Eigenbau WC-Garnitur – praktisch, stabil und individuell

Eigenbau WC-Garnitur – praktisch, stabil und individuell
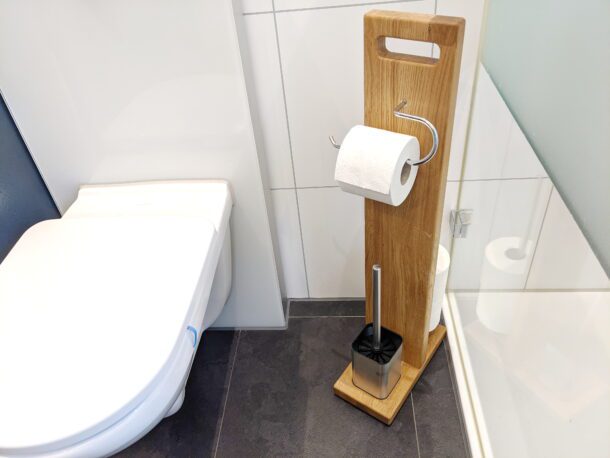
In unserem Badezimmer gibt es keinen geeigneten Platz für einen Toilettenpapierhalter – geschweige denn für einen Vorratsbehälter oder eine WC-Bürste. Deshalb haben wir zunächst eine fertige WC-Garnitur aus Metall und Glas gekauft. Wirklich gefallen hat sie uns zwar nicht, aber sie erfüllte ihren Zweck.
Als mein Holzhändler noch Reste einer keilgezinkten Eichenholzplatte übrig hatte, kam mir die Idee, selbst eine WC-Garnitur zu bauen. Die Platte hatte genau die passende Breite und Länge für mein Vorhaben. Das Ergebnis passt deutlich besser zu unserem Badezimmer und gefällt uns wesentlich besser als die gekaufte Lösung.
Die Reste der Eichenleimholzplatte haben eine Dicke von 40mm. Die Oberfläche war noch einwandfrei.
Griffstück bauen
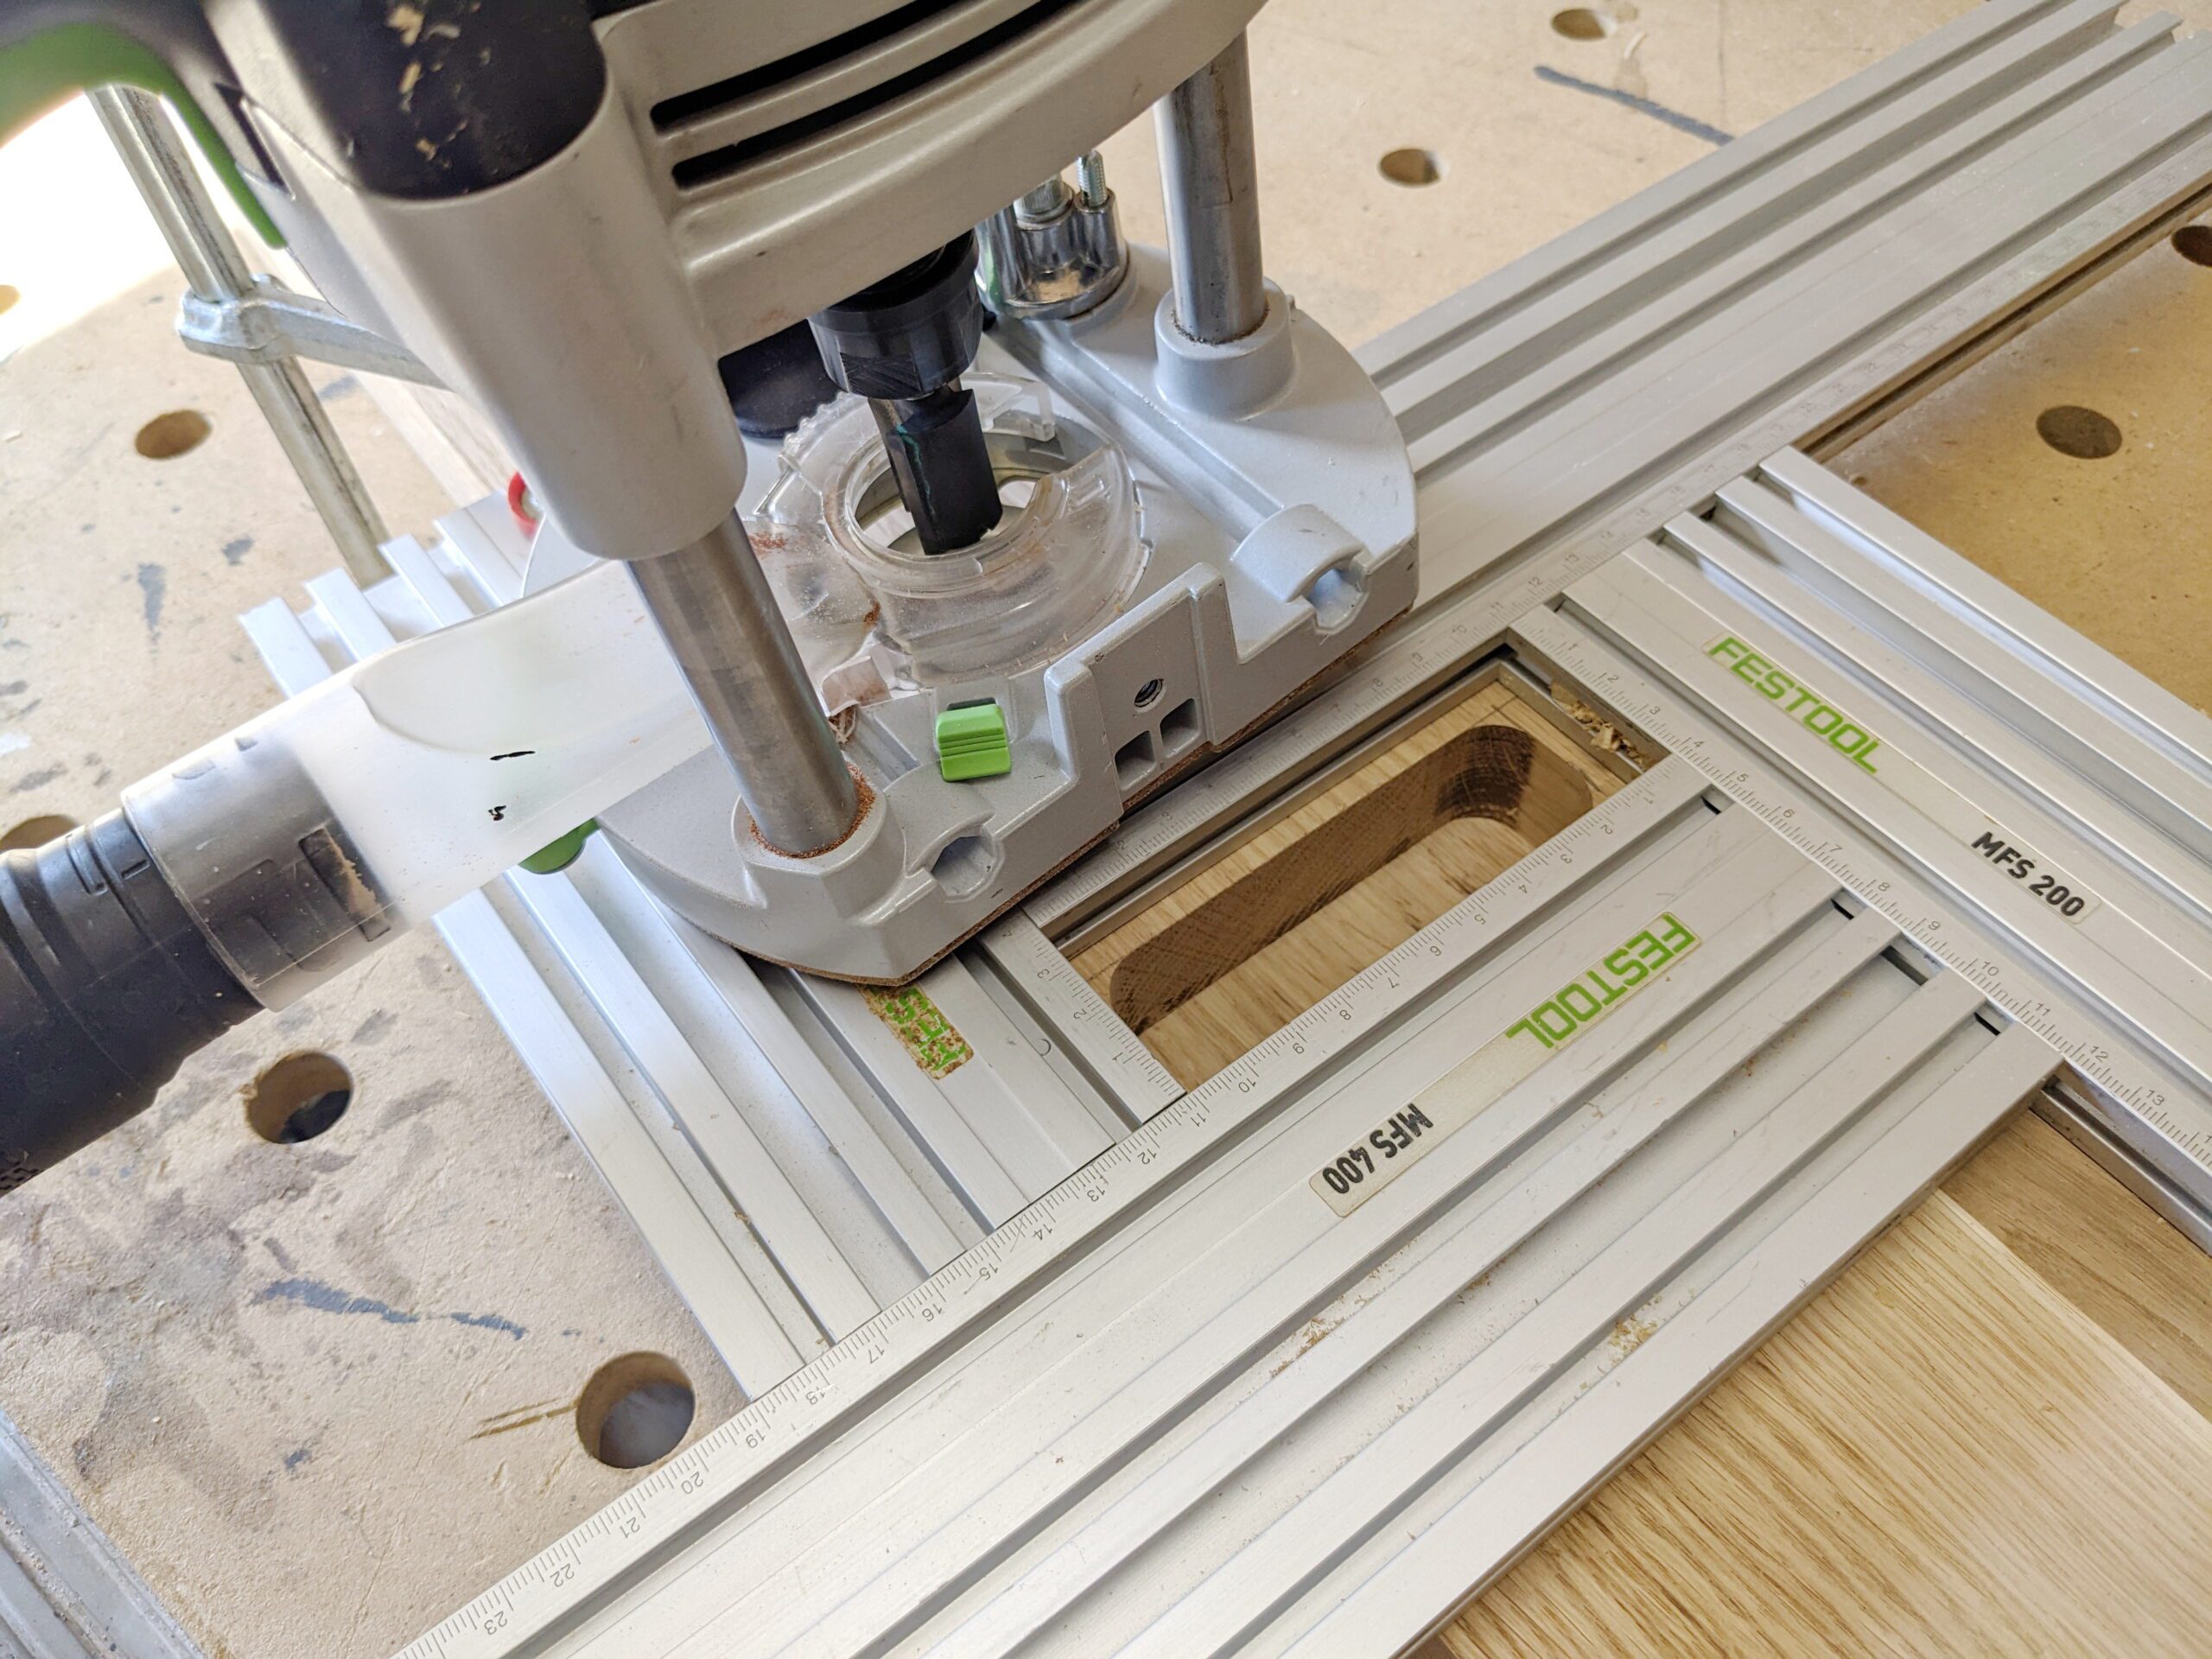
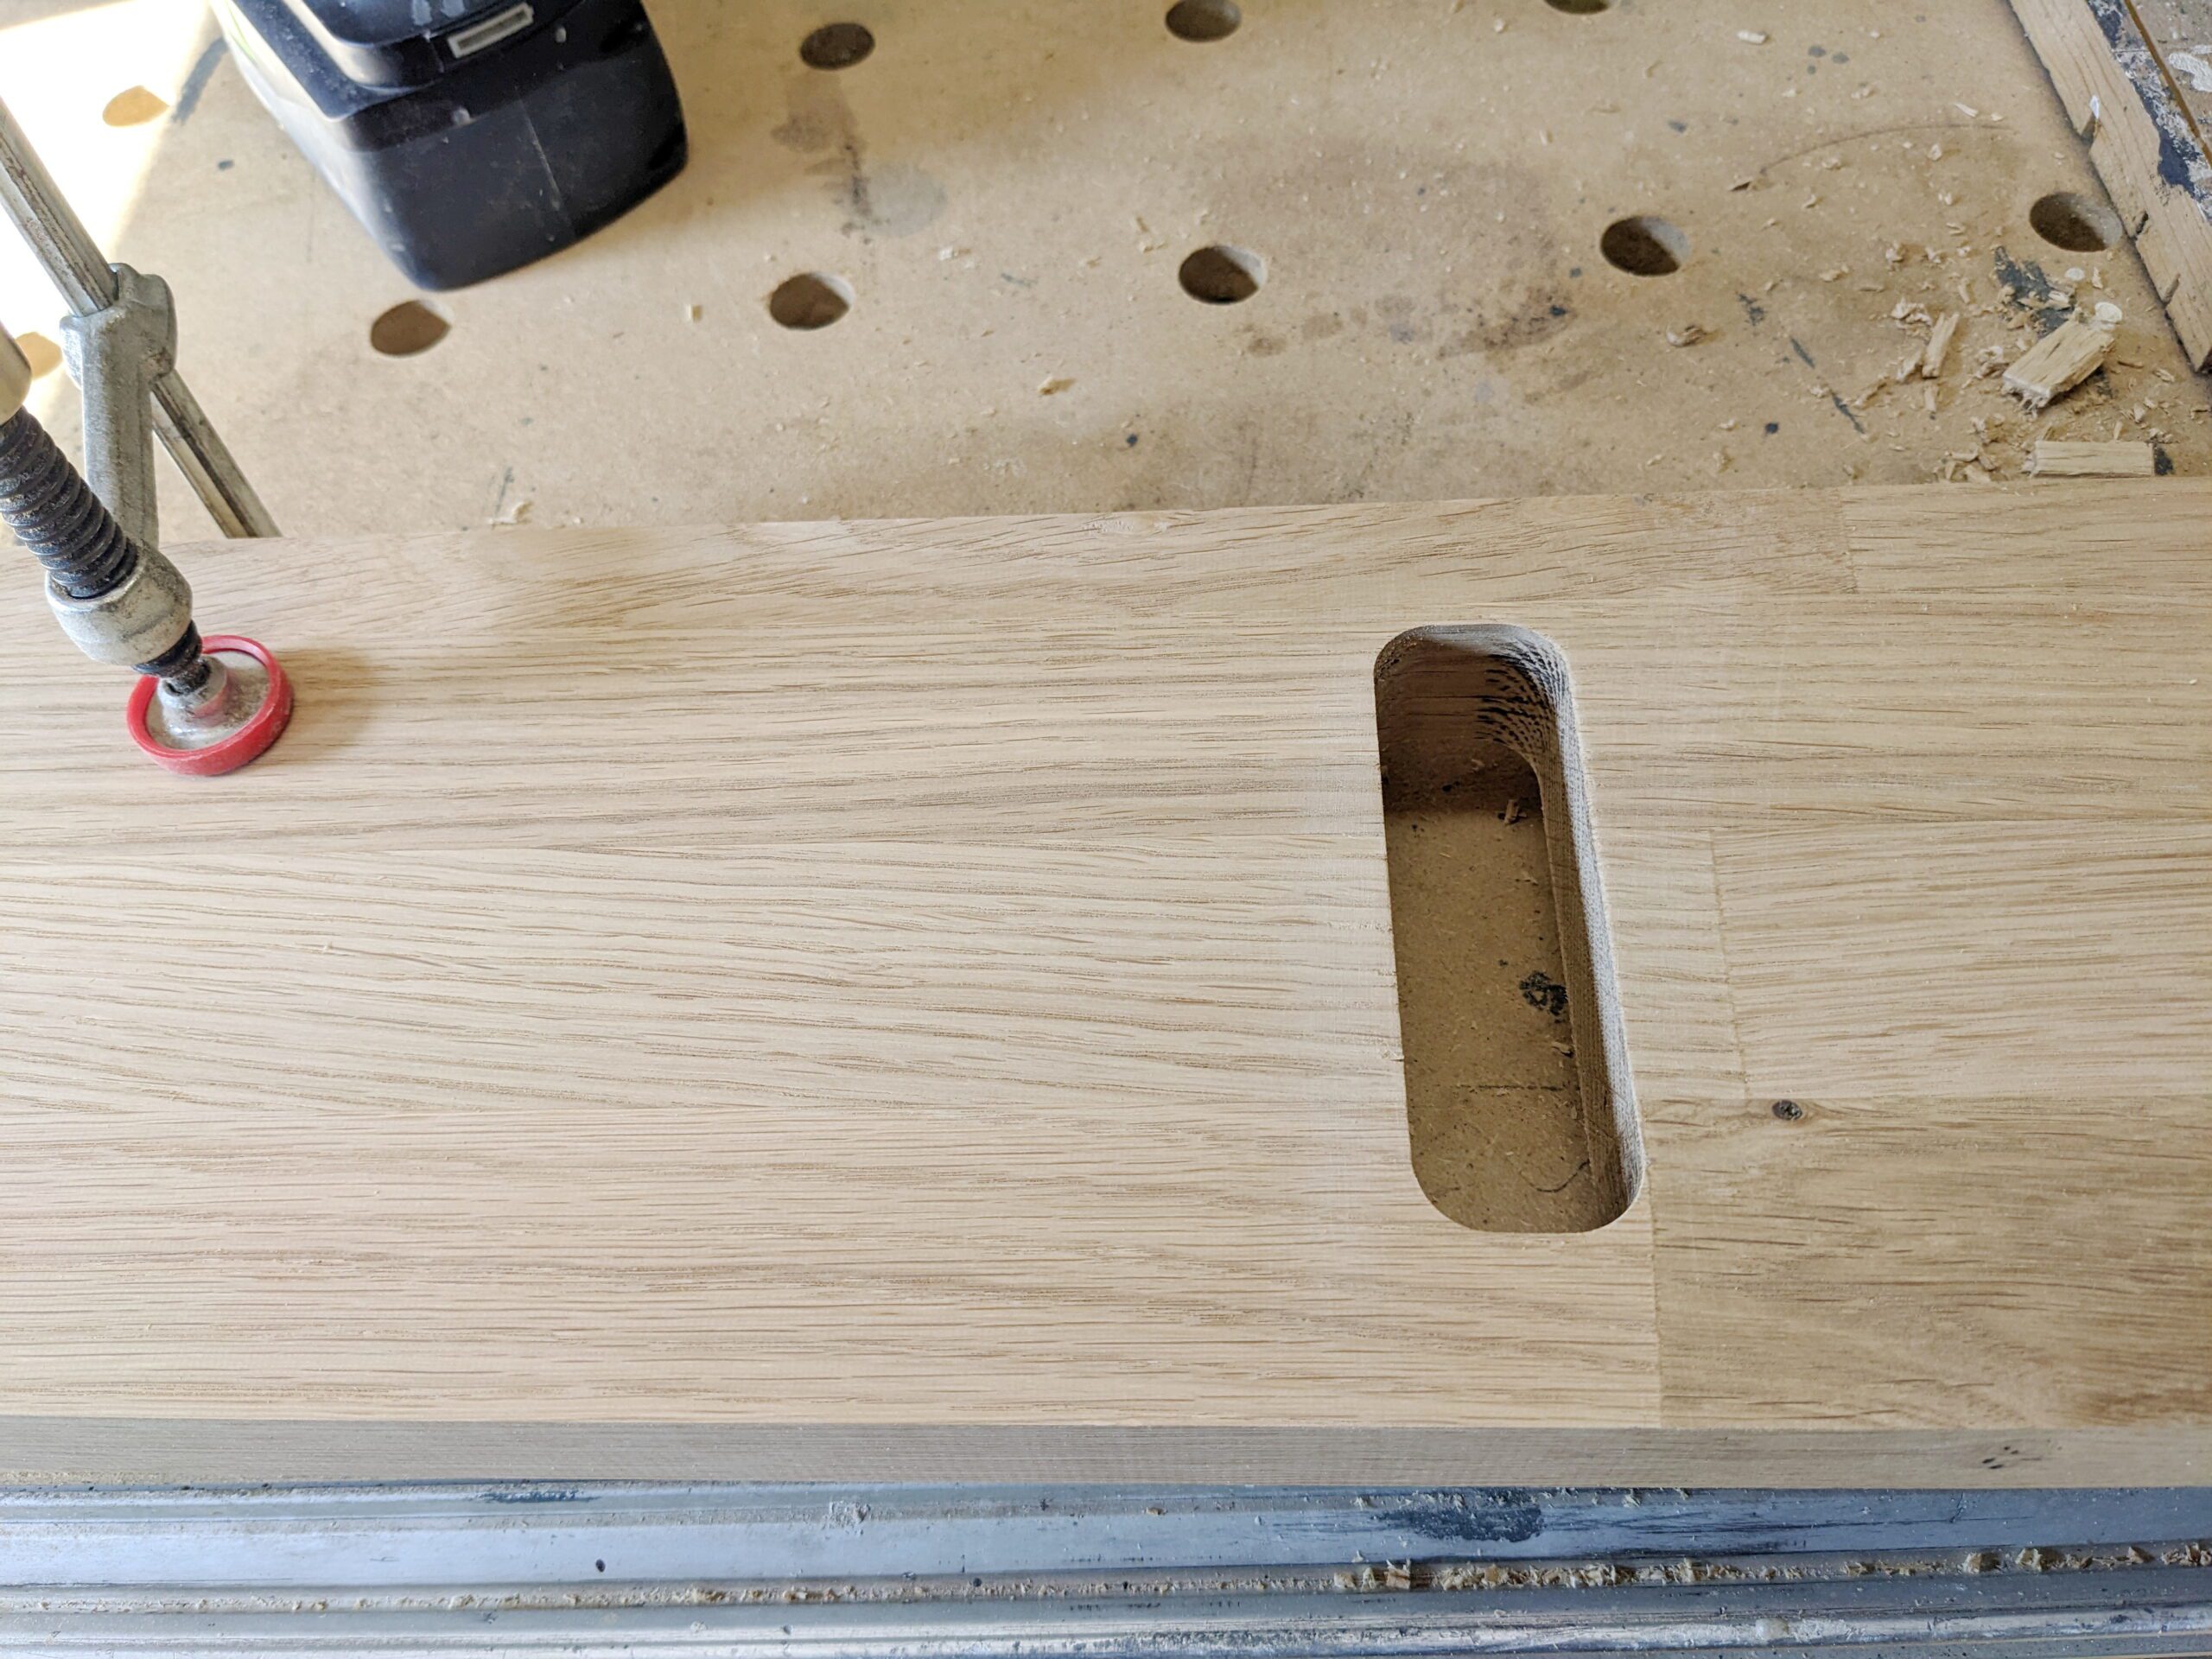
Für die WC-Garnitur wird ein Griff benötigt. Da sie nur aus zwei Holzteilen besteht, habe ich zunächst den Griff ausgefräst und erst anschließend die Verbindung der beiden Teile hergestellt.
Mit der Frässchablone von Festool geht das schnell, sauber und präzise. Natürlich lässt sich diese Arbeit auch mit anderen Frässchablonen erledigen, doch die Festool-Schablone überzeugt durch ihre hohe Stabilität und die einfache Einstellung.
Holzverbindung
Die WC-Garnitur ist konstruktiv sehr einfach aufgebaut und benötigt lediglich eine stabile Verbindung zwischen der Bodenplatte und der senkrechten Stütze.
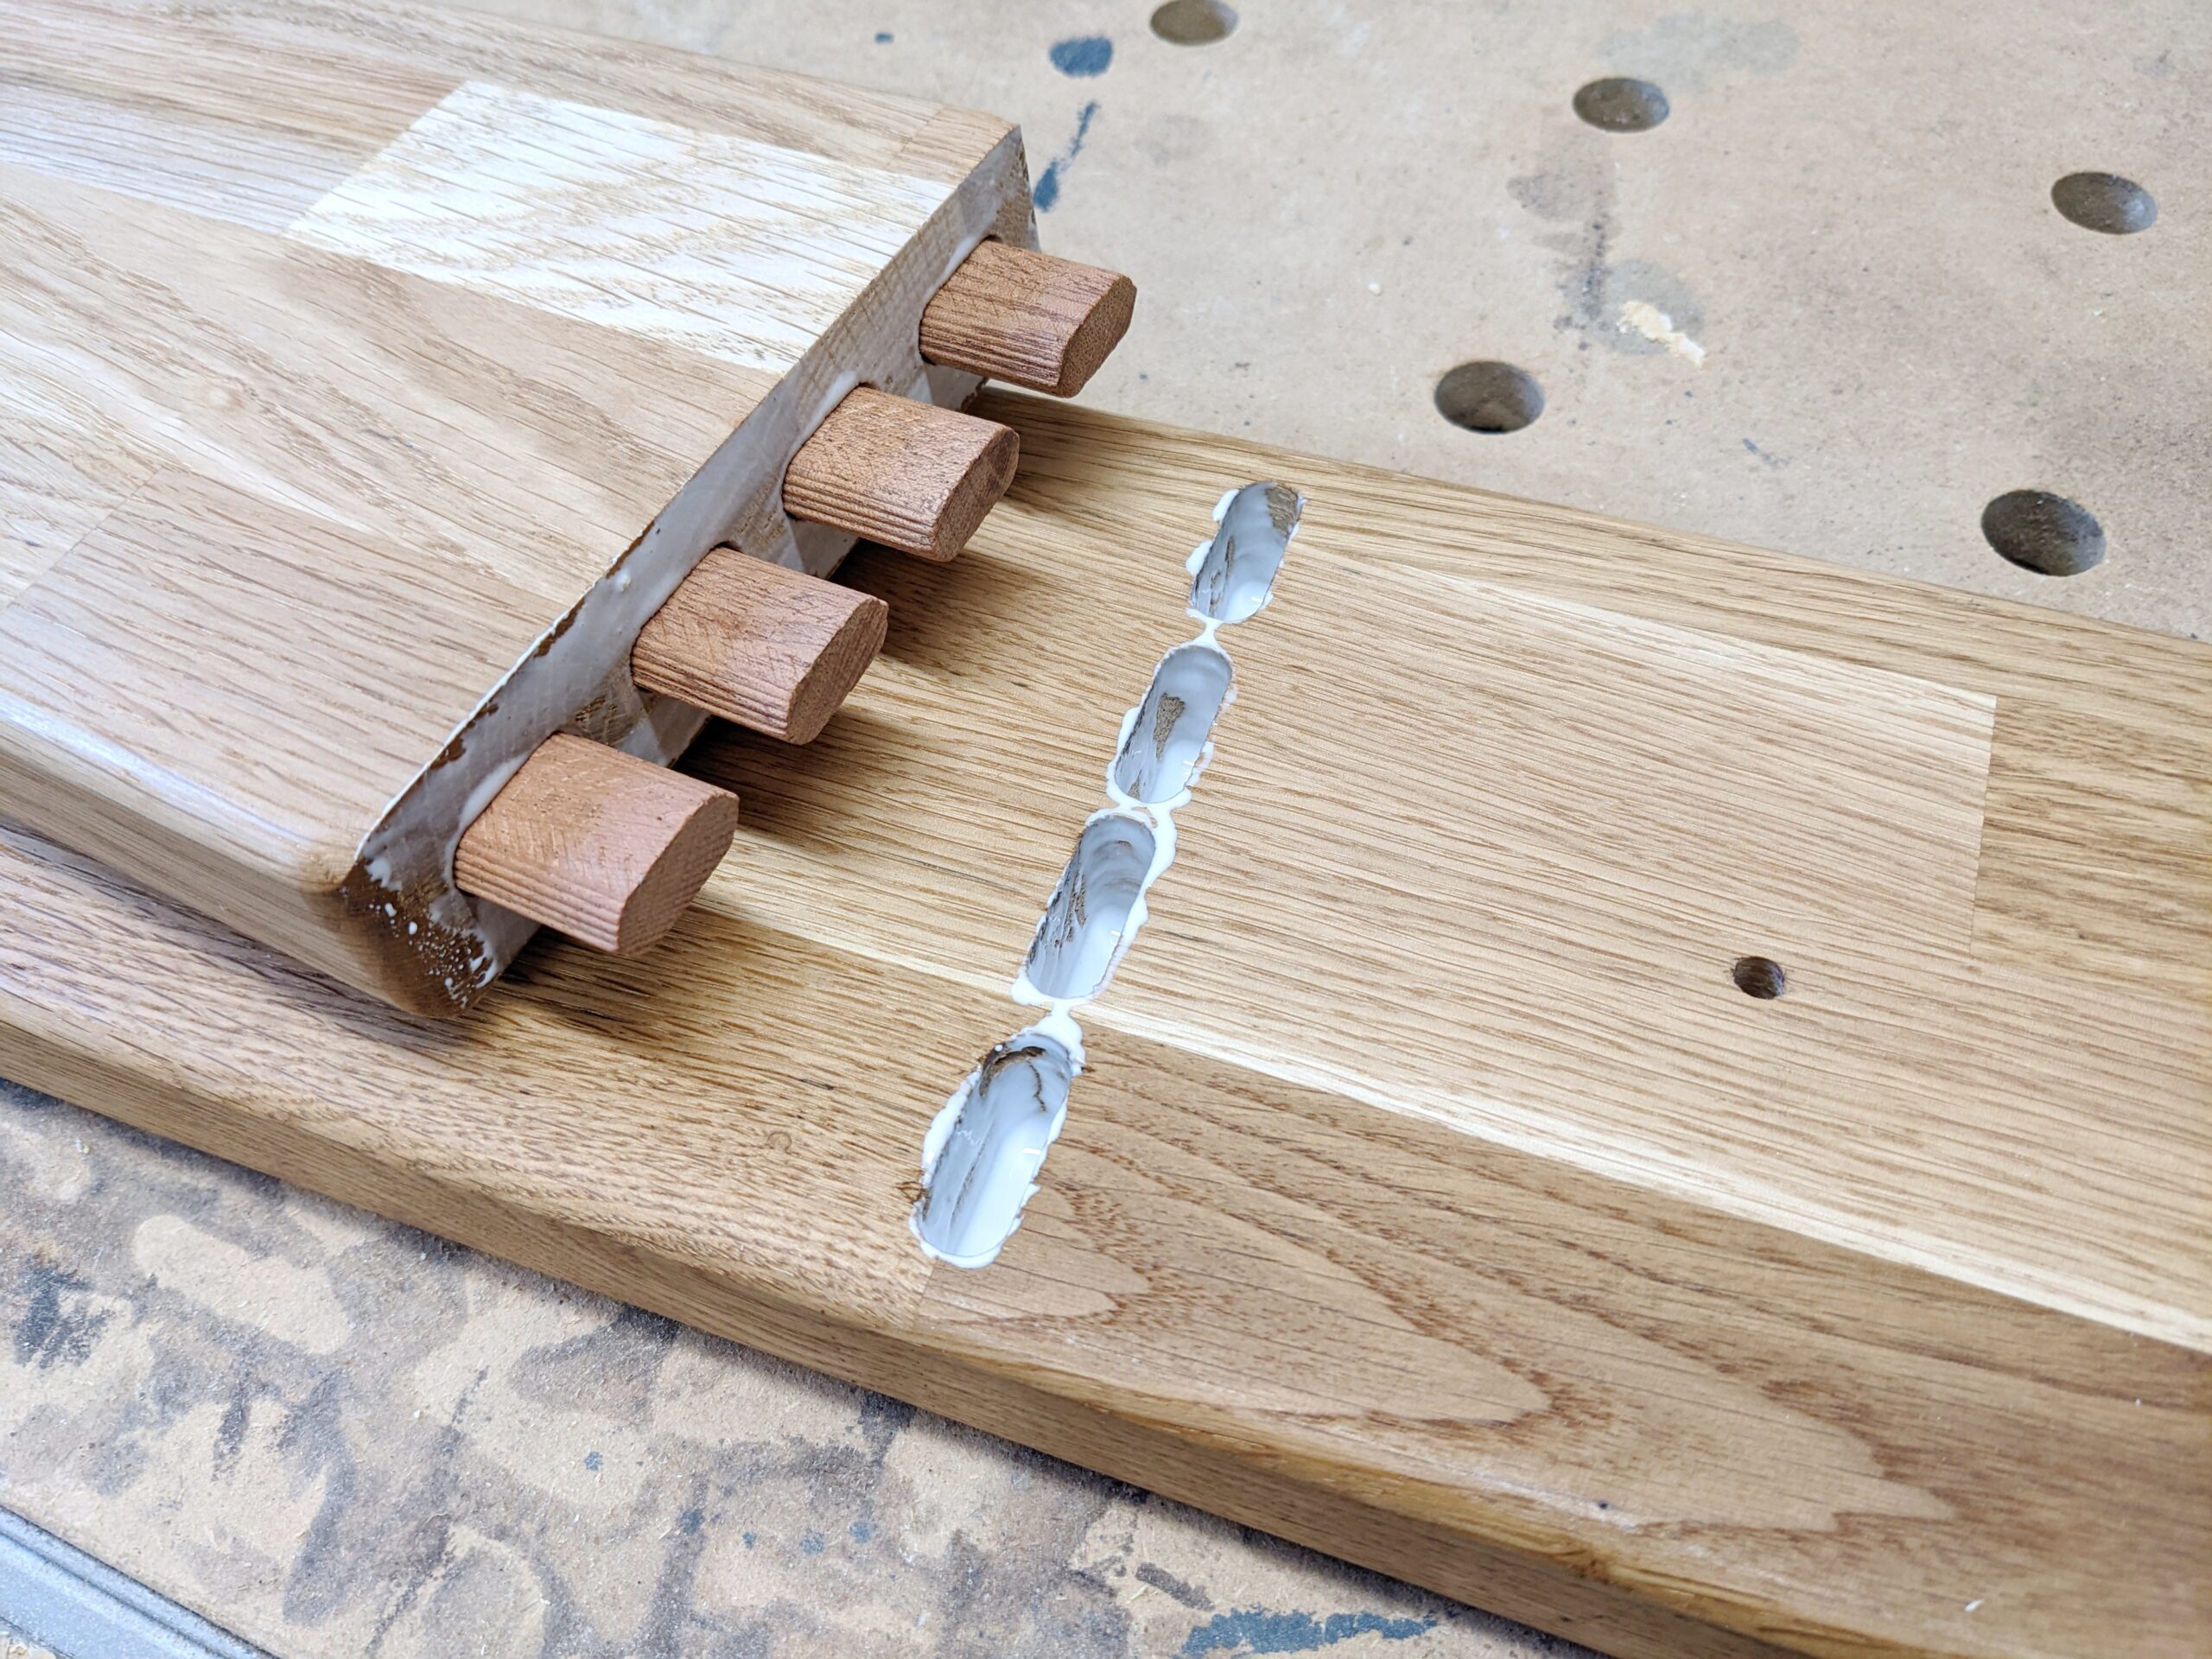
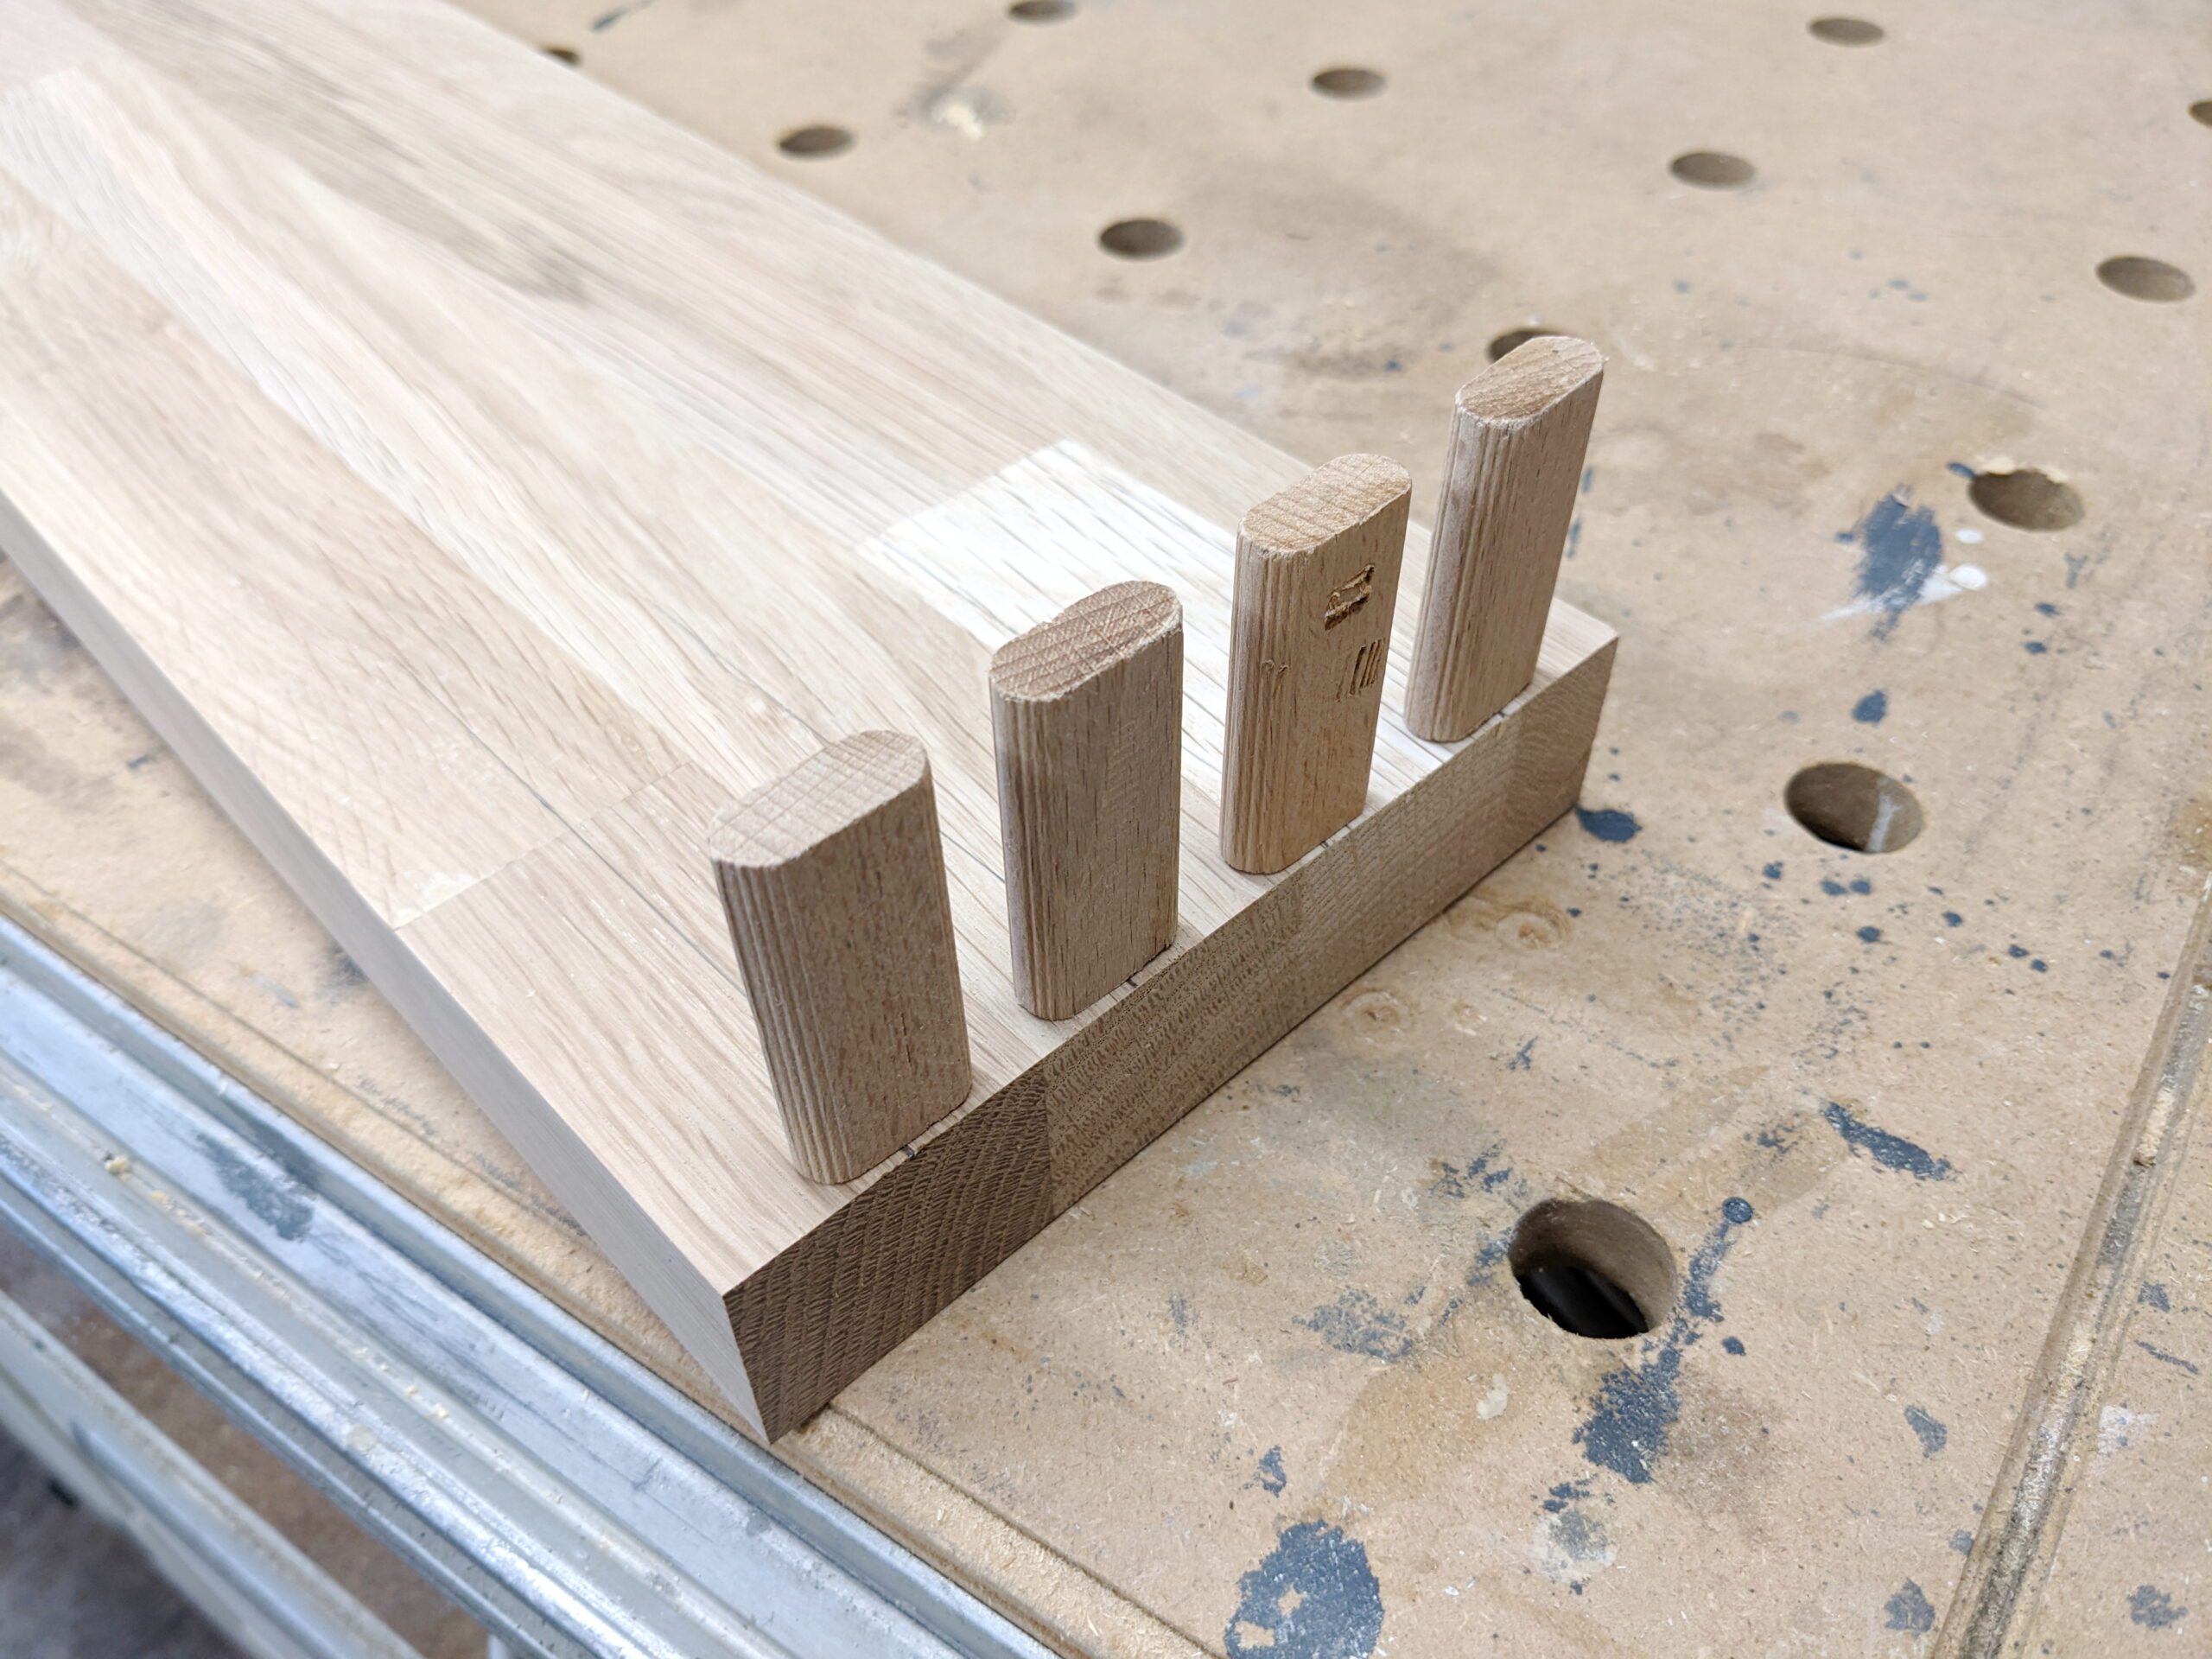
Diese ließe sich zwar auch mit einer doppelten Lamello-Verbindung herstellen, ich habe mich jedoch für eine DOMINO-Verbindung entschieden. Zum Einsatz kamen vier 10-mm-Dominos, dicht nebeneinander angeordnet, um eine möglichst stabile Verbindung zu erzielen.
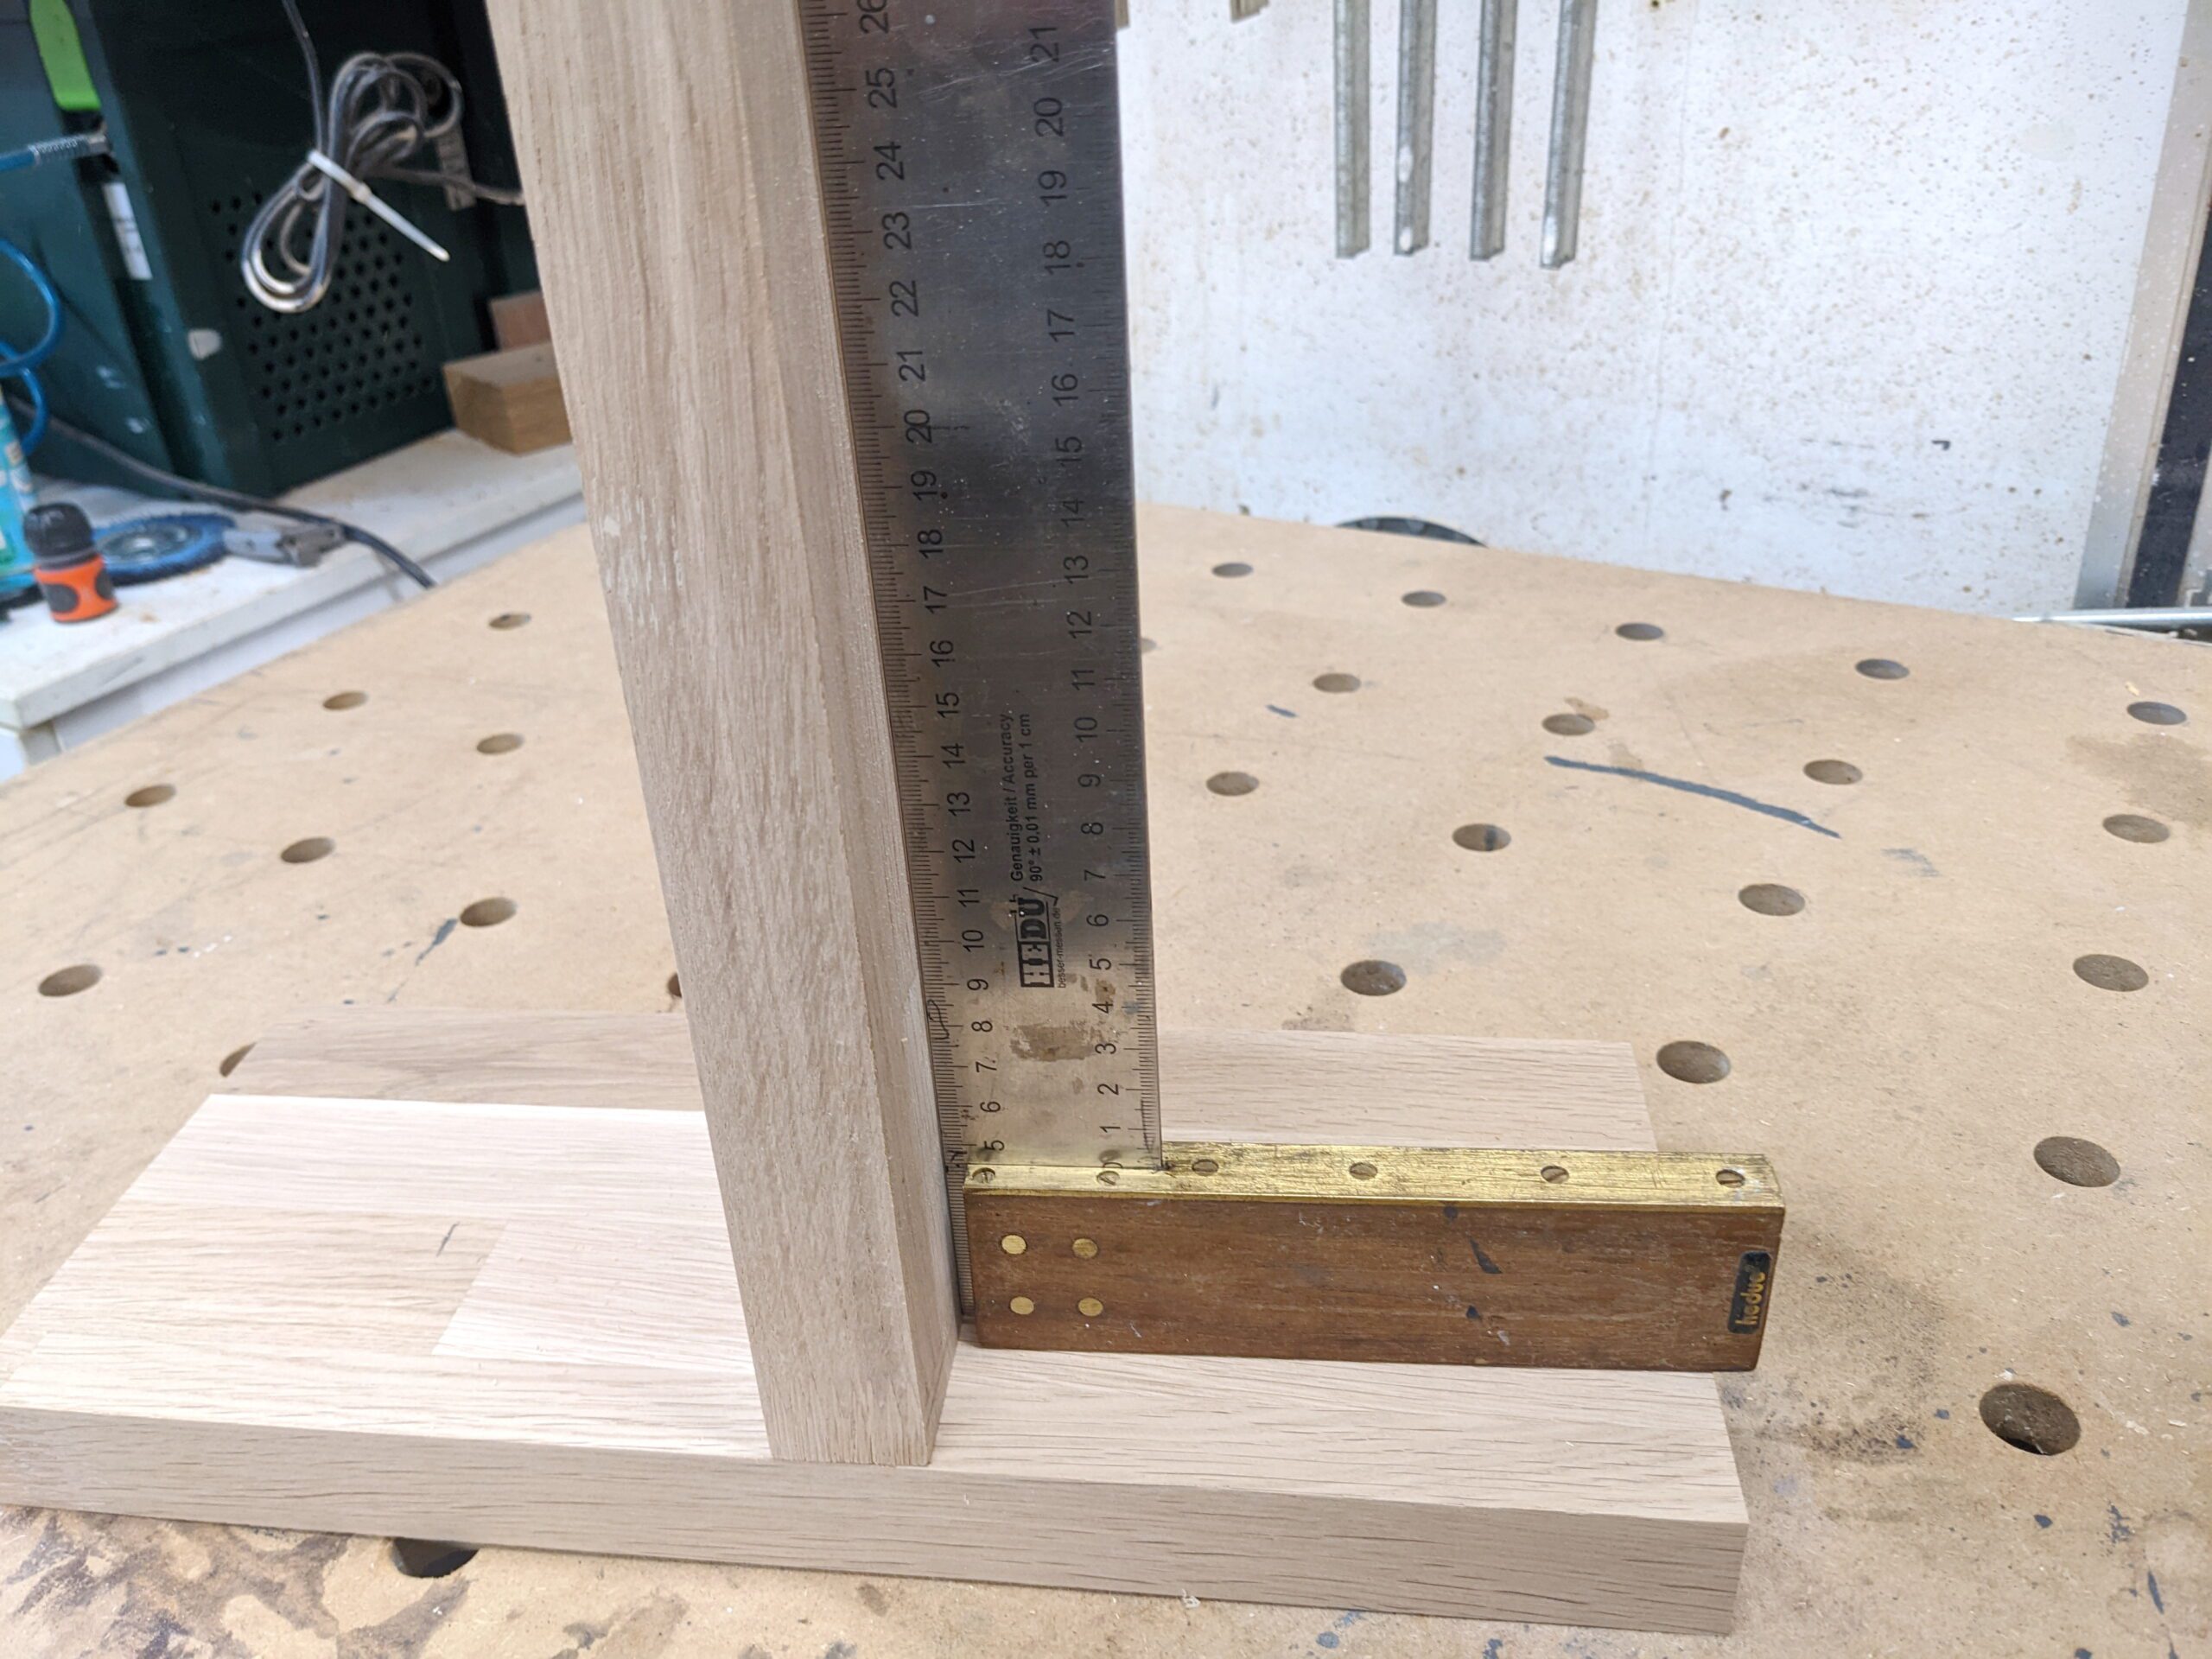
Vor dem Fräsen habe ich beide Bauteile zunächst auf einen exakten rechten Winkel geprüft, damit die Garnitur später sauber und rechtwinklig zusammengefügt werden kann.
Armaturen
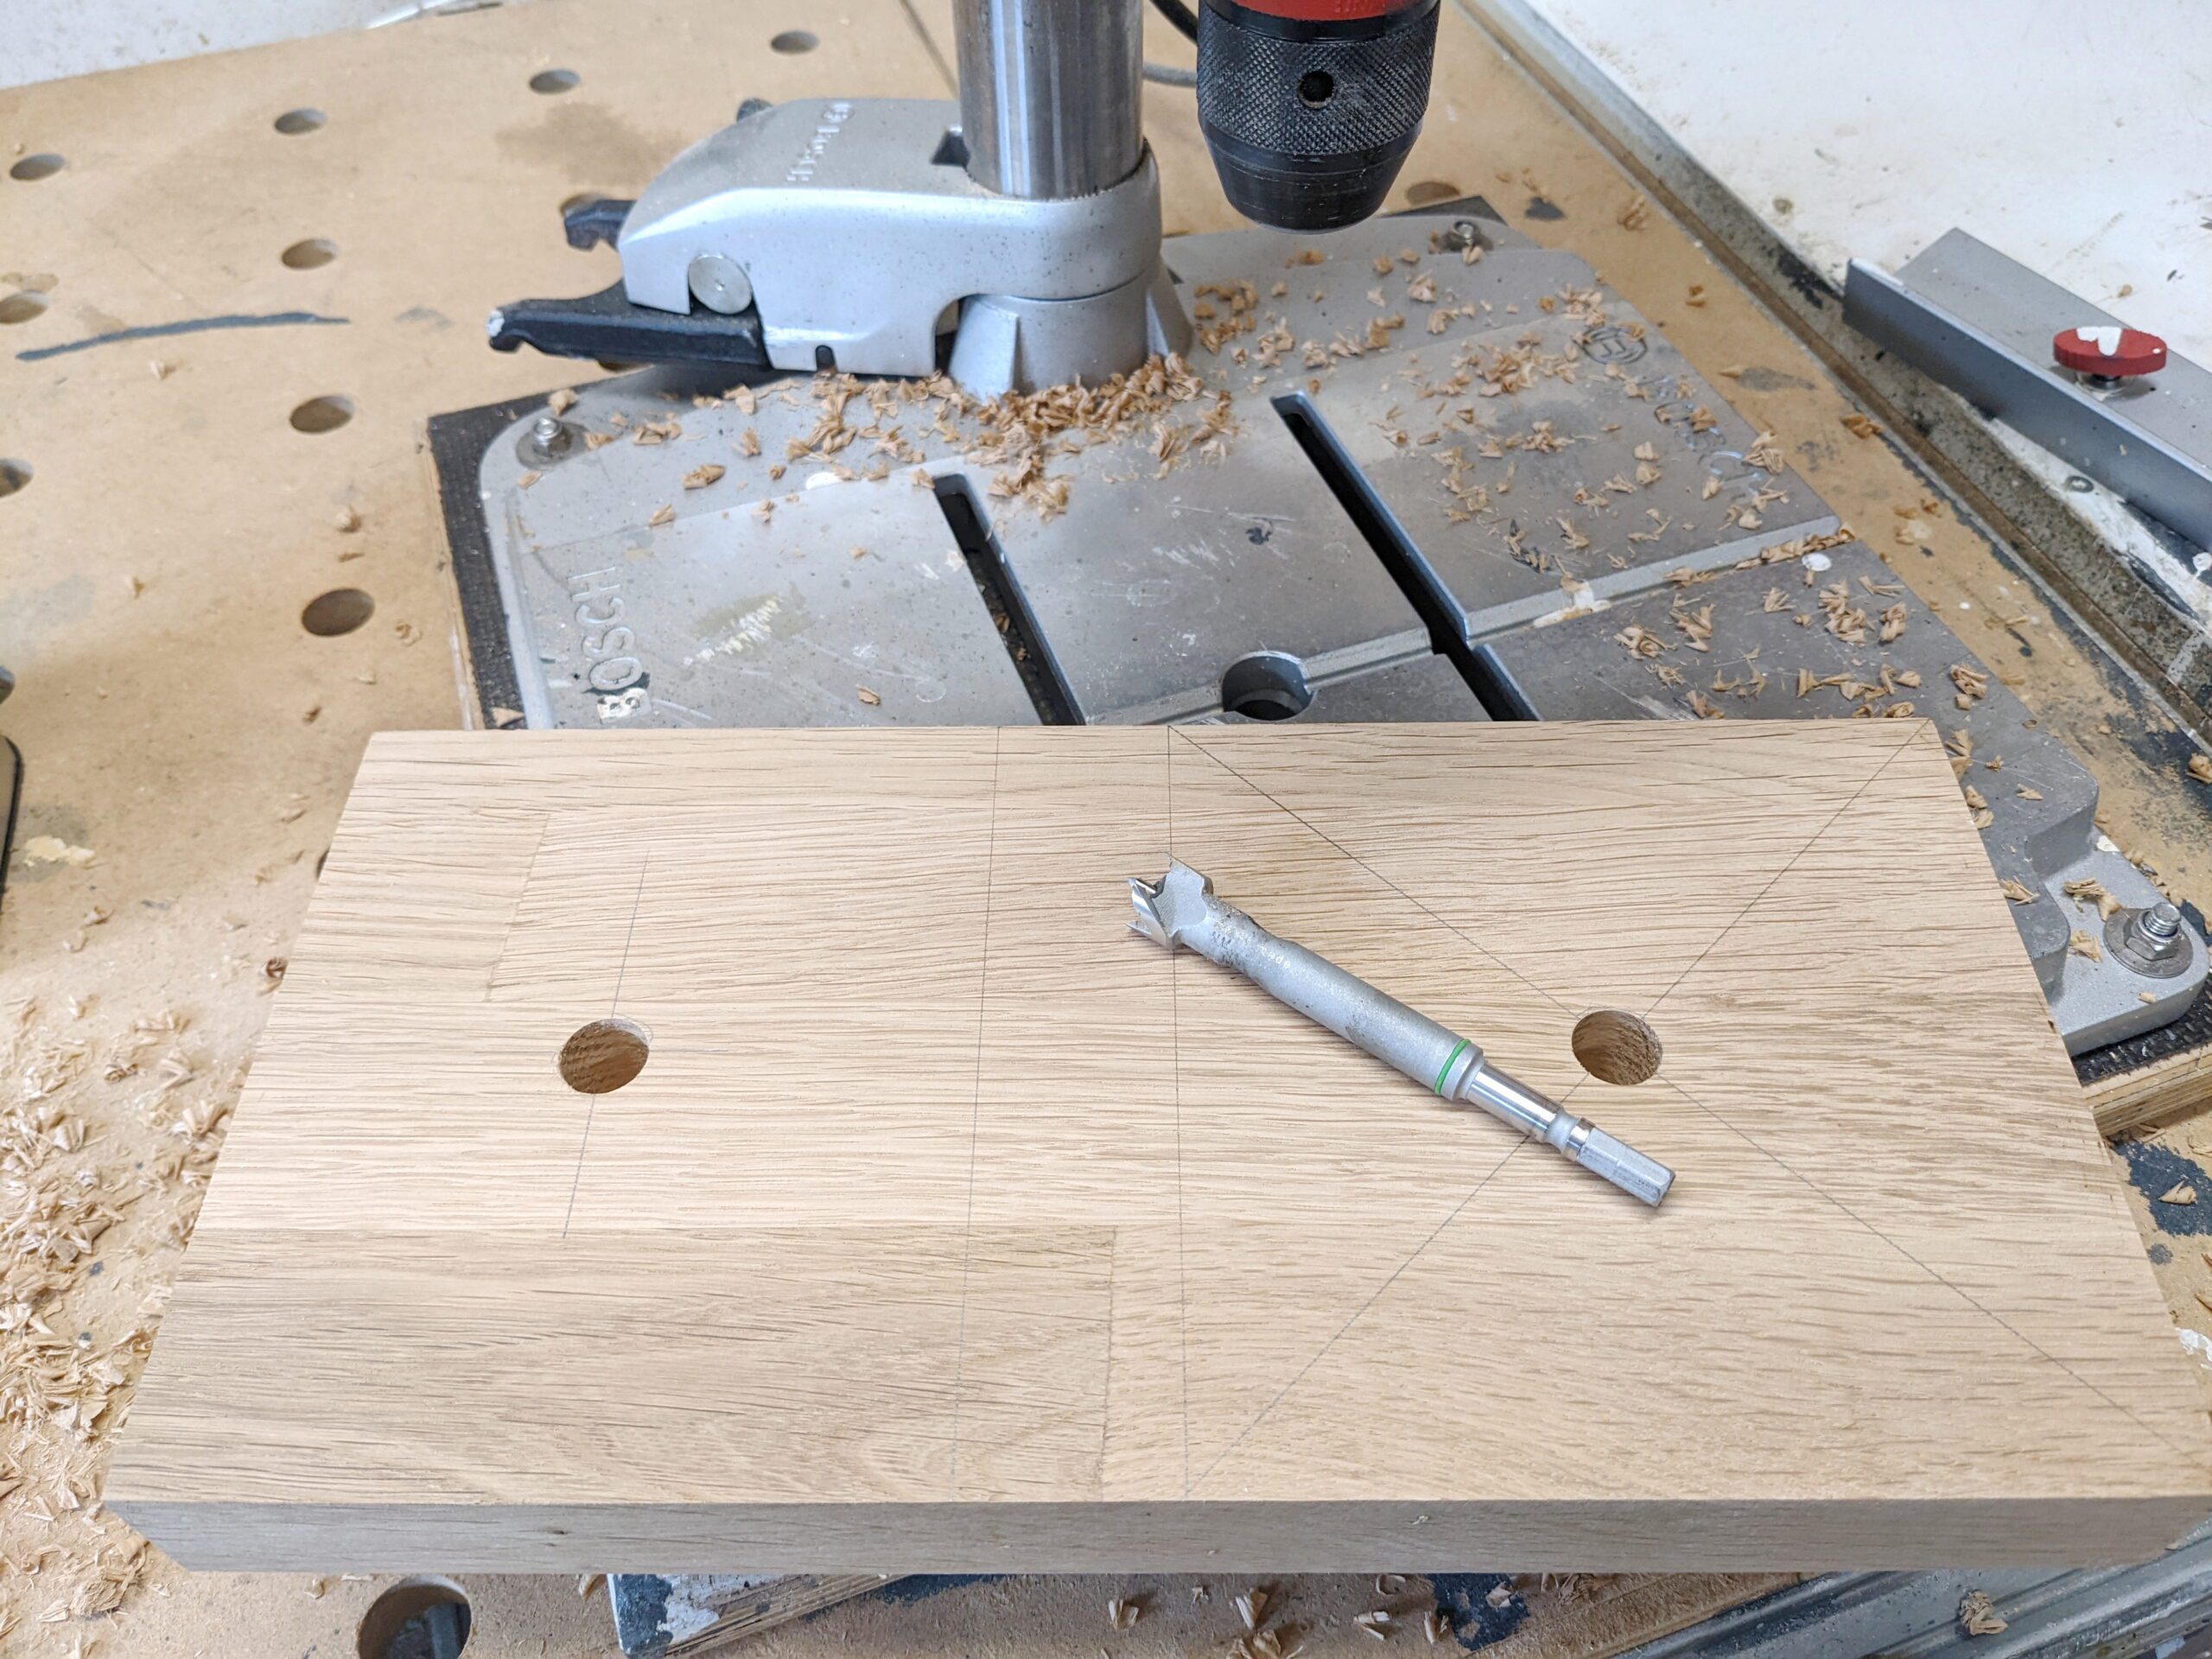
Die Beschläge der alten WC-Garnitur werden für die neue weiterverwendet. Allerdings sind die vorhandenen Schrauben für die größere Materialstärke des Holzes zu kurz.
Dieses Problem lässt sich mit Sacklöchern einfach lösen. Zunächst wird ein Loch mit größerem Durchmesser für den Schraubenkopf gebohrt. Die Tiefe wird so gewählt, dass die vorhandenen Schrauben anschließend ausreichend Gewindeeingriff haben. Danach wird das kleinere Durchgangsloch für den Schraubenschaft gebohrt.
So können die Originalbeschläge weiterhin verwendet werden, ohne längere Schrauben beschaffen zu müssen.

Abrunden
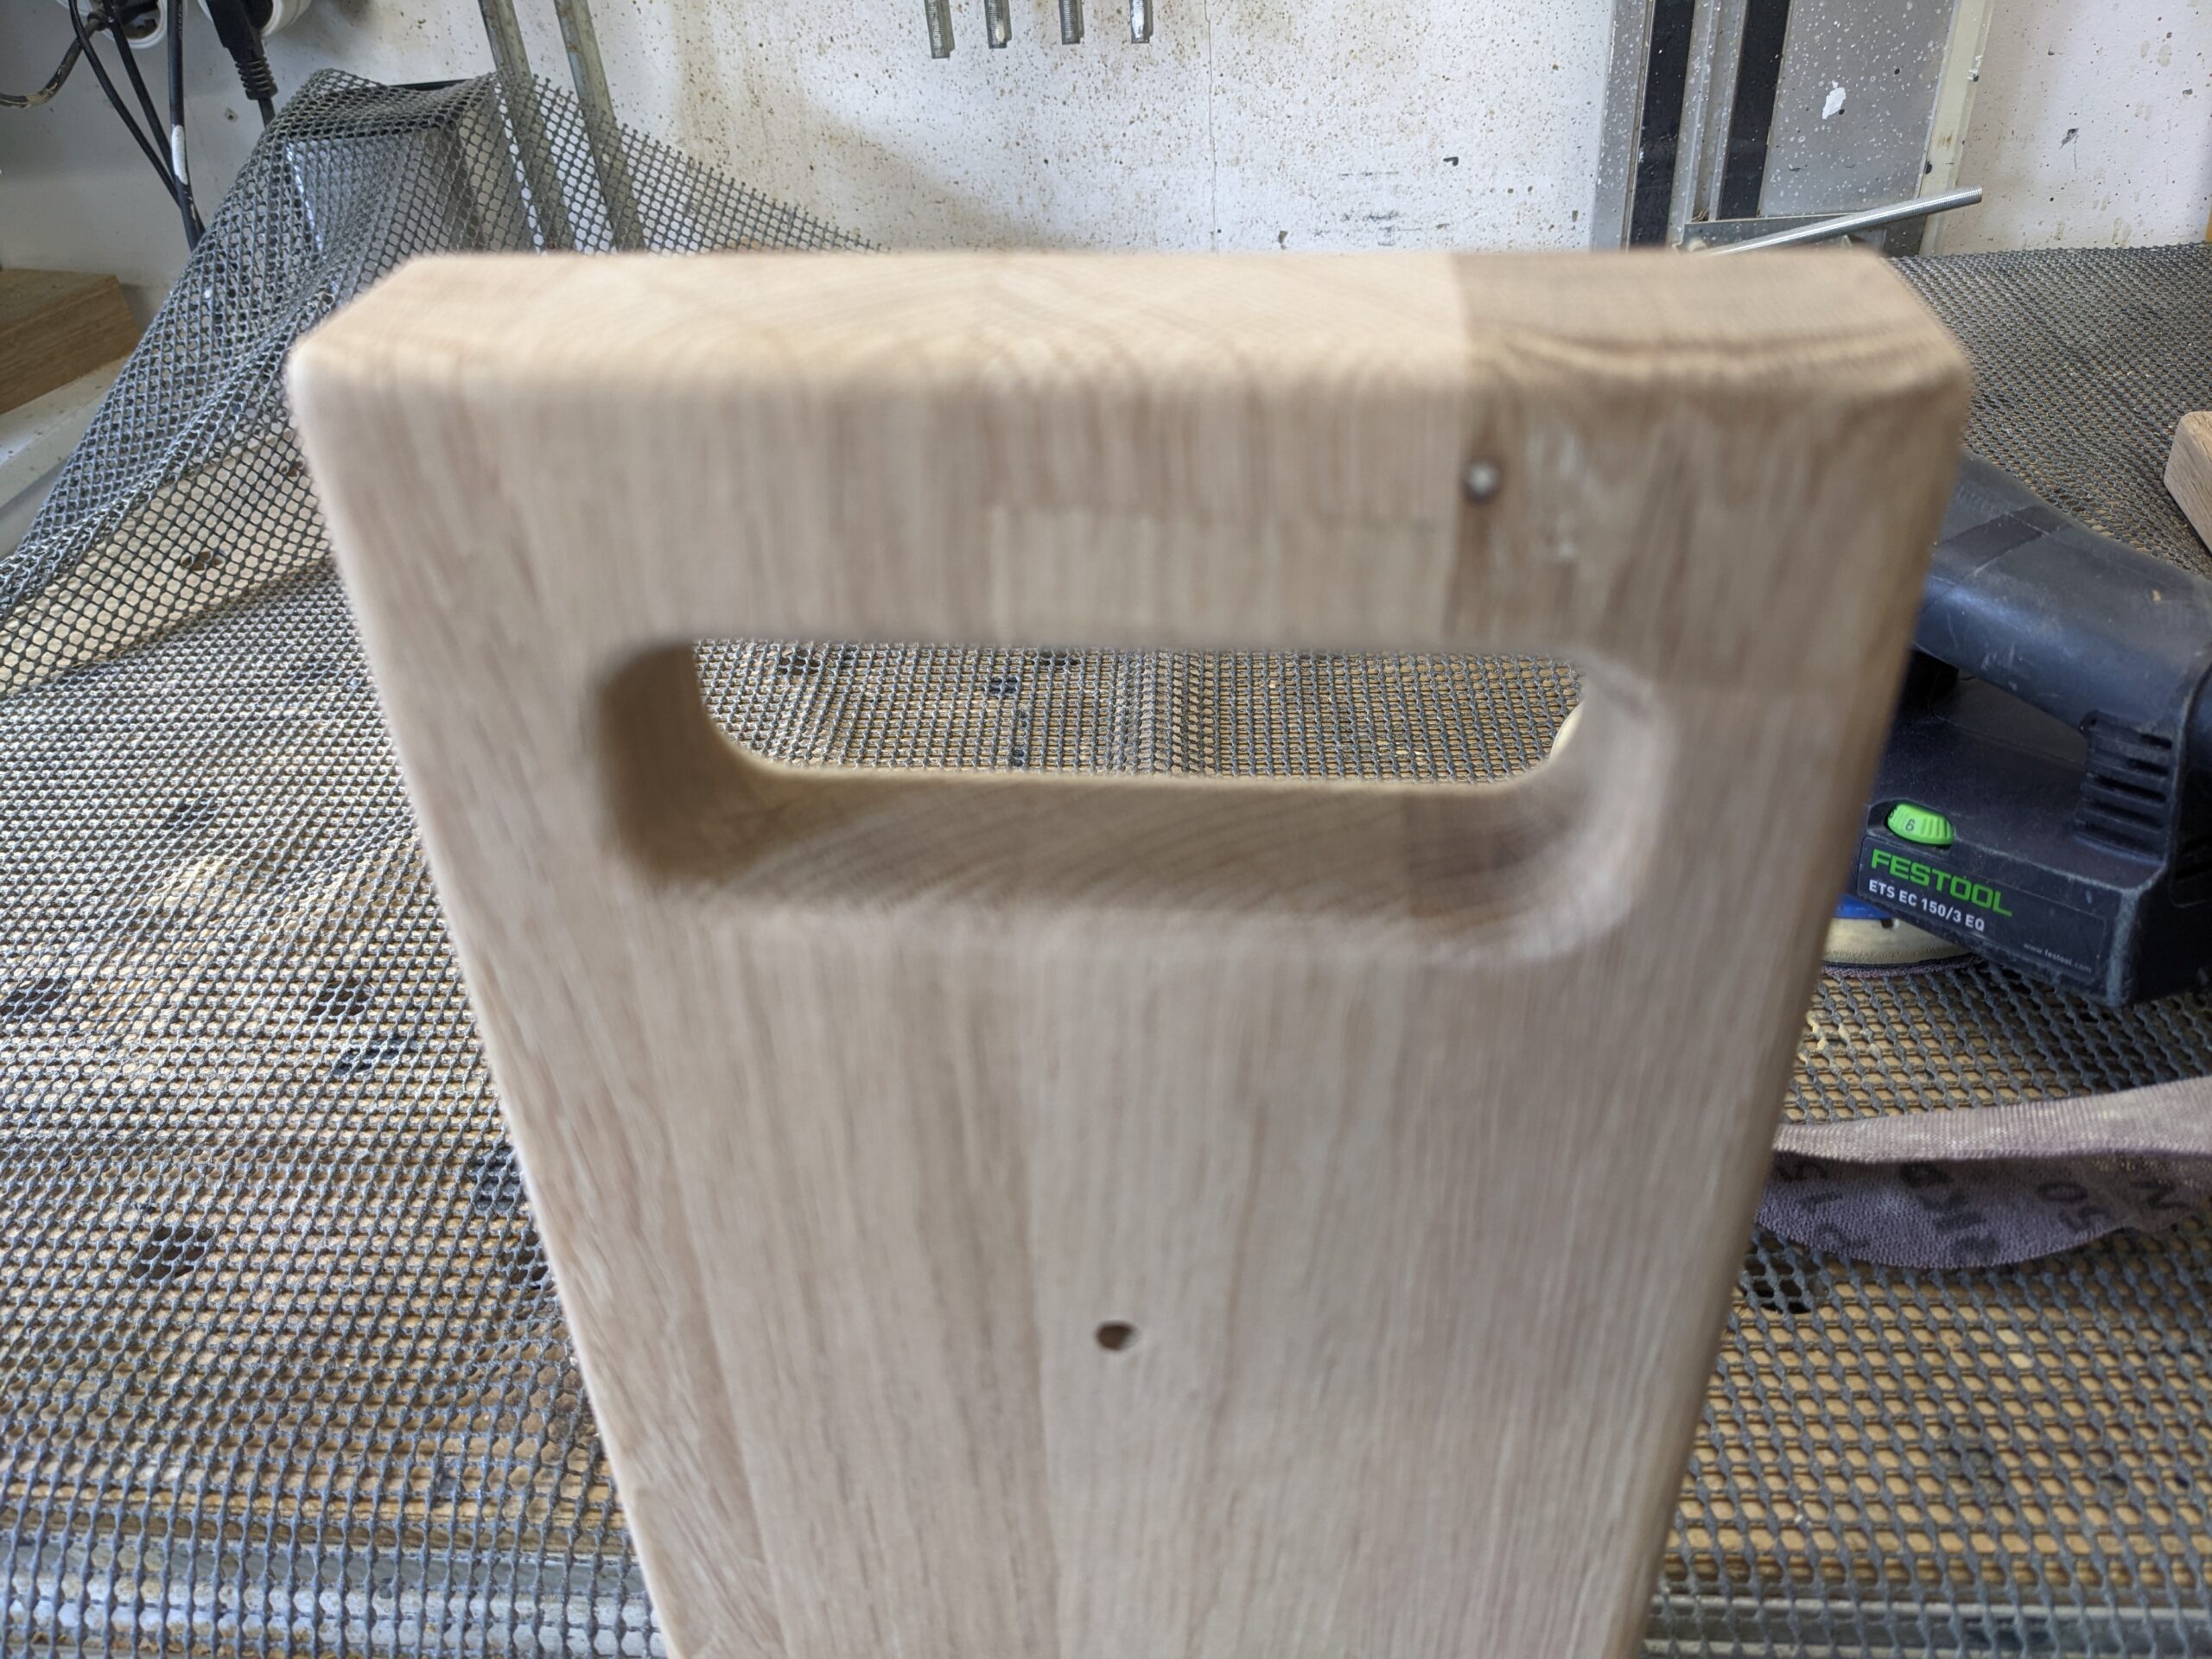
Nachdem der Griff ausgefräst, die Bohrungen für die Beschläge hergestellt und die DOMINO-Dübel eingefräst waren, habe ich sämtliche Kanten mit dem Fräser abgerundet – selbstverständlich auch die Griffmulde. Das sorgt nicht nur für eine angenehmere Haptik, sondern verleiht der WC-Garnitur auch ein hochwertigeres Erscheinungsbild.
Vor der Endmontage erhielt das Holz noch seine Oberflächenbehandlung. Streng genommen dient sie weniger dem Holzschutz als vielmehr der Optik: Die Lasur hebt die Maserung der Eiche hervor, intensiviert den Farbton und sorgt für eine ansprechende Oberfläche.
Wachsen
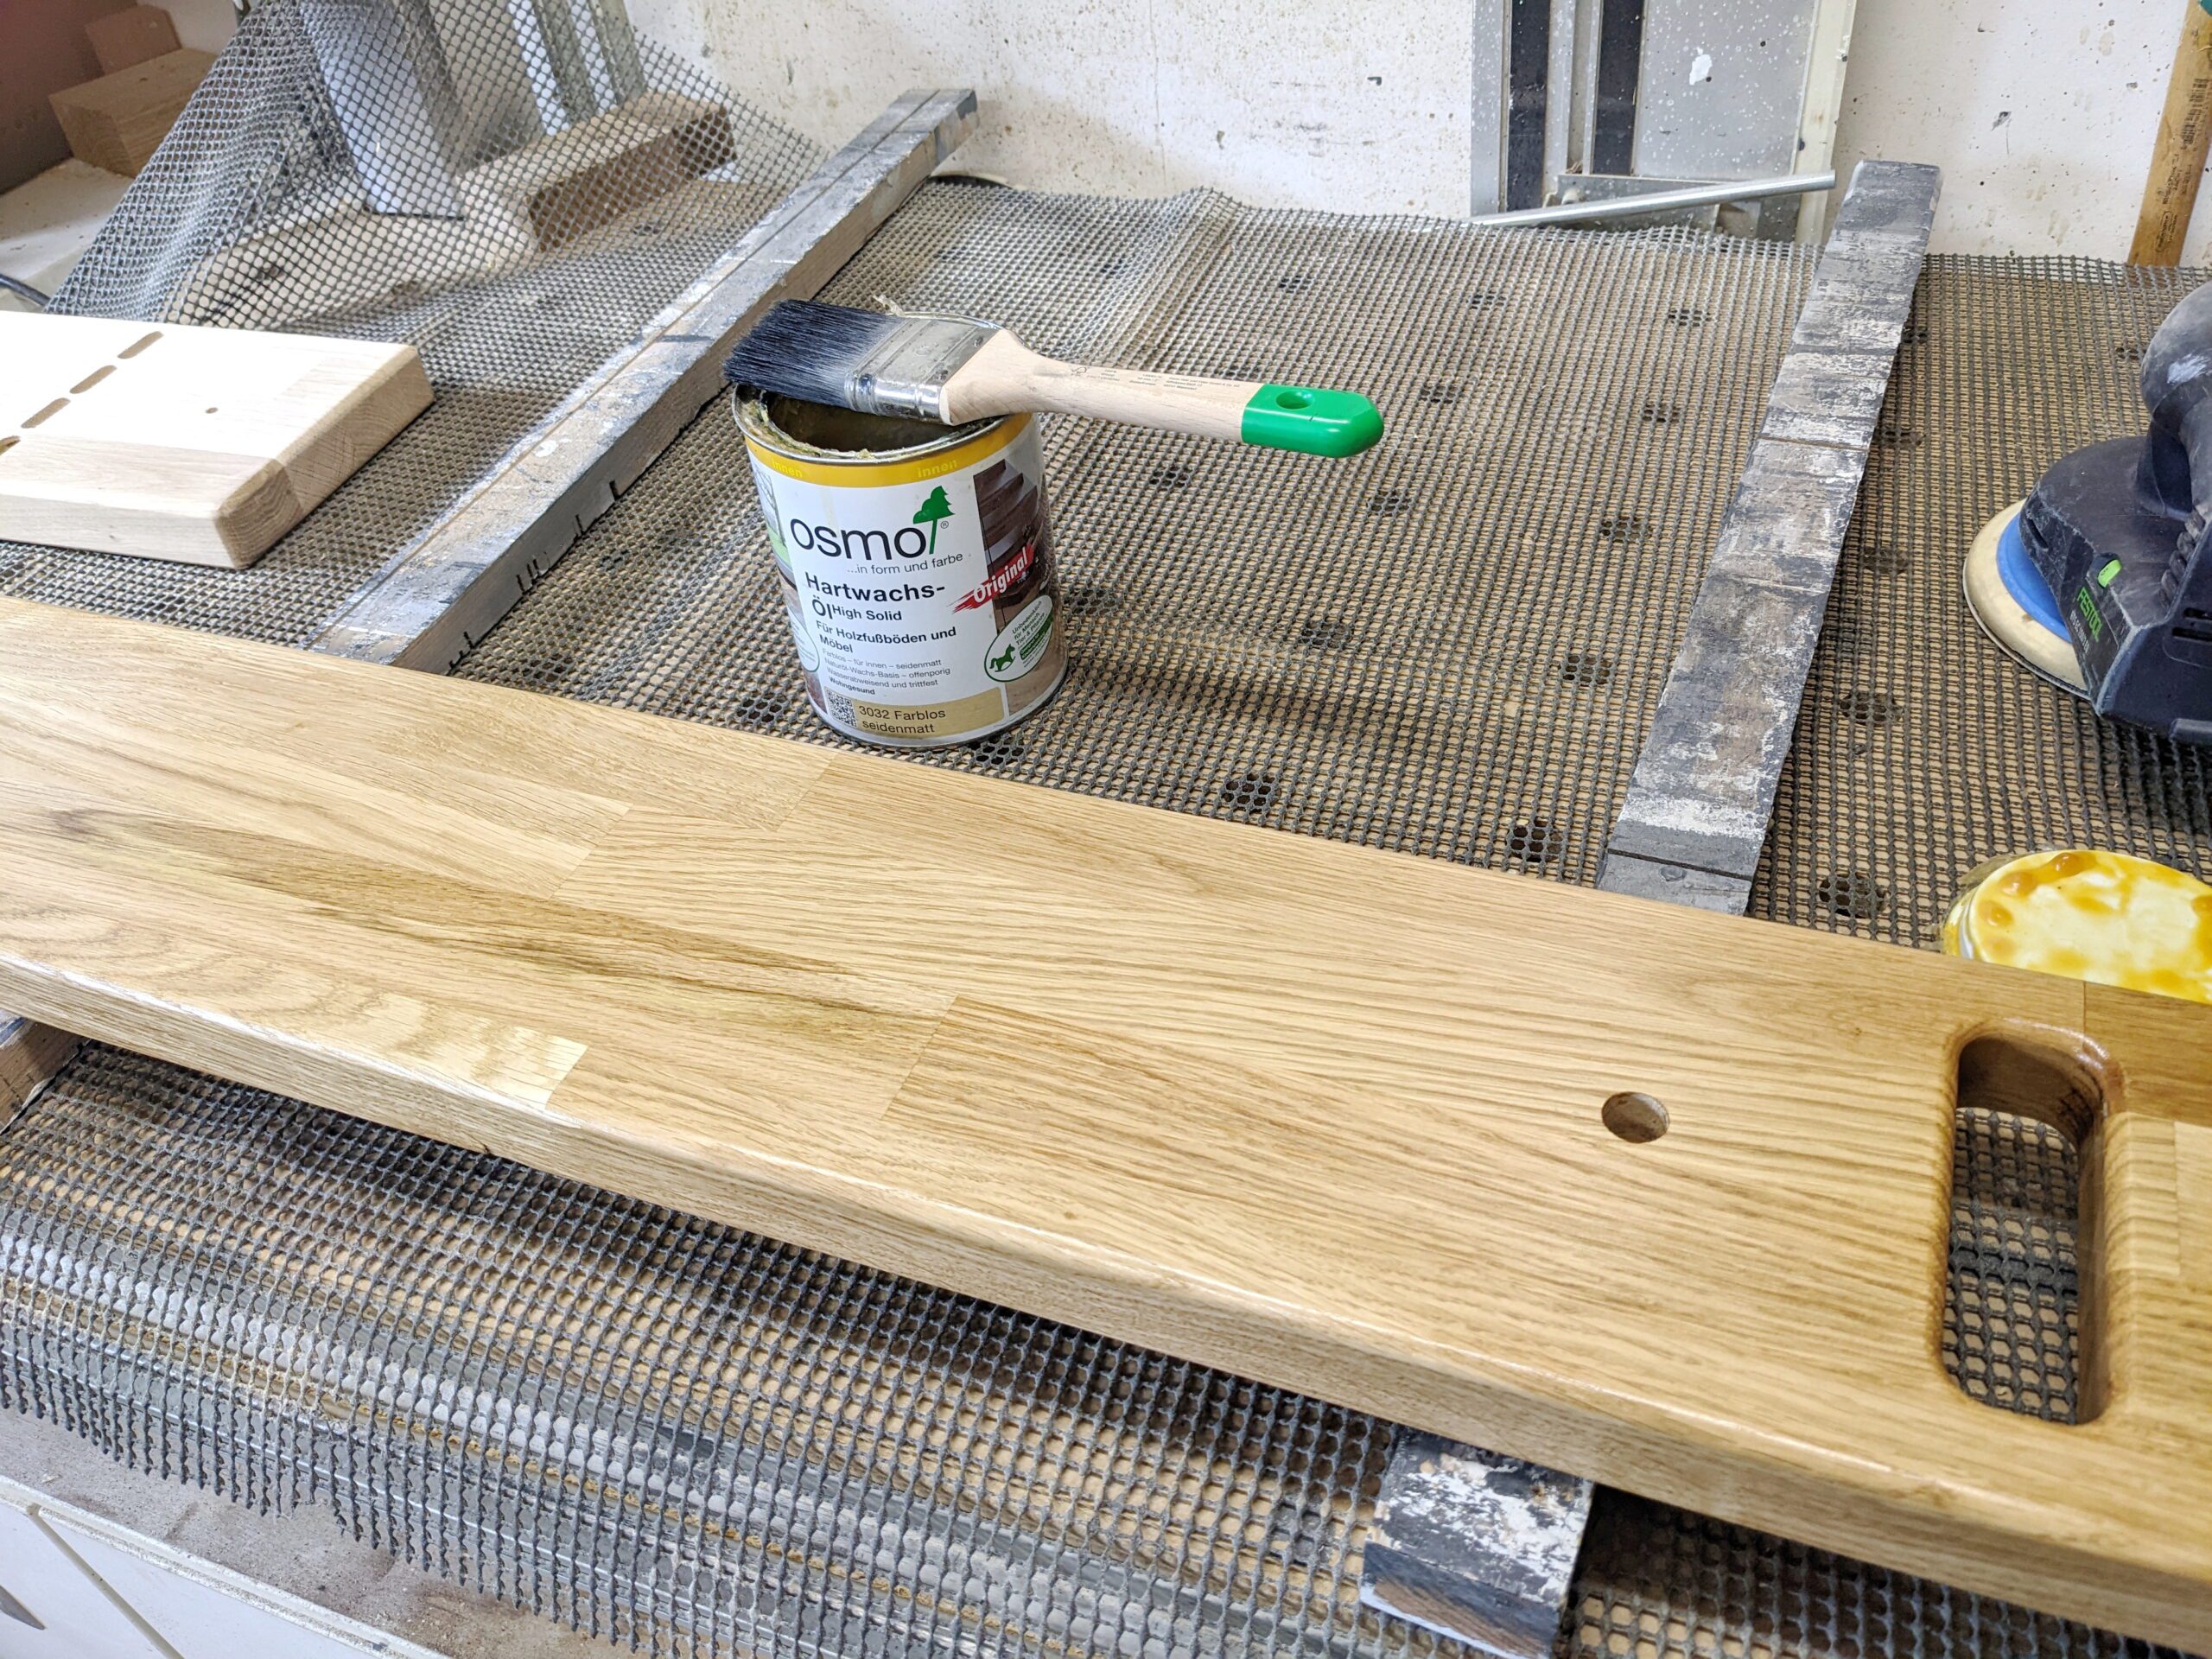
Mit den OSMO-Produkten habe ich bisher die besten Erfahrungen gemacht. Deshalb habe ich auch die neue WC-Garnitur damit behandelt.
Das Ergebnis kann sich sehen lassen: Die Lasur bringt die Maserung der Eiche schön zur Geltung und verleiht dem Holz eine angenehm warme Optik.
Allerdings hat die Sache auch einen kleinen Haken: Die Trocknungszeit ist relativ lang – und das Ganze muss zweimal gemacht werden. Man braucht also etwas Geduld, bevor es mit der Endmontage weitergehen kann.

Fertige WC-Garnitur
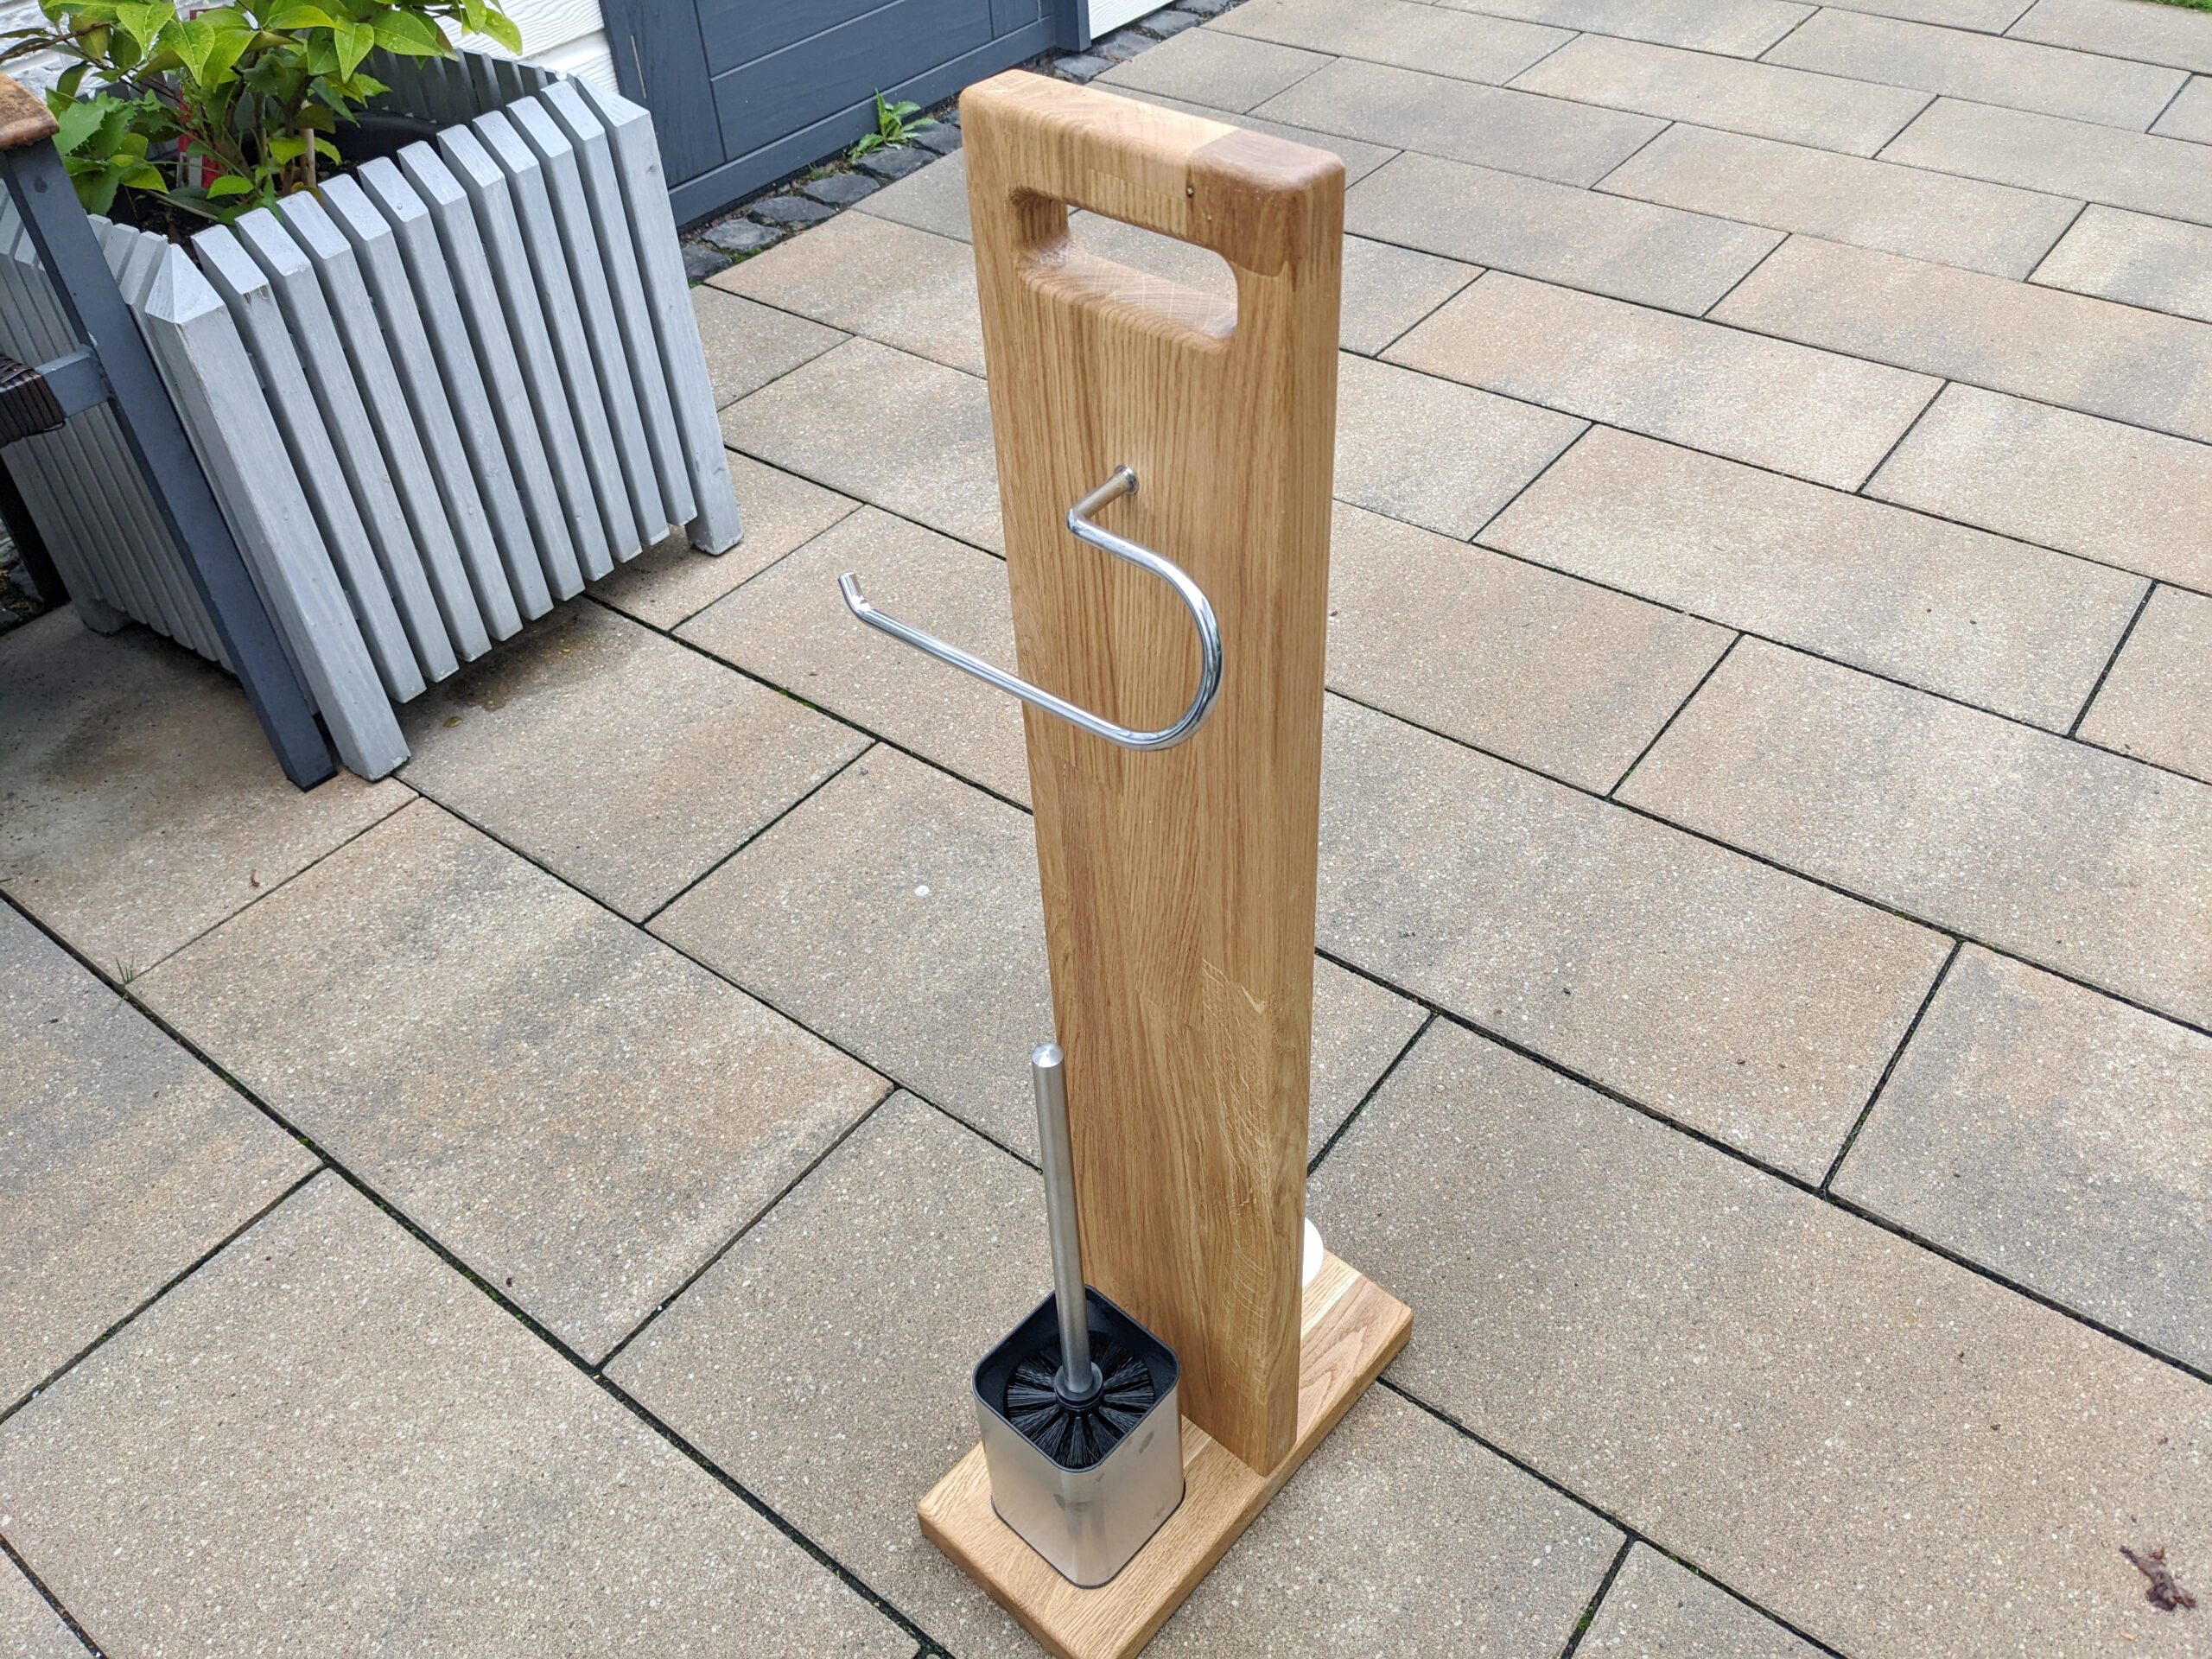
Nach dem Anbringen der Beschläge musste ich nur noch einmal mit einem feuchten Tuch über die Oberfläche gehen – und schon war die neue WC-Garnitur fertig.
Sie ist schlicht aufgebaut, passt optisch deutlich besser ins Badezimmer und erfüllt ihren Zweck hervorragend.
Und nein, ich werde keine Serie für einen Verkauf herstellen.
Der ideale Unterschrank für die Record Power WG250 im Detail
Record Power WG250: Schrank mit Stauraum für Schleifhilfen
Zurzeit steht die Nassschleifmaschine Record Power WG 250 auf meinem fahrbaren Müllbehälter in der Werkstatt. Dieser ist allerdings niedriger als meine übrigen Arbeitsplätze.
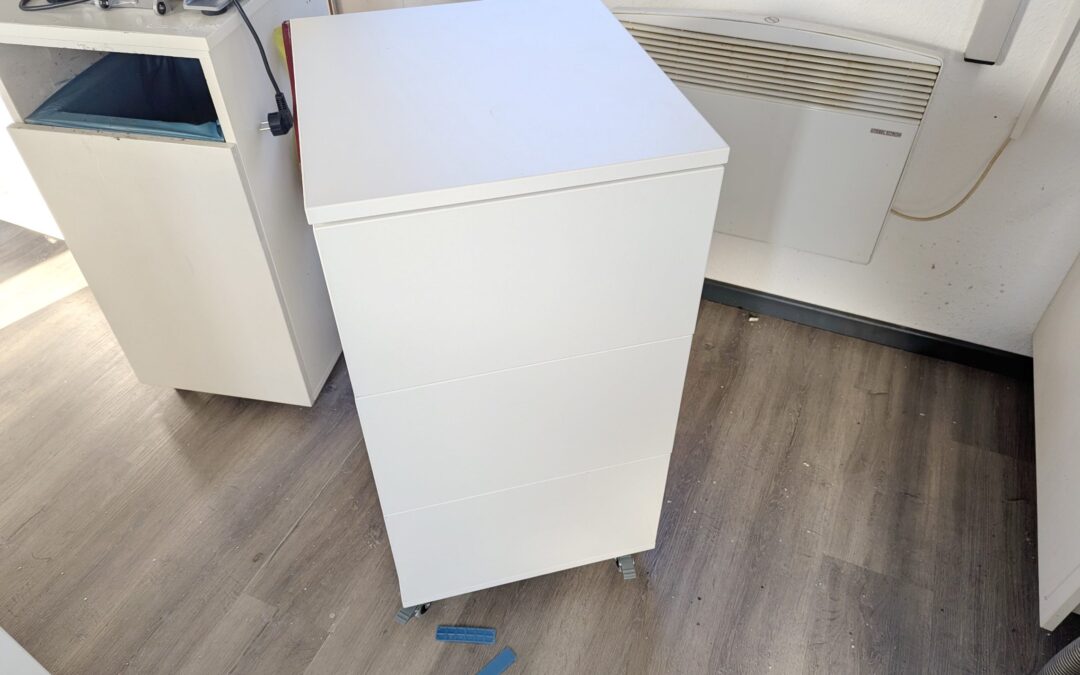
Um bequem mit der Nassschleifmaschine arbeiten zu können, sollte sie deutlich unter 90 cm Arbeitshöhe stehen. Für mich hat sich eine Höhe von etwa 73 cm als ideal erwiesen. Aus diesem Grund werde ich einen fahrbaren Unterschrank mit drei Schubladen bauen.
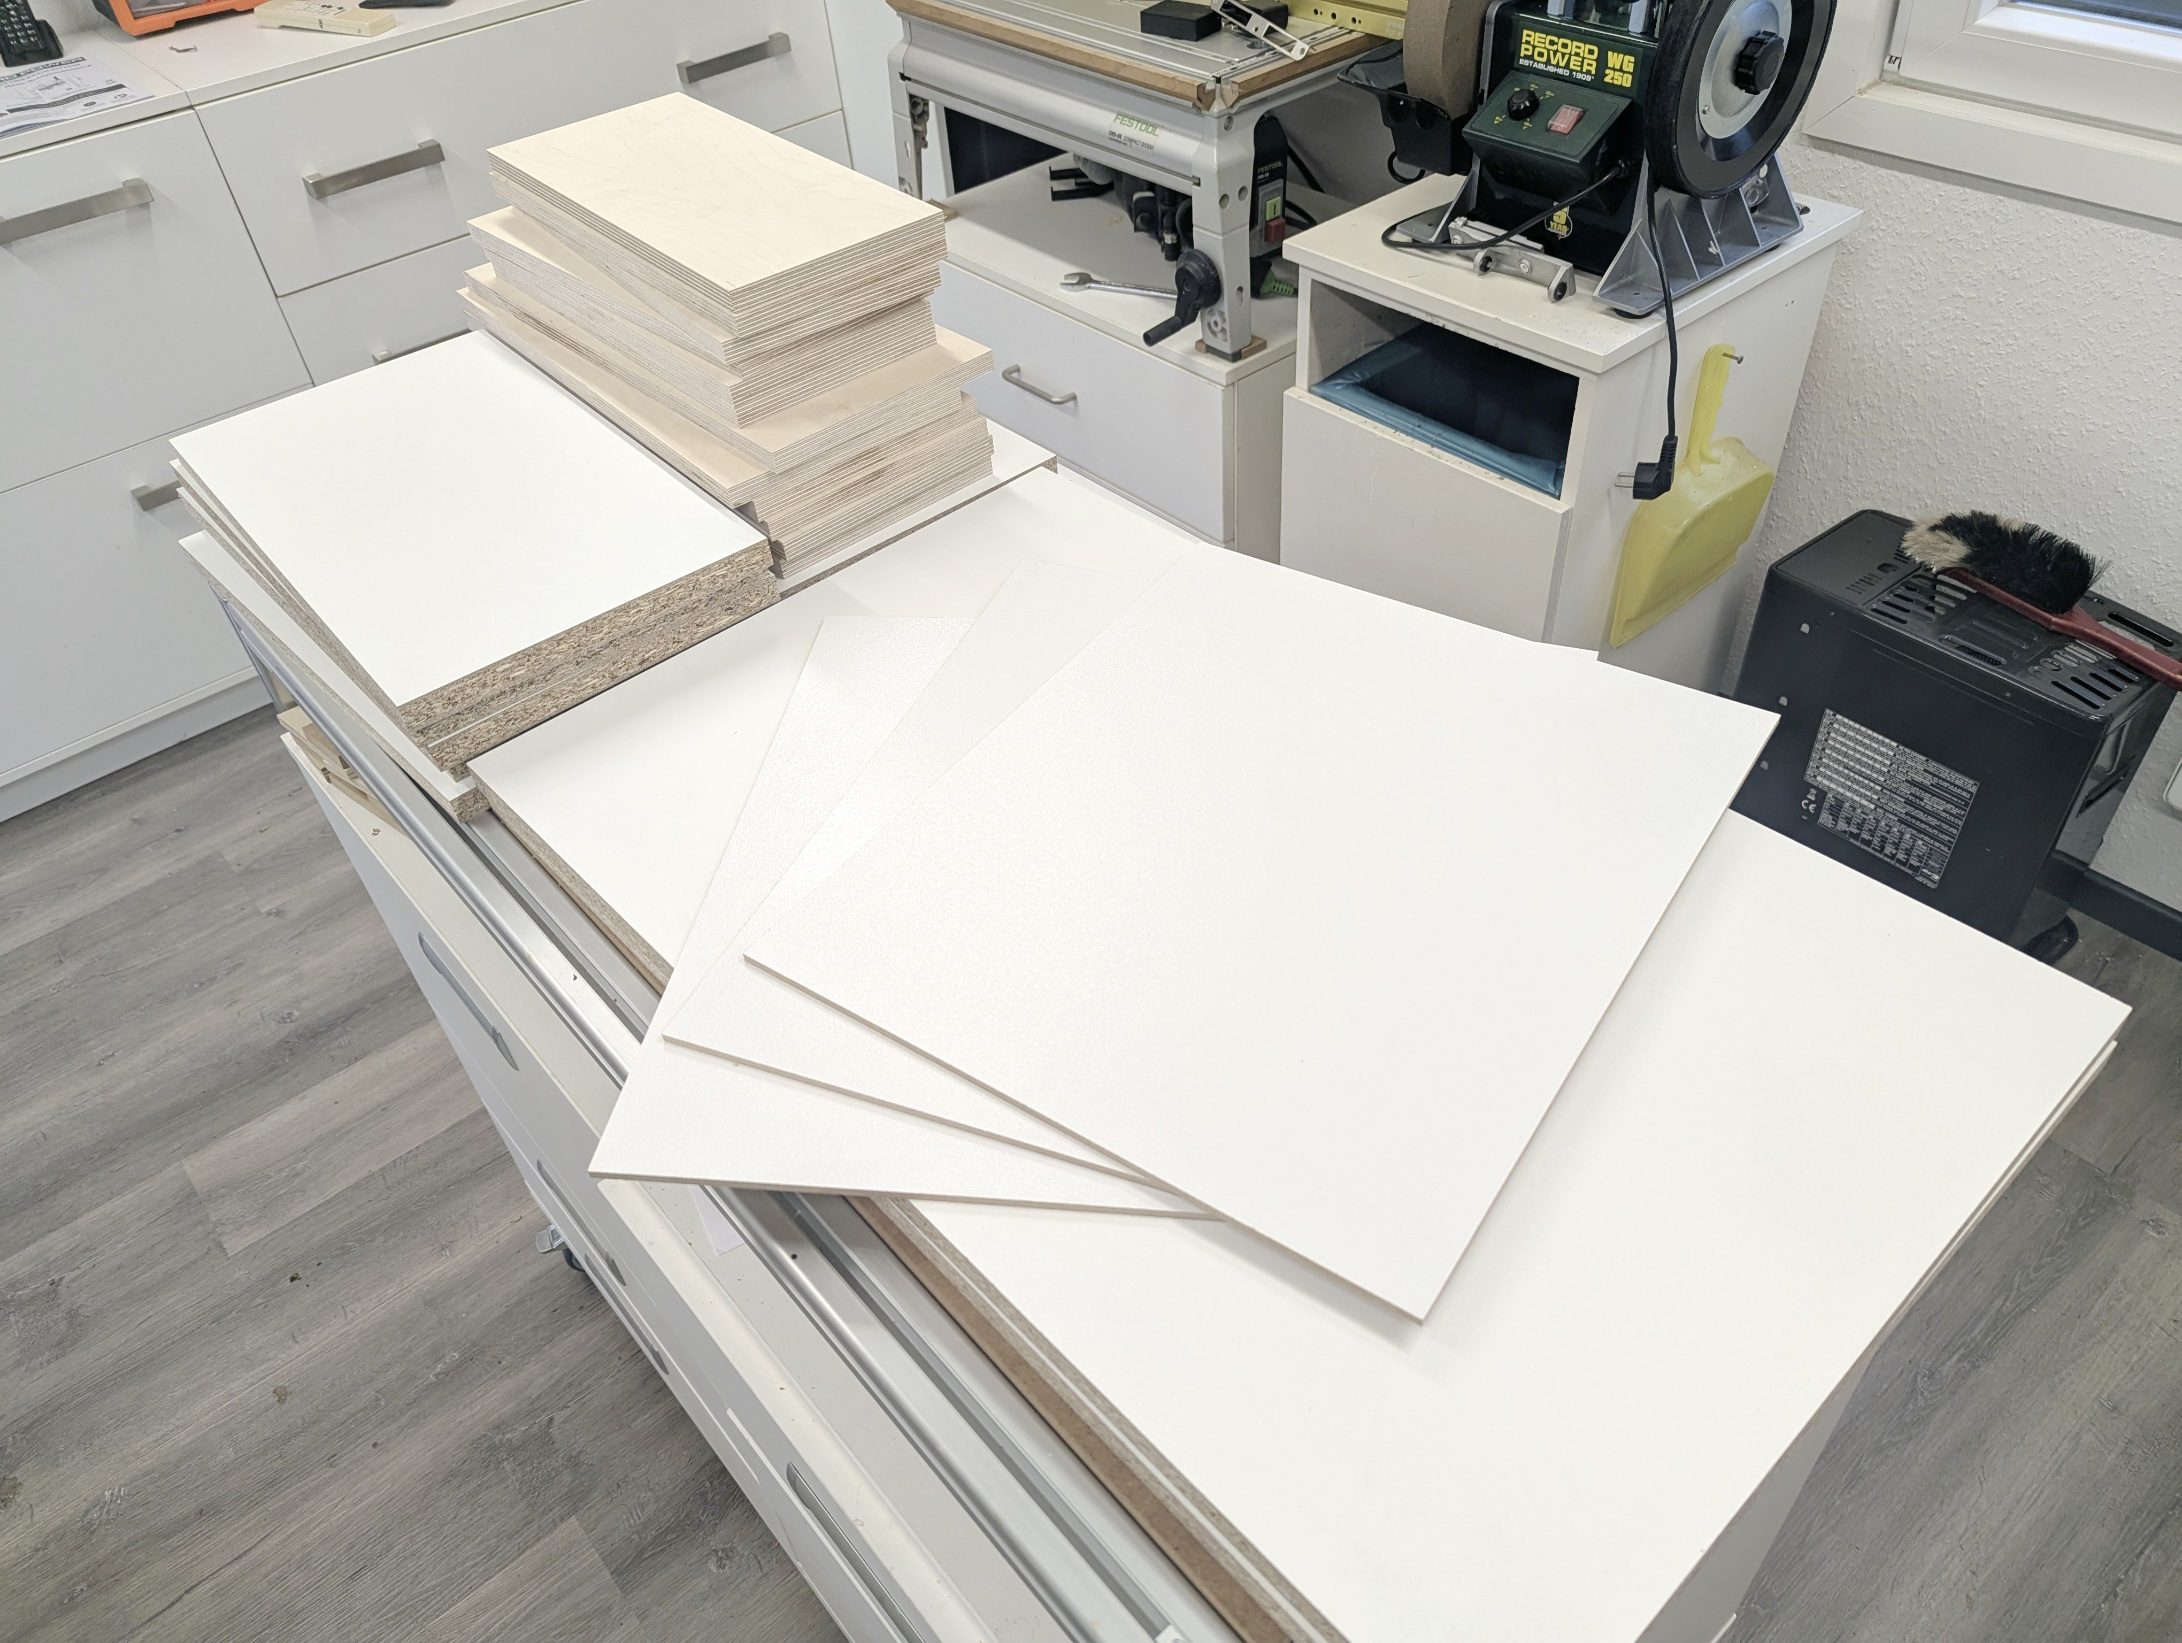
Das Korpusmaterial wird – wie bei allen anderen Schränken meiner Werkstatt – aus 19 mm starken, melaminbeschichteten Spanplatten mit Microstruktur bestehen.
Die Schubladen, die ich aufgrund der vorhandenen Auszüge nicht in ihren Abmessungen frei konstruieren kann, werden aus 15 mm Multiplex gefertigt. Hier geben die vorhandenen Auszüge die konstruktiven Maße vor.
Die benötigten Zuschnitte habe ich heute bei meinem Holzhändler abgeholt. Auf der großen Plattensäge ist ein präziser Zuschnitt kein Problem. Ausrisse an den Kanten sind dabei praktisch ausgeschlossen. Auf meiner BOSCH-Tischsäge wären solche Schnitte überhaupt nicht möglich.
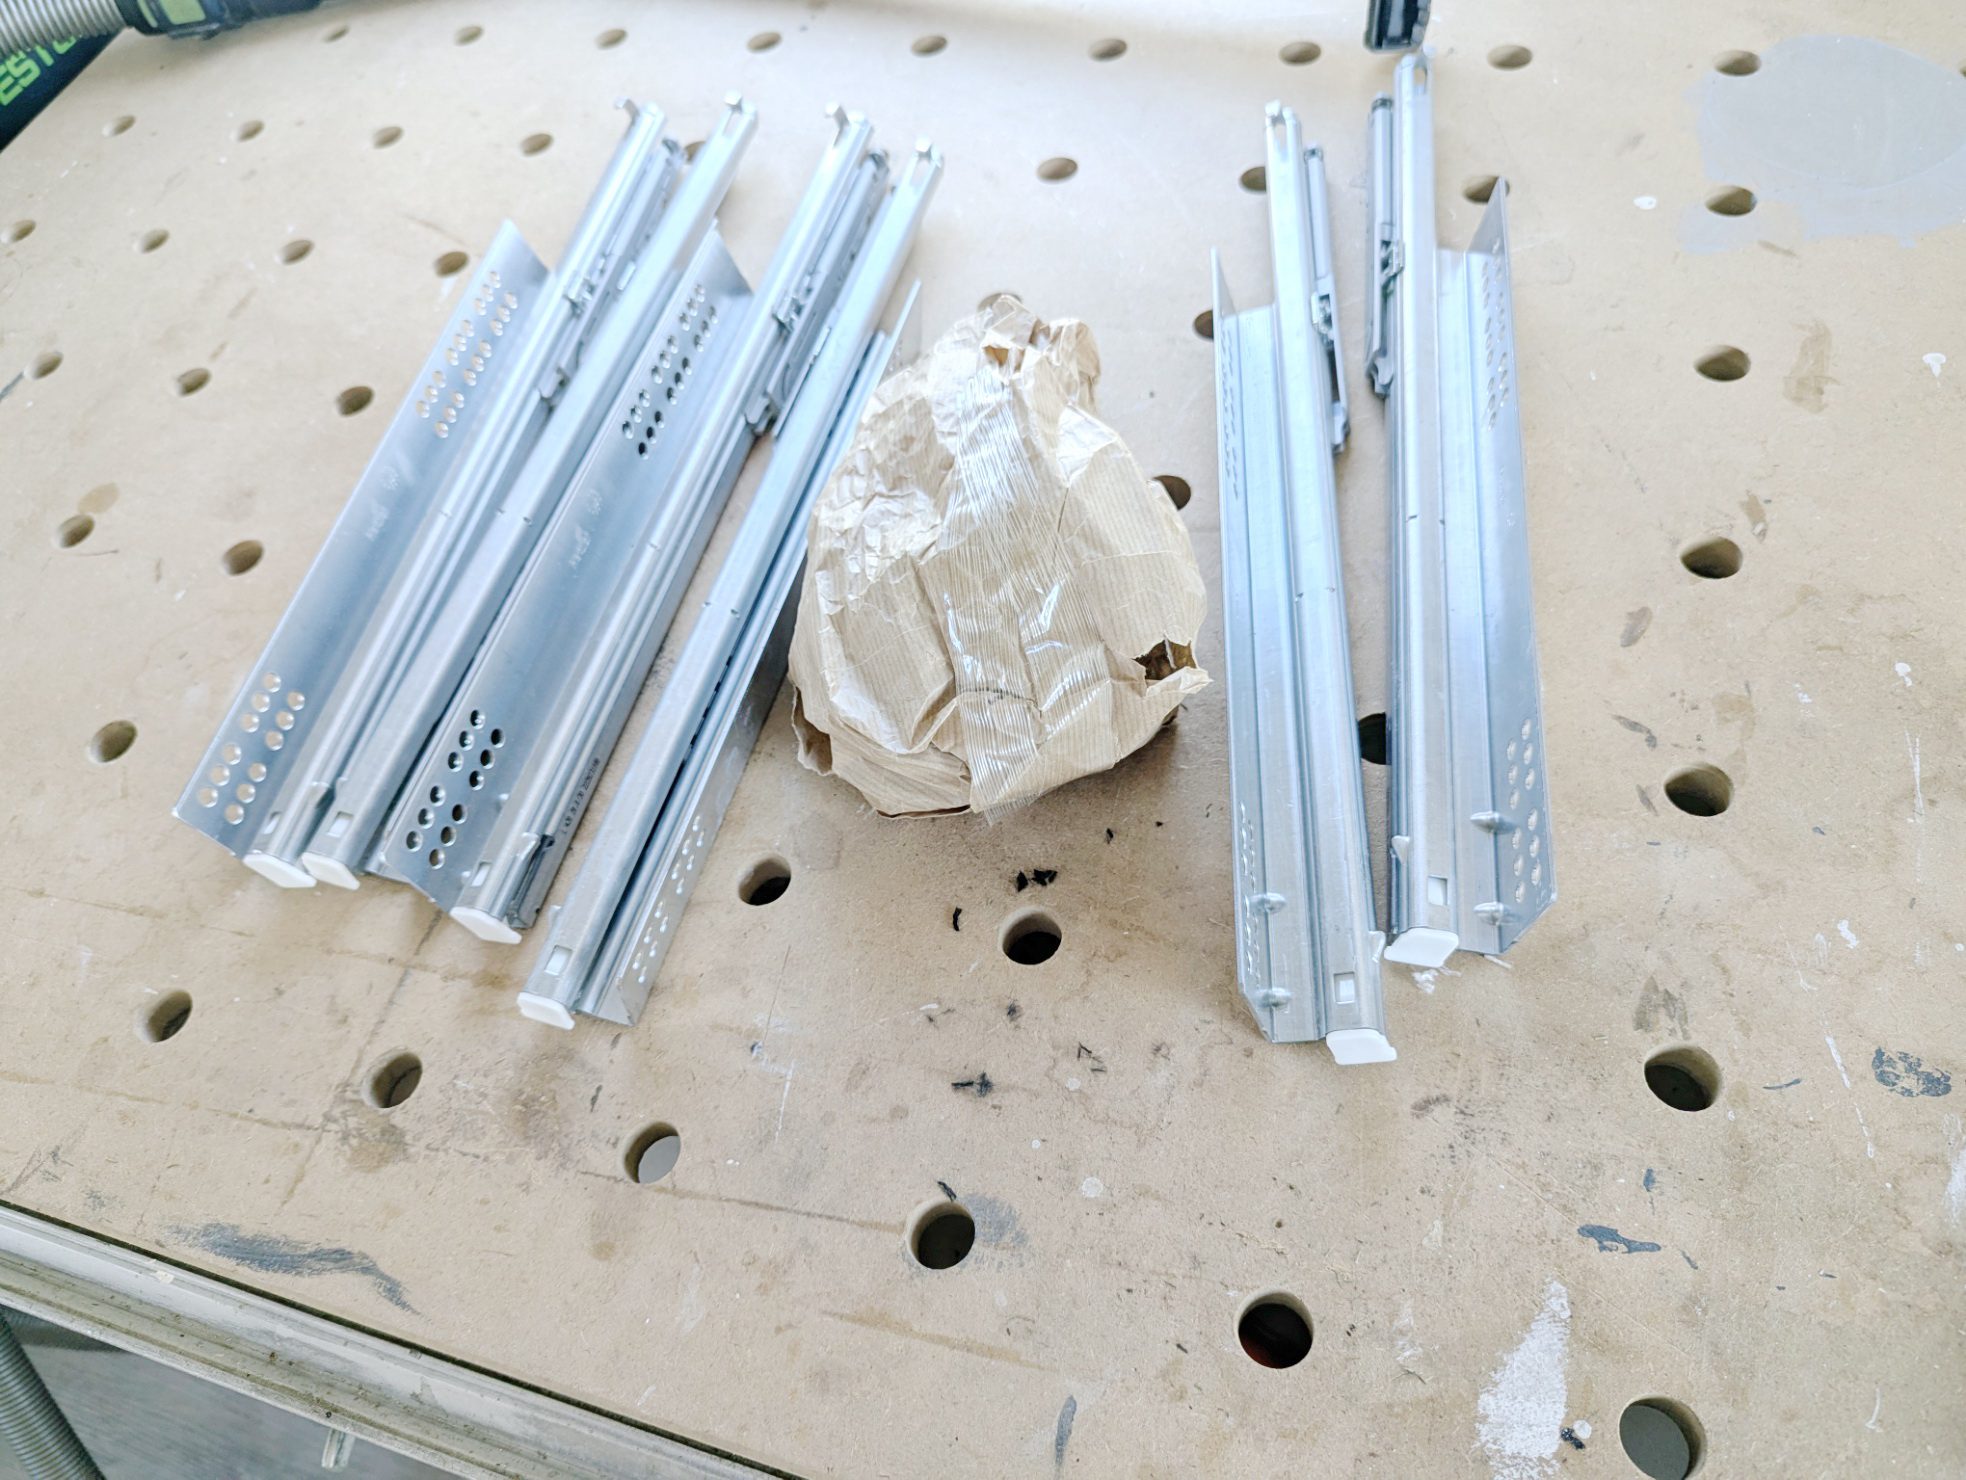
Hettich Quadro V6 Push to open
„Push to open“ für einen Werkstattschrank?
Ja, allerdings nur deshalb, weil diese drei Paar Auszüge bereits seit gut zwei Jahren in meinem Lager liegen. Ursprünglich waren sie für ein anderes Projekt vorgesehen, kamen dort aber nie zum Einsatz.
Aus diesem Grund musste ich auch die Maße des Schranks an die Länge der Auszüge anpassen – in diesem Fall auf eine Schranktiefe von 423 mm. Leider muss zudem die gesamte Konstruktion der Schubladen den Montagevorgaben dieser Auszüge folgen.
Qualitativ sind die Auszüge durchaus sehr gut. Dennoch würde ich für Schränke heute keine „Push to open“-Auszüge mehr kaufen oder verbauen. Einen Selbsteinzug halte ich nach wie vor für sinnvoll, auf andere Schließmechanismen kann ich jedoch gut verzichten. Trotz der Push-to-open-Funktion werde ich daher auch Griffe montieren, obwohl diese technisch eigentlich nicht notwendig wären.
Ein großer Vorteil dieser Auszüge ist ihre Passgenauigkeit. Werden sie korrekt eingebaut, lassen sich die erforderlichen Spaltmaße sehr zuverlässig einhalten und die Schubladen sitzen ausgesprochen stabil.
ABS-Kante für die Platten
Mir wird ehrlich gesagt fast körperlich schlecht, wenn ich Projekte sehe, bei denen mit beschichteten Spanplatten gearbeitet wird, ohne die Schnittkanten zu schützen – und dies dann auch noch als fachlich richtige Lösung dargestellt wird.
Teilweise werden sogar Confirmat-Schrauben als alleinige Verbinder dieser Platten eingesetzt. Natürlich kann das jeder handhaben, wie er möchte. Meinen Ansprüchen an eine saubere und dauerhafte Verarbeitung entspricht das allerdings nicht.
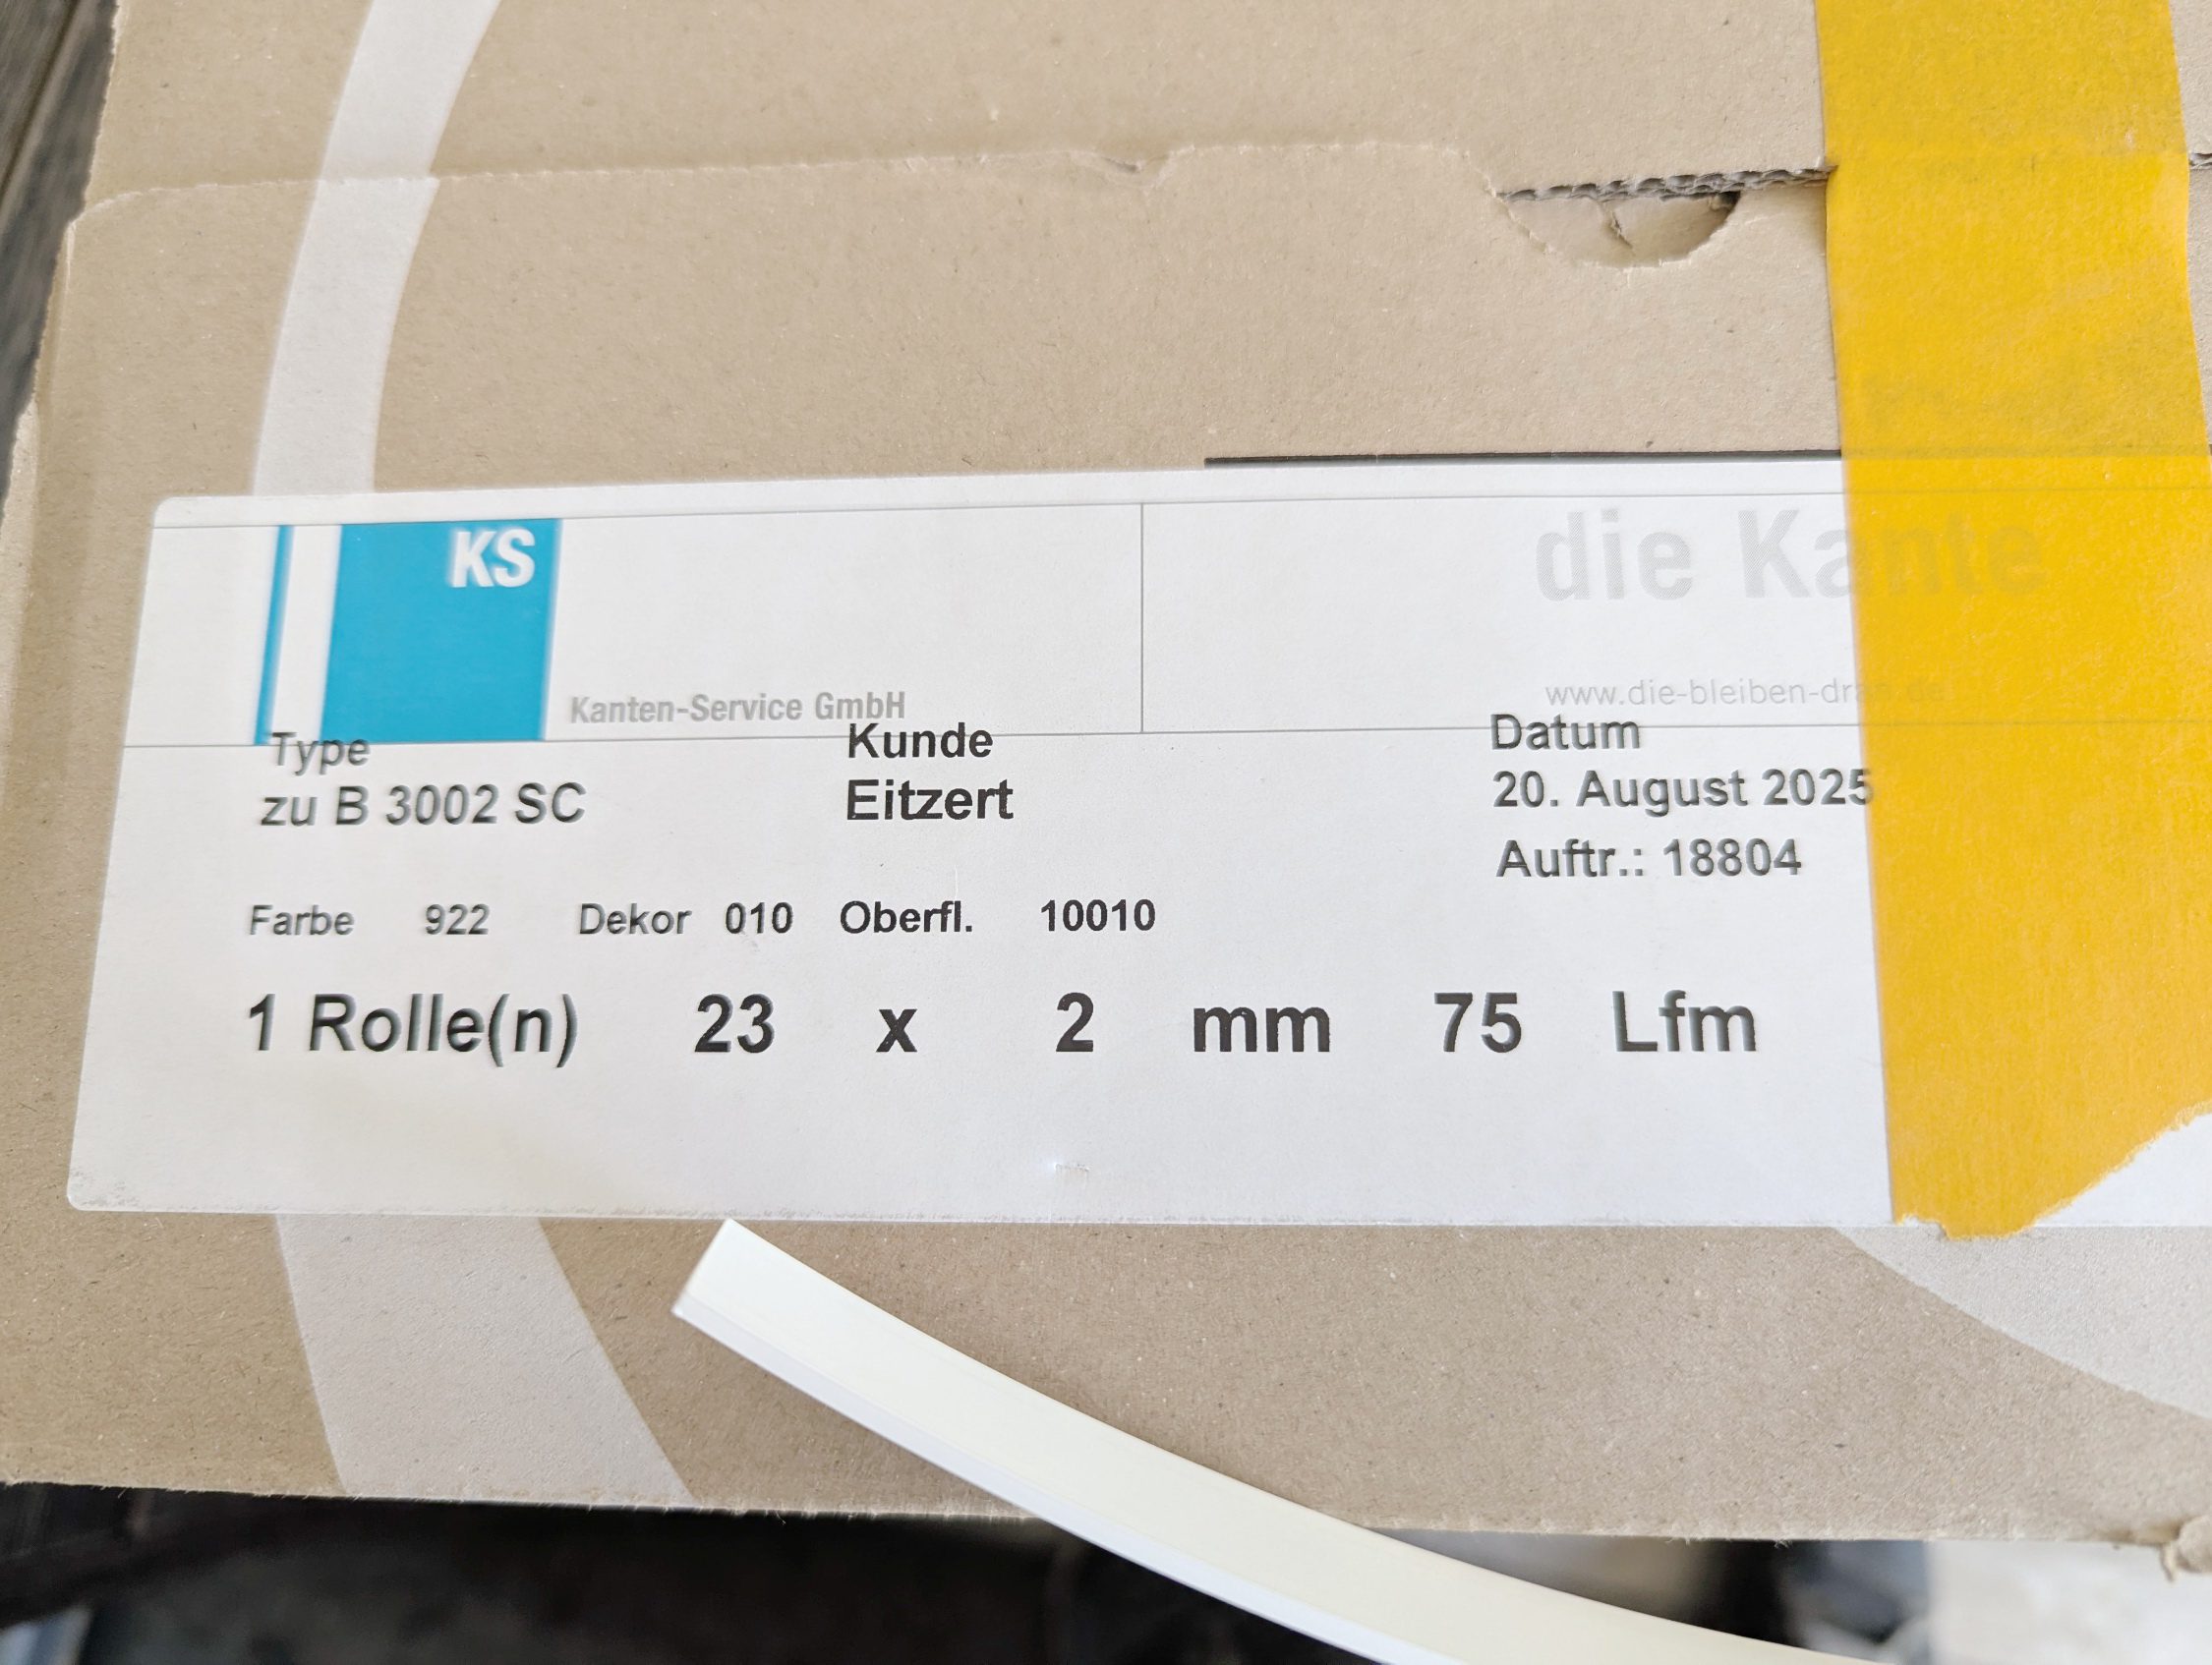
Die ABS-Kante muss stets zum verwendeten Plattenmaterial passen. Jeder Plattenhersteller bietet passende ABS-Kanten hinsichtlich Farbe, Dekor und Oberflächenstruktur an.
In diesem Fall musste ich die ABS-Kante nachbestellen. Im KANTENSHOP.COM erhält man die passenden ABS-Kanten zu sehr günstigen Preisen.
Es gibt allerdings auch Holzwerker im Internet, die vergleichbare ABS-Kanten meterweise zu geradezu horrenden Preisen anbieten. Offenbar finden sich dafür nach wie vor genügend Käufer.
Verstehen kann ich das allerdings nicht. Dort kostet ein Meter „Sicherheitskante“ 1,15 Euro – also nahezu das Vierfache des sonst üblichen Verkaufspreises.
Nicht nur der Preis ist in meinen Augen unverschämt, es wird zudem auch nicht darauf hingewiesen, dass jede beschichtete Platte ihre „eigene“ ABS-Kante hinsichtlich Farbe und Oberflächenstruktur besitzt. Weiß ist eben nicht gleich Weiß.
Hinzu kommen noch die Versandkosten. Für mich steht der aufgerufene Preis daher in keinem angemessenen Verhältnis zum tatsächlichen Warenwert.
ABS-Kante auffahren
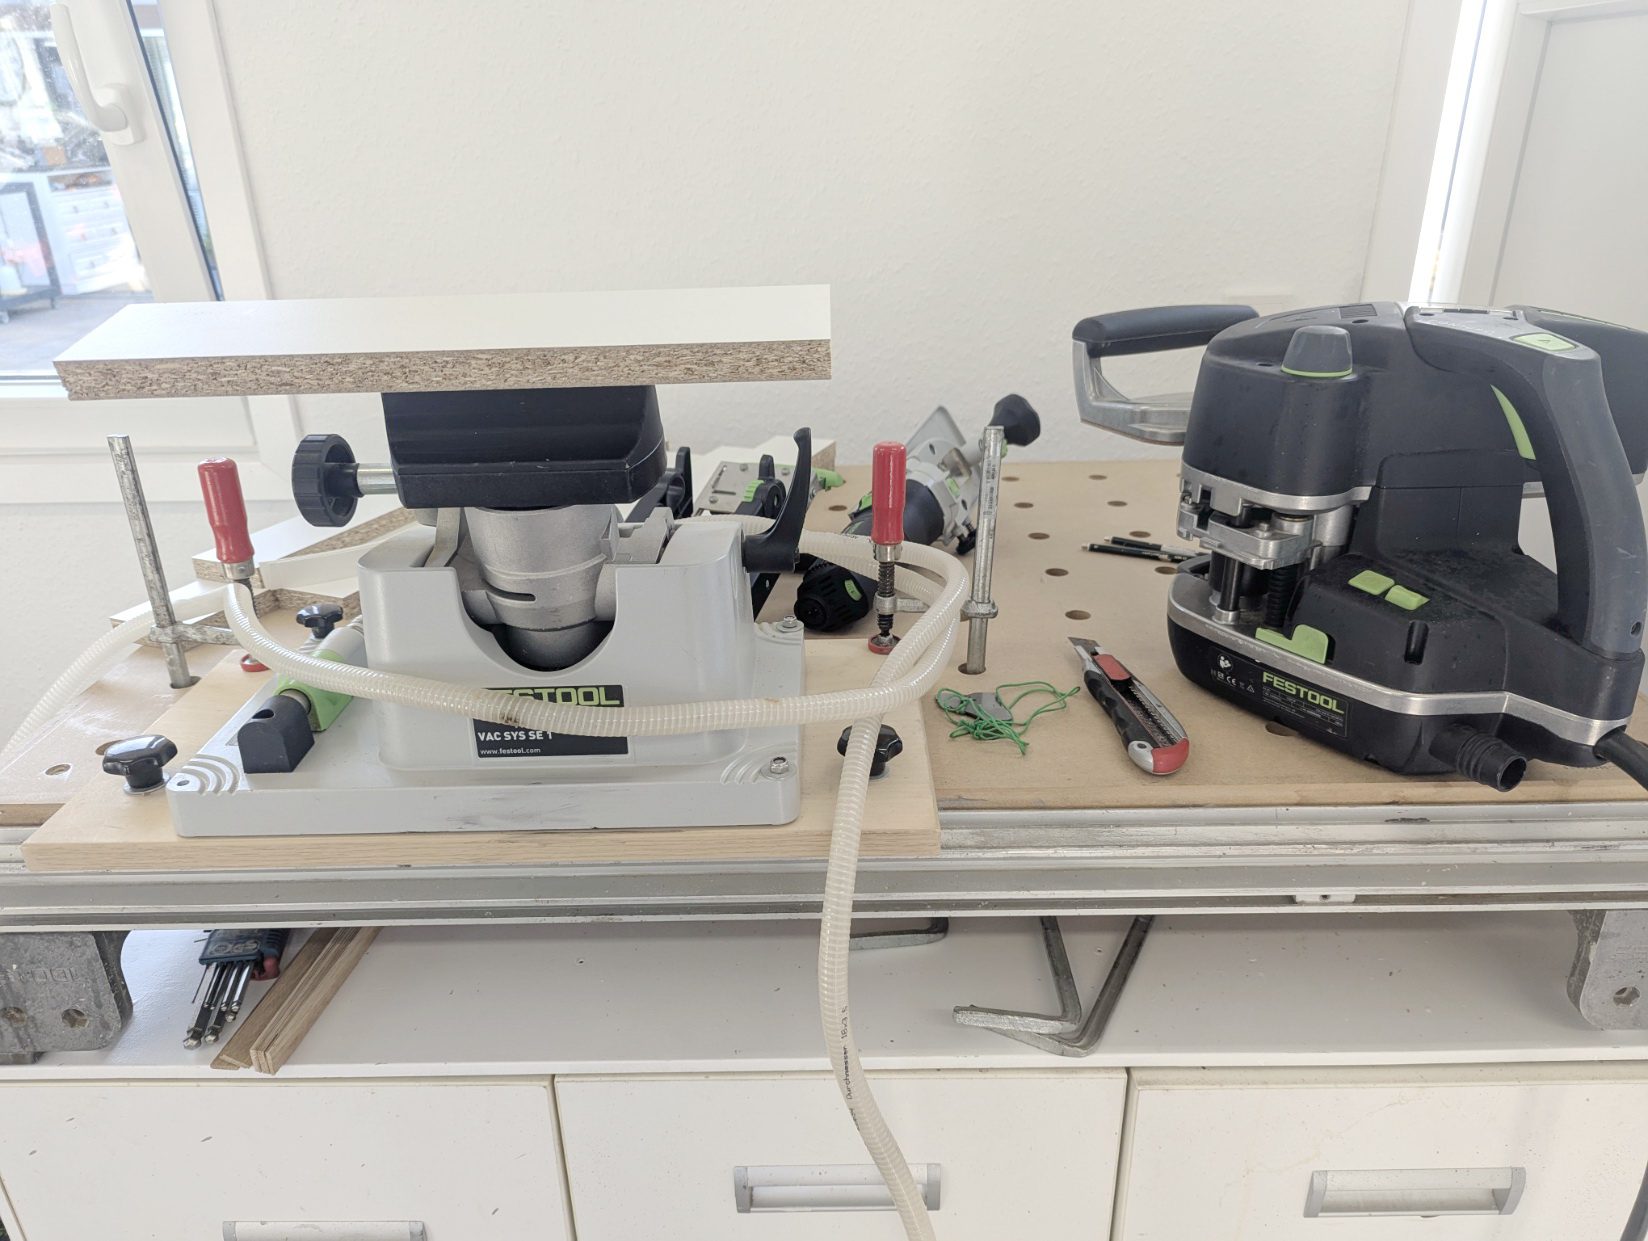
Für das Aufbringen von ABS-Kanten auf beschichteten Spanplatten oder von Echtholzkanten auf Plattenmaterial und Vollholz ist das VAC-SYS besonders hilfreich. Der damalige Kauf war eine sehr gute Entscheidung. Heute wird das System offiziell nicht mehr angeboten.
Der Kantenanleimer verrichtet seit mittlerweile zwölf Jahren immer wieder zuverlässig seine Arbeit und hat bereits kilometerweise ABS- und Echtholzkanten verarbeitet.
Über dieses Thema habe ich bereits in anderen Beiträgen ausführlicher berichtet.
Schubladen bauen
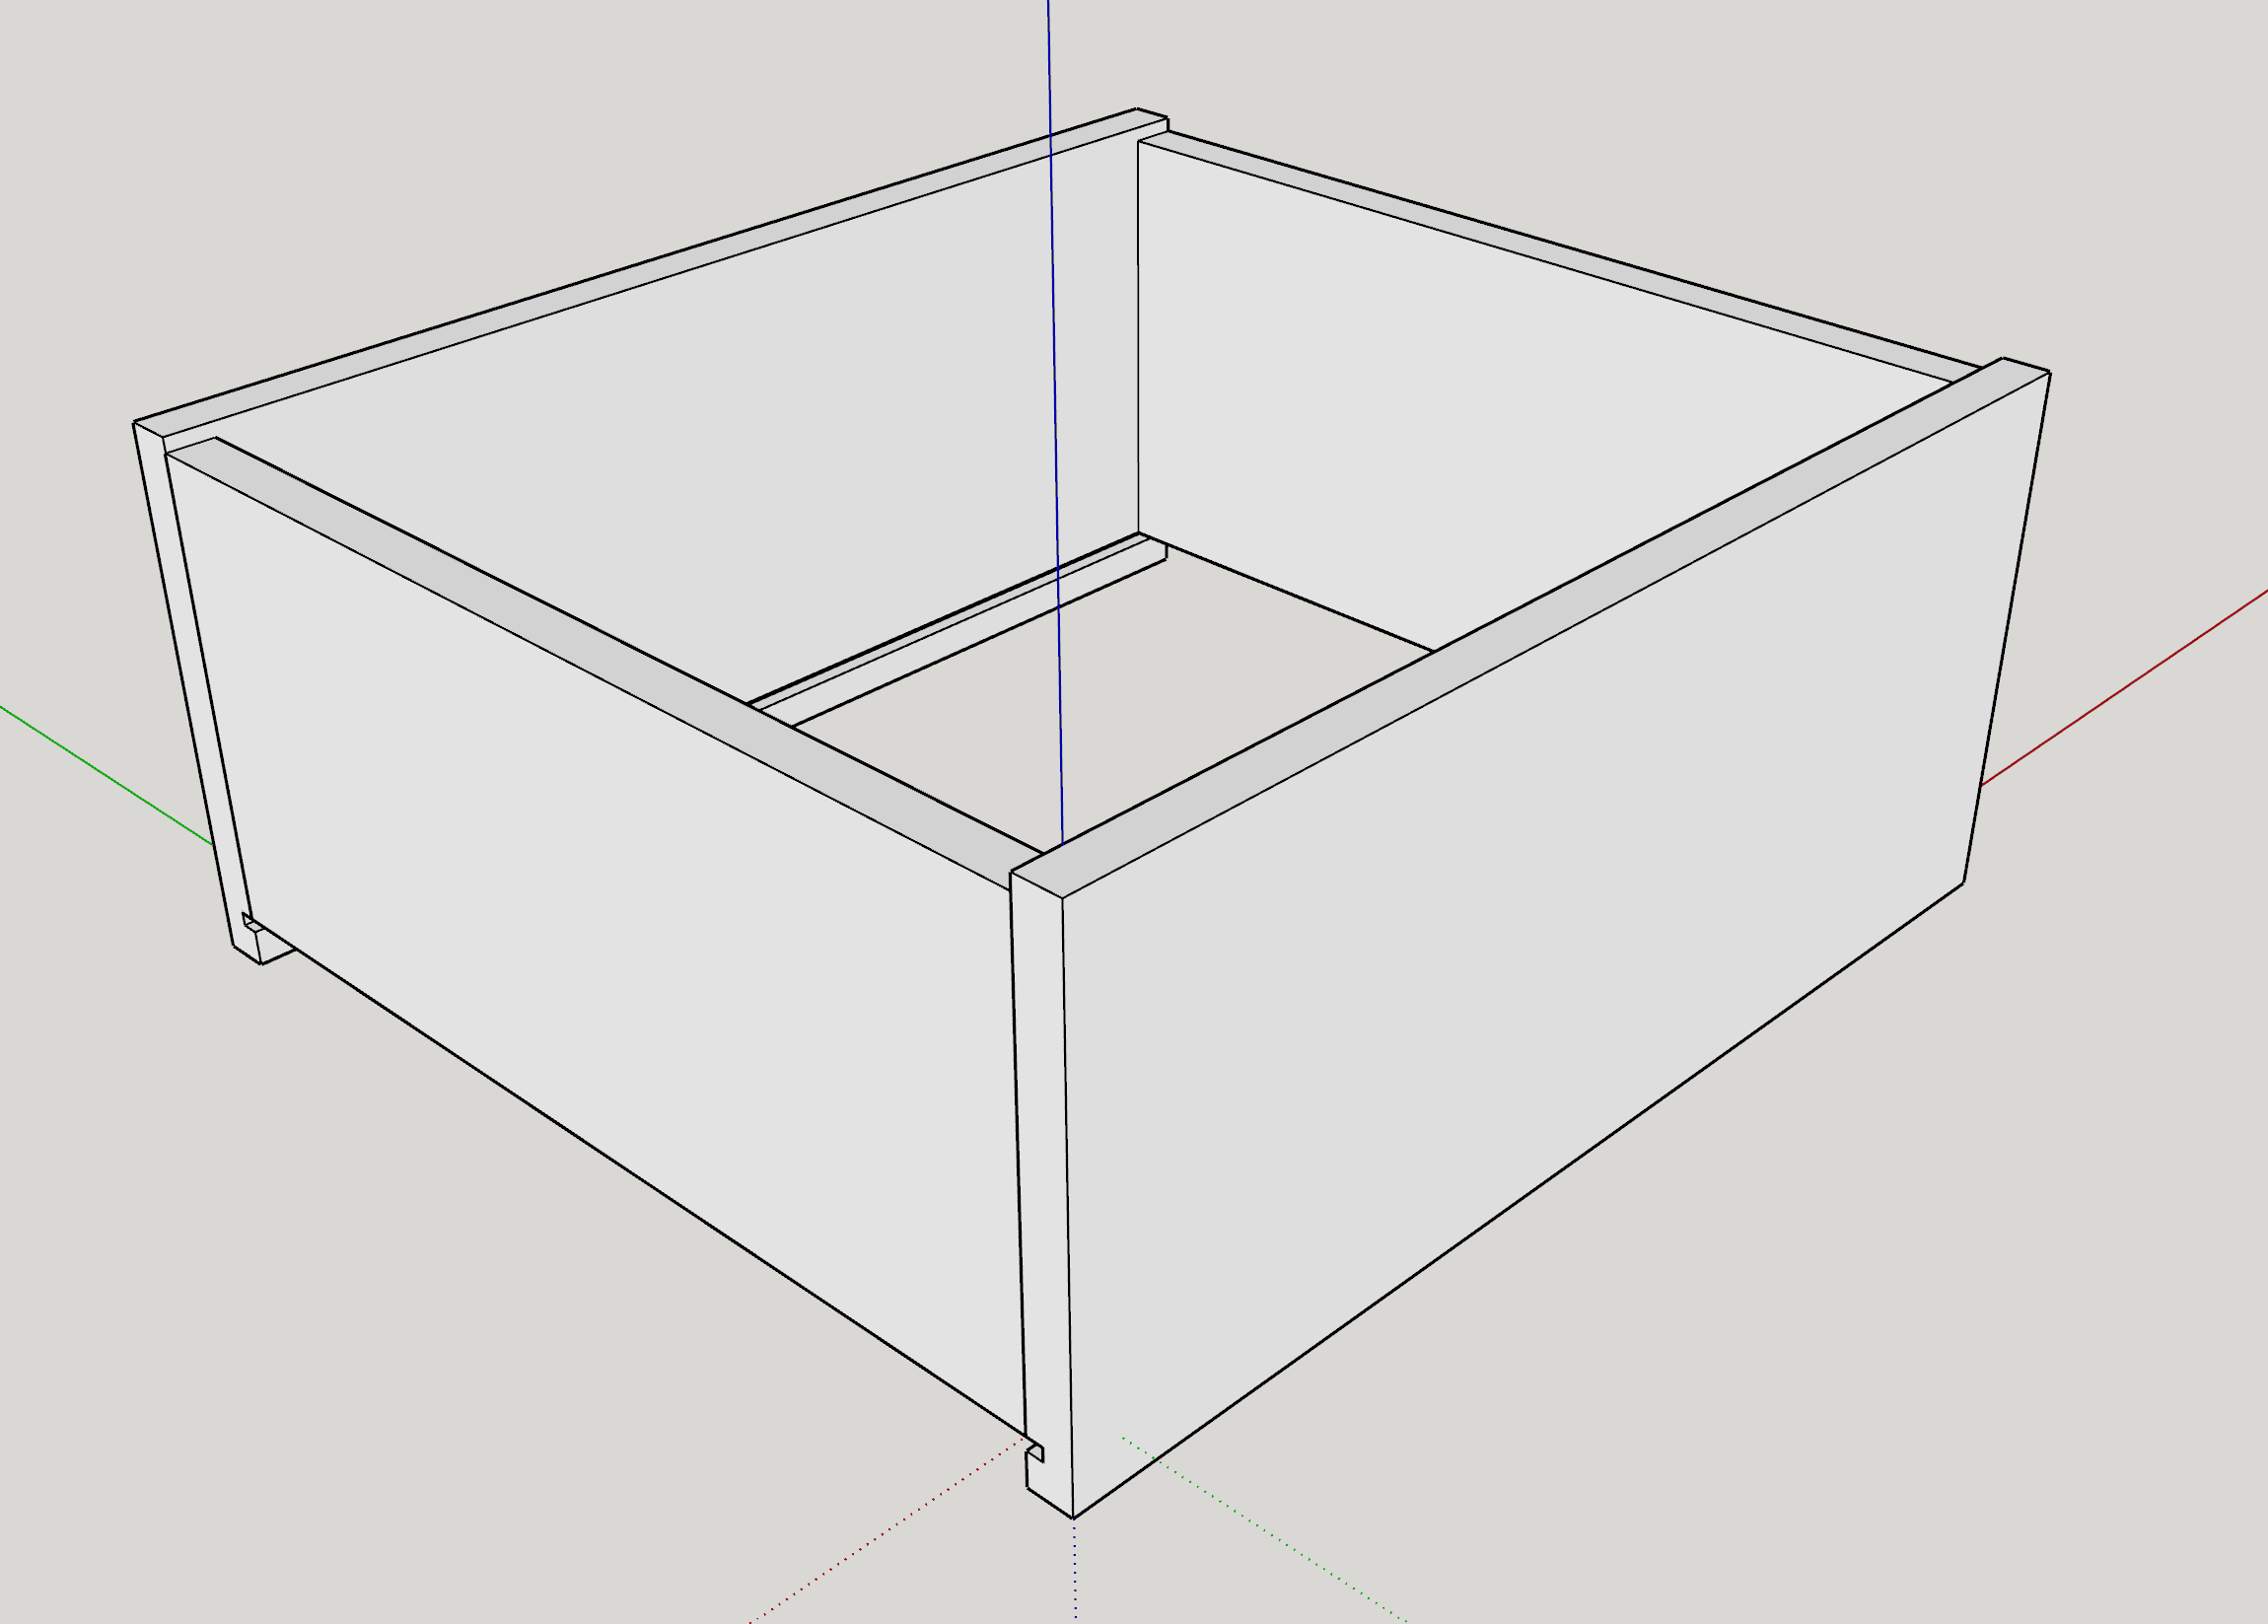
In der Wahl des Baustils bin ich mit diesen Hettich-Auszügen nur eingeschränkt frei. Für einen reibungslosen Betrieb müssen die konstruktiven Vorgaben sehr genau eingehalten werden. Das empfinde ich als einen großen Nachteil.
So ist die Stärke der Seitenwände auf maximal 16 mm begrenzt und auch die Länge der Schublade muss exakt der Nennlänge des Auszuges entsprechen.
Konstruktionsbedingt greift zudem ein Haken des Auszuges in die Rückwand der Schublade ein. Deshalb muss der untere Bereich der Rückwand entsprechend angepasst werden. Entweder wird dieser Bereich ausgeklinkt oder die Rückwand schließt – wie in diesem Fall – bündig mit der Oberseite des Schubladenbodens ab.
Auch im vorderen Bereich sind konstruktive Vorgaben einzuhalten. Hier muss die Verriegelung mit ihren Einstellmöglichkeiten exakt positioniert werden.
Die Auszüge sind qualitativ zweifellos sehr hochwertig. Der Preis für diese Qualität ist allerdings eine deutlich eingeschränkte konstruktive Freiheit beim Schubladenbau.
Aufbau der Schublade
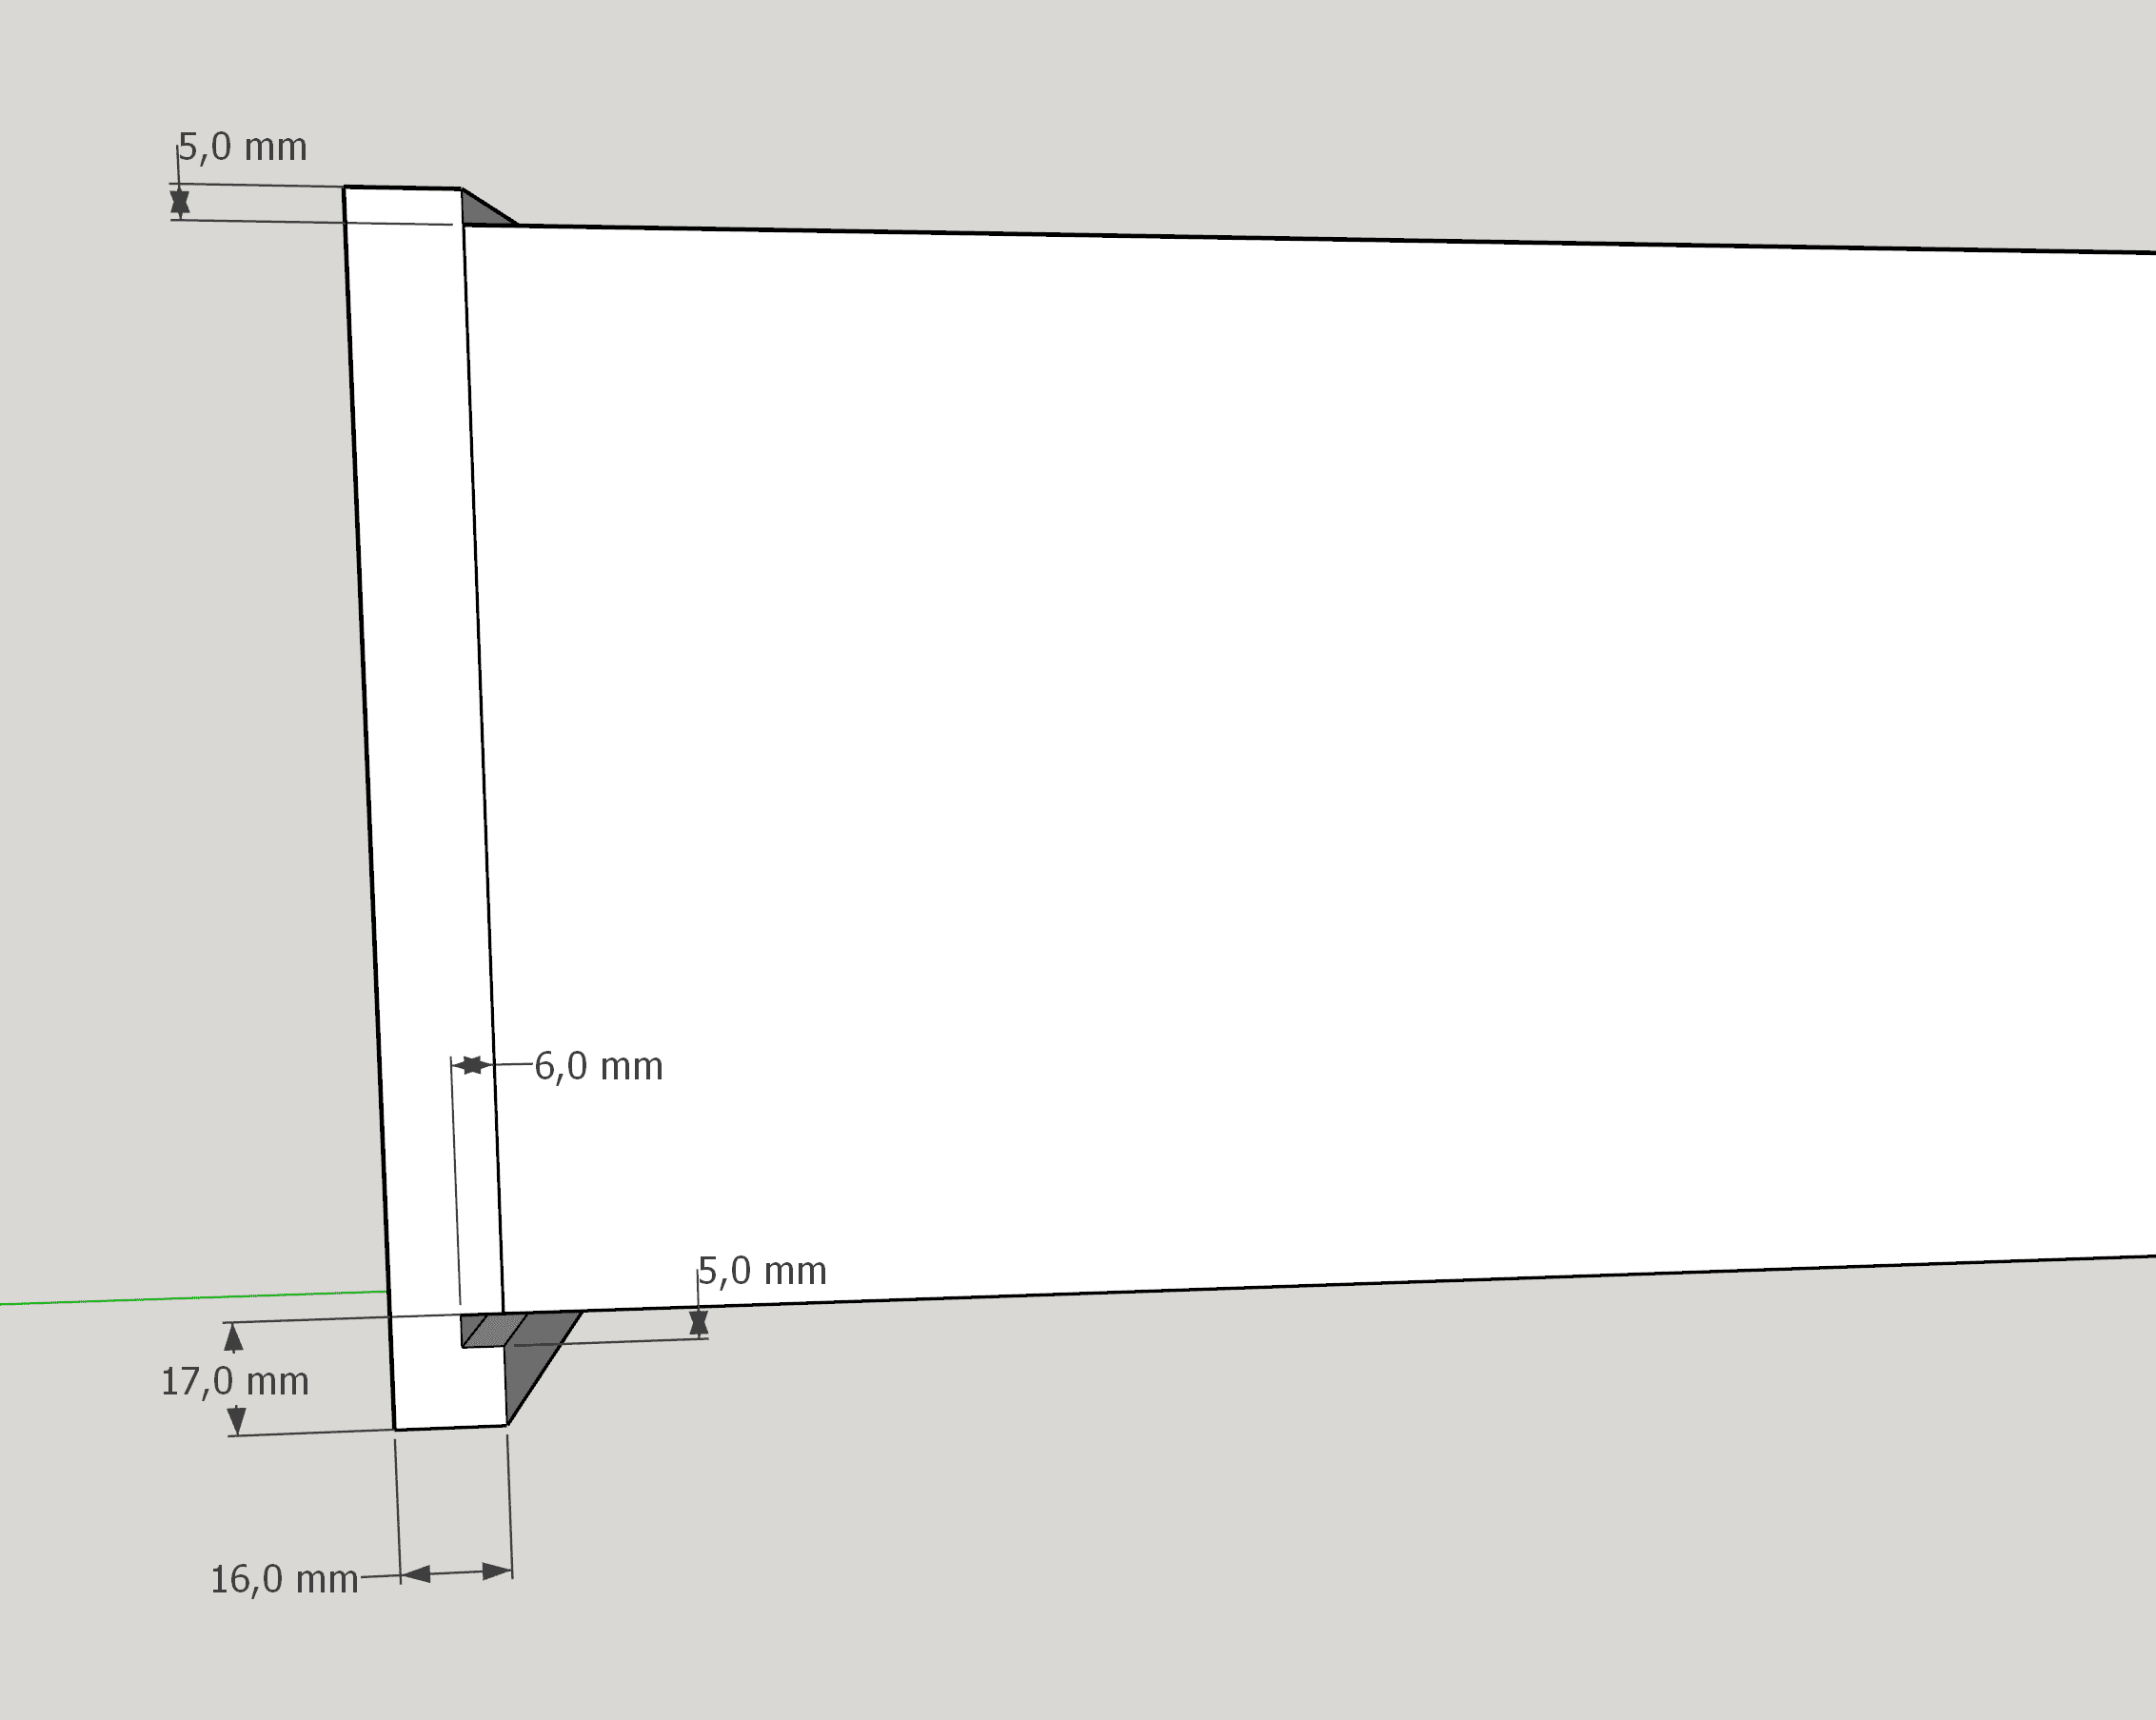
Hierfür verwende ich Birke-Multiplex in 15 mm Stärke. Natürlich könnte auch jedes andere Material verwendet werden, solange die maximale Stärke von 16 mm nicht überschritten wird. Beschichtete Spanplatten sind beispielsweise ebenfalls in 16 mm Stärke erhältlich. Allerdings müssten die sichtbaren Schnittkanten dann wieder mit einer passenden ABS-Kante versehen werden. Diesen zusätzlichen Aufwand möchte ich hier vermeiden.
Der Aufbau der Schubladen ist sehr einfach. Die beiden Seitenteile erhalten an der Unterseite eine 5 mm breite Nut zur Aufnahme des Bodens. Dieser besteht aus einer 5 mm starken MDF-Platte mit weißer Beschichtung auf einer Seite.
Die Vorder- und Rückseite der Schublade sind etwas schmaler ausgeführt, damit das Bodenbrett unter diesen Teilen durchlaufen kann. Diese Konstruktion ist durch die Anforderungen der Auszüge vorgegeben.
An der Oberkante habe ich einen Versatz von 5 mm vorgesehen. Zwingend erforderlich ist dieser nicht, der Zusammenbau wird dadurch aber deutlich unkomplizierter, falls minimale Höhenunterschiede auftreten sollten. Also reine Faulheit – oder besser gesagt: praktische Bequemlichkeit.
Zusammengehalten wird der Rahmen durch verleimte Lamellos der Größe 0 beziehungsweise 20. Der Boden muss in diesem Fall zusätzlich von vorn und hinten verschraubt werden – leider. Eine vollständig verdeckte Verbindung hätte mir besser gefallen.
Einbau der Hettich Quadro V6 - Auszüge "Push to open"
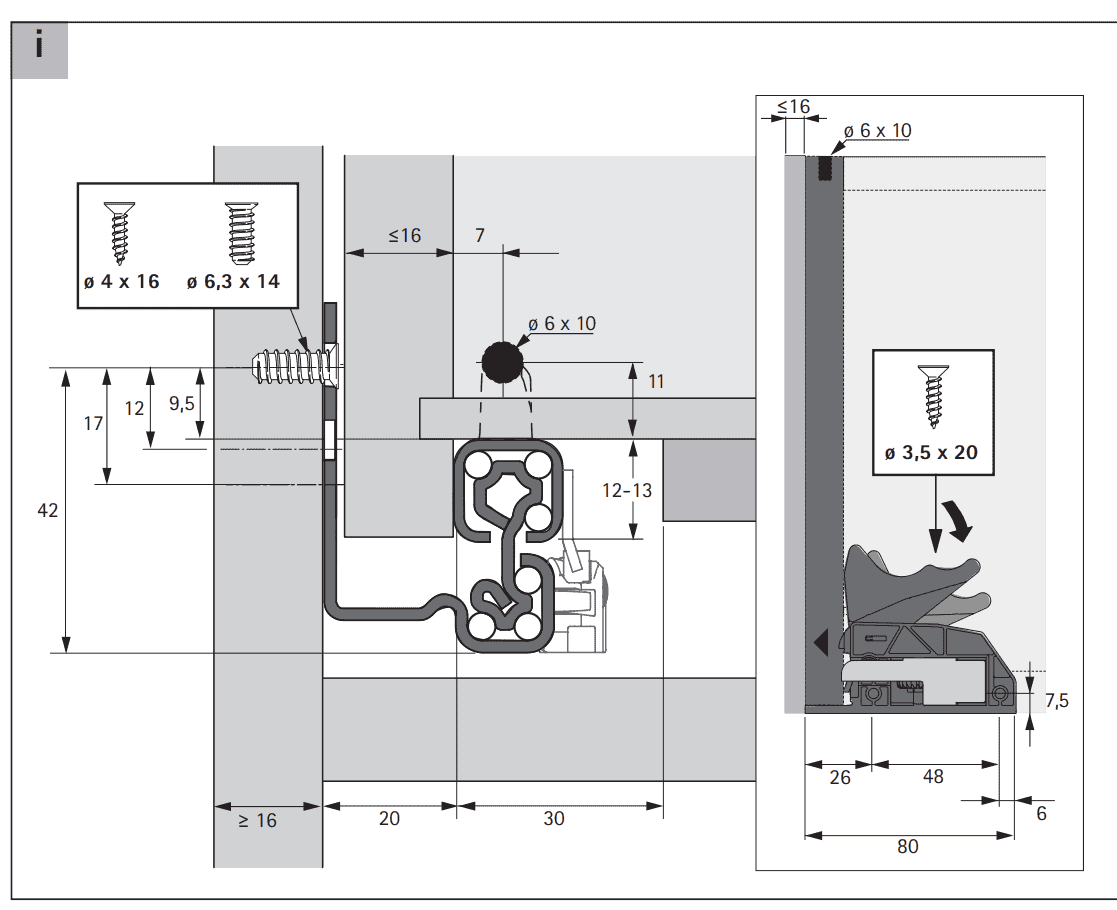
Es sieht kompliziert aus. Ist es auch!
Man sollte technische Zeichnungen zumindest lesen und verstehen können, ohne sie selbst erstellen zu müssen. Wer damit Schwierigkeiten hat, sollte besser auf einfachere Auszüge zurückgreifen.
Das „Push to open“-System erfordert einen Abstand von mindestens 3 mm zwischen Schubladenfront und Korpus. Dieser Weg wird benötigt, damit die Schublade zum Öffnen zunächst einige Millimeter in den Schrank gedrückt werden kann.
Genau darin liegt für mich auch ein wesentlicher Nachteil dieses Systems. Der Überstand des Deckels muss konstruktionsbedingt um 3 mm größer ausgeführt werden, damit die Proportionen optisch wieder stimmig wirken. Zudem bleibt der 3-mm-Spalt an der Seitenansicht stets sichtbar.
Allein aus diesem Grund würde ich solche Auszüge heute nicht mehr verbauen.
Die vorn links und rechts unter der Schublade montierten Verriegelungen verbinden die Schublade mit den Auszügen. Gleichzeitig ermöglichen sie das einfache Entnehmen der Schublade sowie eine geringfügige Höheneinstellung der Front.
Mehr ist es letztlich nicht. Wer sauber arbeitet und die Fronten präzise montiert, wird diese Einstellmöglichkeit allerdings kaum benötigen.
Festool Kantenanleimer KA 65
Vielleicht noch ein Wort zum Festool Kantenanleimer KA 65.
Der Kauf dieser Maschine hat sich für mich längst bezahlt gemacht. Das bedeutet allerdings nicht, dass sich die Ergebnisse mit denen einer stationären Kantenanleimmaschine im professionellen Möbelbau vergleichen lassen. Das ist definitiv nicht der Fall.
Für meine Anforderungen ist der KA 65 jedoch hervorragend geeignet. Es dauert zwar eine gewisse Zeit, bis man die Maschine sicher beherrscht, und man muss ihre Eigenheiten kennen. Diese lernt man allerdings mit jedem Projekt besser kennen.
Die aufgebrachten Kanten sehen auf den ersten Blick wirklich sehr gut aus. Lediglich an den Ecken erreicht die Maschine nicht die Perfektion einer industriellen Kantenanleimmaschine. Ein Laie wird diesen Unterschied jedoch kaum erkennen, wenn er nicht ausdrücklich darauf hingewiesen wird.
Mittlerweile hat sich der Preis des KA 65 nahezu verdoppelt. Auch die Schmelzkleber-Patronen liegen inzwischen deutlich über der 100-Euro-Marke. Das ist aus meiner Sicht eine fragwürdige Preisentwicklung.
Trotzdem möchte ich auf diese Maschine nicht mehr verzichten. Sie eröffnet dem Hobby-Holzwerker eine enorme Freiheit bei der Verarbeitung beschichteter Spanplatten und erweitert die Möglichkeiten im Möbelbau erheblich. Viele Projekte, die früher nur mit stationären Maschinen wirtschaftlich umsetzbar waren, lassen sich damit auch in der eigenen Werkstatt in einer sehr guten Qualität realisieren.
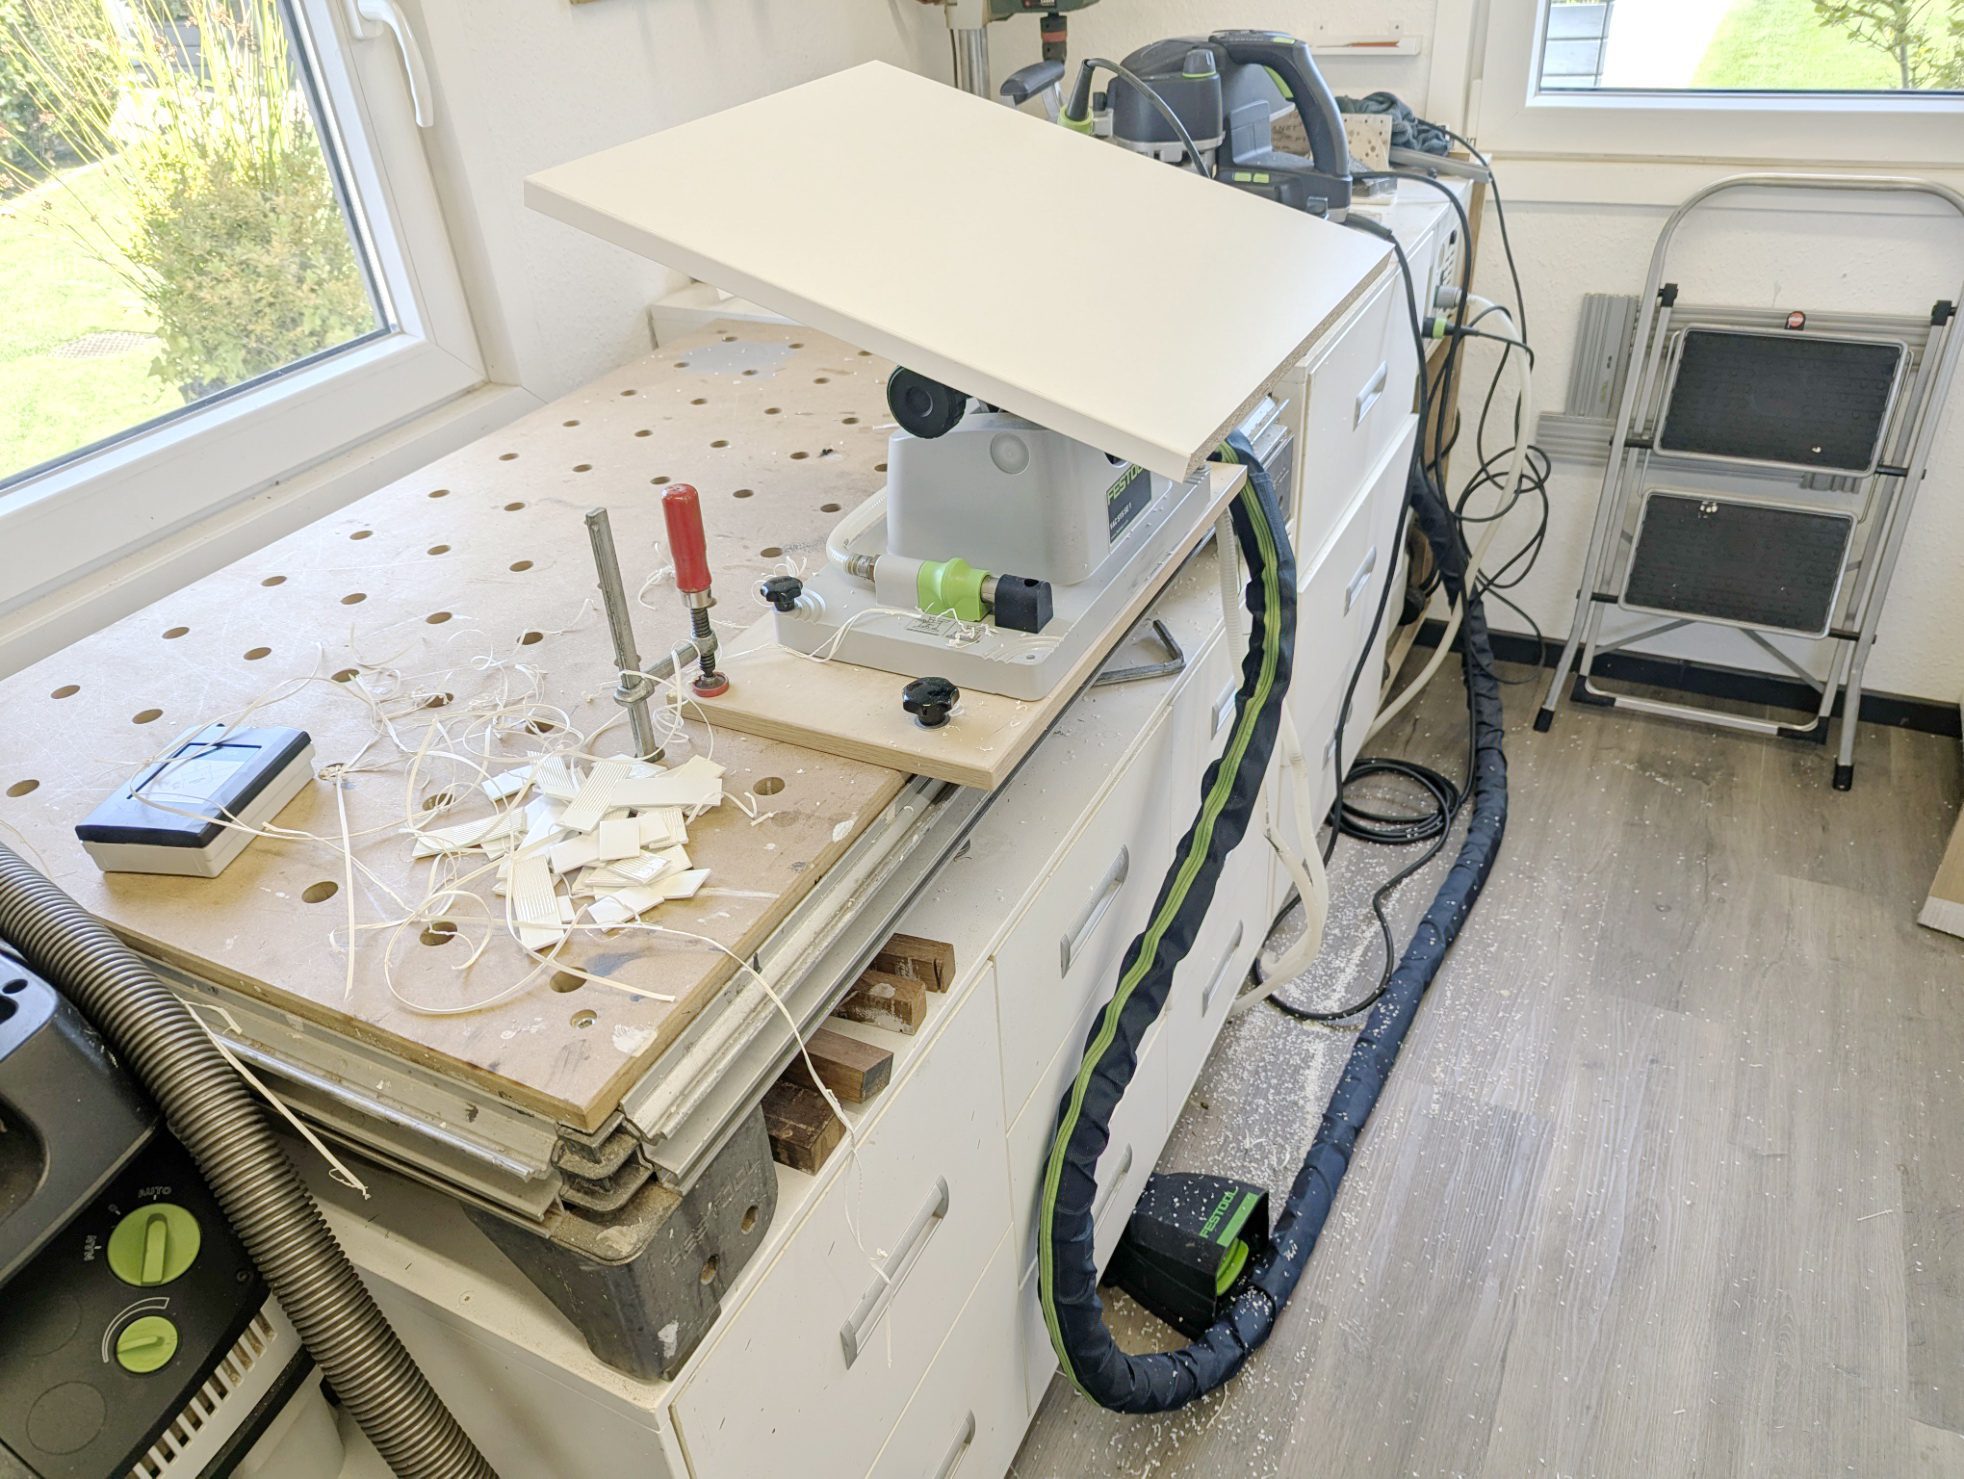
Im Bild habe ich die letzte ABS-Kante angebracht.
Die Nachbearbeitung mit der Kantenfräse ist allerdings immer eine recht schmutzige Angelegenheit. Weder der Staubsauger noch die Absaugung der Festool-Kantenfräse OFK 700 verhindern zuverlässig, dass Späne in der Werkstatt verteilt werden.
Hinzu kommt, dass die feinen Kunststoffspäne statisch aufgeladen sind. Sie haften praktisch überall – an den Möbeln, an der Maschine, an der Kleidung und natürlich auch auf dem Boden. Wer mit ABS-Kanten arbeitet, wird dieses Phänomen schnell kennenlernen.
Links im Bild sind die abgeschnittenen Kantenreste sowie die abgefrästen Überstände gut zu erkennen.
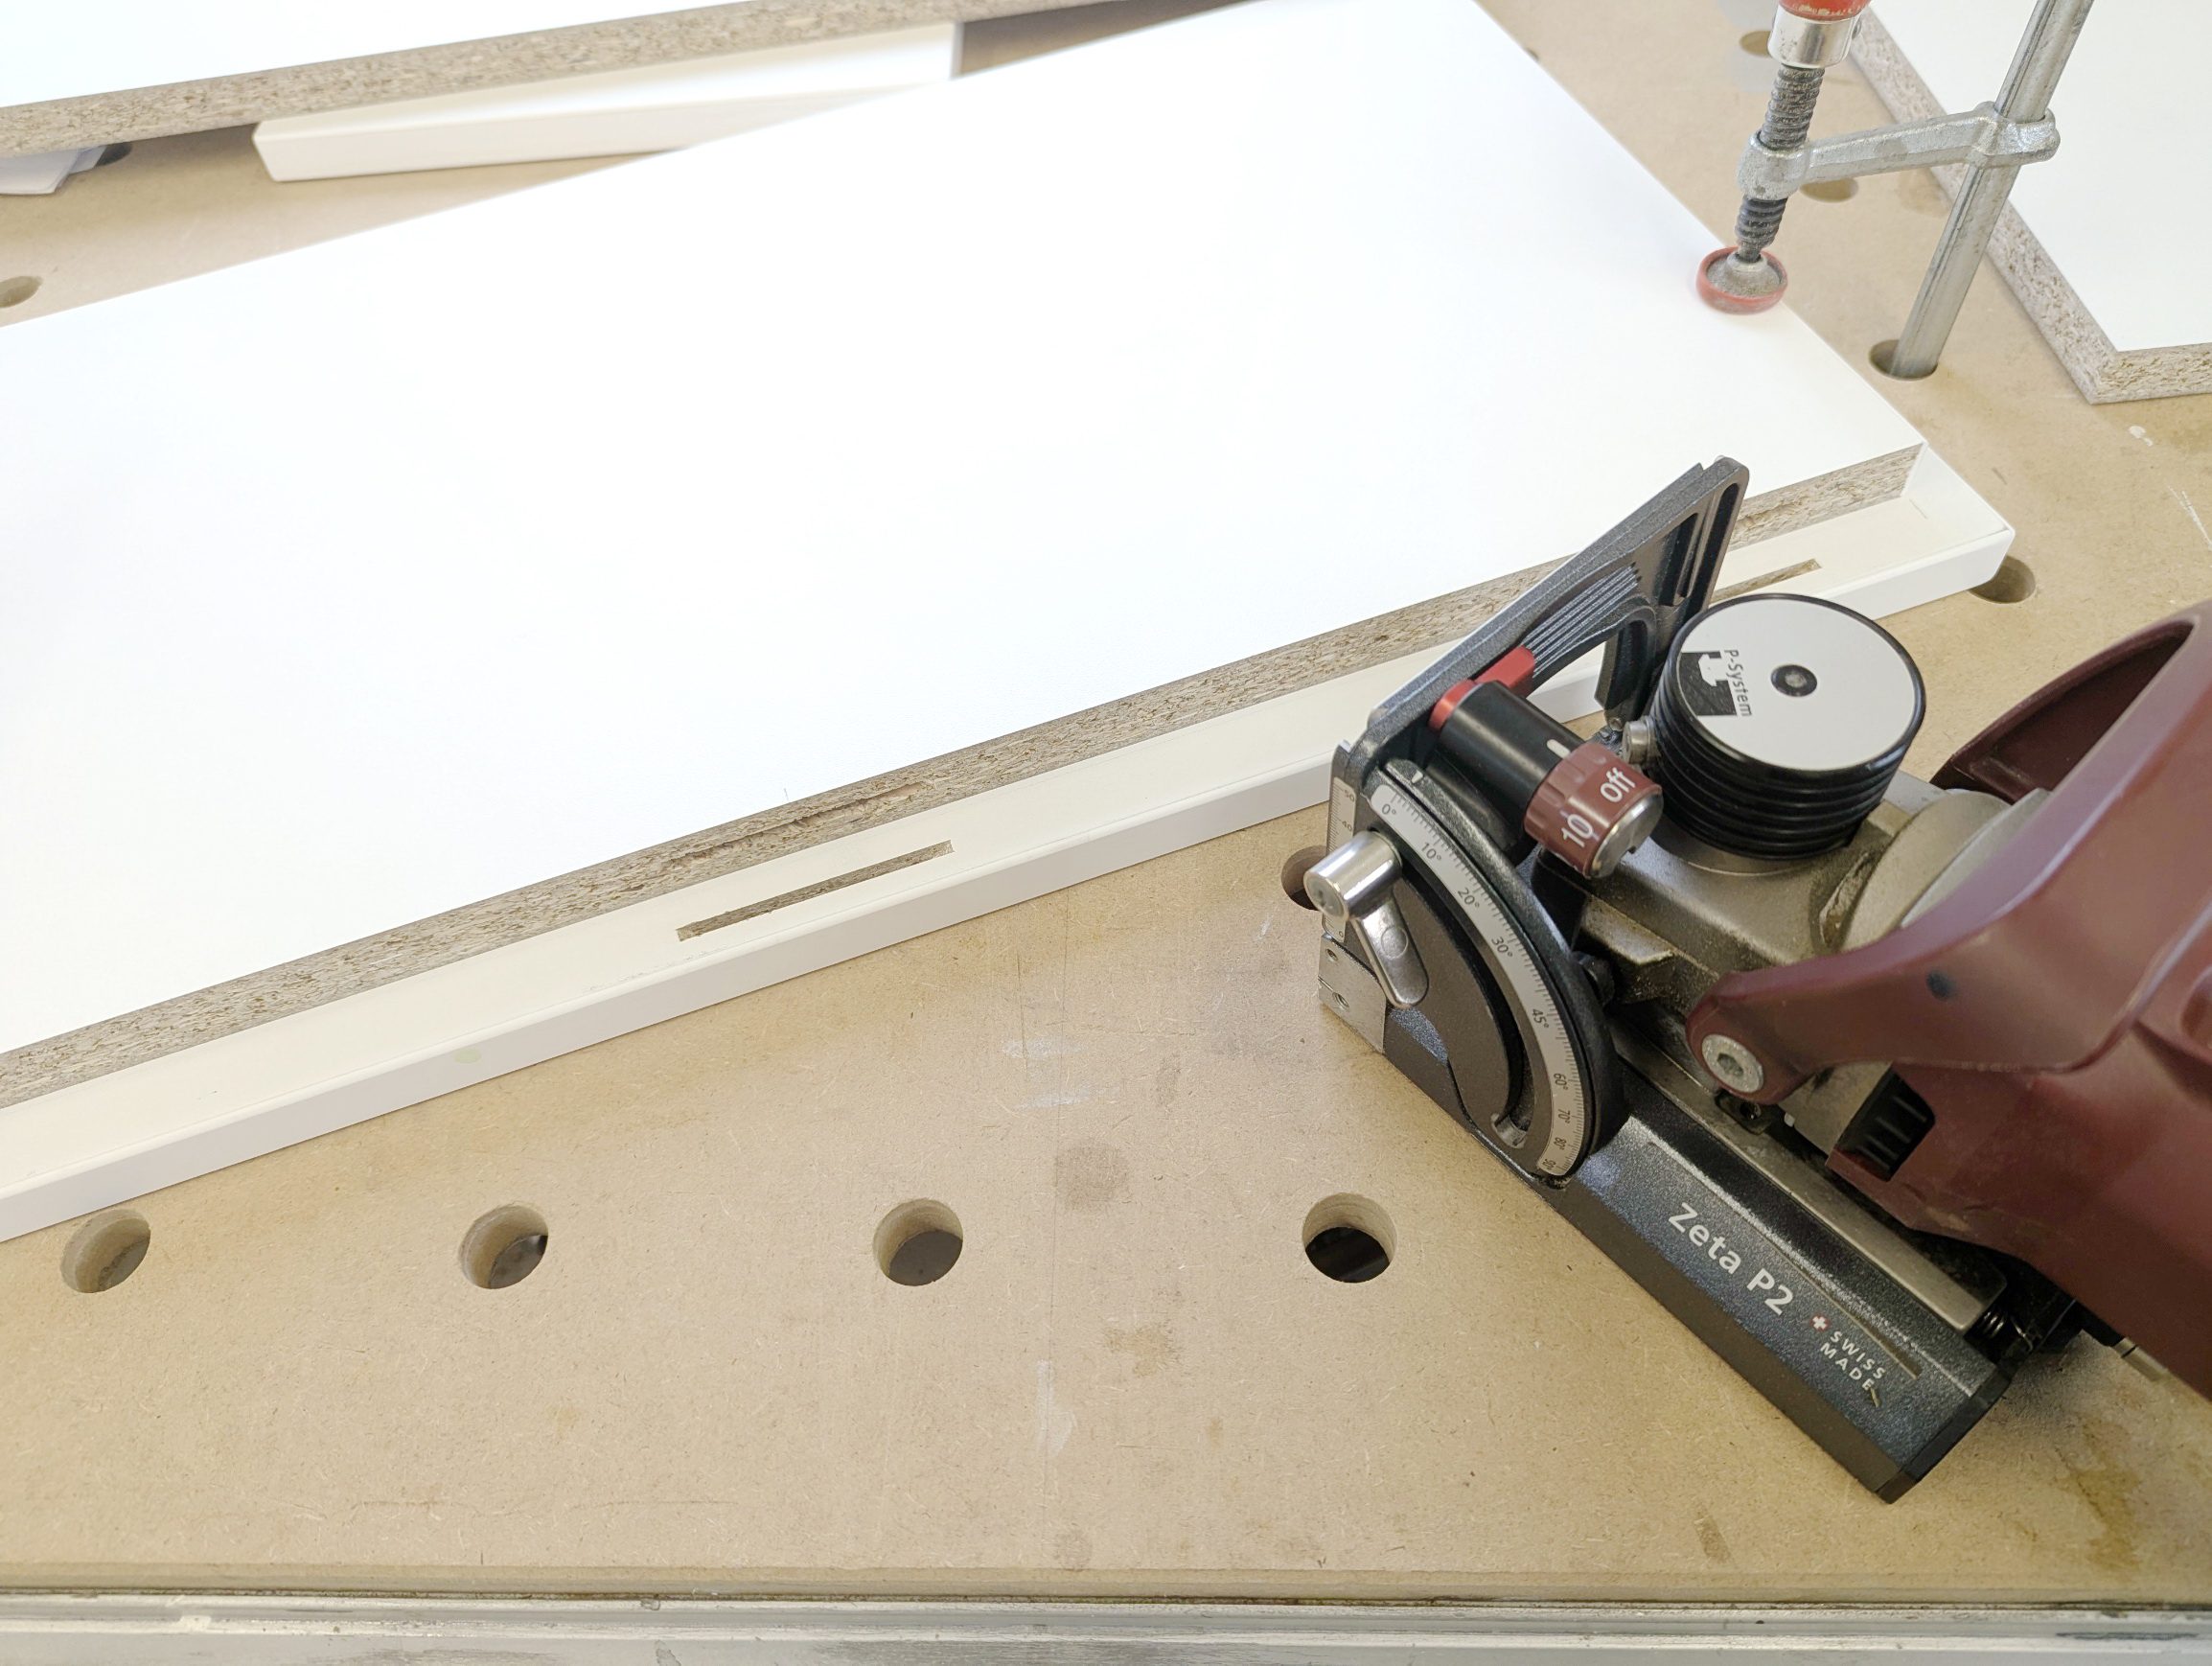
Lamellos fräsen
Mein bevorzugtes Werkzeug für Holzverbindungen.
Anfangs war ich von der Festool Dübelfräse DF 500 mehr als überzeugt – bis zum ersten Einsatz dieser Lamello-Fräse.
Sie arbeitet präzise, schnell und ist im Möbelbau ausgesprochen vielseitig einsetzbar. Mit etwas Übung lassen sich selbst anspruchsvolle Holzverbindungen einfach und reproduzierbar herstellen.
Preislich liegt die Lamello Zeta P2 auf einem ähnlichen Niveau wie die Festool DF 500. Im Internet findet man zudem zahlreiche Beispiele und hilfreiche Tipps für den praktischen Einsatz. Gerade für Einsteiger lohnt sich ein Blick auf die unterschiedlichen Anwendungsmöglichkeiten.
Einen Schrank zu verschrauben oder überhaupt auf die Idee zu kommen, dies als dauerhafte Lösung im Möbelbau zu wählen, empfinde ich fast schon als Frevel. Natürlich gibt es auch hochwertige Exzenter-Verbindungen, wenn lösbare Konstruktionen erforderlich sind. Diese sind heute jedoch vor allem im industriellen Möbelbau und bei zerlegbaren Möbeln von Bedeutung.
Für dauerhaft verleimte Möbel ist die Lamello-Verbindung für mich nach wie vor eine der elegantesten und stabilsten Lösungen.
Immer wieder suche ich im Internet nach neuen und praxisgerechten Ideen für Holzverbindungen im Möbelbau. Sicher, es gibt hunderte Lösungen, die hervorragend dargestellt und erklärt werden. Viele davon sind handwerklich beeindruckend – wirklich benötigen wird sie in der Praxis jedoch kaum jemand. Schön anzusehen, aber nur selten zweckmäßig.
Wenn ein Holzwerker Holzverbindungen ausschließlich ohne Maschinen herstellen möchte, ist das zweifellos eine interessante handwerkliche Übung. Dagegen ist auch überhaupt nichts einzuwenden. Die Frage ist nur, welchen praktischen Nutzen dies heute noch hat.
Wer möchte schließlich noch mit einem Speer auf Mammutjagd gehen?
Manchmal habe ich den Eindruck, dass manche Inhalte im Holzwerker-Bereich nur deshalb entstehen, weil einem nichts Neues mehr einfällt, um die eigene Leserschaft bei Laune zu halten. Dann wird eben das Arbeiten ohne Strom und moderne Technik zur neuen Tugend erklärt.
Ich sehe das deutlich pragmatischer: Was schneller, präziser und reproduzierbar zum besseren Ergebnis führt, darf auch eingesetzt werden. Moderne Maschinen ersetzen das handwerkliche Können nicht – sie sind lediglich sehr gute Werkzeuge.
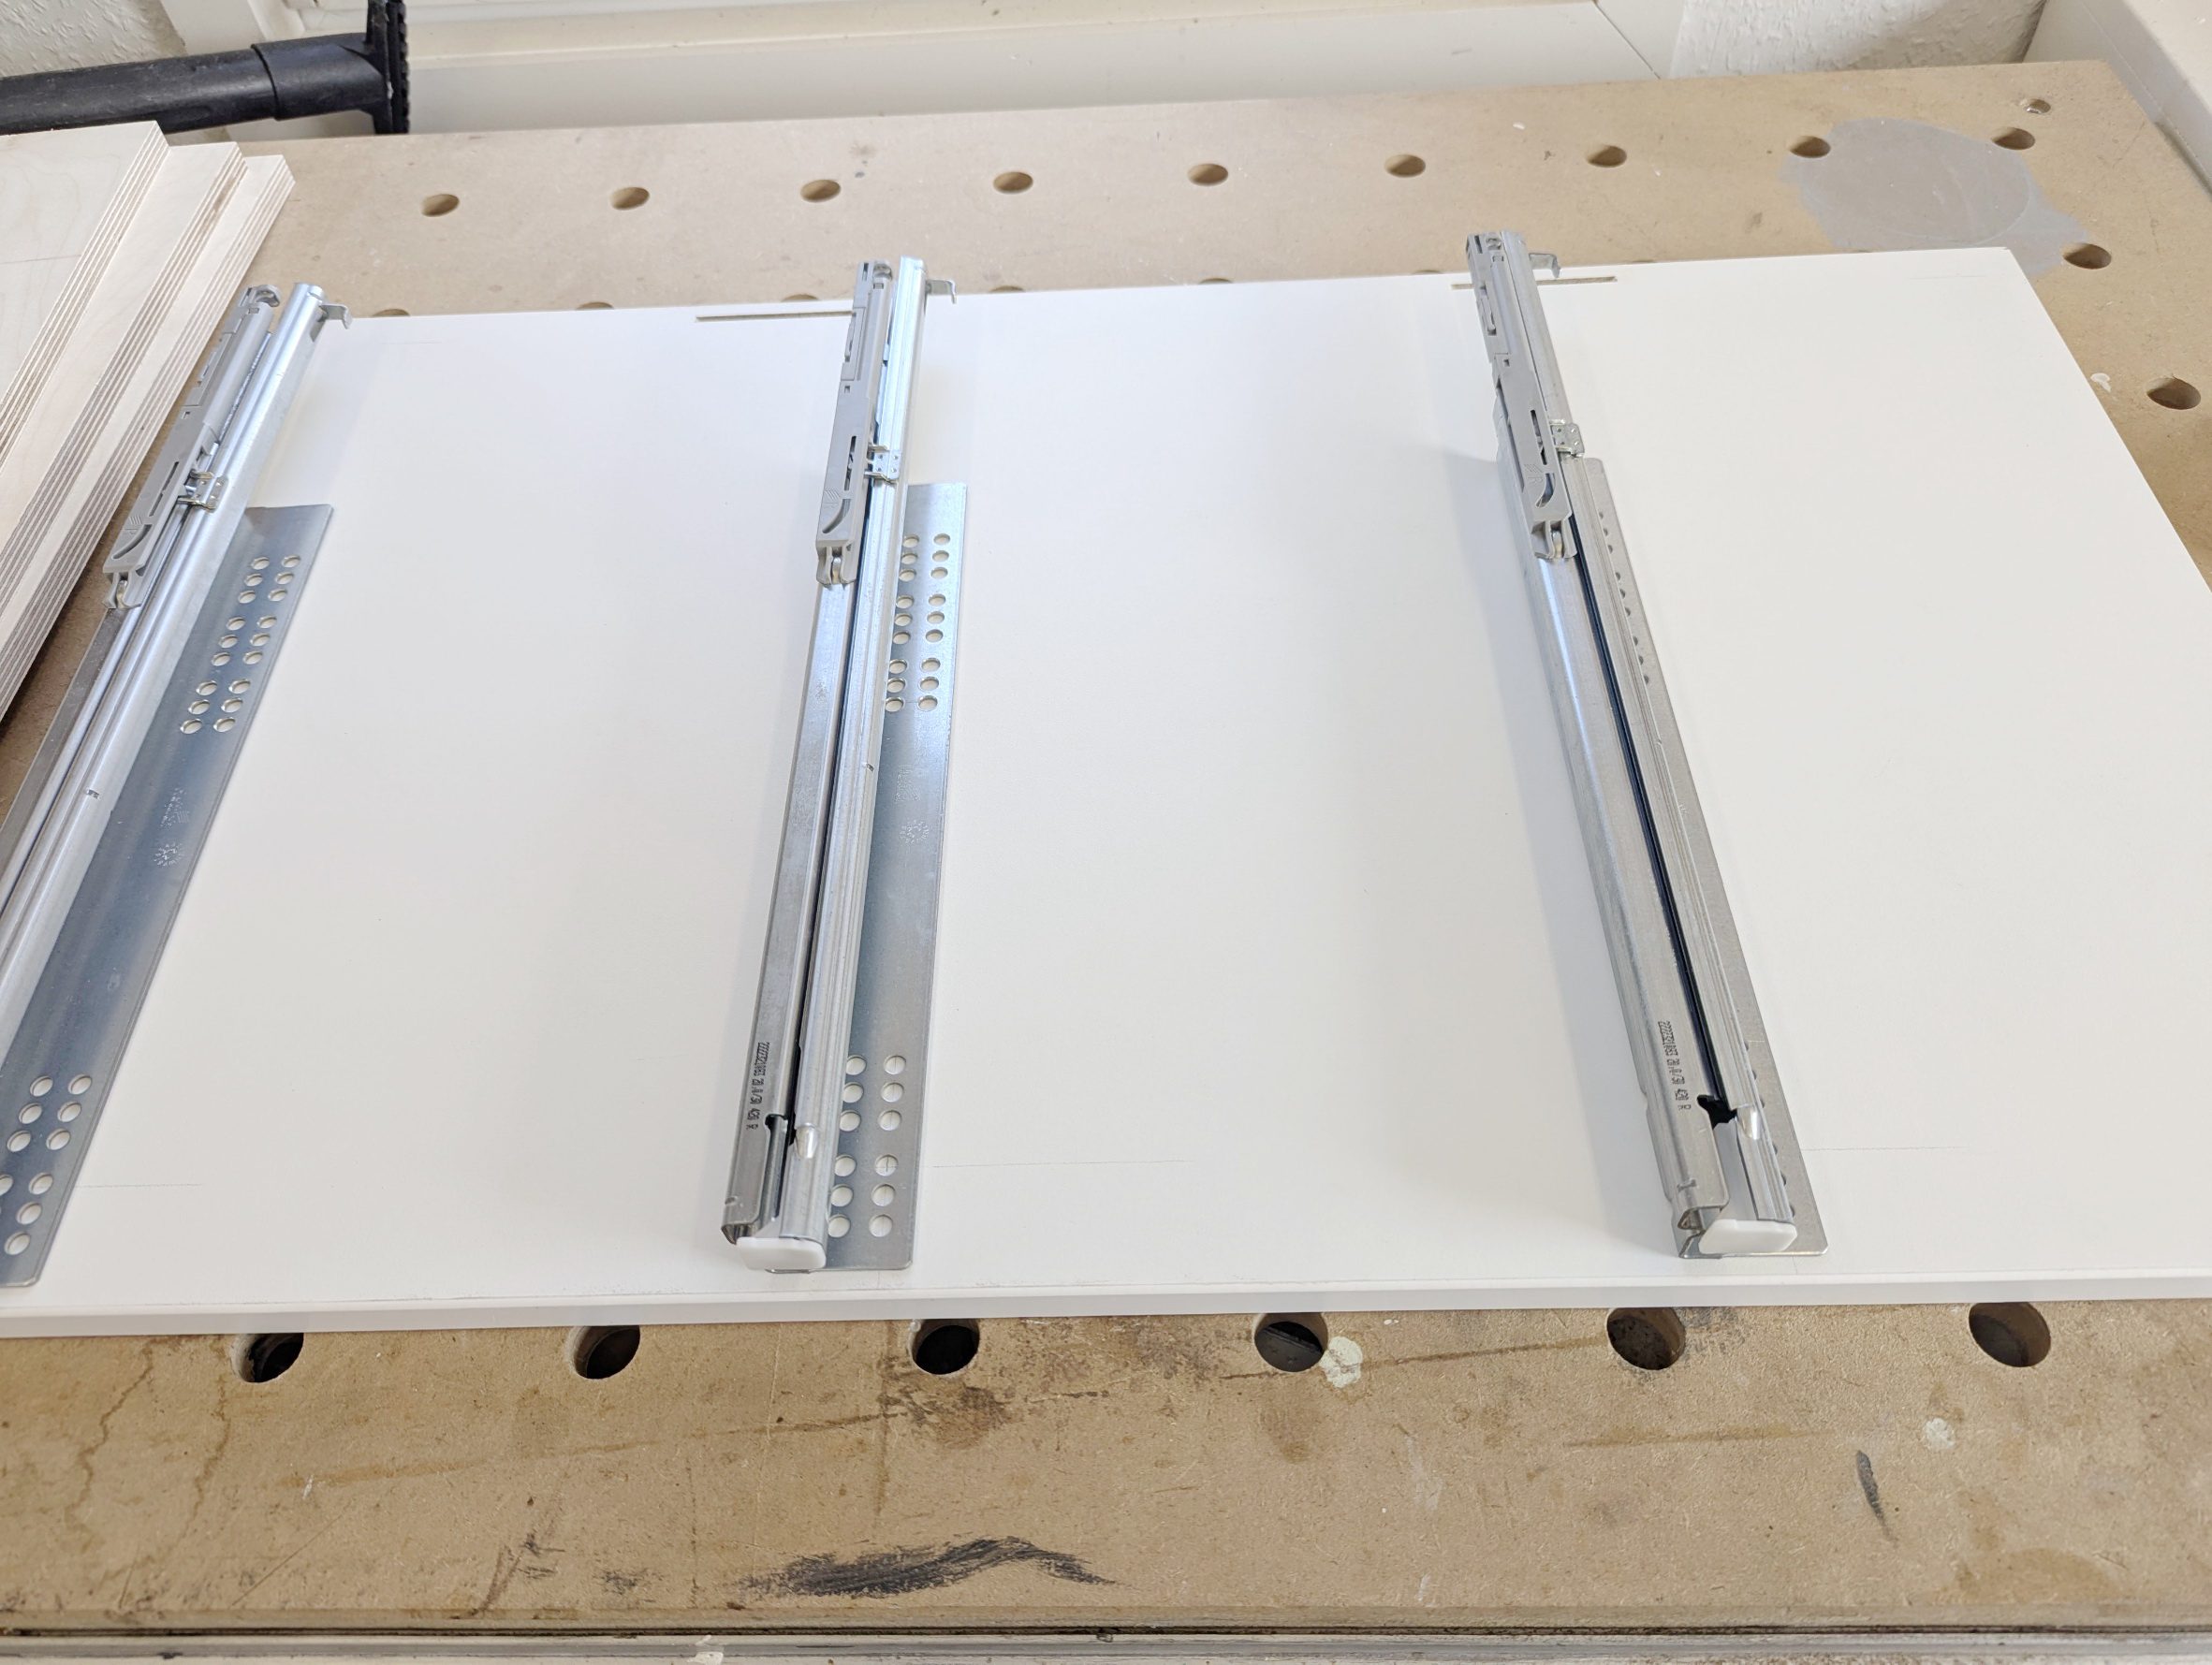
Hettich Auszüge montieren
Die Tiefe der Seitenteile habe ich tatsächlich sehr knapp bemessen – aber es funktioniert.
Selbstverständlich bereite ich sämtliche Bohrungen und den Einbau der Auszüge bereits vor dem Zusammenbau des Schranks vor. Das erleichtert die Montage erheblich und sorgt für ein präziseres Ergebnis. Die Positionen der einzelnen Auszüge ergeben sich dabei automatisch aus der Konstruktion.
Besonders wichtig ist die Position der ersten Bohrung für die Auszüge. Damit sich die Schublade später öffnen lässt, muss sie zunächst etwa 3 mm in den Schrank hineingedrückt werden. Genau dieser notwendige Freiraum ist für mich der größte Nachteil des „Push to open“-Systems.
Aus diesem Grund würde ich solche Auszüge heute nicht mehr verwenden. Ein Selbsteinzug mit Griff ist aus meiner Sicht die deutlich praktischere und zugleich optisch ansprechendere Lösung.
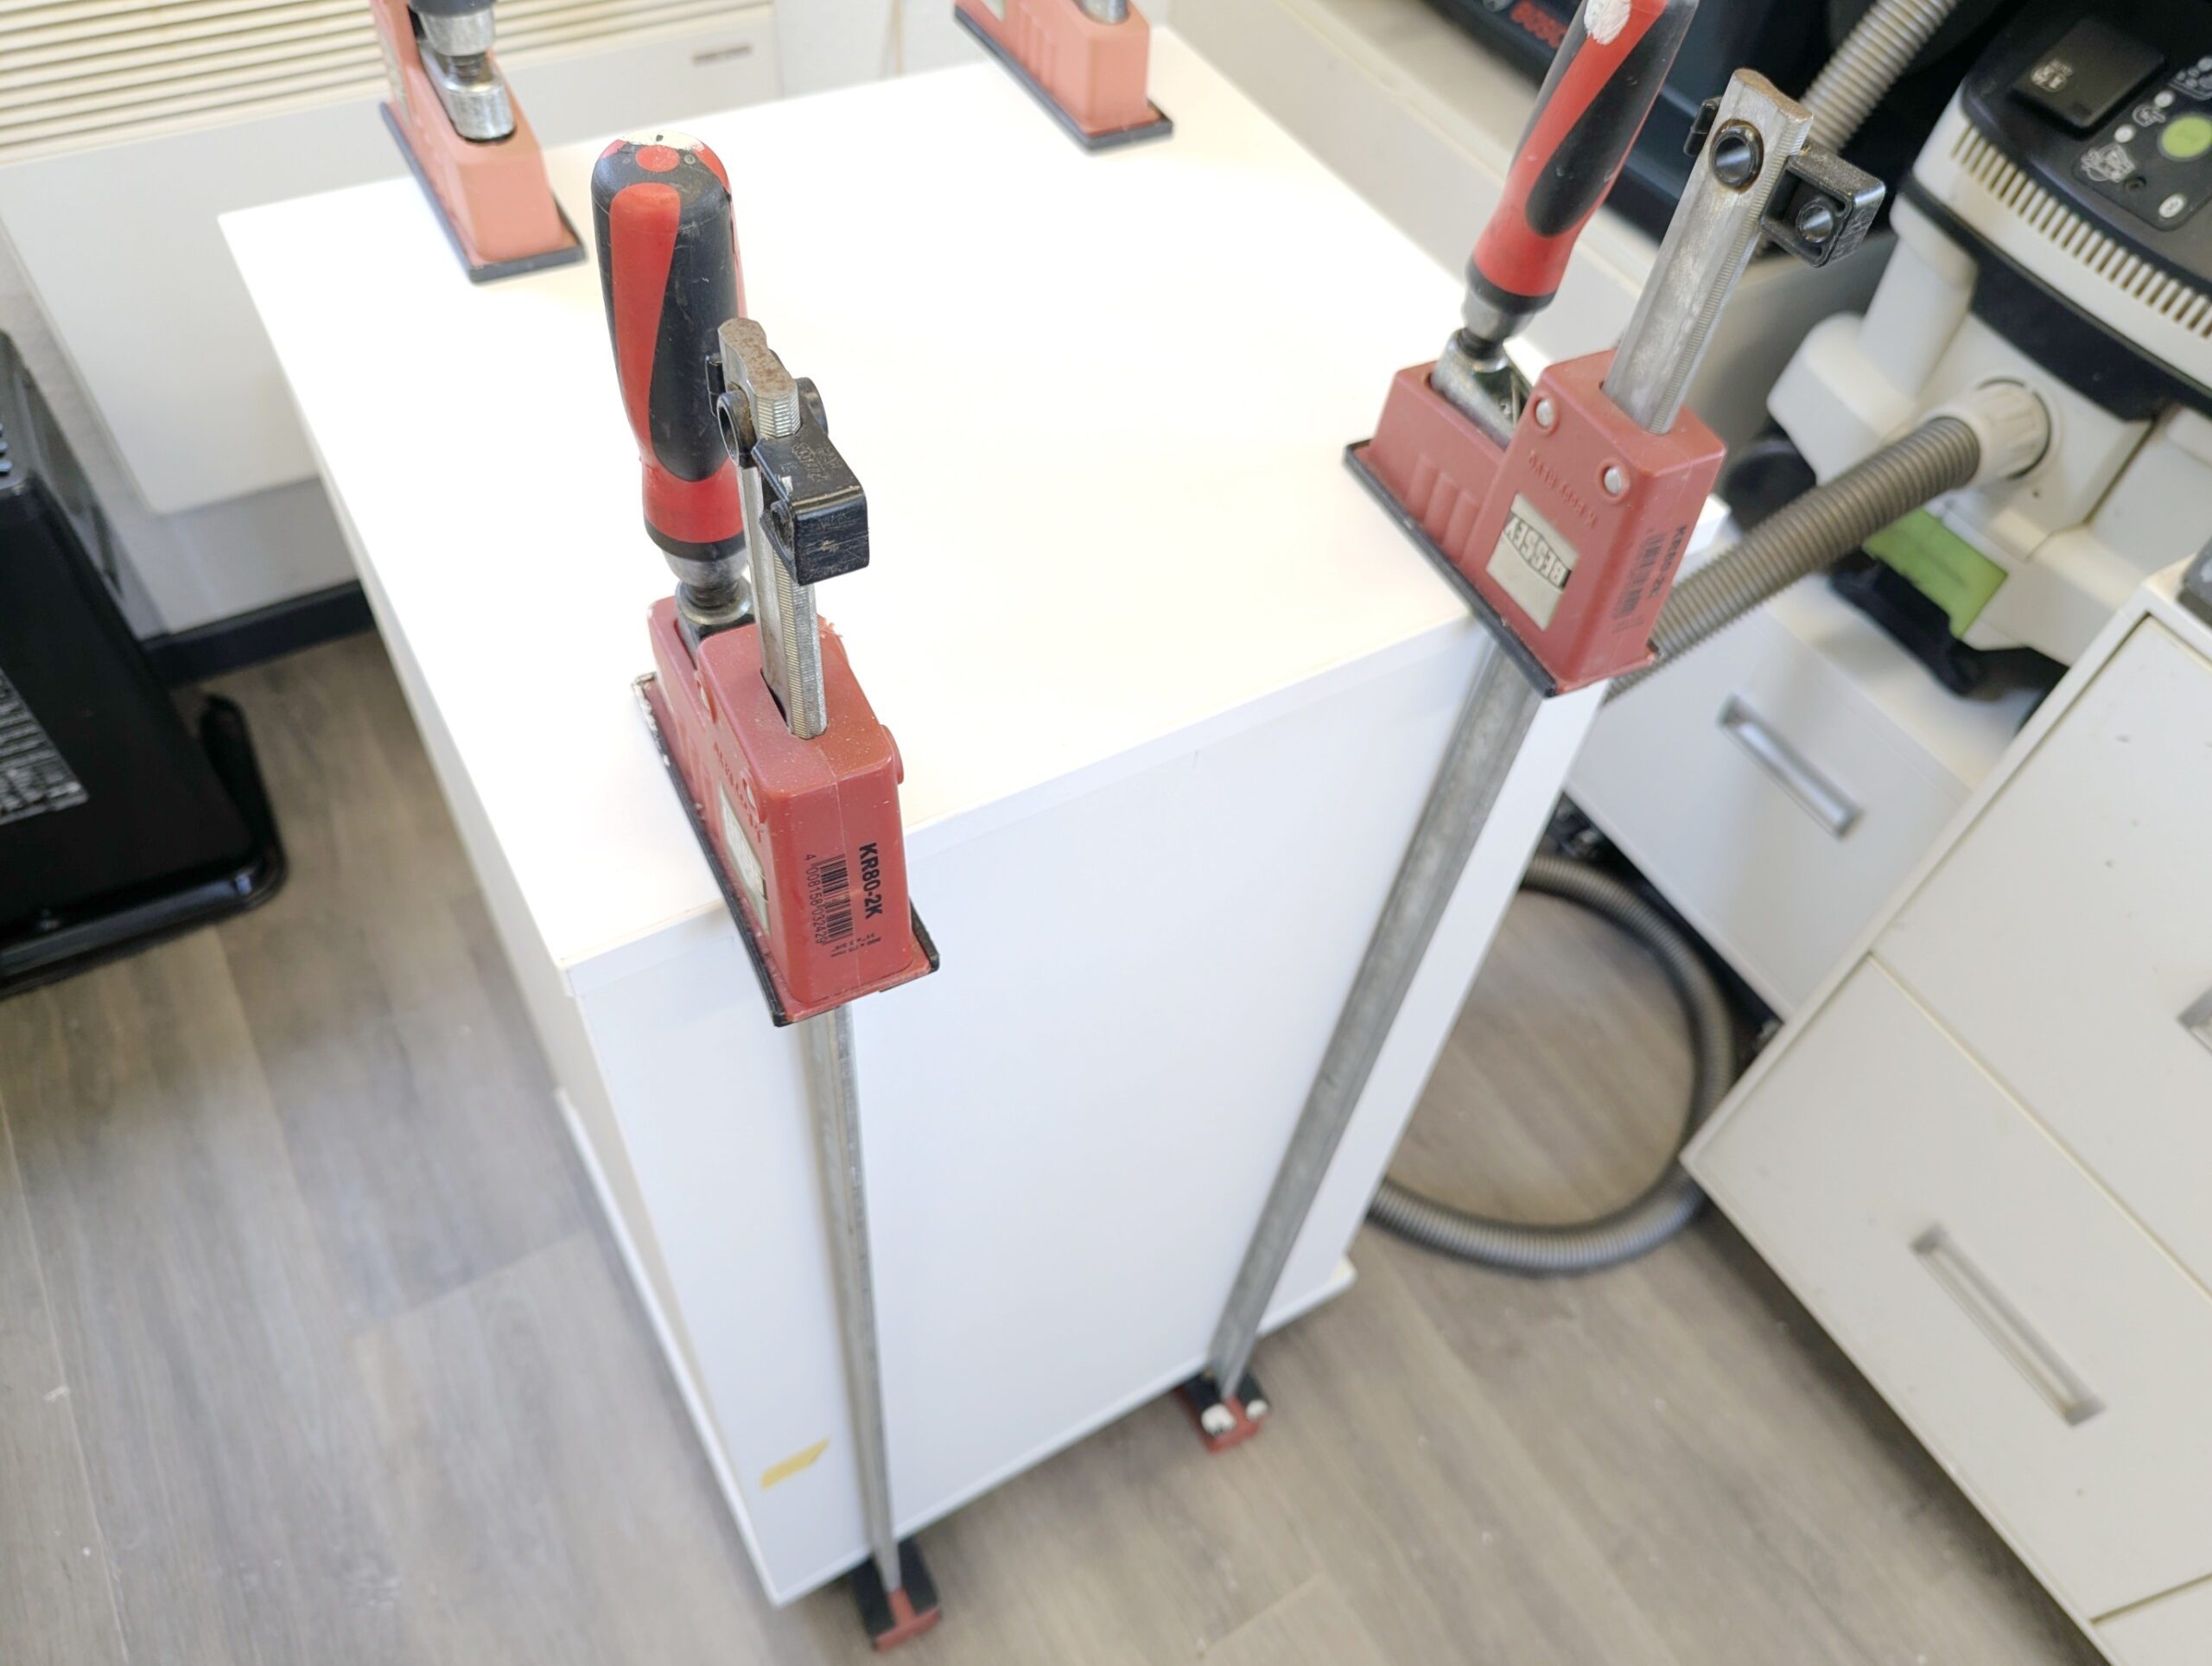
Montage des Schrankes
Wenn alle Vorarbeiten gut ausgeführt wurden, ist der Zusammenbau ein Kinderspiel.
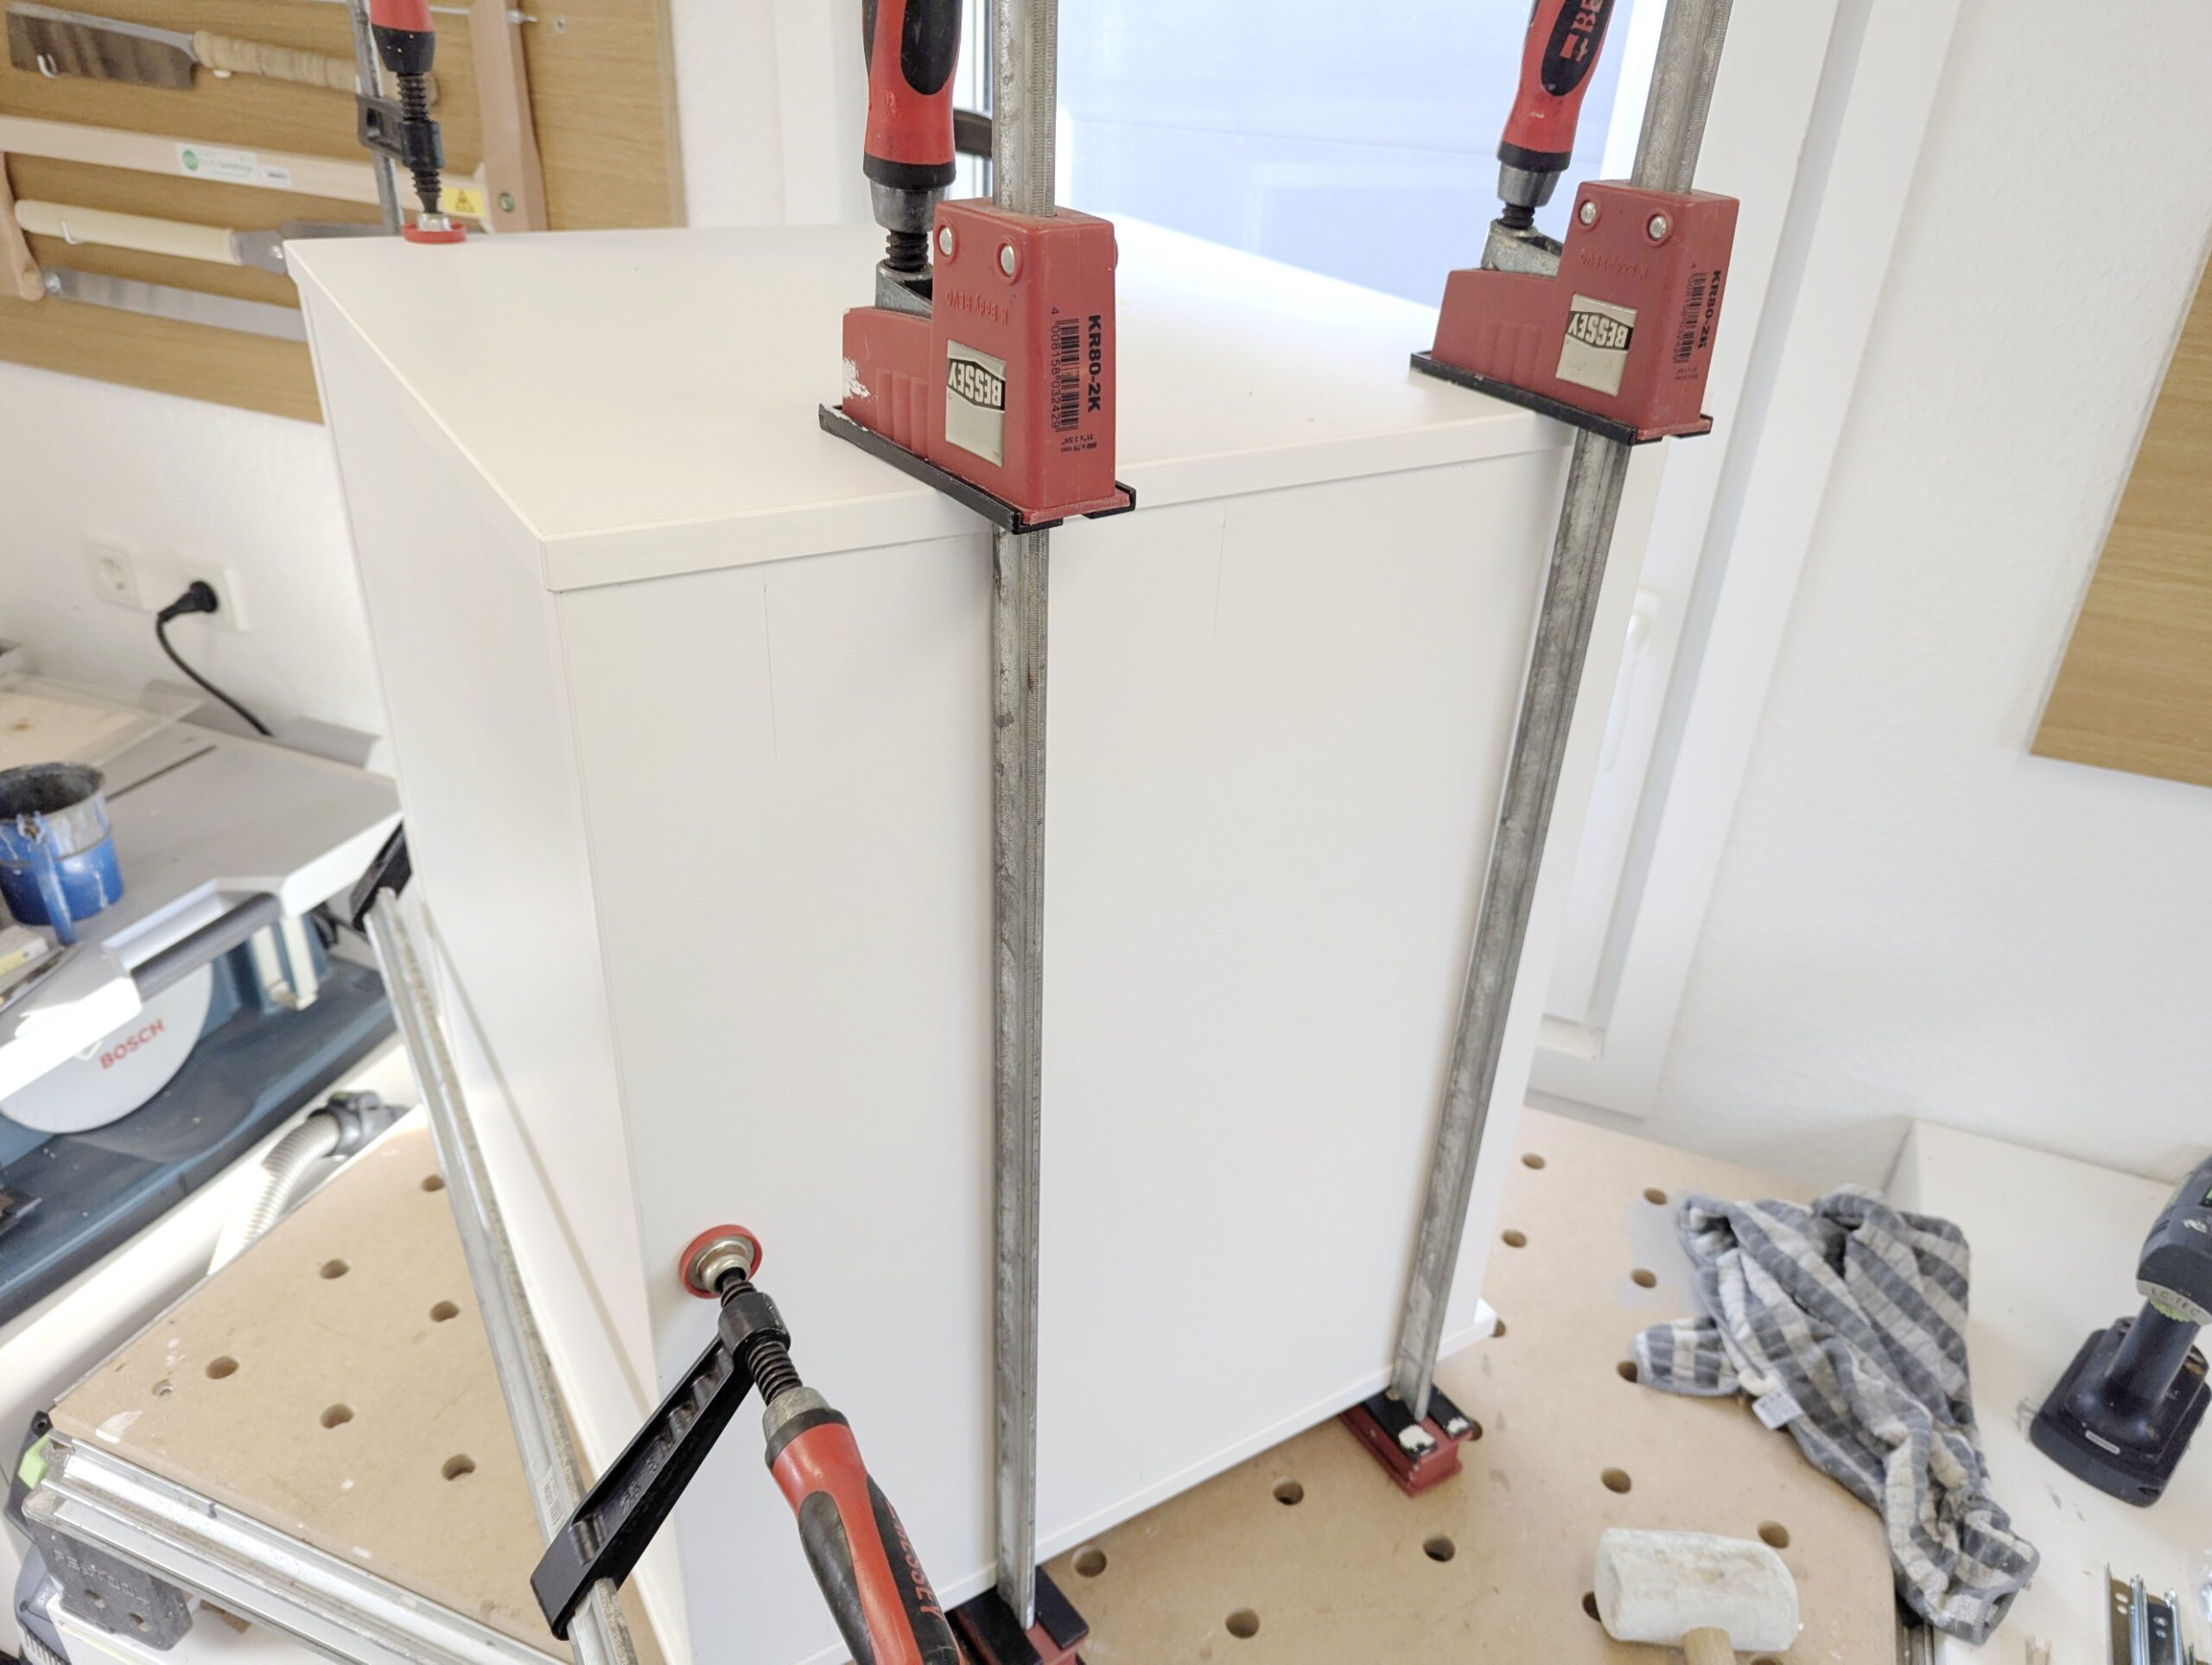
Die Lamellos sind in ausreichend Leim gesetzt, die Rückwand passt und die Überstände sind ausreichend. Nur noch 4 Rahmenzwingen an den Schrank und 1 Stunde warten.
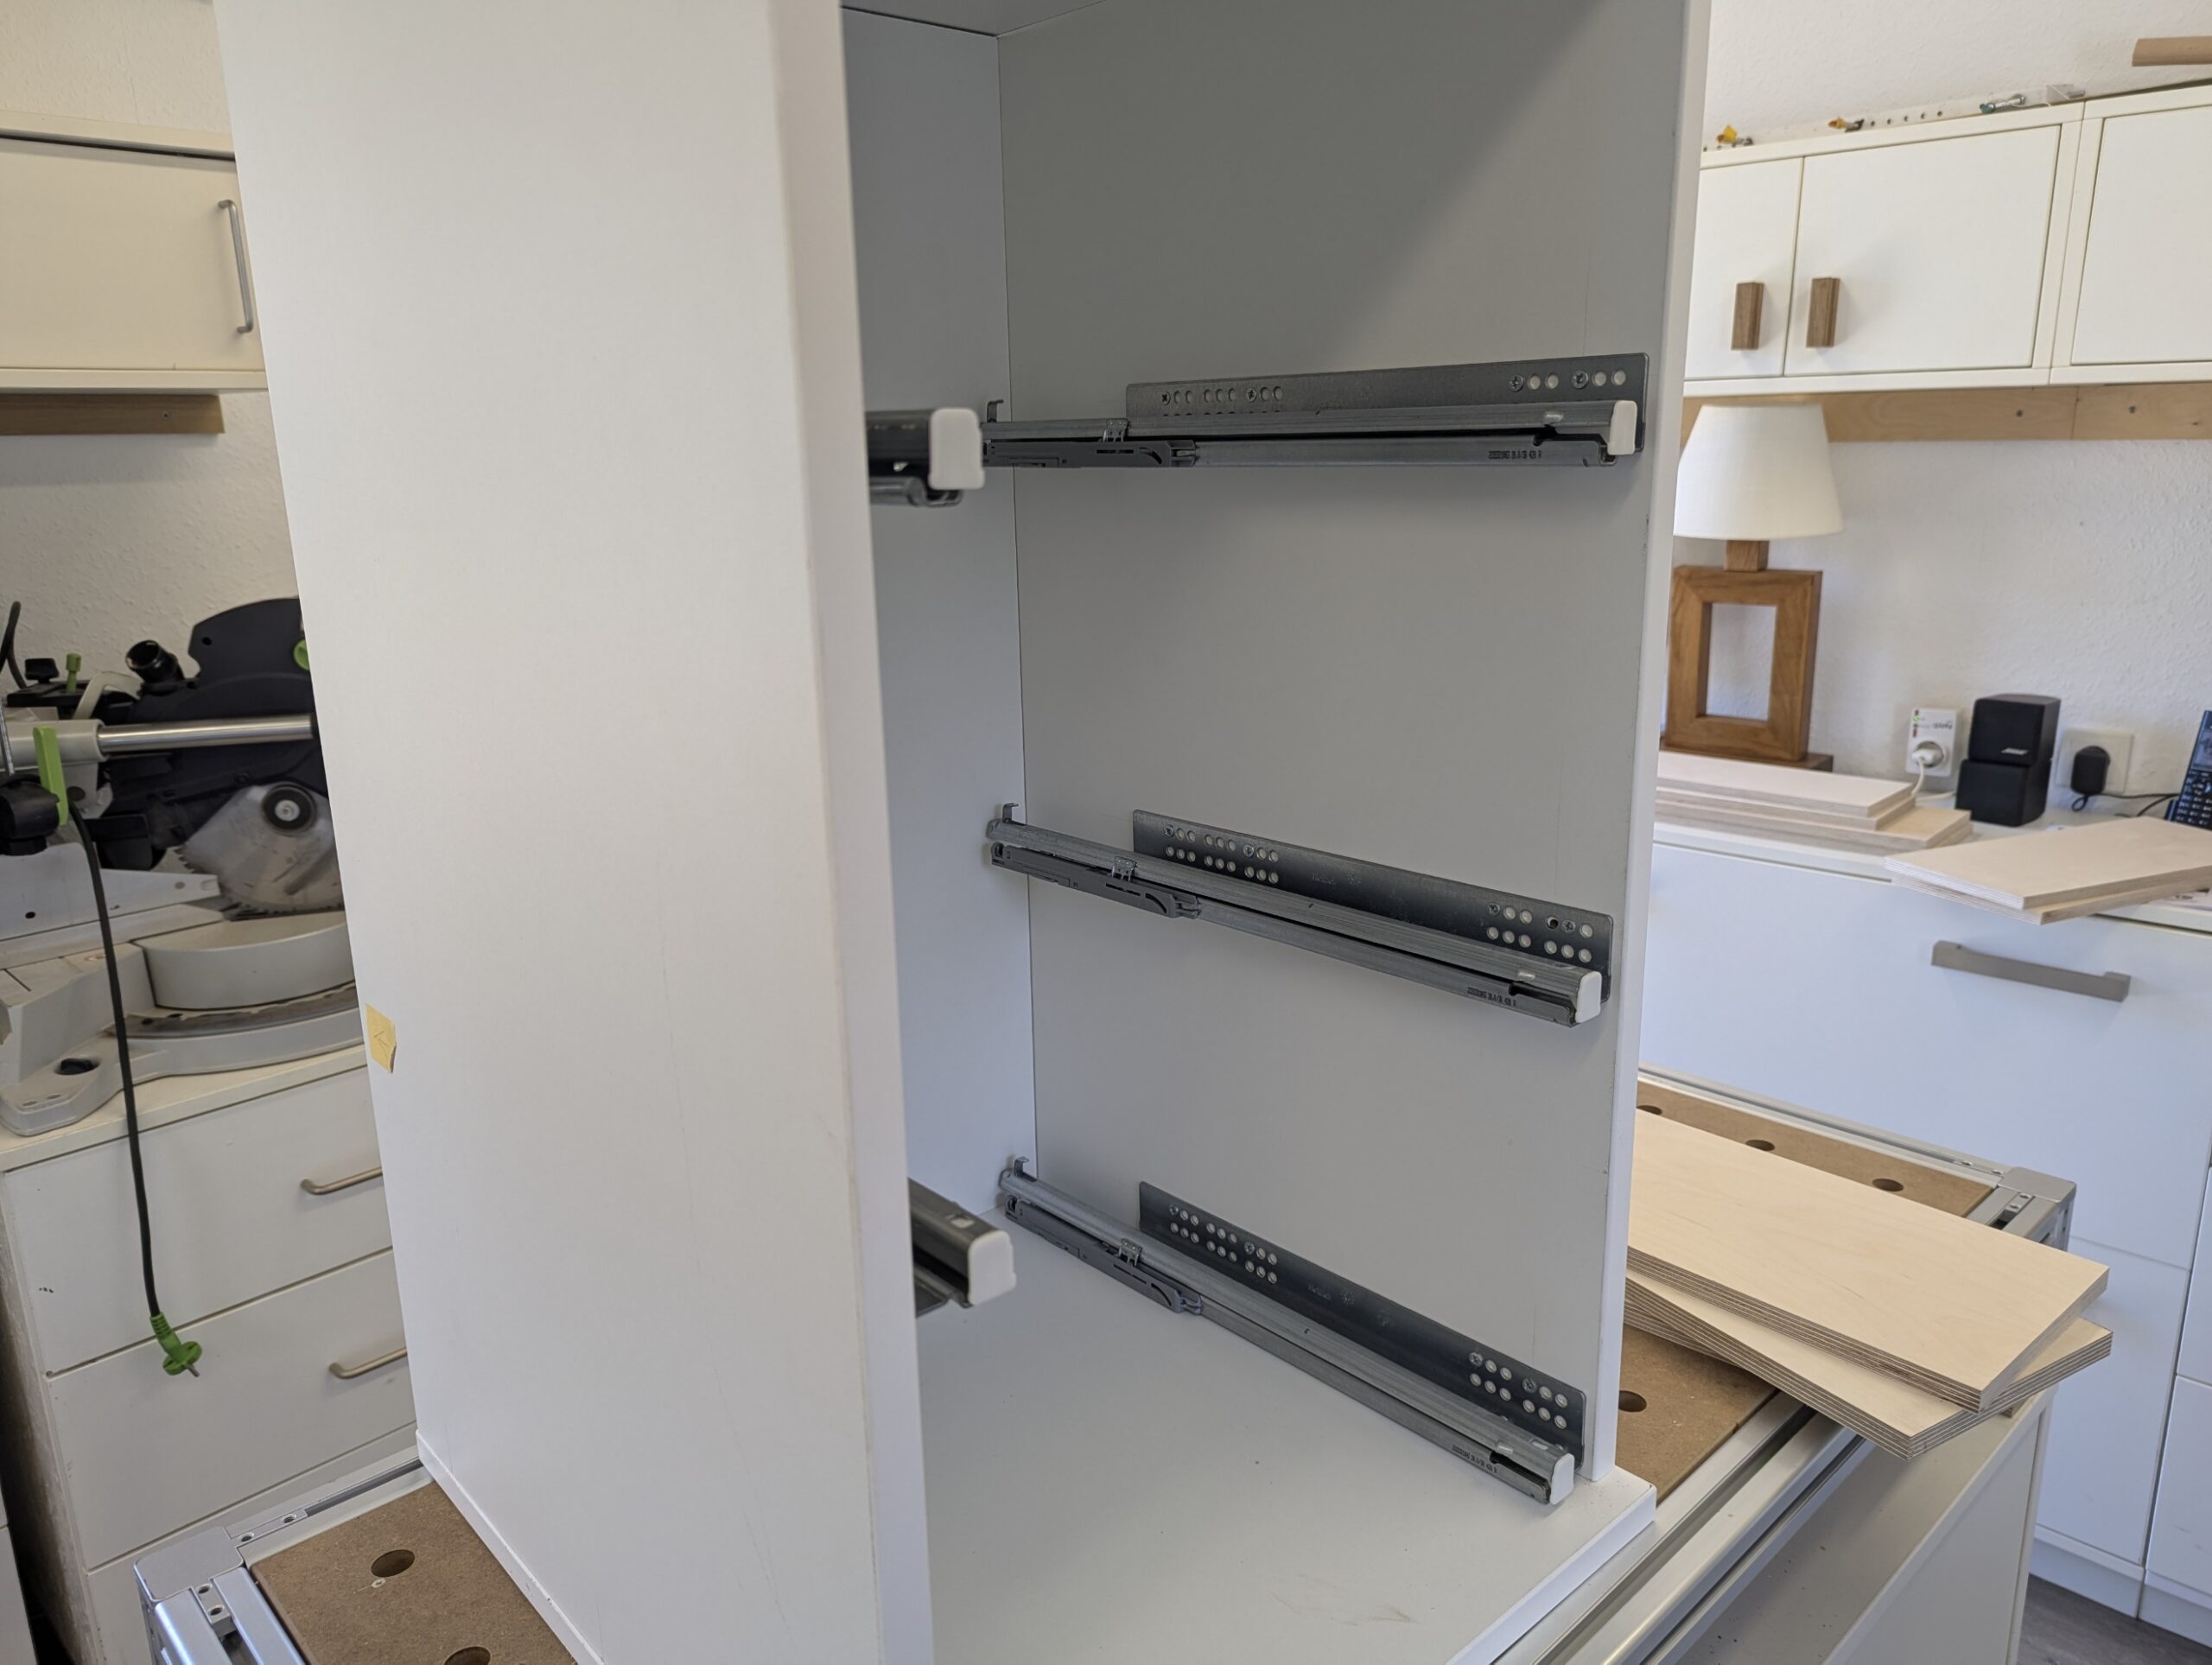
Als nächstes werden die Auszüge fertig montiert. Für die Befestigung nutze ich gängige Euroschrauben. Die passen exakt und halten die Auszüge absolut.
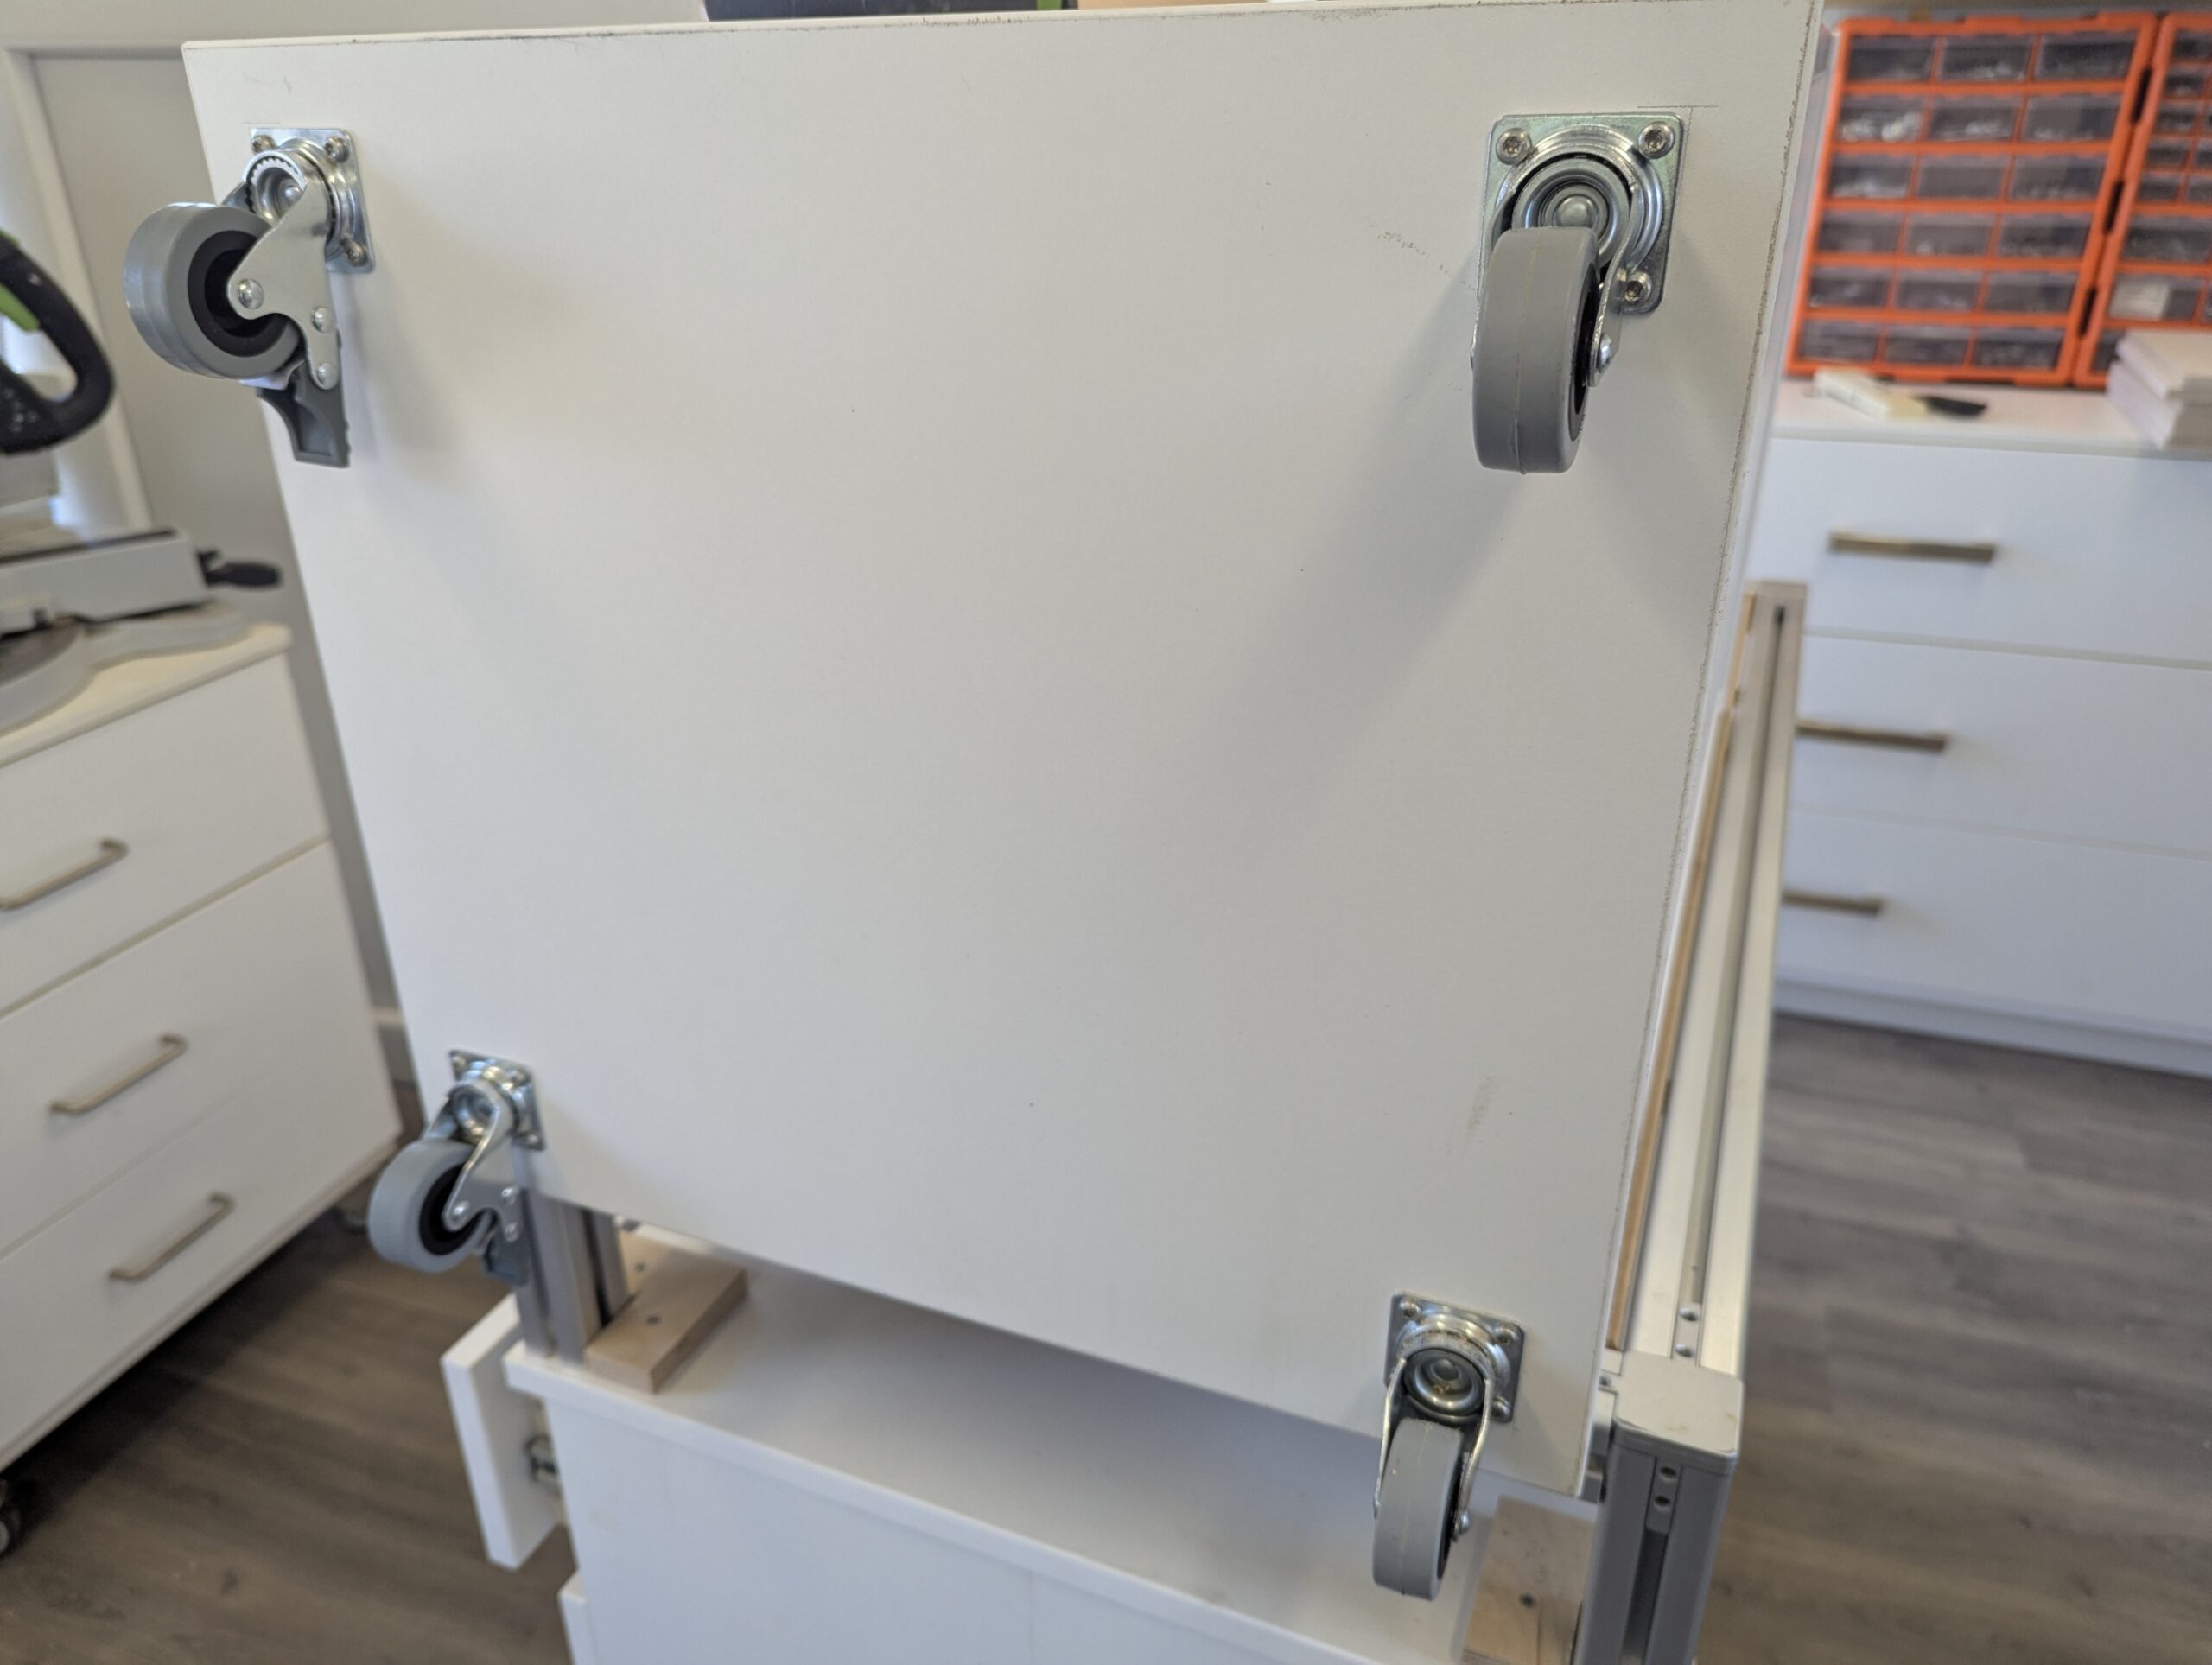
Laufrollen montieren
Man lernt nie aus!
Eigentlich hatte ich bereits „meine“ bewährten Laufrollen bei Amazon bestellt. Leider konnten sie nicht geliefert werden. Also habe ich kurzerhand einen Satz Laufrollen im Baumarkt gekauft.
Dafür könnte ich mir heute selbst in den Hintern treten. Ich sage doch sonst immer: Kauft nicht im Baumarkt!
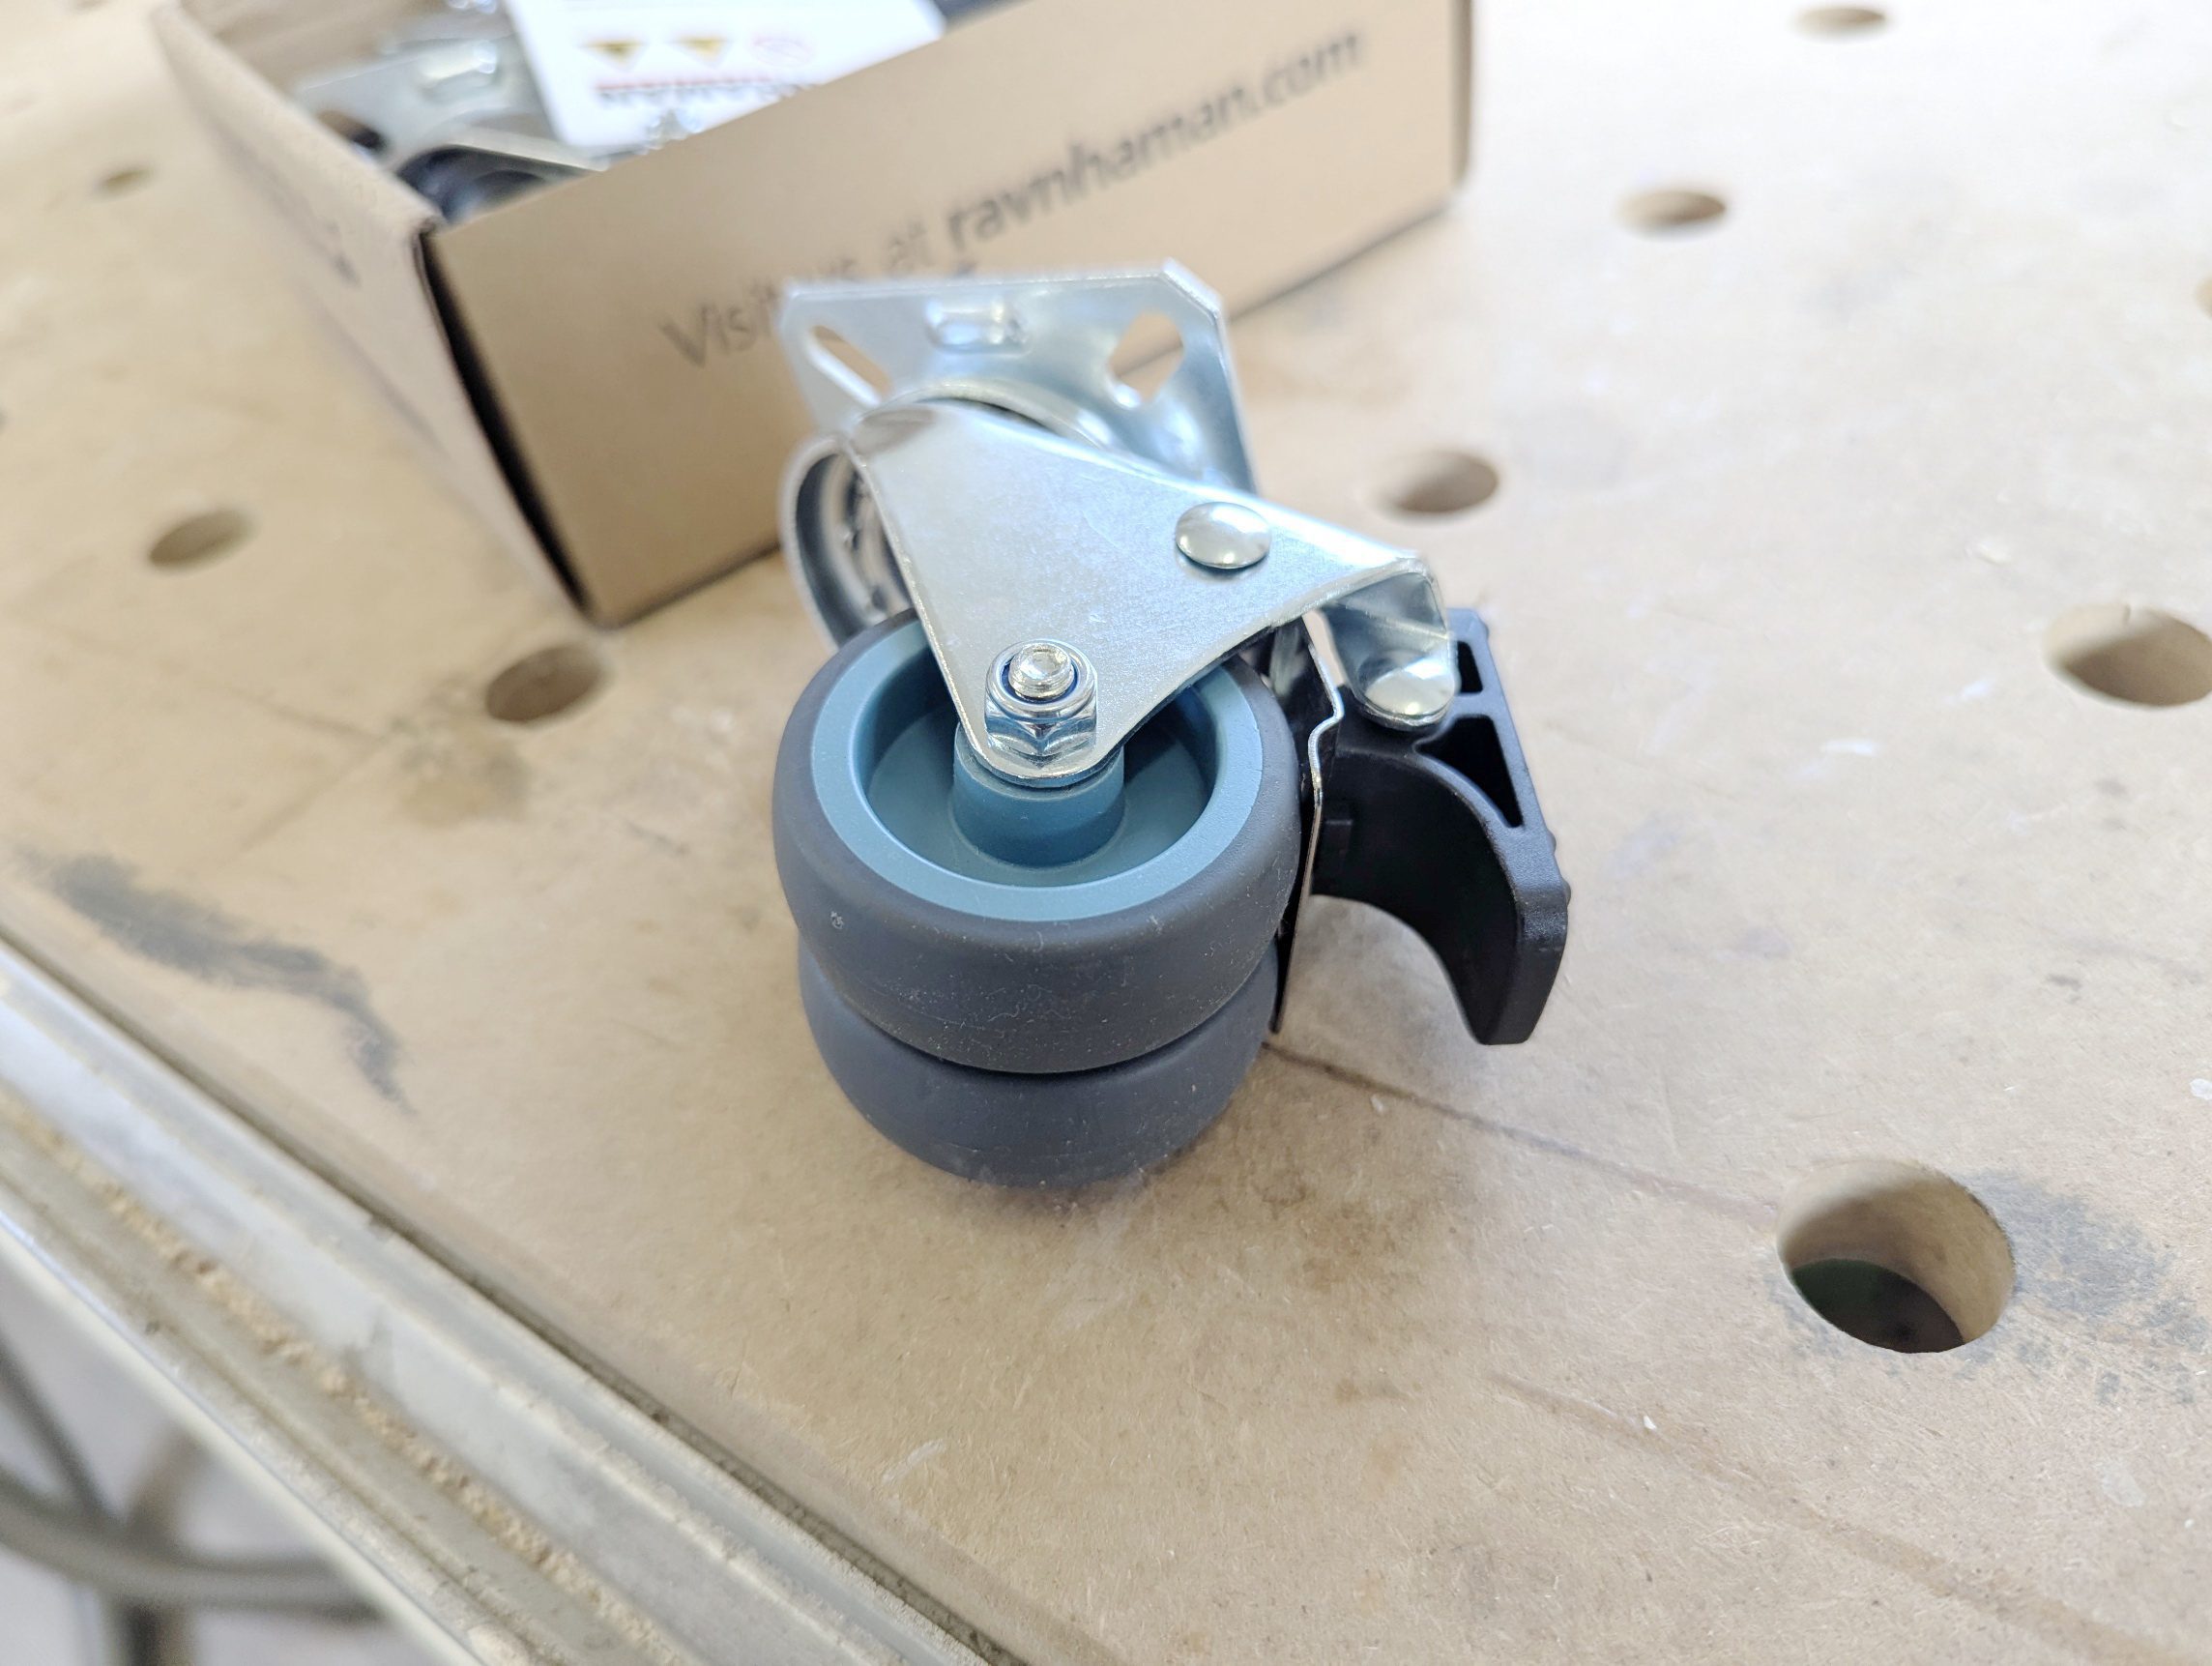
Diese Rollen sind aus meiner Sicht ihr Geld nicht wert. Die Montageplatte ist deutlich kleiner als bei meinen bisherigen Rollen, das Kugellager wirkt entsprechend klein dimensioniert und macht keinen besonders vertrauenerweckenden Eindruck.
Am meisten ärgert mich jedoch die Feststellbremse. Ist sie einmal eingerastet, lässt sie sich mit der Schuhspitze kaum wieder lösen, weil unter dem Hebel schlicht zu wenig Platz vorhanden ist. Man muss sich bücken oder mit der Hand nachhelfen – und genau das möchte ich bei einer Werkbank vermeiden.
Beim nächsten Mal warte ich lieber ein paar Tage länger auf die bewährten Rollen, anstatt einen faulen Kompromiss einzugehen.
Wäre dies ein großer und schwerer Schrank, würde ich die Laufrollen wieder in den Baumarkt zurück bringen.
UPDATE:
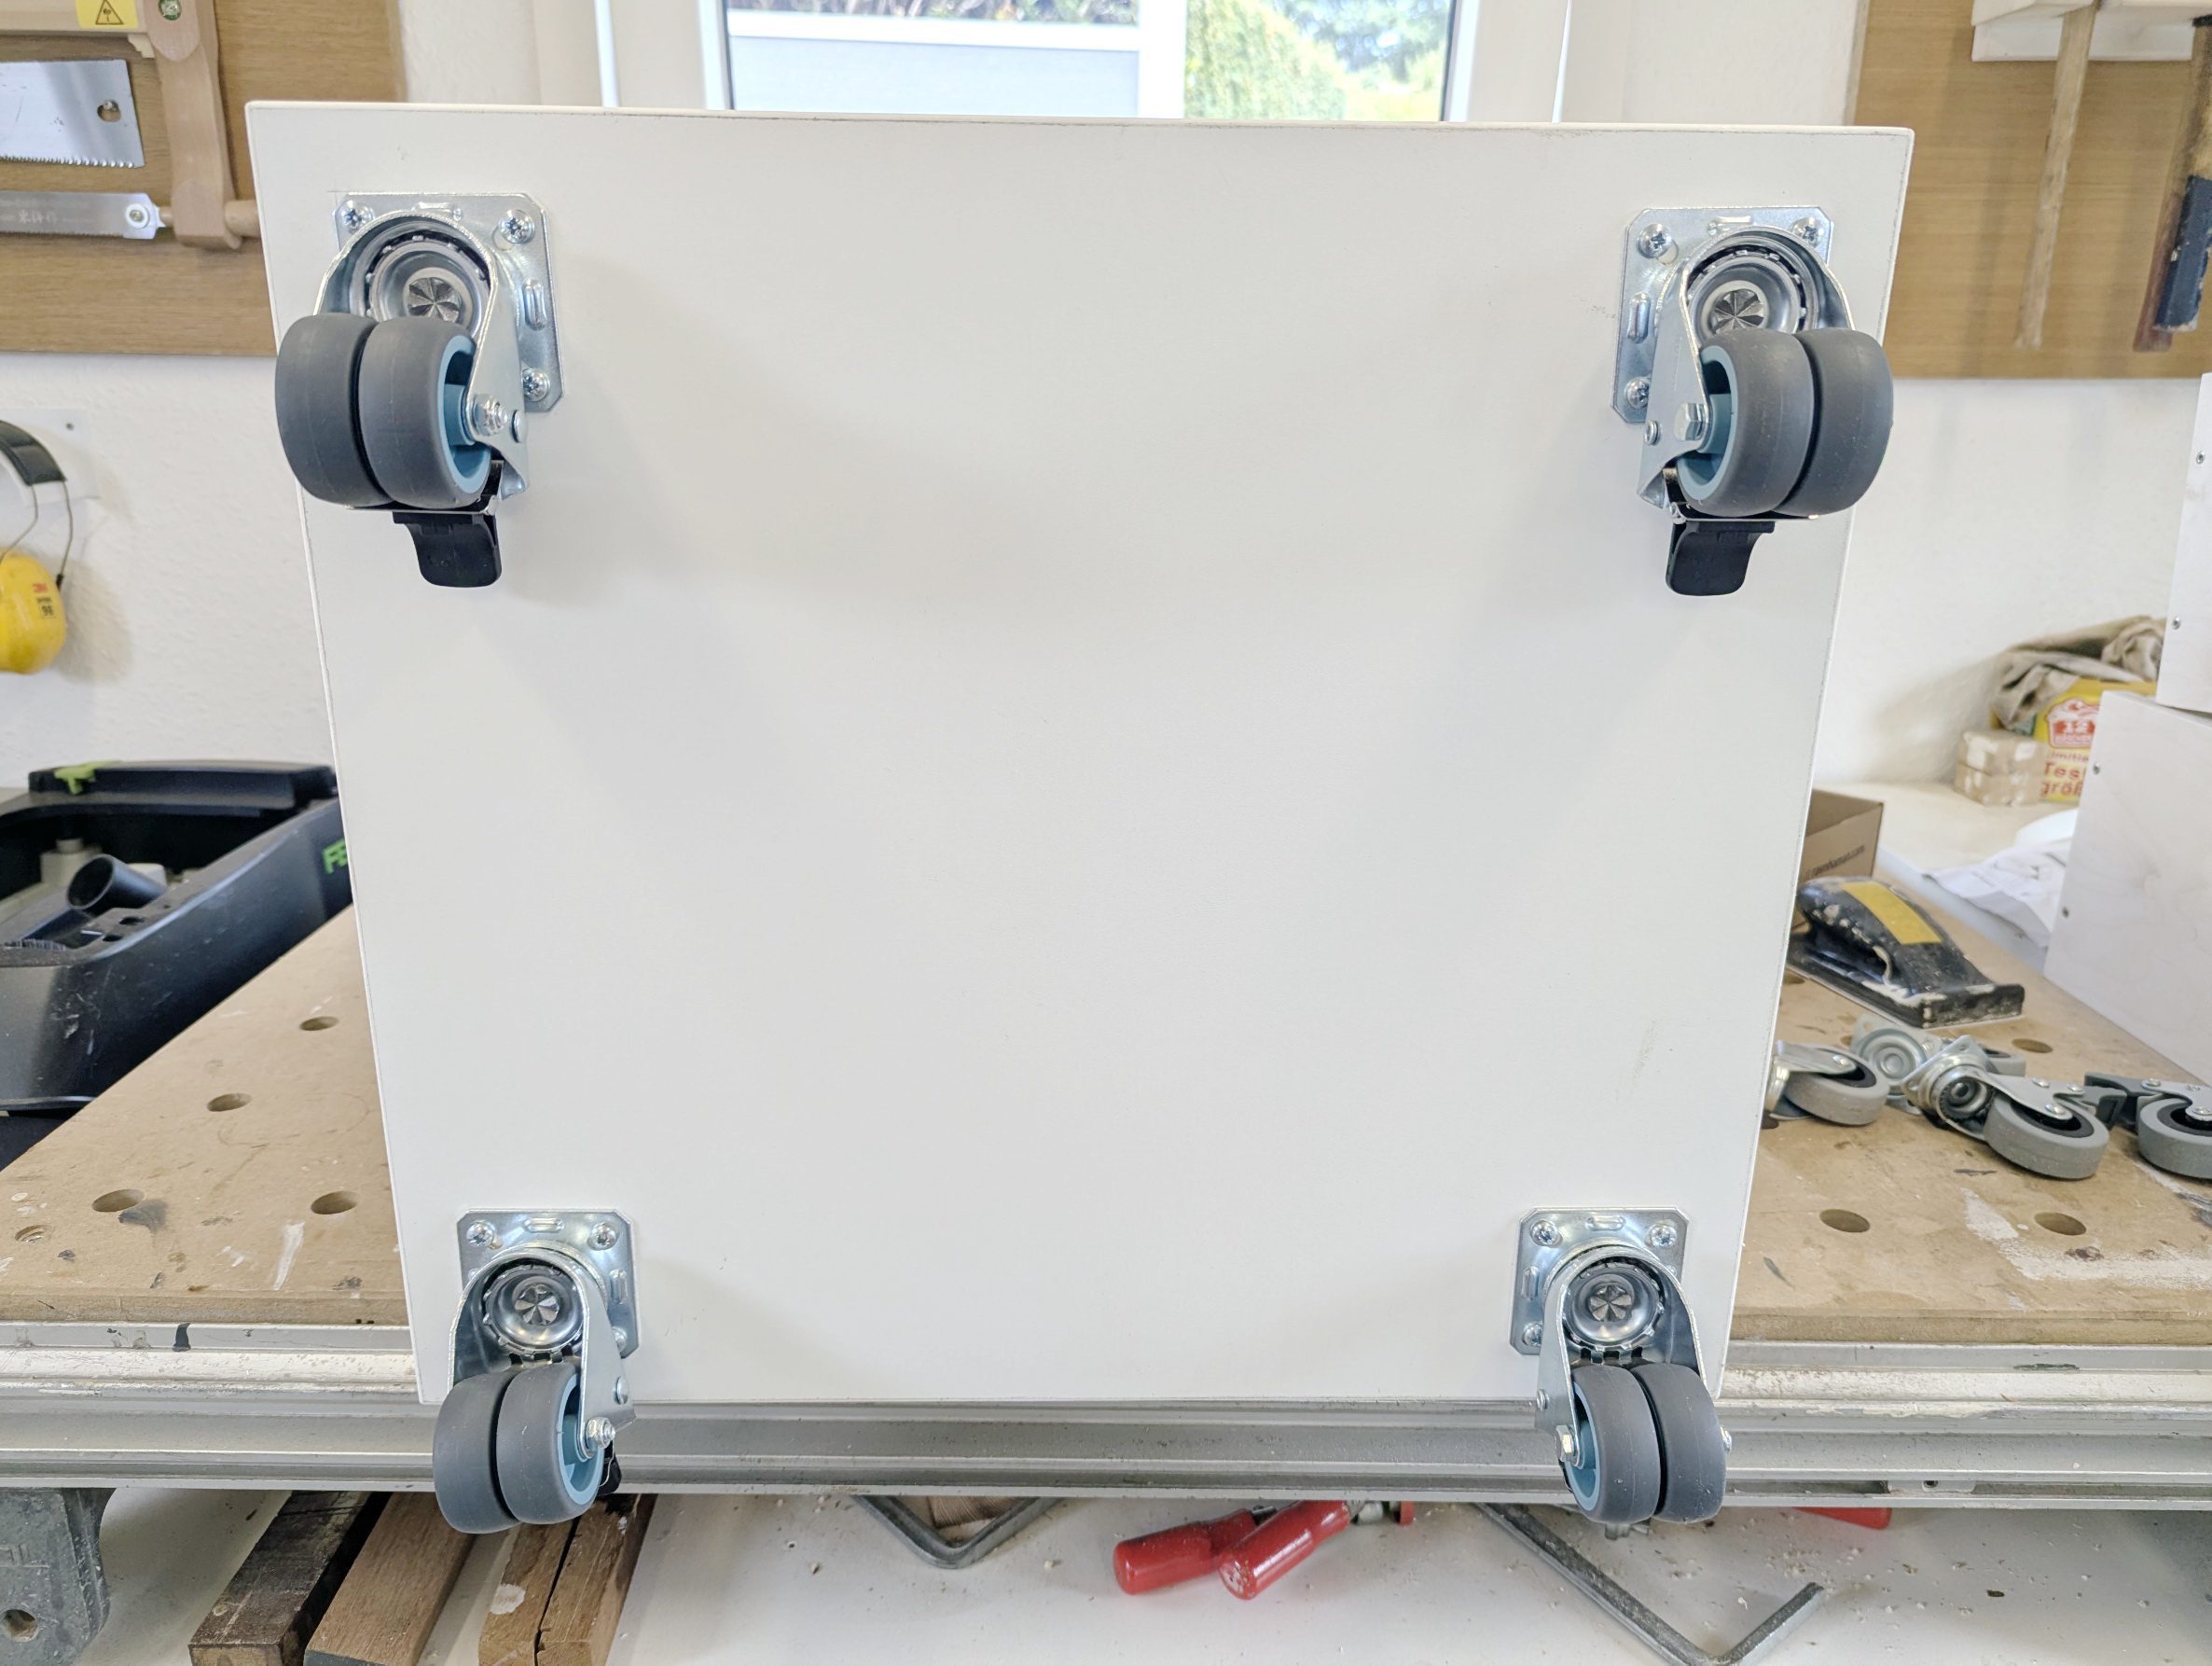
Die bestellten Rollen sind eingetroffen. Doppelrollen, wesentlich stabiler mit großer Platte und alle 4 mit Bremse. Diese kann man sehr gut mir dem Fuß wieder lösen.
Diese habe ich gleich mit den "Unbrauchbaren" gewechselt. Den Schrott werde ich morgen wieder im Baumarkt zurück geben.
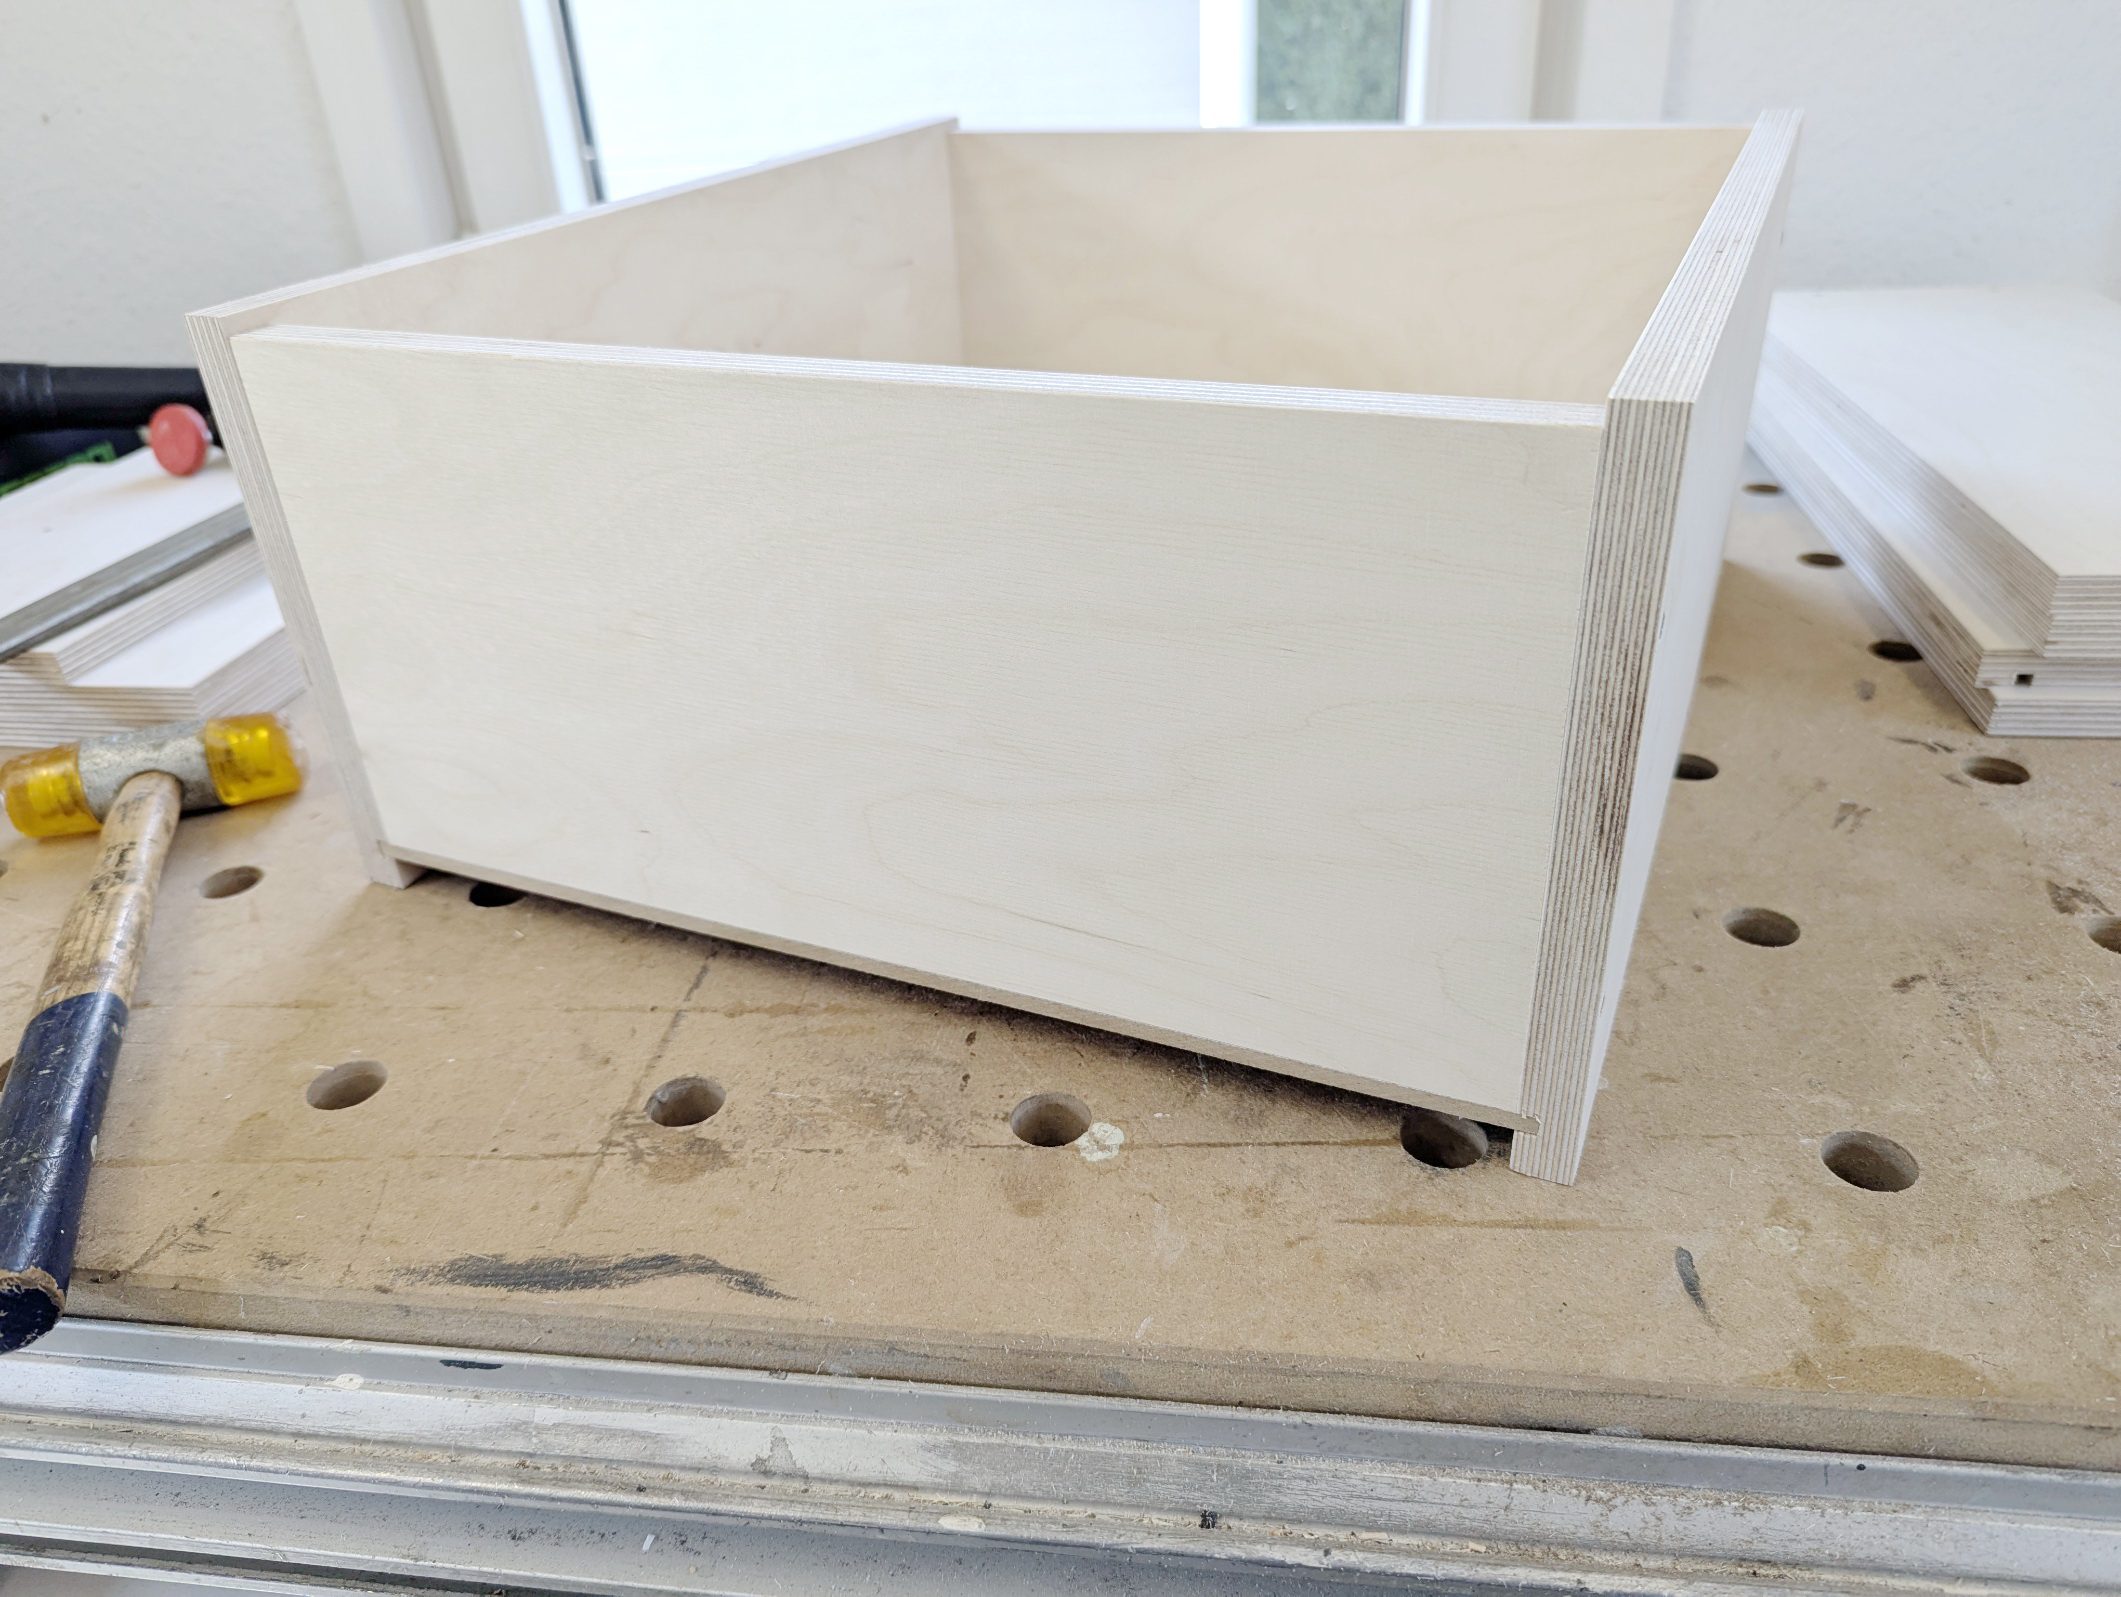
Montieren der Schubladen
Die Nut für den Schubladenboden habe ich mit der Festool OF 1010 und einem 6-mm-Nutfräser in einer Tiefe von 5 mm gefräst. Davon gibt es leider kein Foto. Den Frästisch dafür einzurichten, wäre jedoch unnötiger Aufwand gewesen. Mit dem Längsanschlag der Oberfräse war die Nut in wenigen Minuten gefräst.
Ja, eigentlich würde ich einen Schubladenrahmen grundsätzlich mit Lamellos verleimen. Heute war ich allerdings einfach bequem und habe die Teile verschraubt. Für einen Werkstattschrank ist das völlig ausreichend. Bei einem Möbelstück für den Wohnbereich würde ich dagegen niemals so arbeiten.
Die Zuschnitte waren hervorragend. Alle Teile passen auf den Zehntelmillimeter genau zusammen. Der Schubladenboden wurde zusätzlich mit jeweils einer Schraube mittig an Vorder- und Rückseite befestigt.
Direkt nach dem Zusammenbau habe ich die Schublade probeweise in die Auszüge eingeschoben, um die Breite zu kontrollieren.
Passt – und zwar auf Anhieb. Genau solche Momente machen den Reiz eines sorgfältig geplanten Projekts aus.
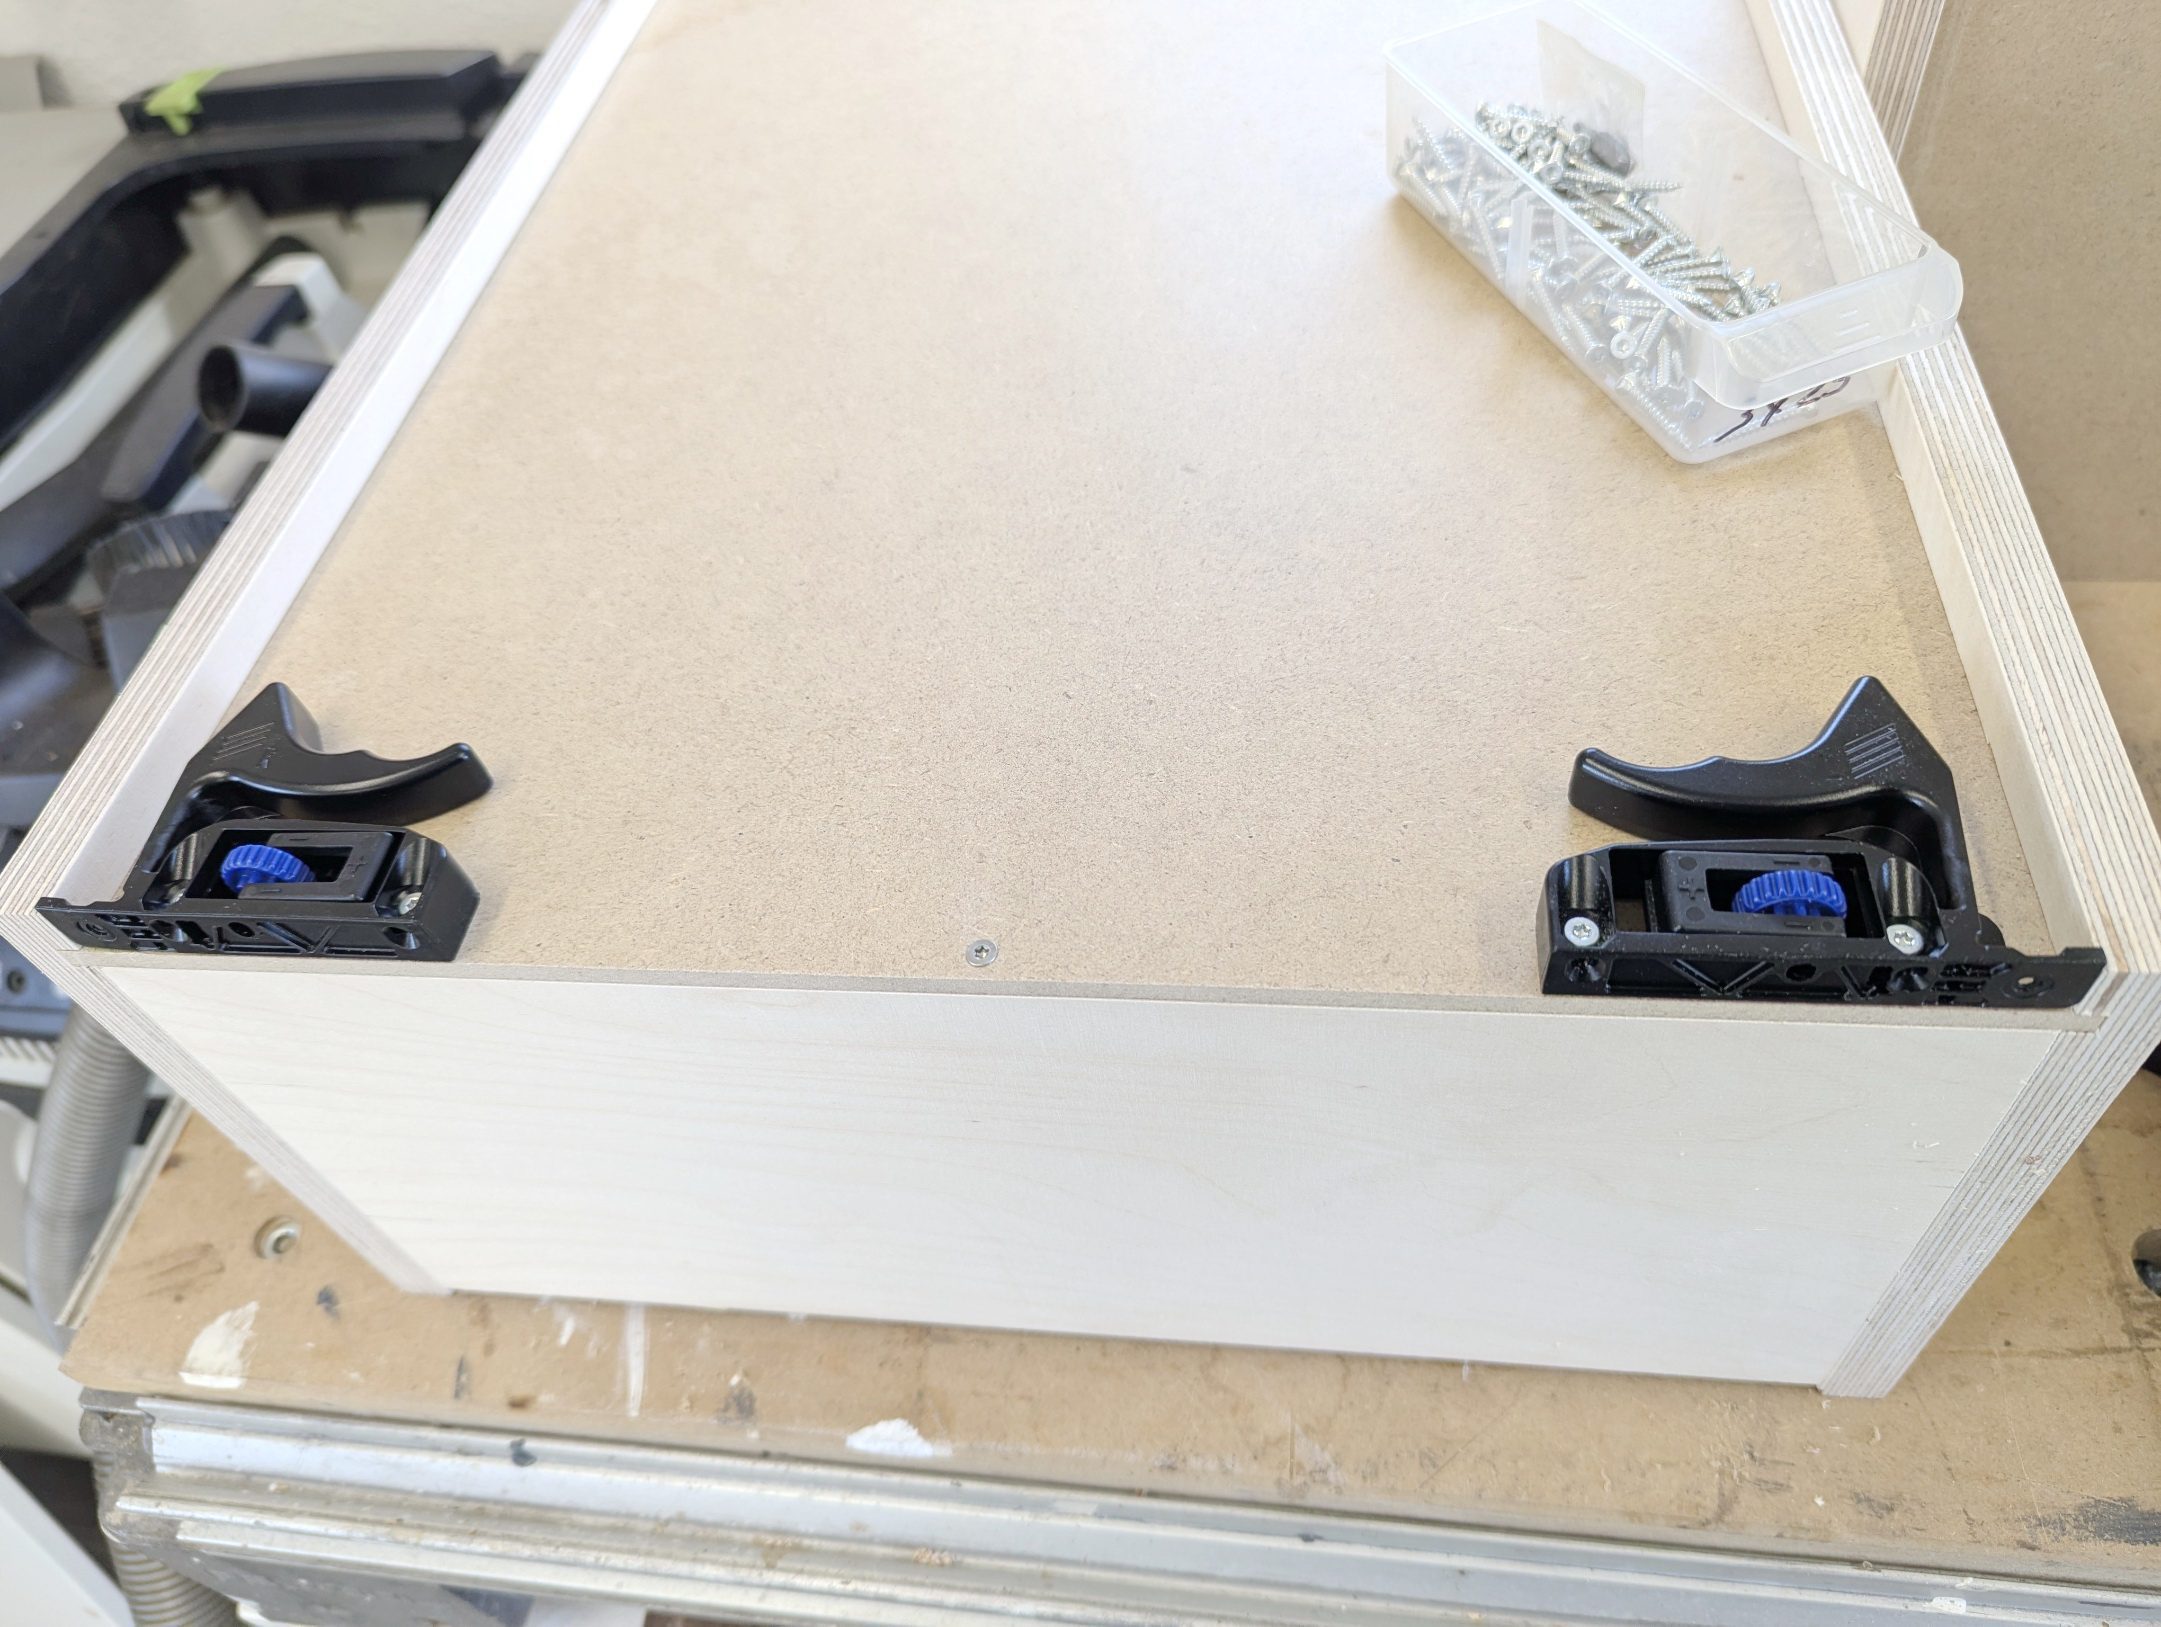
Halterungen Auszüge montieren
Diese Halter müssen absolut präzise positioniert werden. Sitzen sie nur wenige Millimeter zu weit vorn, verläuft die Front später nicht mehr parallel zur Schublade. Werden sie dagegen zu weit hinten montiert, lässt sich die Schublade nicht mehr korrekt auf den Auszügen verriegeln.
Auch das ist für mich einer der vielen Nachteile dieser Auszüge. Sie verzeihen kaum Montagefehler und verlangen eine sehr genaue Arbeitsweise.
Wie auch immer – die Montage der Halter hat problemlos funktioniert.
Ihre Aufgabe ist im Grunde überschaubar: Sie dienen zum Entriegeln der Schublade, damit diese aus den Auszügen entnommen werden kann. Außerdem lässt sich über die beiden Einstellräder die Höhe der Schublade geringfügig korrigieren. Mehr Funktionen erfüllen sie nicht.
Beim Einsetzen der Schublade ist allerdings etwas Nachdruck erforderlich. Der Haken auf der Rückseite muss hör- und spürbar in die vorgesehene Aufnahme einrasten. Am einfachsten gelingt das mit einem kräftigen Stoß oder einem Schlag mit der flachen Hand gegen die Schubladenfront beziehungsweise in Einschubrichtung.
Fronten montieren
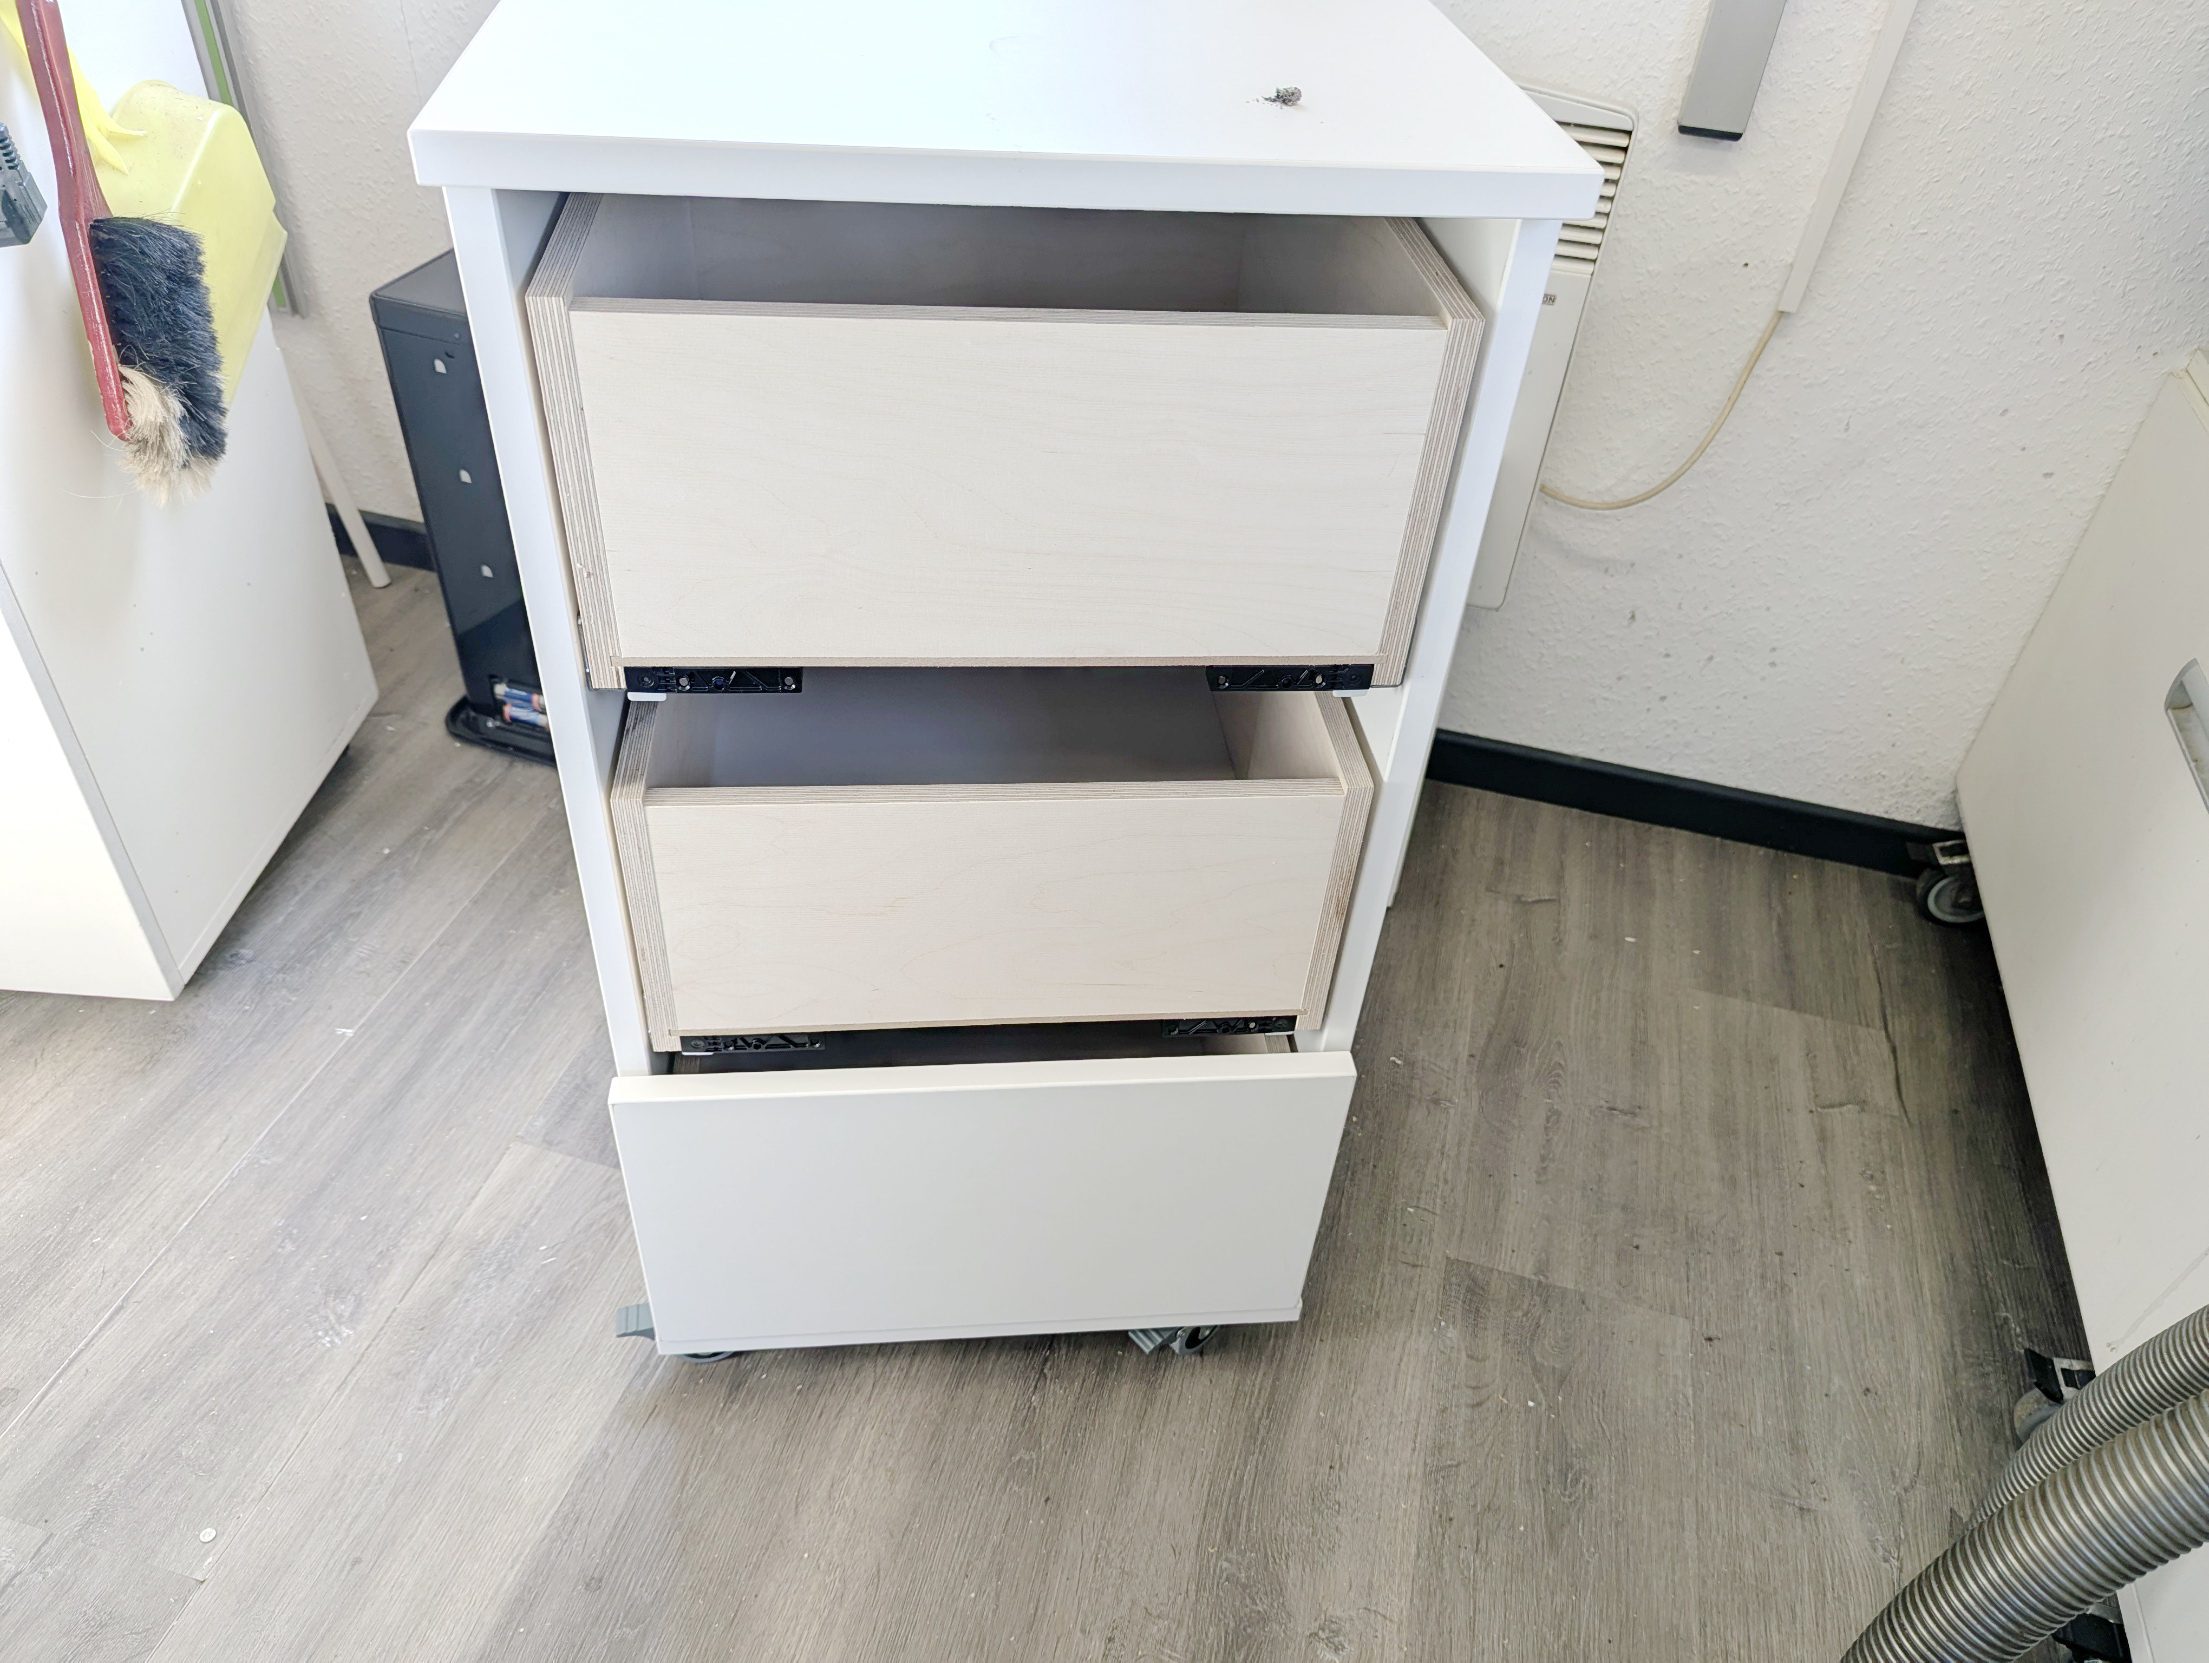
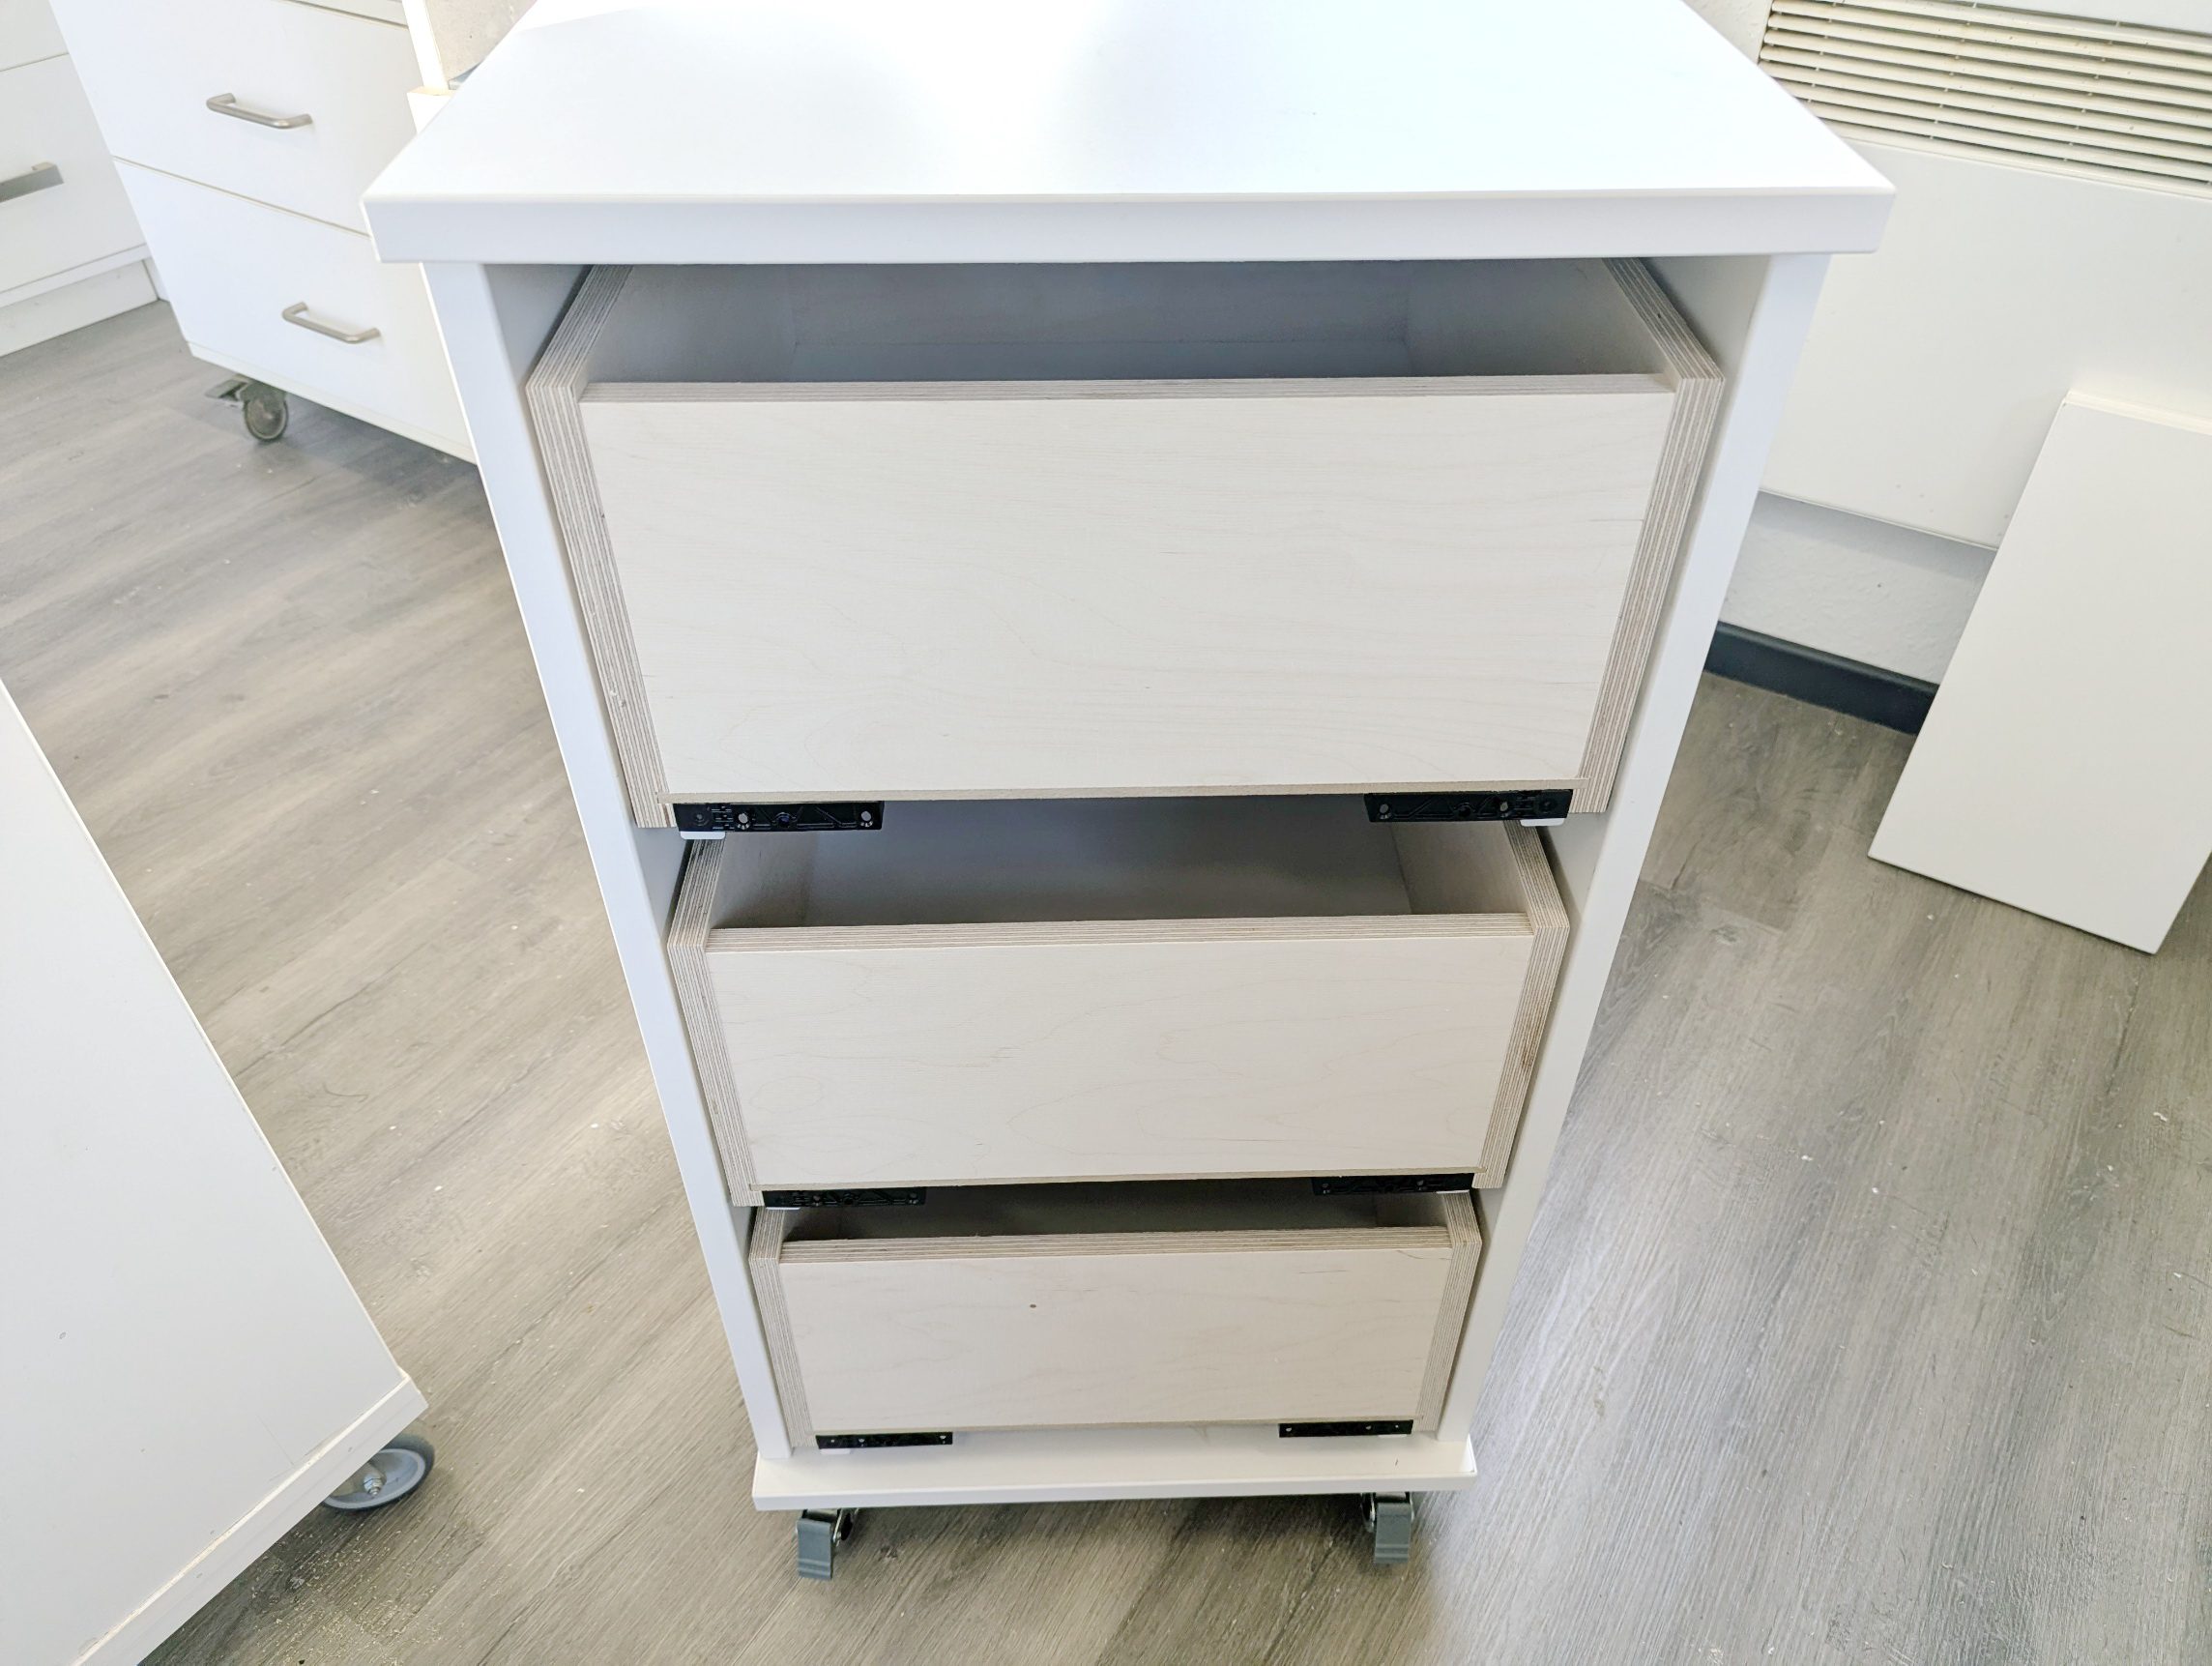
Die Montage der Schubladenfronten ist für mich mittlerweile reine Routine.
Diesmal gibt es allerdings eine Besonderheit: Da die Fronten zunächst ohne Griffe montiert werden, fehlen die sonst vorhandenen Bohrungen, über die ich die Front provisorisch hätte fixieren können.
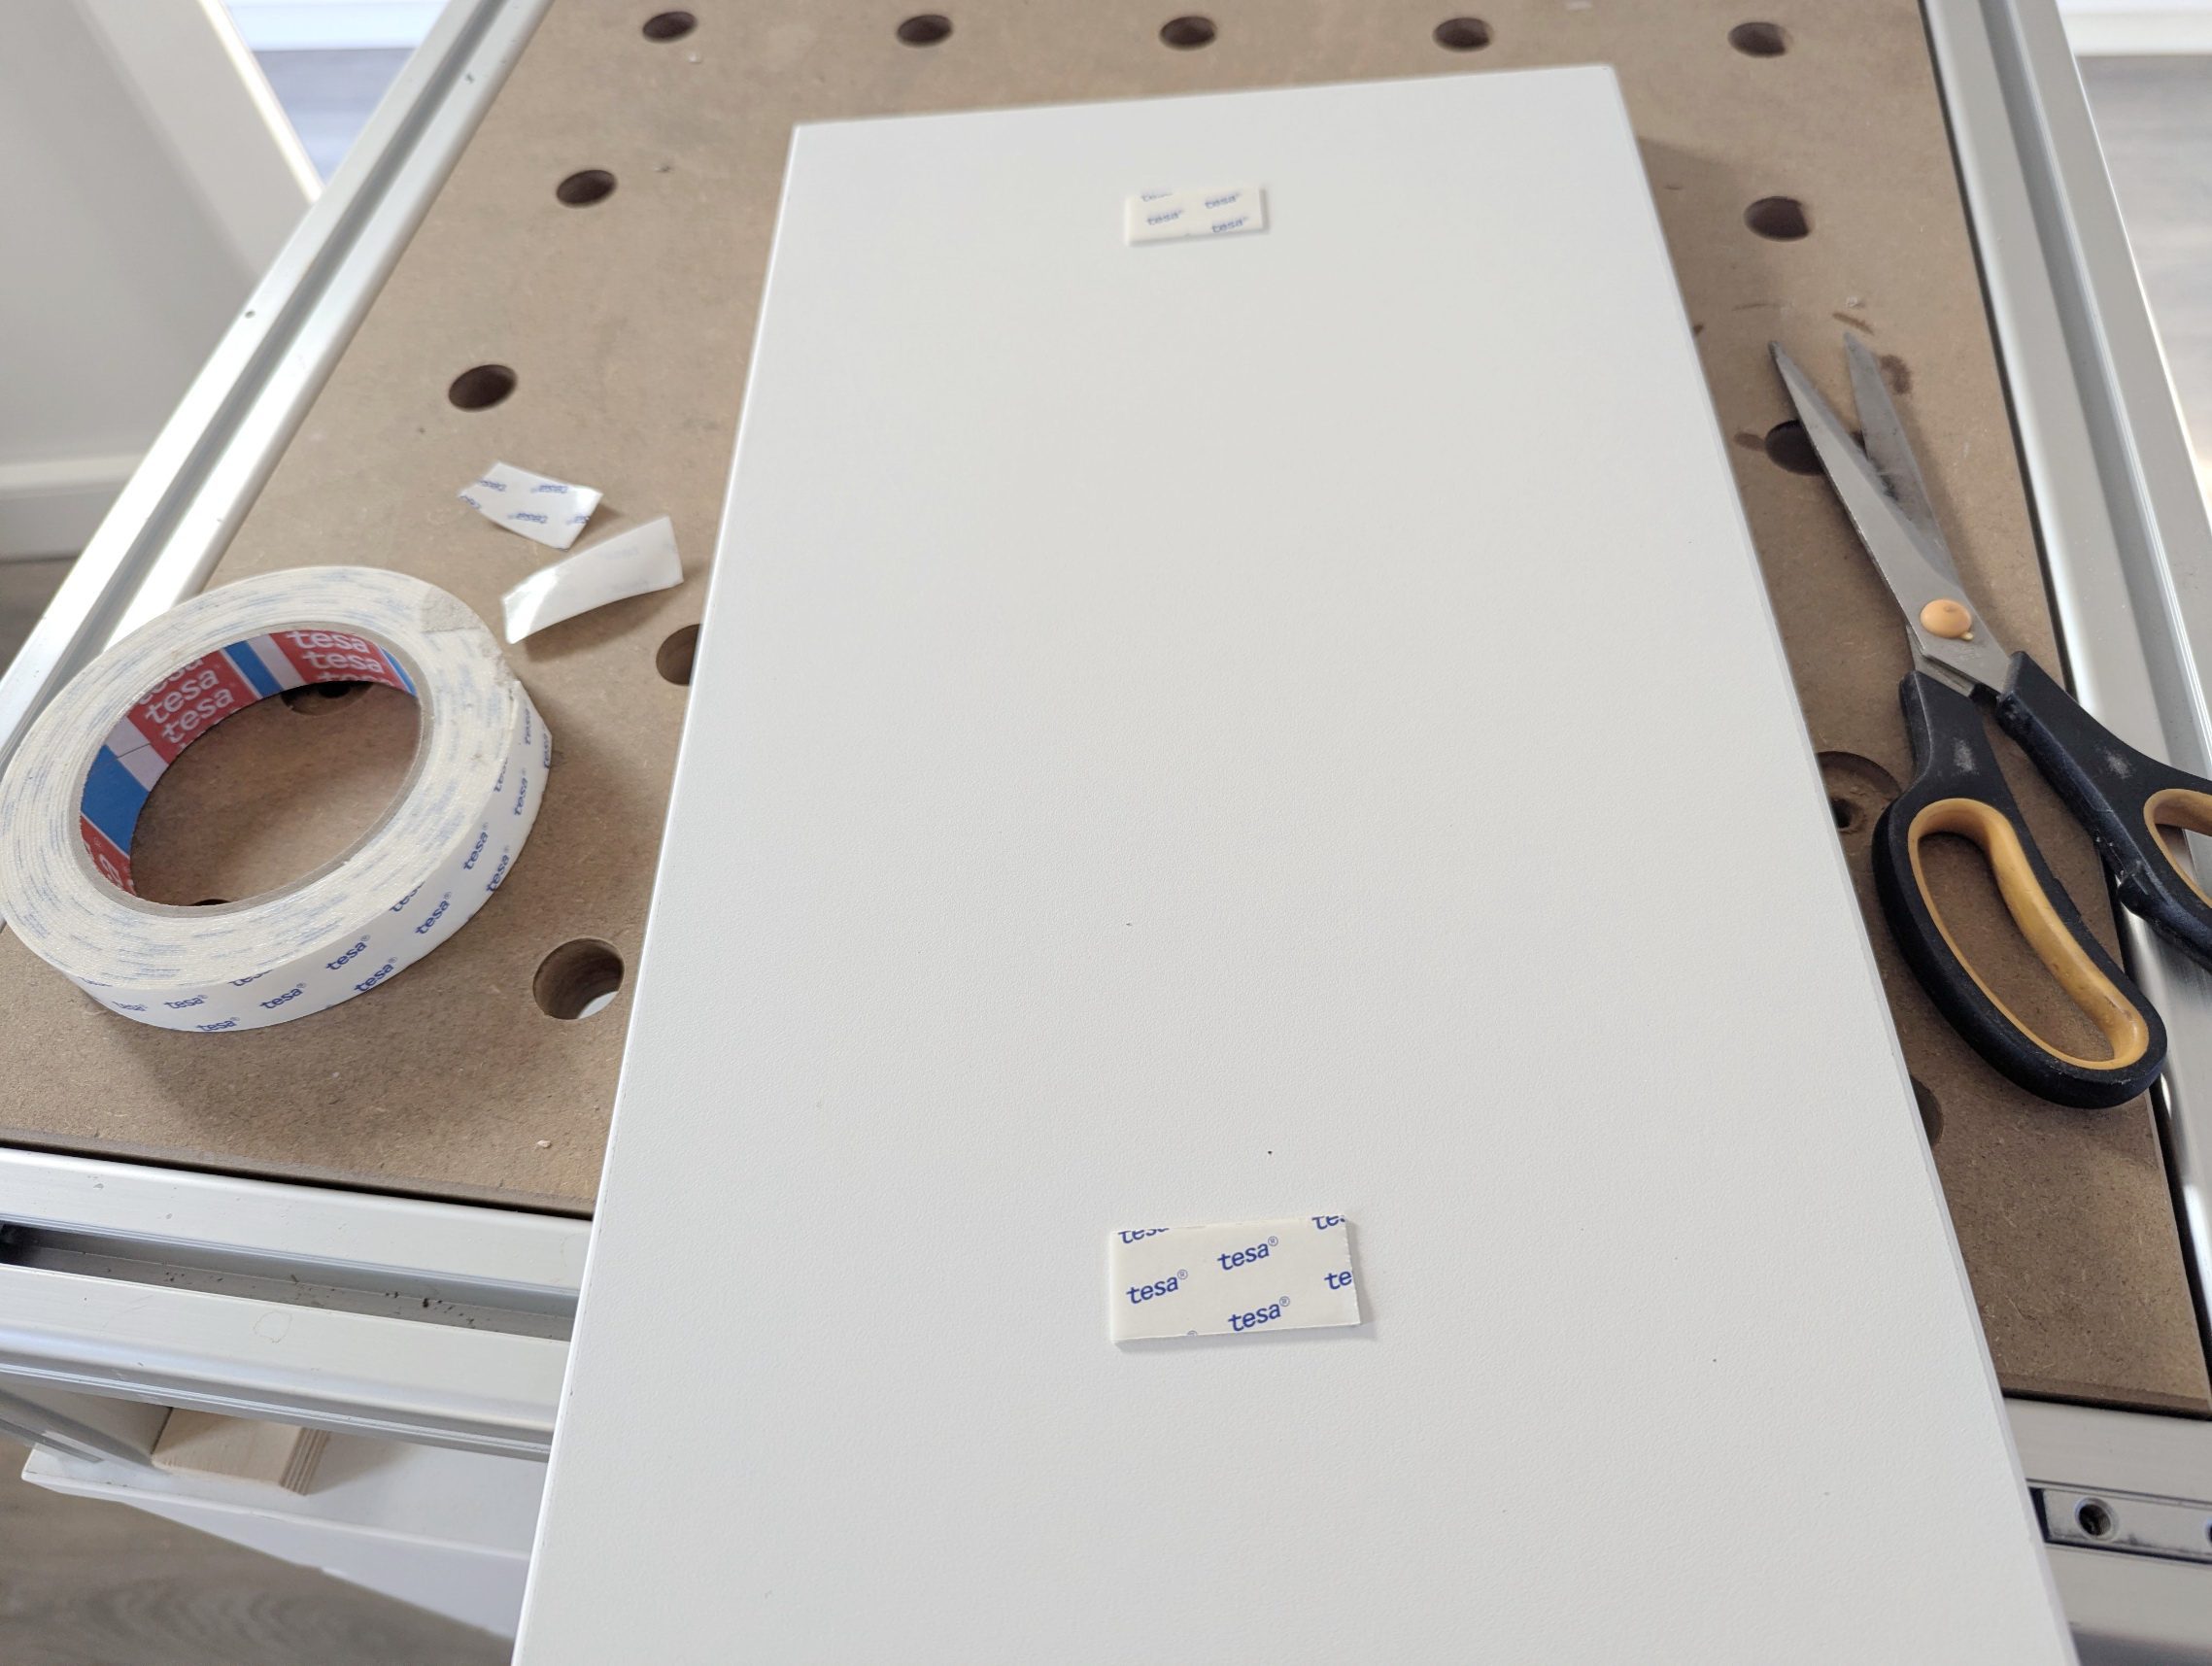
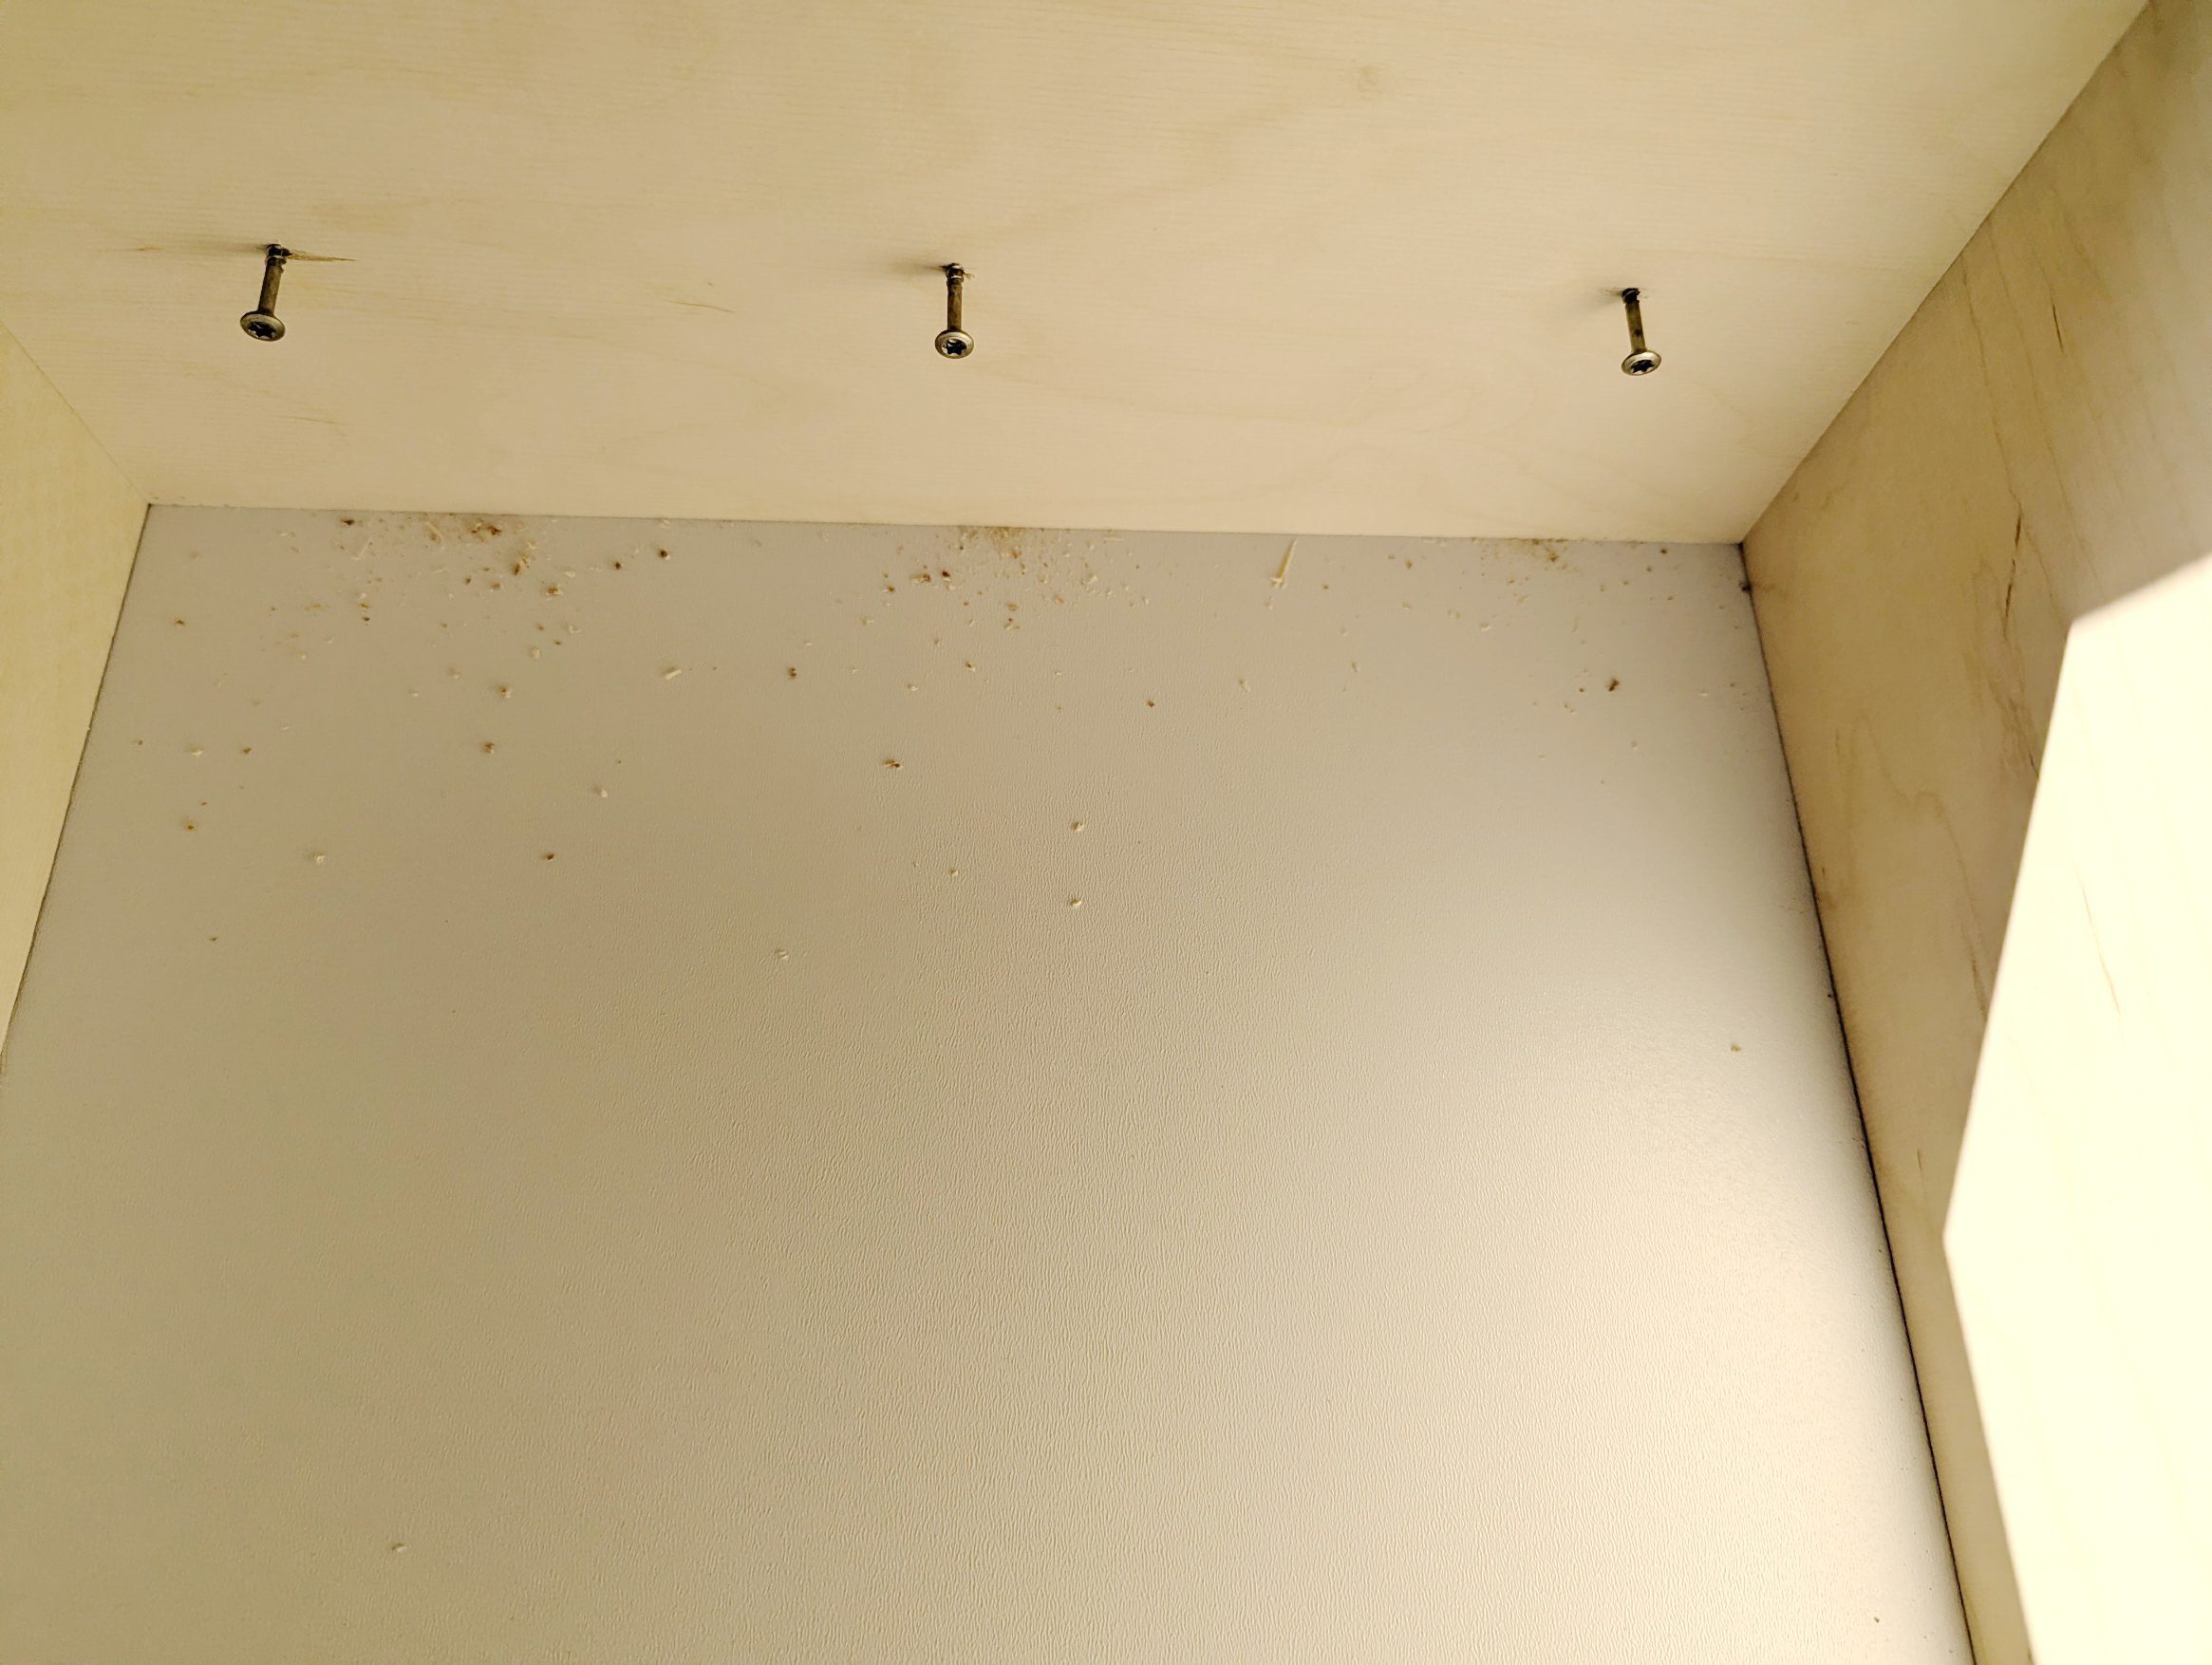
Deshalb verwende ich ein doppelseitiges Spiegelklebeband. Es ist deutlich dicker als gewöhnliches doppelseitiges Klebeband und eignet sich hervorragend, um die Front vorübergehend an der Schublade zu befestigen. Anschließend wird sie von der Innenseite der Schublade verschraubt.
Durch die Verschraubung wird das Klebeband auf ein Minimum zusammengedrückt und hat später keinerlei nachteilige Auswirkungen auf den festen Sitz der Front.
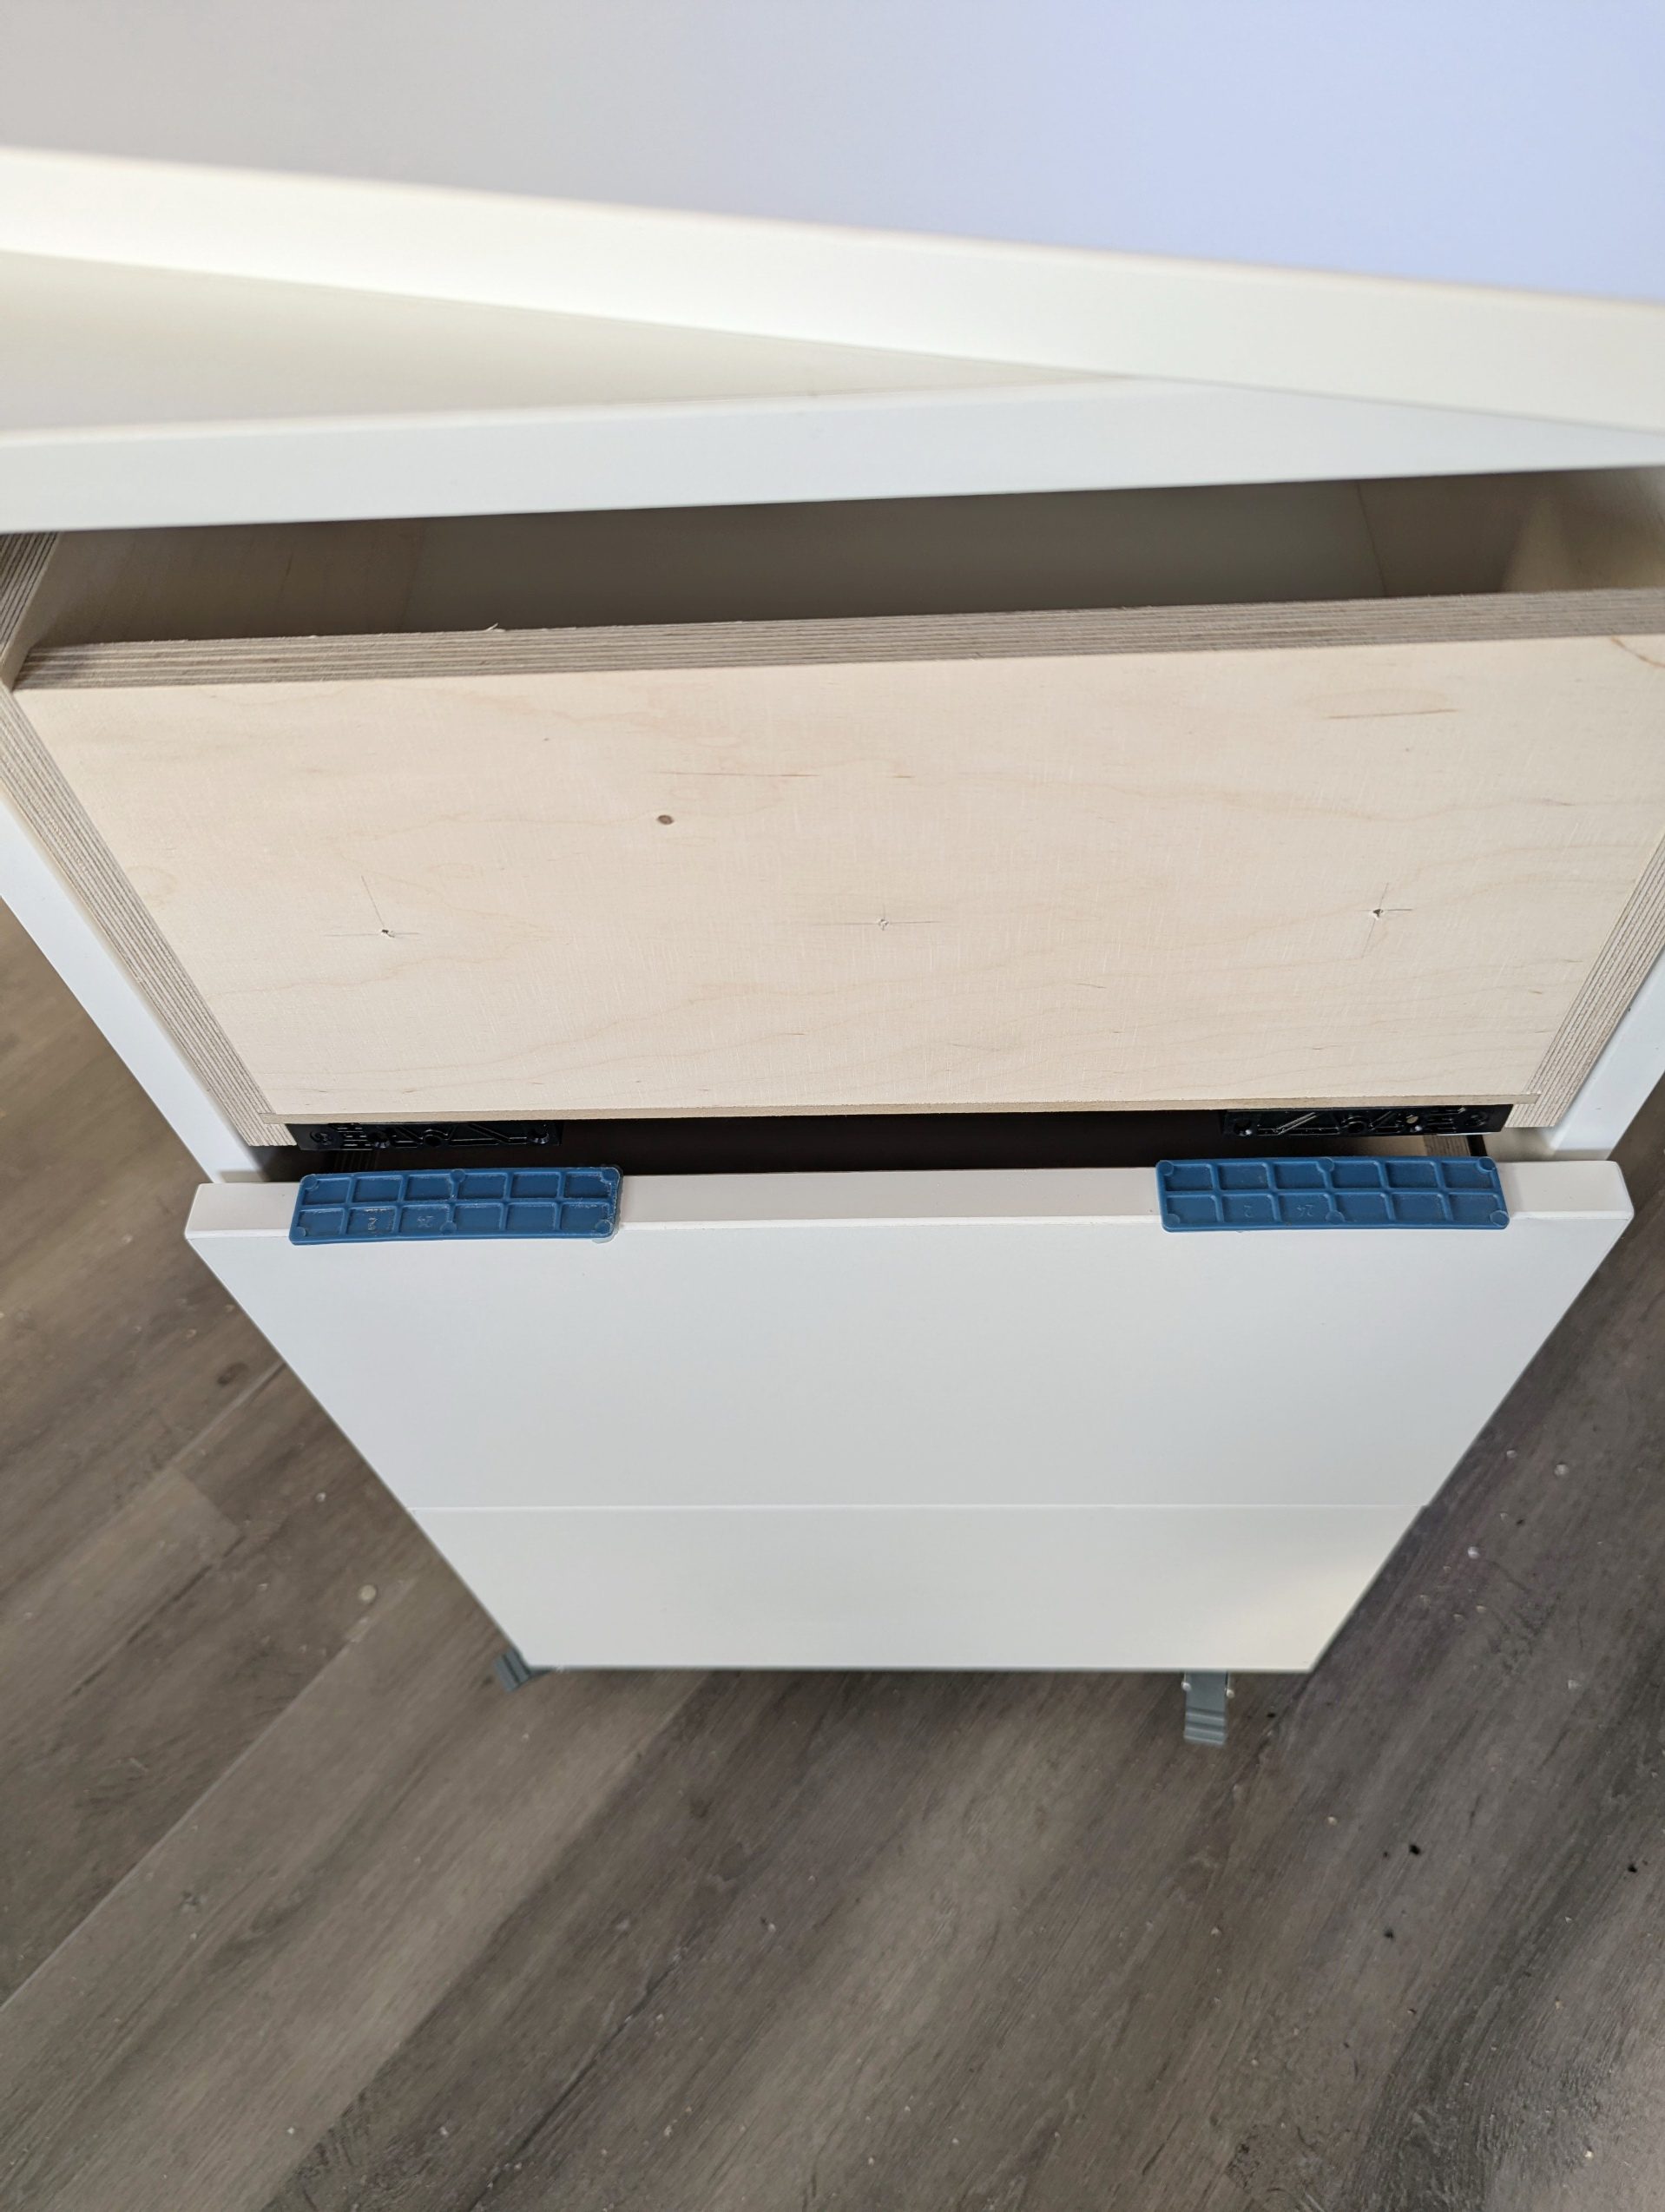
Als Abstandshalter könnte man zwar auch Bohrer mit passendem Durchmesser verwenden. Wesentlich praktischer sind jedoch die Kunststoff-Unterlegplättchen aus dem Fensterbau. Sie sind in unterschiedlichen Stärken erhältlich und ermöglichen ein sehr präzises Ausrichten der Fronten. Ein Sortiment mit etwa 200 Plättchen in verschiedenen Dicken ist im Internet bereits für rund 10 Euro erhältlich – eine sinnvolle Anschaffung, die ich nicht mehr missen möchte.
Abschluss der Arbeit
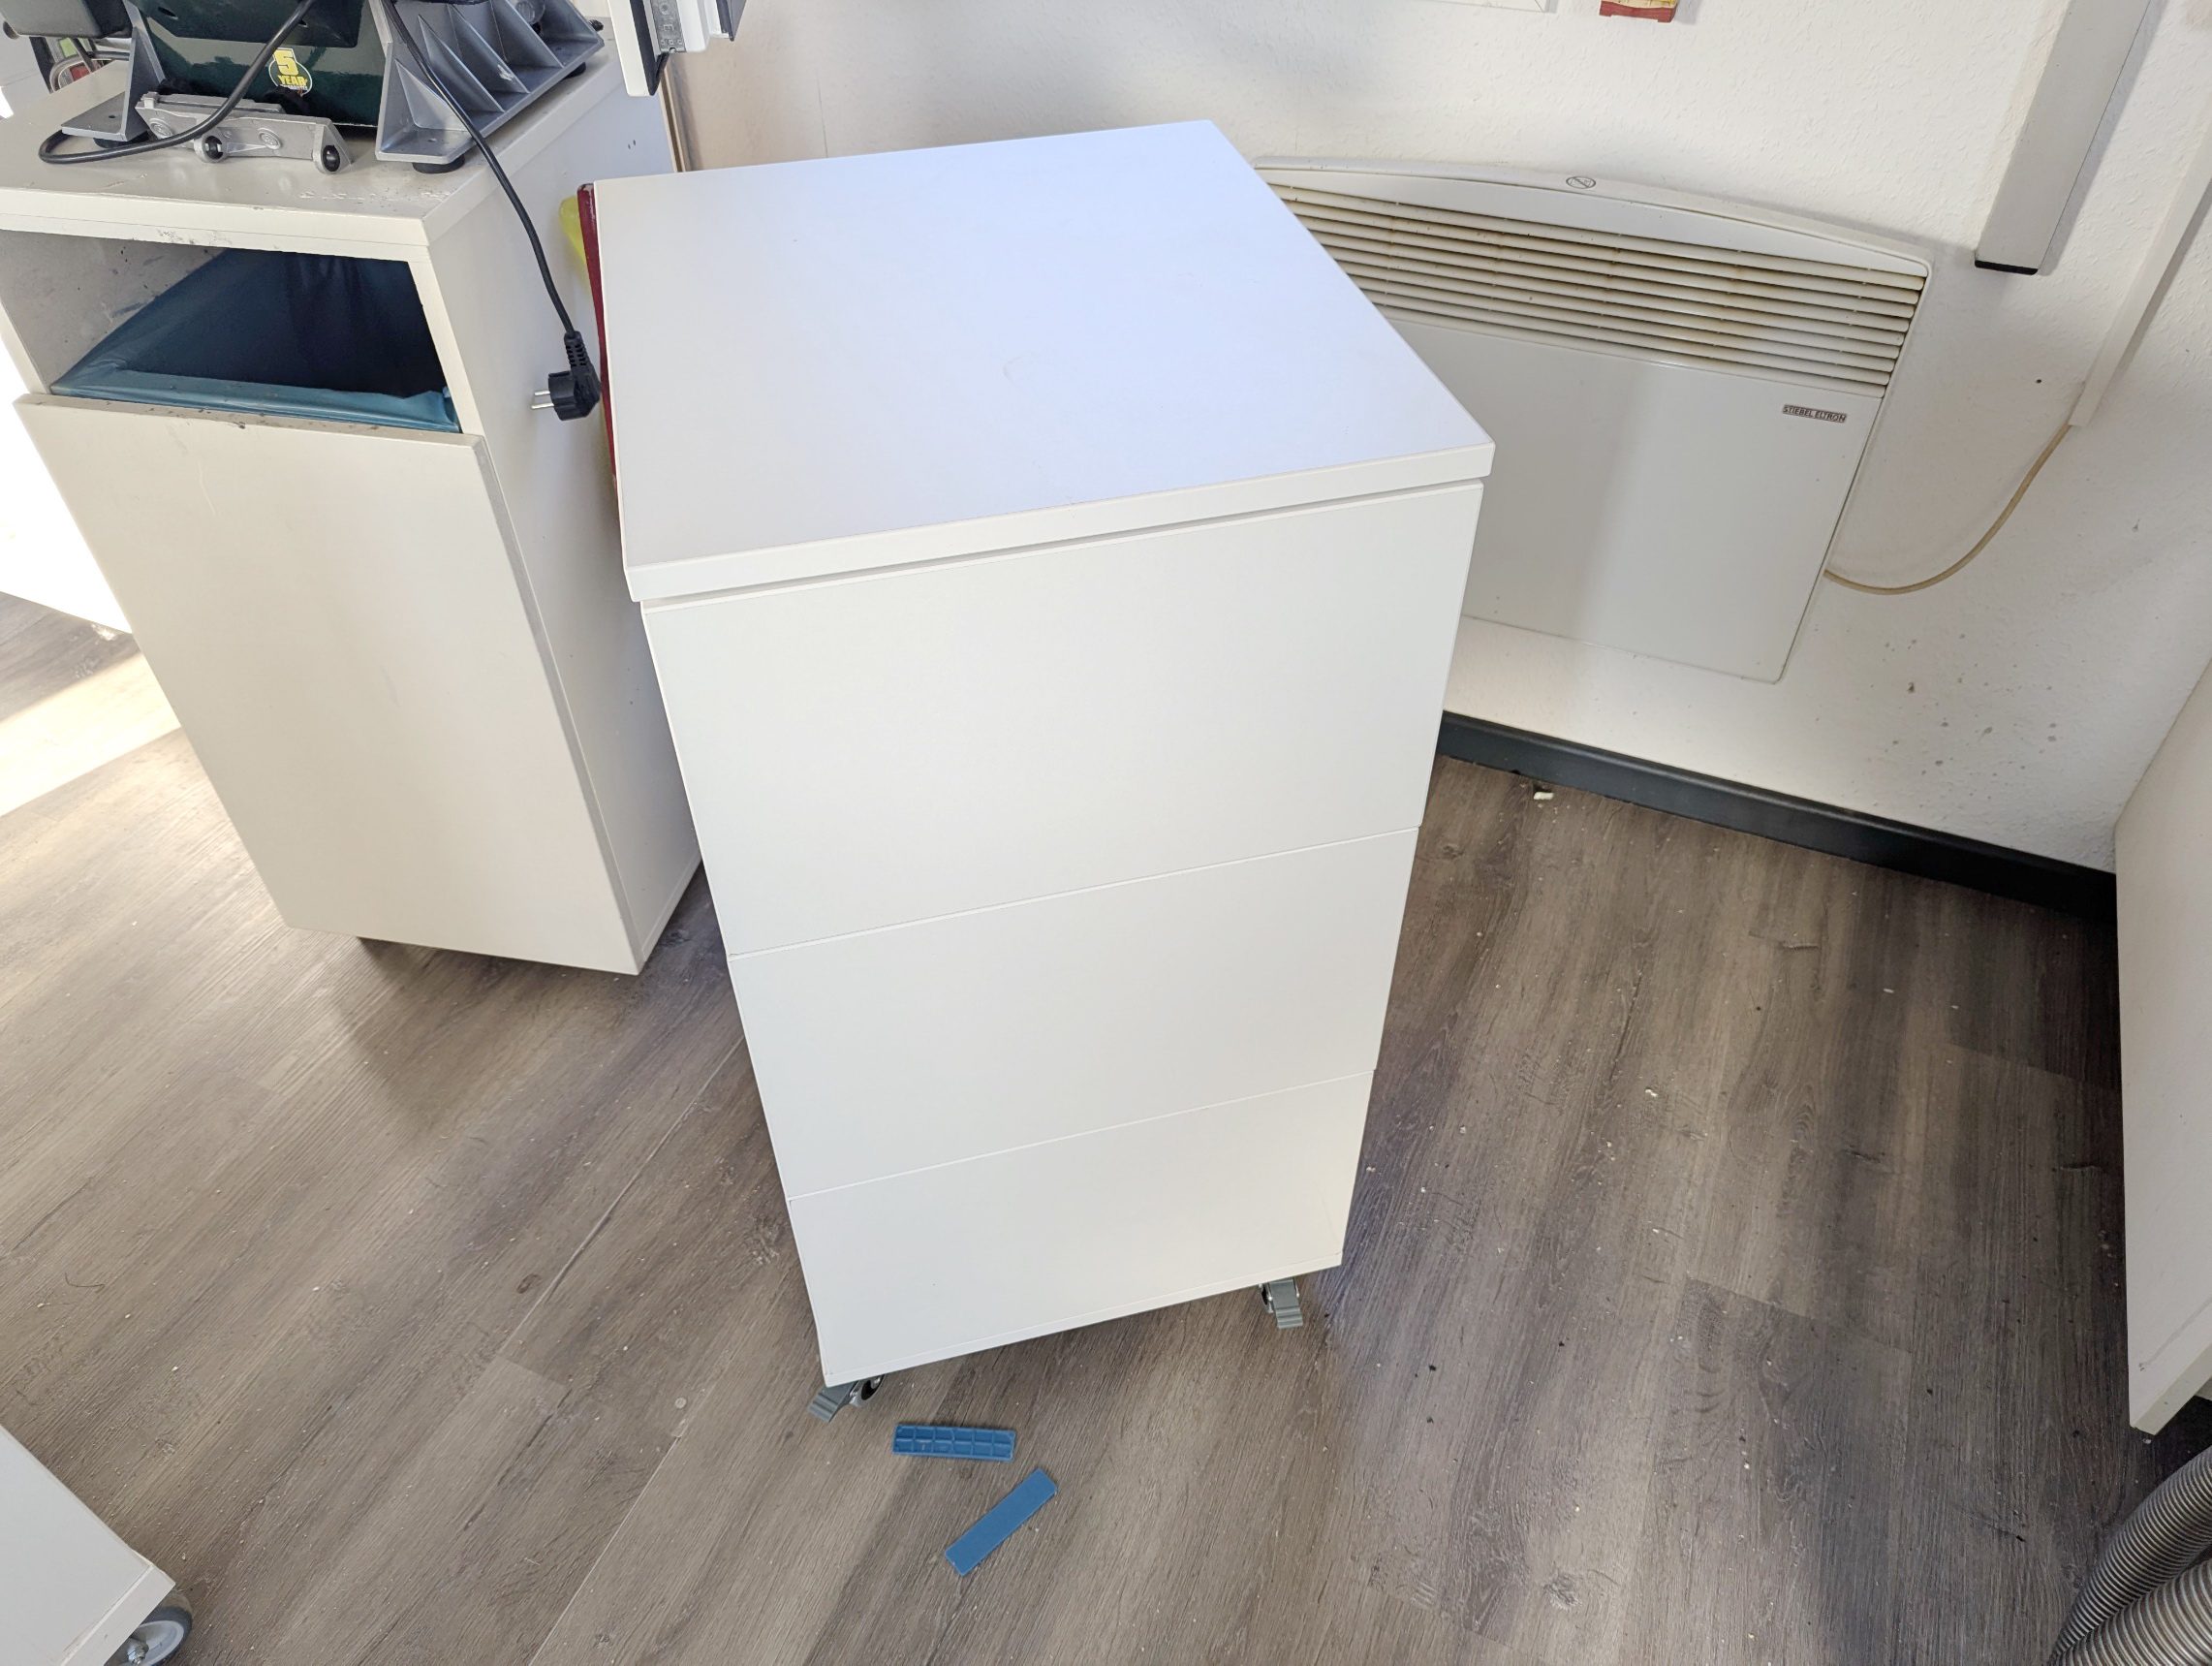
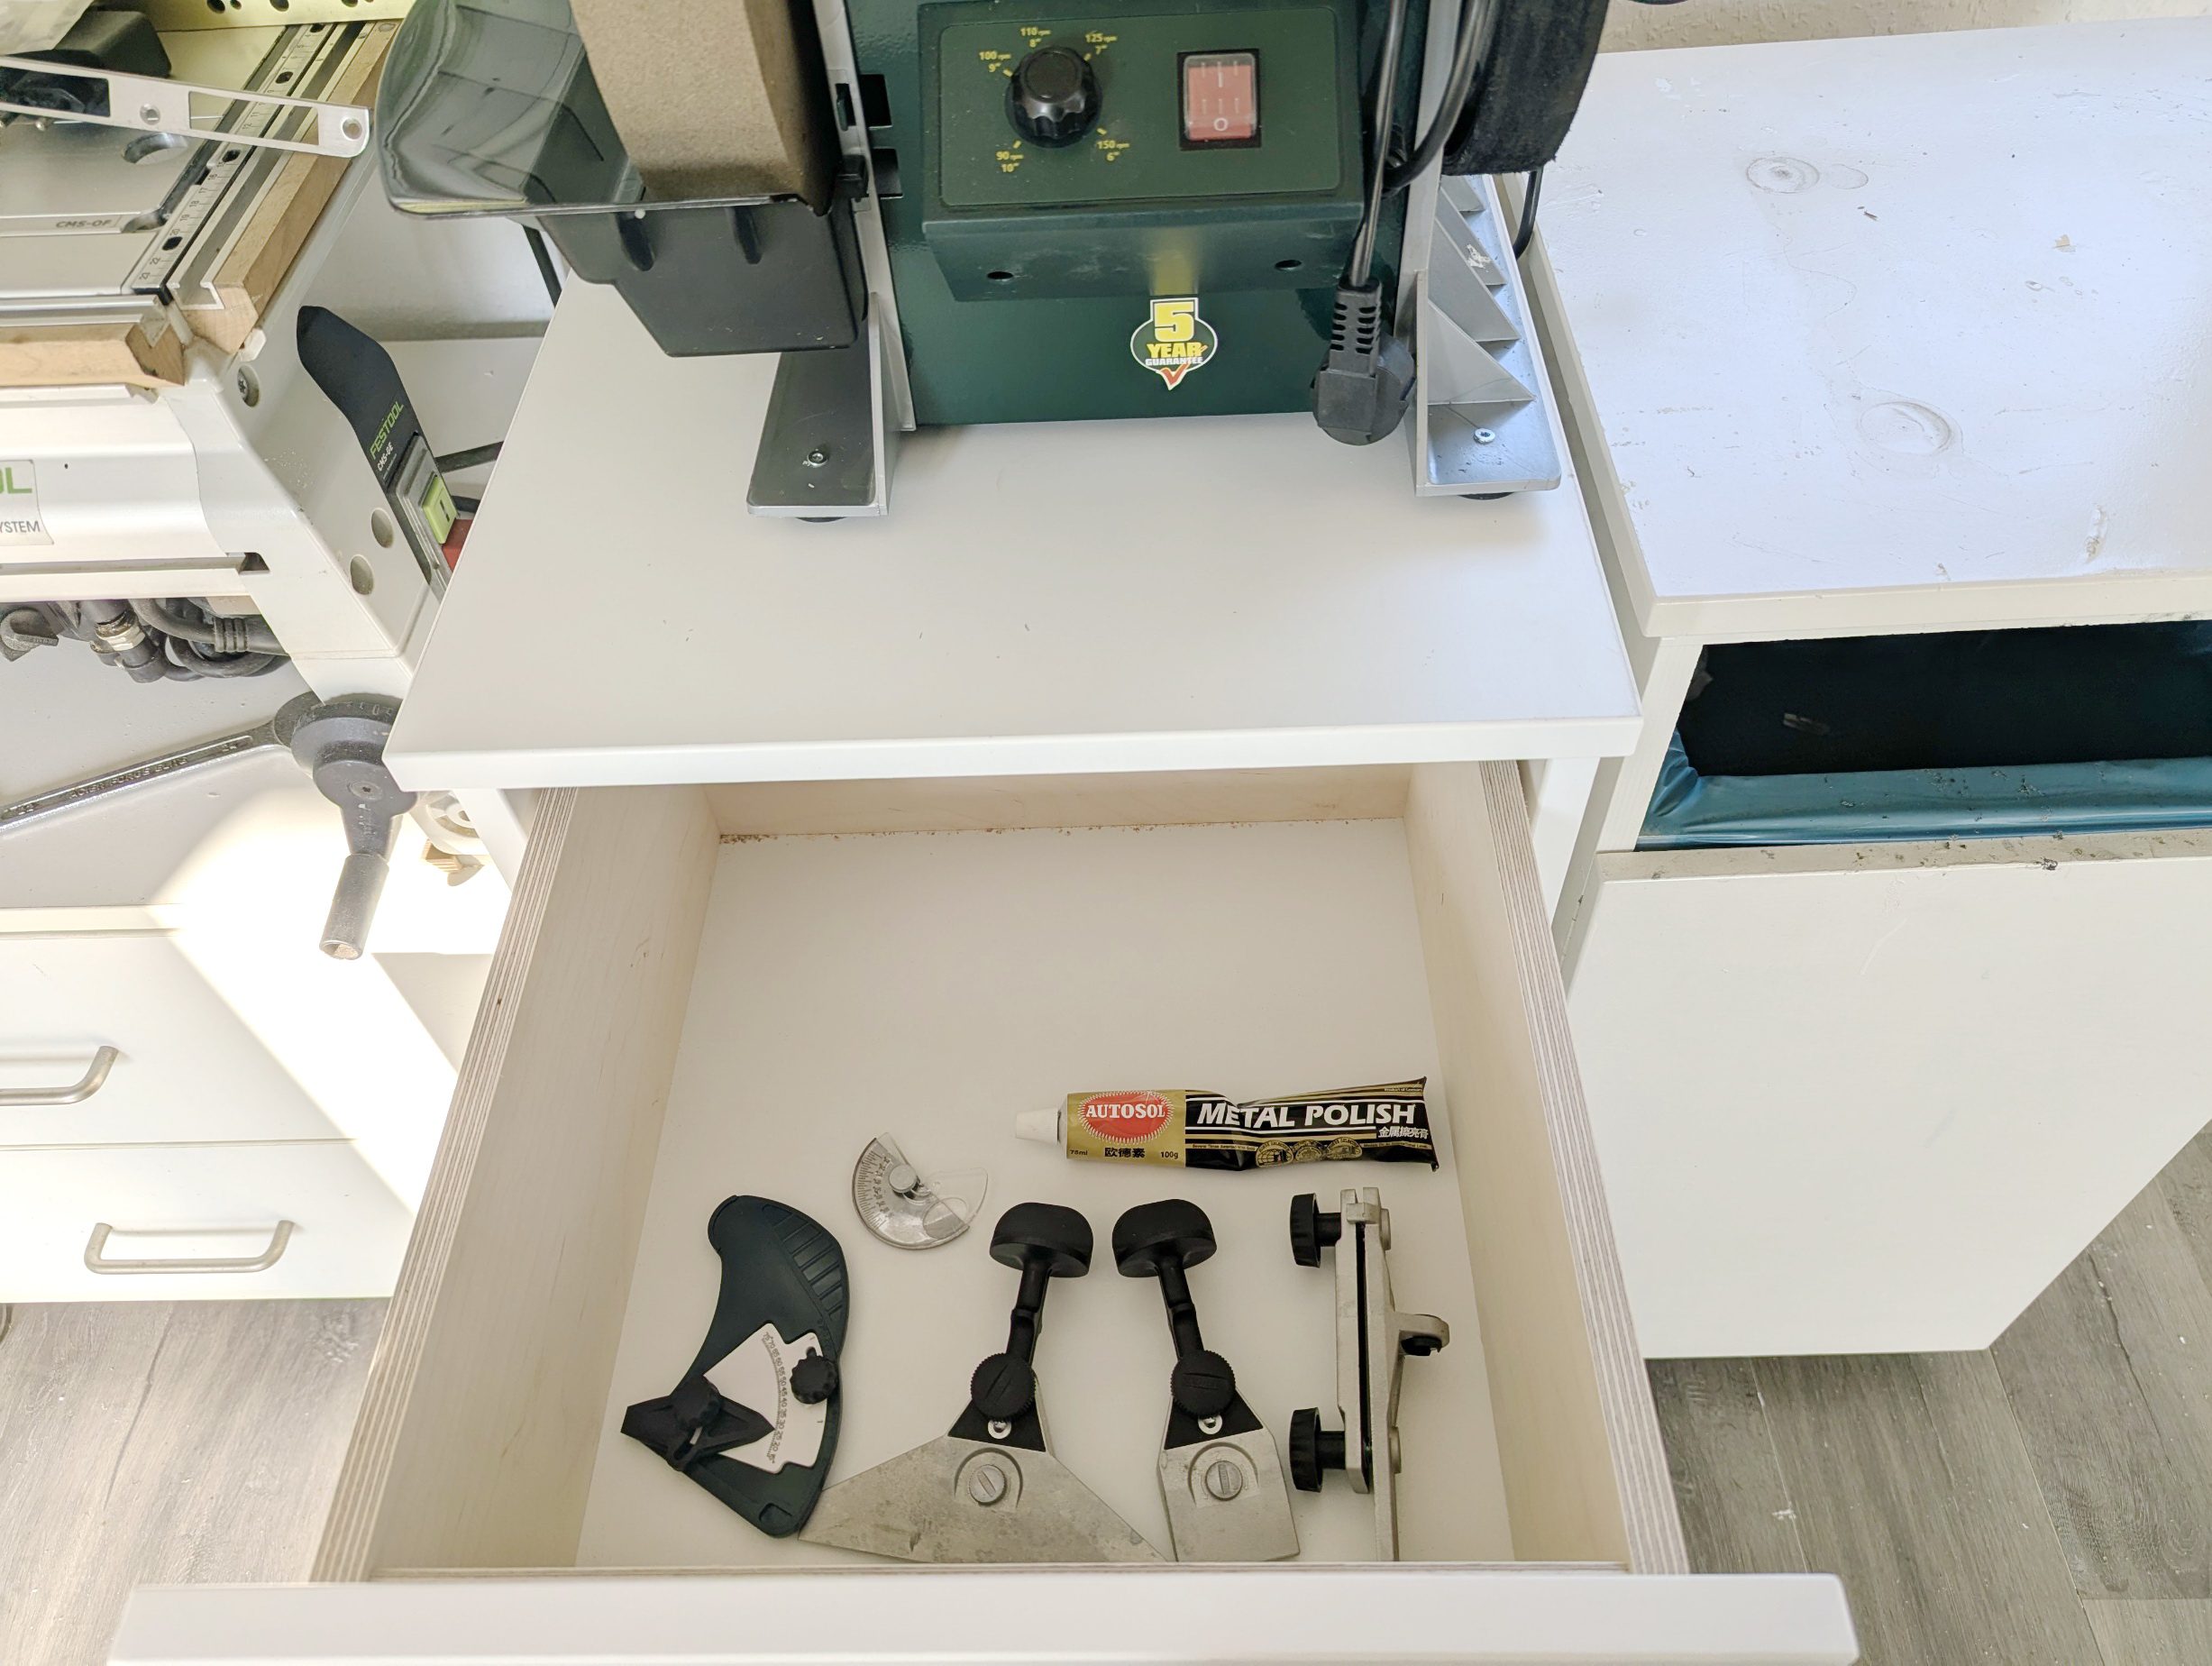
Zum Abschluss der Arbeiten habe ich den Nassschleifer noch mit dem Deckel des Schranks verschraubt.
Das wenige Zubehör hat seinen Platz in der oberen Schublade gefunden. Alles ist übersichtlich verstaut und jederzeit griffbereit.
Für das Holz habe ich insgesamt knapp 40 Euro ausgegeben. Allein die drei Paar Hettich-Auszüge kosten heute bereits rund 75 Euro. Mit einfachen Teleskopauszügen hätte ich dagegen nur etwa 30 Euro bezahlt.
Hinzu kommen noch die Laufrollen aus dem Baumarkt für 22 Euro. Aus meiner Sicht ist dieser Preis für die gebotene Qualität völlig überzogen. Die Rollen machen keinen besonders hochwertigen Eindruck und können mit den von mir sonst verwendeten Modellen nicht mithalten. Darum dürfen wir uns auch nicht über die vielen Insolvenzen von Baumärkten wundern. Geschweige denn über das dortige "Fachpersonal".
Mit dem fertigen Schrank bin ich dagegen sehr zufrieden. Der Zuschnitt war hervorragend, alle Teile passten auf den Zehntelmillimeter zusammen und der Zusammenbau verlief entsprechend unkompliziert.
Am Ende ist genau das entstanden, was ich haben wollte: ein stabiler, fahrbarer Unterschrank mit einer für die Nassschleifmaschine idealen Arbeitshöhe und ausreichend Platz für das gesamte Zubehör.
Von Null zur eigenen Werkbank – schnell & einfach!
Von Null zur eigenen Werkbank – schnell & einfach!
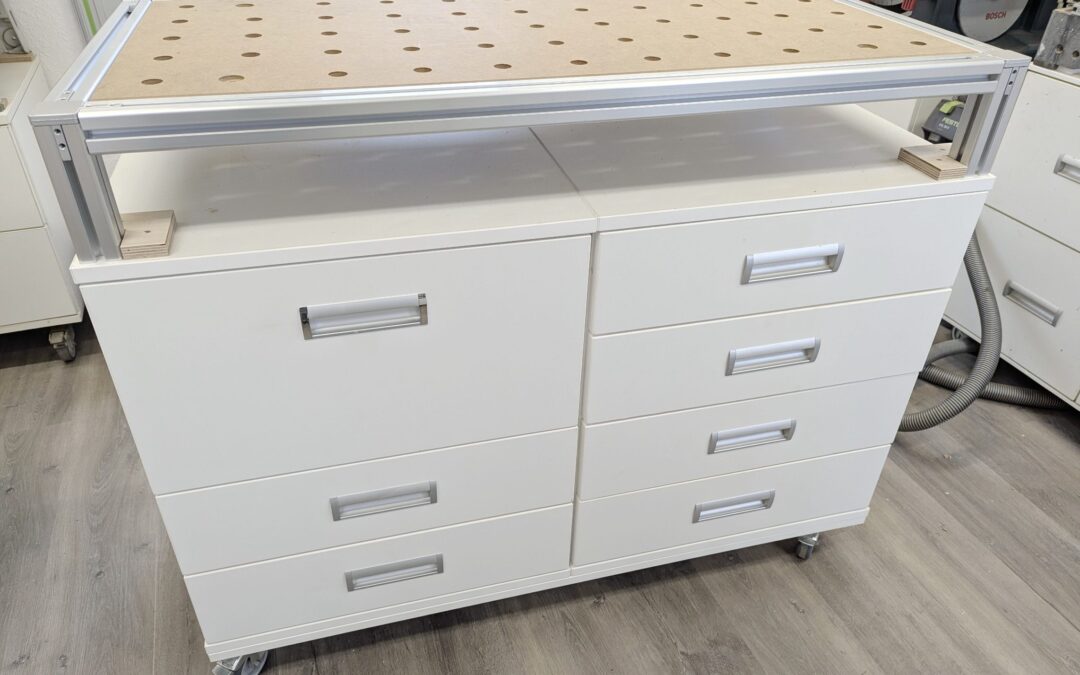
Die Entscheidung war eigentlich schnell getroffen: Ich brauche mehr Ablagefläche.
Der dafür vorgesehene Platz wird derzeit jedoch von der Werkbank mit der Moxon-Vise eingenommen. Die neue Arbeitsfläche soll zwar nicht besonders groß werden, aber dennoch vollwertig nutzbar sein – mit Lochplatte und vor allem absolut „hammerfest“ und stabil.
Im Internet werden vergleichbare Arbeitstische aus Aluminiumprofilen zu Preisen angeboten, die ich schlicht für unverschämt halte. Also gilt wie so oft: selbst bauen.
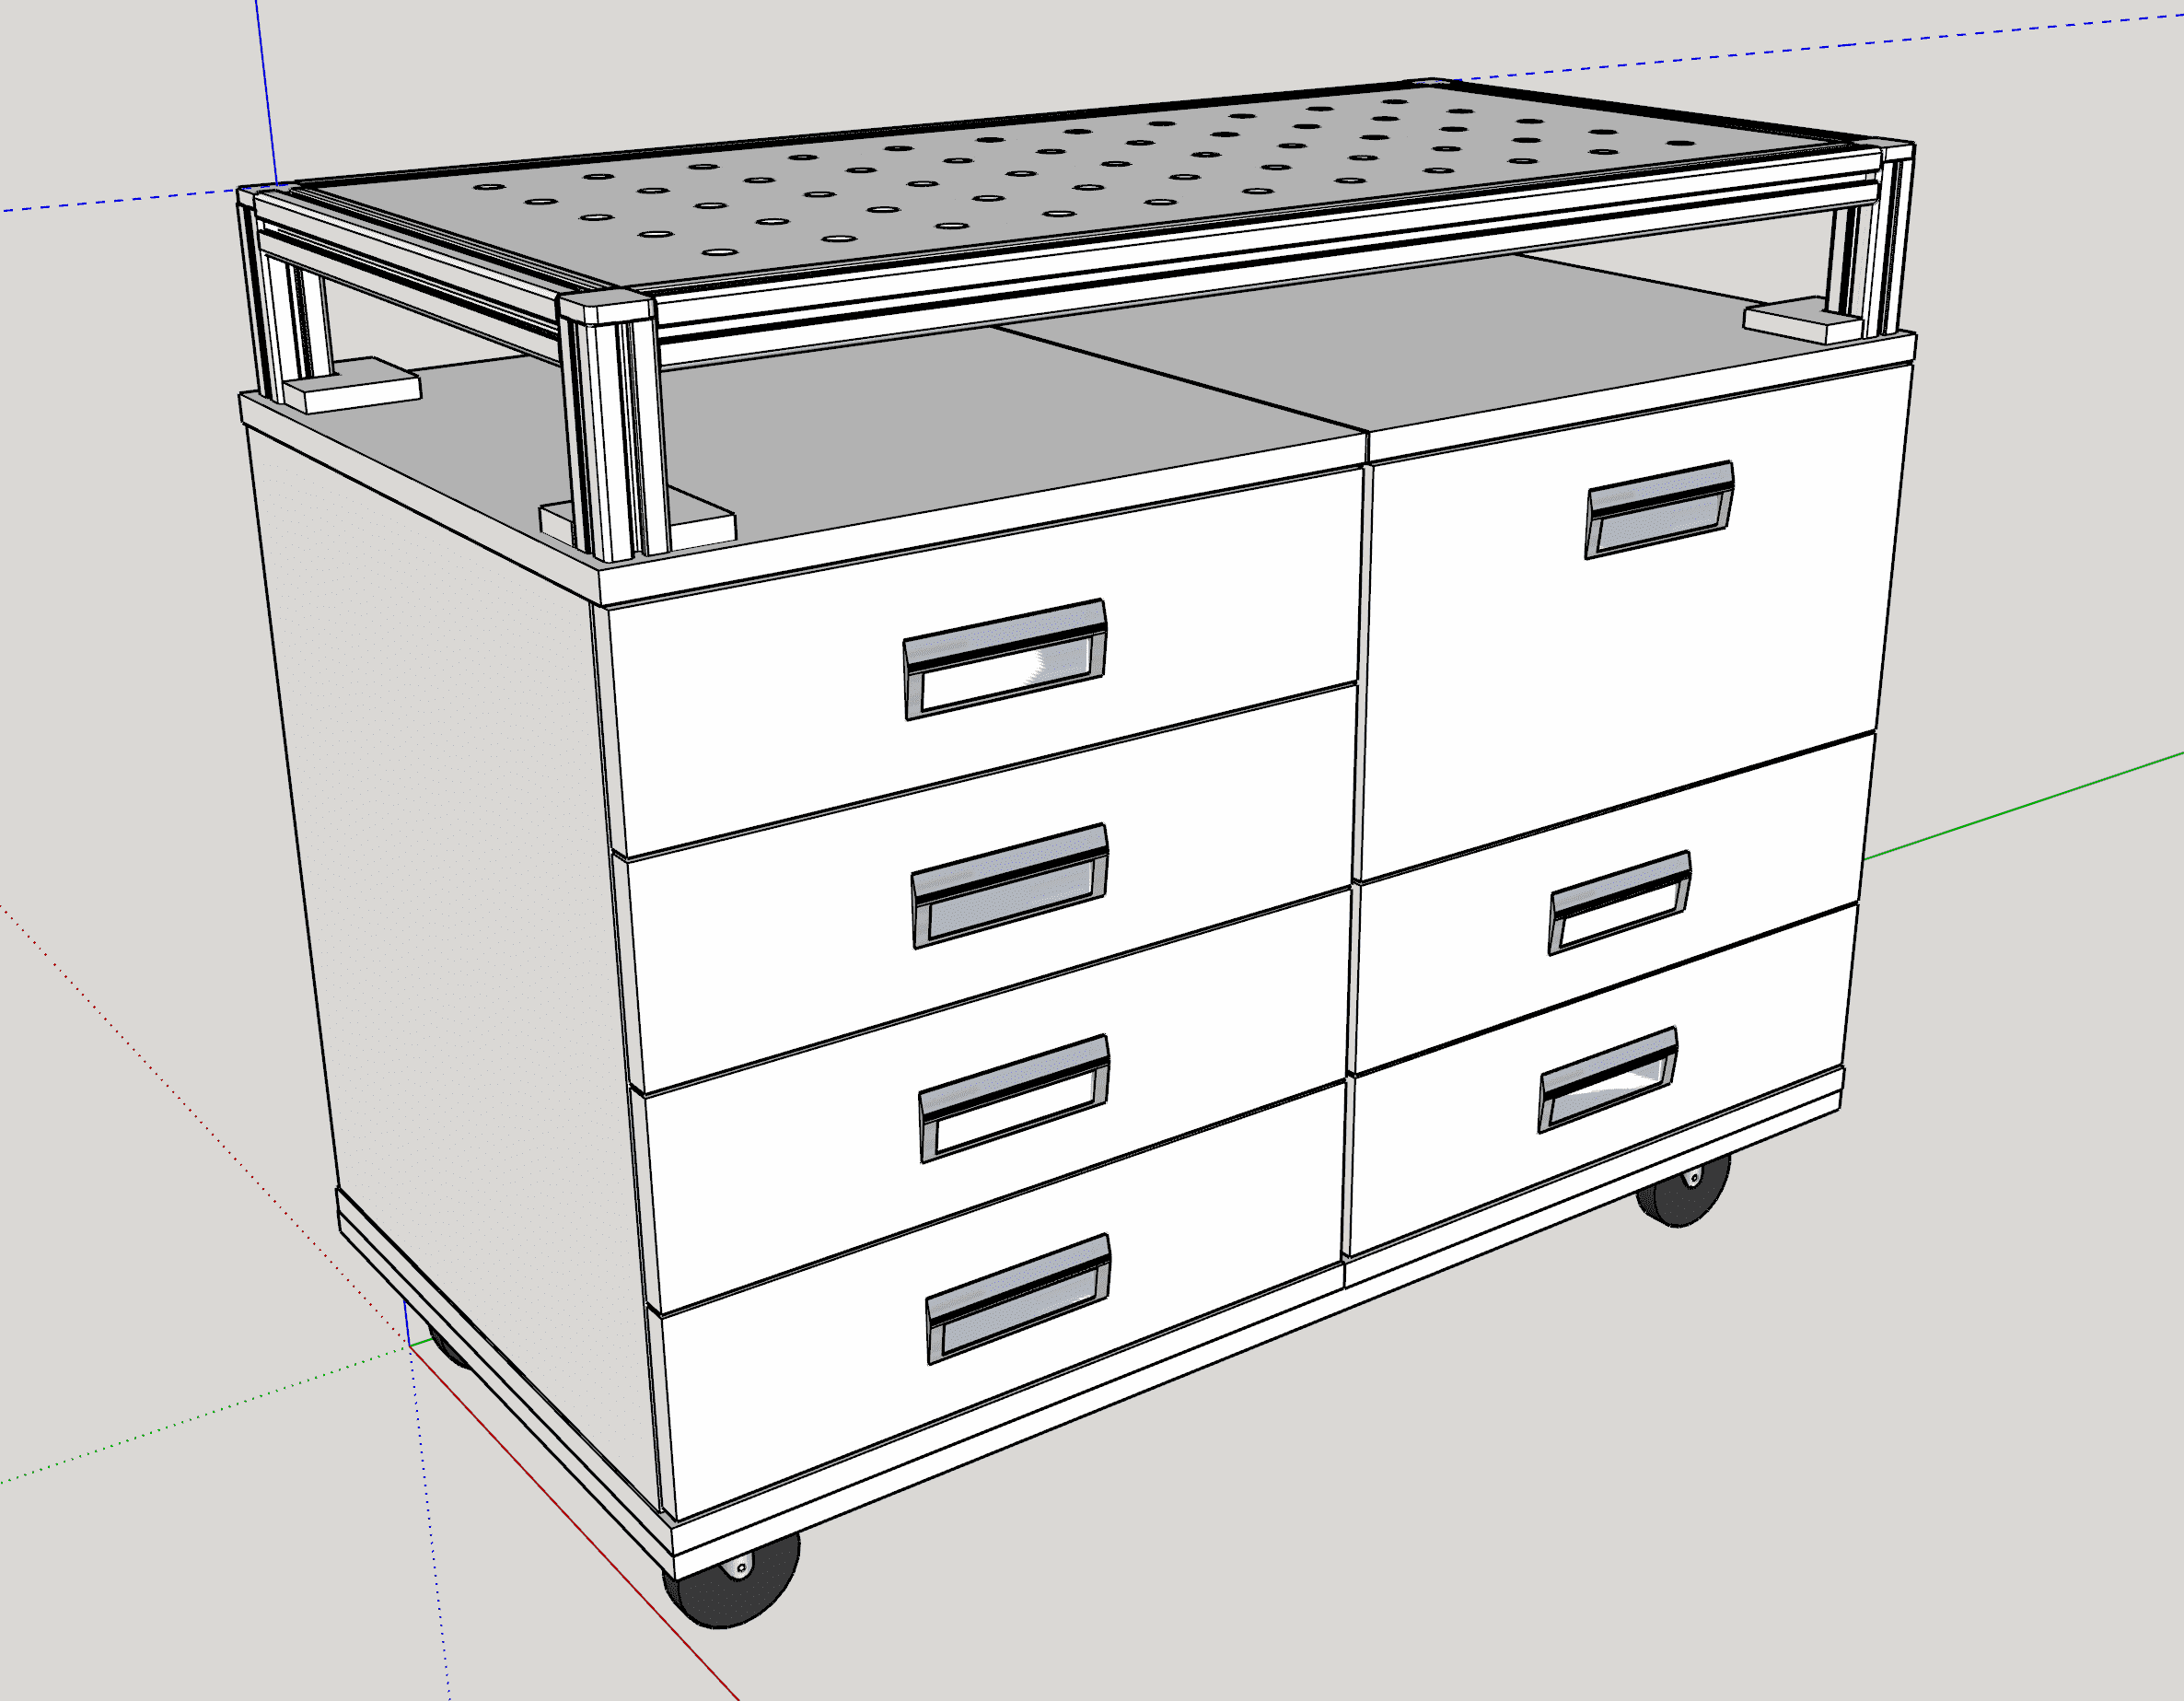
Die Konstruktion entstand in SketchUp, anschließend wurde das Material bestellt.
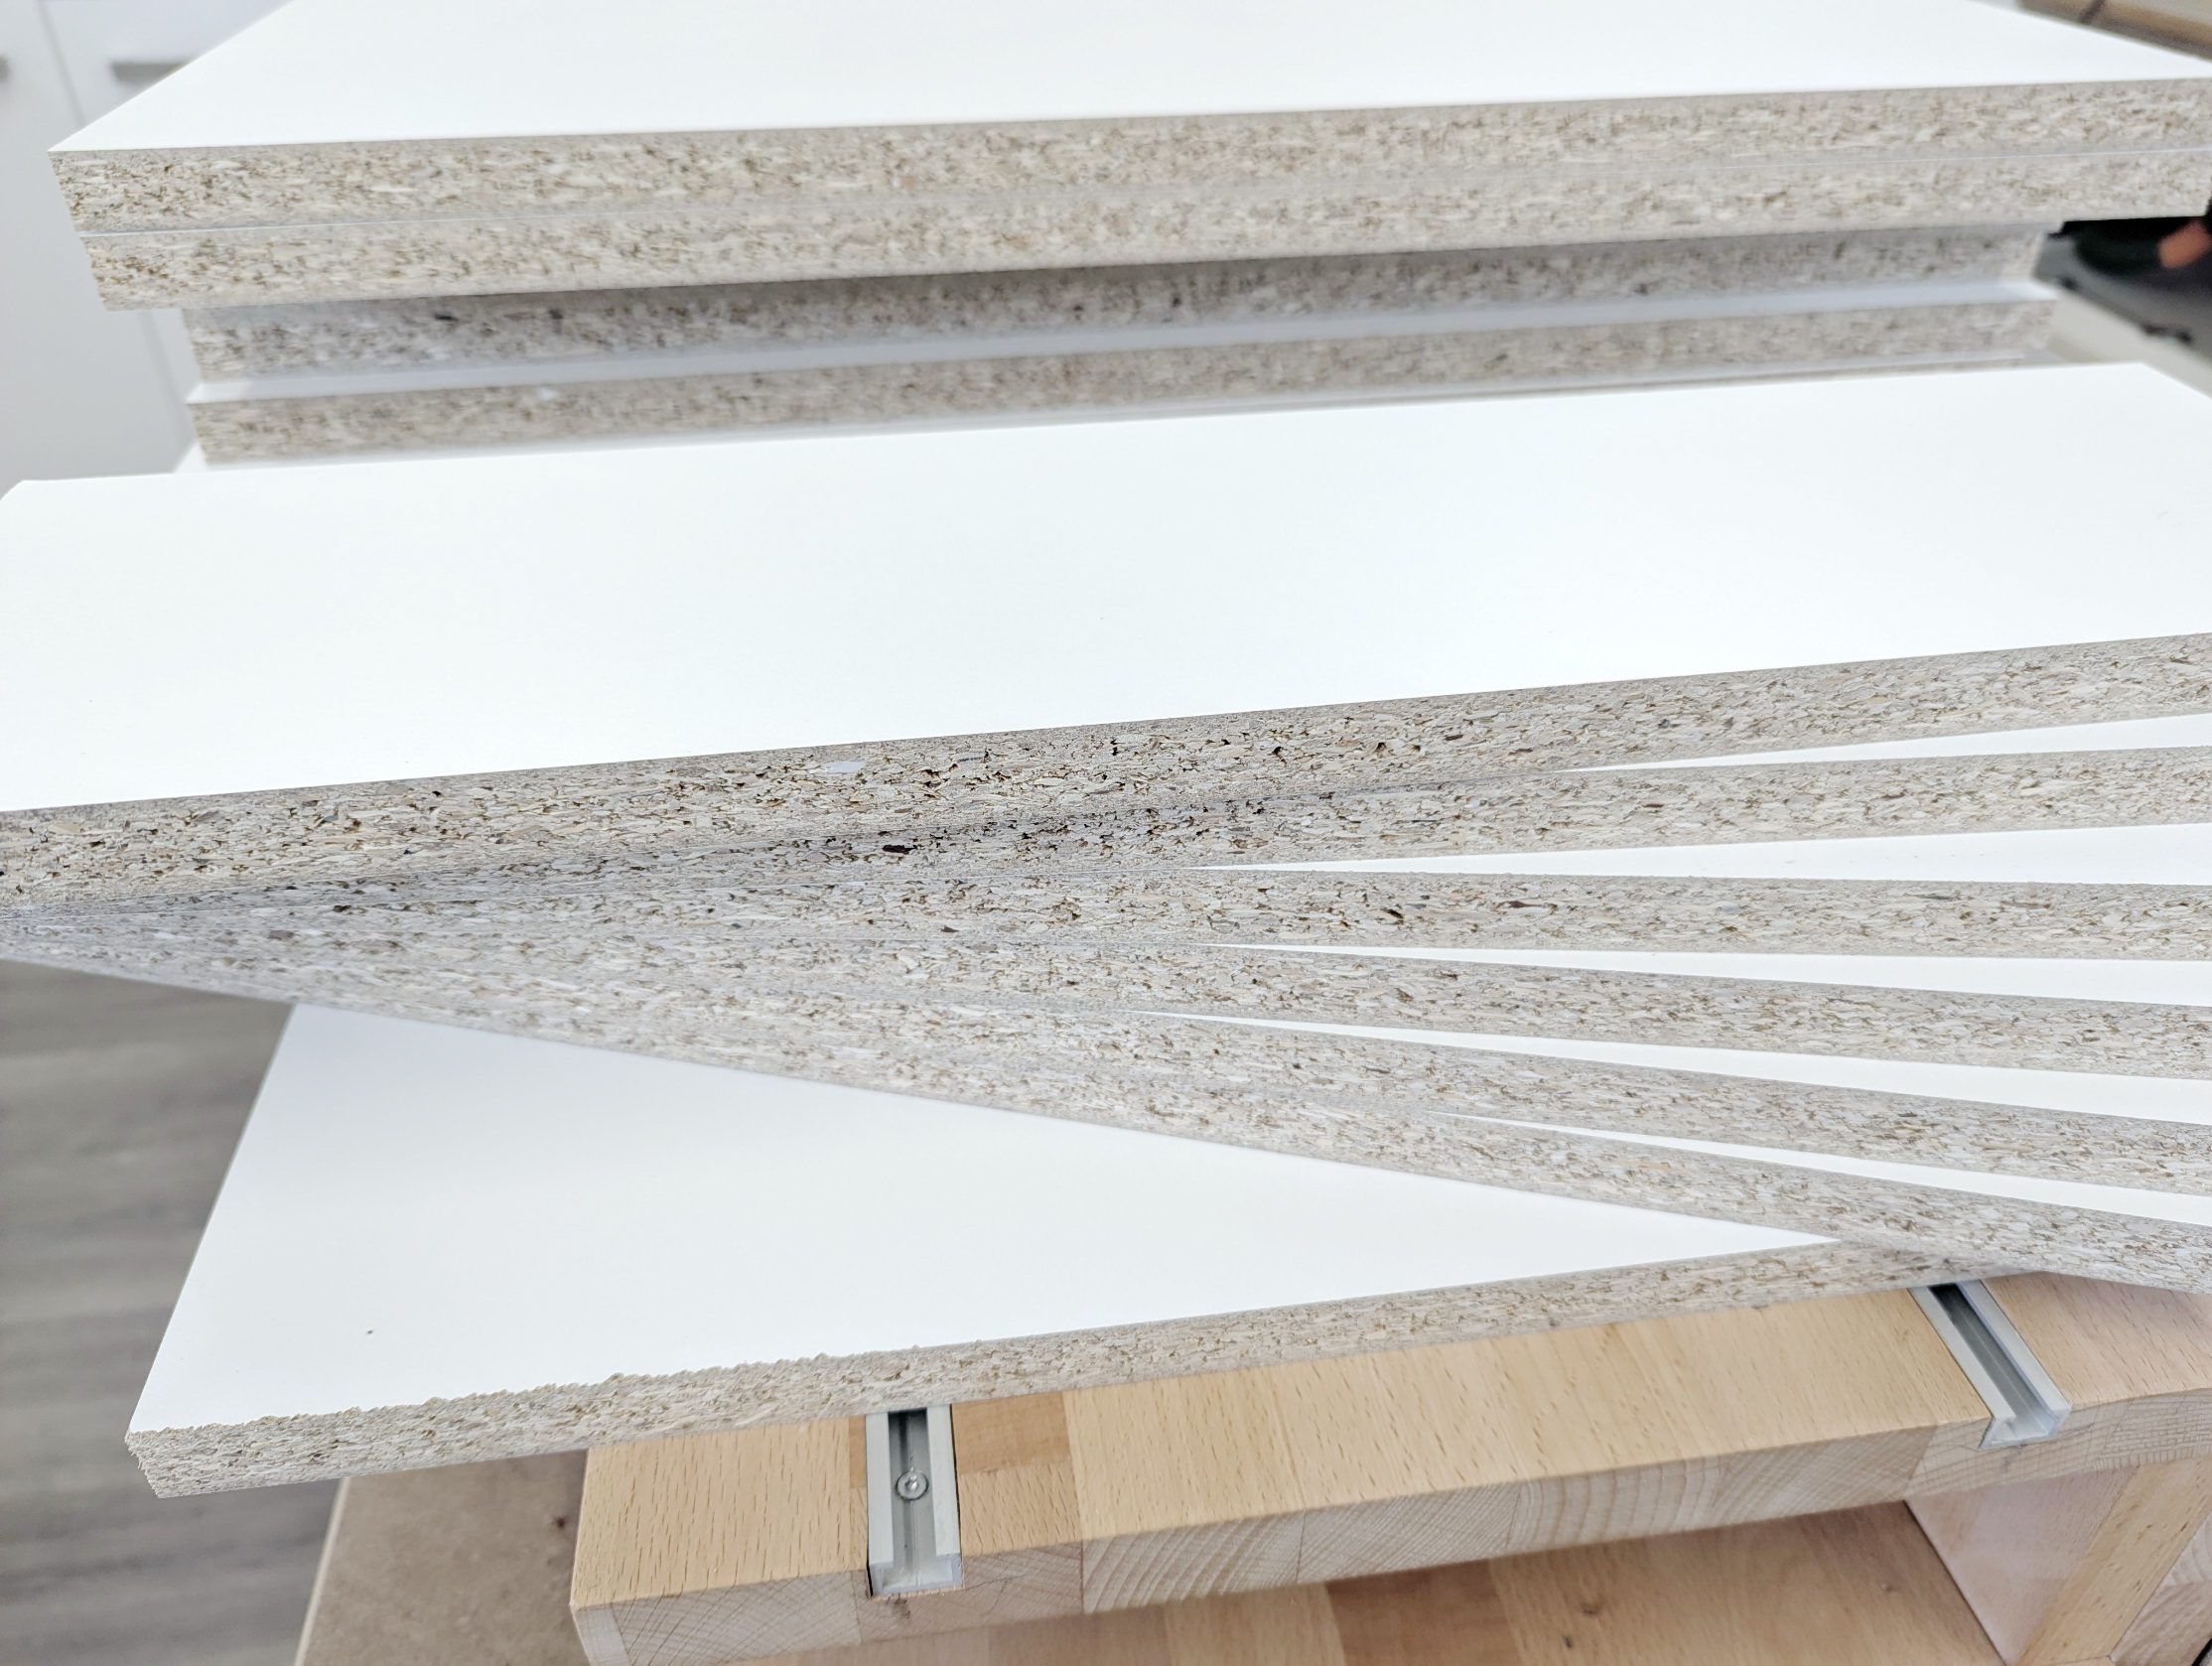
Material
- Aluprofile 40x40, 4 Stücke á 1000mm
- 4 Eckverbinder
- 4 Laufrollen 75mm Durchmesser, 2 mit Bremse
- 7 Paar Auszüge für die Schubladen
- beschichtete Spanplatte weiß, 19mm
- ABS-Kante
- 7 Einlassgriffe
Die beschichtete Spanplatte wird vom Holzhändler millimetergenau nach meinen Vorgaben zugeschnitten. Dafür erstelle ich einen Zuschnittplan, um die Rohplatte möglichst optimal auszunutzen.
Die Aluminiumprofile habe ich für 55,15 Euro und die Eckverbinder für 13,41 Euro bei Temu bestellt. Dort habe ich auch die anschraubbaren Laufrollen gekauft. Die Teleskopauszüge stammen von Teleskopschienen24.de.
Eine volle Rolle ABS-Kantenmaterial habe ich noch auf Lager. Die Einlassgriffe habe ich bei Amazon für jeweils 5,00 Euro bestellt.
So bleiben die Materialkosten insgesamt erfreulich überschaubar.
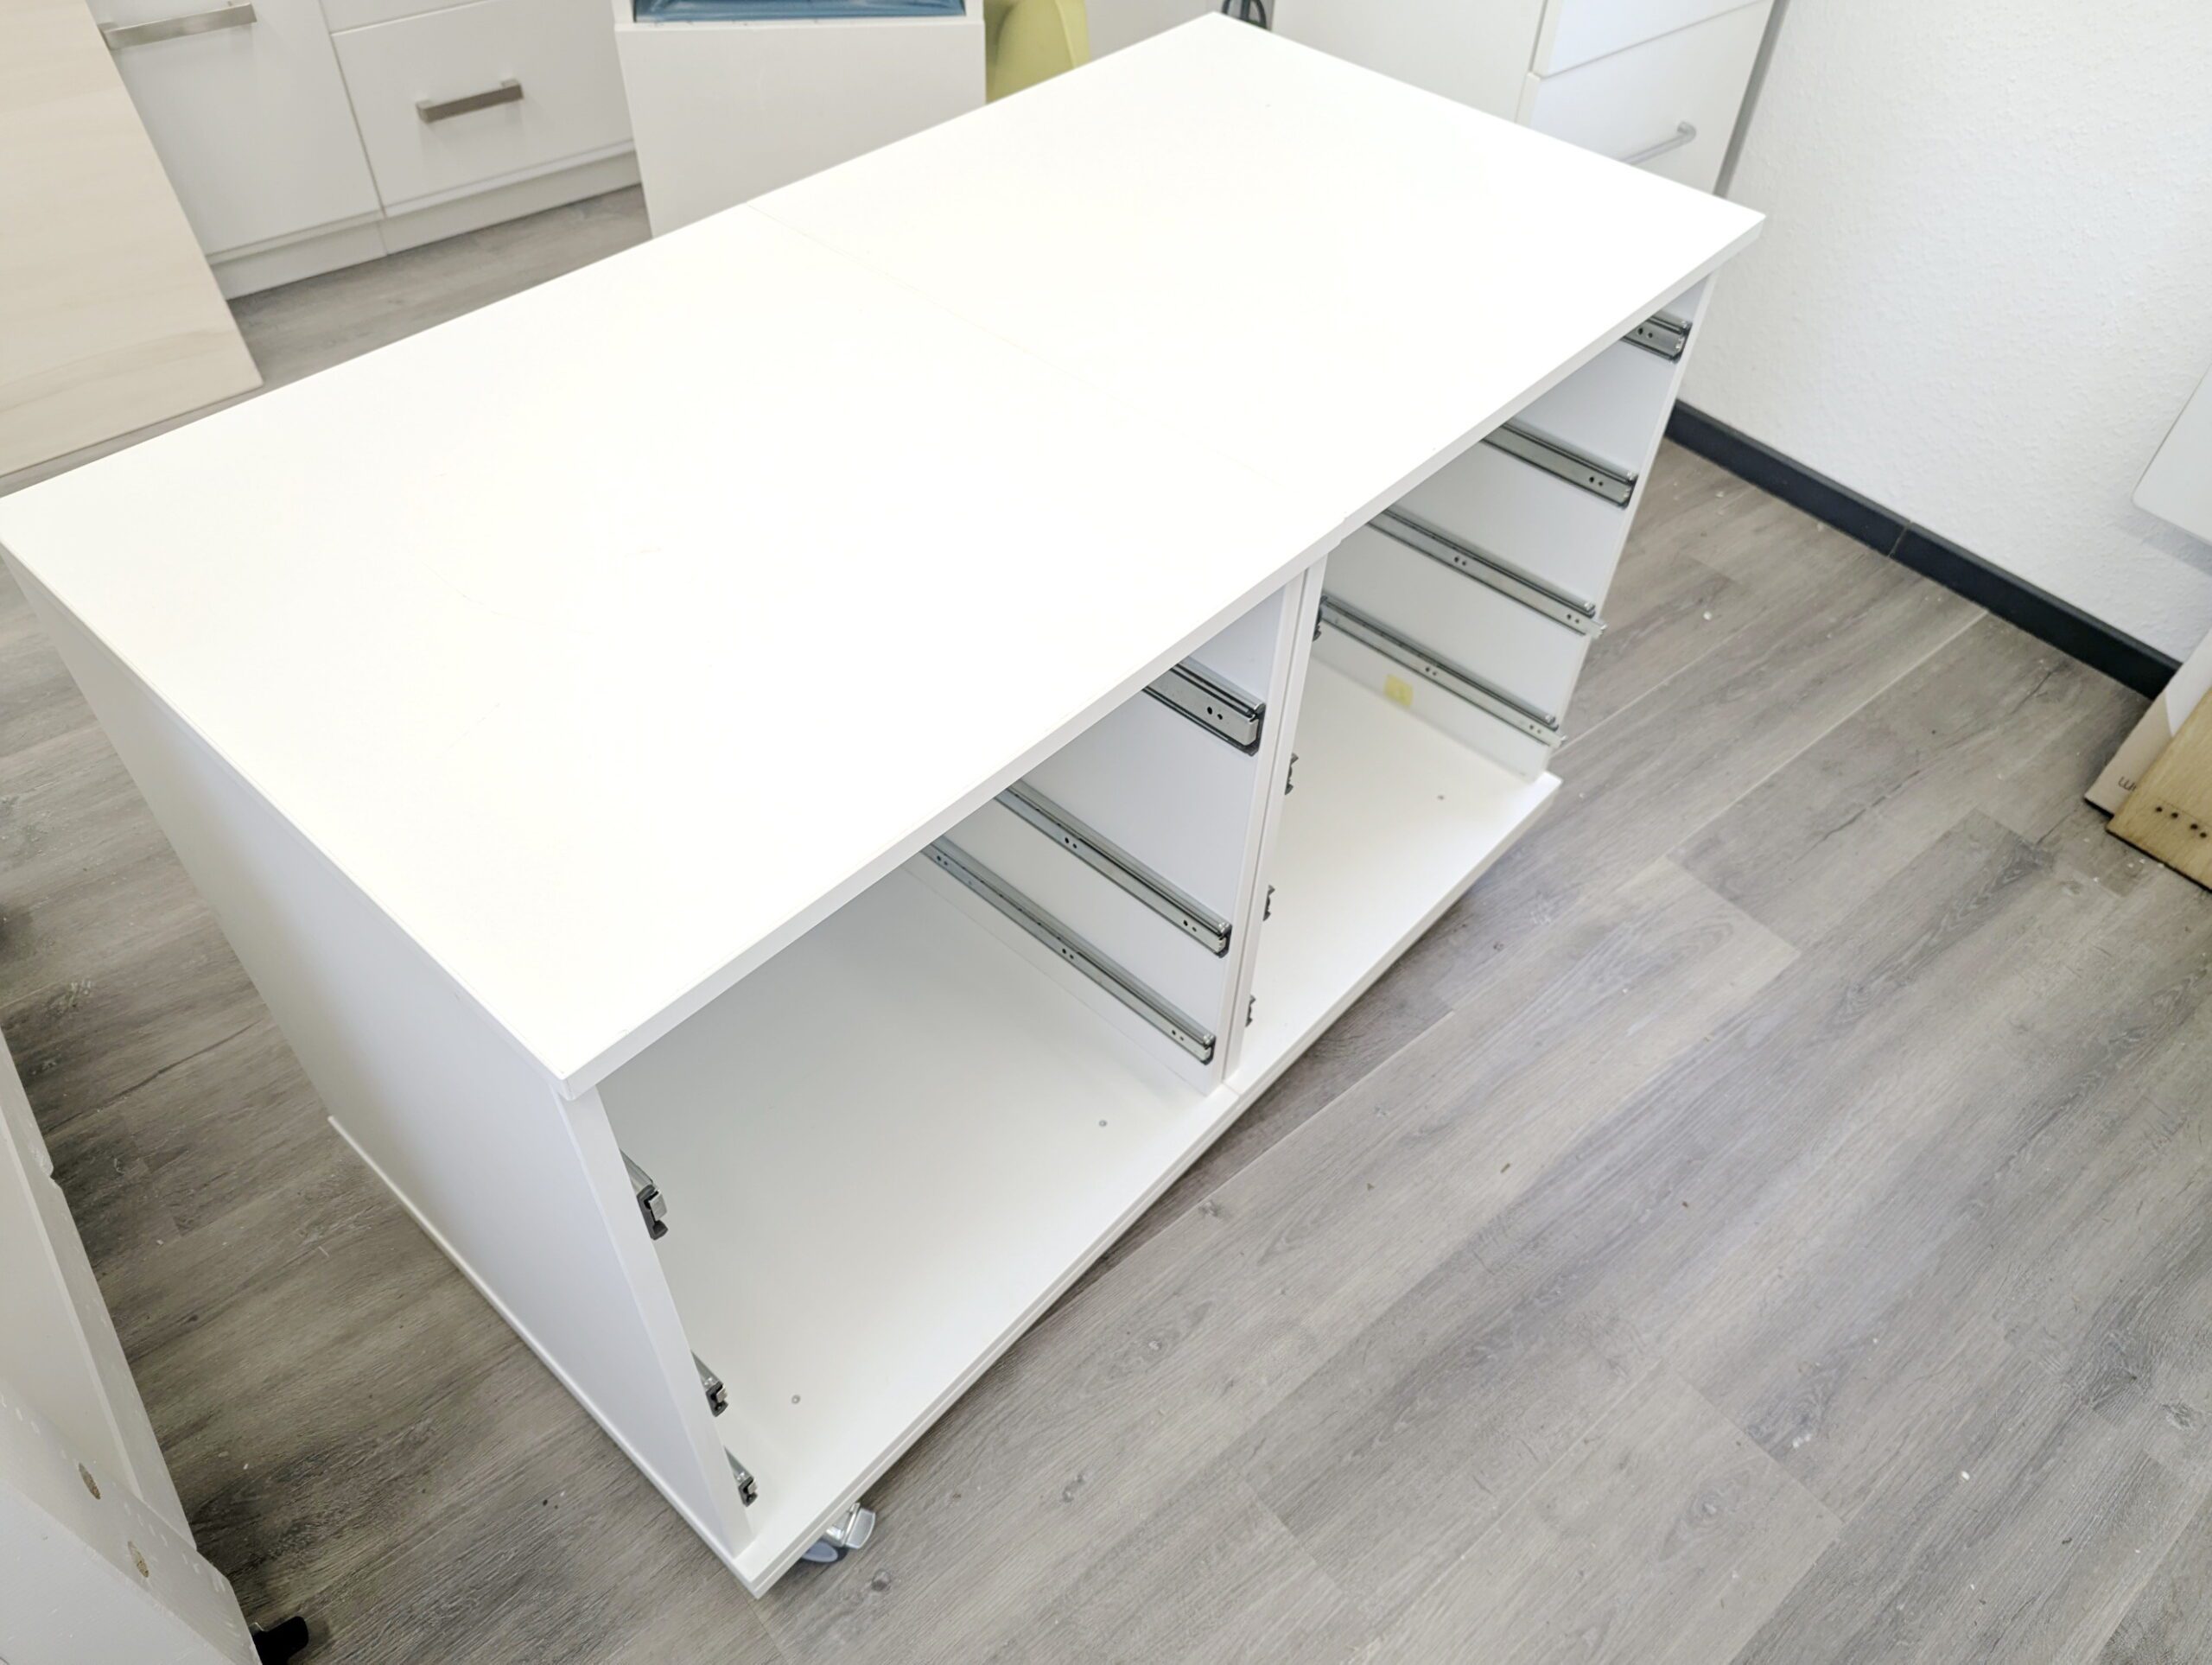
zweiteilige Werkbank
Natürlich ist es kein Problem, eine Werkbank in dieser Länge als ein einziges Element zu bauen. Das ist vollkommen richtig.
Allerdings ist der Bau deutlich aufwendiger. Das Handling der großen Platten, der Zusammenbau sowie die Montage der Schubladenauszüge an der Mittelwand sind wesentlich komplizierter – und das alles nur, um am Ende gerade einmal 19 mm mehr Breite zu gewinnen.
Warum werden Küchenschränke in der Regel als einzelne Elemente mit maximal 60 cm Breite gebaut? Unter anderem wegen des einfacheren Transports und der größeren Flexibilität bei der Zusammenstellung der Küchenzeile.
Nach demselben Prinzip gehe ich auch hier vor. Der modulare Aufbau ist schlicht einfacher, praktischer und flexibler.
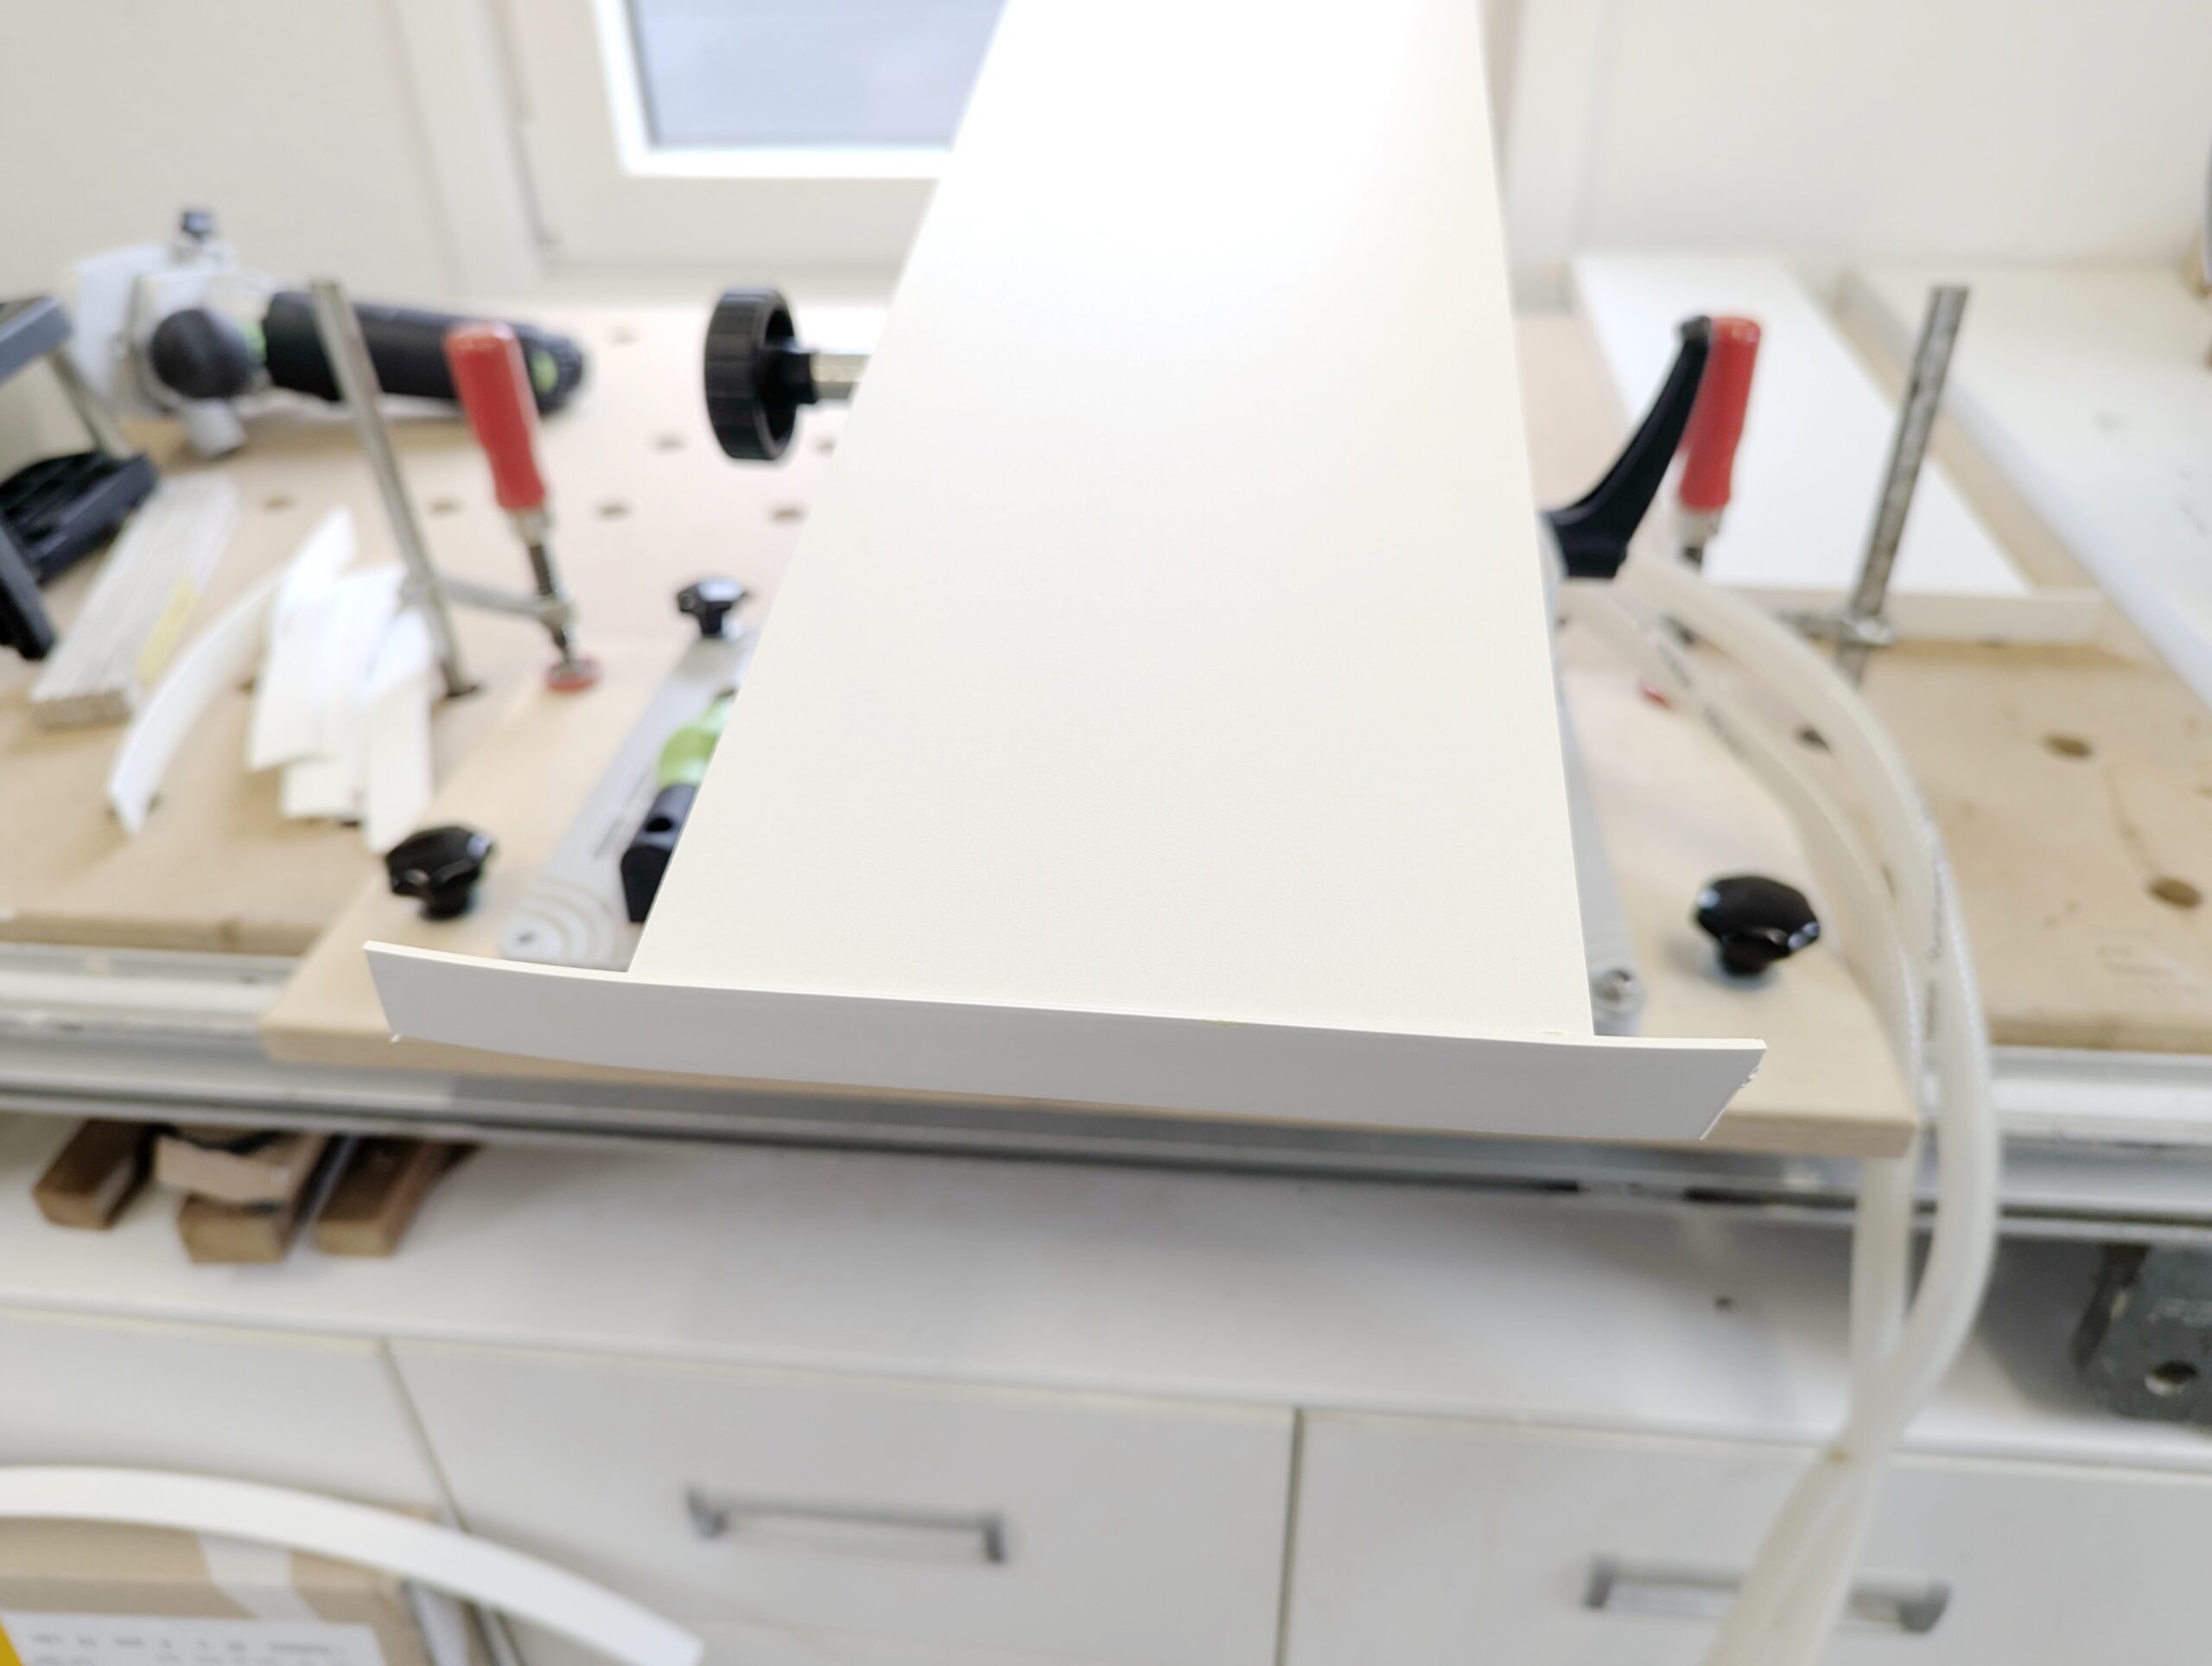
ABS-Kante
Selbstverständlich muss die Kante einer beschichteten Spanplatte verschlossen werden – selbst dann, wenn lediglich eine Bügelkante verwendet wird. Diese ist zwar nicht besonders belastbar, verbessert aber die Optik und bietet zumindest einen gewissen Schutz.
Bleibt die Kante unbehandelt, beginnt sie mit der Zeit auszubrechen und aufzuquellen. Bereits die normale Luftfeuchtigkeit kann dazu beitragen.
An dieser Stelle muss ich ganz klar sagen: Der Festool Kantenanleimer KA 65 erweitert die Möglichkeiten im Holzwerkerbereich erheblich. Das Anbringen von ABS-Kanten gelingt damit schnell, sauber und professionell.
Die ABS-Kanten selbst sind mittlerweile erstaunlich preiswert. Es lohnt sich allerdings, die Preise zu vergleichen. Im Holzwerkerbereich gibt es Anbieter, die für ABS-Kanten mehr als 1,00 Euro pro Meter verlangen. Das halte ich für deutlich überteuert. Ich kaufe beispielsweise eine 100-Meter-Rolle für 28,13 Euro brutto. Das entspricht gerade einmal rund 28 Cent pro Meter.
Wichtig ist, immer die passende ABS-Kante zur jeweiligen beschichteten Spanplatte zu wählen. Farbe, Dekor und Oberflächenstruktur unterscheiden sich je nach Hersteller und Plattenmaterial. Deshalb sollte die ABS-Kante stets auf die verwendete Platte abgestimmt sein.
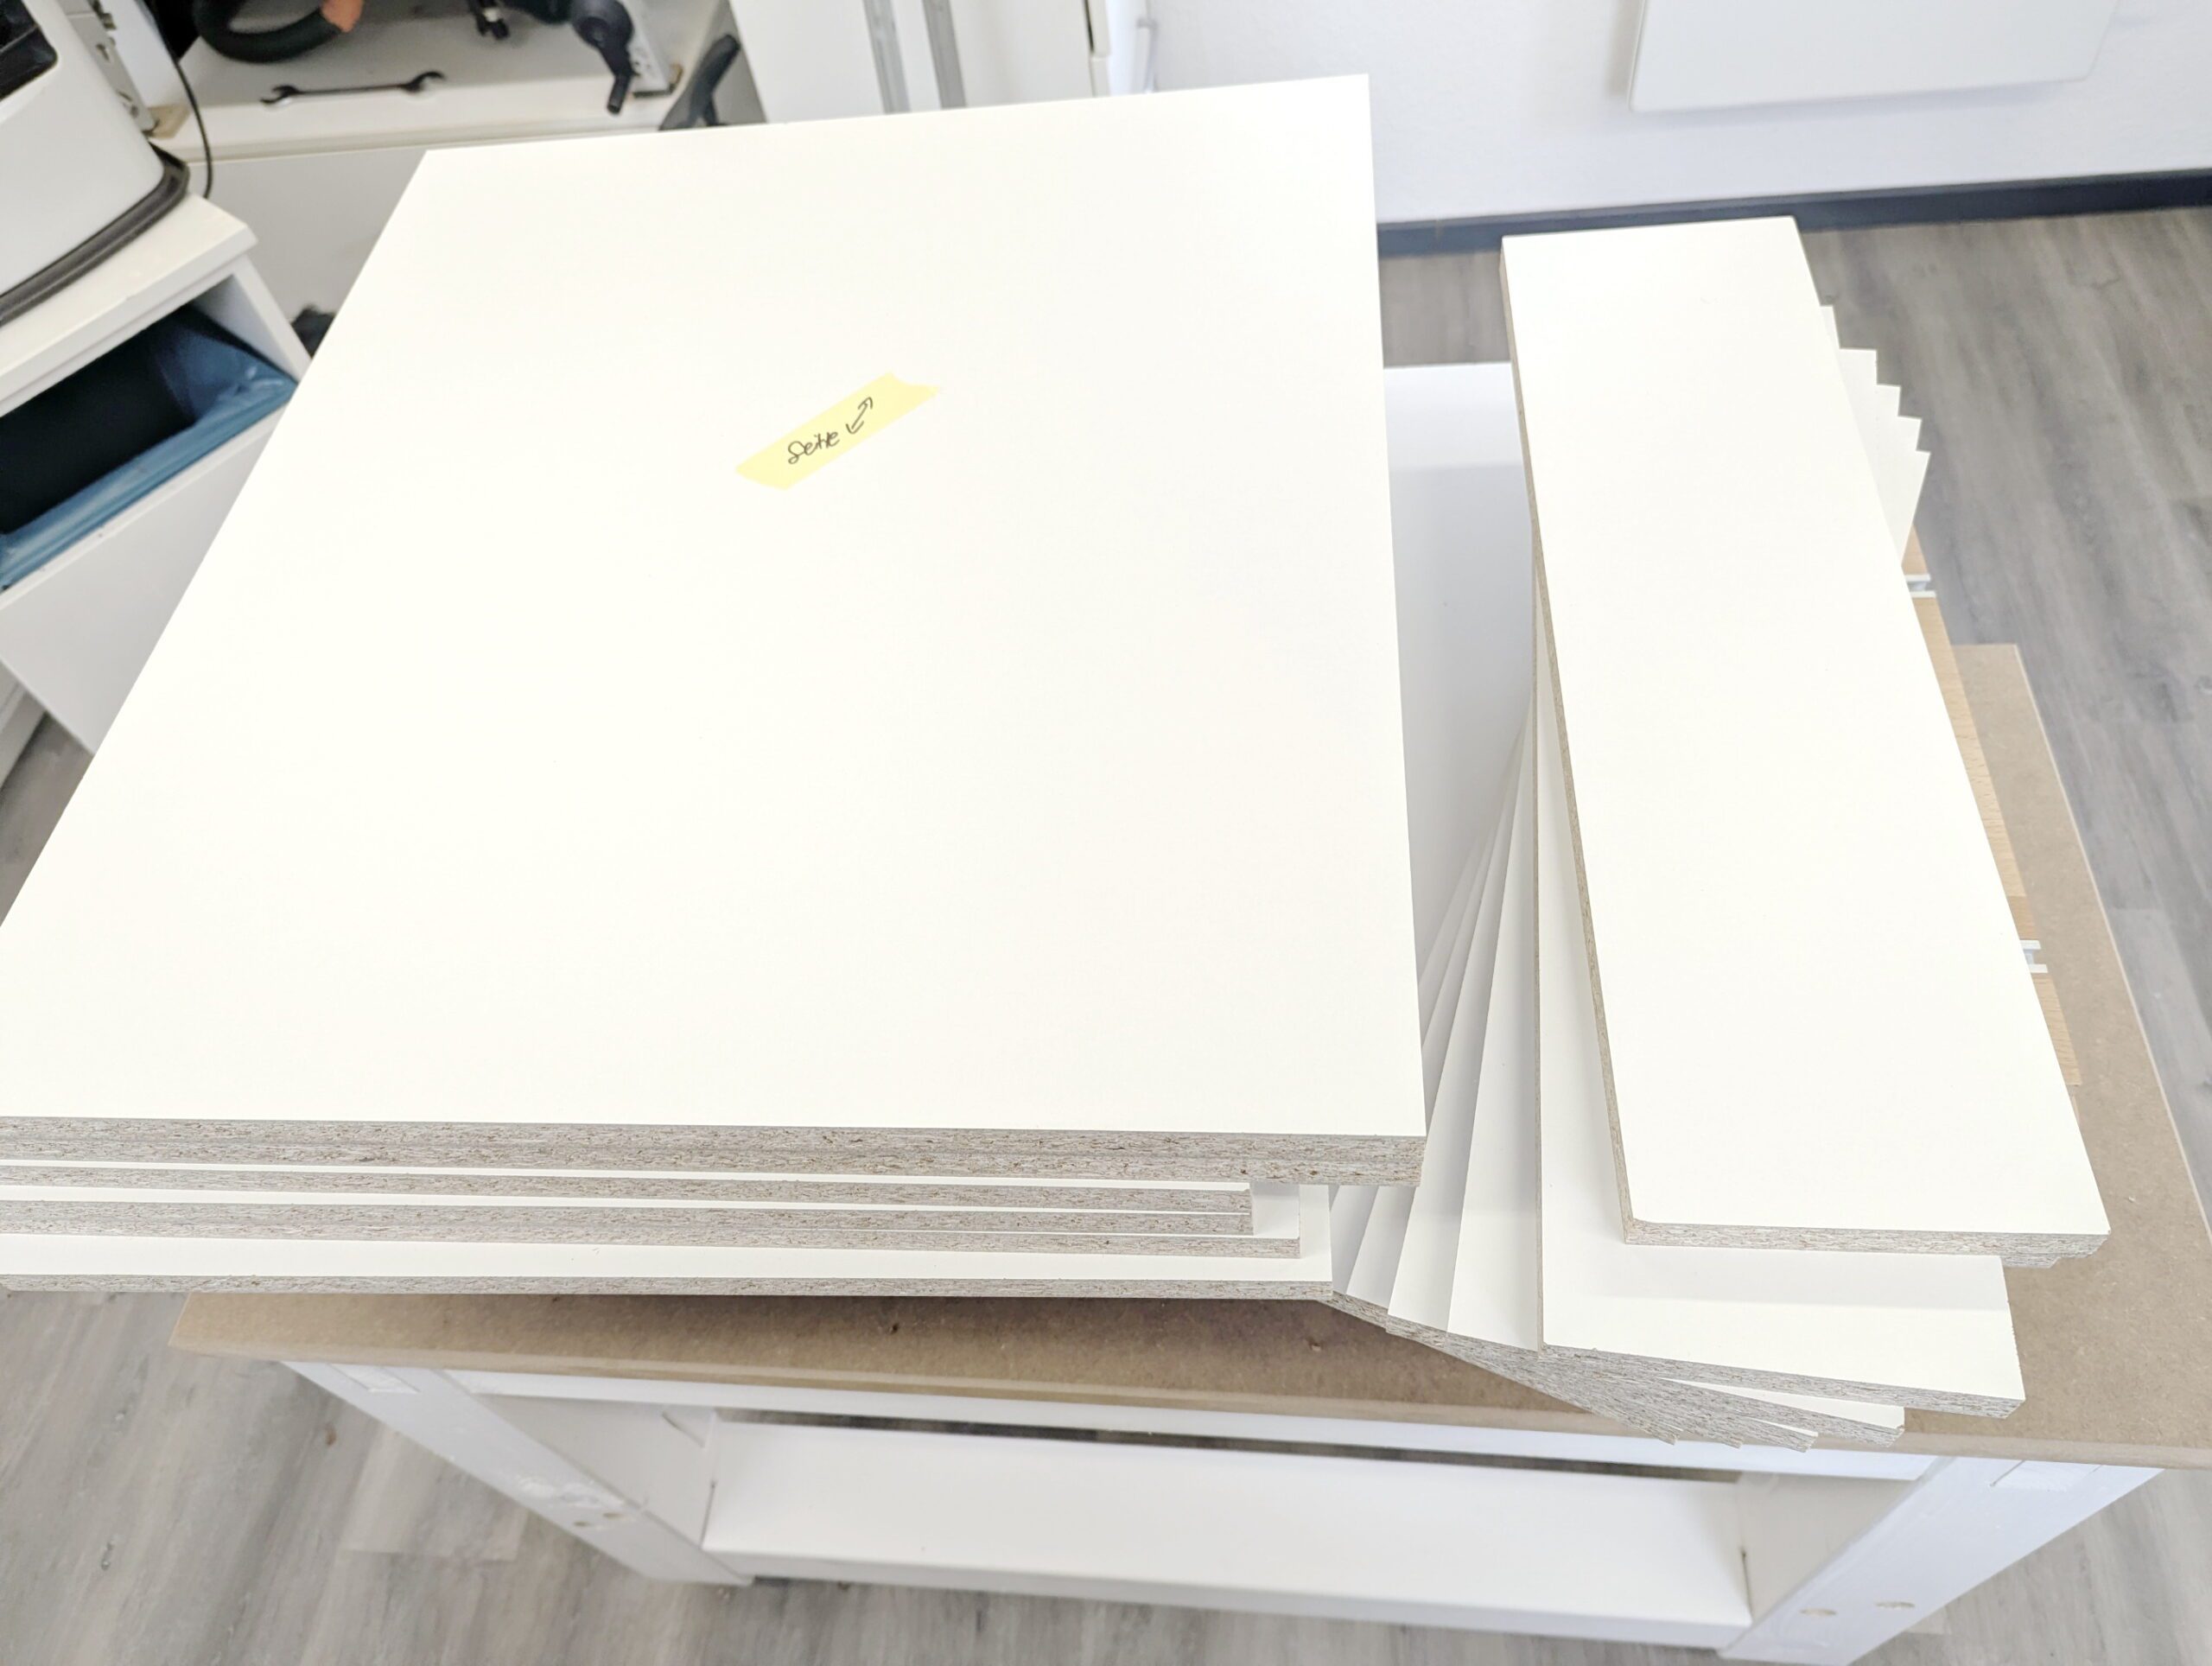
beschichtete Spanplatte
Entgegen vieler Aussagen über die angebliche „Schädlichkeit“ von beschichteten Spanplatten trägt dieser Testbericht zu einer sachlichen Einordnung des Themas bei.
Wer seine Werkstattmöbel aus einfachen OSB-Platten gebaut hat, wird die Vor- und Nachteile der verschiedenen Materialien nach der Lektüre möglicherweise noch einmal neu bewerten.
Persönlich halte ich OSB für den Möbelbau in der Werkstatt für wenig geeignet. Die Oberfläche ist vergleichsweise grob, die Bearbeitung aufwendiger und ohne entsprechende Kantenbearbeitung wirkt das Material optisch wenig ansprechend. Für bestimmte Anwendungen ist OSB durchaus sinnvoll, als Werkstattmöbel ist es jedoch nicht meine erste Wahl.
Hinzu kommt, dass beschichtete Spanplatten häufig sogar preiswerter sind als OSB-Platten. Sie sind pflegeleicht, in vielen Dekoren erhältlich und lassen sich mit passenden ABS-Kanten sauber und dauerhaft verarbeiten.
Letztlich entscheidet natürlich jeder selbst, welches Material den eigenen Anforderungen und dem persönlichen Geschmack am besten entspricht.
Aber Vorsicht. Es gibt 7 Qualitätsstufen bei den Platten.
- P1 Trockenbereich / leichte Verkleidungen / nicht tragend
- P2 Trockenbereich / Möbel- und Innenausbau / nicht tragend
- P3 Feuchtbereich / nicht tragend
- P4 Trockenbereich / tragend
- P5 Feuchtbereich / tragend
- P6 Trockenbereich / tragend-hochbelastbar
- P7 Feuchtbereich / tragend-hochbelastbar
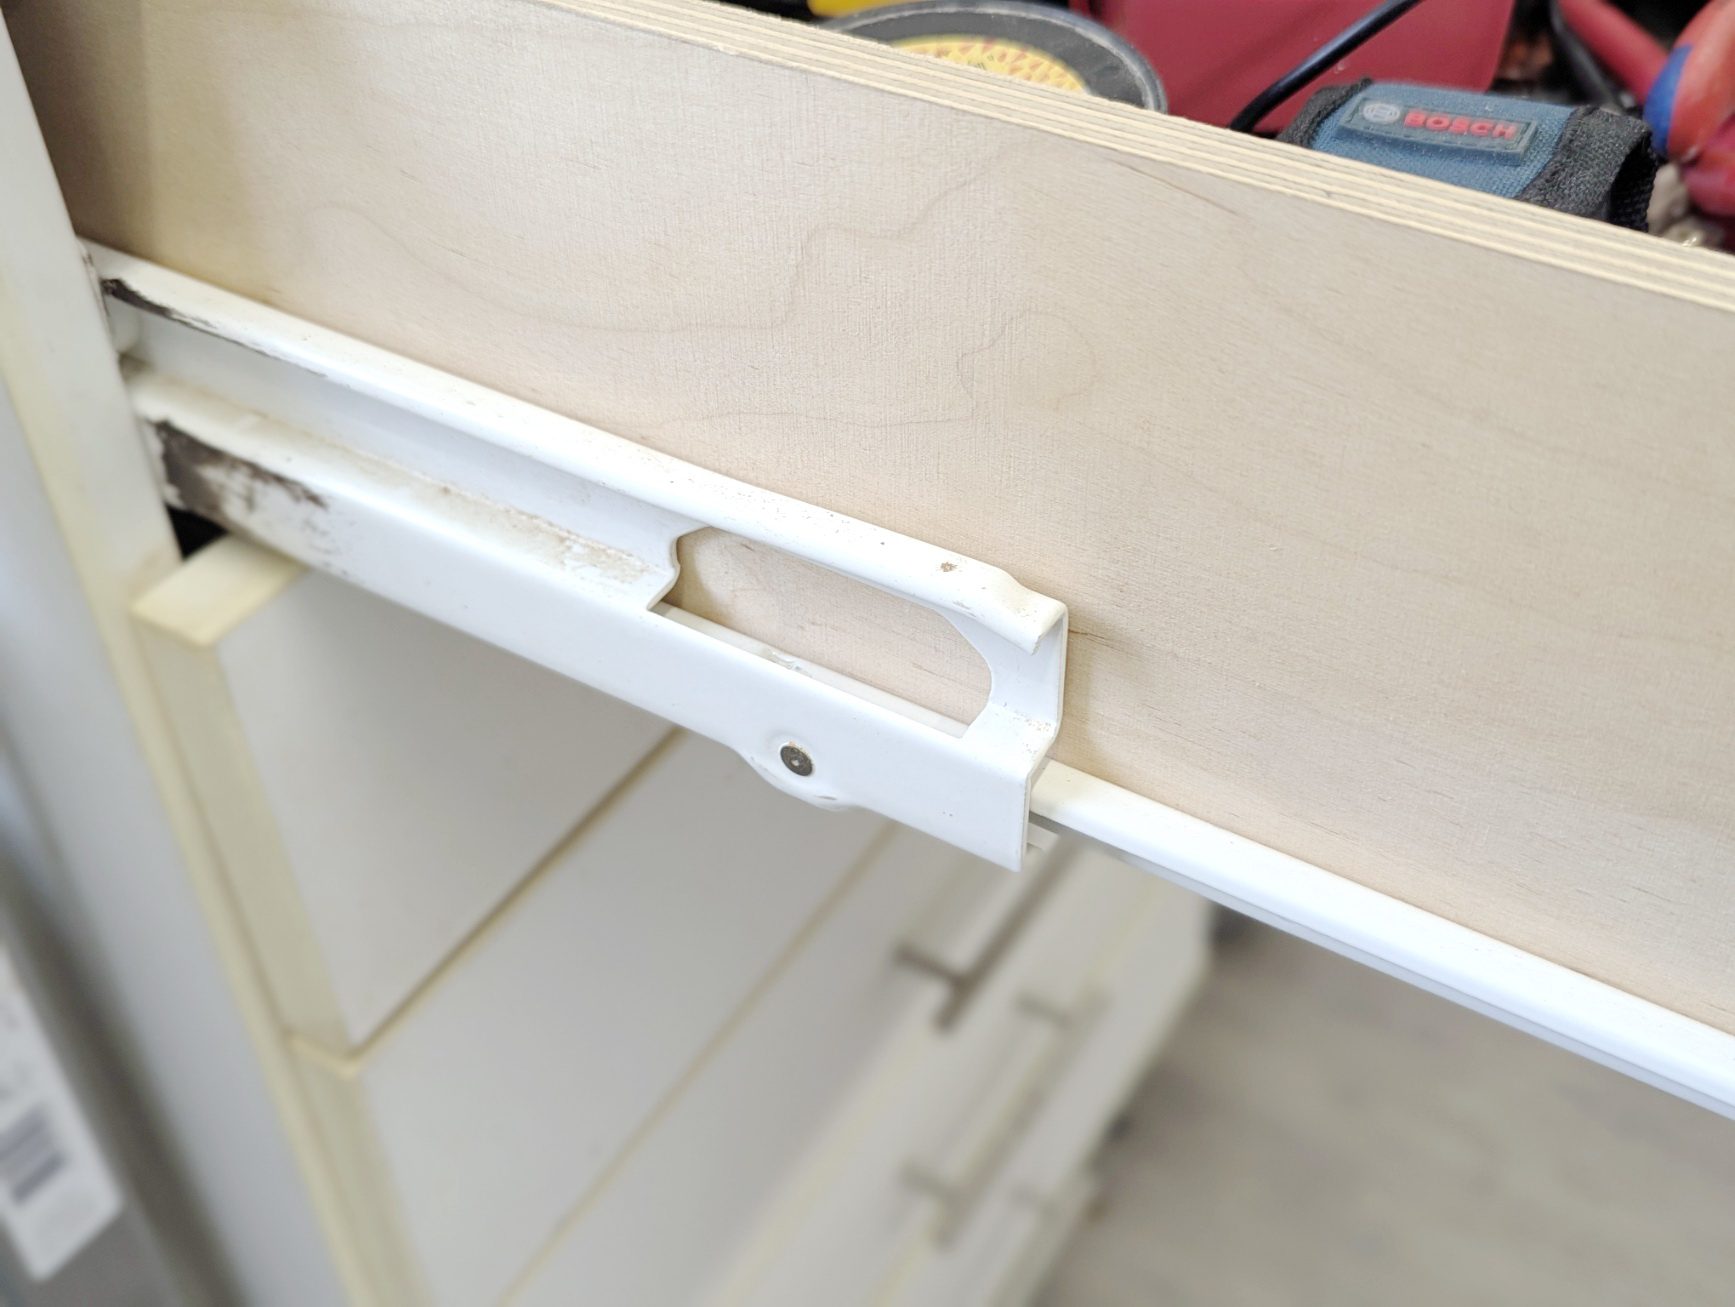
Schubladen Auszüge
In der Vergangenheit habe ich viele verschiedene Schubladenführungen verbaut. Dabei war ich immer wieder der Meinung, unbedingt die vermeintlich „besten“ Systeme am Markt kaufen zu müssen.
Rückblickend war das jedoch ein Irrtum.
Angefangen habe ich mit den einfachen Rollenführungen von Hettich und war damit stets zufrieden. Sie verfügen über einen integrierten Selbsteinzug und eine Ausrollsicherung. Die Schubladen lassen sich zudem problemlos entnehmen – beispielsweise zum Reinigen oder für den Transport.
Die Technik ist denkbar einfach, robust und langlebig. Rollenführungen verzeihen kleine Ungenauigkeiten bei der Verarbeitung und sind insgesamt sehr montagefreundlich.
Viele der modernen Auszugssysteme von Hettich, Blum und anderen Herstellern sind dagegen deutlich teurer und konstruktiv wesentlich aufwendiger. Zudem sind sie hinsichtlich der erforderlichen Einbaumaße oft weniger flexibel, ohne in der Praxis zwingend einen nennenswerten Mehrwert zu bieten.
Für dieses Projekt verwende ich allerdings Vollauszüge von Teleskopschienen24.de. Diese Auszüge sind bei mir bereits seit vielen Jahren im Einsatz, funktionieren absolut zuverlässig und bieten ein hervorragendes Preis-Leistungs-Verhältnis.
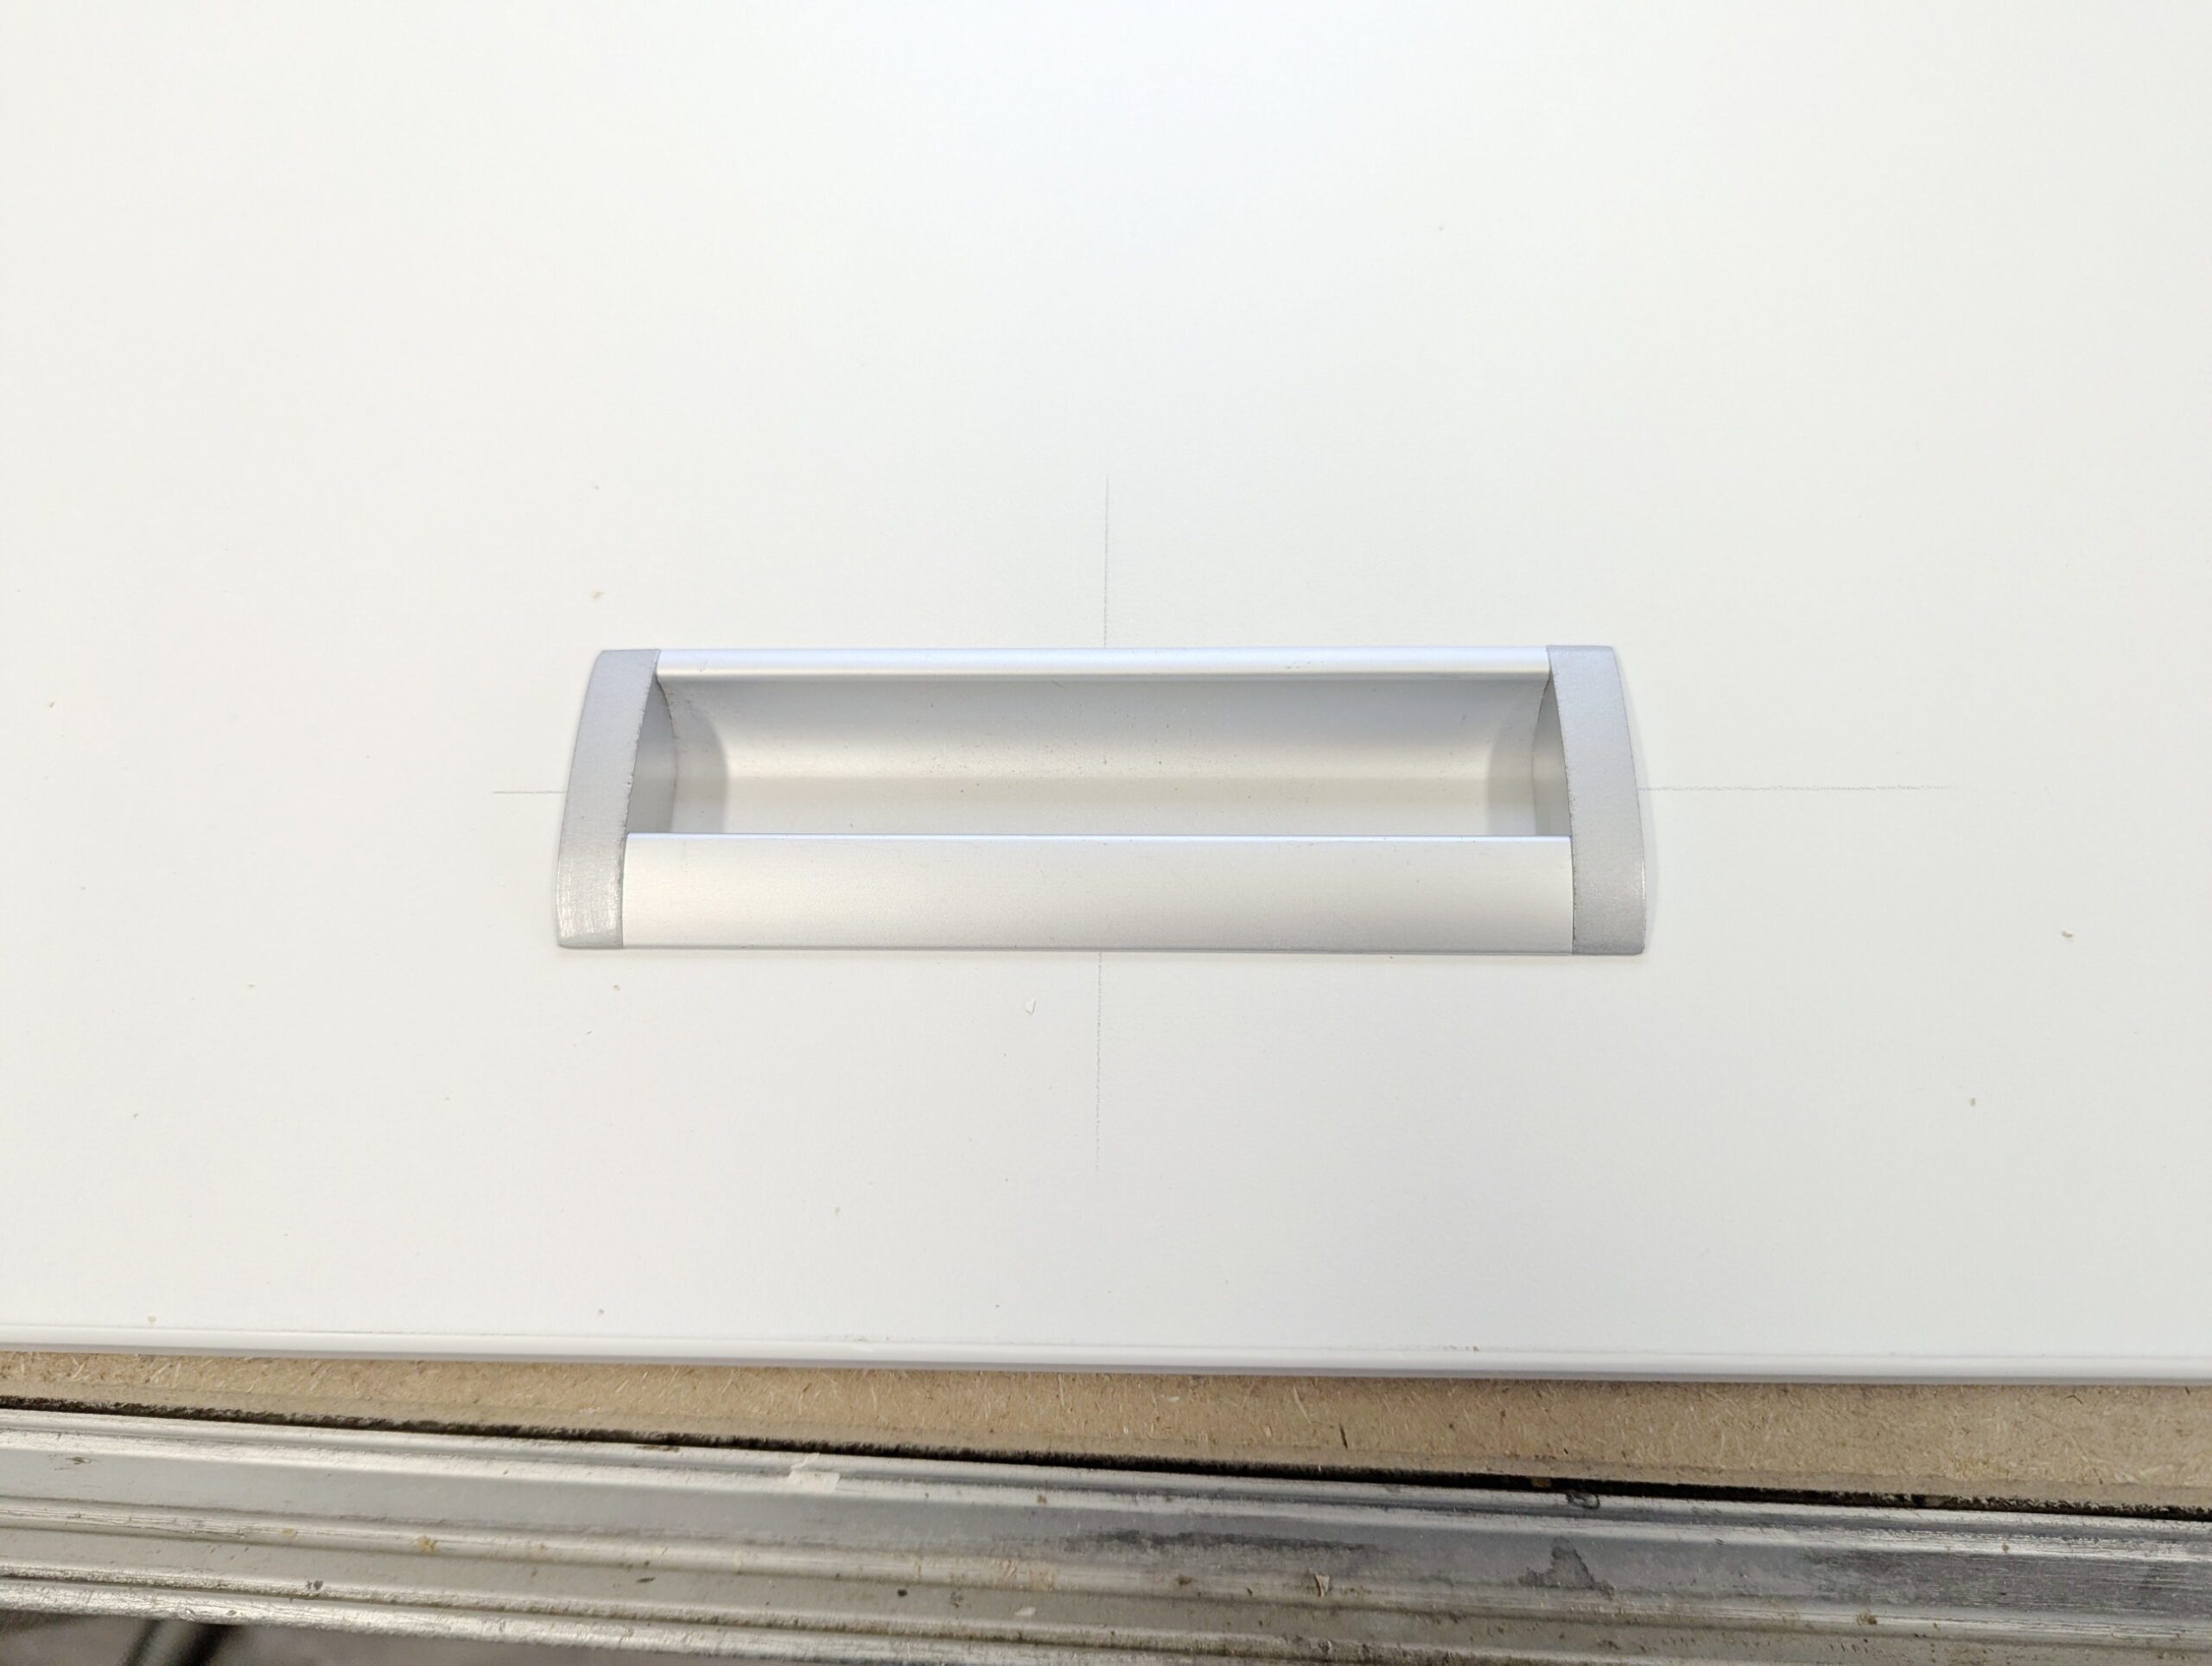
Einlassgriffe
Alle überstehenden Griffe sind in einer Werkstatt eher kontraproduktiv. Sie ragen weit hervor, sodass man leicht mit den Beinen dagegenstößt. Außerdem sammelt sich auf ihnen ständig Staub.
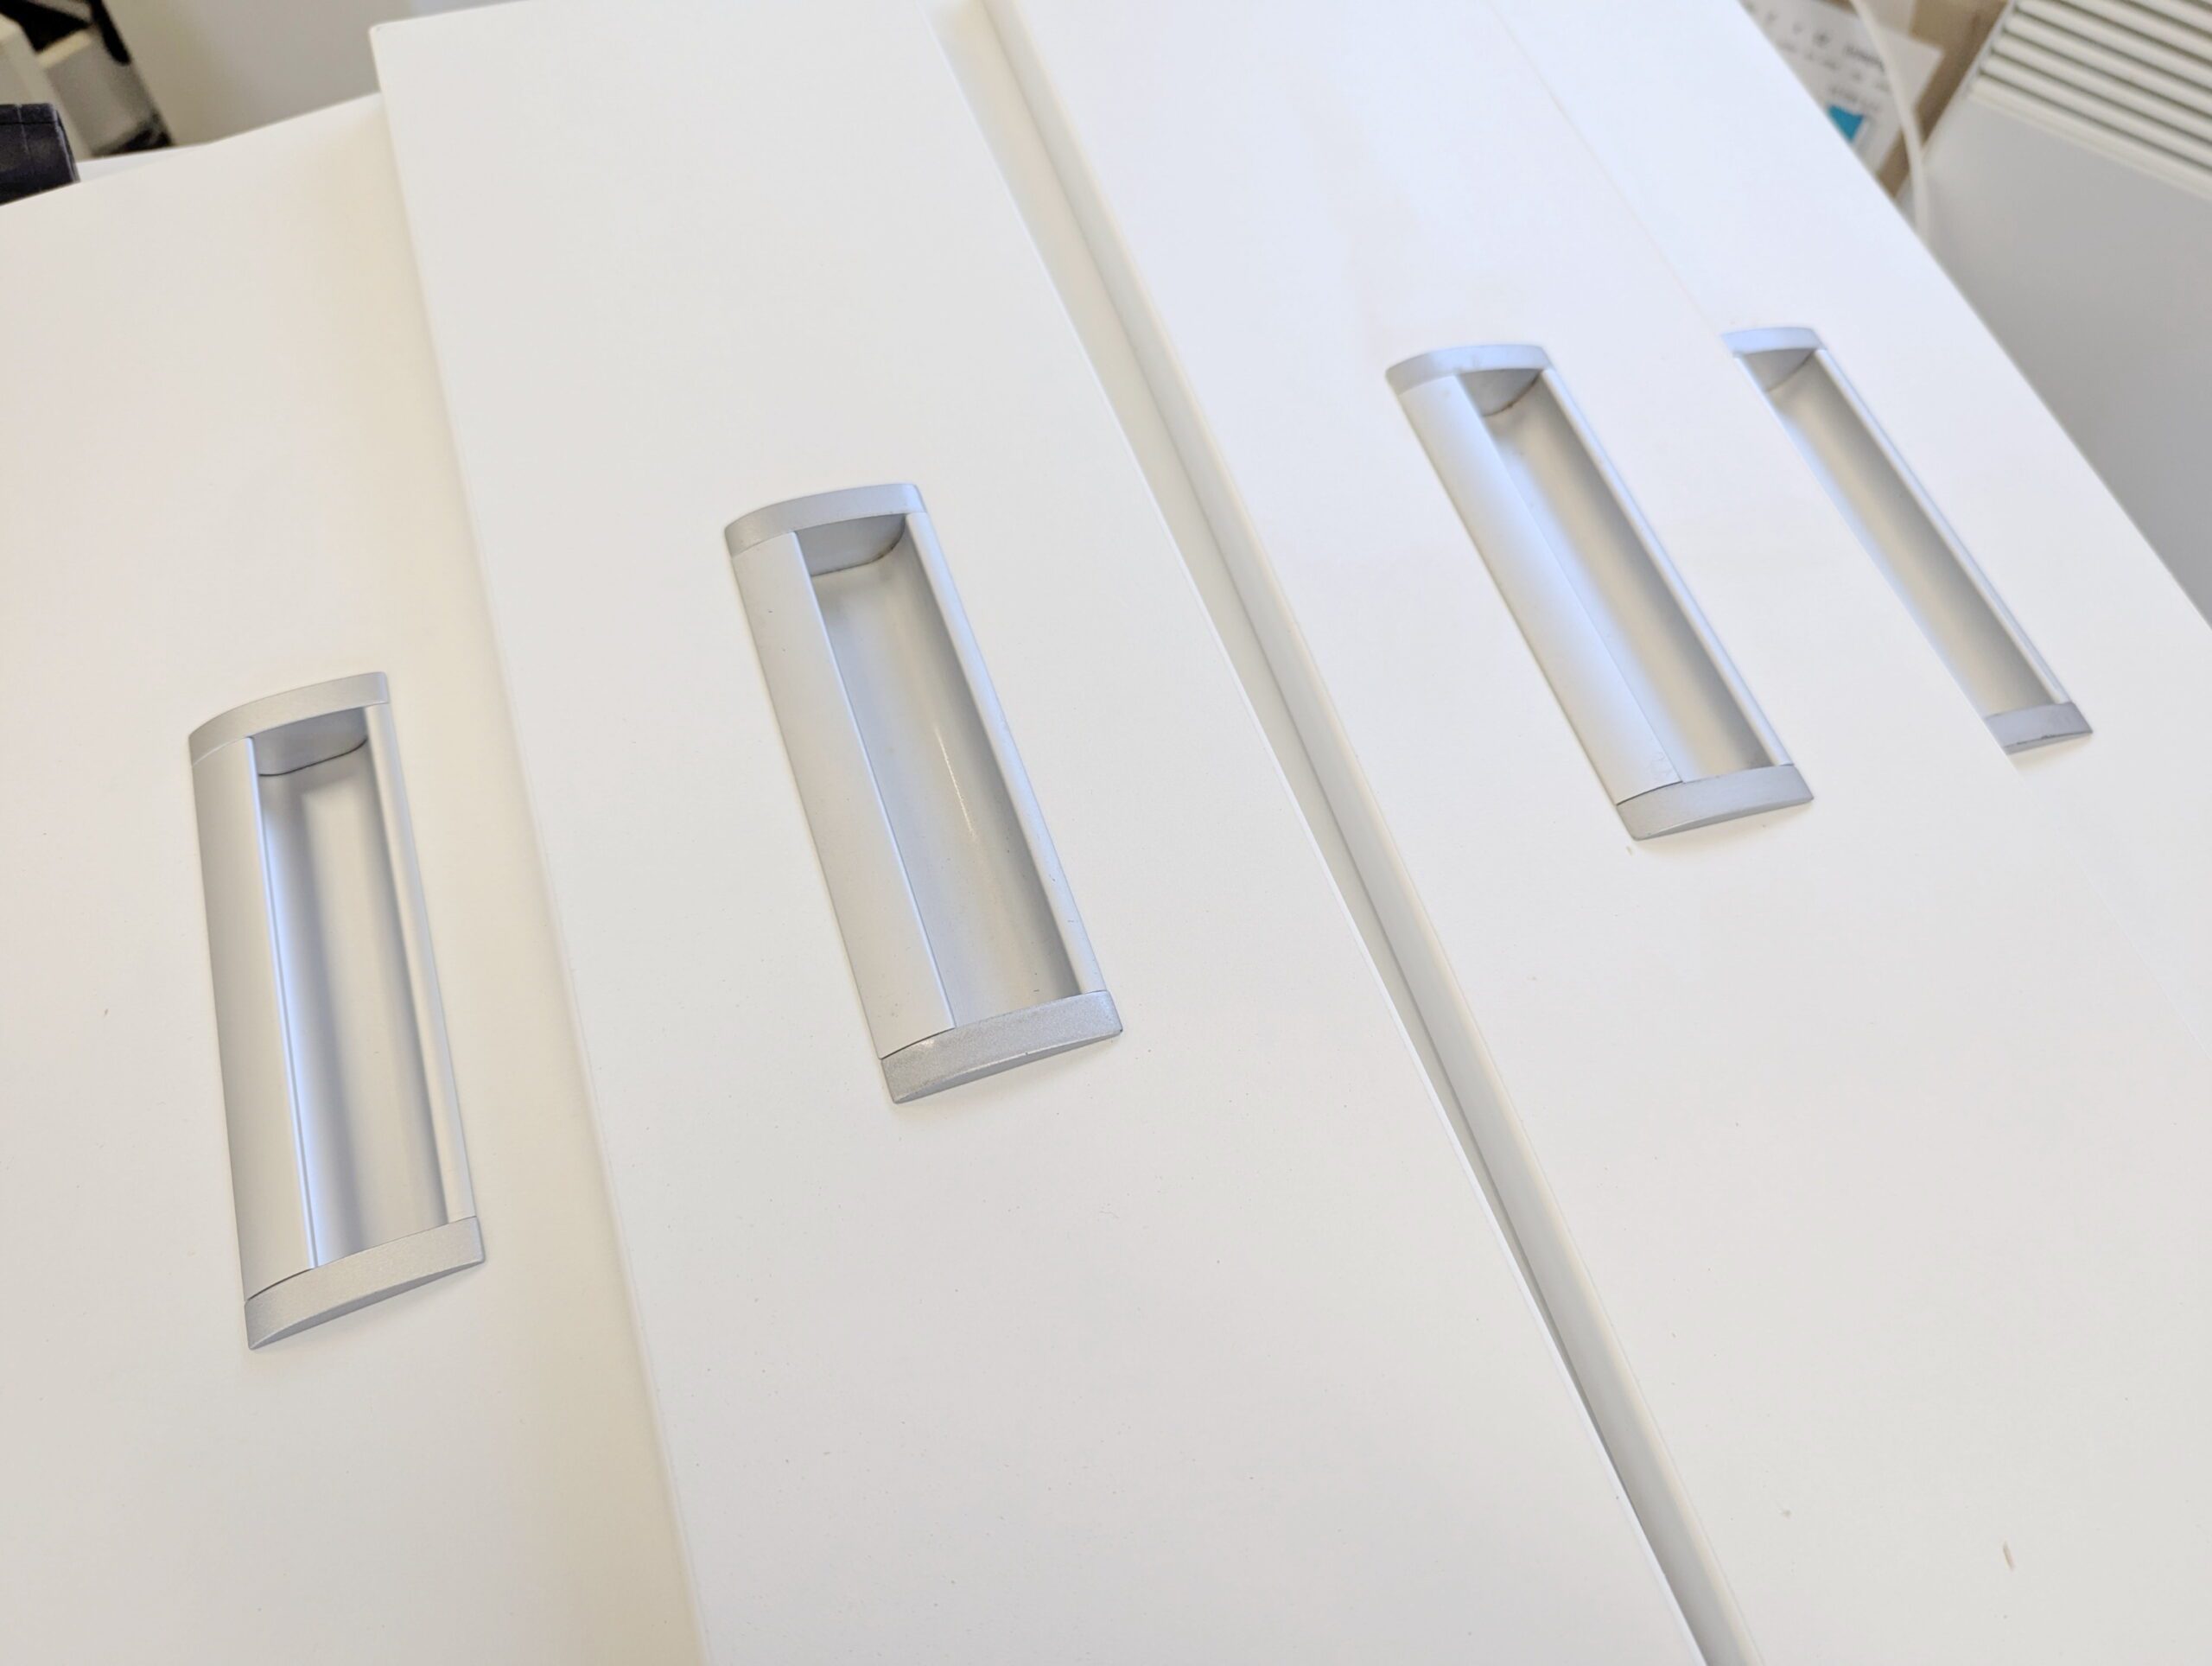
Der einzige wirkliche Vorteil ist die einfache Montage. Einlassgriffe müssen dagegen eingefräst werden. Für mich ist das allerdings eher ein zusätzlicher Grund, sie zu verwenden – schließlich gehört das Fräsen für den Hobby-Holzwerker zum Projekt dazu.
Wer die Griffe verschrauben möchte, muss die beiliegenden Schrauben häufig noch auf die passende Länge kürzen. Auch das gehört manchmal dazu.
Ein Einlassgriff mit einer Bohrlänge von 128 mm kostet derzeit etwa 9,00 Euro. Innerhalb der letzten drei Jahre hat sich der Preis damit nahezu verdoppelt.
In der Vergangenheit habe ich die Schrauben stets gekürzt und von hinten in die vorgebohrten Löcher eingeschraubt. Das war eine recht mühsame Arbeit. Bei diesem Projekt werde ich die Griffe deshalb erstmals einkleben. Sie werden einfach in ein Bett aus Montagekleber eingesetzt.
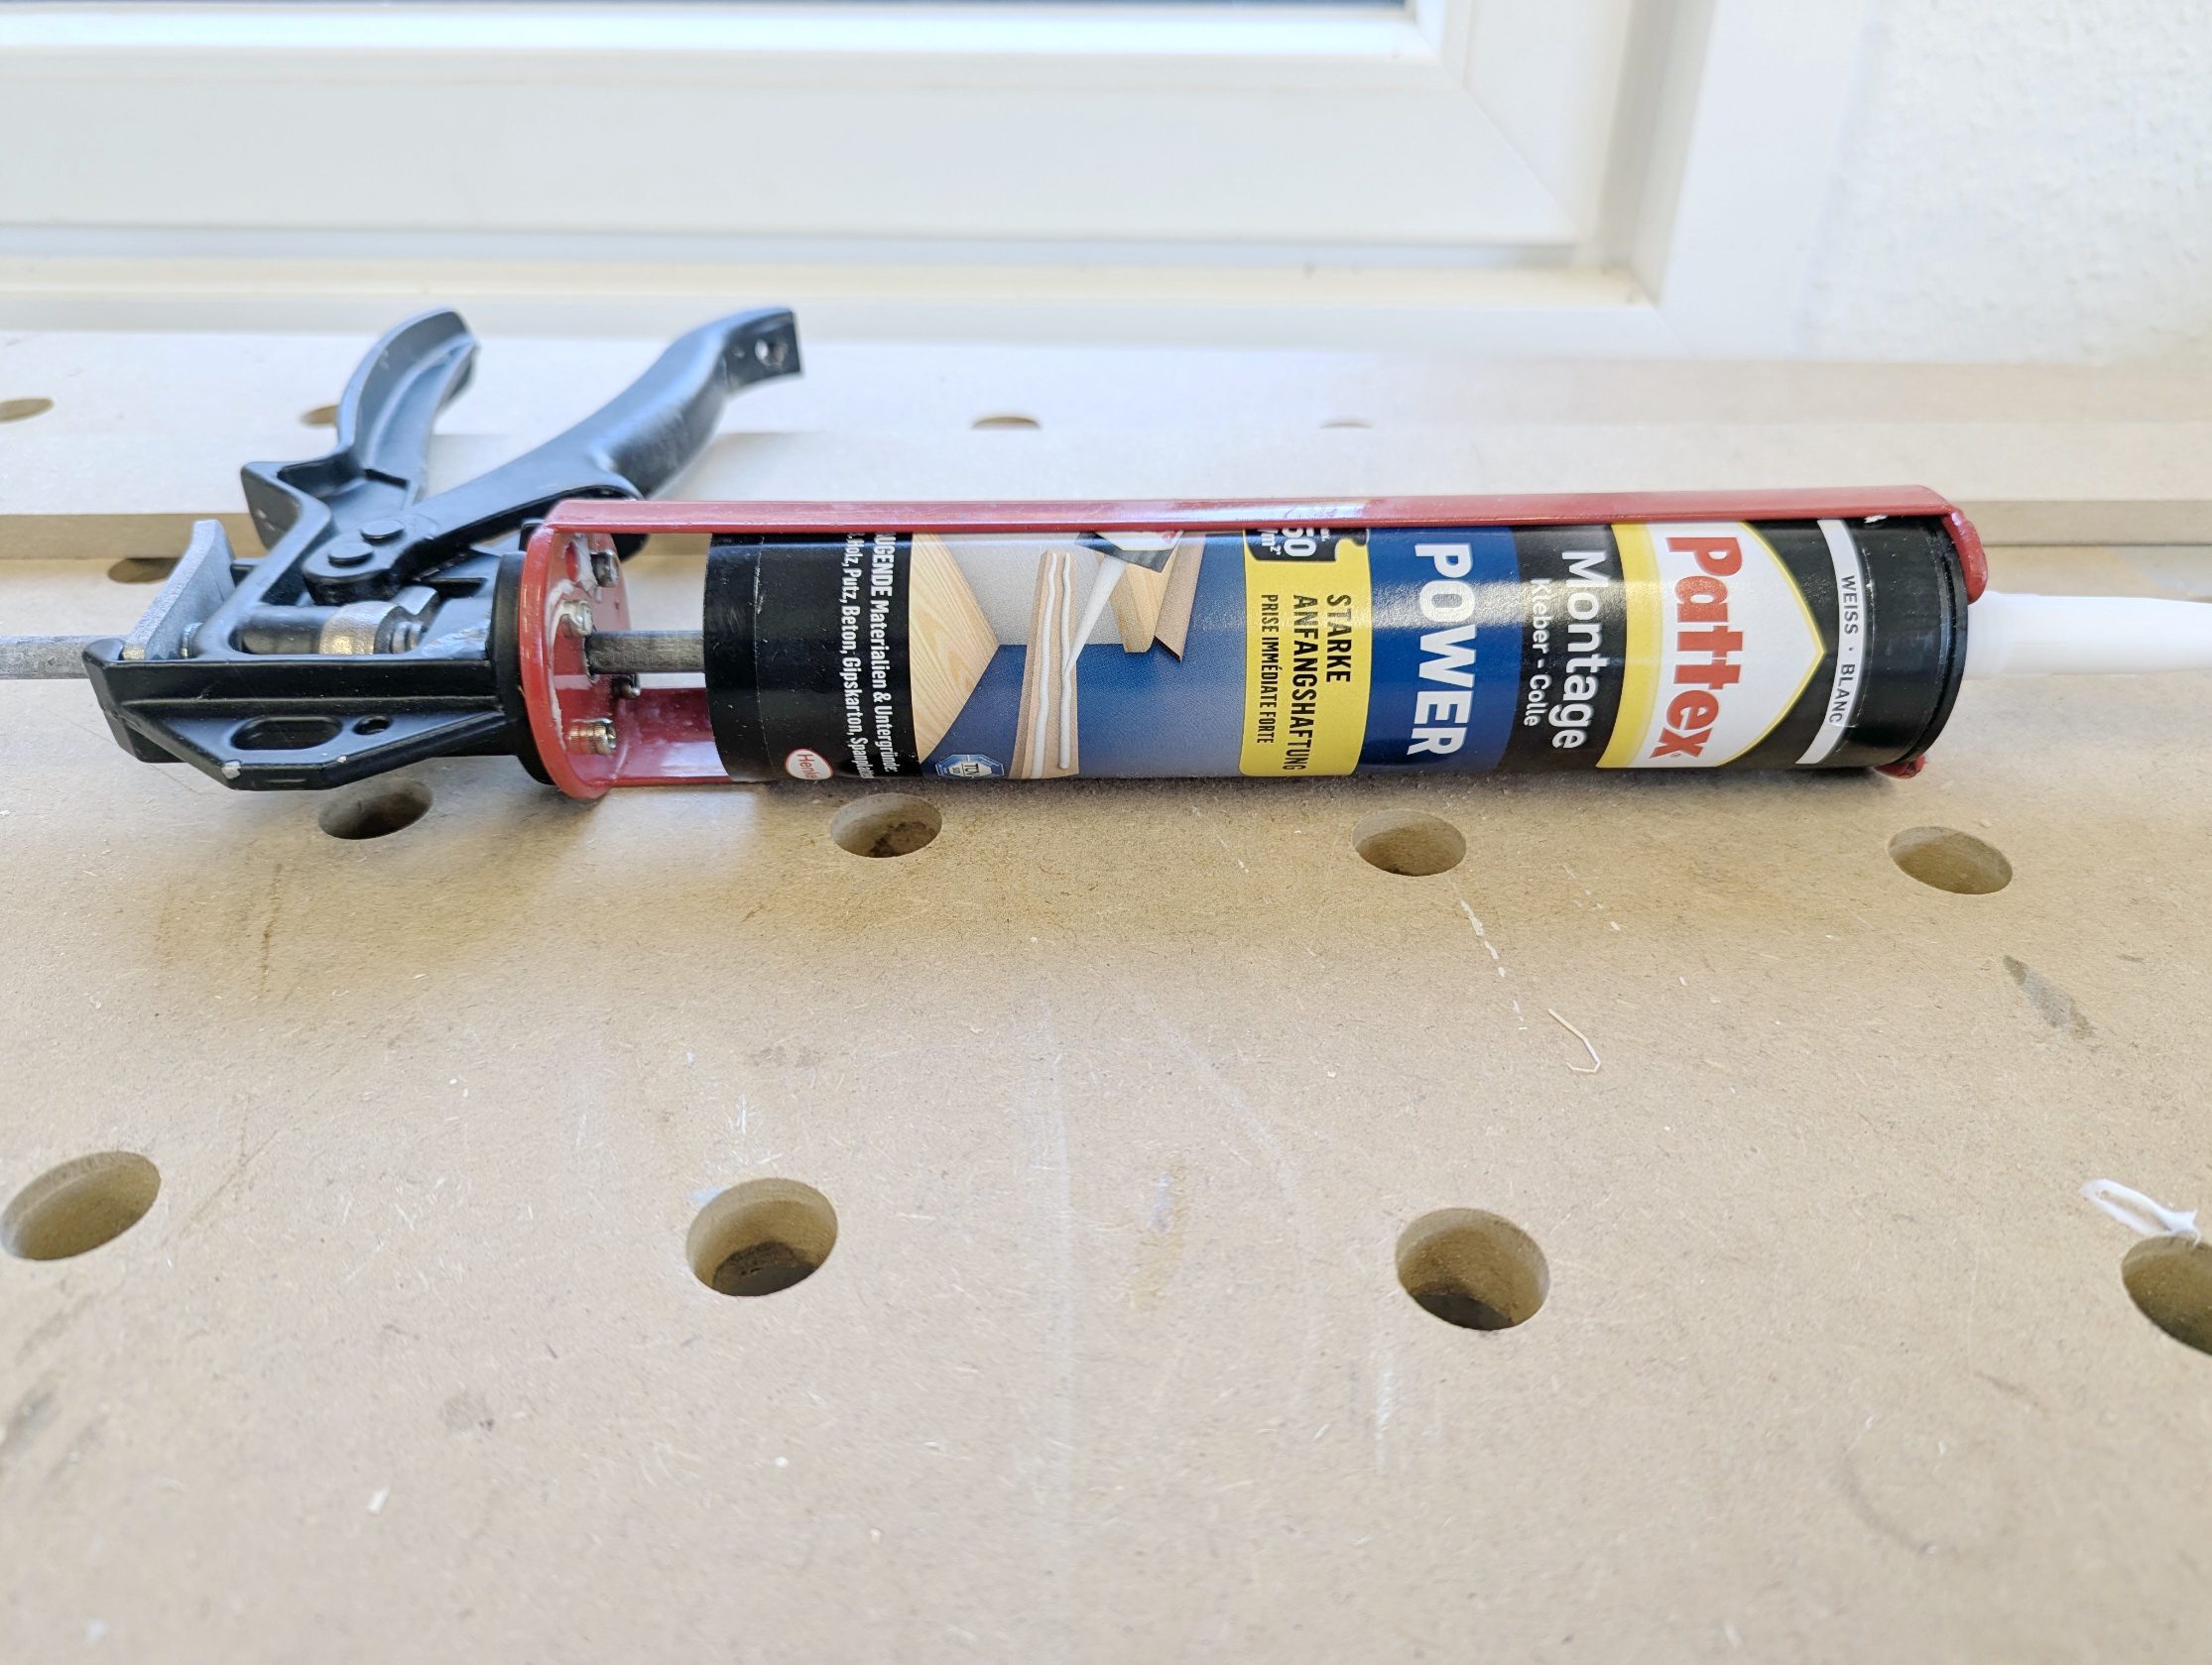
Zum Einsatz kommt PATTEX Montagekleber Power. Eine Kartusche kostet weniger als 5,00 Euro und reicht für zahlreiche Verklebungen vollkommen aus.
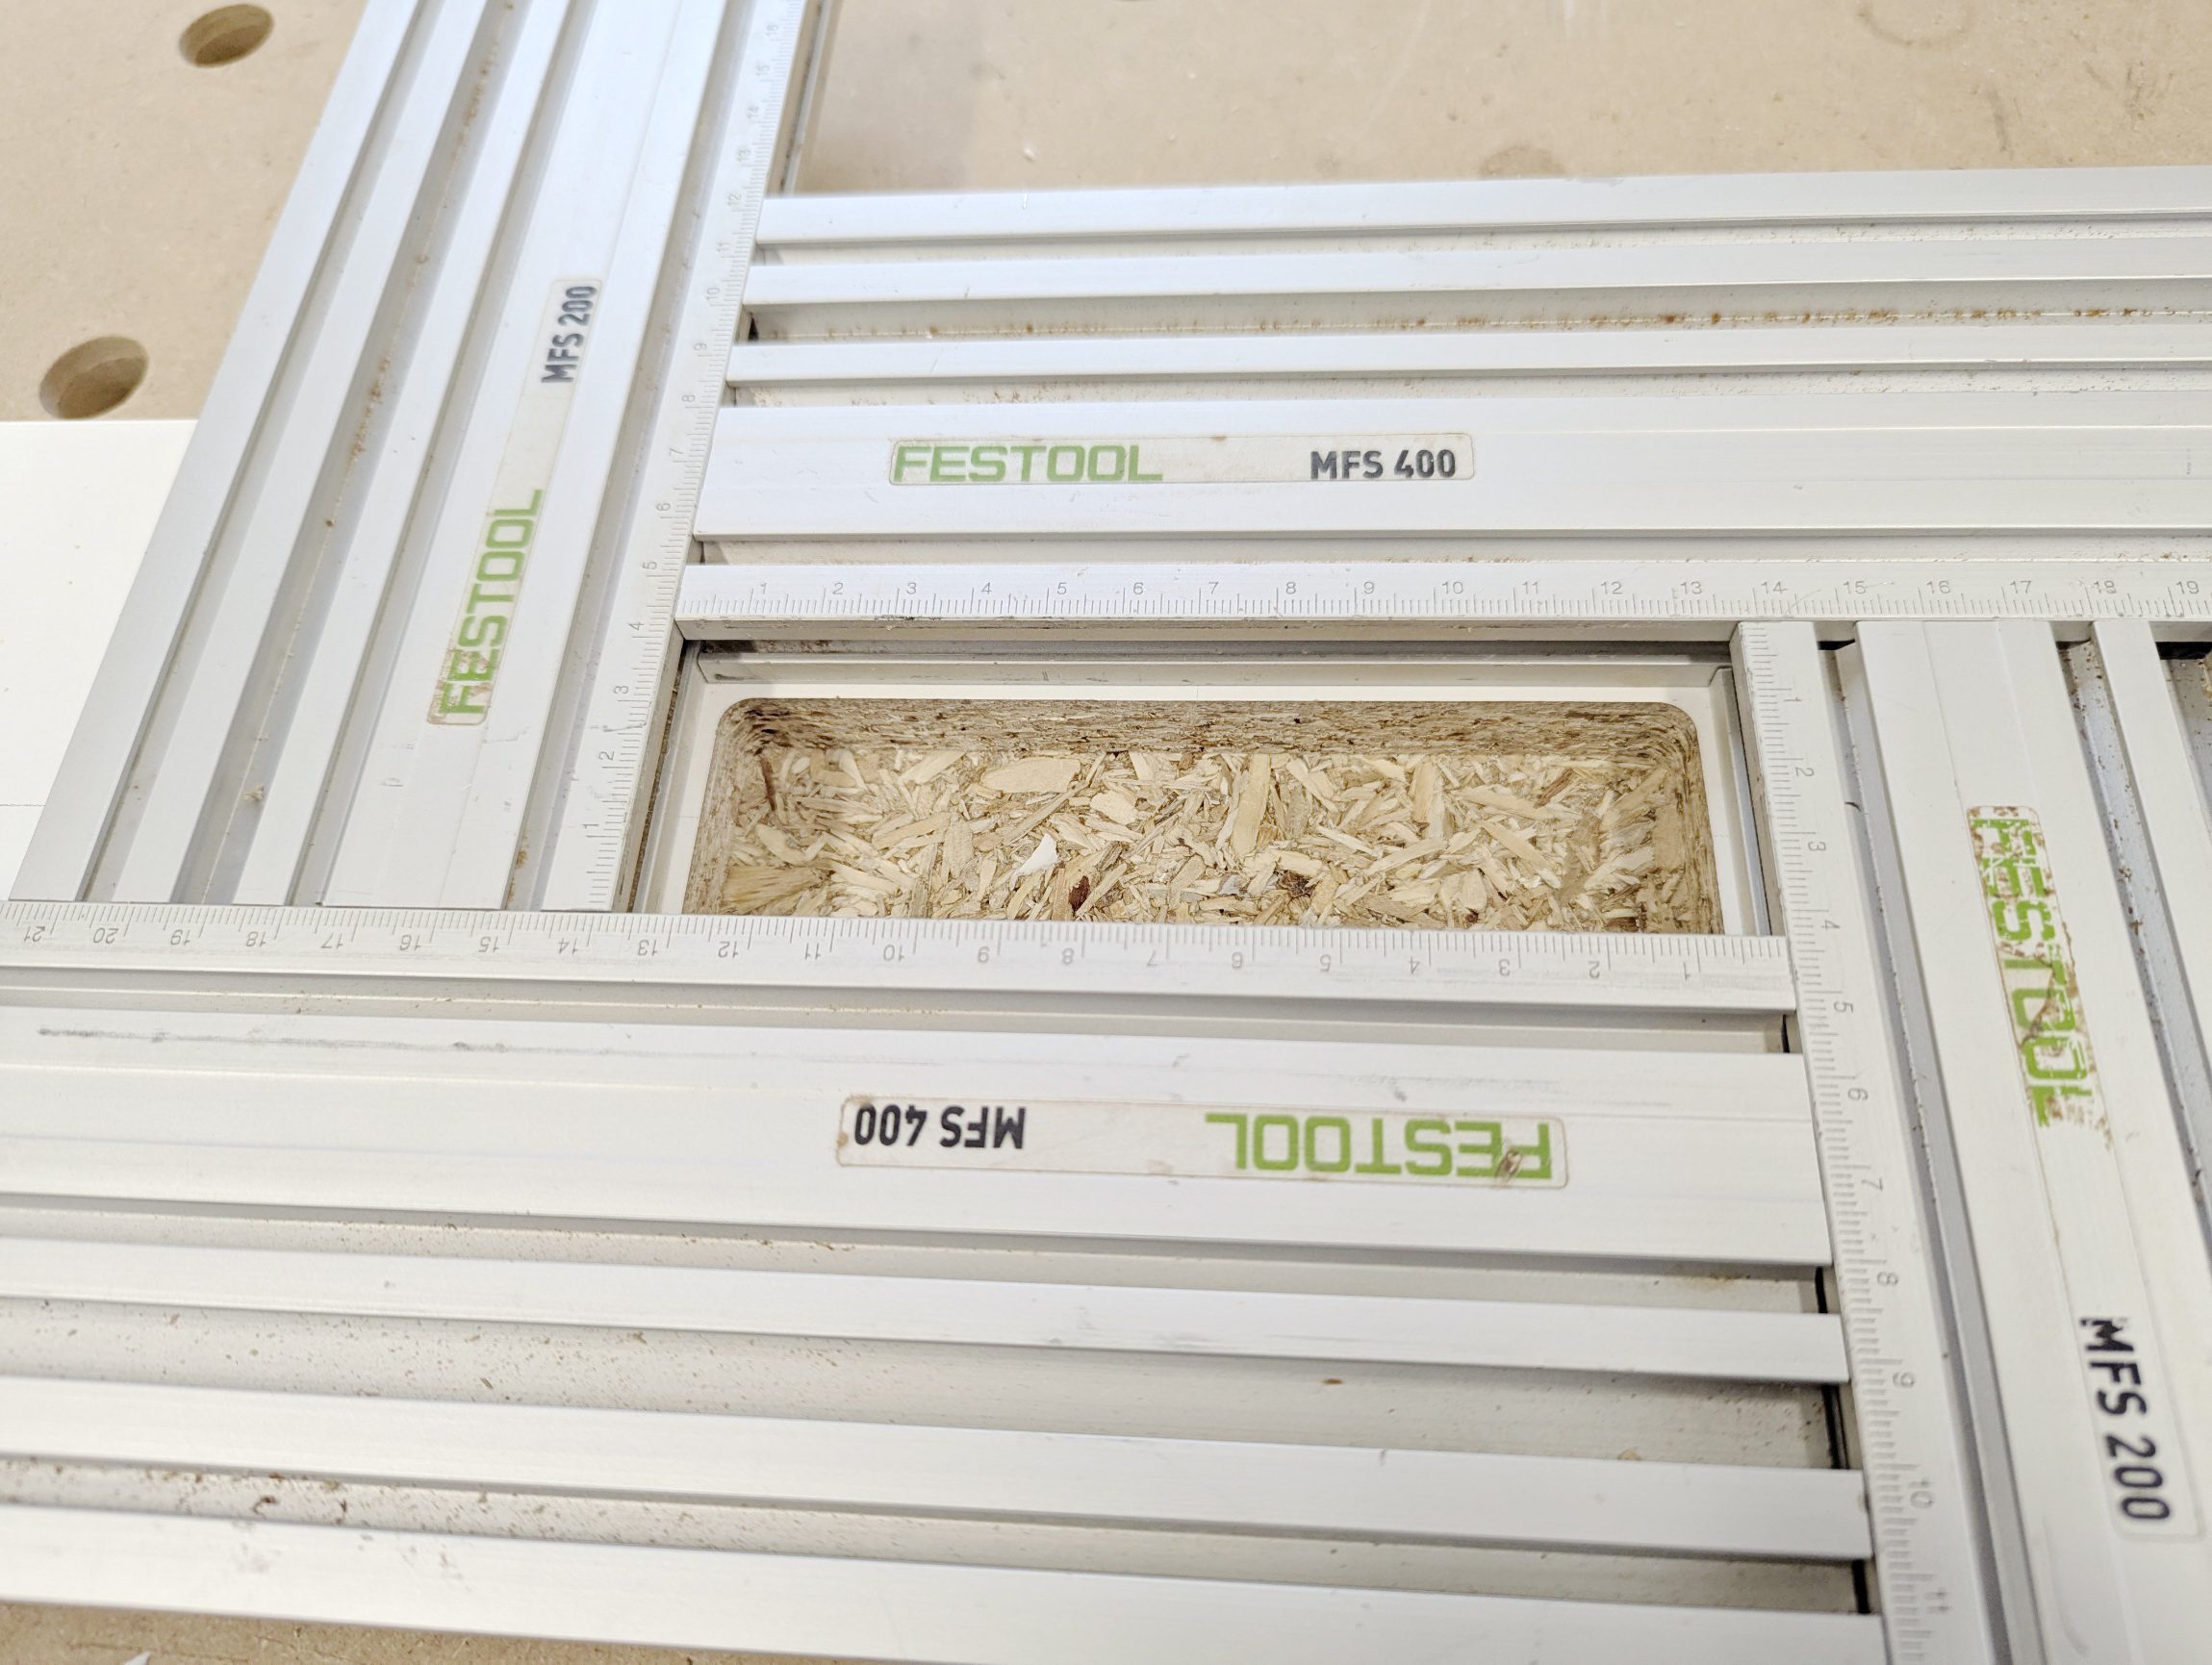
Mulden für die Einlassgriffe fräsen
Die Griffmulde muss zunächst eingefräst werden.
Hierfür verwende ich die Festool MFS 400 Frässchablone. Ich besitze diese Schablone bereits seit einigen Jahren und konnte sie damals noch für unter 200,00 Euro erwerben. Inzwischen liegt der Preis bei rund 345,00 Euro – für mein Empfinden eine unverschämt hohe Preissteigerung.
Unabhängig vom Preis ist die MFS 400 jedoch ein sehr gutes Werkzeug. Die Einstellung erfordert allerdings etwas Fingerspitzengefühl, da vier bewegliche Elemente exakt aufeinander abgestimmt werden müssen.
Ist die Schablone einmal richtig eingestellt, liefert sie reproduzierbar saubere und präzise Ergebnisse.
Als Oberfräse kommt bei mir die Festool OF 1010 zum Einsatz. Sie ist für solche Arbeiten vollkommen ausreichend und verfügt zudem über eine sehr gute Staubabsaugung.
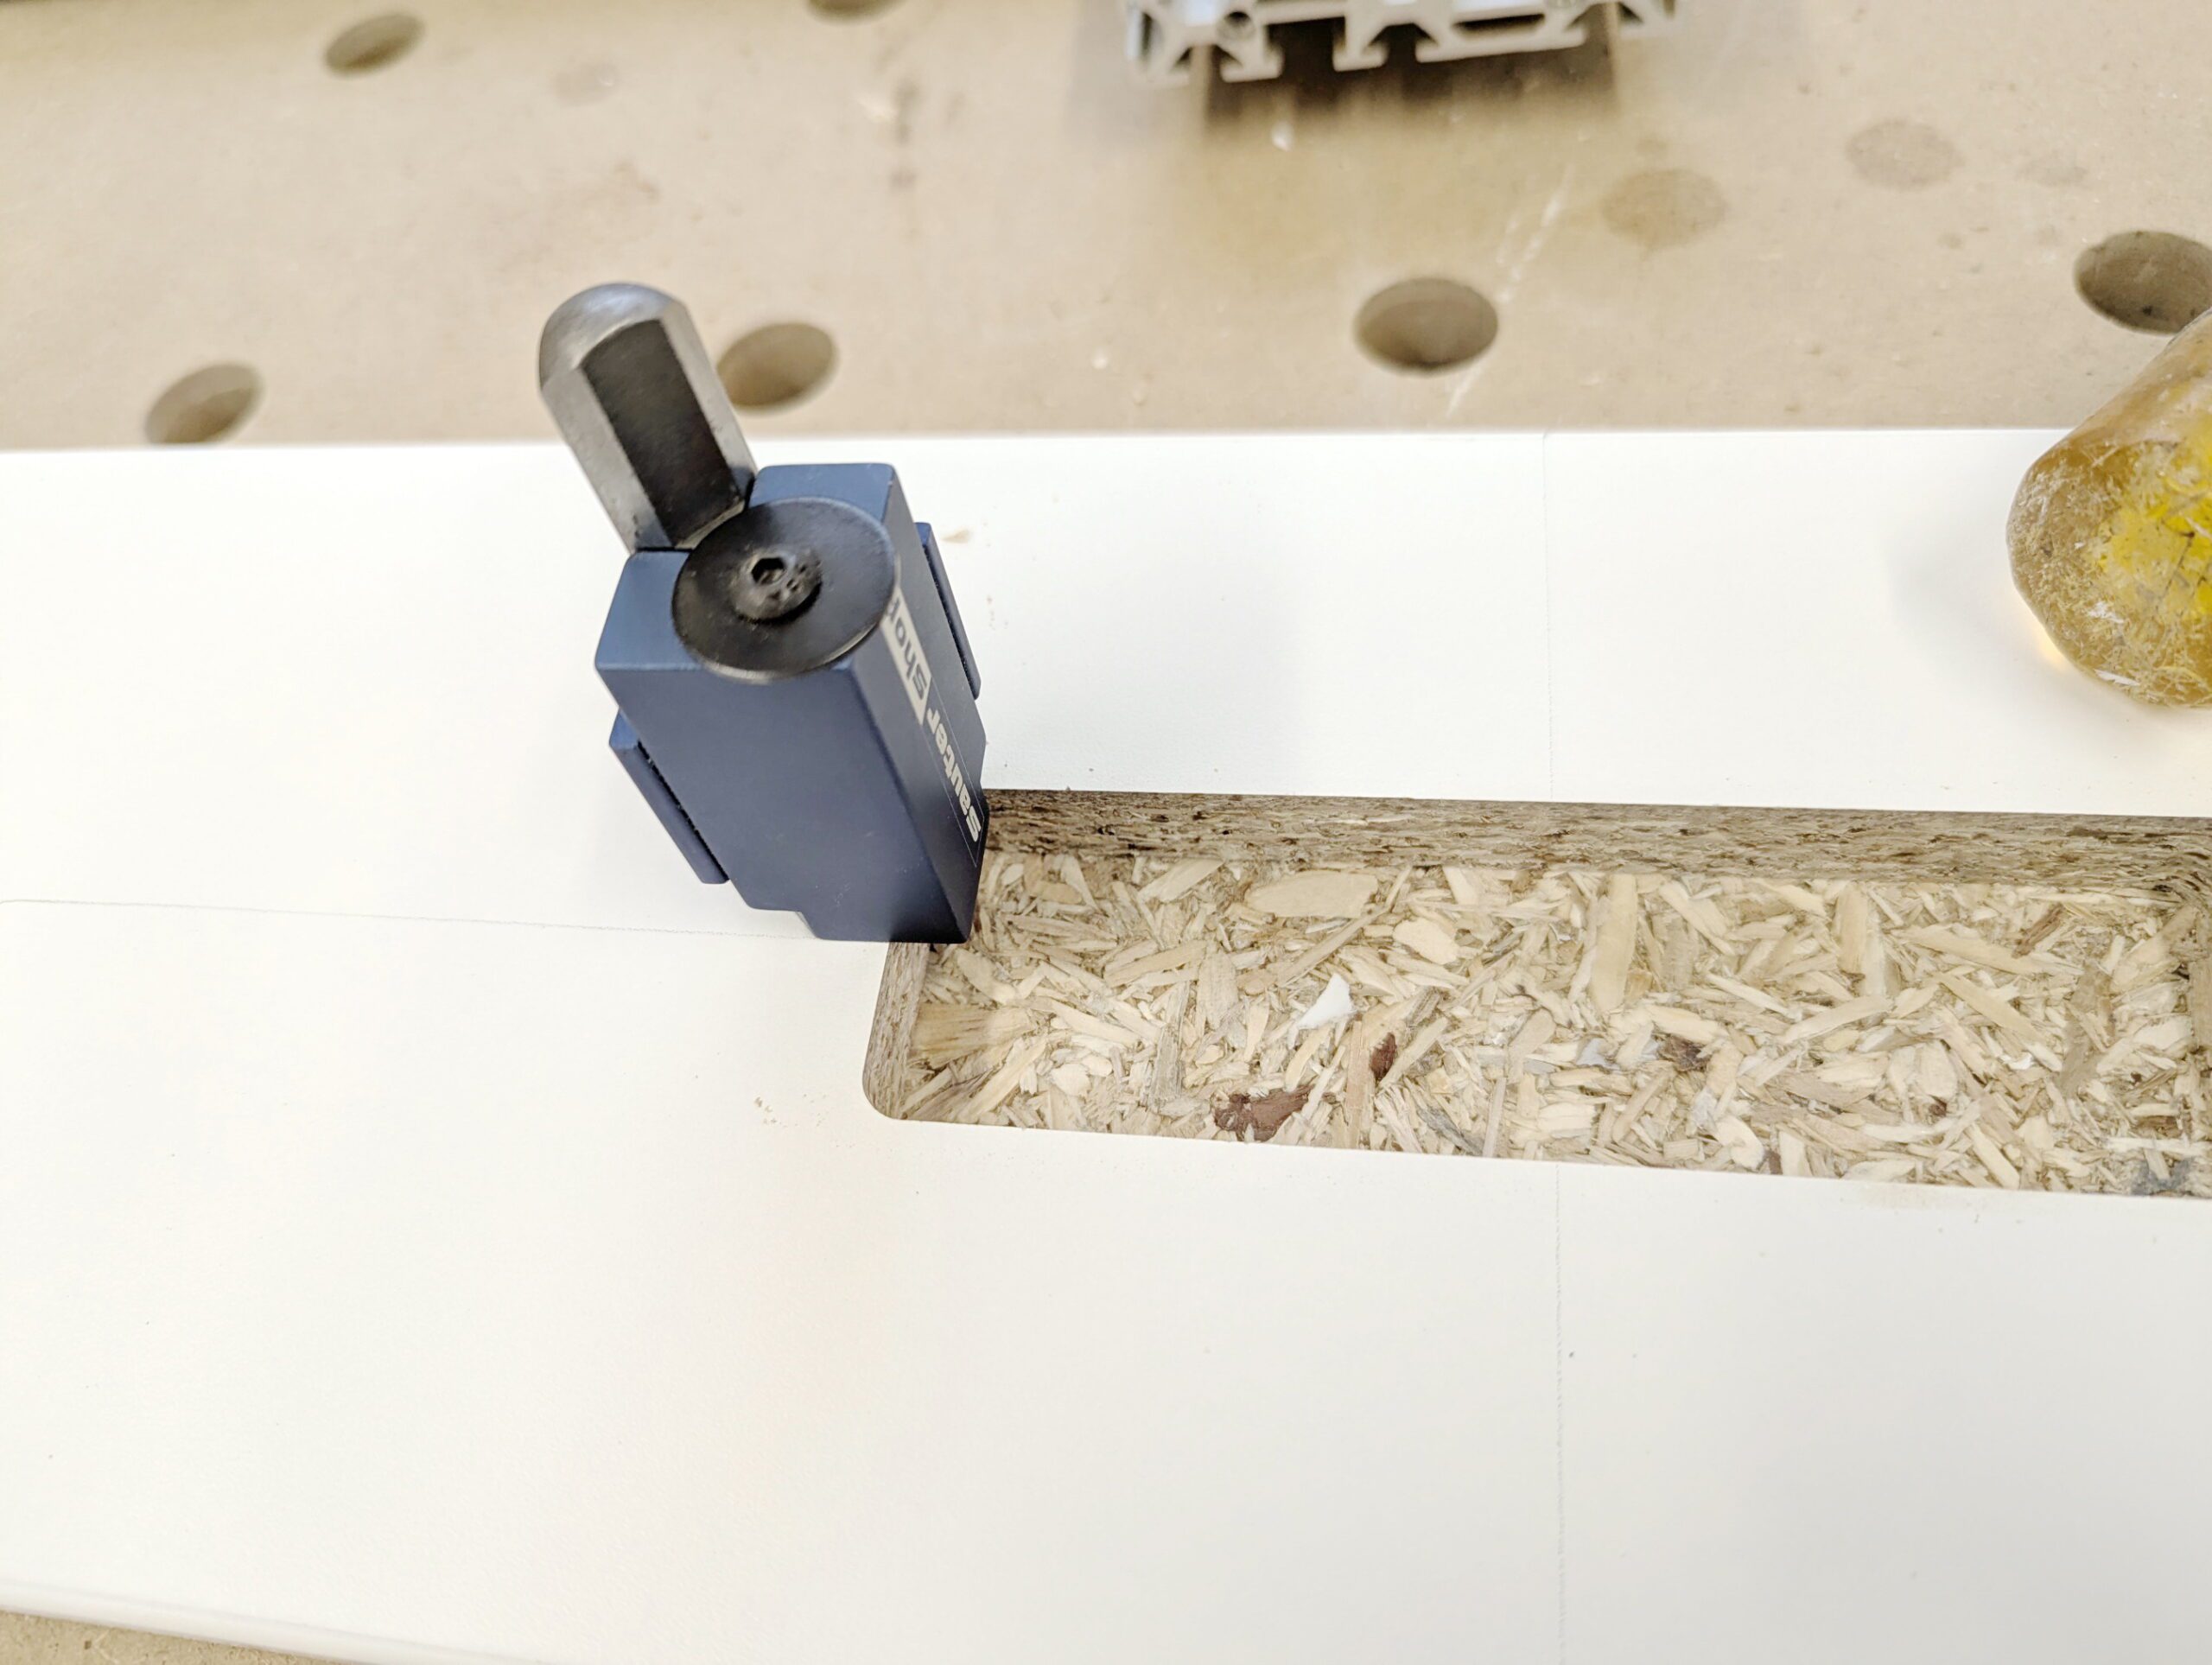
Ecken schneiden für die Einlassgriffe
Höhe und Breite der gefrästen Mulde passen exakt. Allerdings verhindern die abgerundeten Ecken, dass der Einlassgriff bündig eingesetzt werden kann.
Früher habe ich diese Ecken mit einem Stecheisen begradigt. Das funktioniert zwar problemlos und ist schnell erledigt, doch vor einiger Zeit habe ich mir einen Eckenschneider zugelegt.
Seine Stärken spielt er insbesondere bei Vollholz aus. Aber auch bei beschichteten Spanplatten liefert er gute Ergebnisse und begradigt die Ecken ausreichend präzise für den Einbau des Einlassgriffs.
Einsatz des VAC-SYS
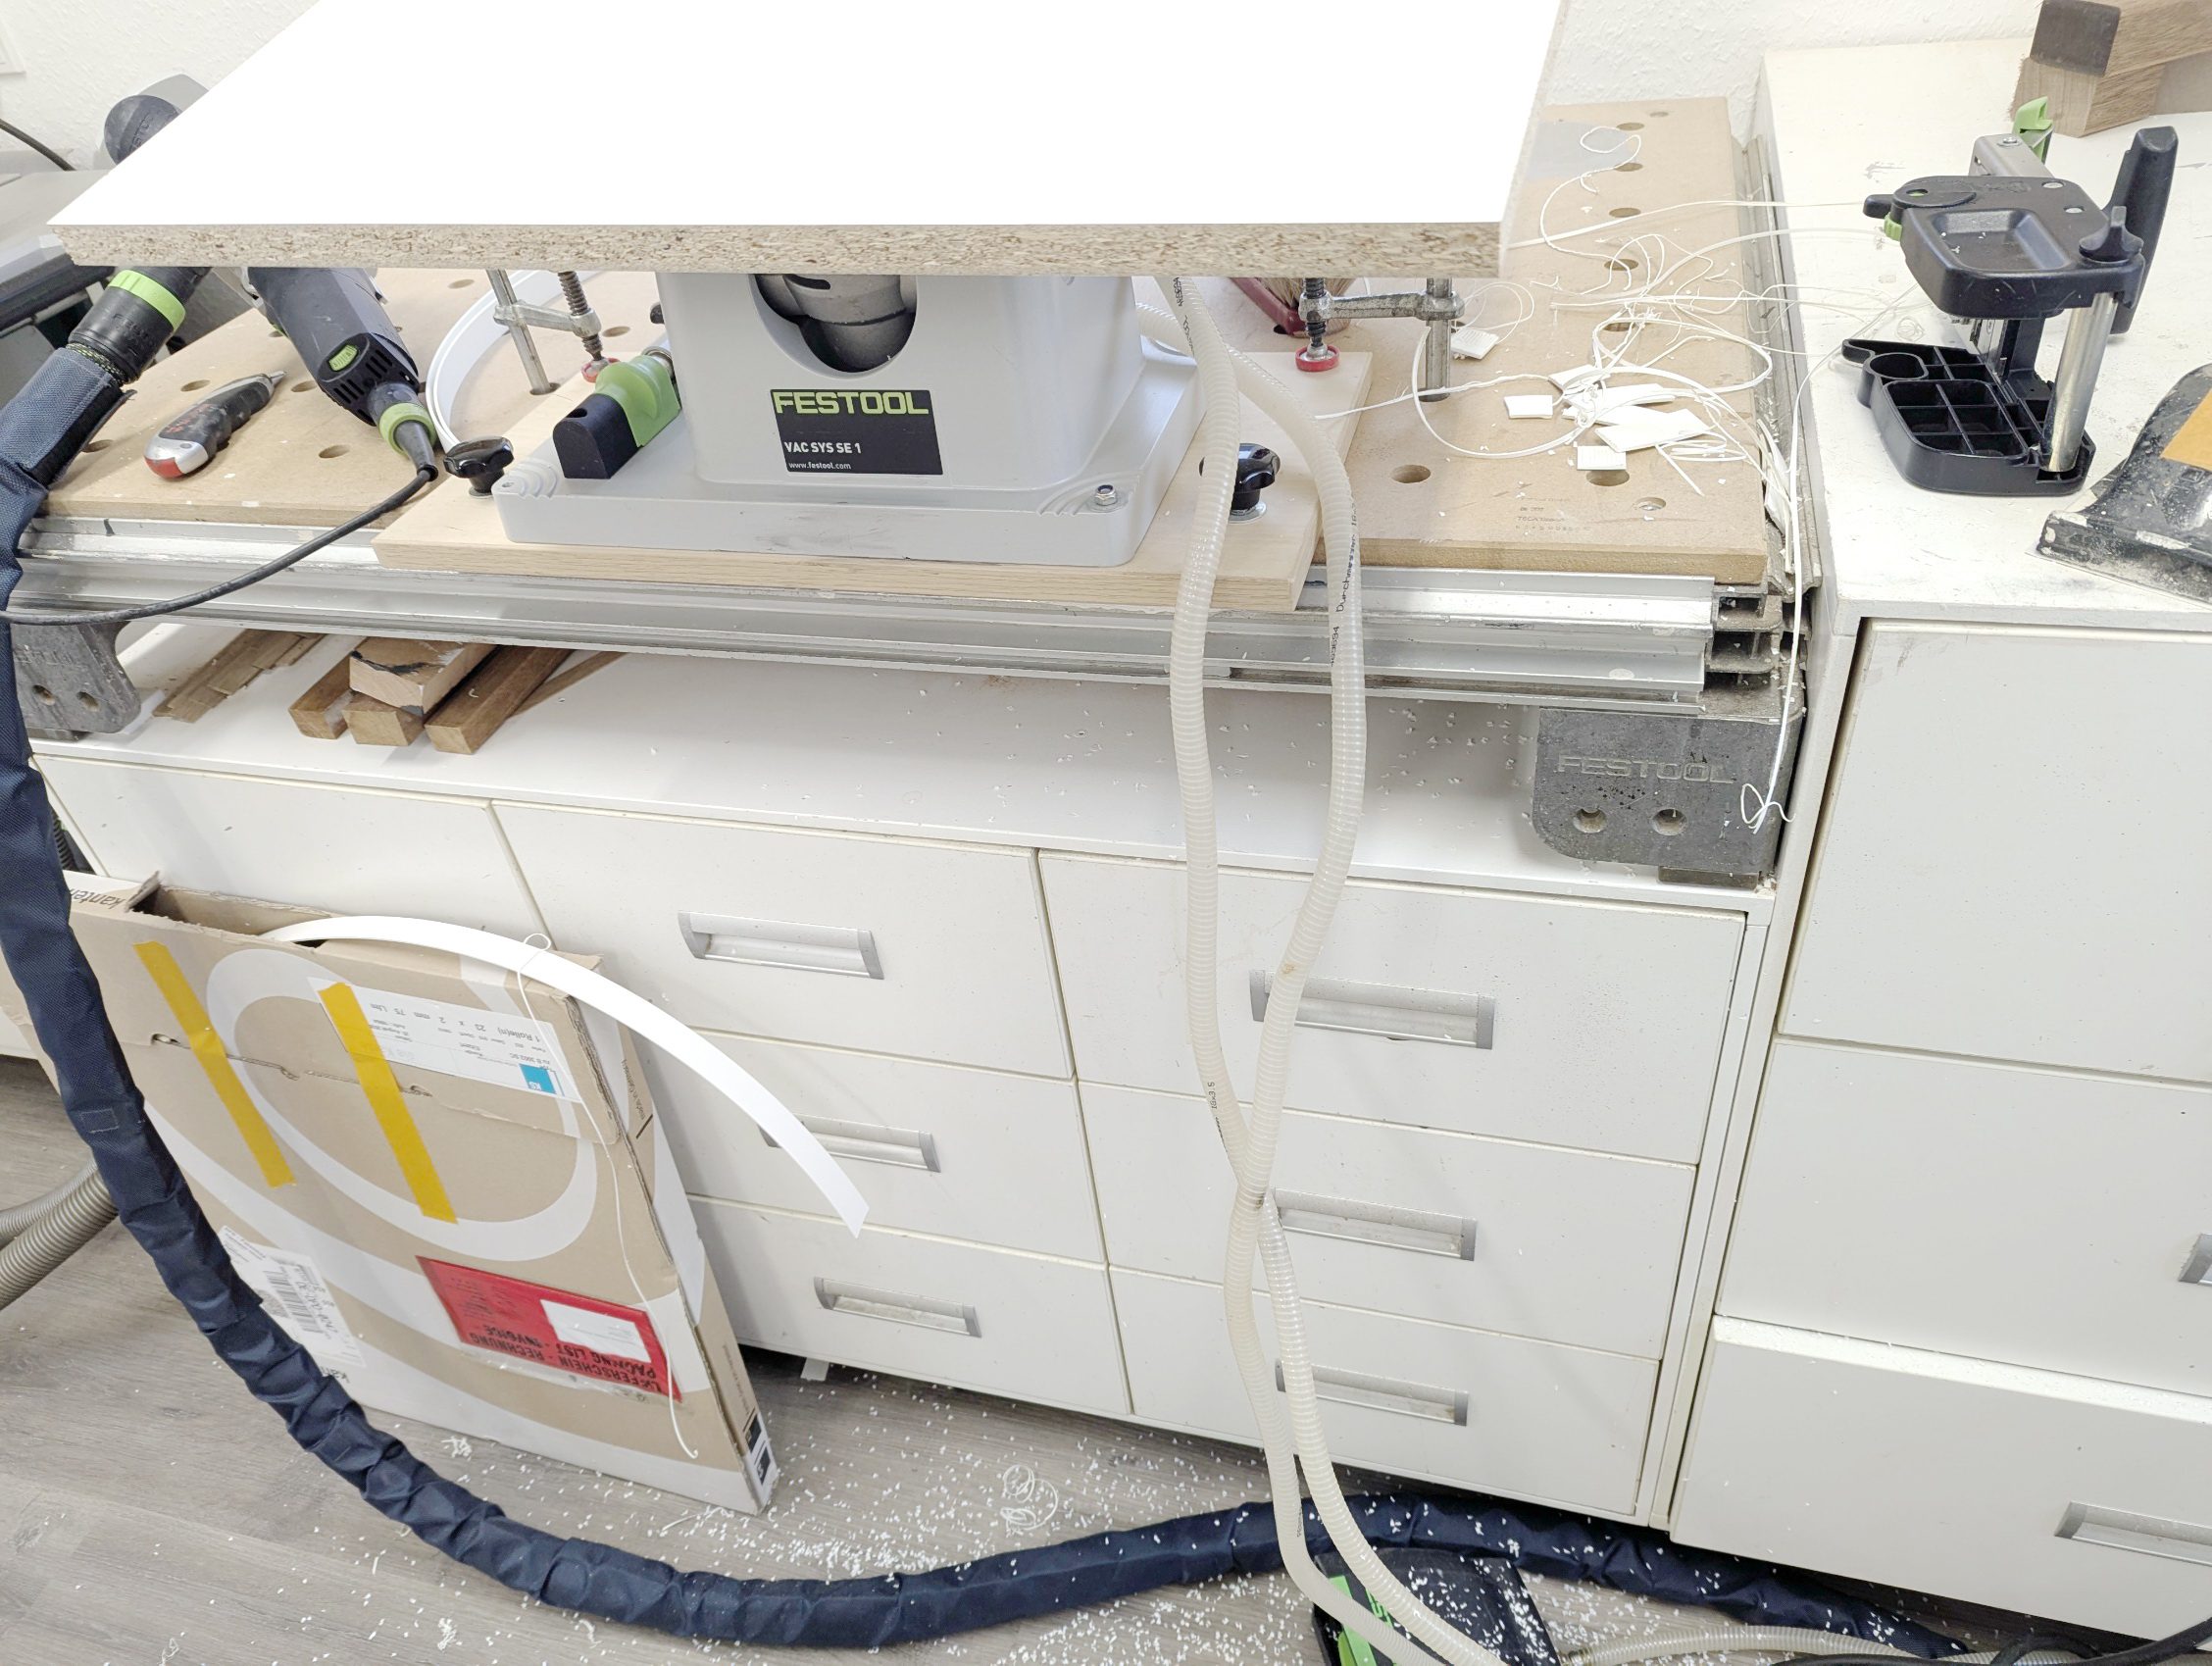
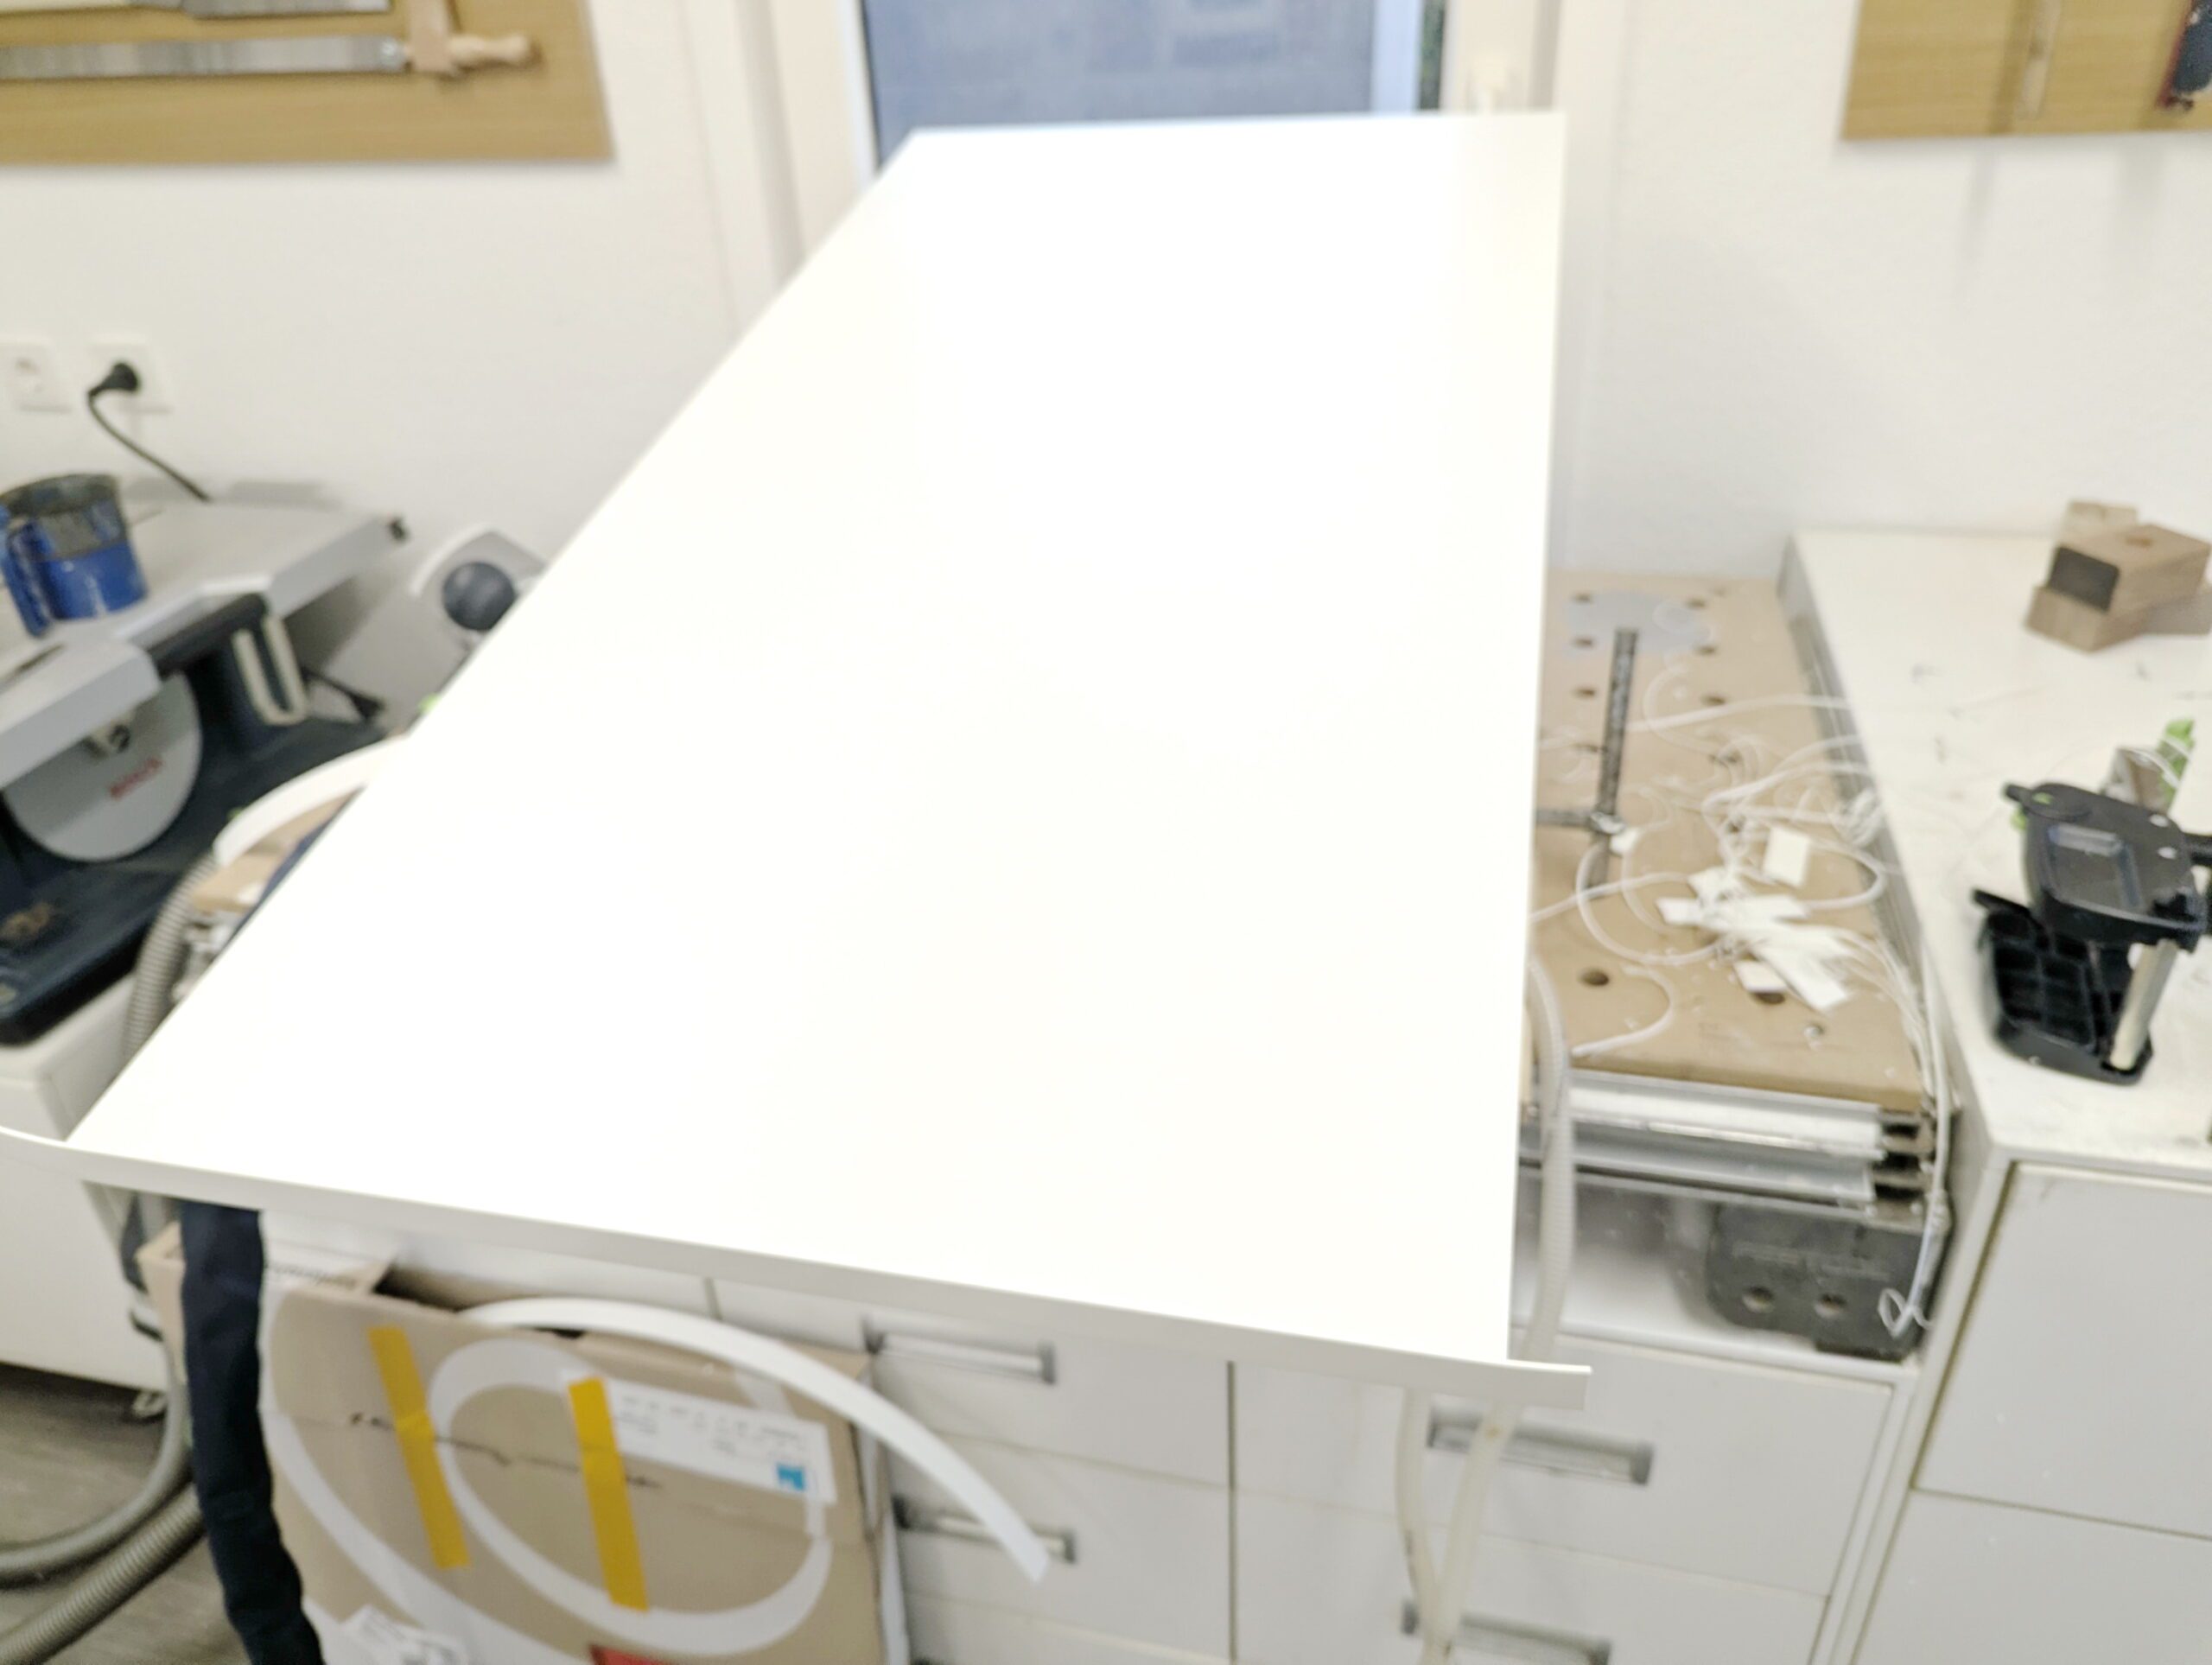
Für das Verleimen der ABS-Kanten ist das Festool VAC-SYS Gold wert.
Das lästige Spannen des Werkstücks mit Zwingen am Arbeitstisch entfällt vollständig, und der große Bewegungsfreiraum beim Arbeiten mit dem Kantenanleimer KA 65 ist ein echter Vorteil.
Leider ist das VAC-SYS inzwischen nicht mehr im Festool-Programm. Ich besitze alle drei verfügbaren Saugköpfe und kann damit sowohl kleine als auch größere Werkstücke sicher fixieren.
Selbst große Teile, wie beispielsweise der Boden der neuen Werkbank, lassen sich damit problemlos und zuverlässig befestigen.
Lamellos fräsen
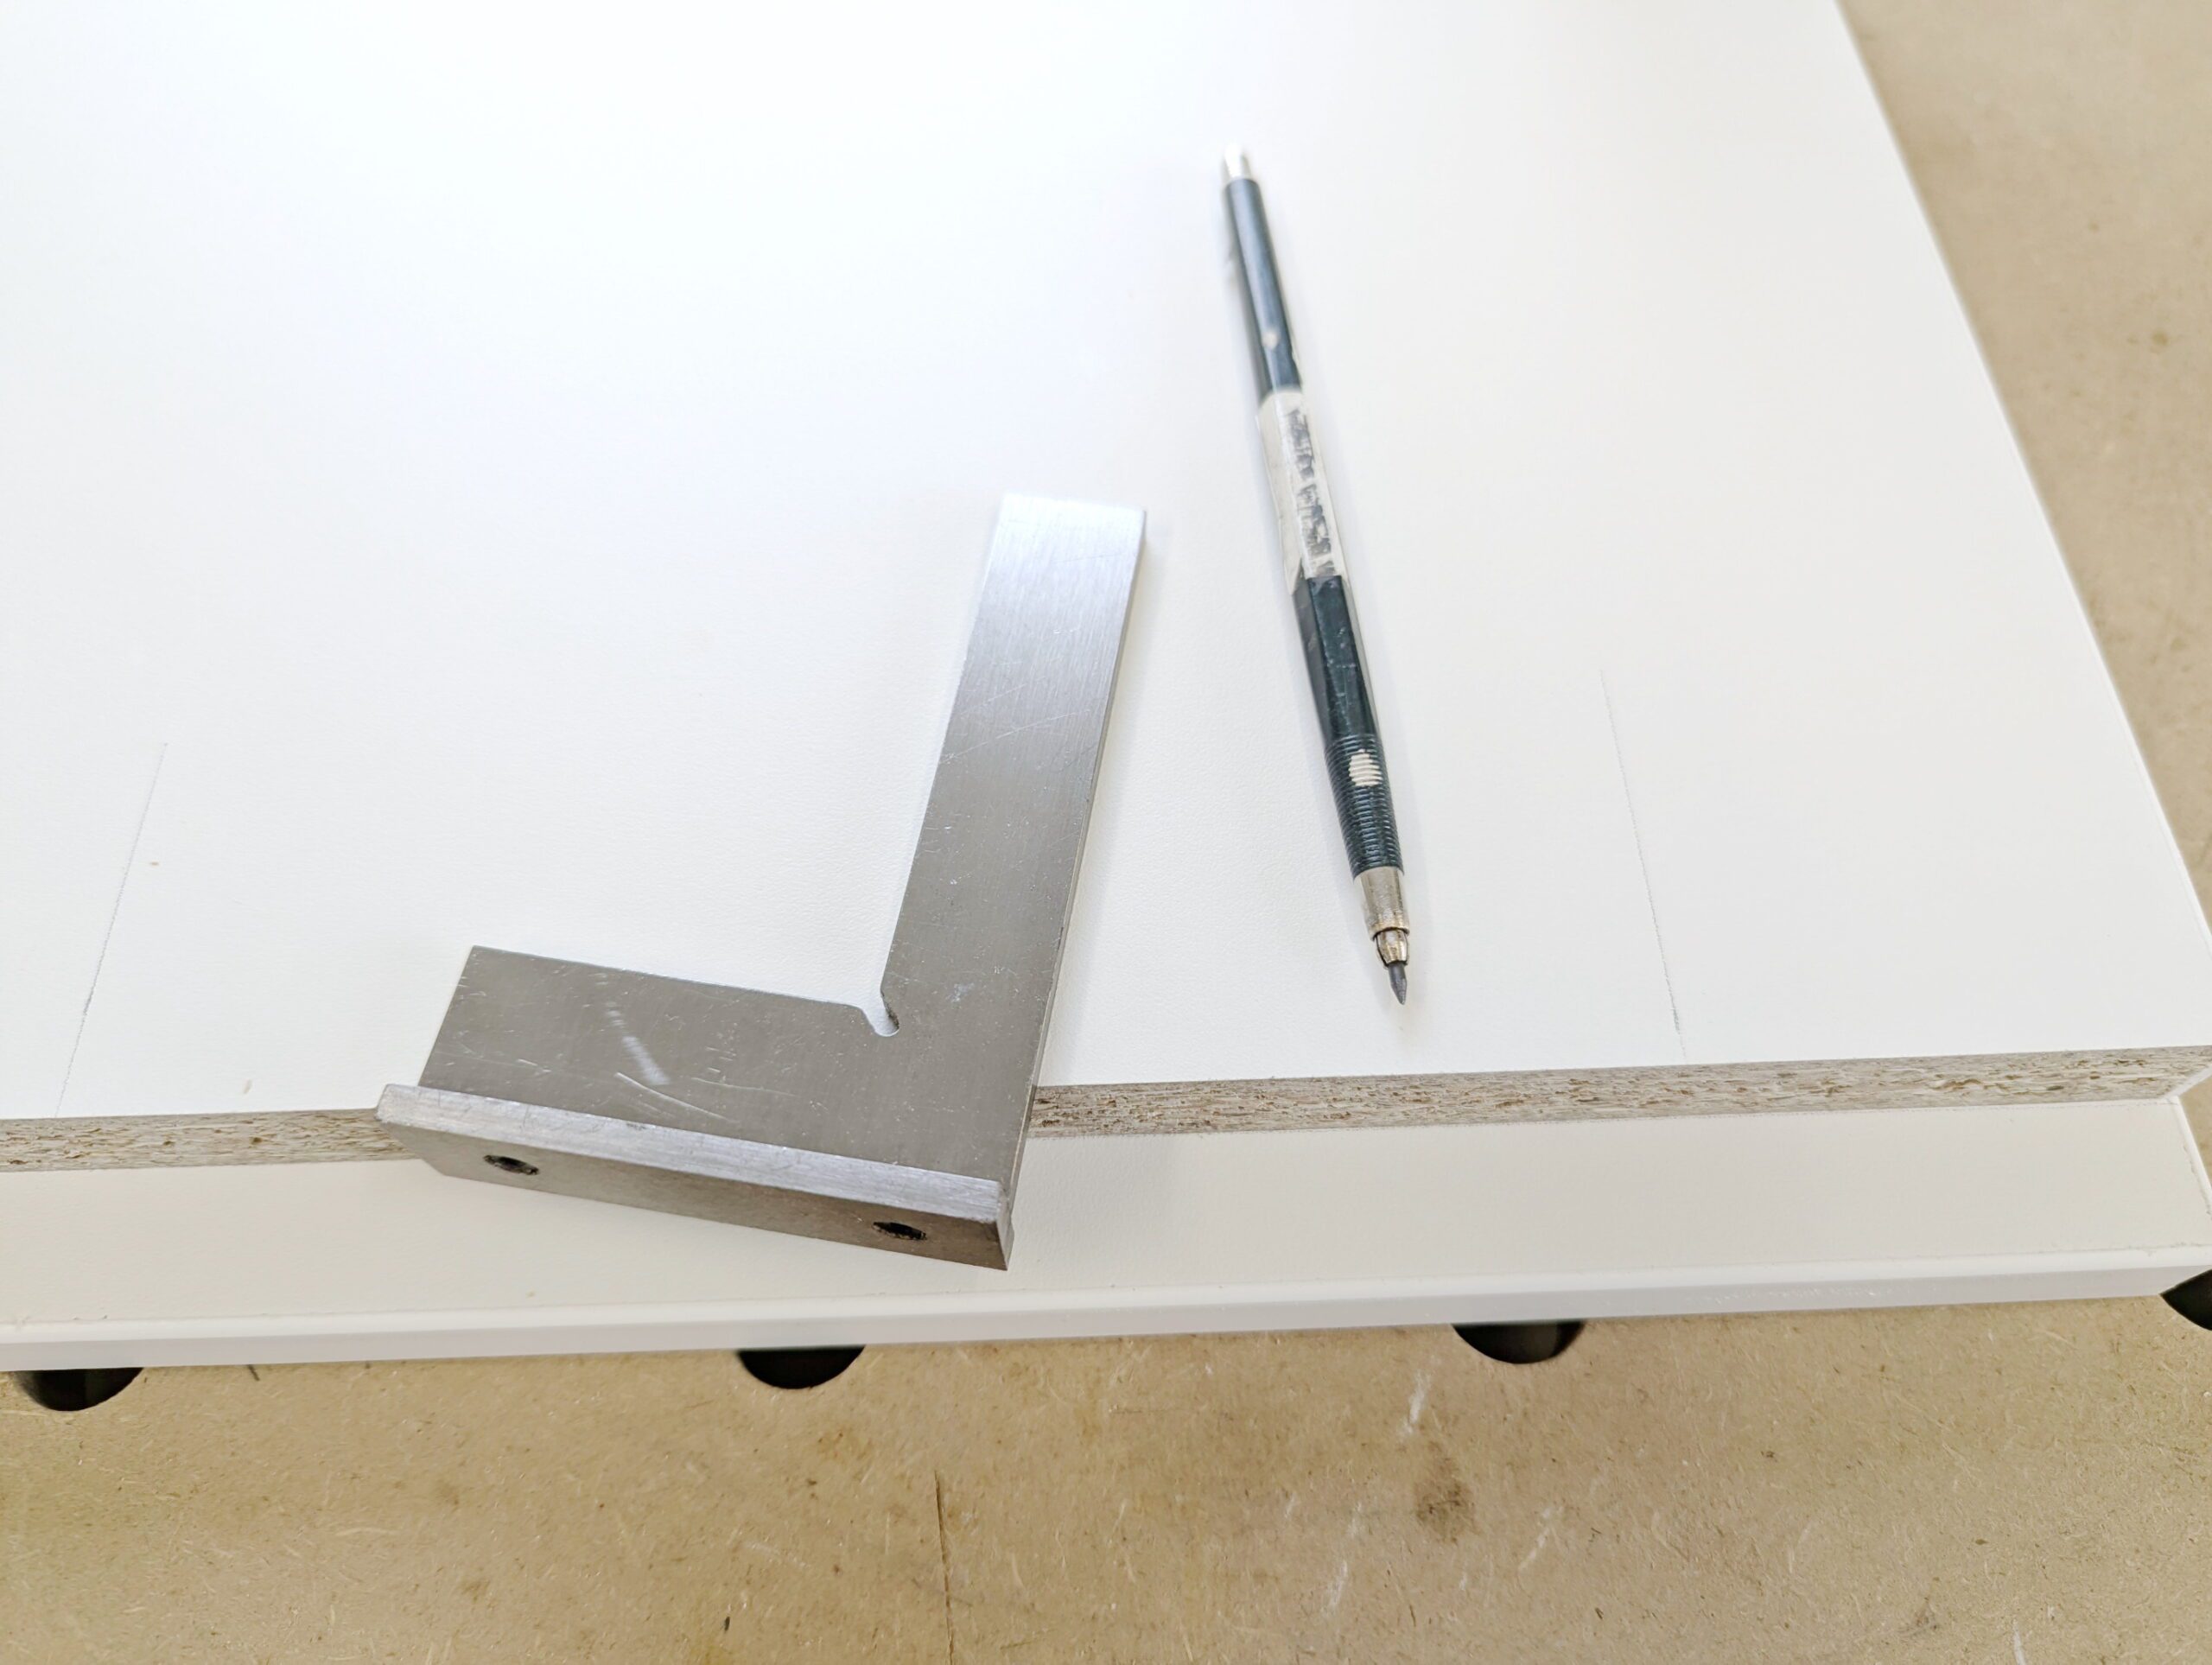
Die Lamello-Nuten für die Seitenwände sowie die Rückwand werden um 2 bzw. 4 mm tiefer eingefräst. Dieser Versatz ist zwingend erforderlich – nicht nur aus optischen Gründen, sondern auch für eine saubere und passgenaue Konstruktion.
Zum Anzeichnen verwende ich einen kleinen Anschlagwinkel und – wie immer – einen TK-Stift.
Den Anschlagwinkel habe ich bei TEMU gekauft. Dort war er rund 60 % günstiger als in den deutschen Onlineshops. Vielleicht sind solche Preis-Tipps für den einen oder anderen ja ganz interessant.
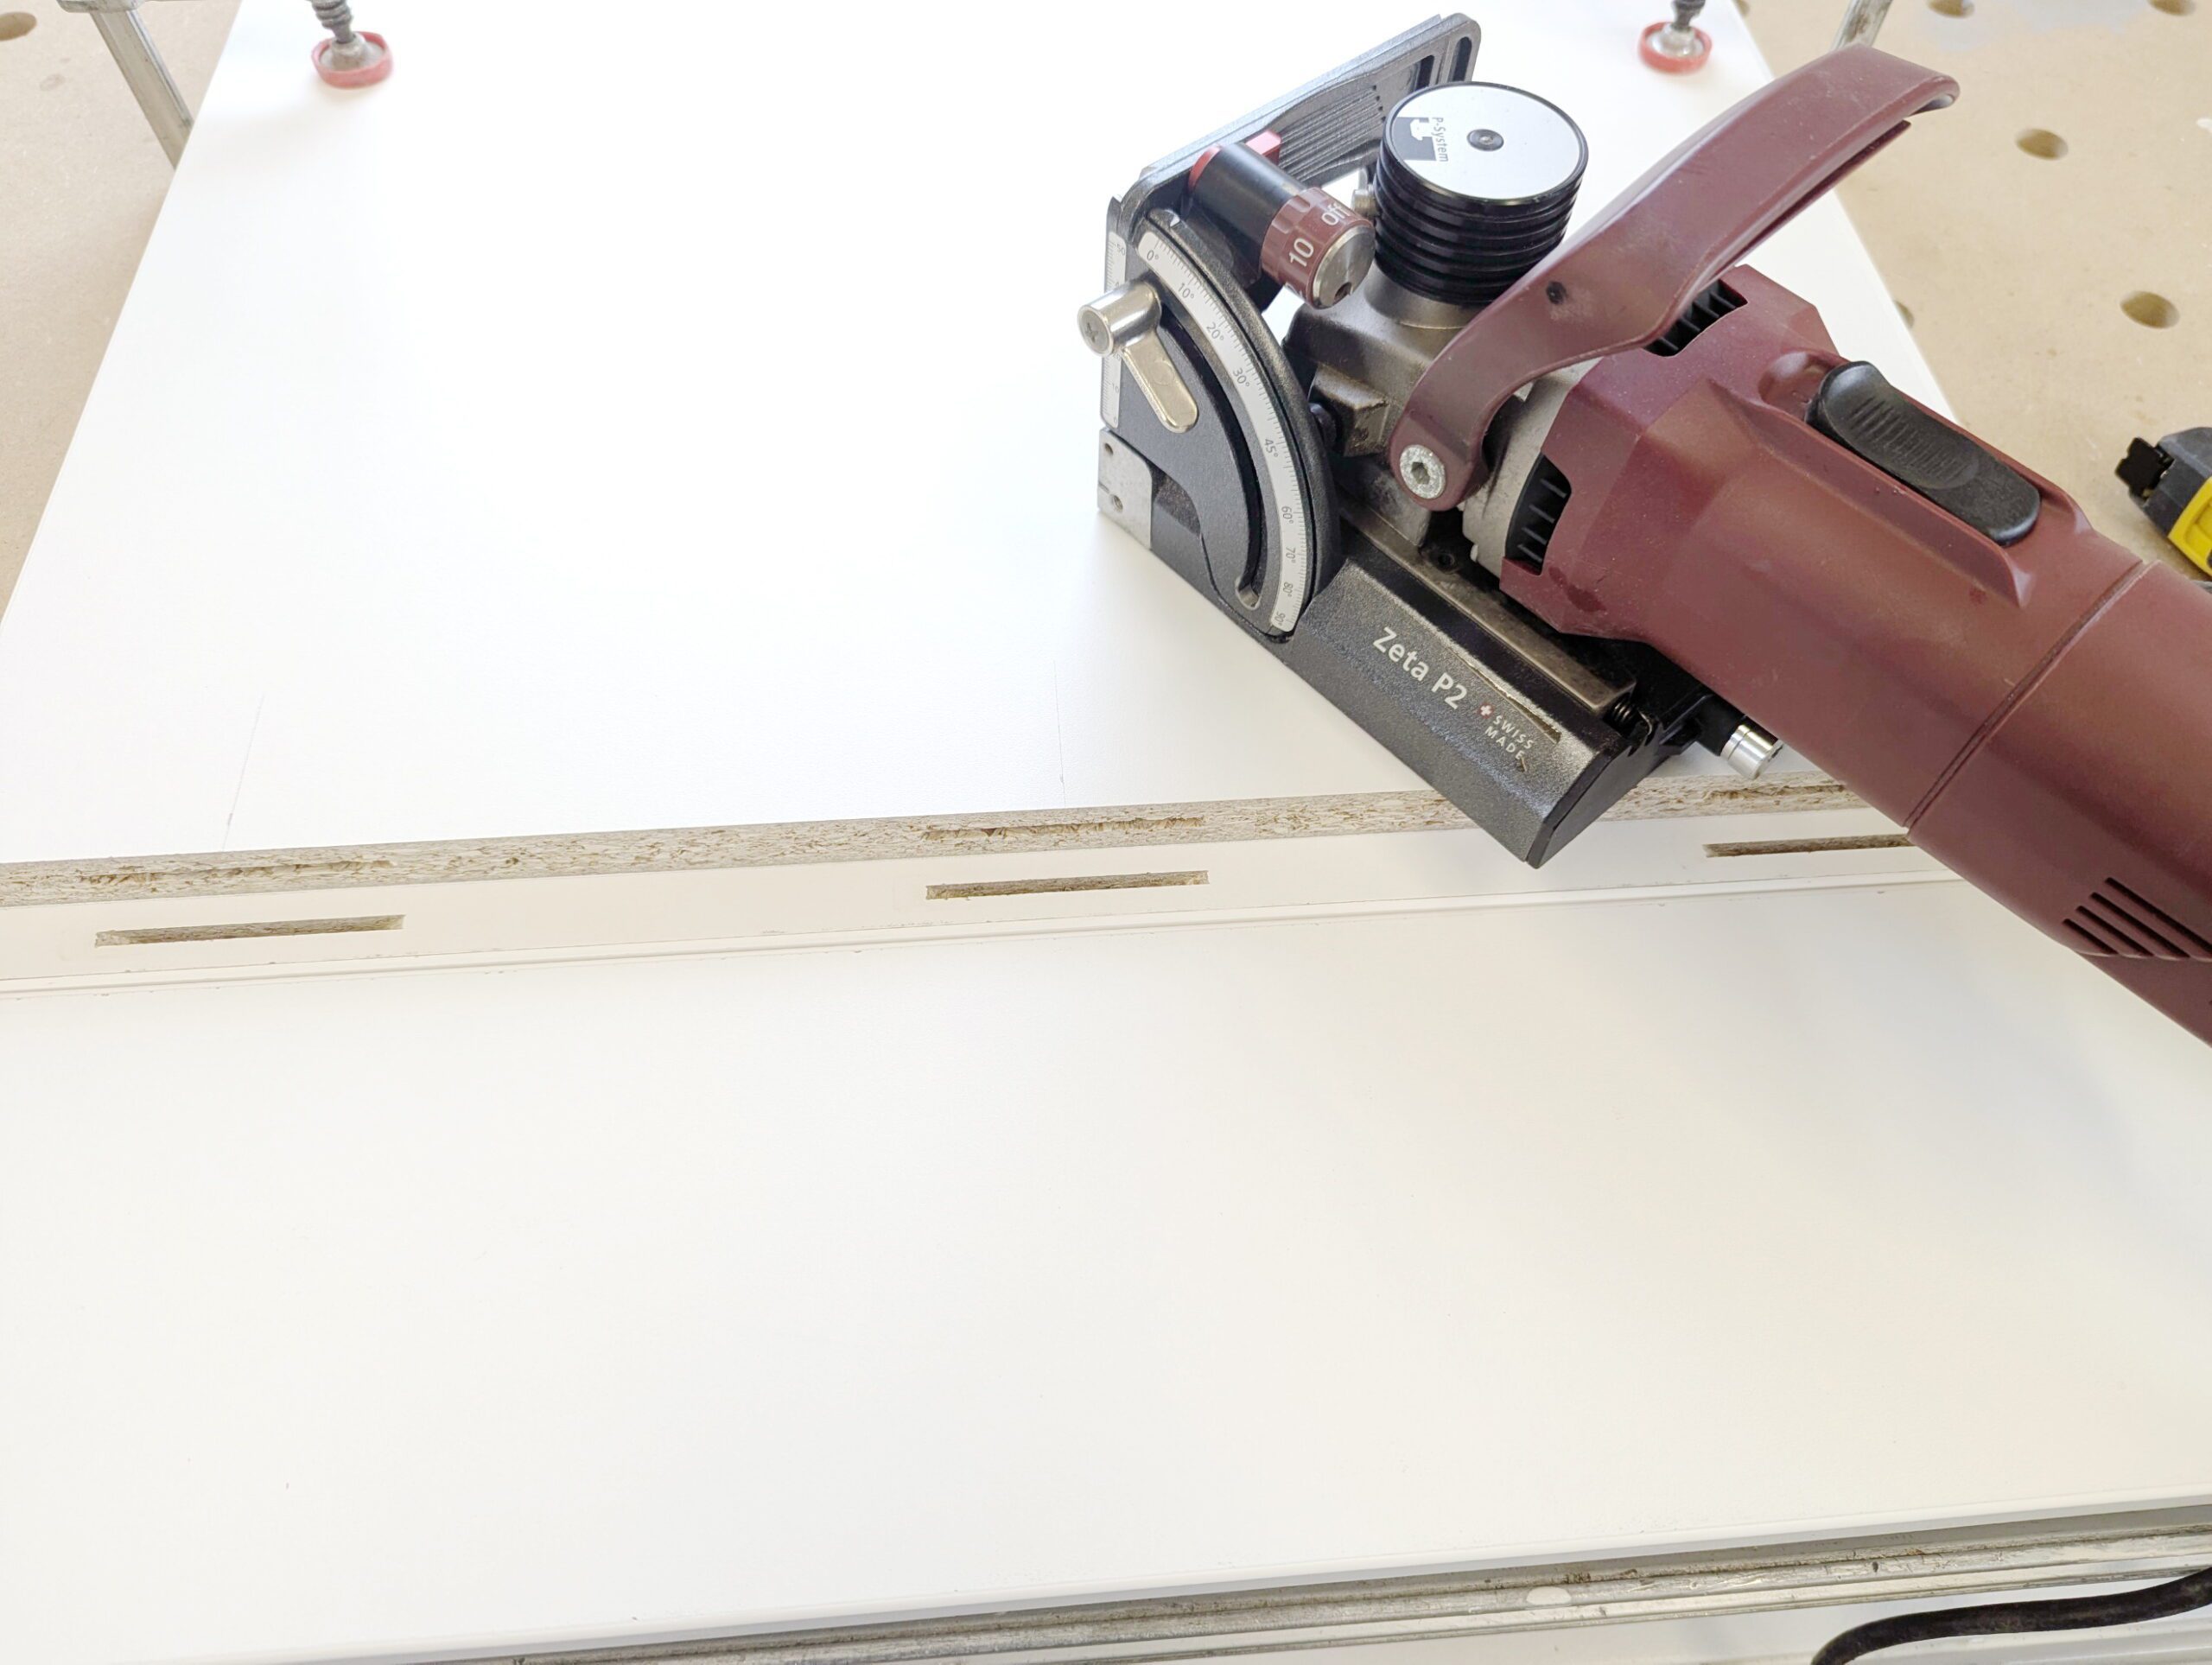
Anzahl Lamellos
Die Anzahl der einzusetzenden Lamellos hängt immer vom Verwendungszweck des Werkstücks ab. Bei Leimholz verwende ich Lamellos beispielsweise ausschließlich zum Zentrieren der zu verleimenden Teile.
Für dieses Projekt reichen an den Seiten jeweils drei Lamellos aus. Für die Rückwand setze ich zwei Stück ein, die in erster Linie der Führung dienen.
Die Seitenwände werden mit ihrer offenen Kante auf die Beschichtung des Bodens beziehungsweise des Deckels verleimt. Ohne eine zusätzliche Verbindung, beispielsweise durch Lamellos oder Dübel, wäre diese Verleimung auf Dauer nicht ausreichend stabil.
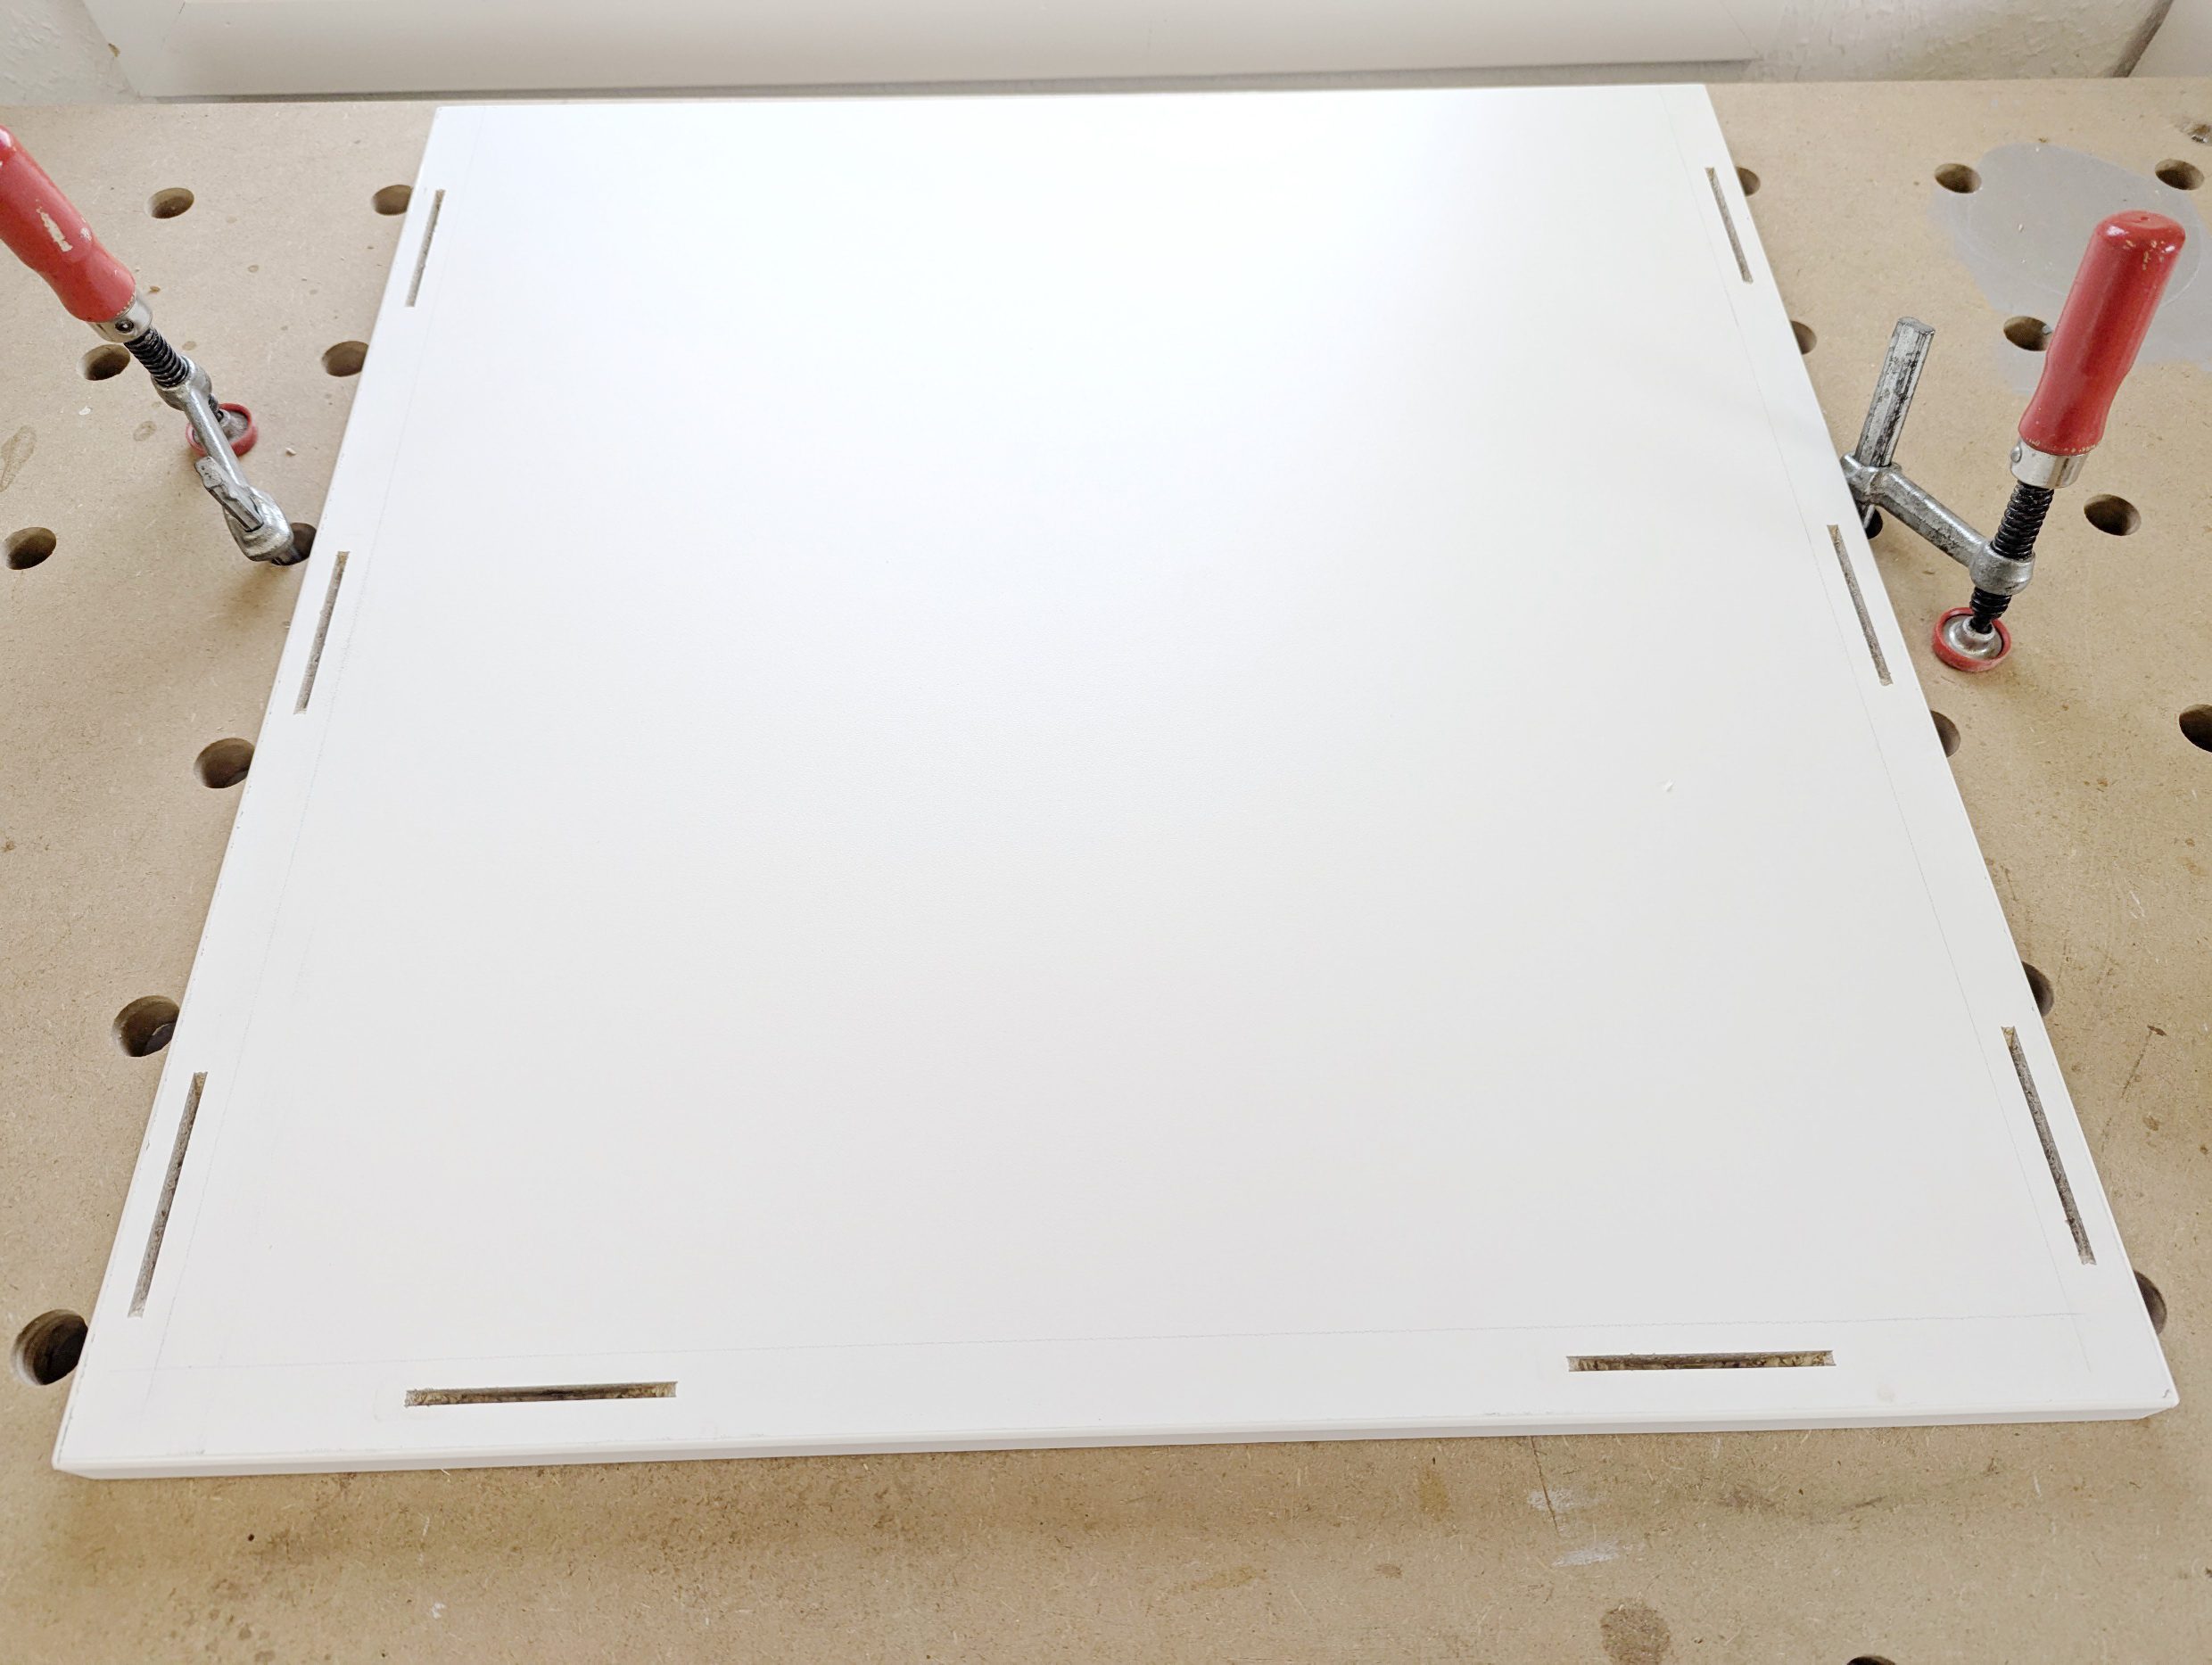
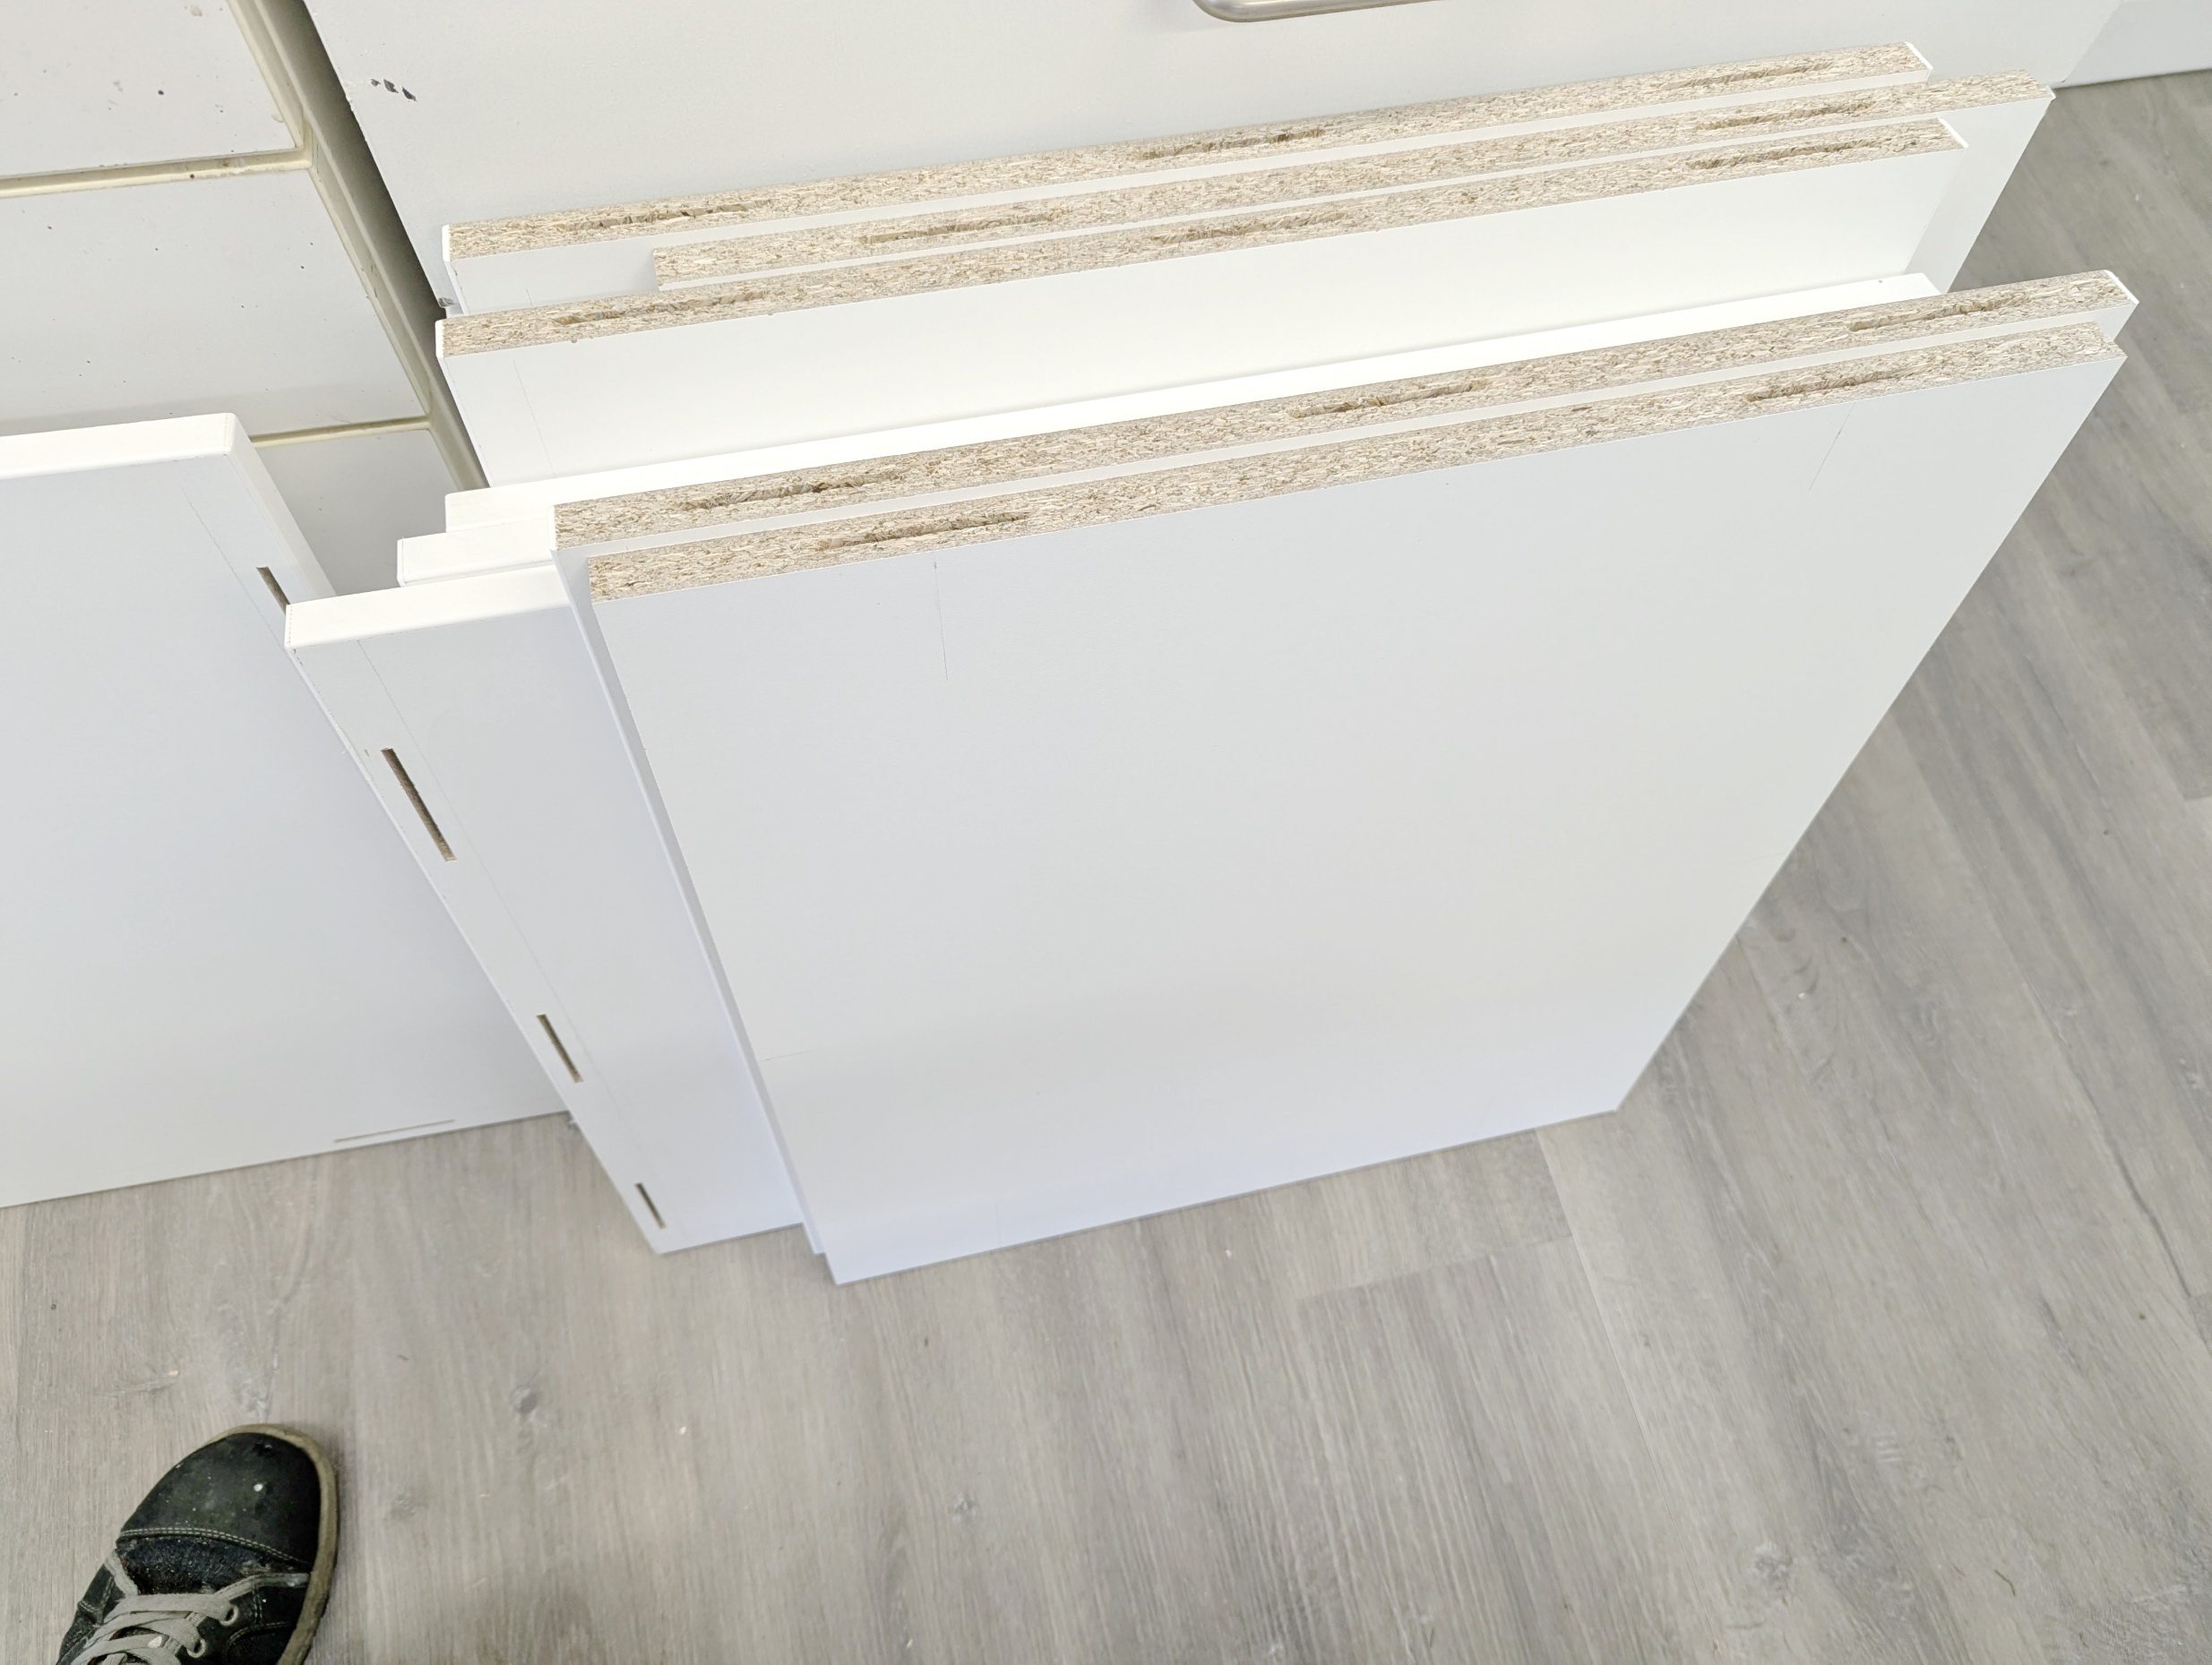
Auszüge positionieren
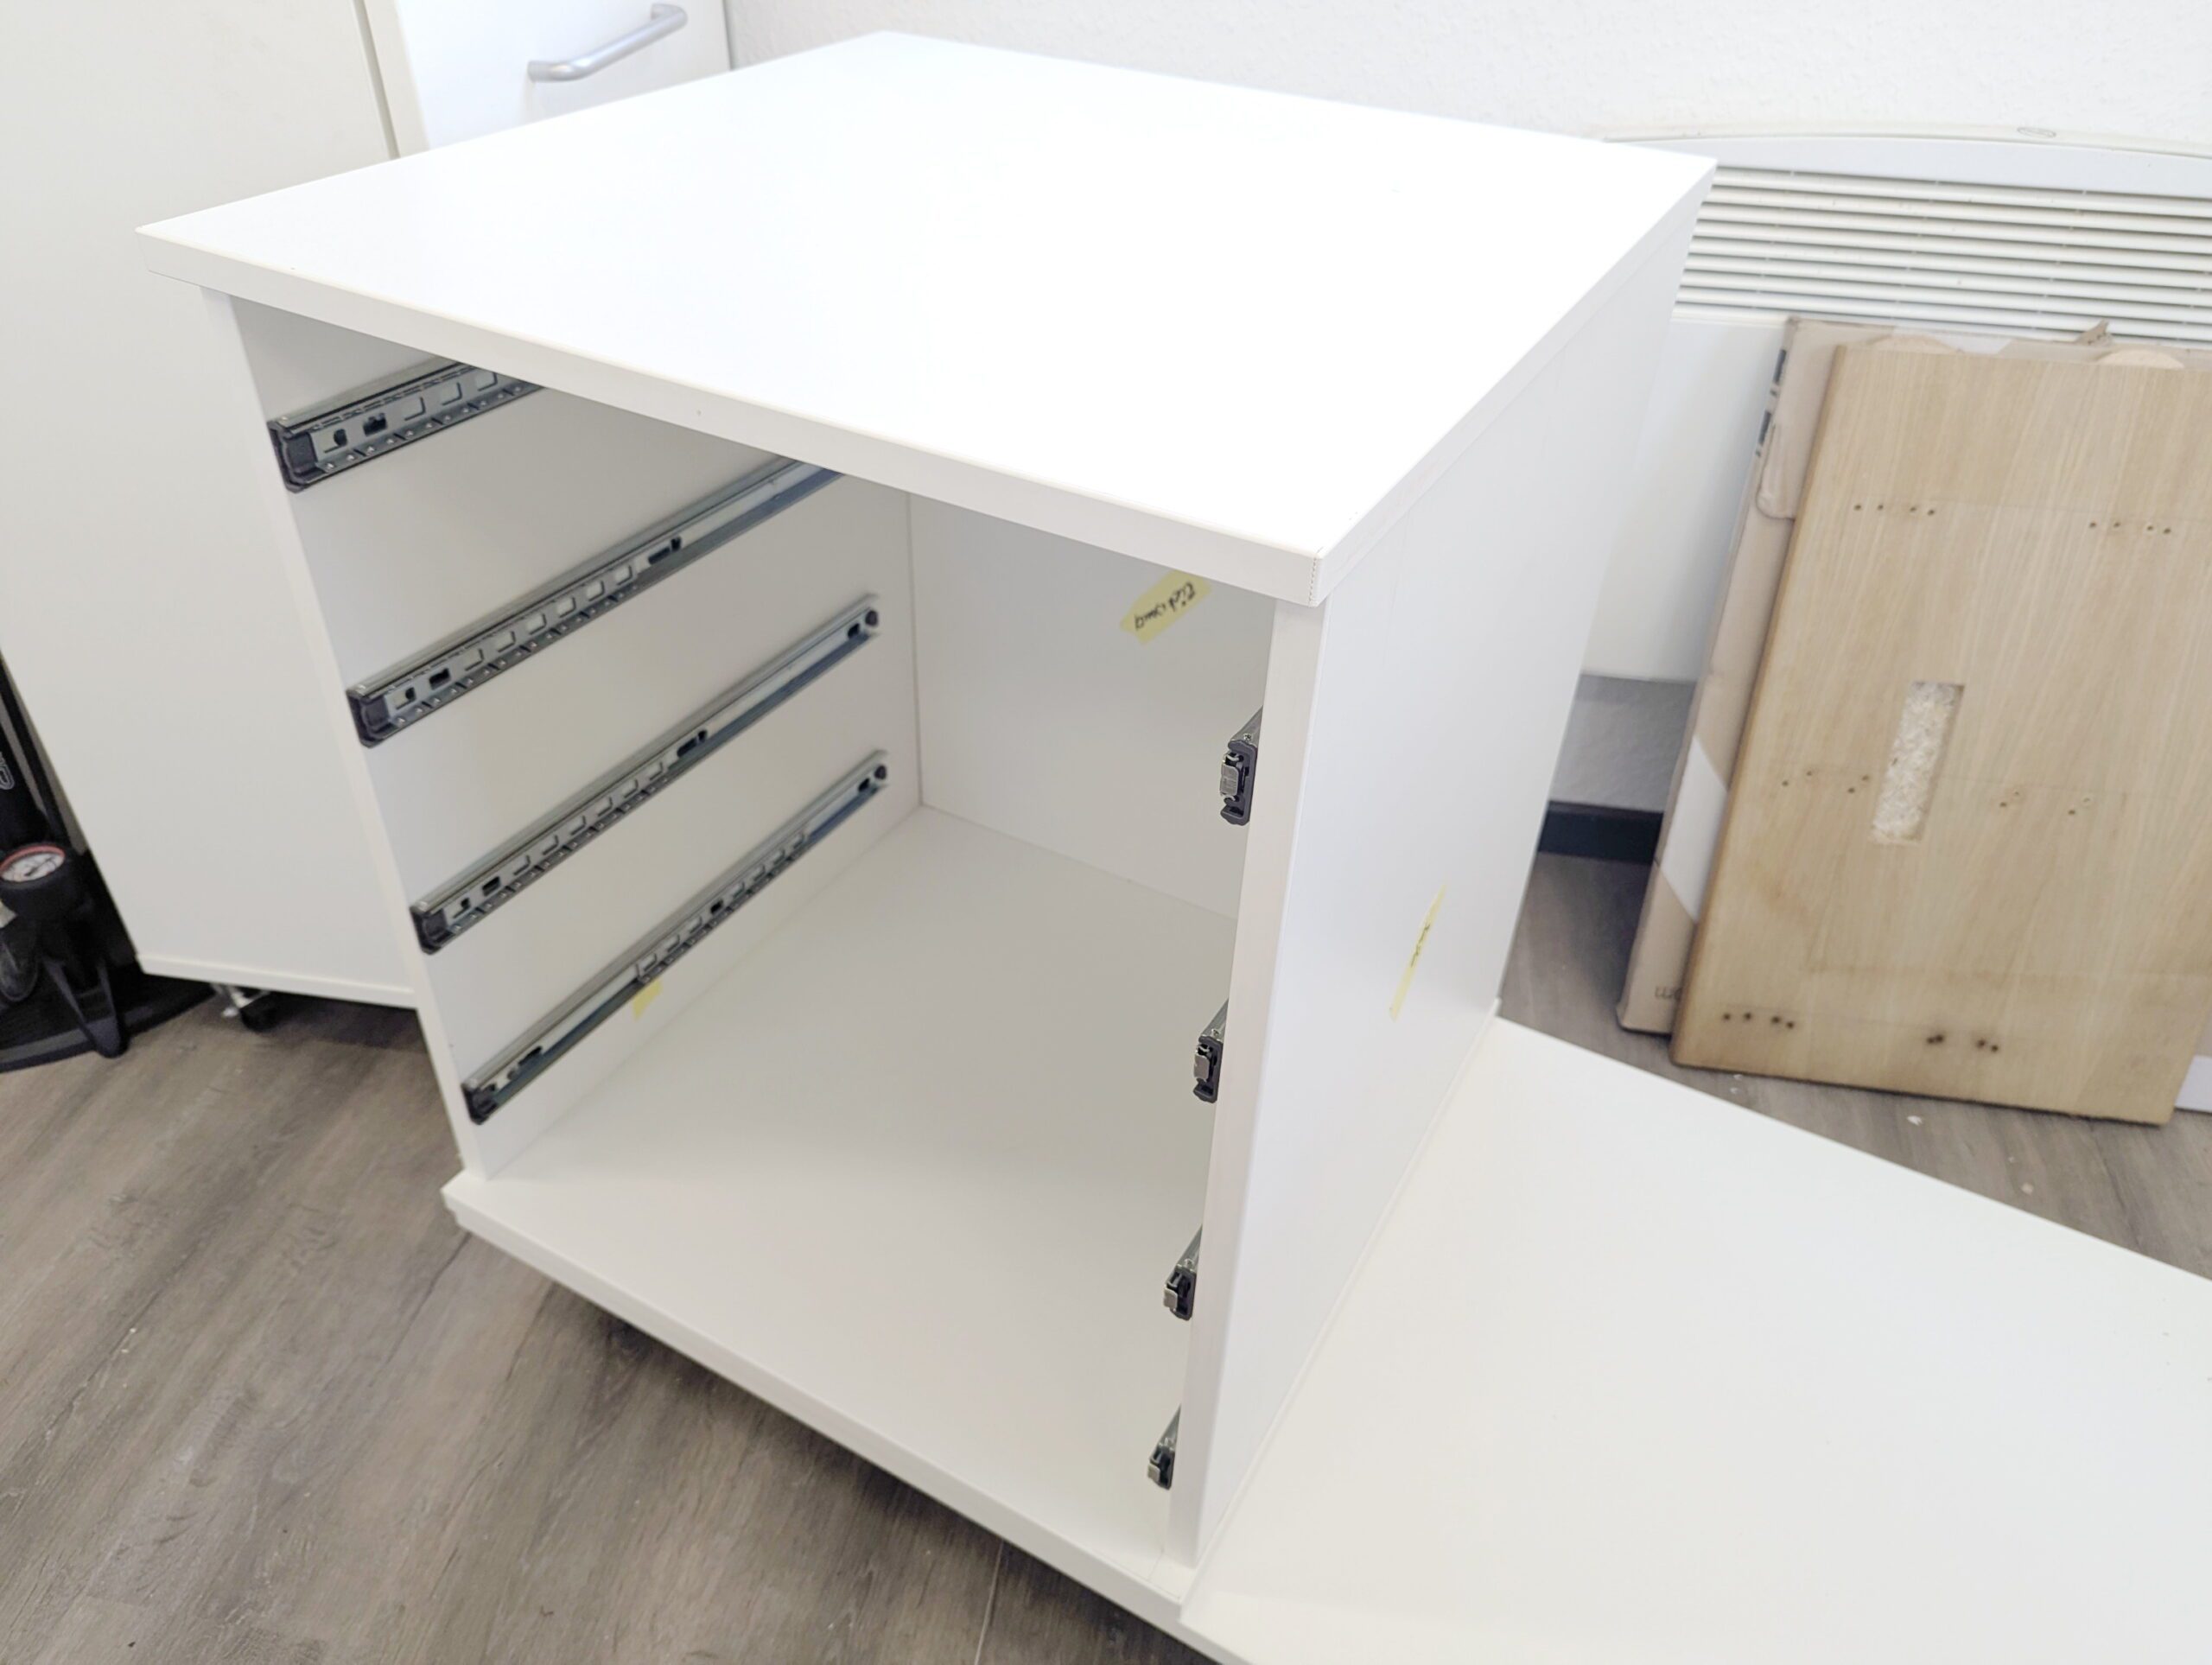
Natürlich ist es deutlich bequemer, die Auszüge bereits vor dem Zusammenbau zu positionieren und die Befestigungslöcher vorzubohren.
Um die Bohrungen exakt mittig setzen zu können, körne ich die Positionen zunächst an. Dadurch lässt sich der Bohrer sauber führen und ein Verlaufen wird vermieden.
Anschließend baue ich einen Schrank bereits komplett zusammen, um auf der Werkbank wieder genügend Platz für den Aufbau des zweiten Schranks zu schaffen.
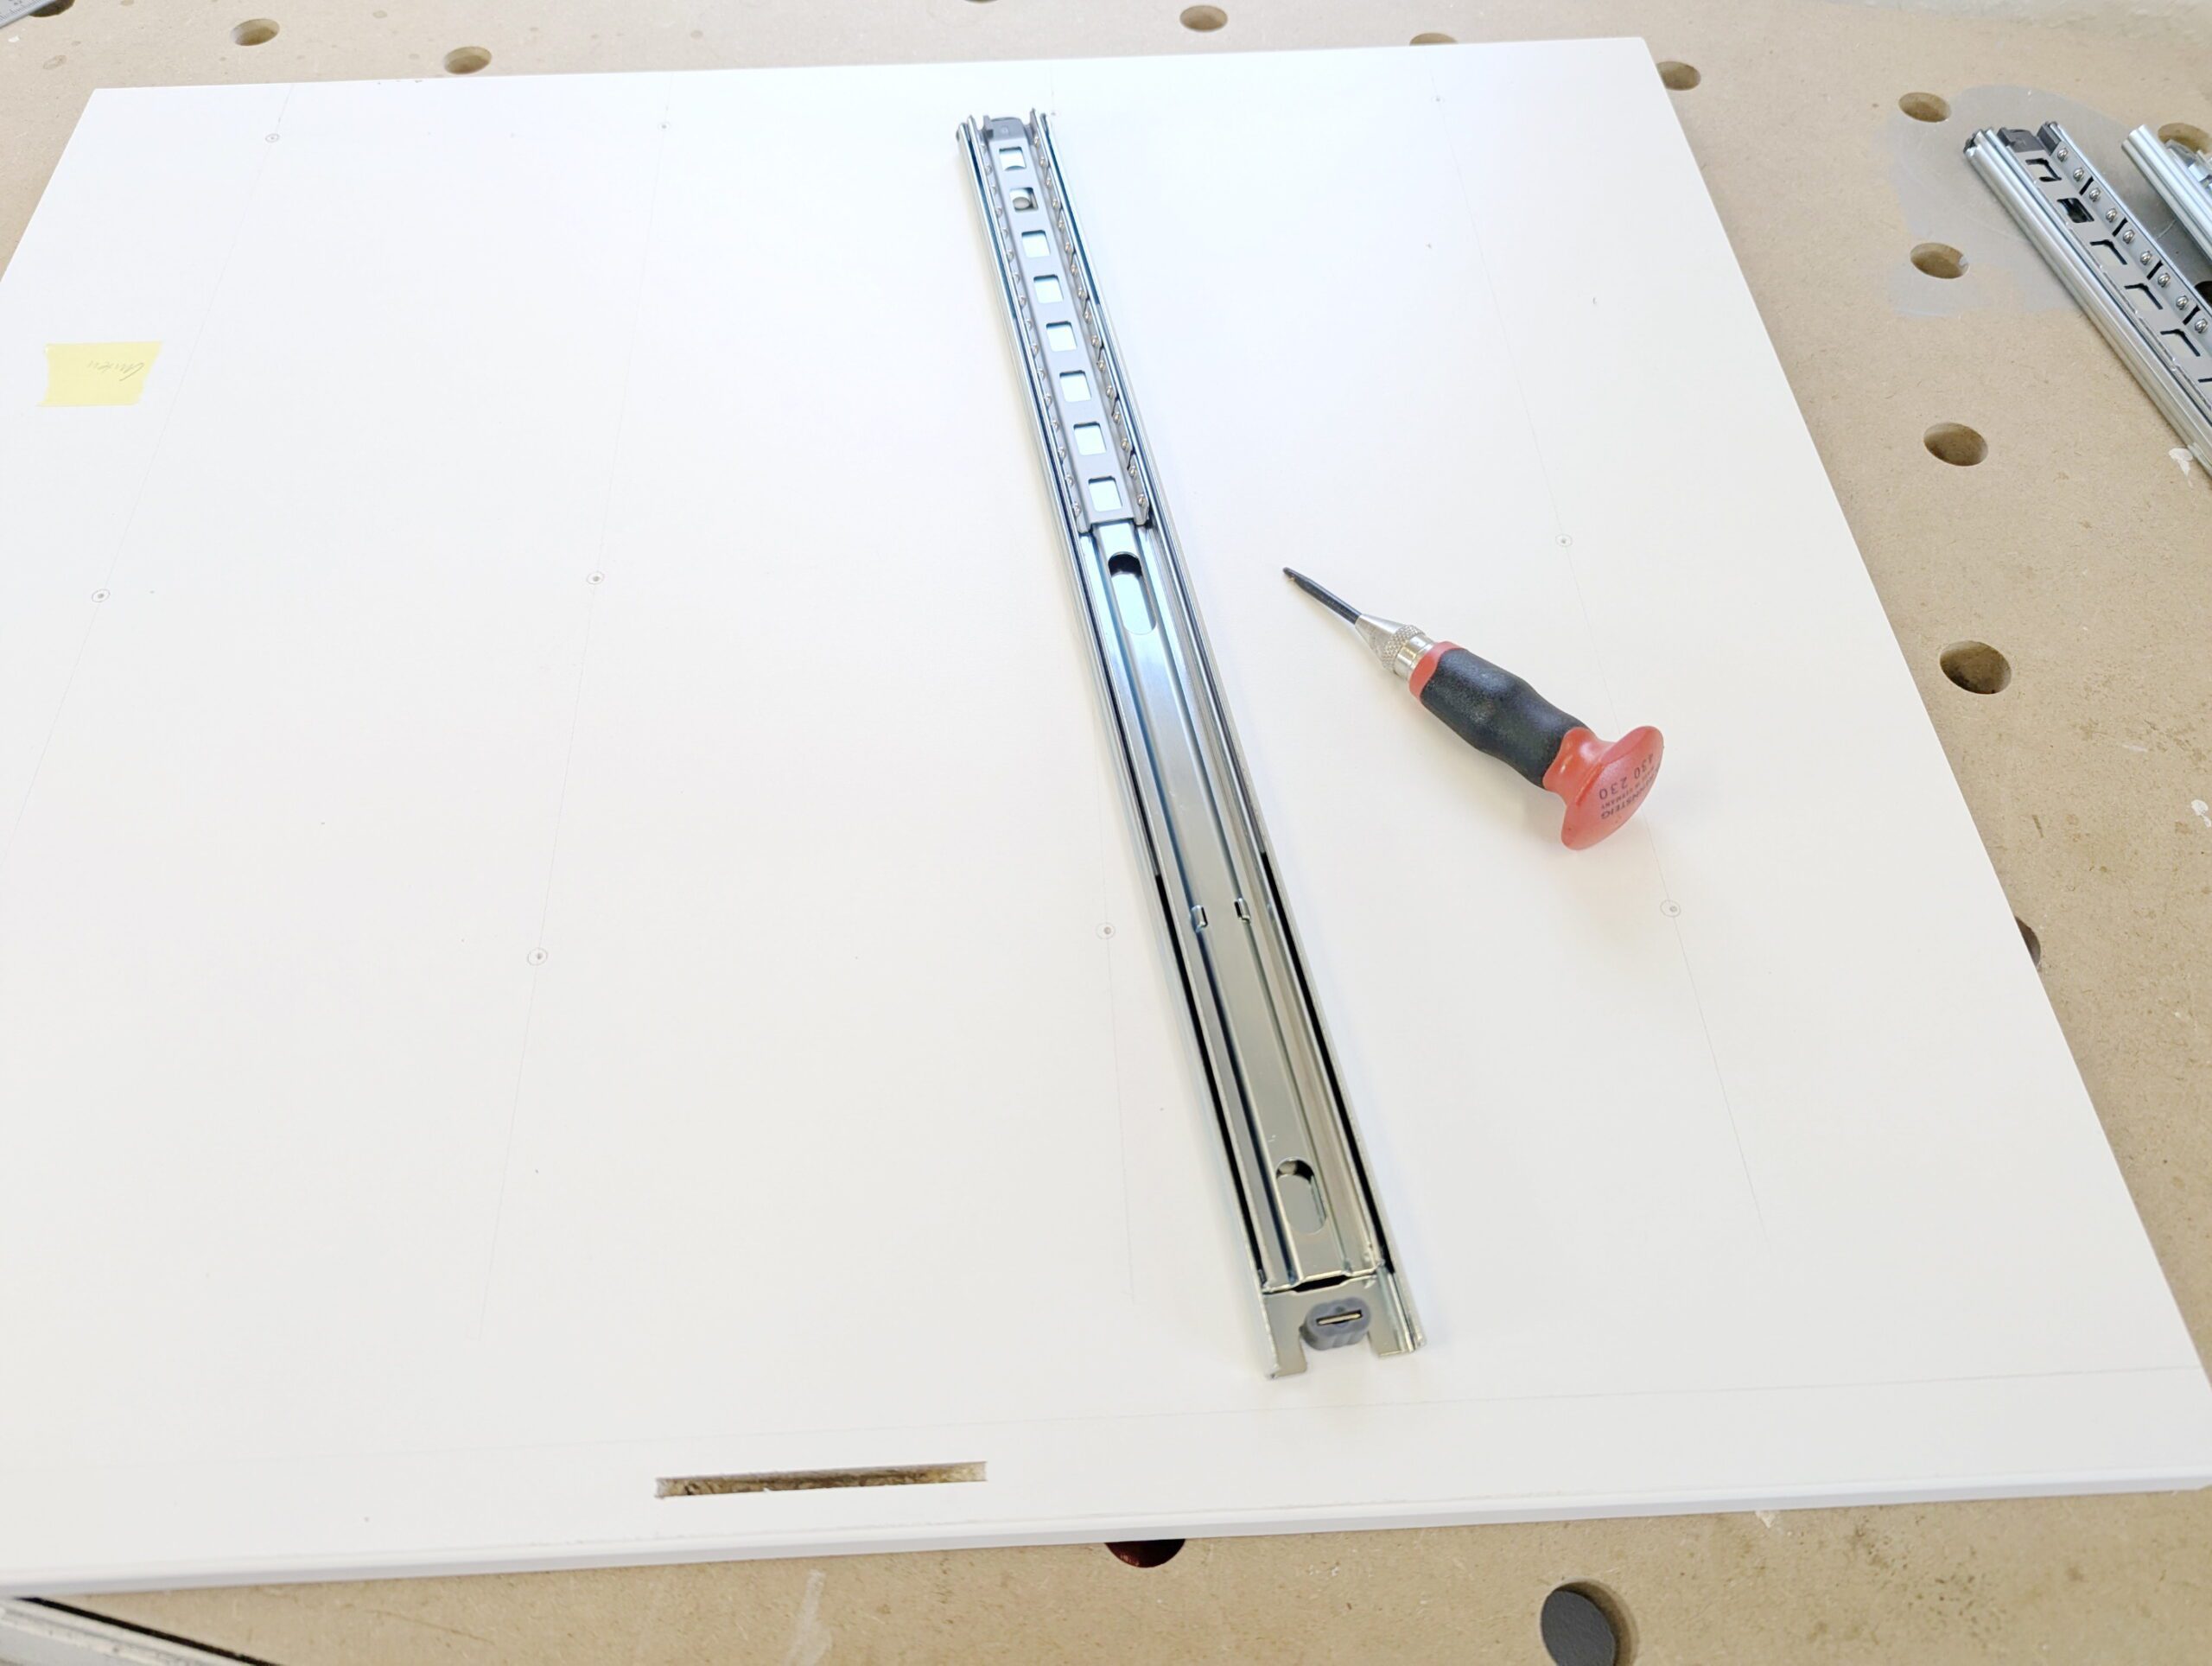
Zusammenbau
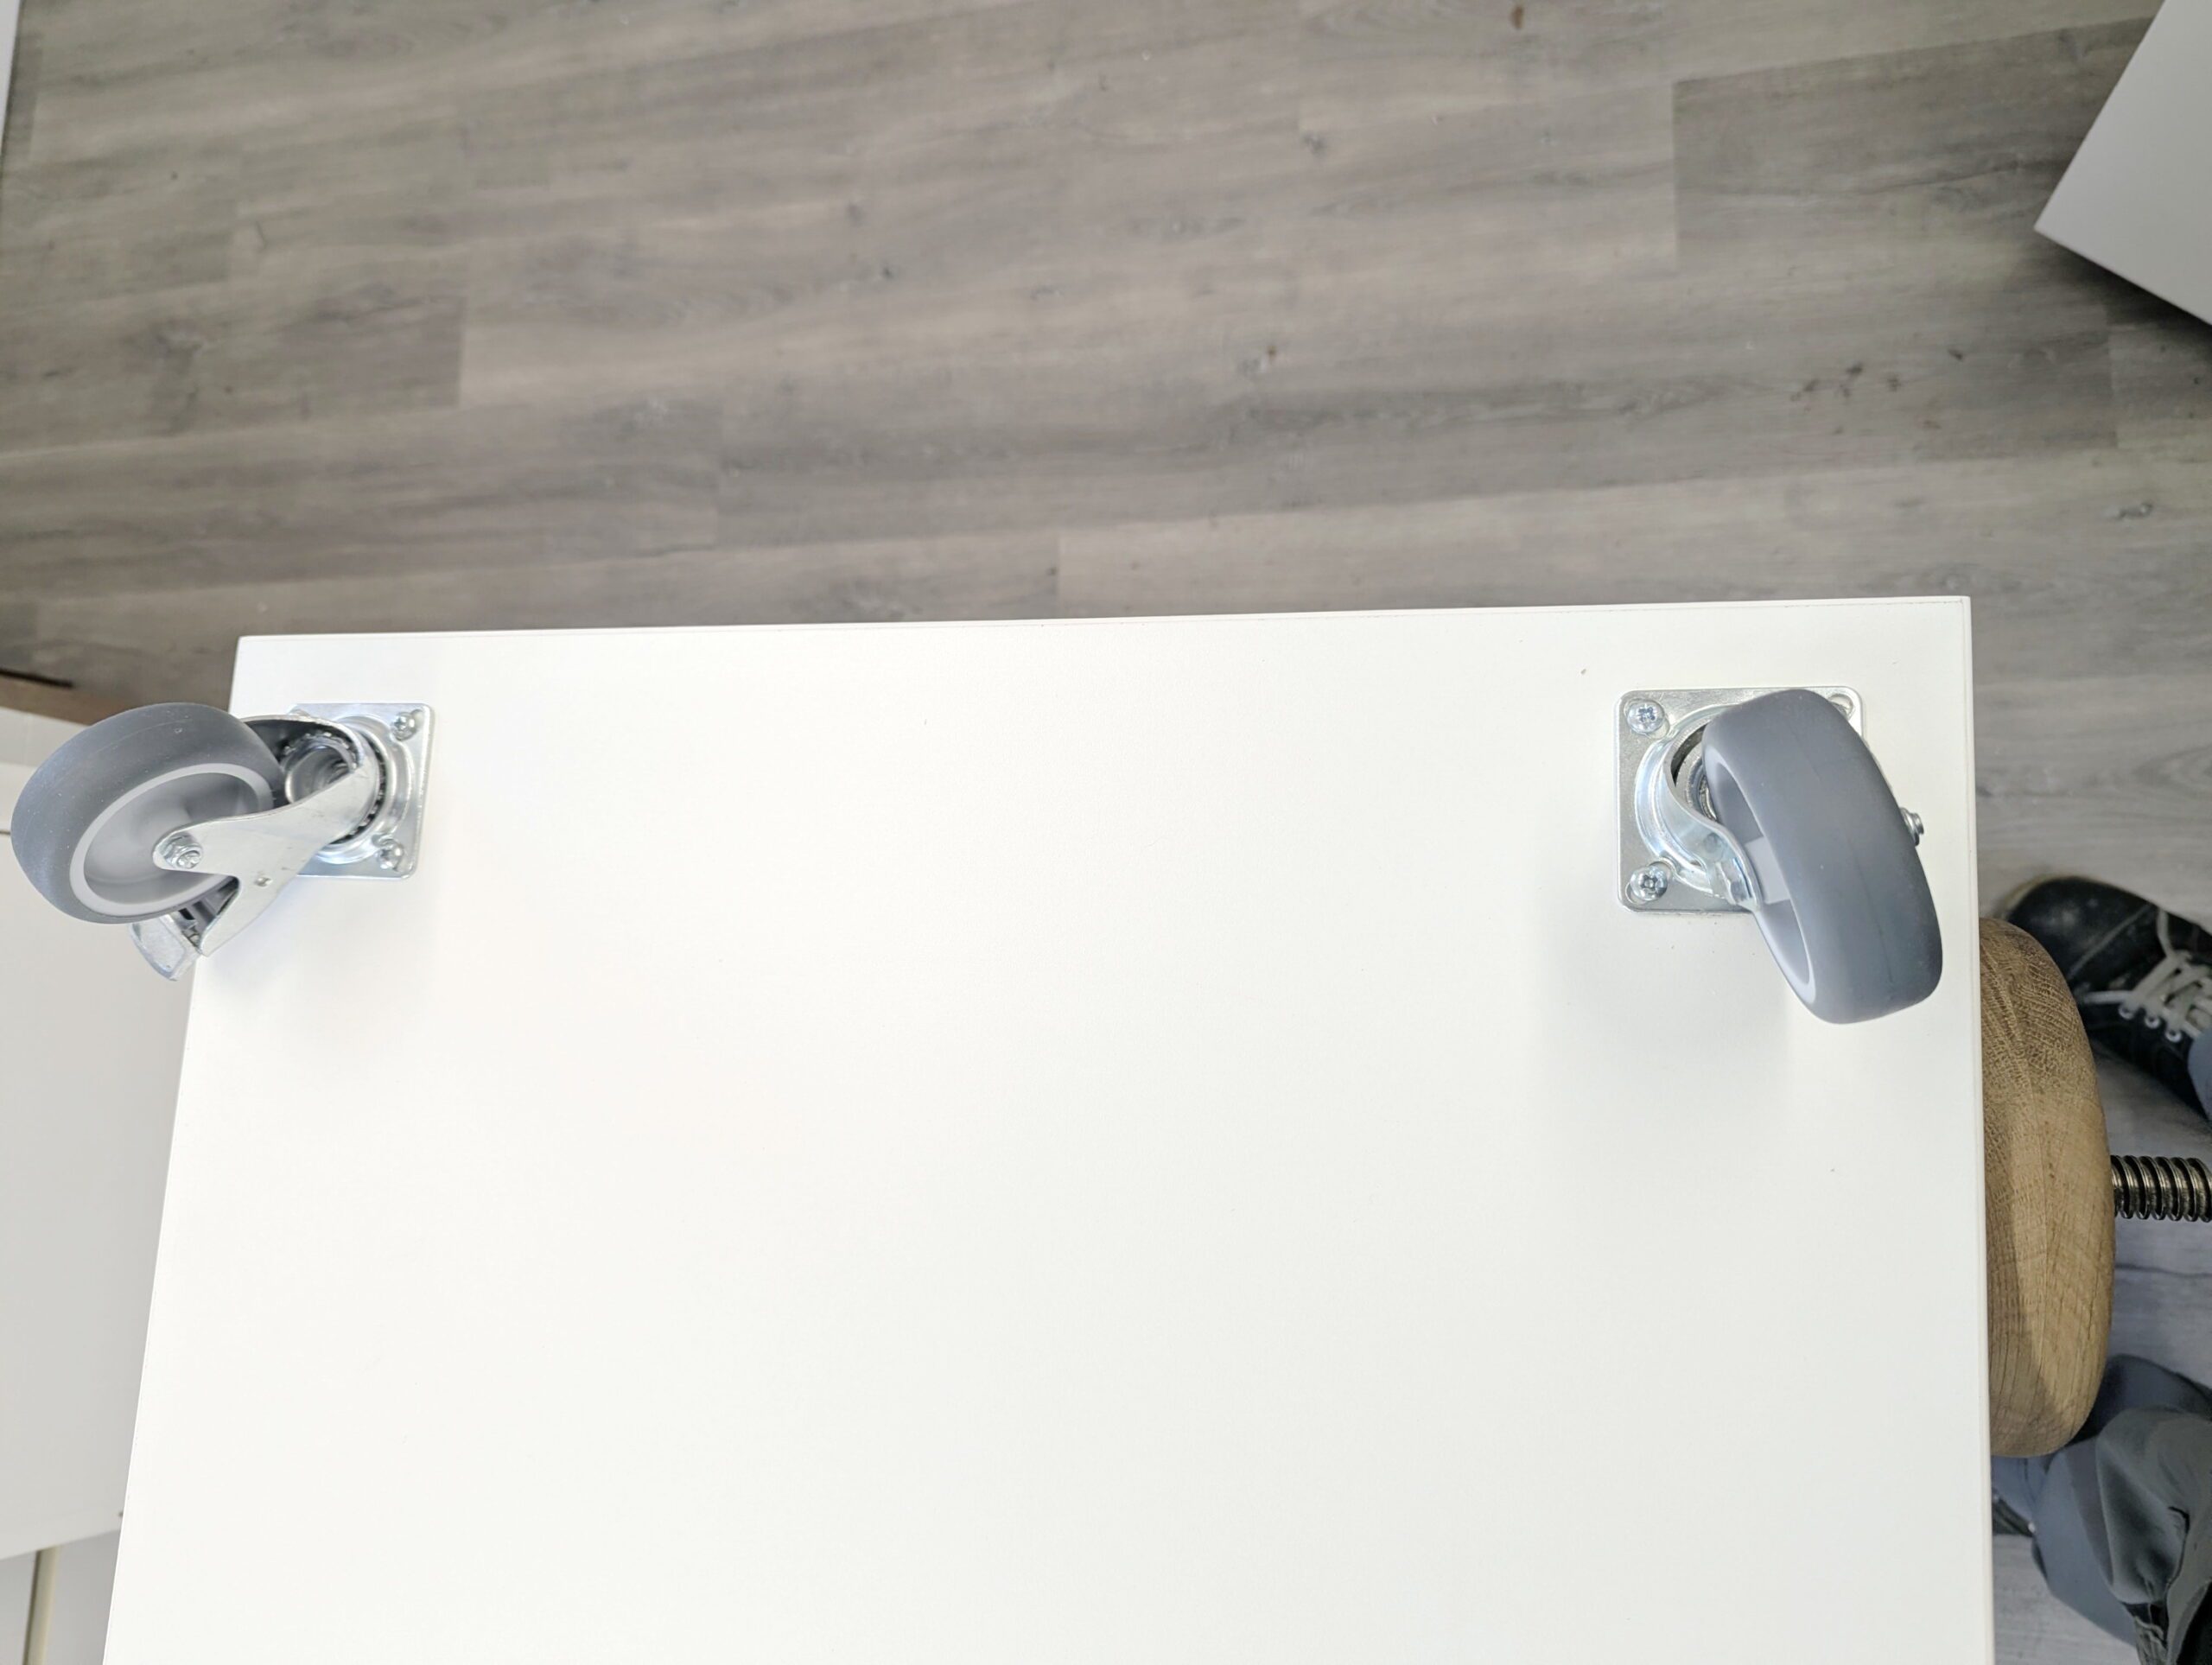
Während die Verleimung des letzten Schranks abbindet, habe ich die Laufrollen unter die Grundplatte geschraubt.
Durch die Position der Rollen an den äußeren Kanten und das Eigengewicht der Schränke biegt sich die Grundplatte derzeit noch leicht durch. Das ist jedoch völlig unkritisch, da die konstruktive Stabilität zu diesem Zeitpunkt noch nicht vollständig gegeben ist.
Sobald die Schränke mit der Grundplatte verschraubt und zusätzlich mittig miteinander verbunden sind, erhält die gesamte Konstruktion ihre endgültige Stabilität. Die auftretenden Kräfte werden dann gleichmäßig aufgenommen und optimal verteilt.
Schraubenart
Hier verwende ich Holzschrauben mit Teilgewinde, da diese die beiden Bauteile beim Einschrauben zuverlässig zusammenziehen.
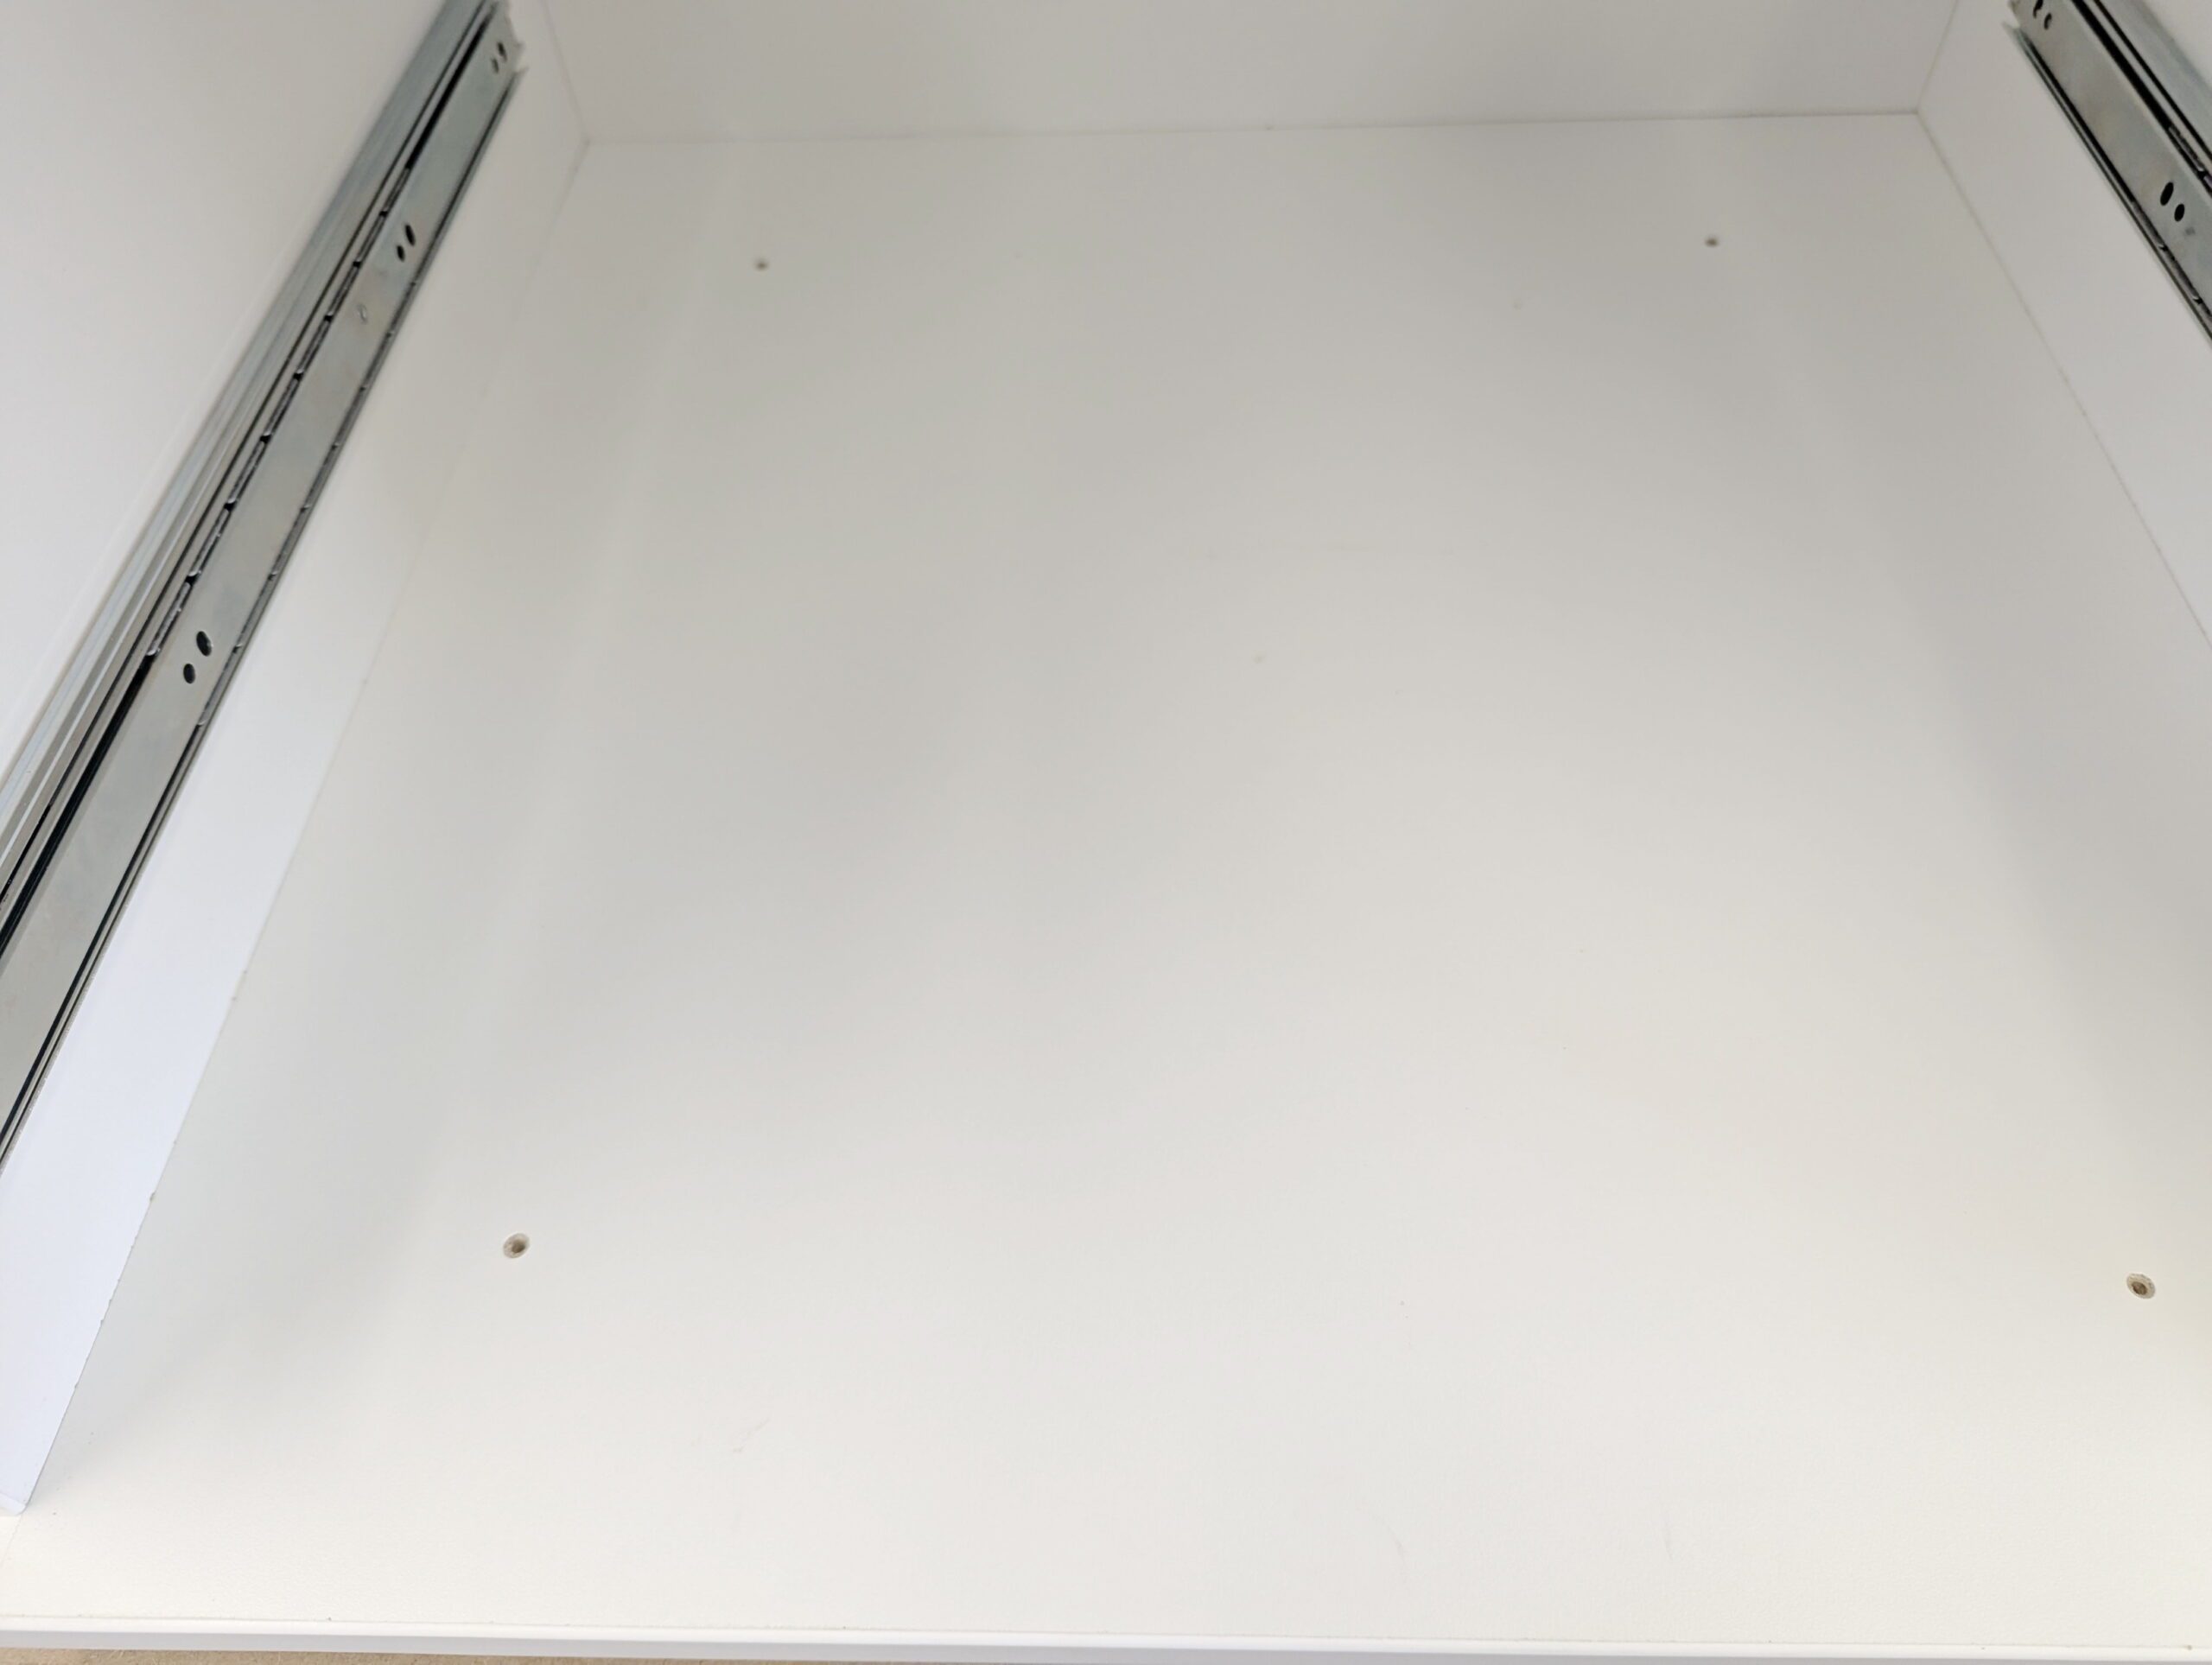
Sämtliche Bohrungen wurden zuvor vorgebohrt. Jeweils vier Schrauben verbinden die Schränke mit der Grundplatte, weitere vier Schrauben werden durch die Mittelwände gesetzt. Dadurch erhält die Konstruktion bereits eine hohe Eigenstabilität.
Der spätere Aluminiumrahmen leitet seine Kräfte ohnehin überwiegend über die Eckpunkte nach unten ab, sodass die Lasten von der Konstruktion problemlos aufgenommen werden.
Schubladen bauen
Tja, eigentlich wollte ich die Schubladen aus dem bereits vorhandenen Schubladenschrank übernehmen.
Allerdings sind diese exakt 2 mm zu breit. Wären sie 2 mm zu schmal gewesen, hätte ich das problemlos mit entsprechenden Unterlagen ausgleichen können. Zu breit ist jedoch zu breit – sie passen schlicht nicht.
Also habe ich passendes Multiplex in 12 mm Stärke sowie die dazugehörigen Rückwände in 5 mm Stärke gekauft.
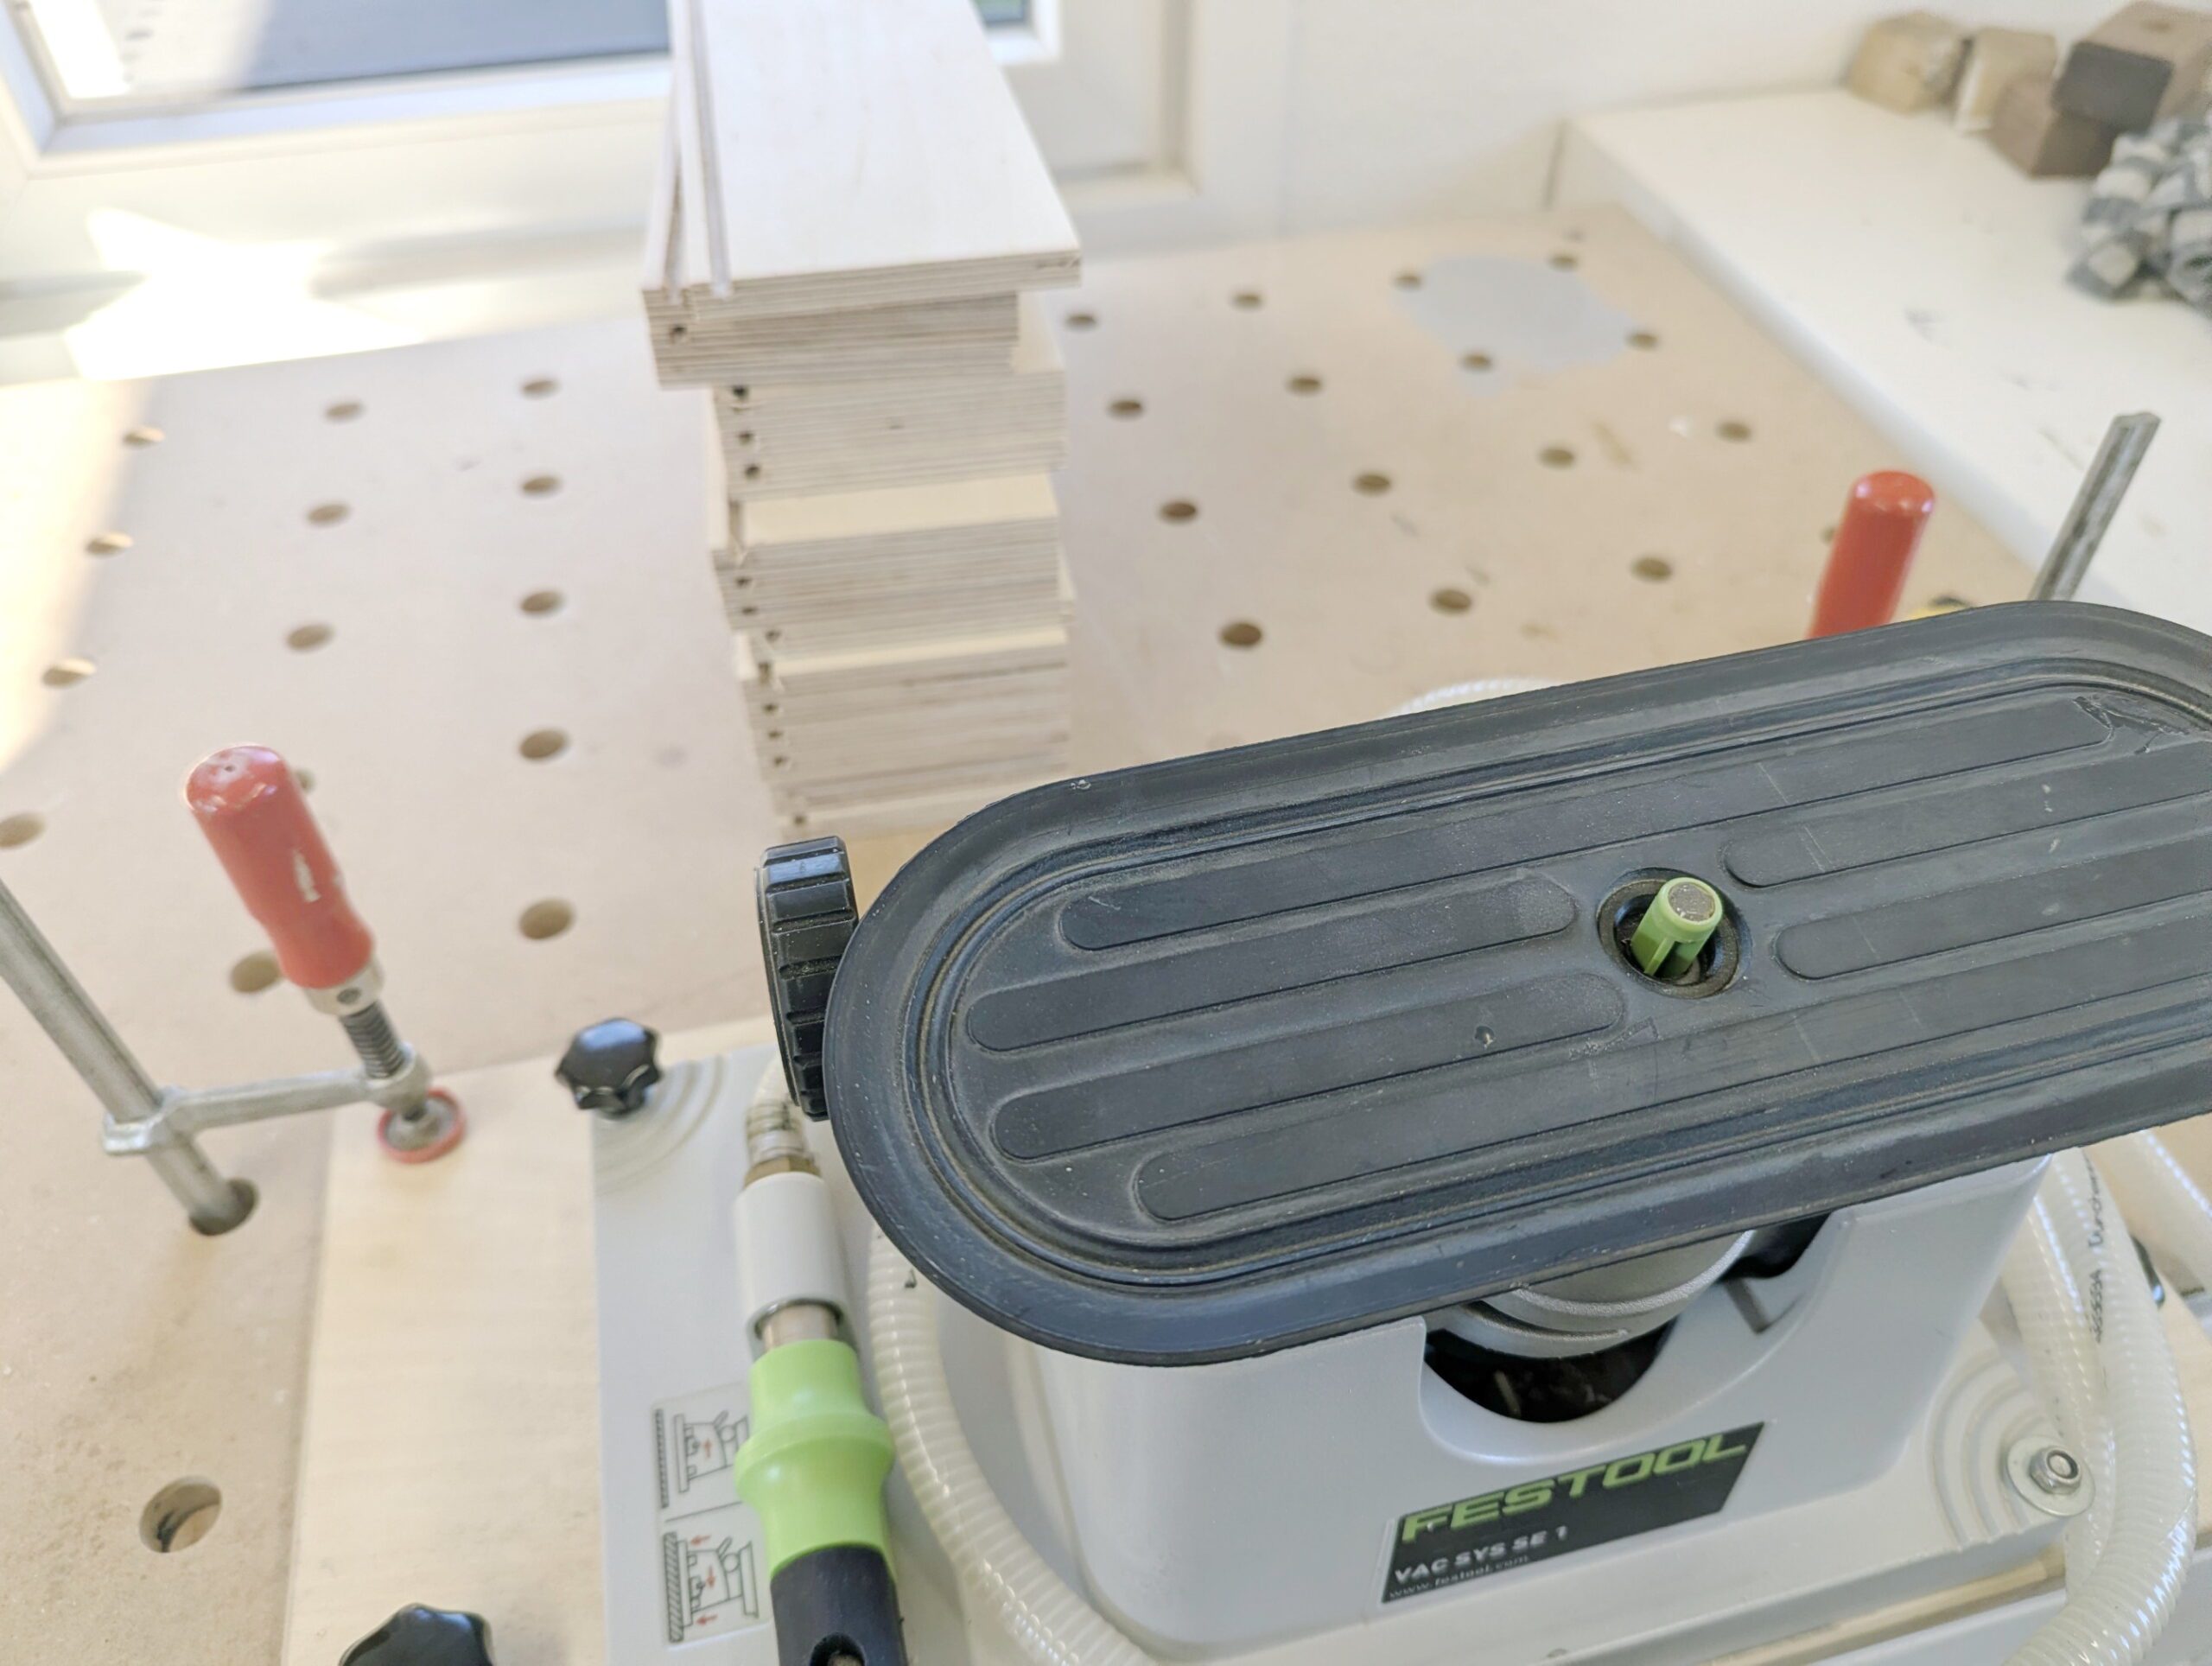
Da der Schubladenboden eingeschoben werden soll, muss in die Schubladenseiten eine Nut eingefräst werden. Mit dem VAC-SYS sowie einer Oberfräse mit Längsanschlag ist diese Arbeit schnell und präzise erledigt.
"Hilfsmittel"
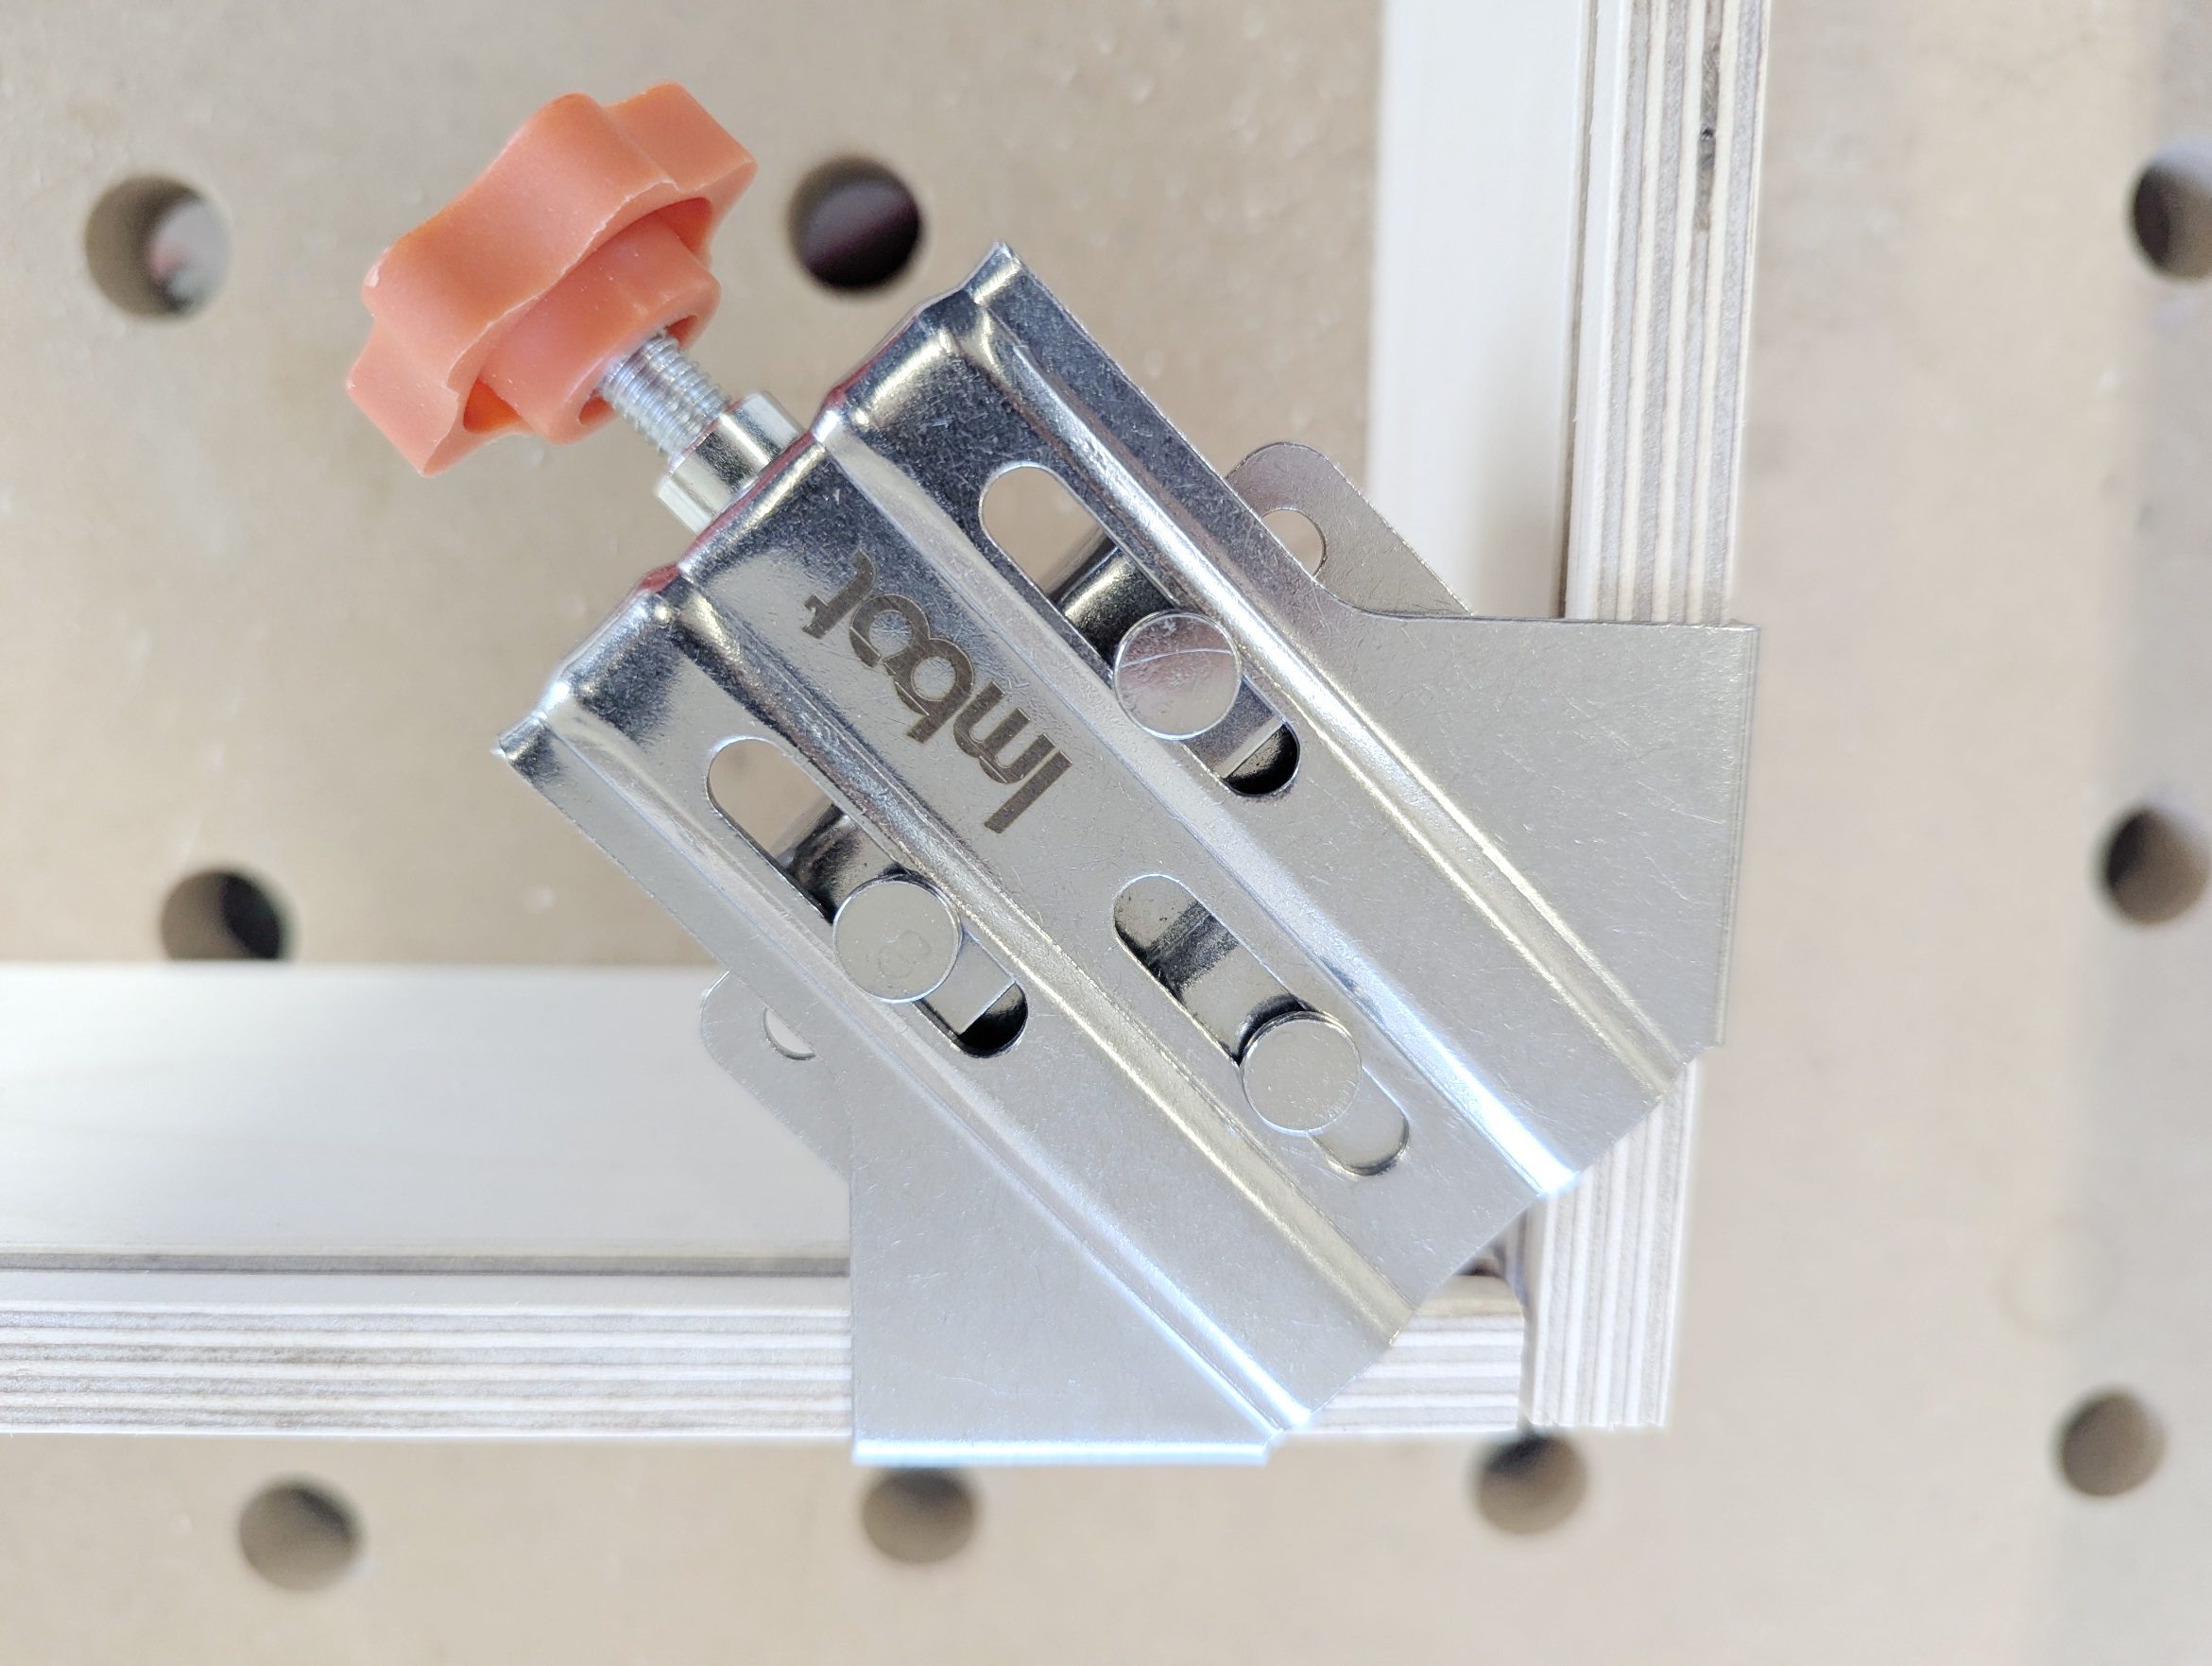
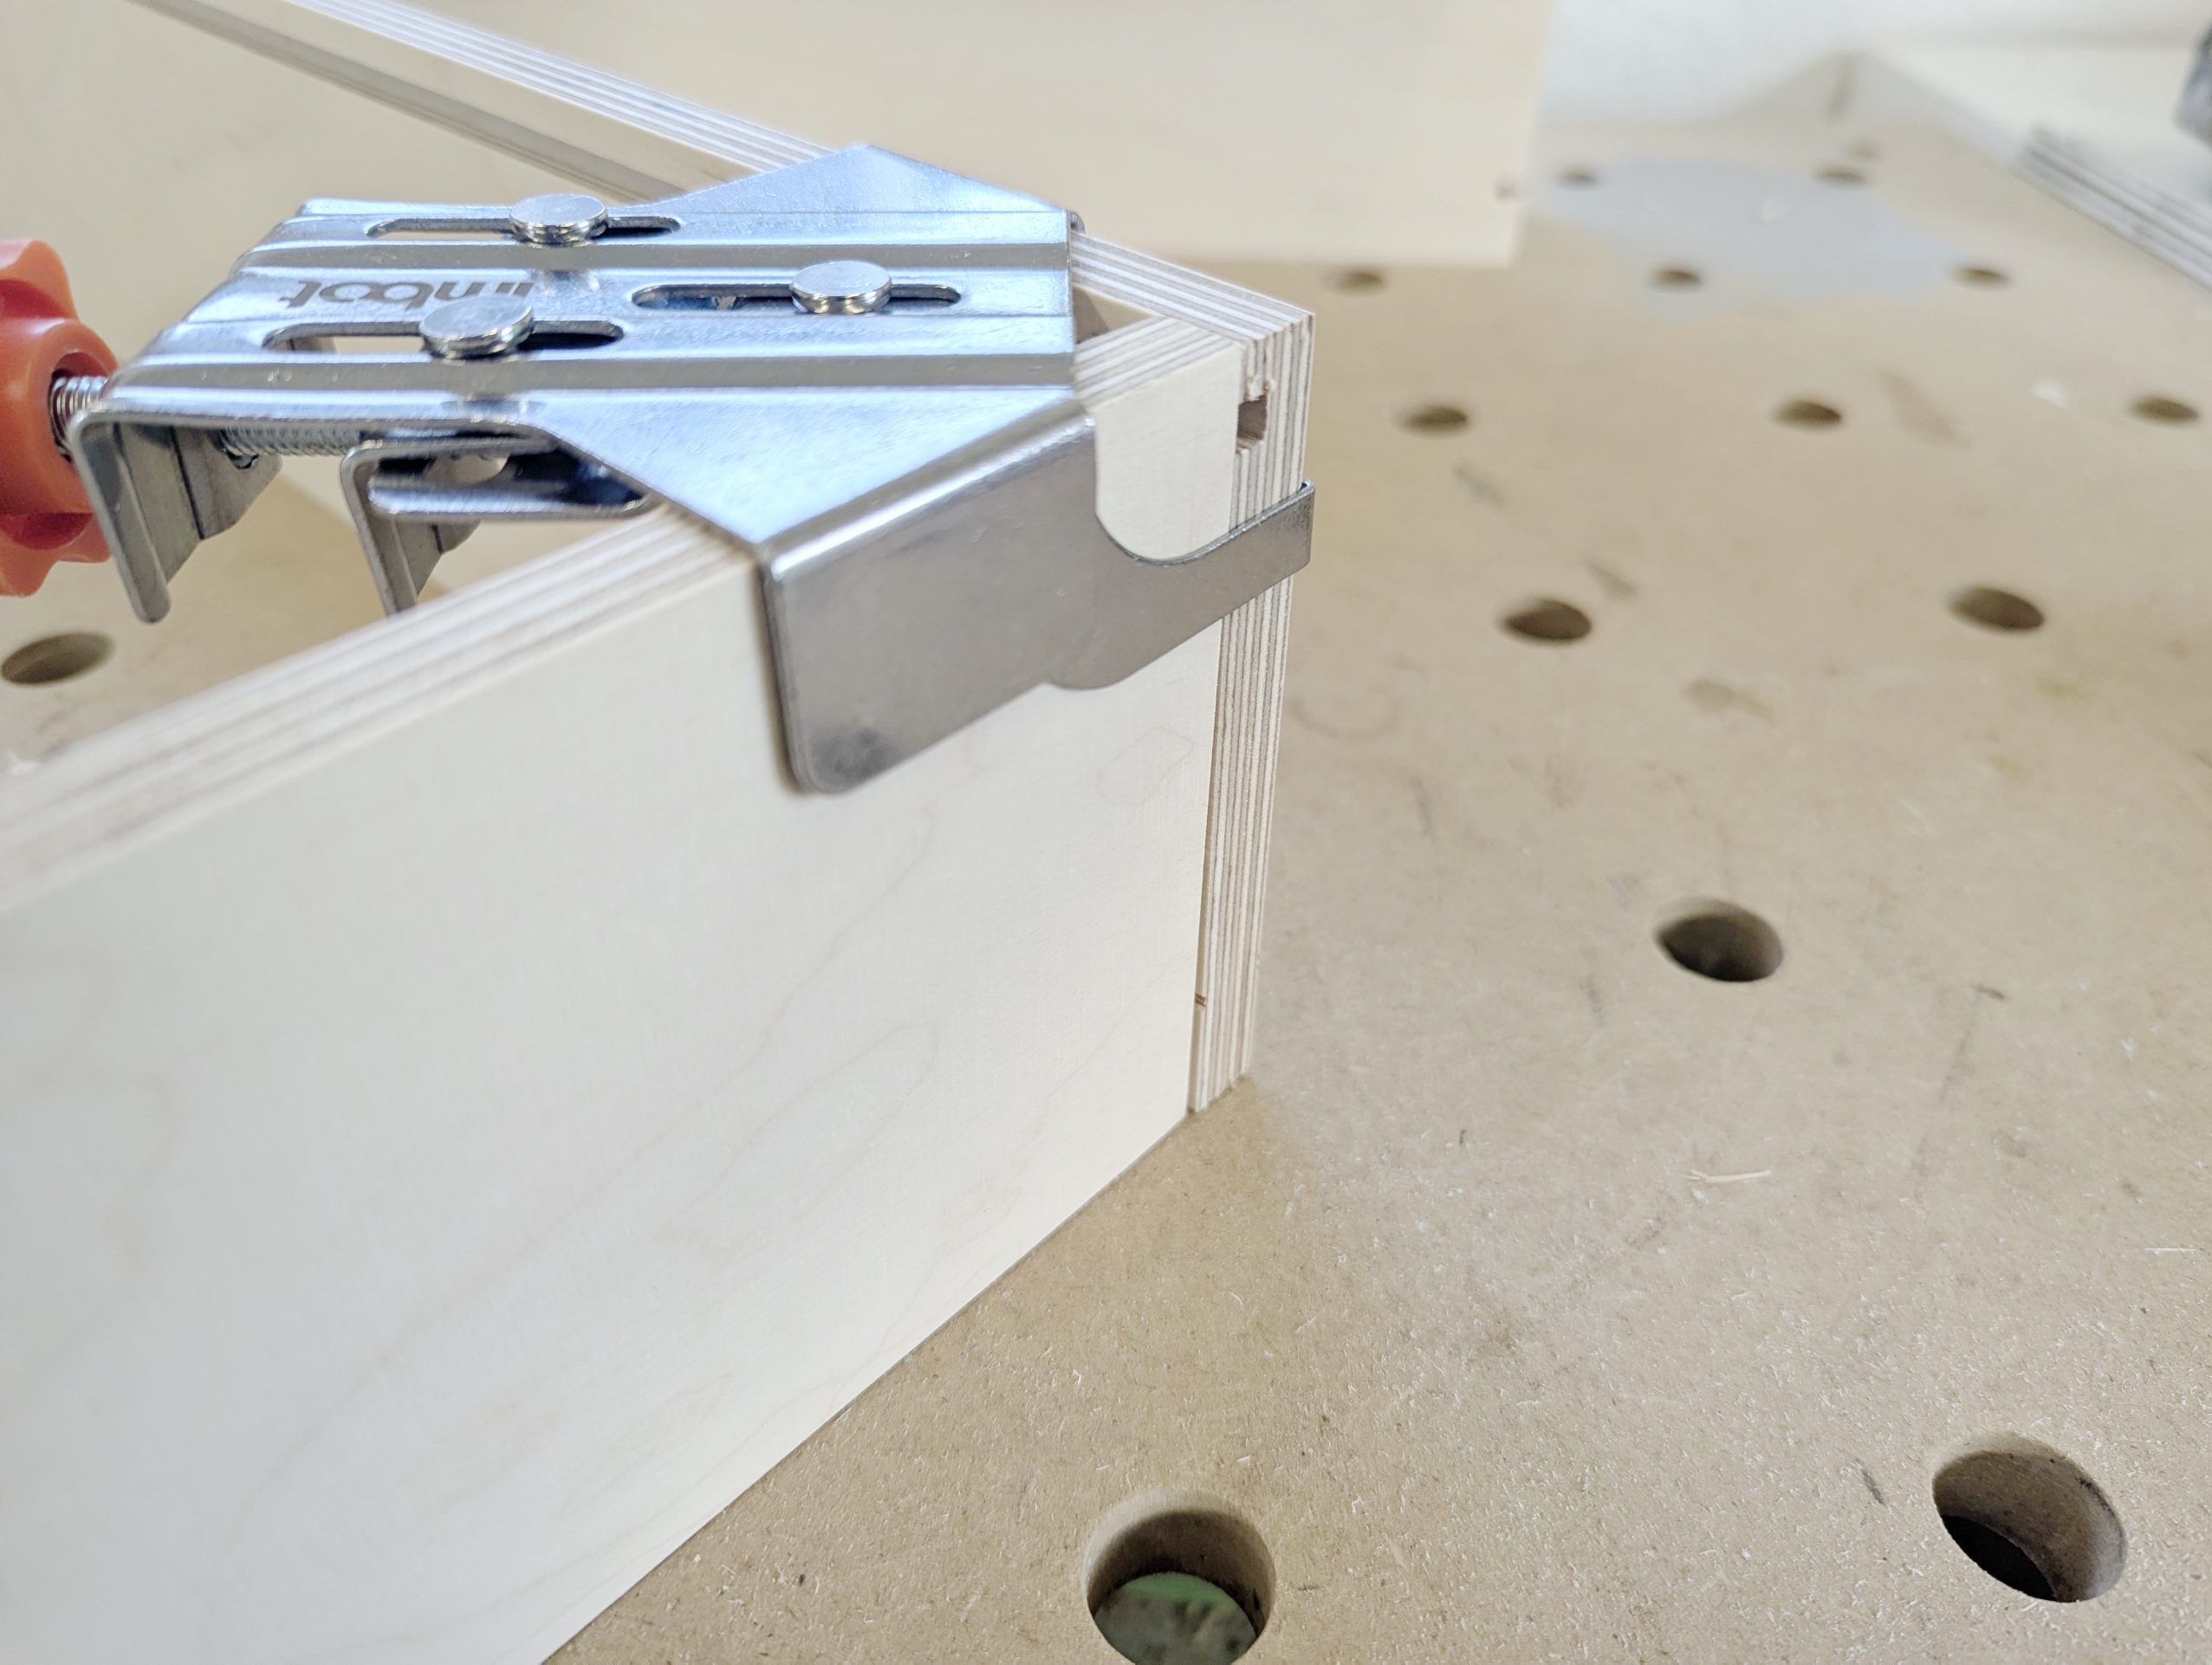
Vor einiger Zeit habe ich mir diese kleinen „Hilfsmittel“ bei TEMU sehr günstig bestellt. Aus heutiger Sicht sind sie für mich jedoch völlig unbrauchbar.
Eigentlich sollen sie dabei helfen, rechtwinklig angeordnete Werkstücke selbstständig so zu fixieren und zu zentrieren, dass sie sauber miteinander verschraubt werden können.
Wie man auf dem Bild deutlich erkennen kann, ist das gewünschte Ergebnis selbst bei sehr fest angezogenen Schrauben nicht zu erzielen. Die Werkstücke lassen sich nicht zuverlässig ausrichten und verrutschen trotz des hohen Anpressdrucks.
Noch liegen die Teile in meiner Werkstatt, aber ich werde sie wohl entsorgen. Manche günstigen Werkstatthelfer sind ihr Geld einfach nicht wert.
Schubladen Zusammenbau
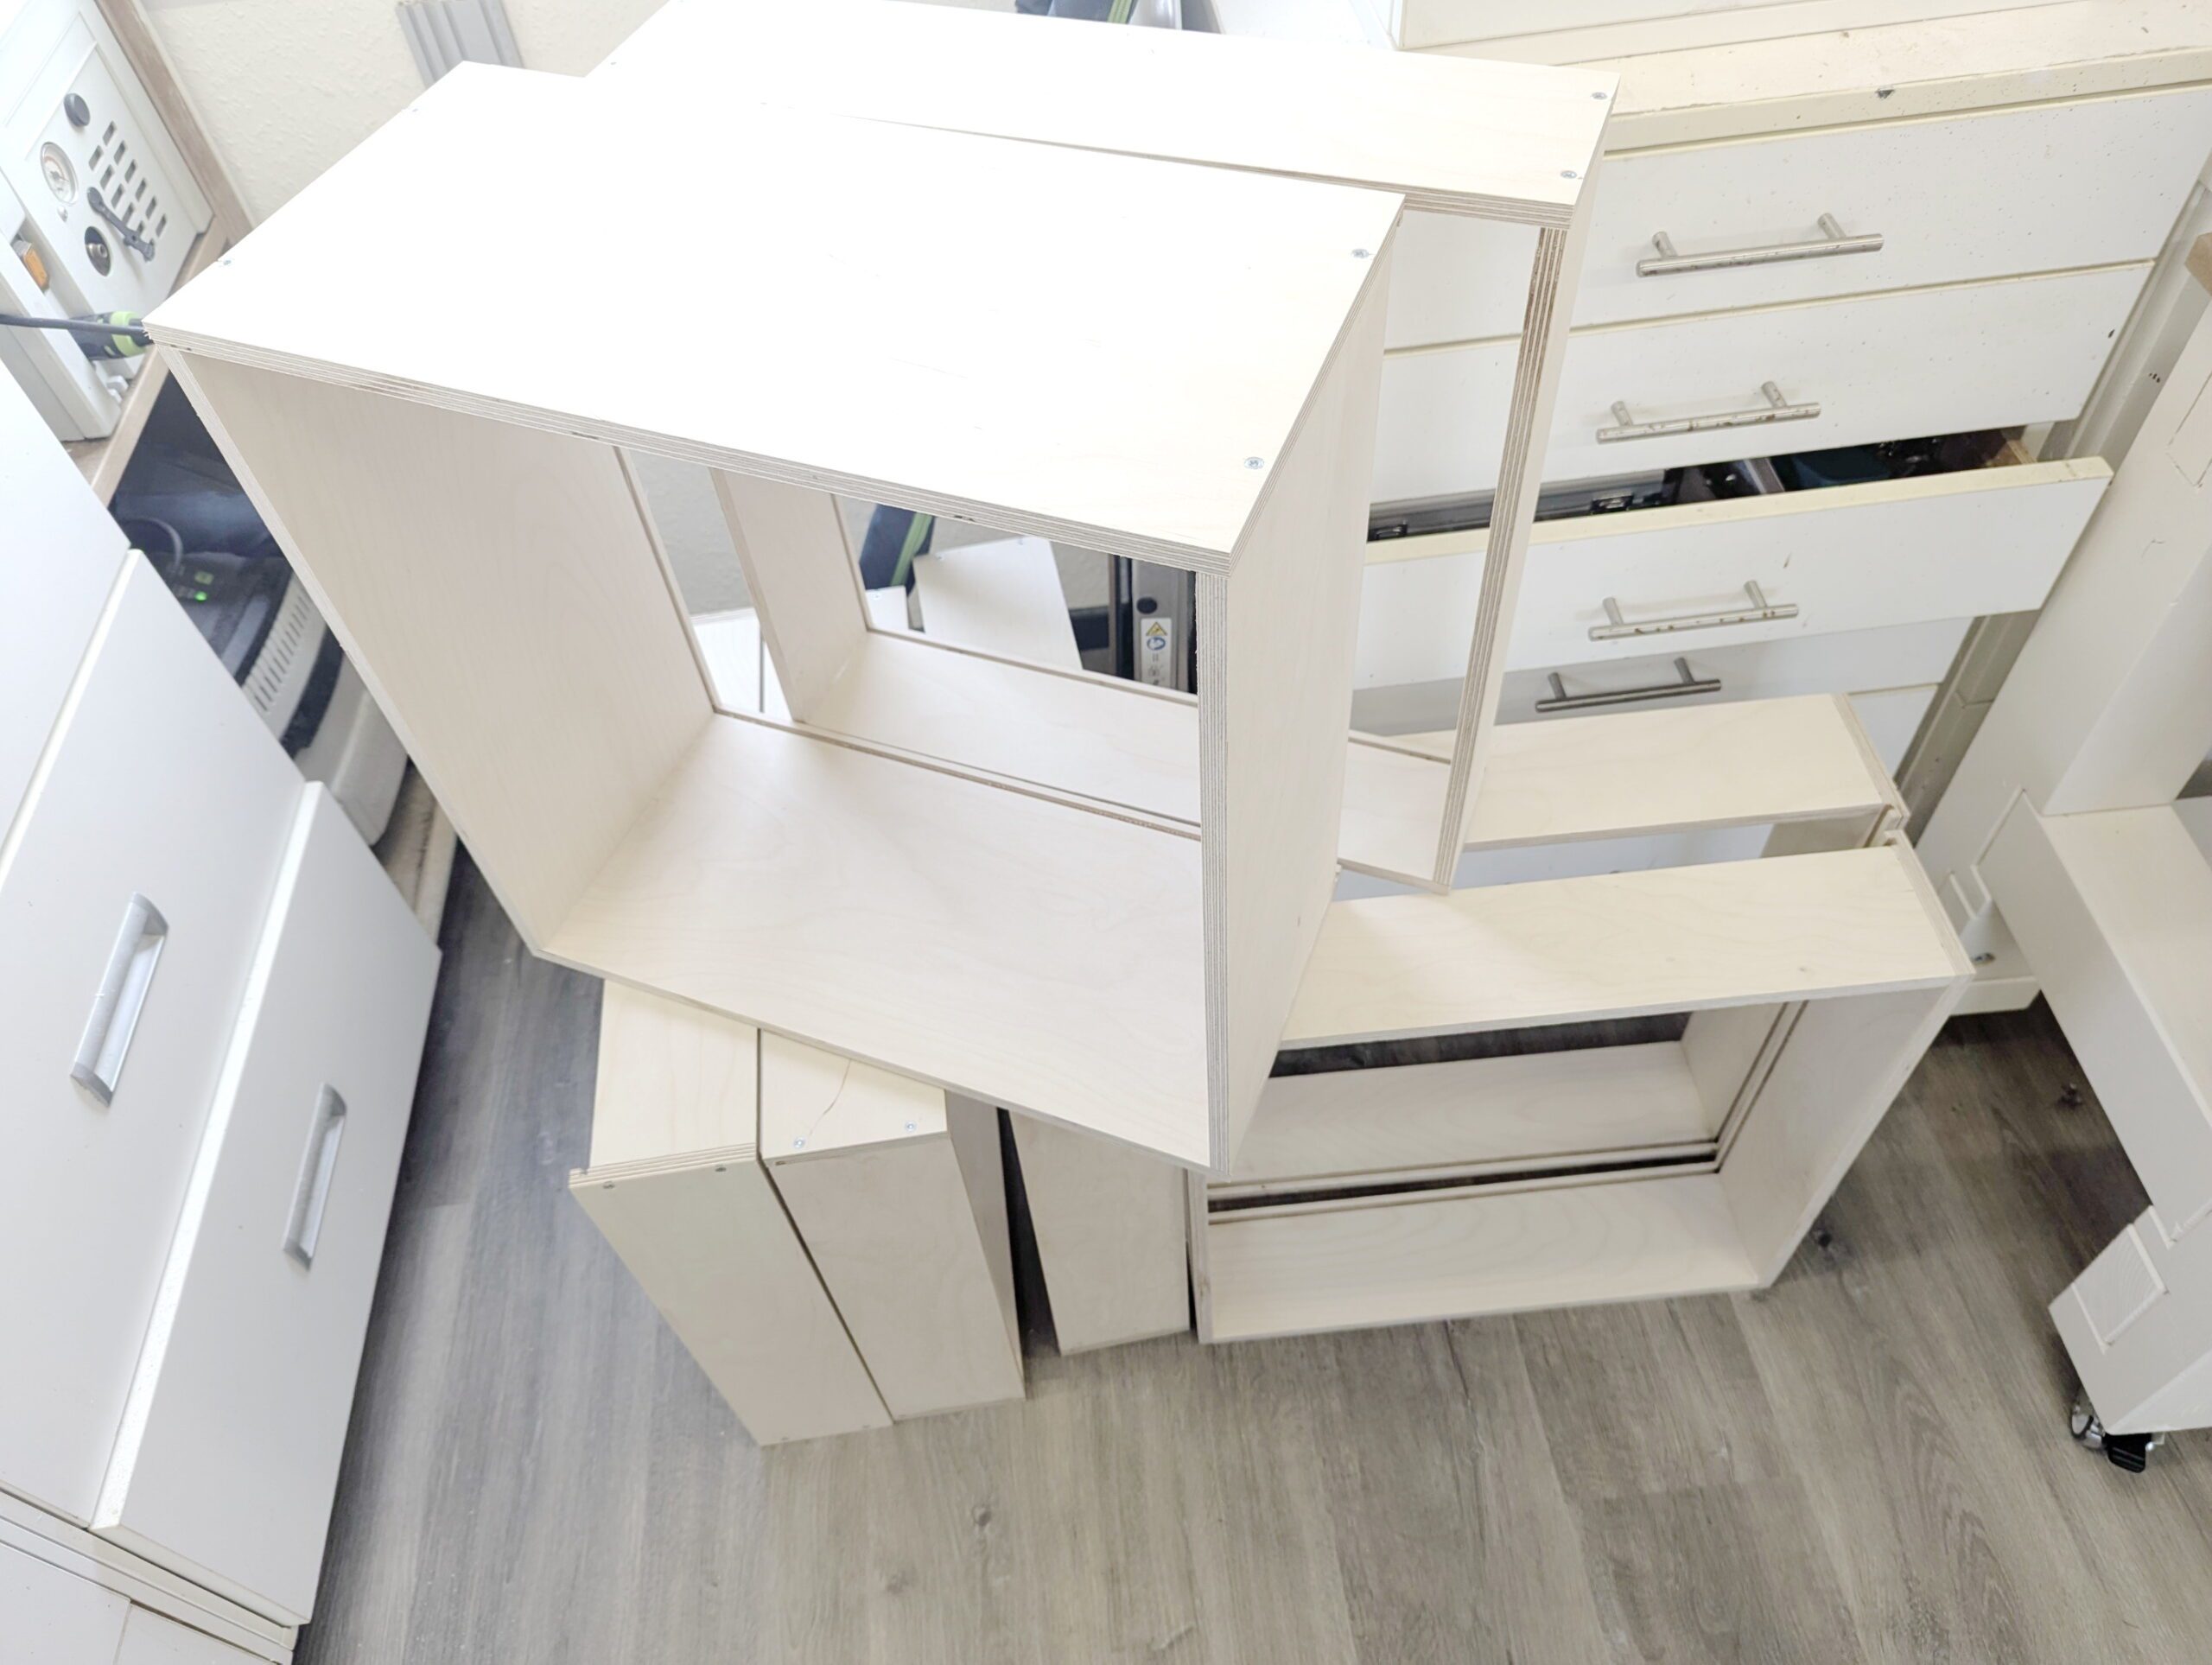
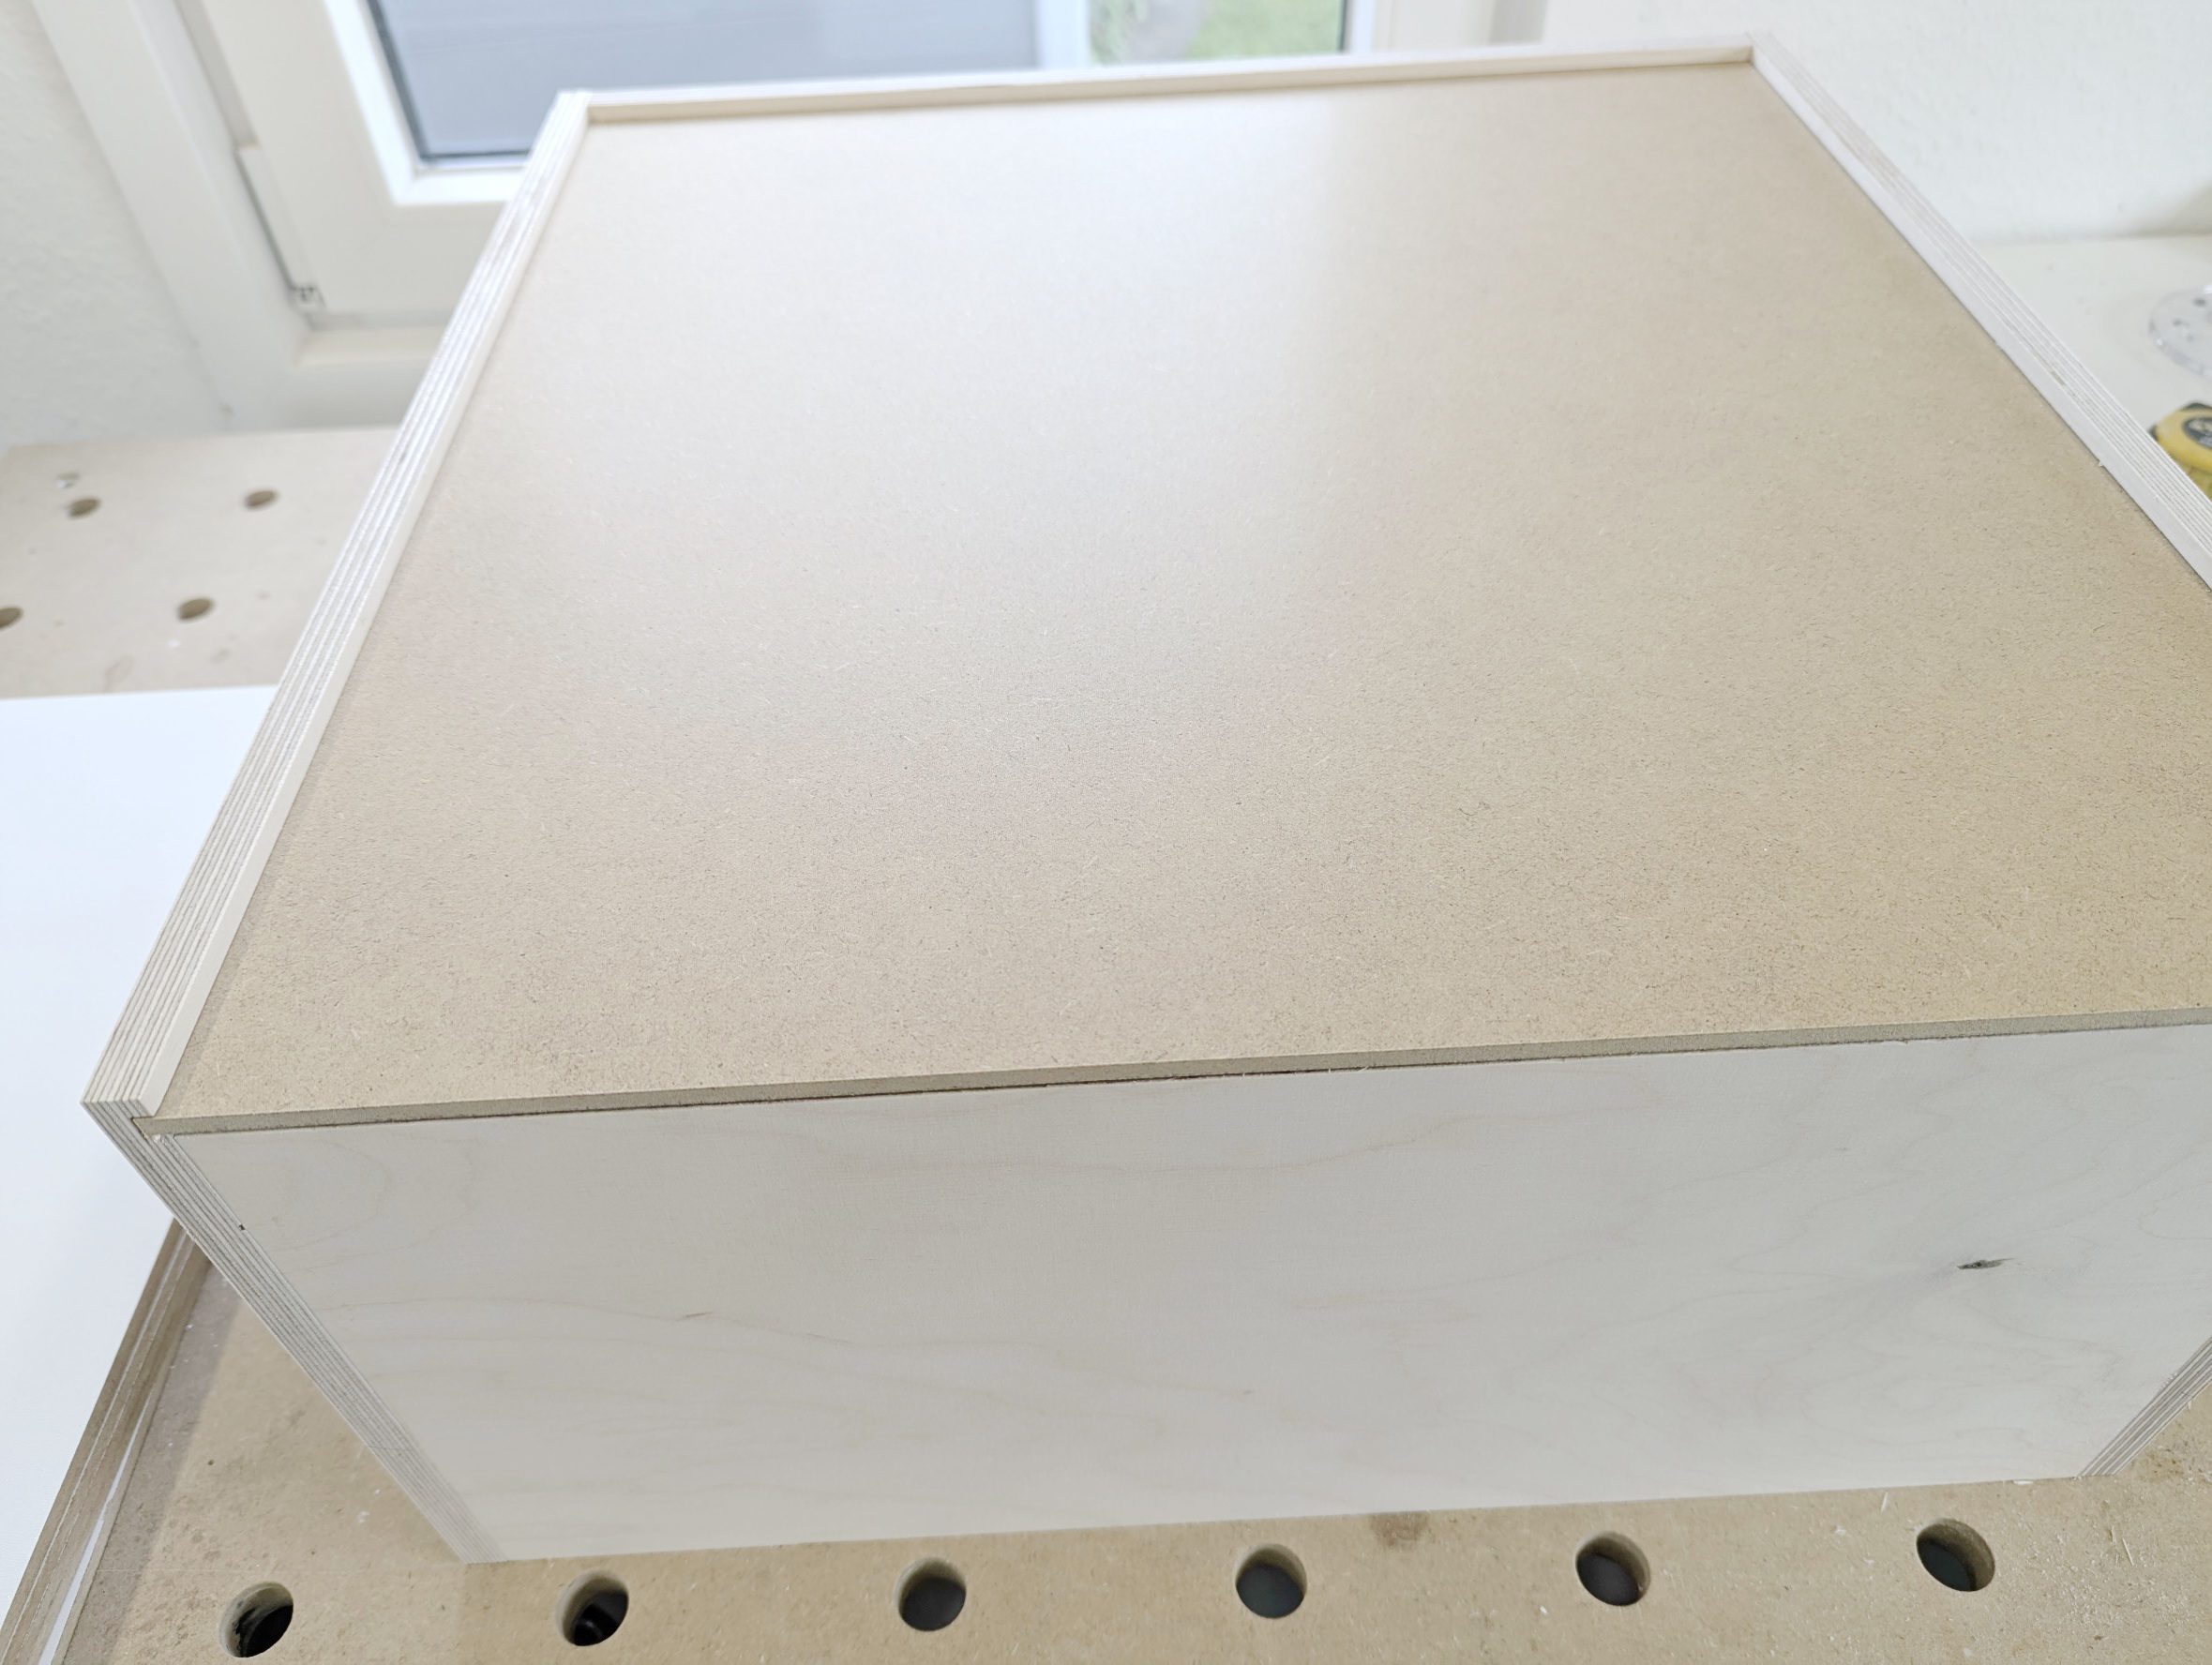
Die Schubladenrahmen sind fertig gebaut und bereit für den Einschiebeboden.
Ja, die Rahmen sind – entgegen meiner sonstigen Arbeitsweise – einfach verschraubt. Bei Wohnmöbeln würde ich das niemals so machen. In diesem Fall überwiegen jedoch die praktischen Vorteile. Ich erspare mir das Verleimen und das Einspannen jeder einzelnen Schublade mit Zwingen. Zudem ist der Zeitaufwand deutlich geringer.
Der Schubladenboden wird ganz einfach von vorne eingeschoben und anschließend mit zwei Schrauben am Rahmen befestigt. Fertig!
Schienen anbauen
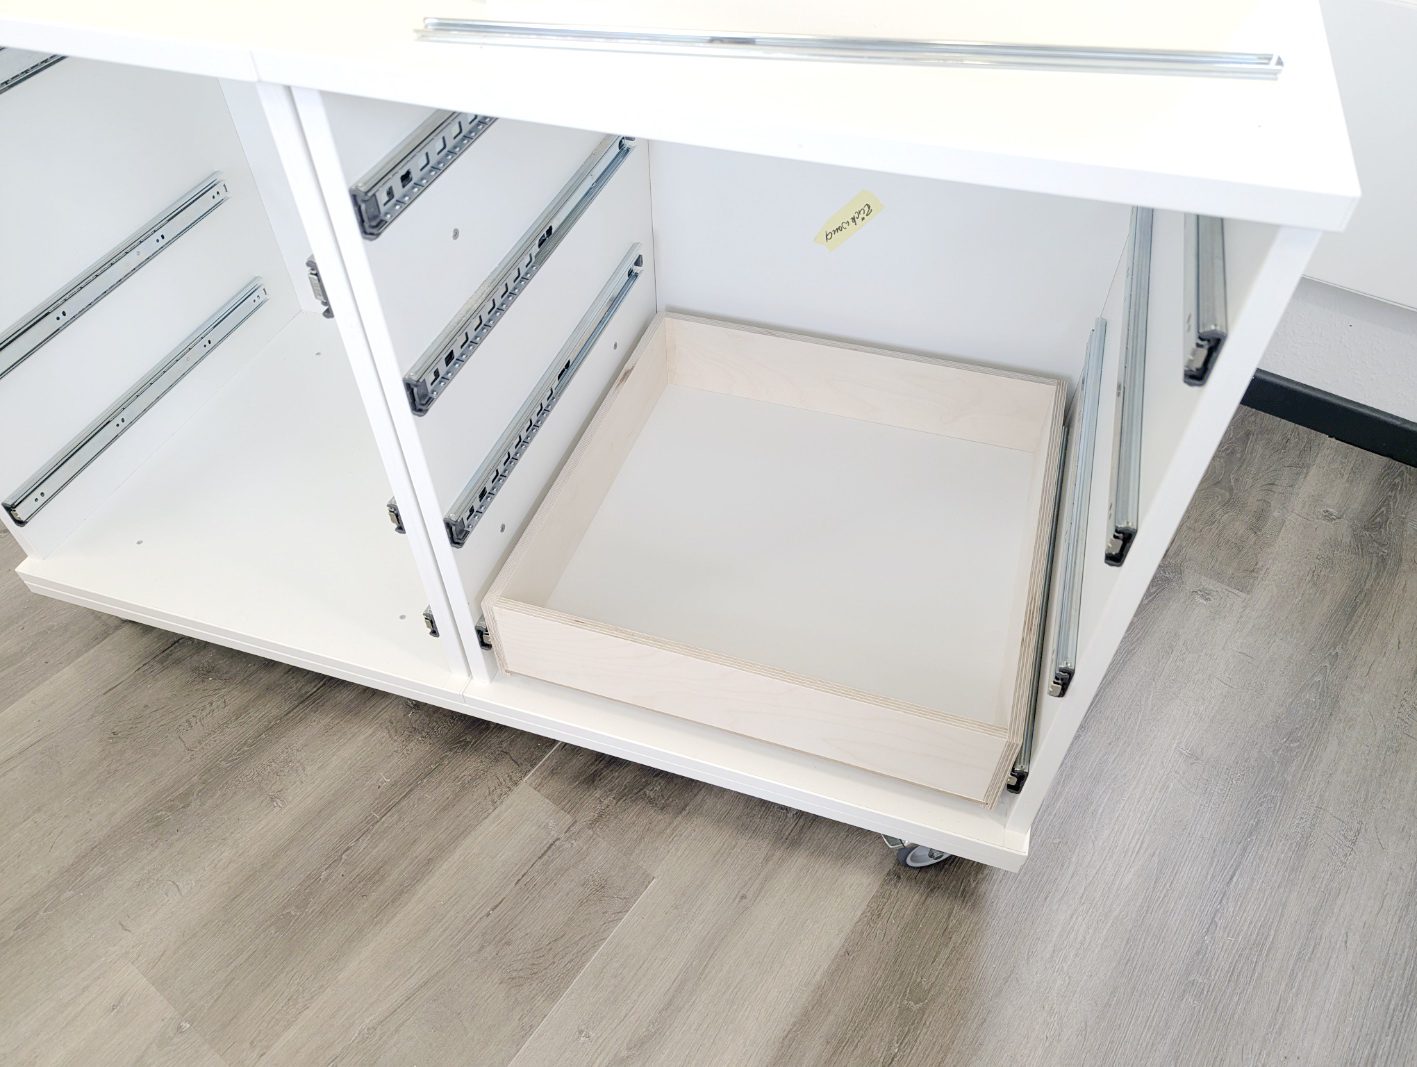
Jetzt fehlt nur noch die Befestigung der Schienen am Schubladenrahmen.
Das ist recht einfach. Wichtig ist lediglich, die Schienen möglichst präzise am Rand des Rahmens zu positionieren.
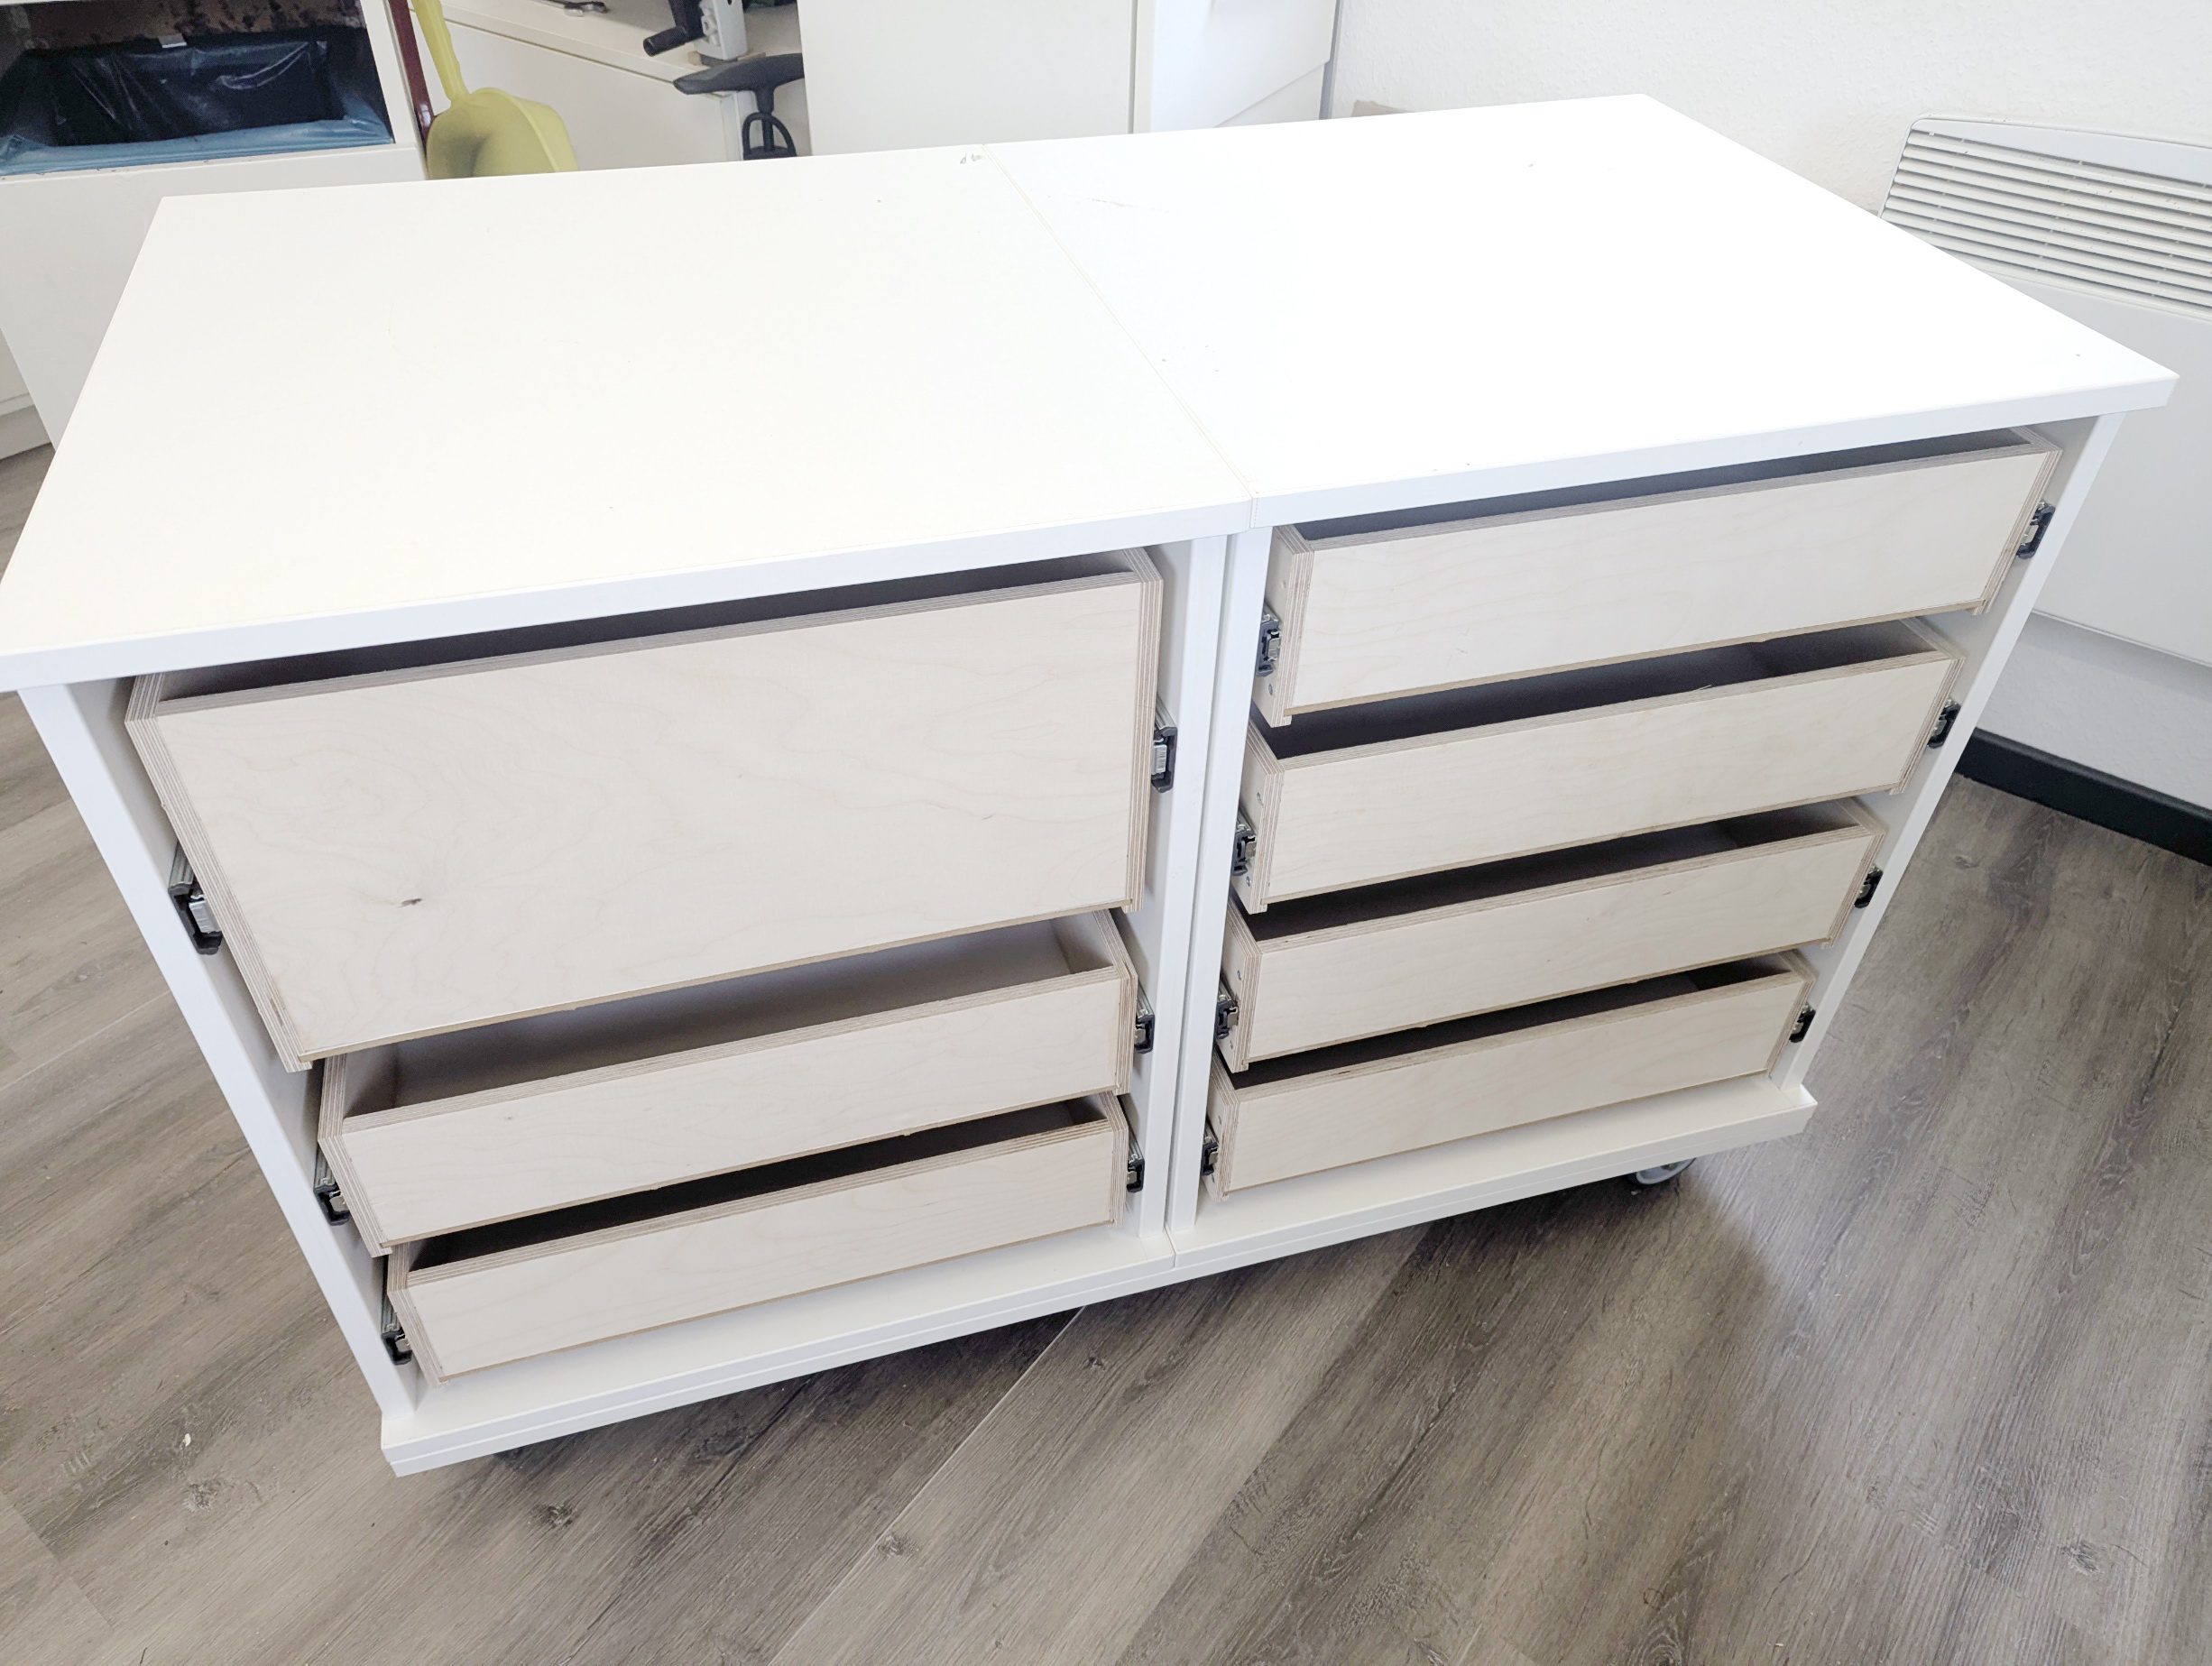
Und dann kommt der entscheidende Moment: Die Schubladen passen auf den Zehntelmillimeter genau. Das sind genau die Momente, für die ich all den Aufwand betreibe. Wenn am Ende alles so zusammenpasst, wie es am Rechner geplant wurde, ist das jedes Mal aufs Neue ein tolles Gefühl.
Griffe für die Fronten montieren
Bisher habe ich die Einlassgriffe immer von hinten verschraubt.
Das ist allerdings gar nicht so einfach, denn es stellt sich jedes Mal die Frage: Von welcher Seite soll gebohrt werden? Zwar hat es bisher immer funktioniert, aber diese Arbeit ist mühsam und wenig angenehm.
Bei diesen Griffen werde ich deshalb erstmals auf eine Verklebung mit Montagekleber setzen. Dafür habe ich Pattex Montagekleber gekauft – natürlich wieder über das Internet, da die Preisunterschiede zum Fachhandel teilweise erheblich sind. In diesem Fall lag der Preis dort fast doppelt so hoch.
Fronten anbringen
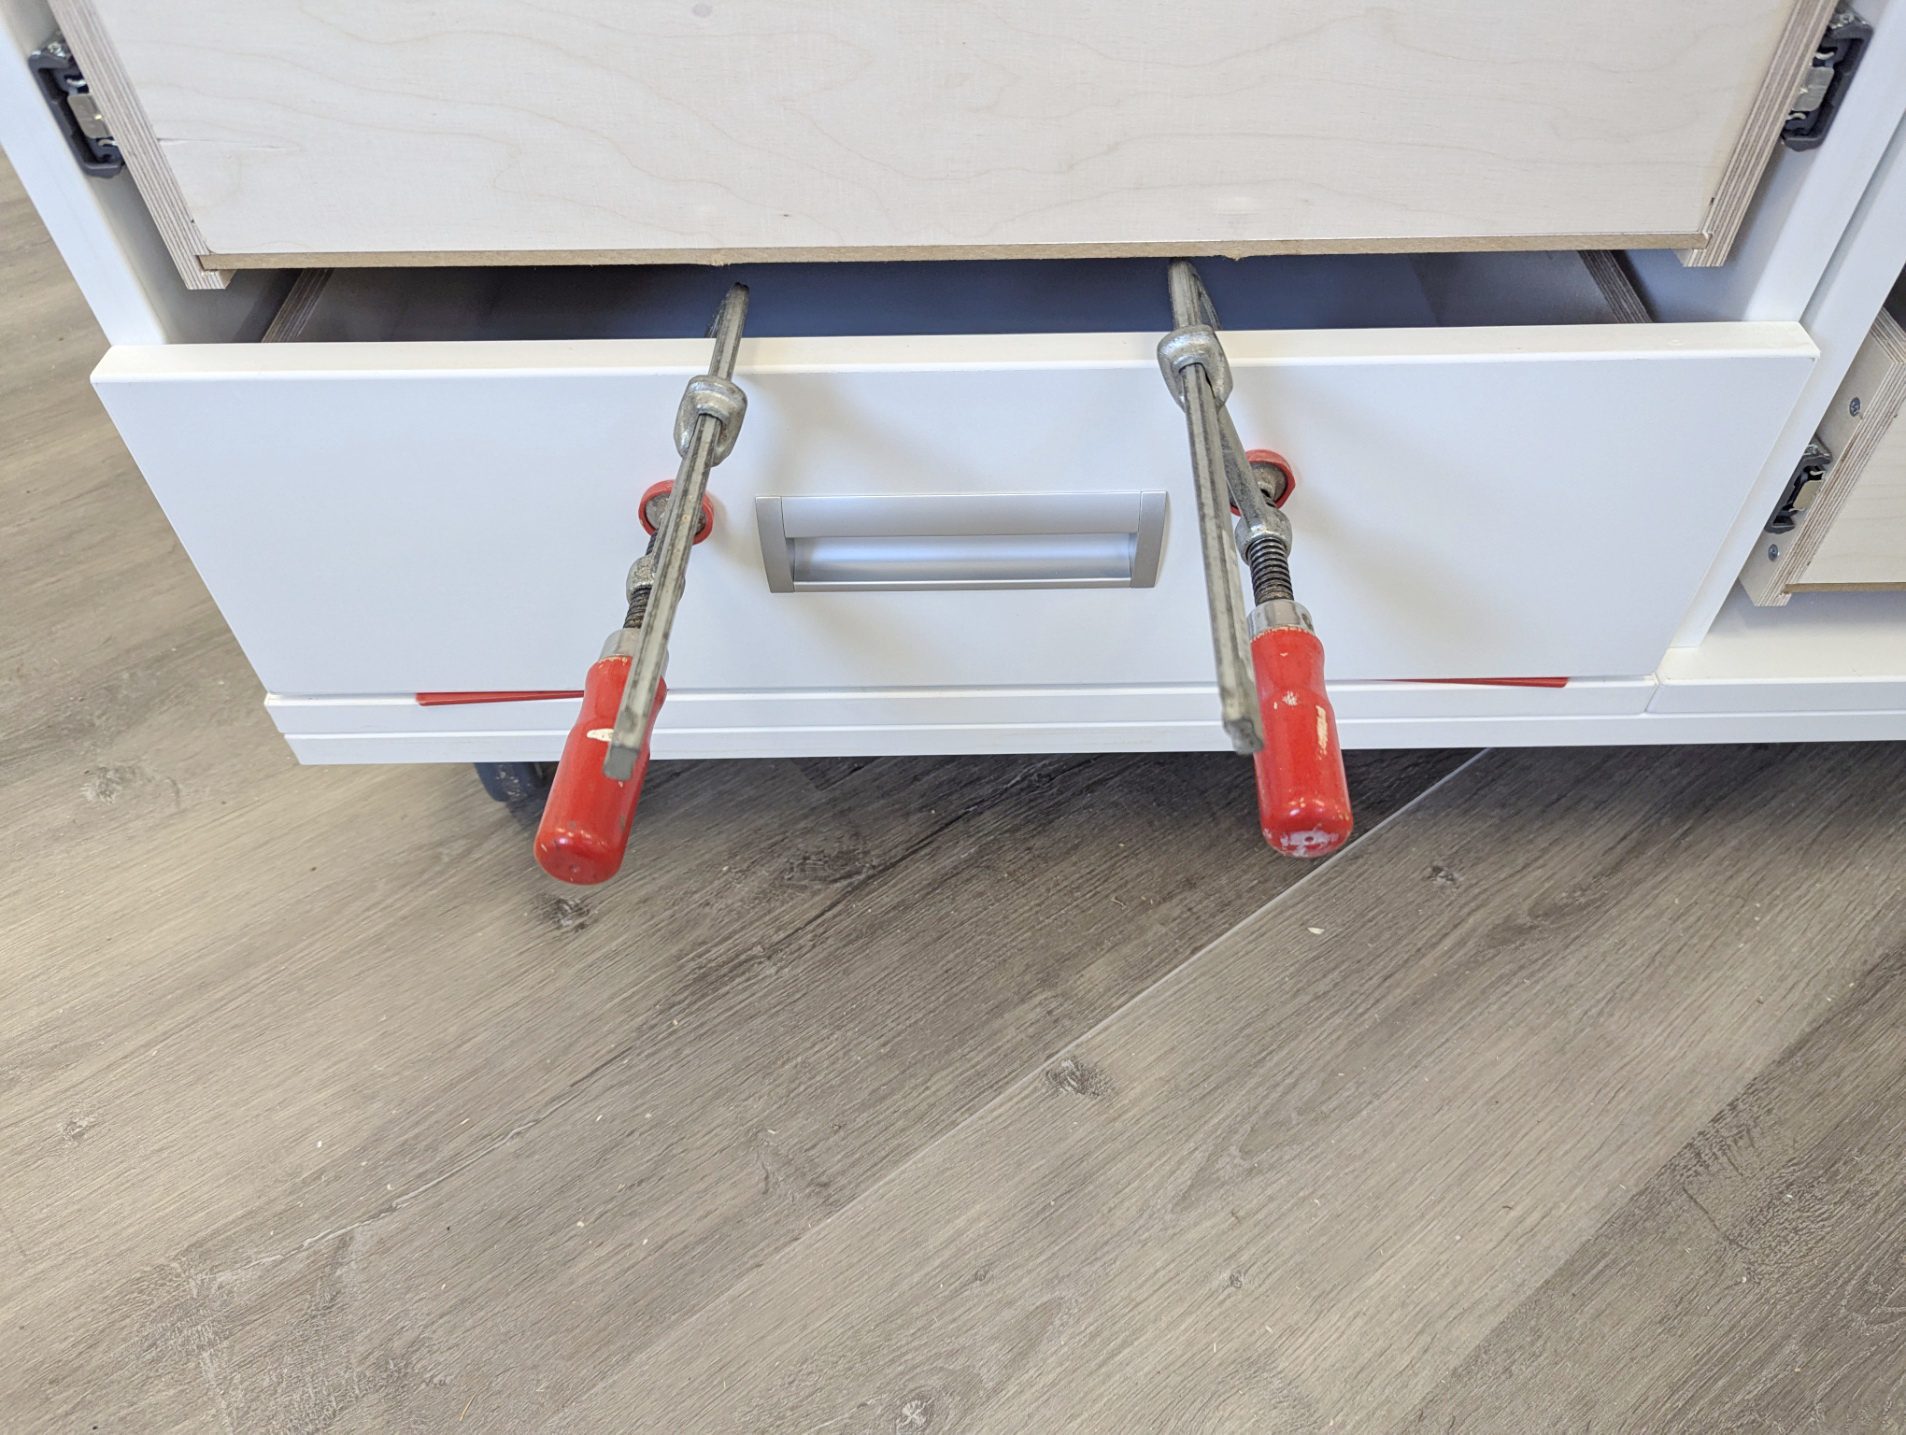
Solange oberhalb der Schublade ein ausreichender Spalt vorhanden ist, ist die Montage der Front denkbar einfach: Die Front wird mit Zwingen positioniert und anschließend von innen verschraubt.
Ist kein Spalt vorhanden, könnte man zunächst mit doppelseitigem Klebeband arbeiten. Diese Methode ist jedoch in der Praxis wenig zuverlässig. Besser geeignet ist ein stärkeres doppelseitiges Spiegel- oder Montageband, da es eine größere Klebekraft und eine gewisse Materialstärke bietet.
Die sicherste Vorgehensweise bleibt jedoch: Die Front zunächst über die vorhandenen Griffbohrungen an der Schublade verschrauben und anschließend von innen endgültig befestigen.
Das ist der zuverlässigste Weg – einfach, präzise und reproduzierbar.
Unterschrank ist fertig
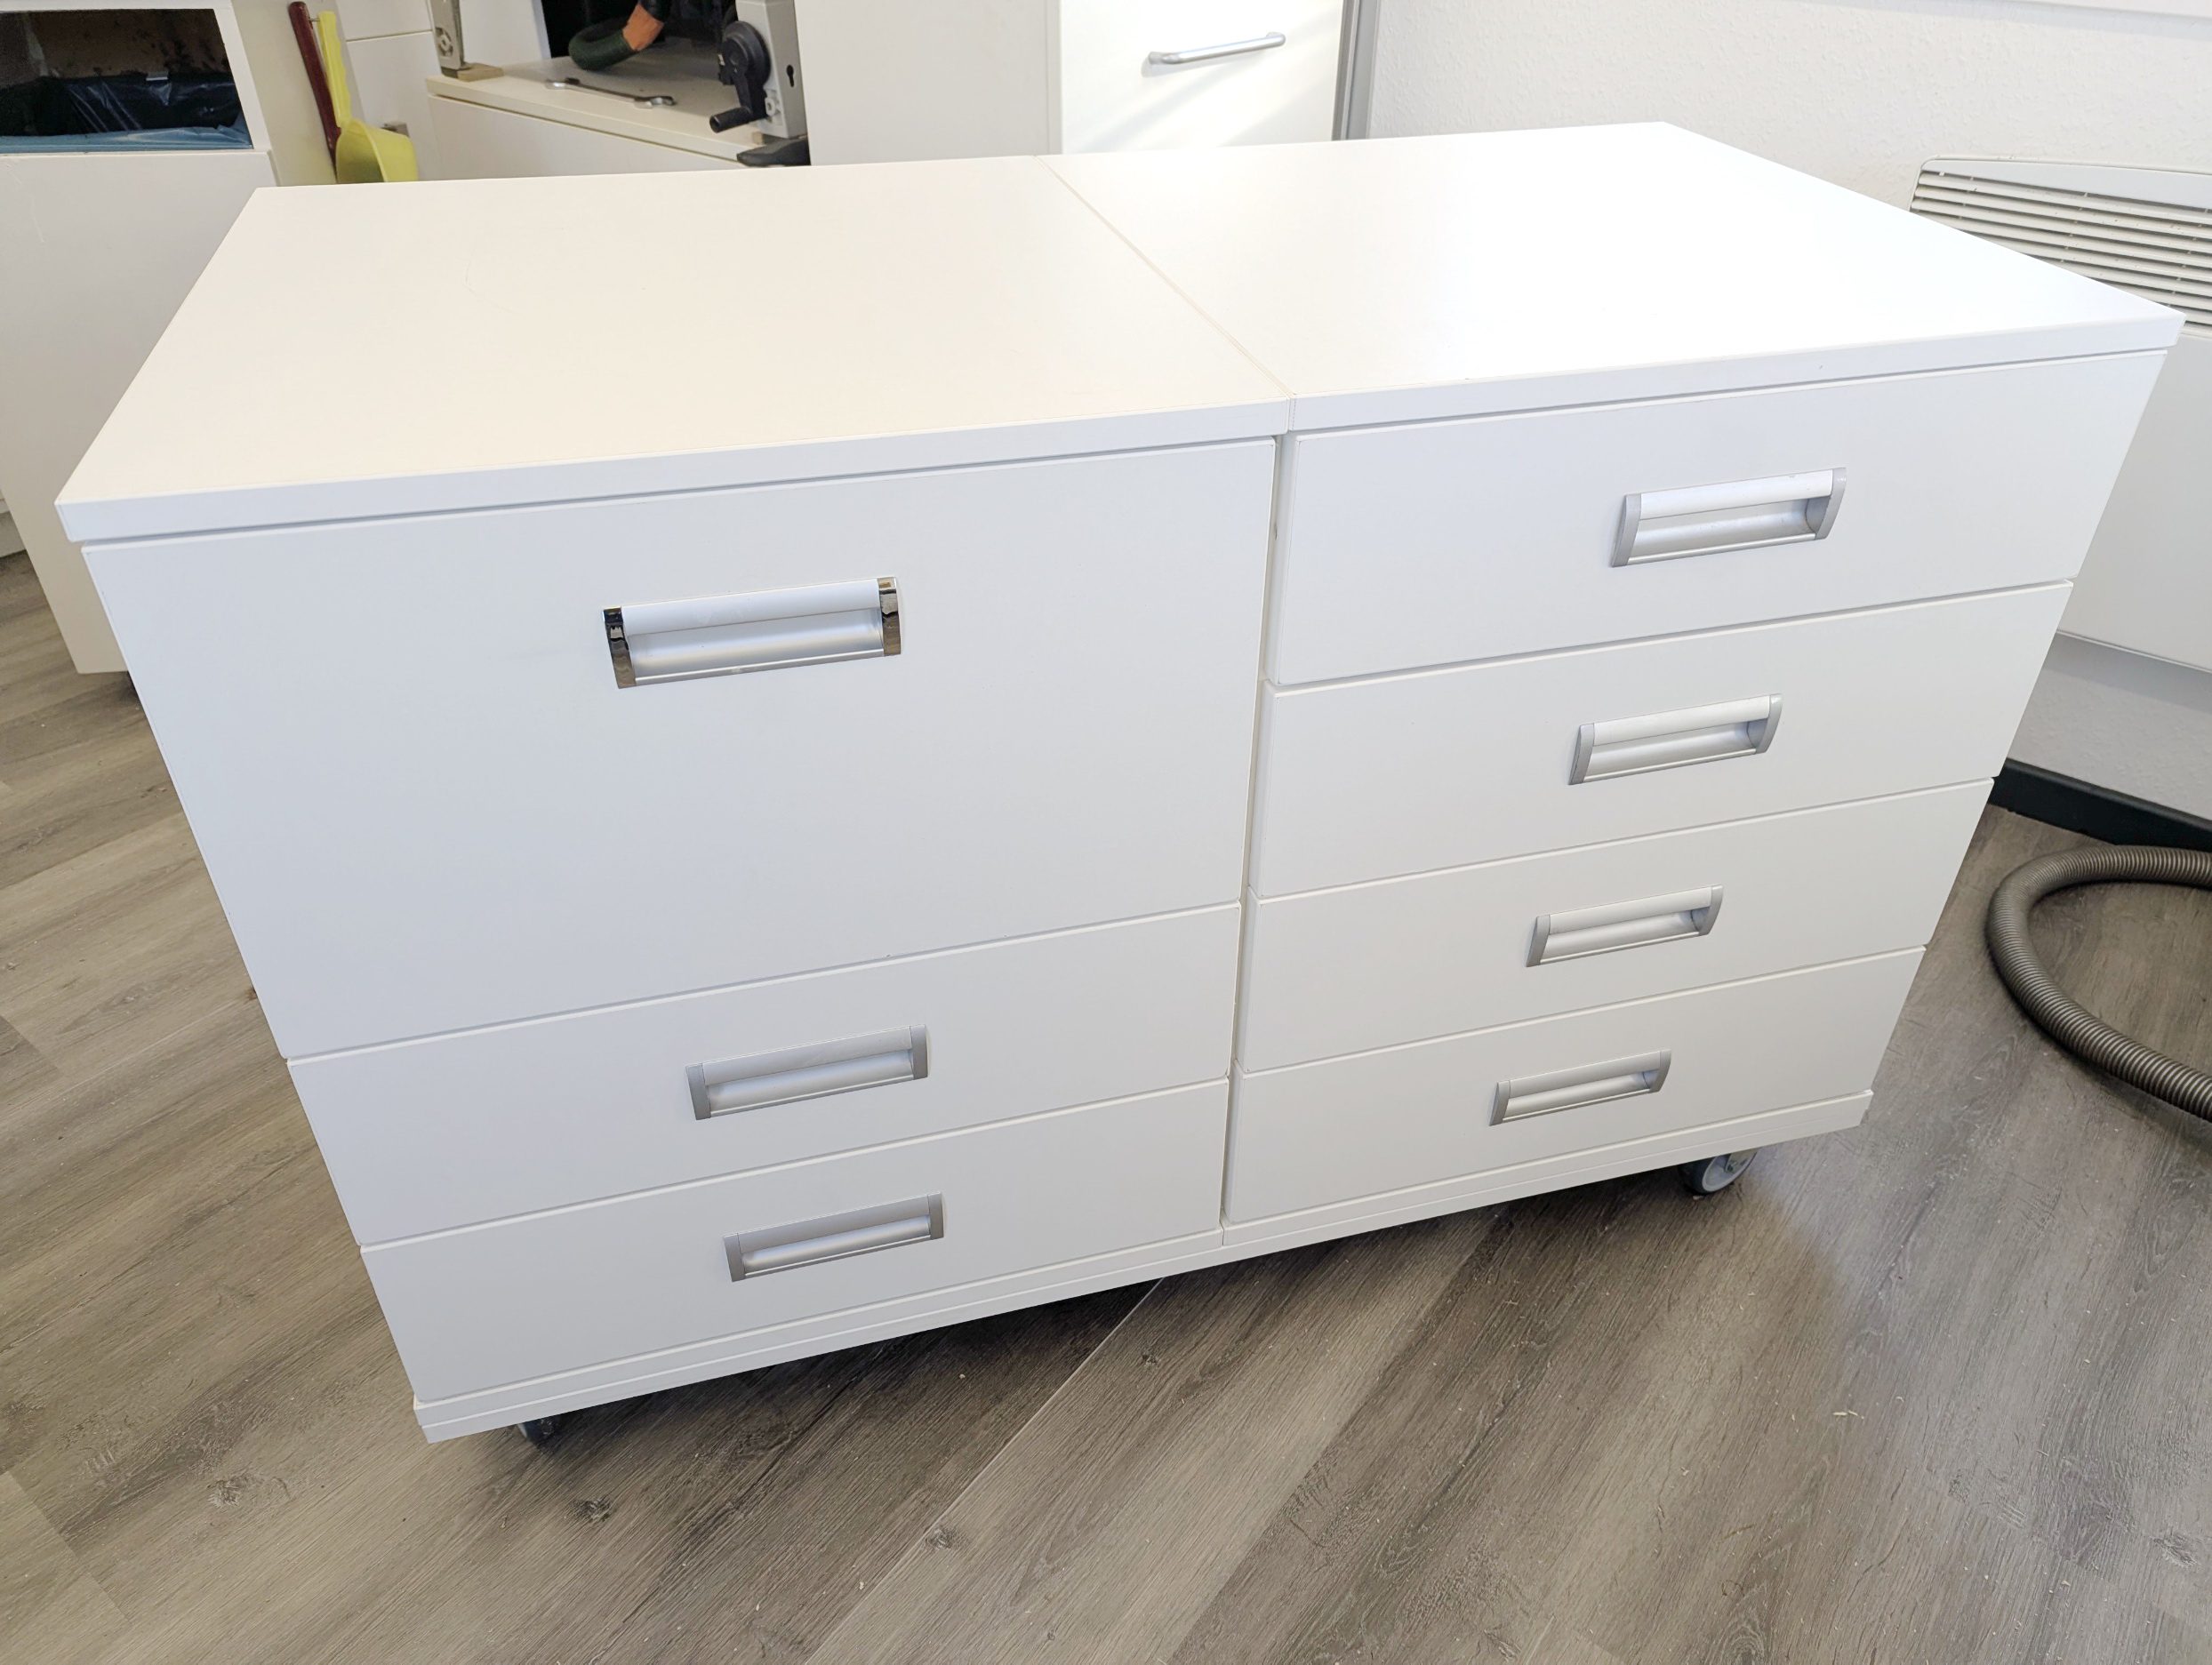
Der Montagekleber an den Griffen benötigt sicher noch zwei Tage zum vollständigen Abbinden.
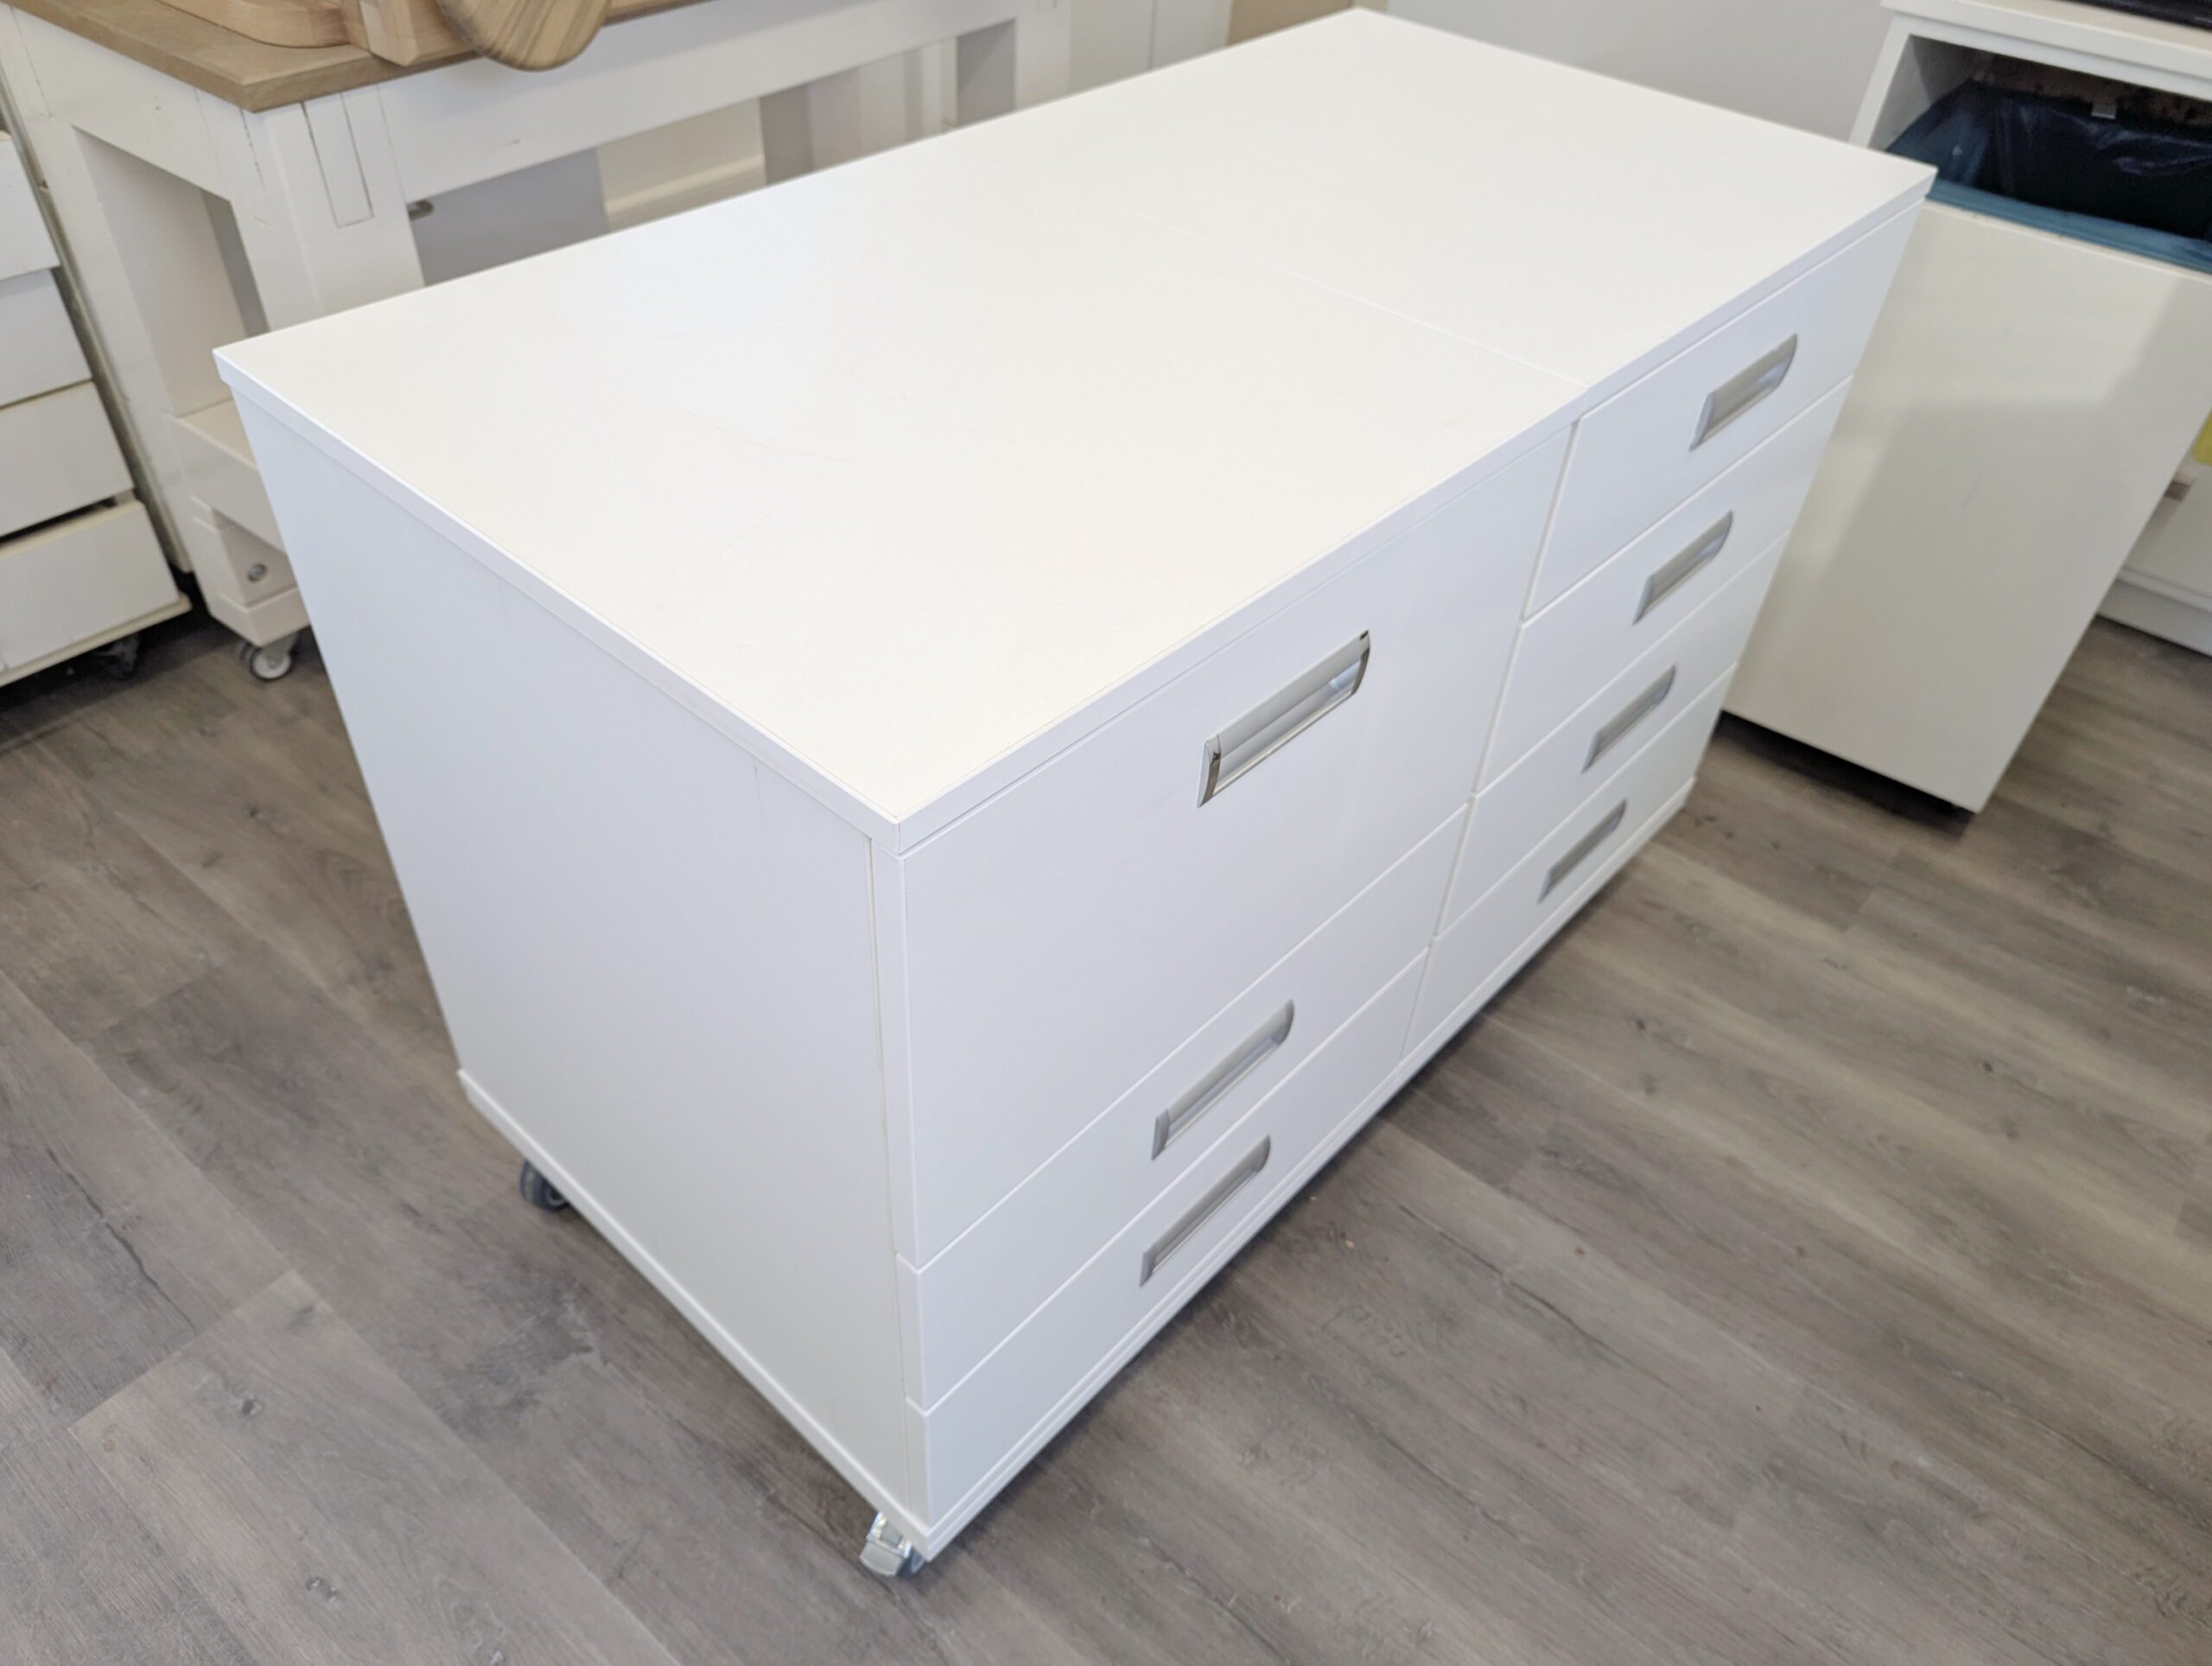
Ansonsten ist der Unterschrank für die Werkbank fertig und kann bereits alle Werkzeuge und Materialien in den Schubladen aufnehmen.
Die Laufrollen funktionieren sehr gut und halten die Werkbank zuverlässig an ihrer Position. Allerdings benötigen sie dafür auch ein entsprechendes Eigengewicht der Konstruktion. Bei leichten Werkstücken oder mobilen Lösungen würde diese Wirkung deutlich geringer ausfallen – für diese Werkbank mit ihrem Gewicht sind sie jedoch bestens geeignet.
Sicherung für die Aluprofile
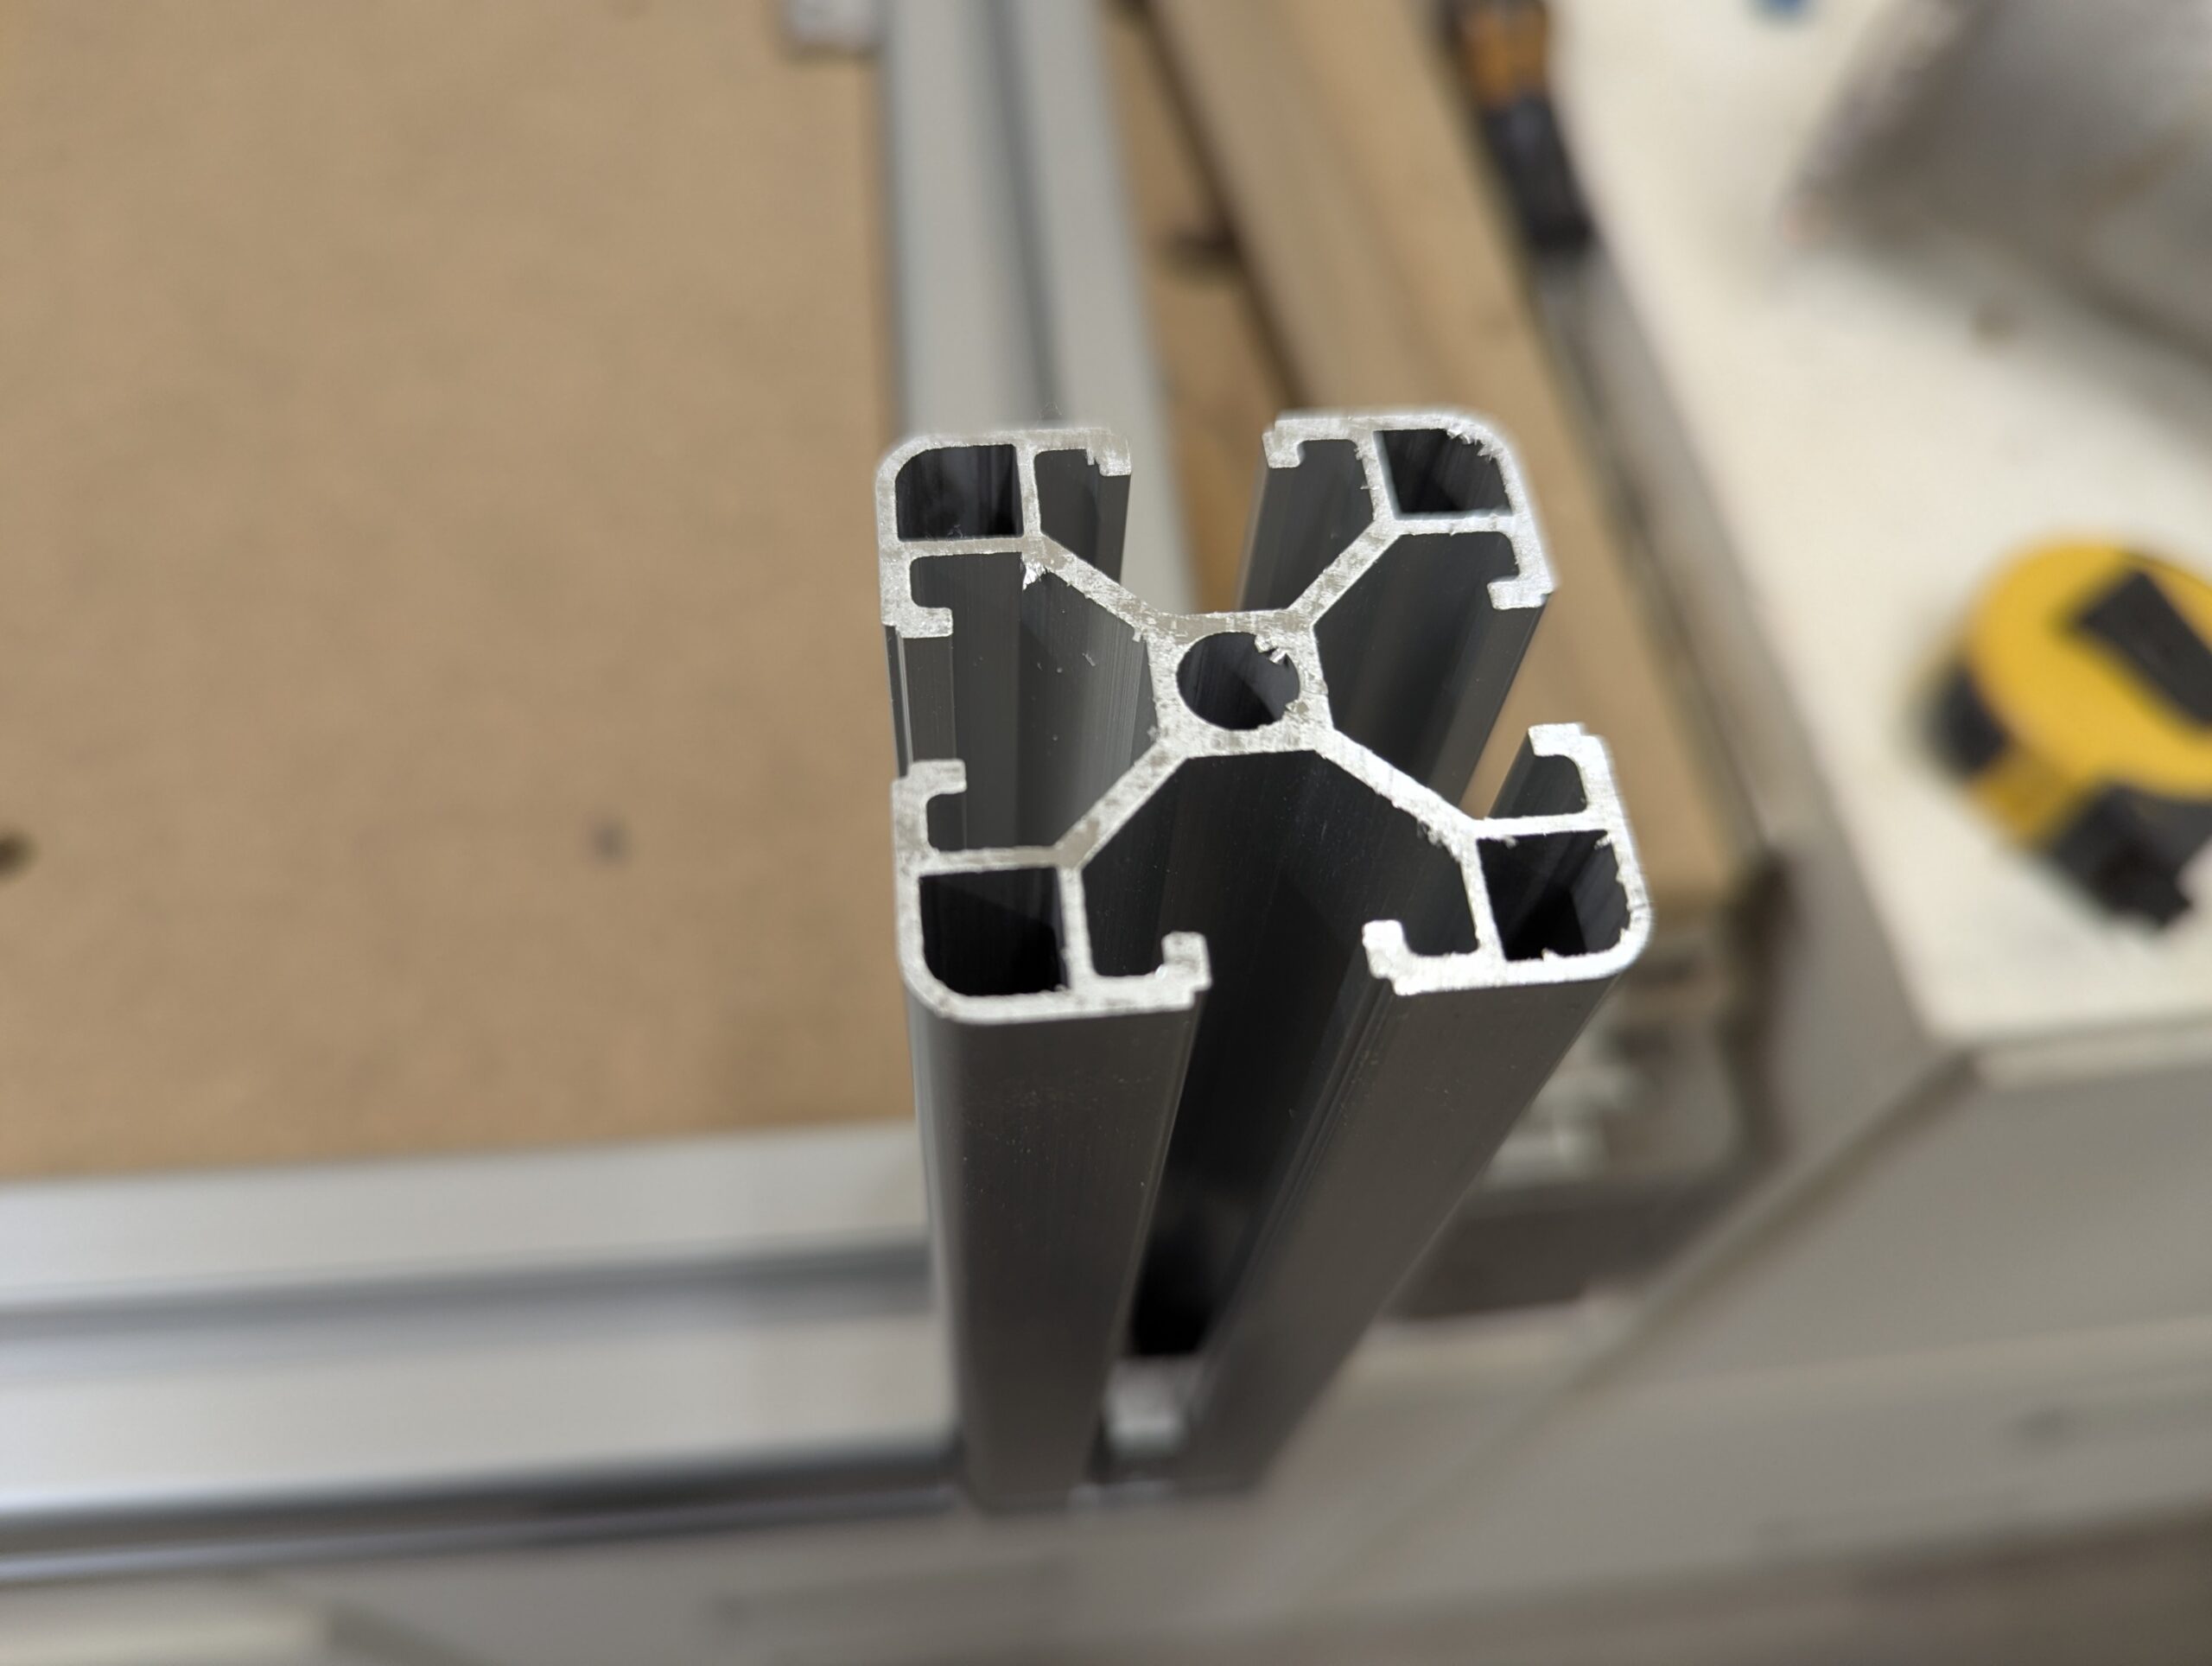
Die Aluprofile haben einen Querschnitt von 40 × 40 mm.
Vier kurze senkrechte Profile halten die Arbeitsplatte etwa 14 cm über dem Unterschrank. Dadurch kann ich problemlos alle Zwingen und Stopper in die 20-mm-Bohrungen einsetzen und die Arbeitsfläche weiterhin flexibel nutzen.
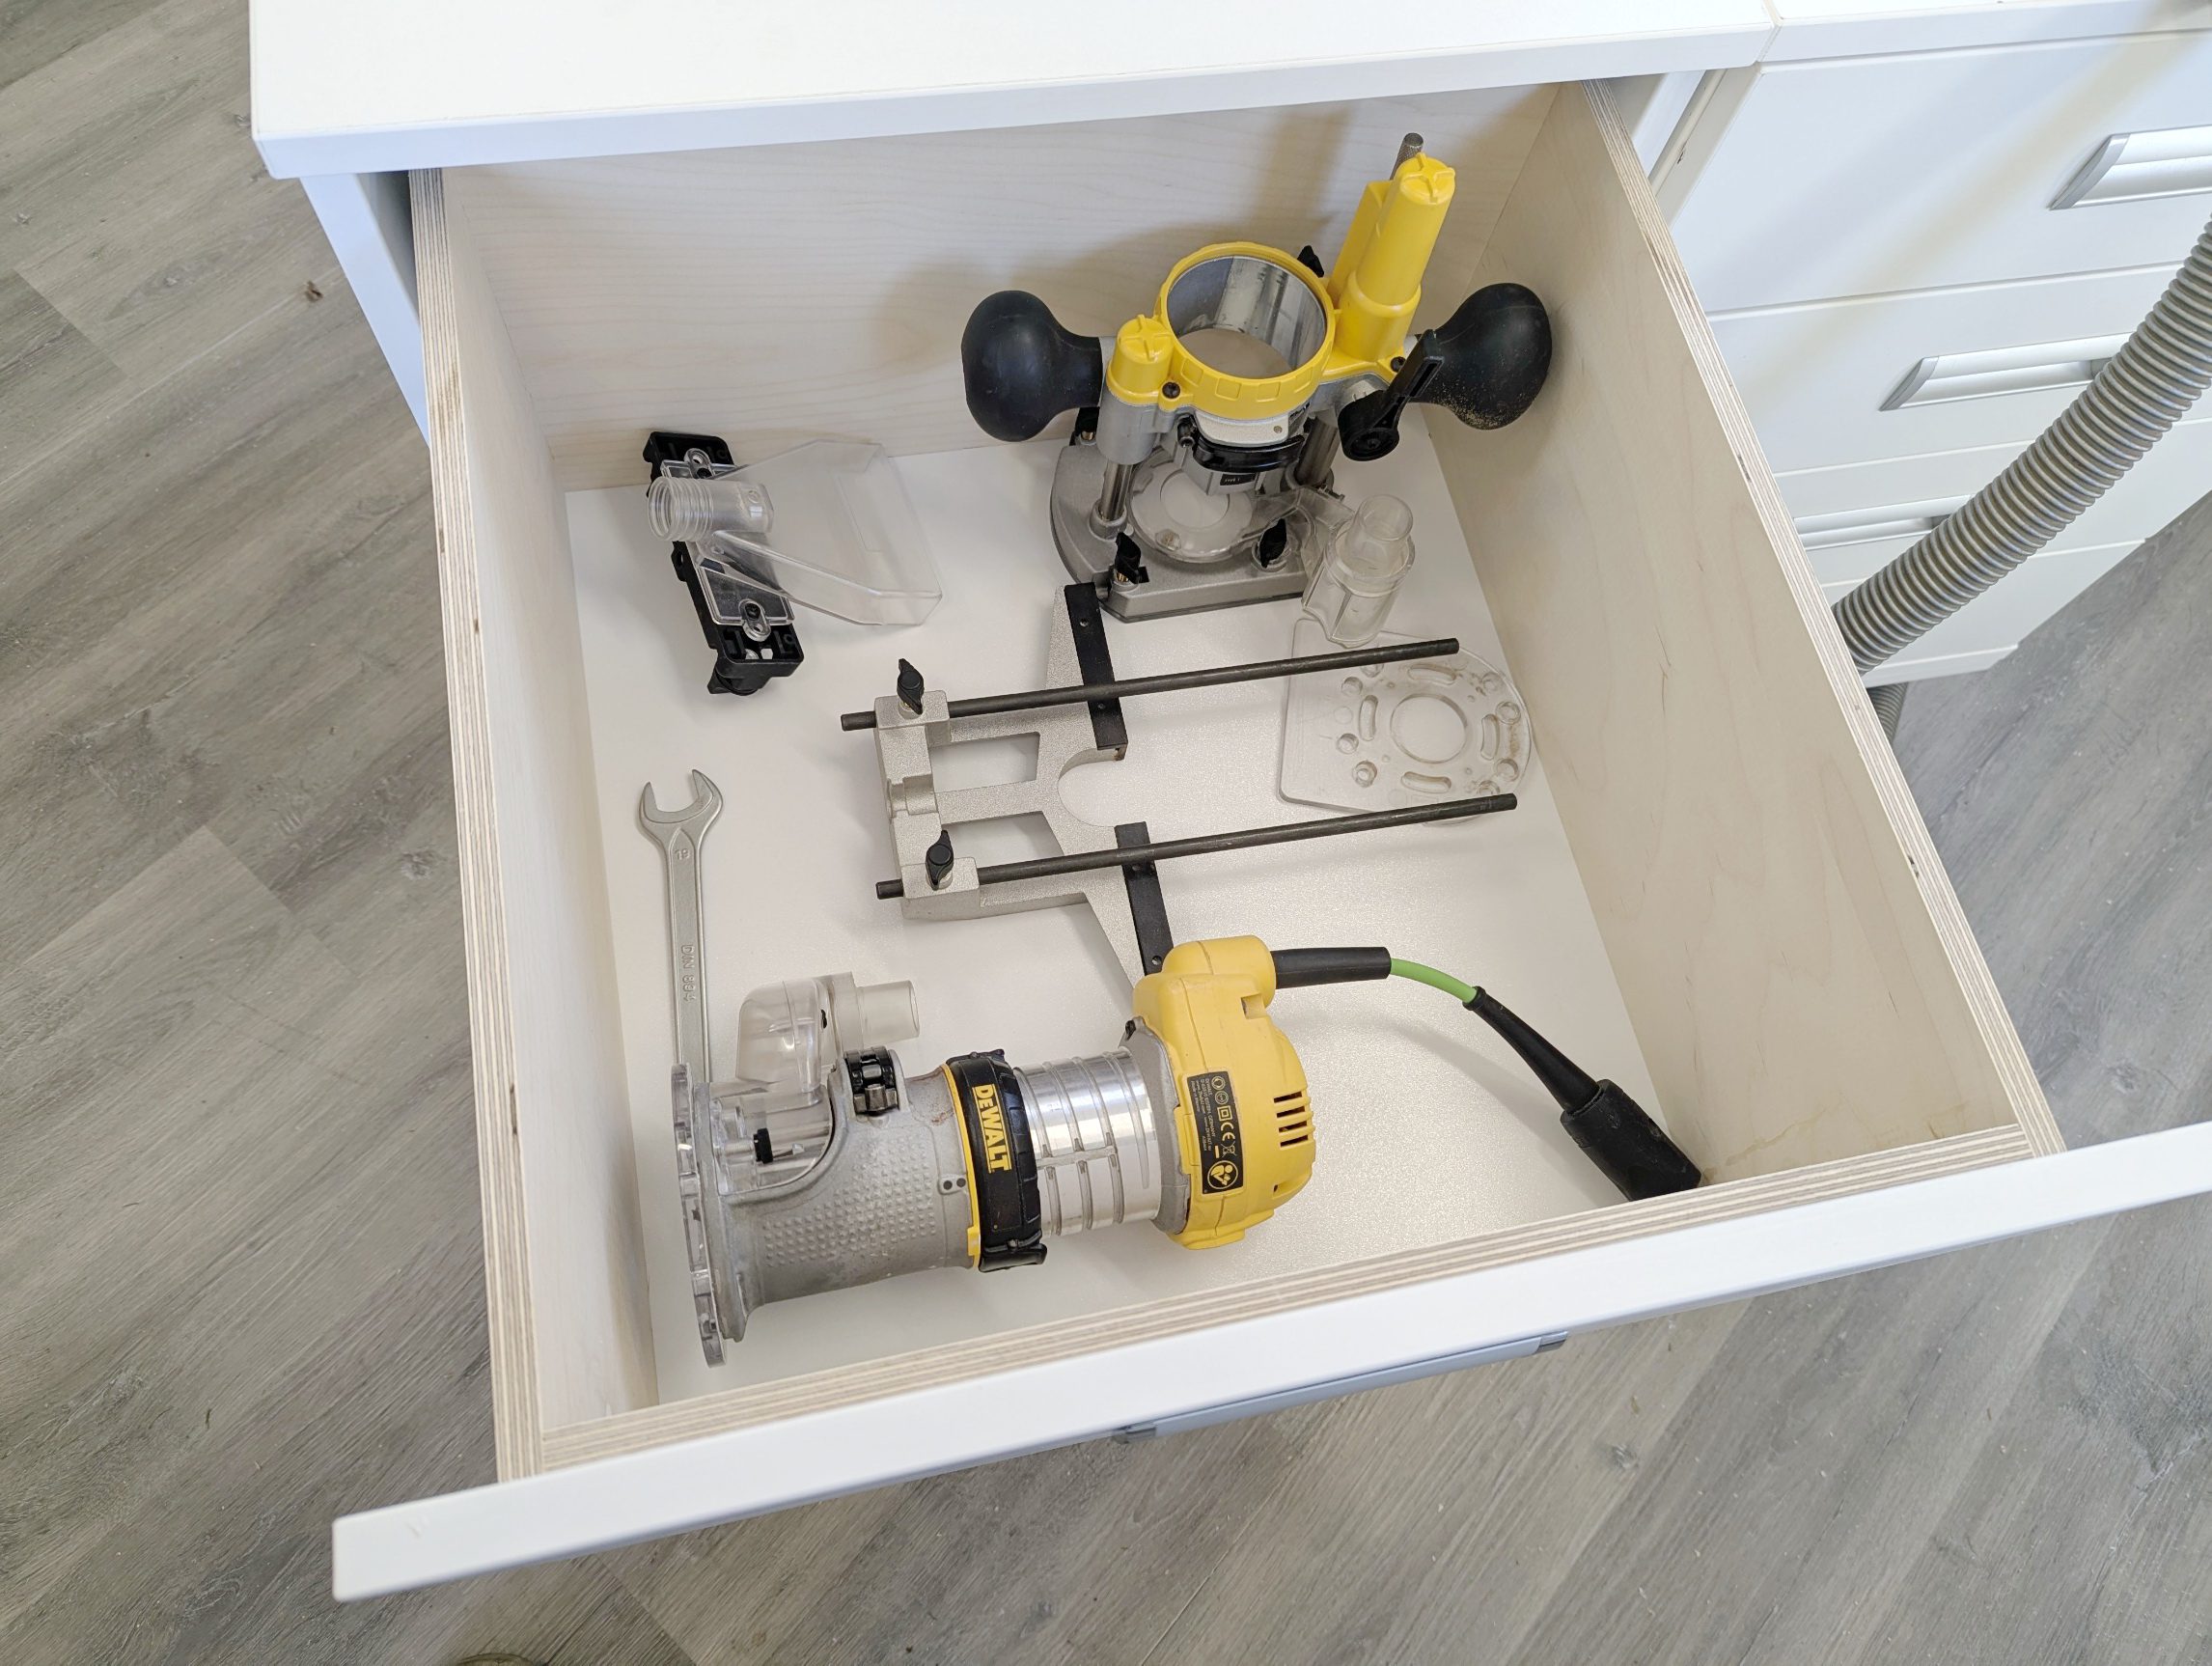
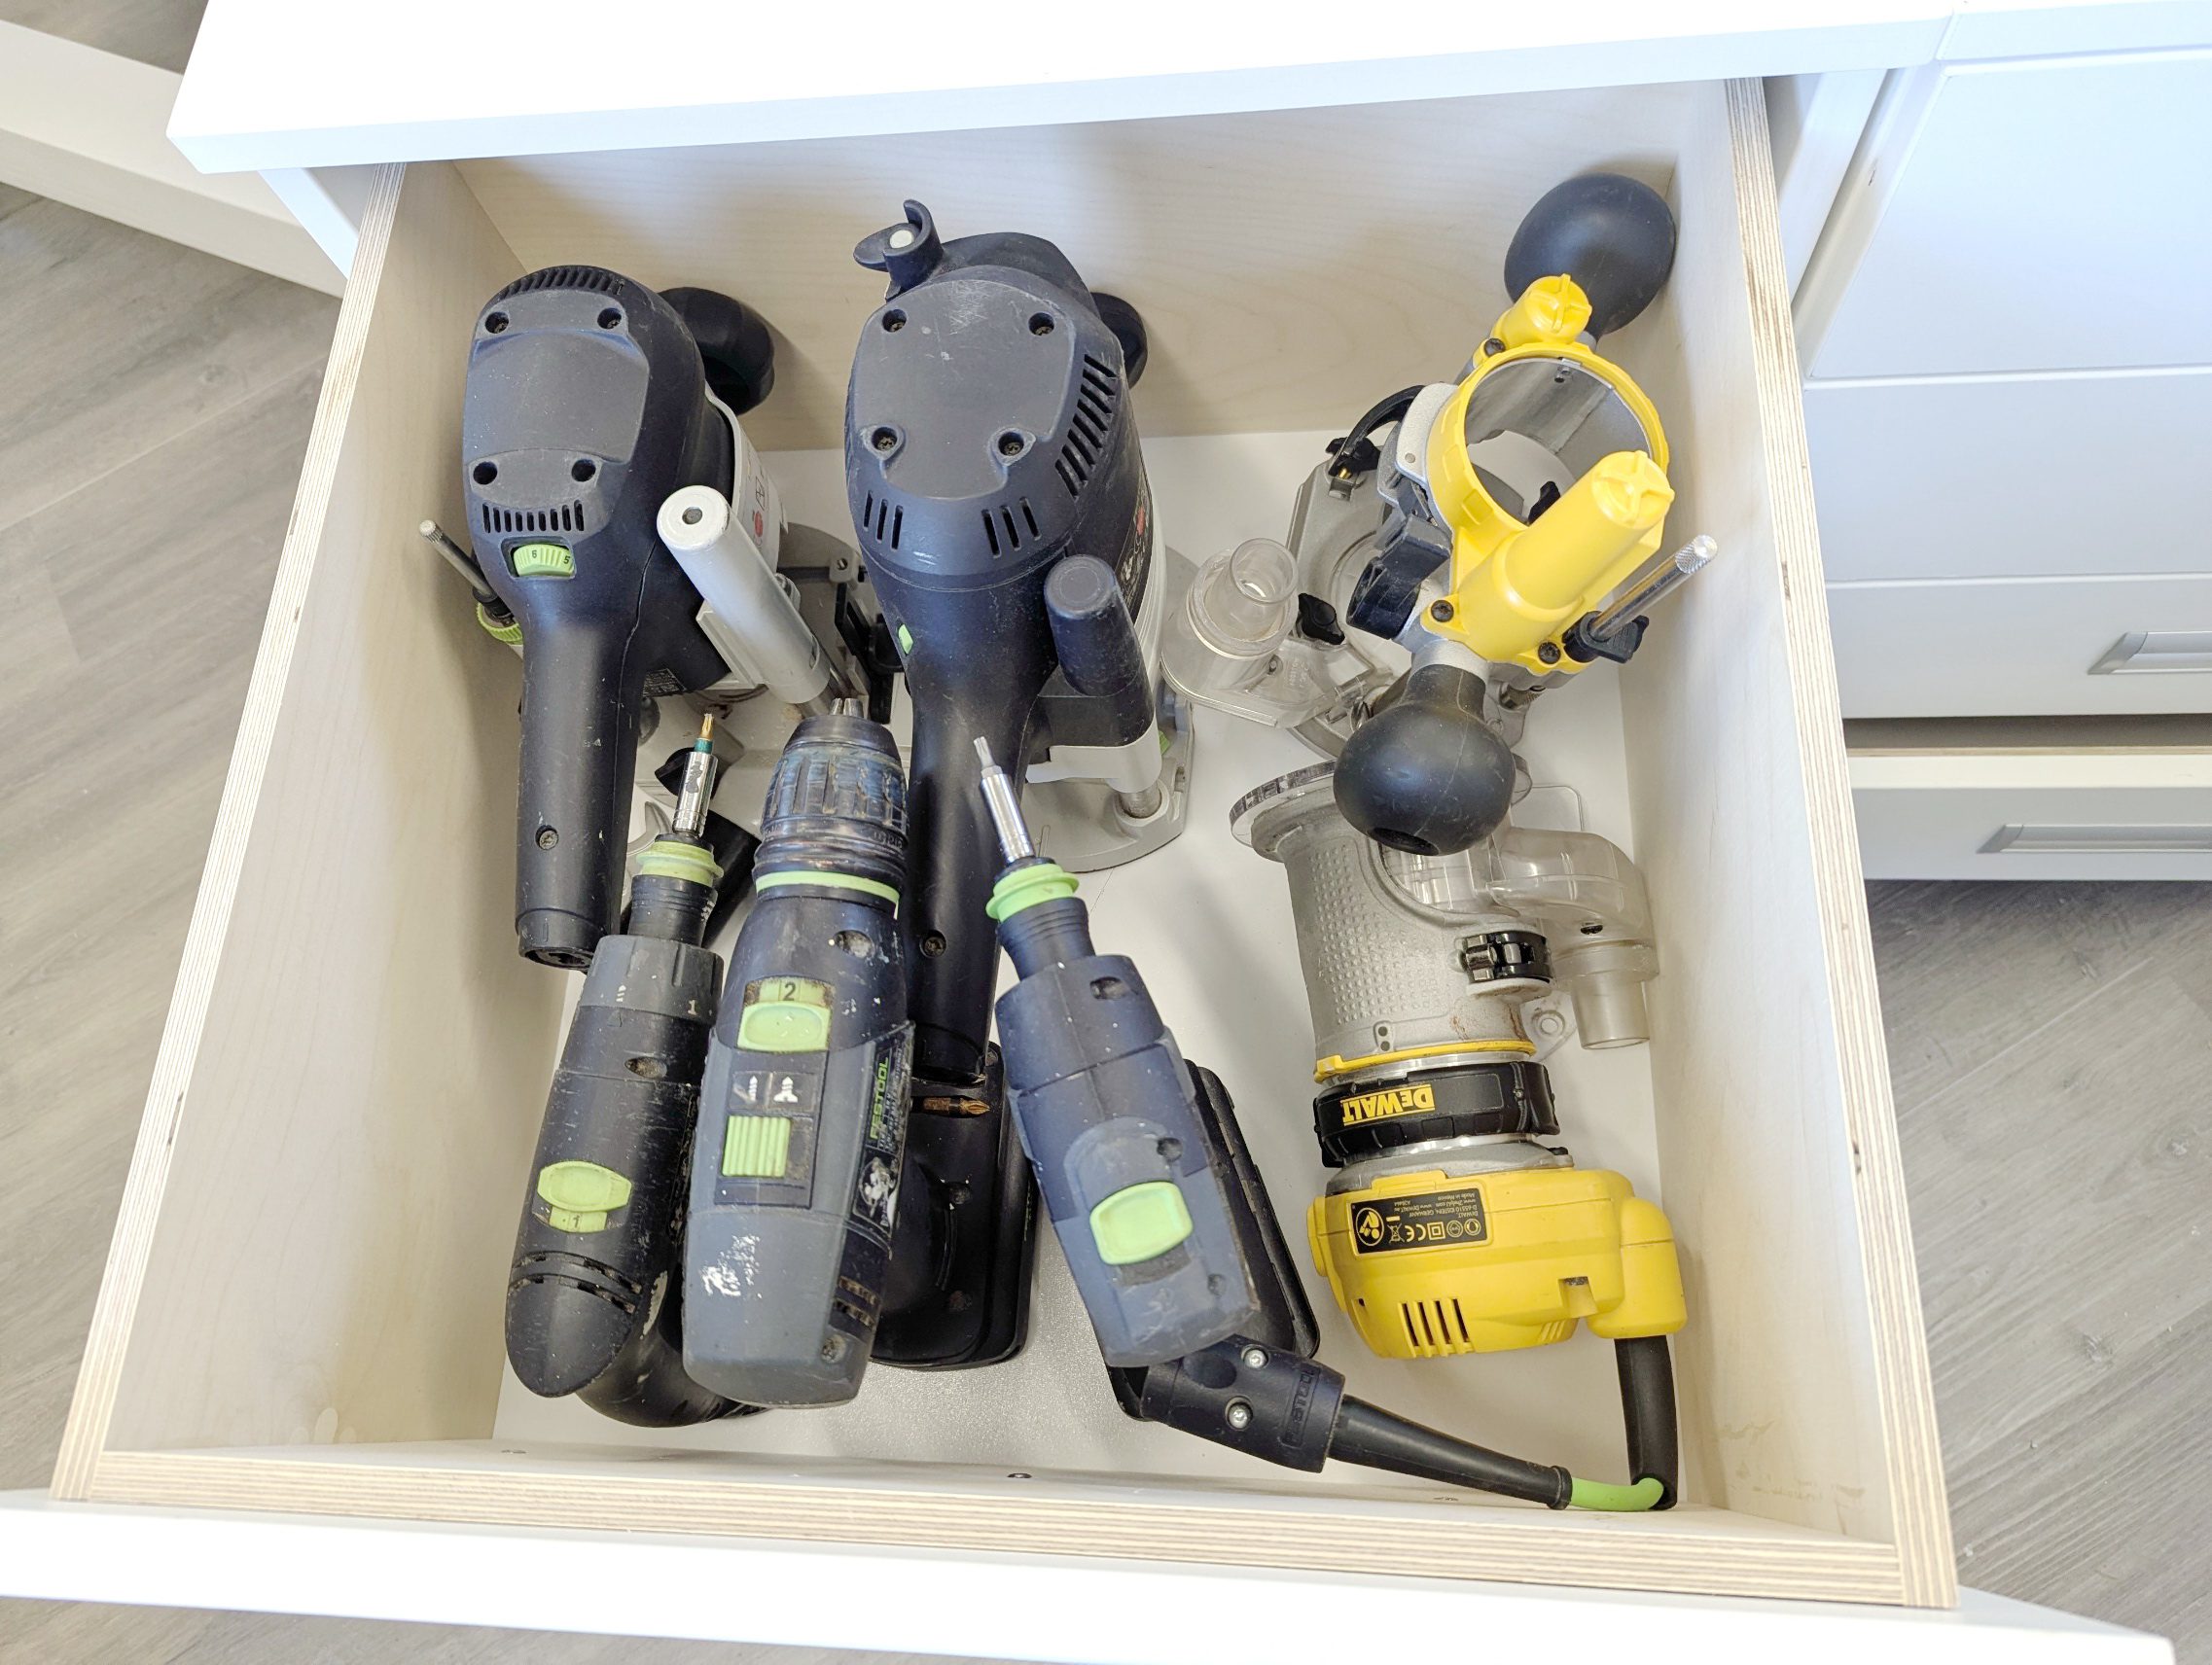
Die große Schublade verwende ich jetzt für die Oberfräsen und Akkuschrauber. Die Festool OF 2200 ist dauerhaft im Frästisch verbaut – was für ein Luxus und gleichzeitig eine gewisse Verschwendung von wertvollem Stauraum.
Profile sind da!
Die Aluprofile sind nun nach vier Wochen Transport auf dem Landweg bei mir angekommen.
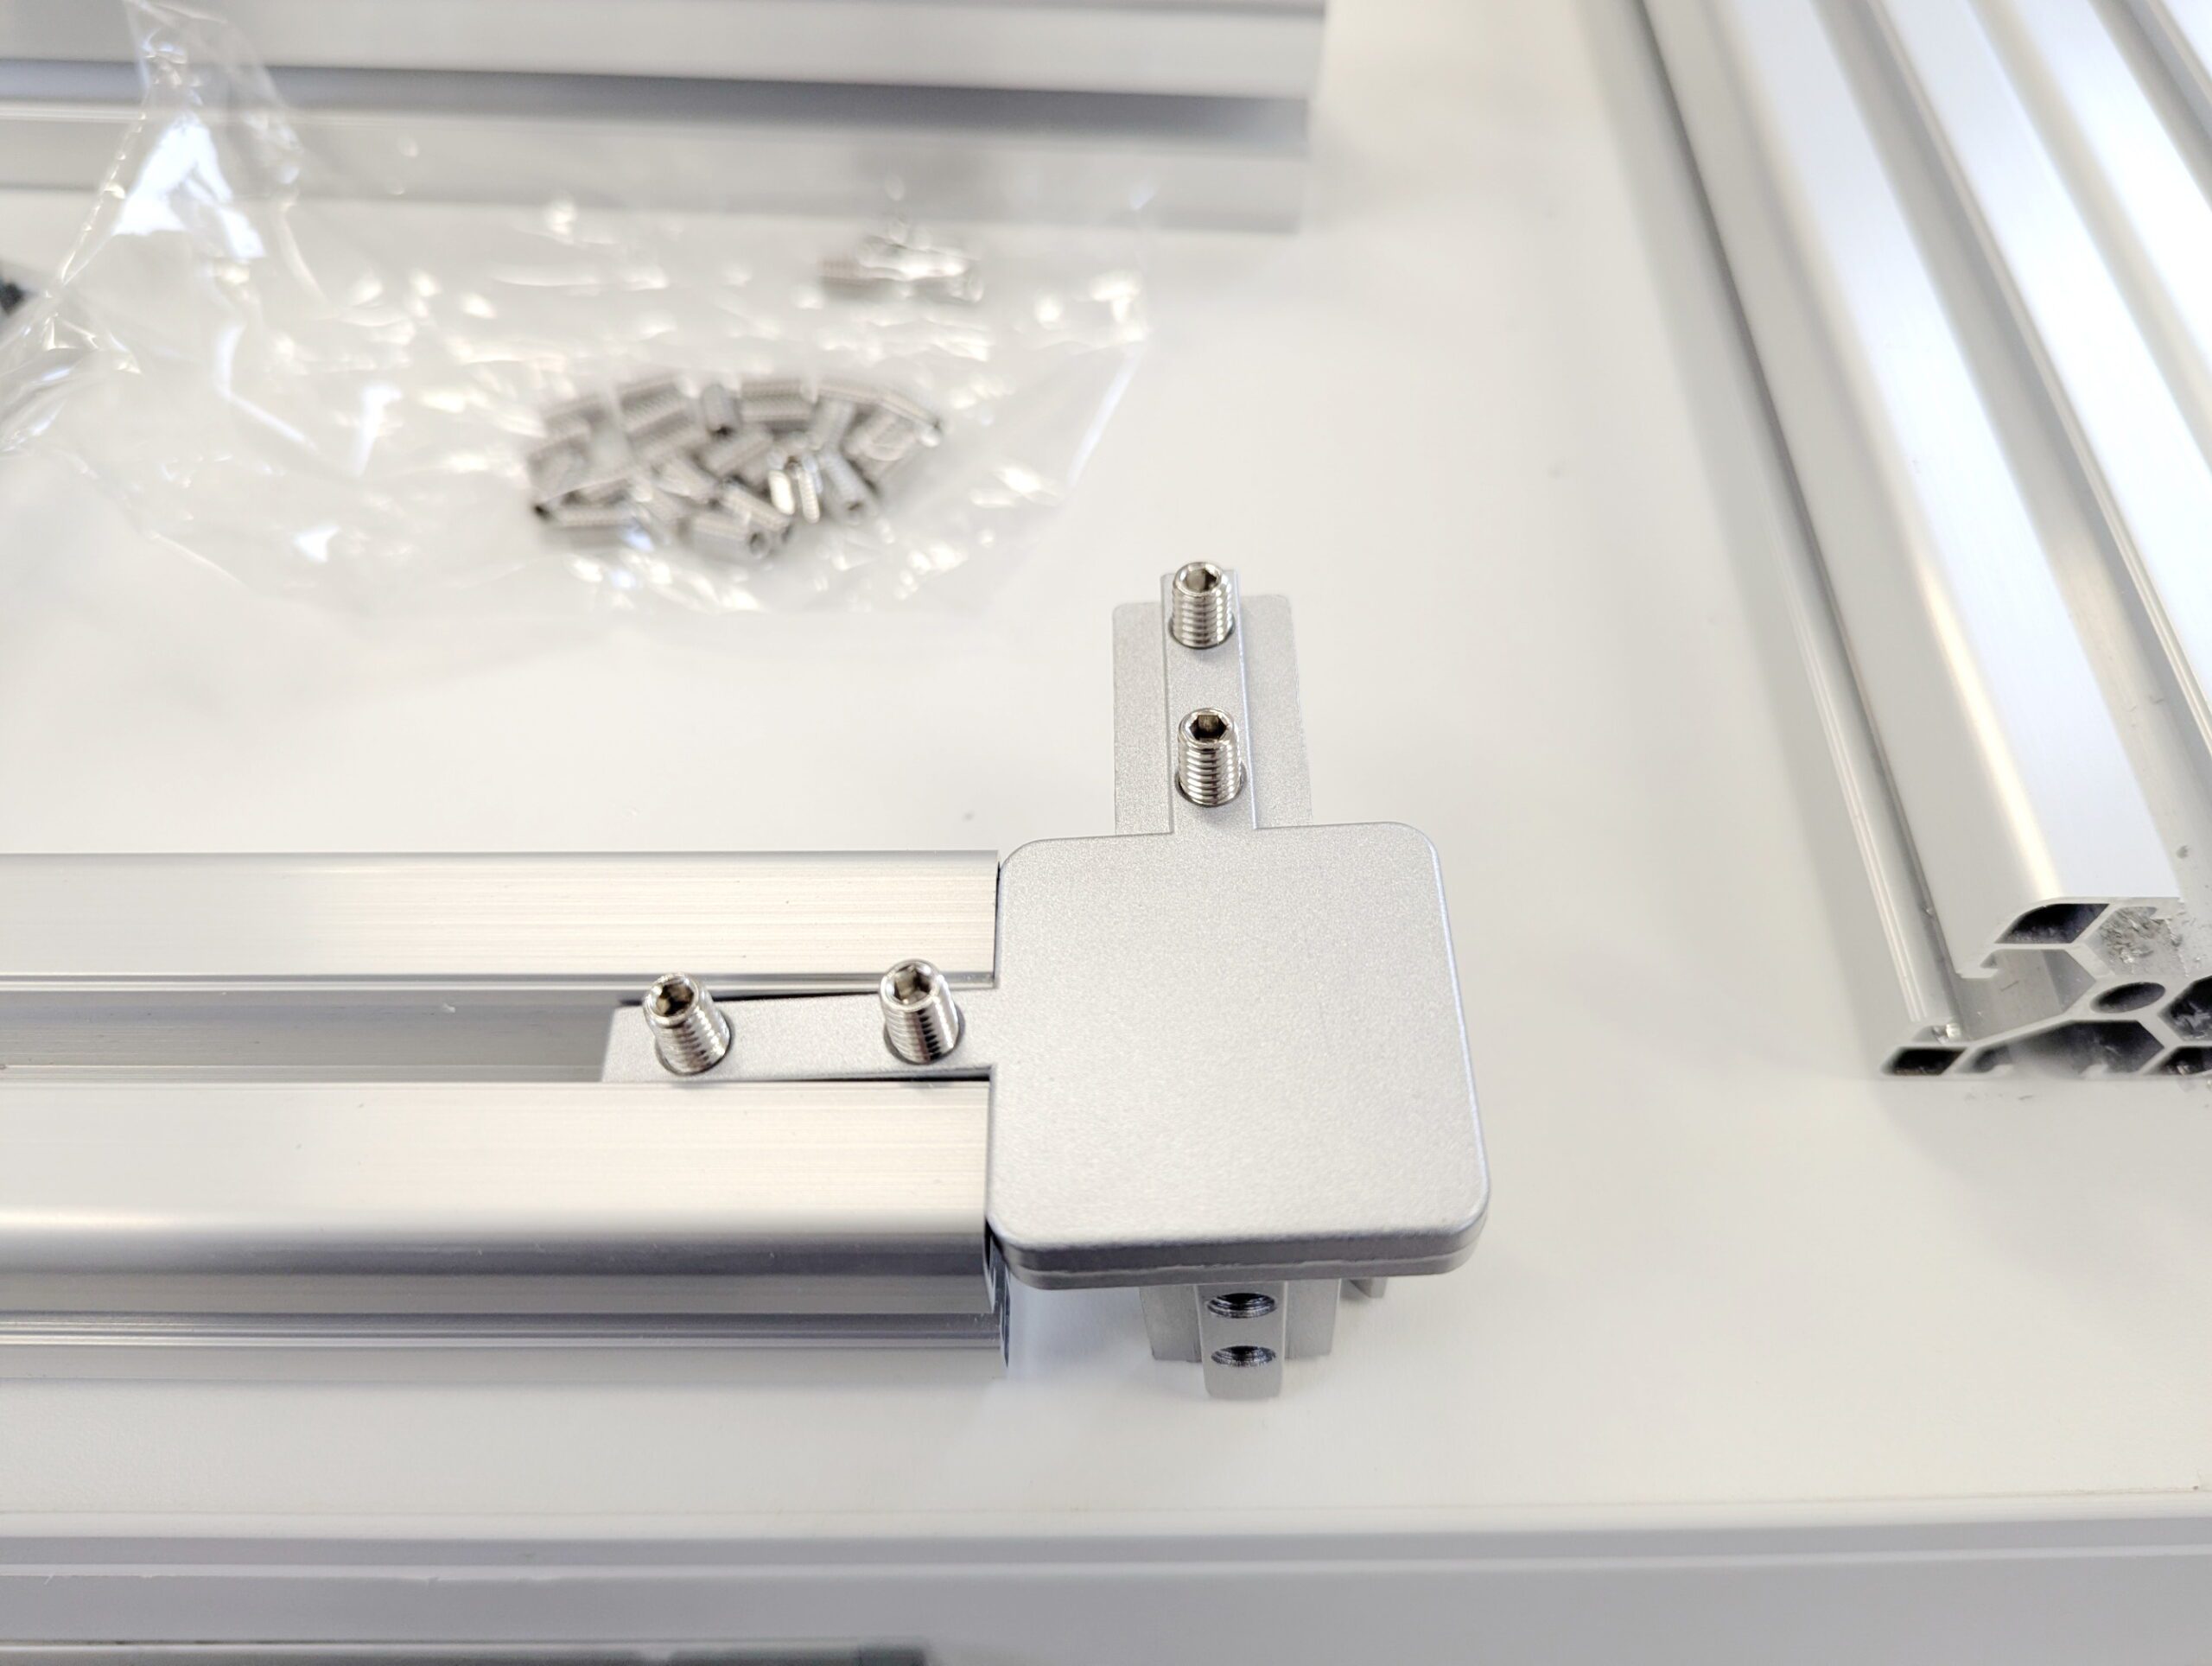
Natürlich habe ich sofort die bereits vorhandenen Montageteile ausprobiert. Das Ergebnis: Alles passt!
Sowohl die Eckverbinder als auch die Halterungen für die Arbeitsplatte funktionieren wie vorgesehen.
Aluprofile ablängen
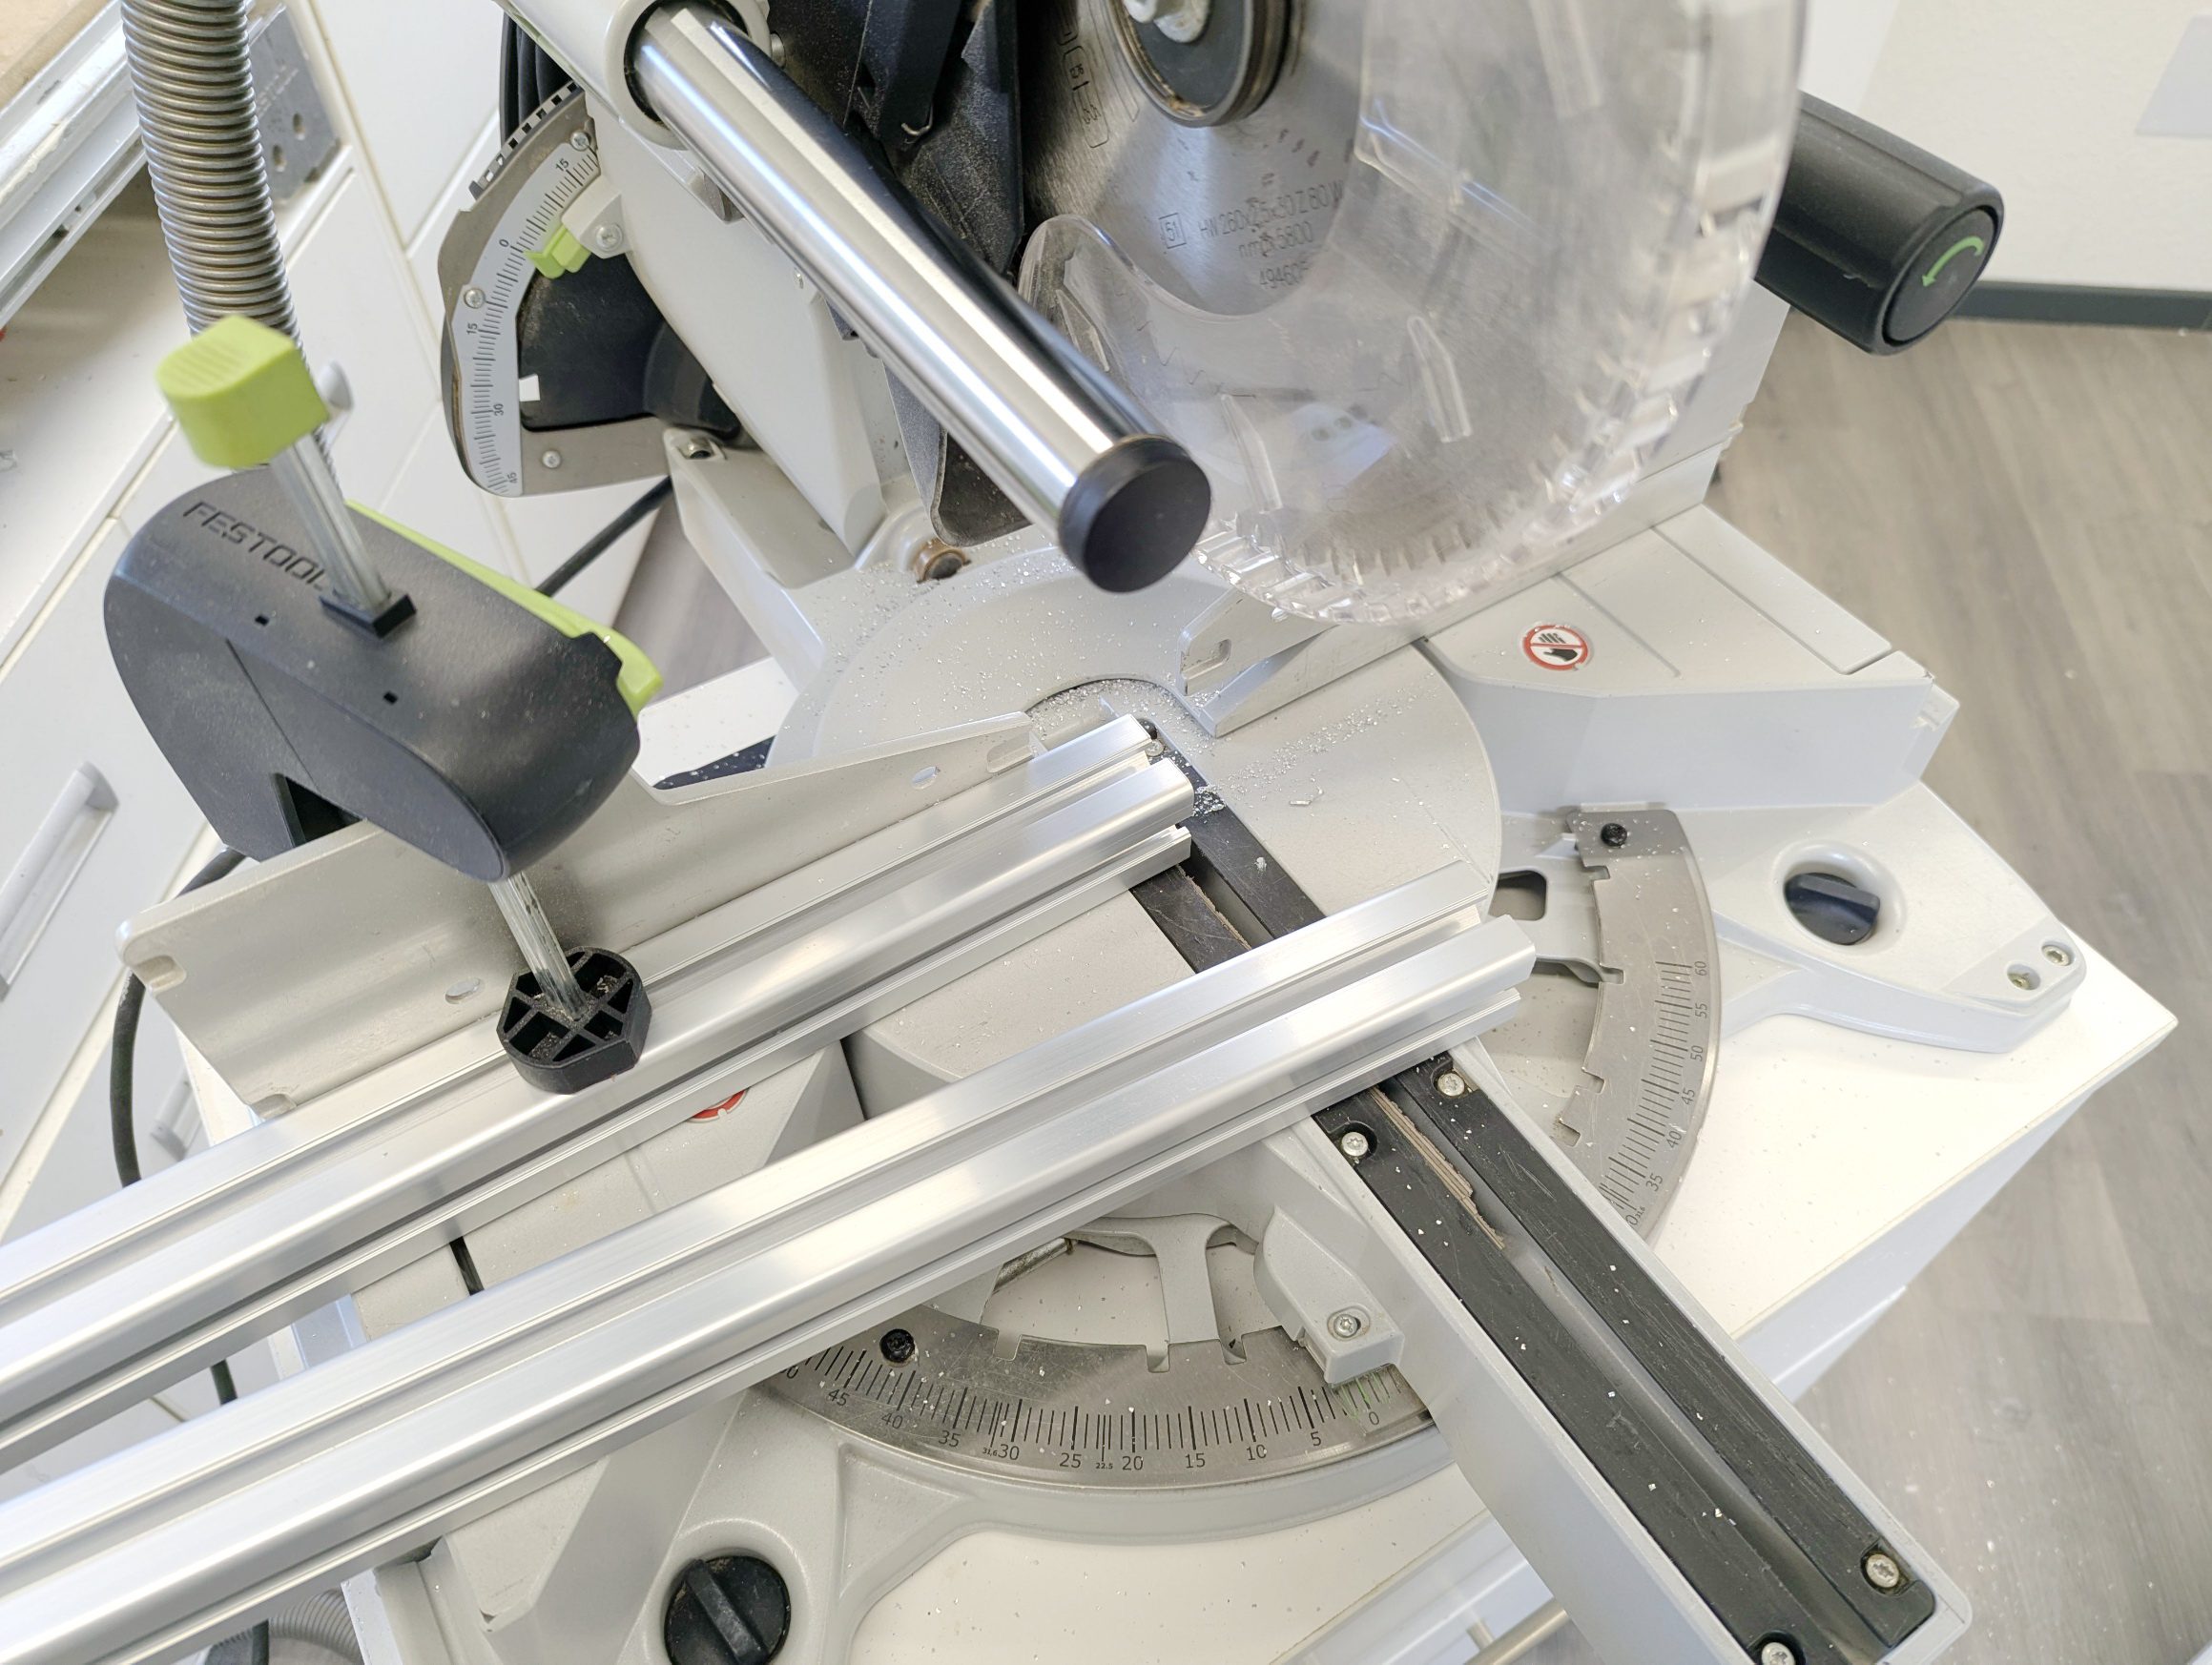
Die Festool Kappsäge eignet sich ebenfalls sehr gut zum Sägen solcher Aluminiumprofile. Wichtig ist, die Drehzahl auf „1“ einzustellen und mit wenig Druck zu arbeiten.
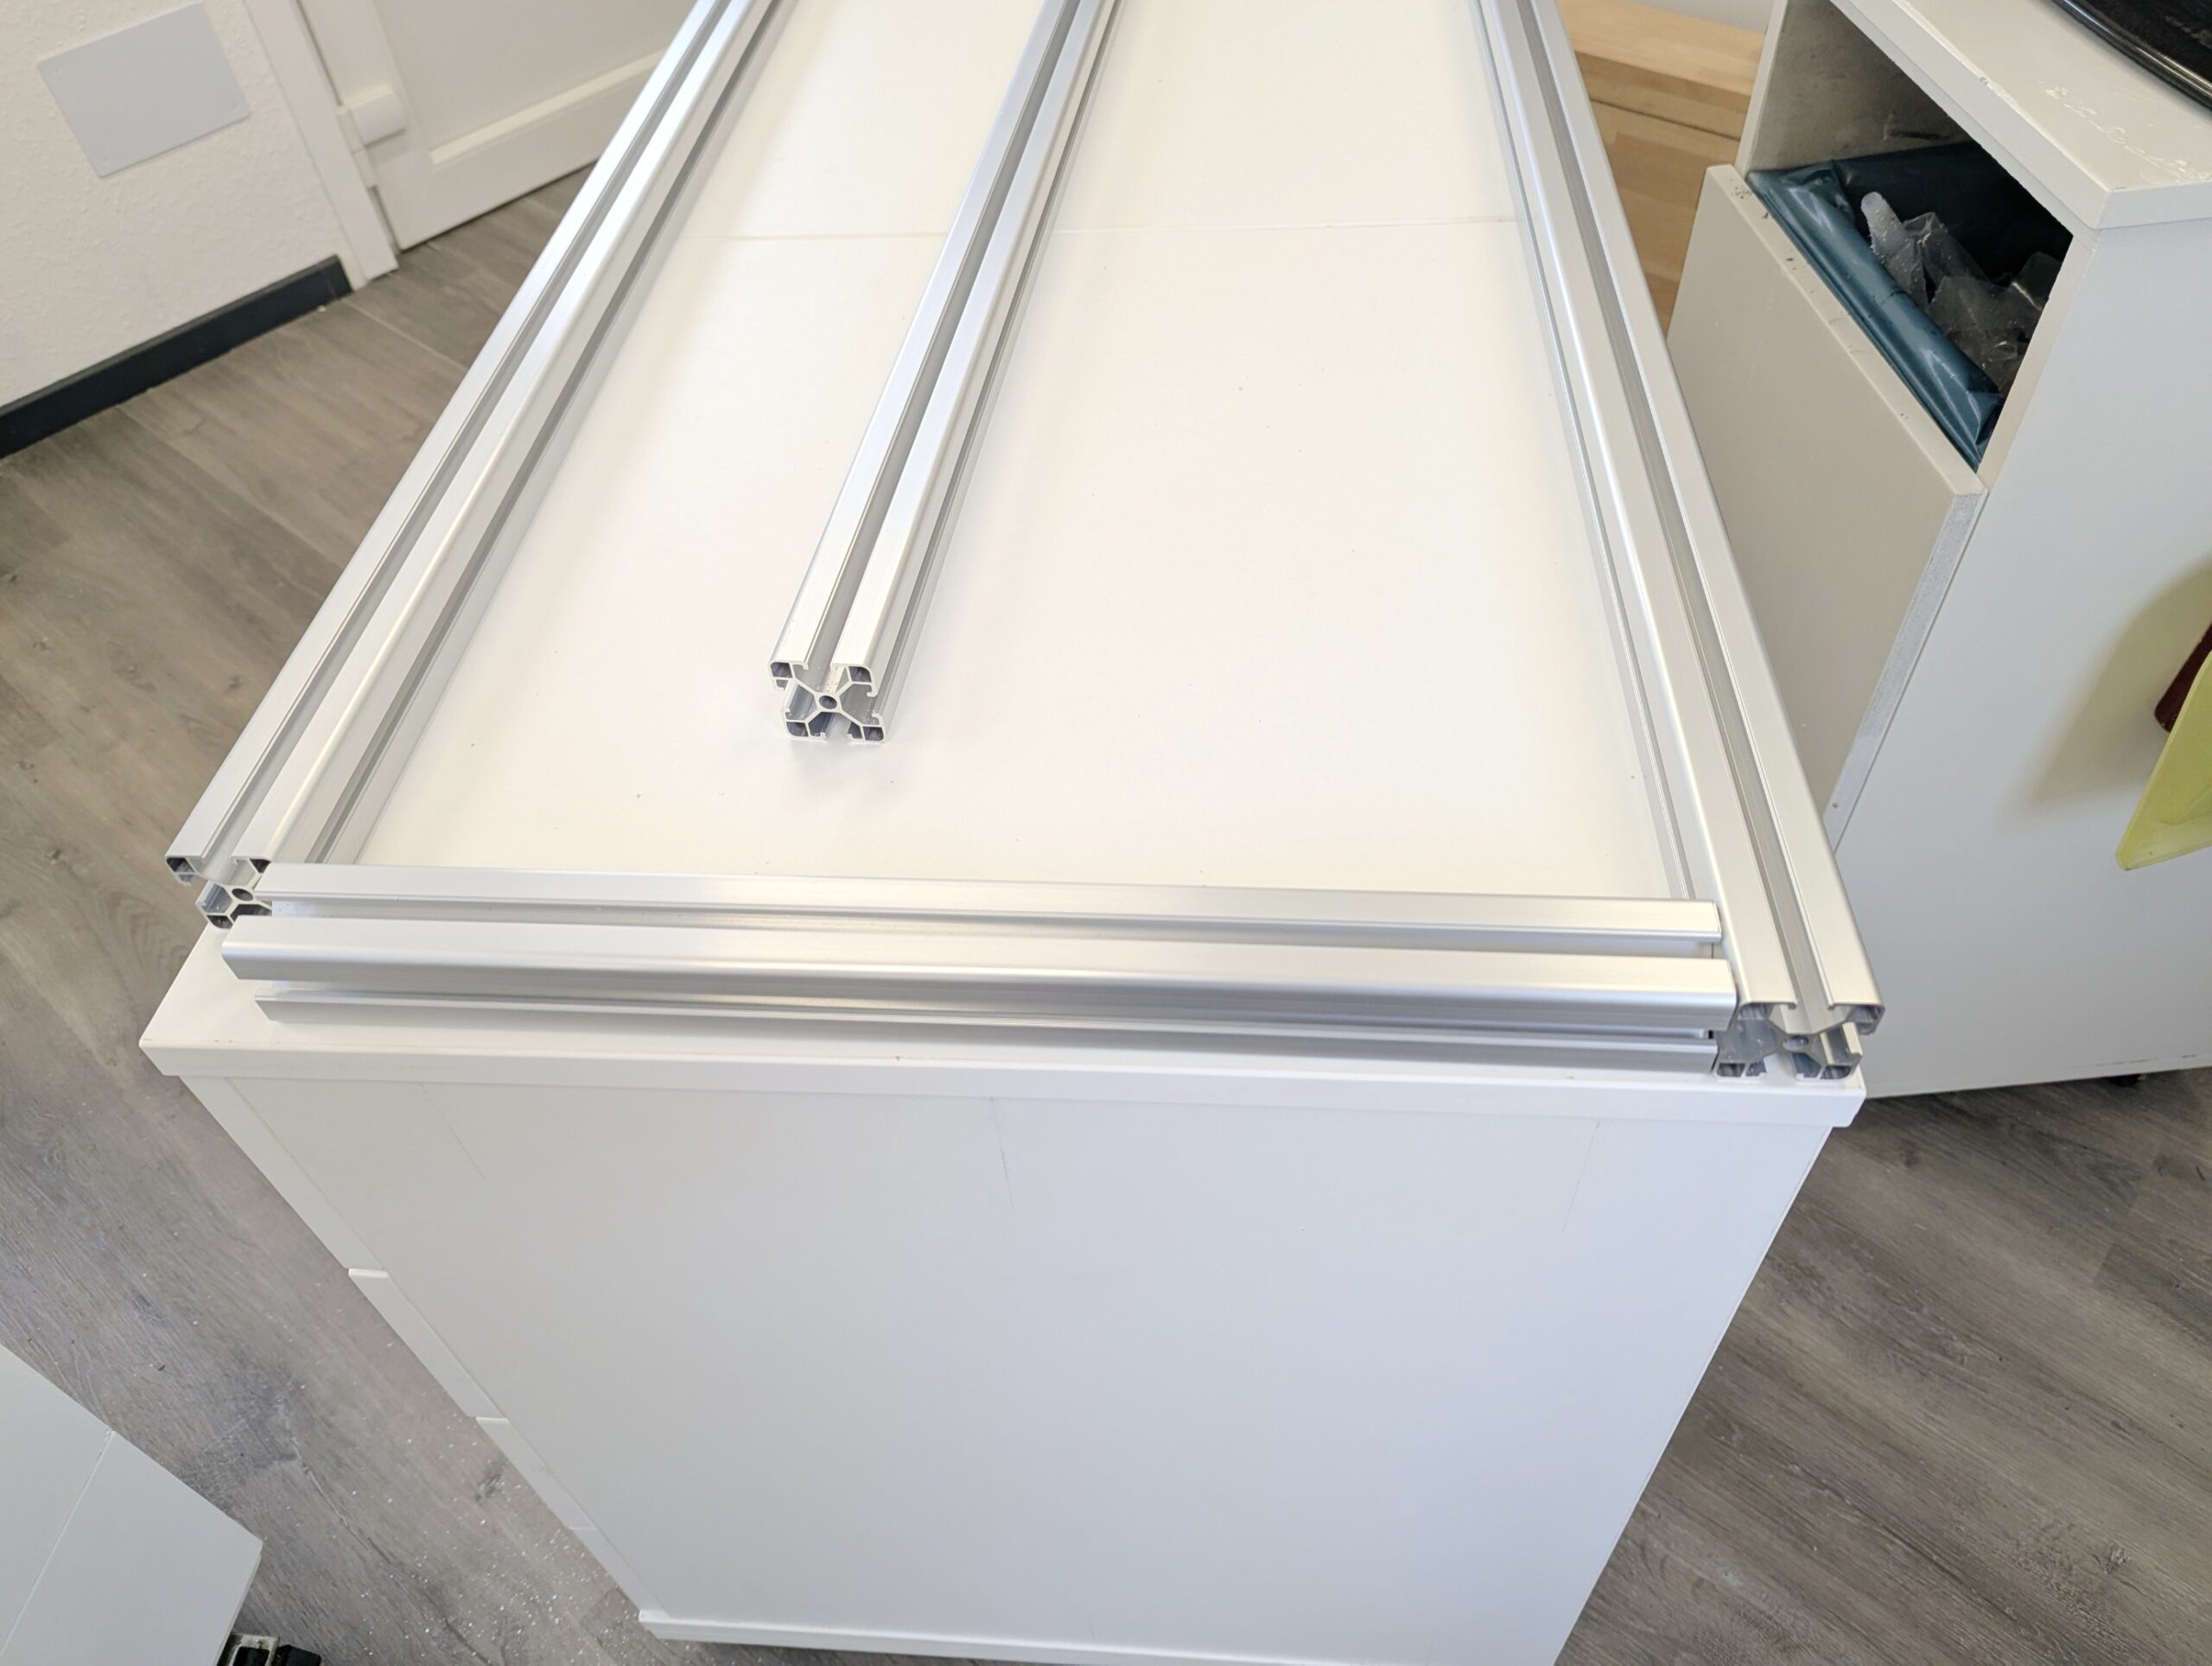
Die 1-Meter-Profile mussten ohnehin nicht gekürzt werden. Mit vier Profilen à 1 Meter bin ich für die gesamte Konstruktion ausgekommen – auch für die kurzen Beine.
Profile montieren
Nach dem Zuschneiden der kurzen Beine habe ich den Rahmen montiert.
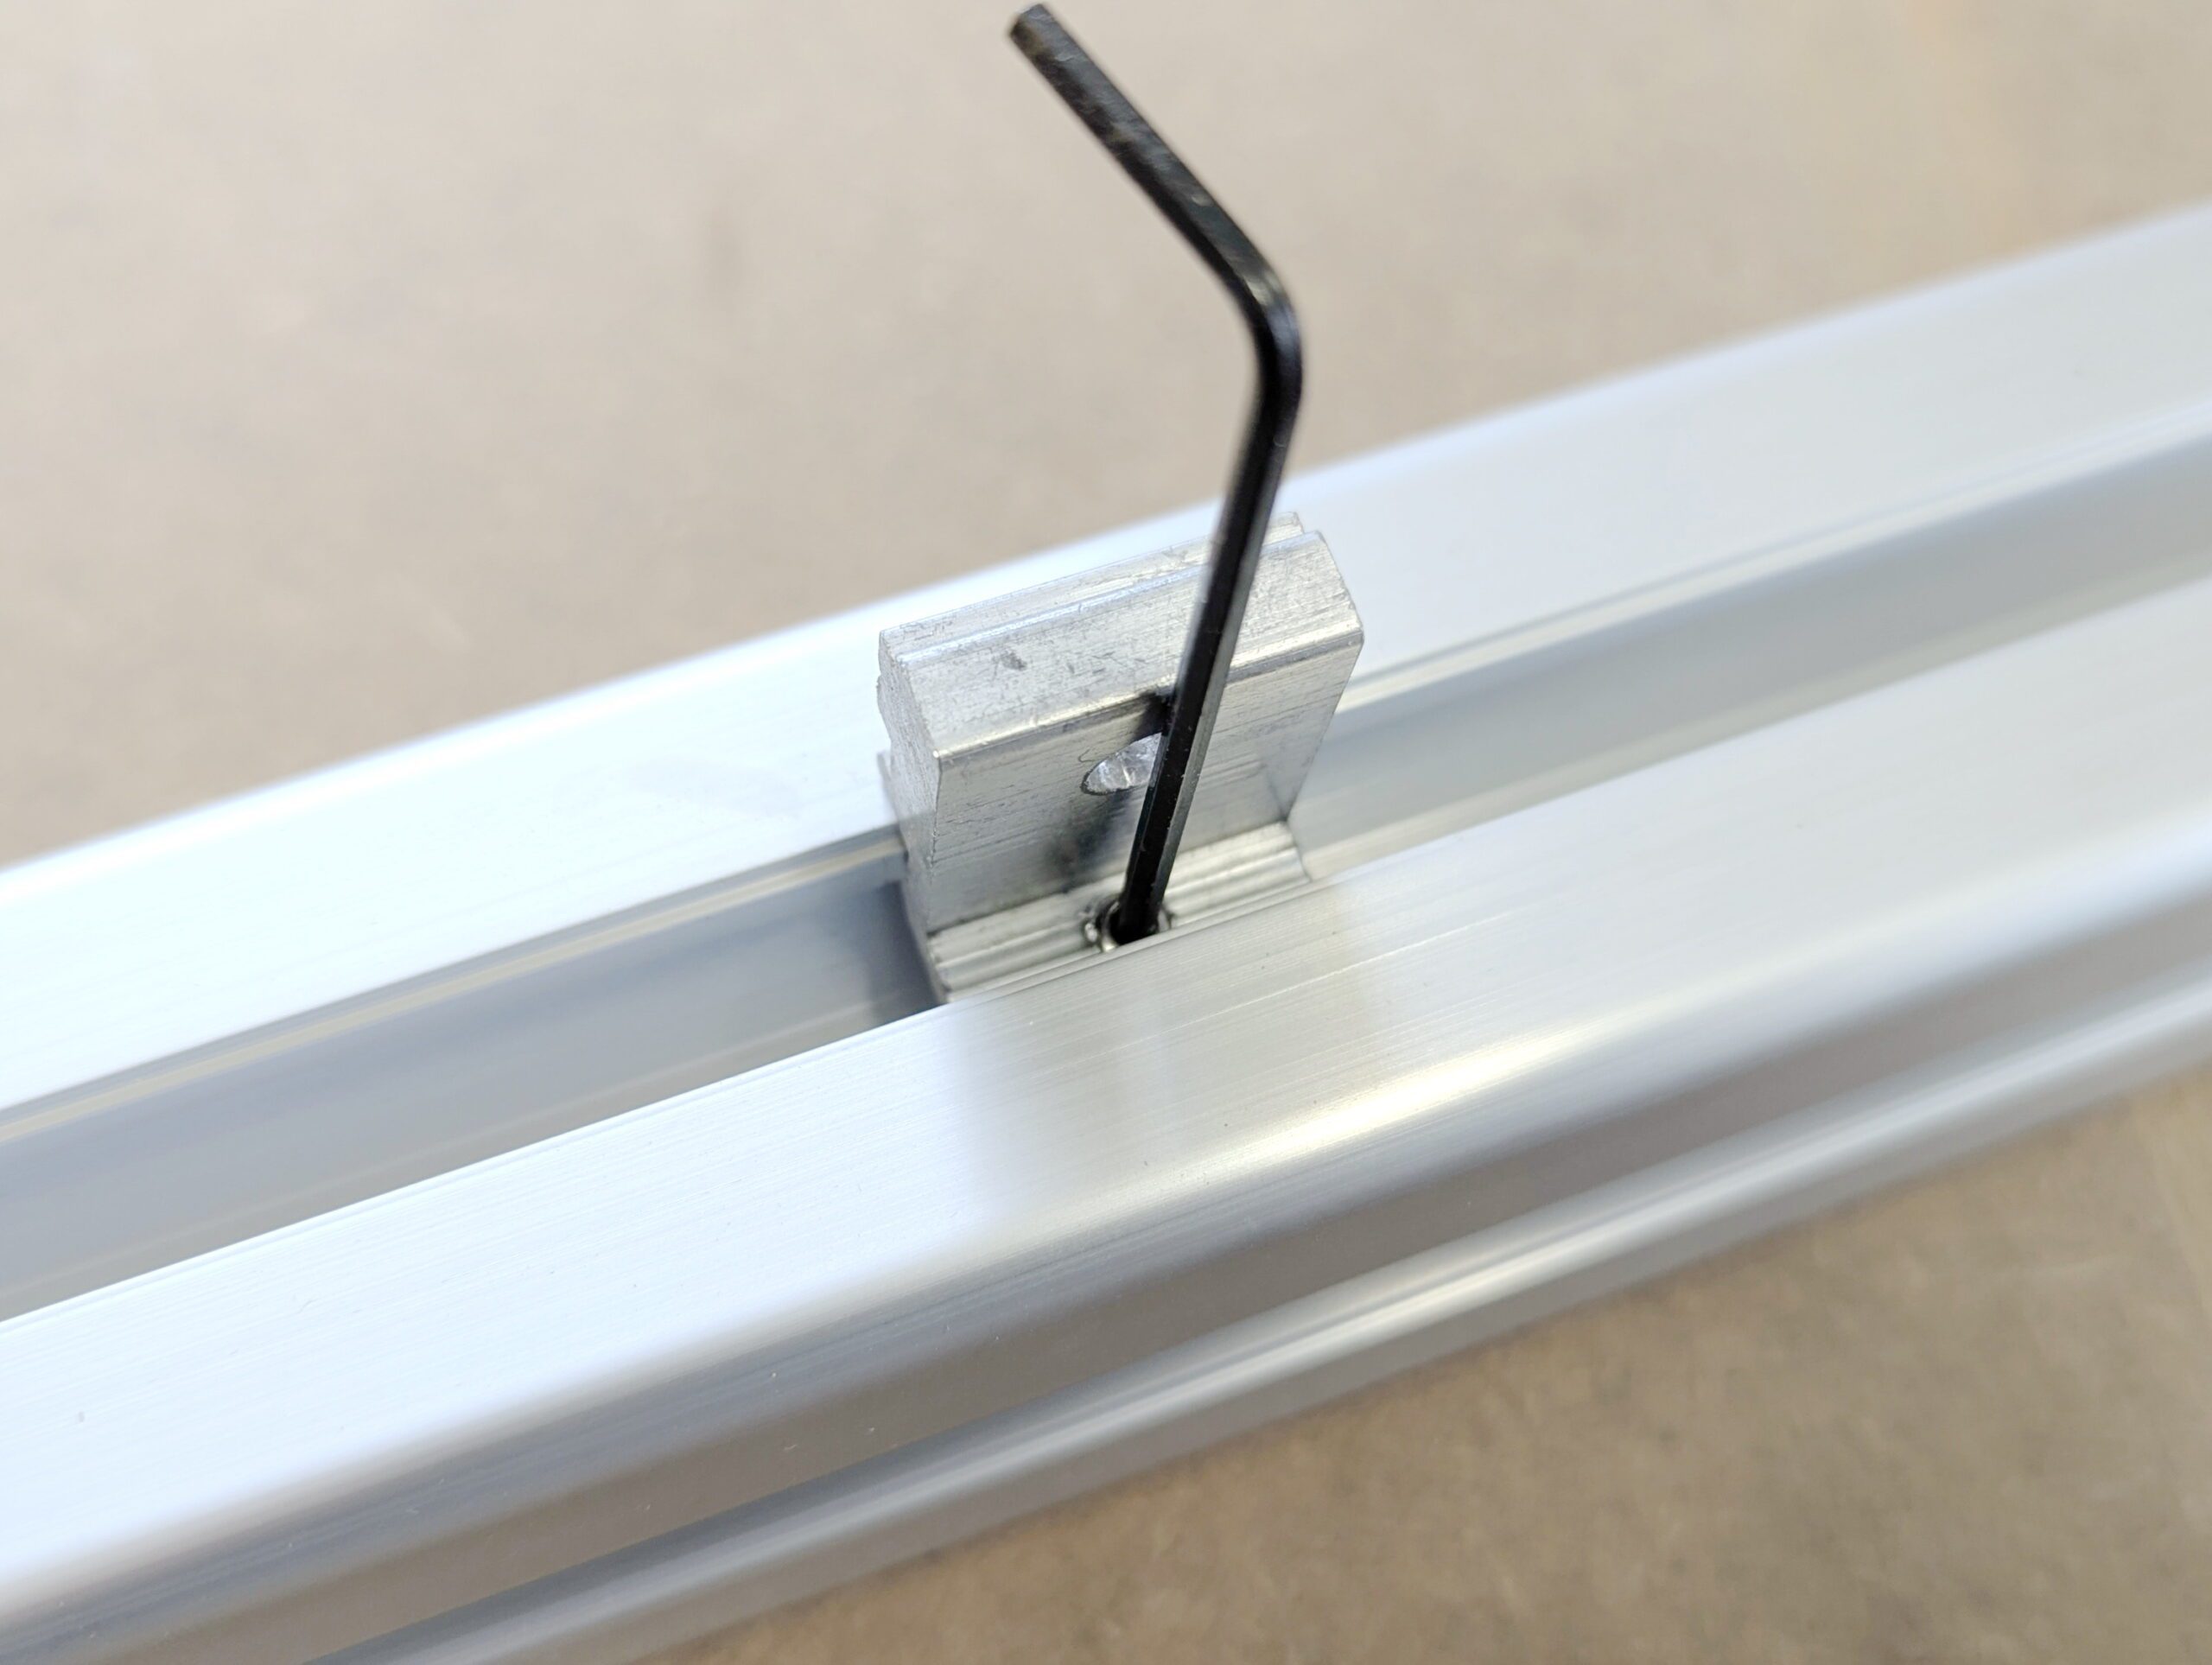
Die Madenschrauben, mit denen die Eckverbinder fest in den Profilen gehalten werden, ließen sich problemlos eindrehen. Die Qualität solcher Komponenten aus China hat sich in den letzten Jahren deutlich verbessert.
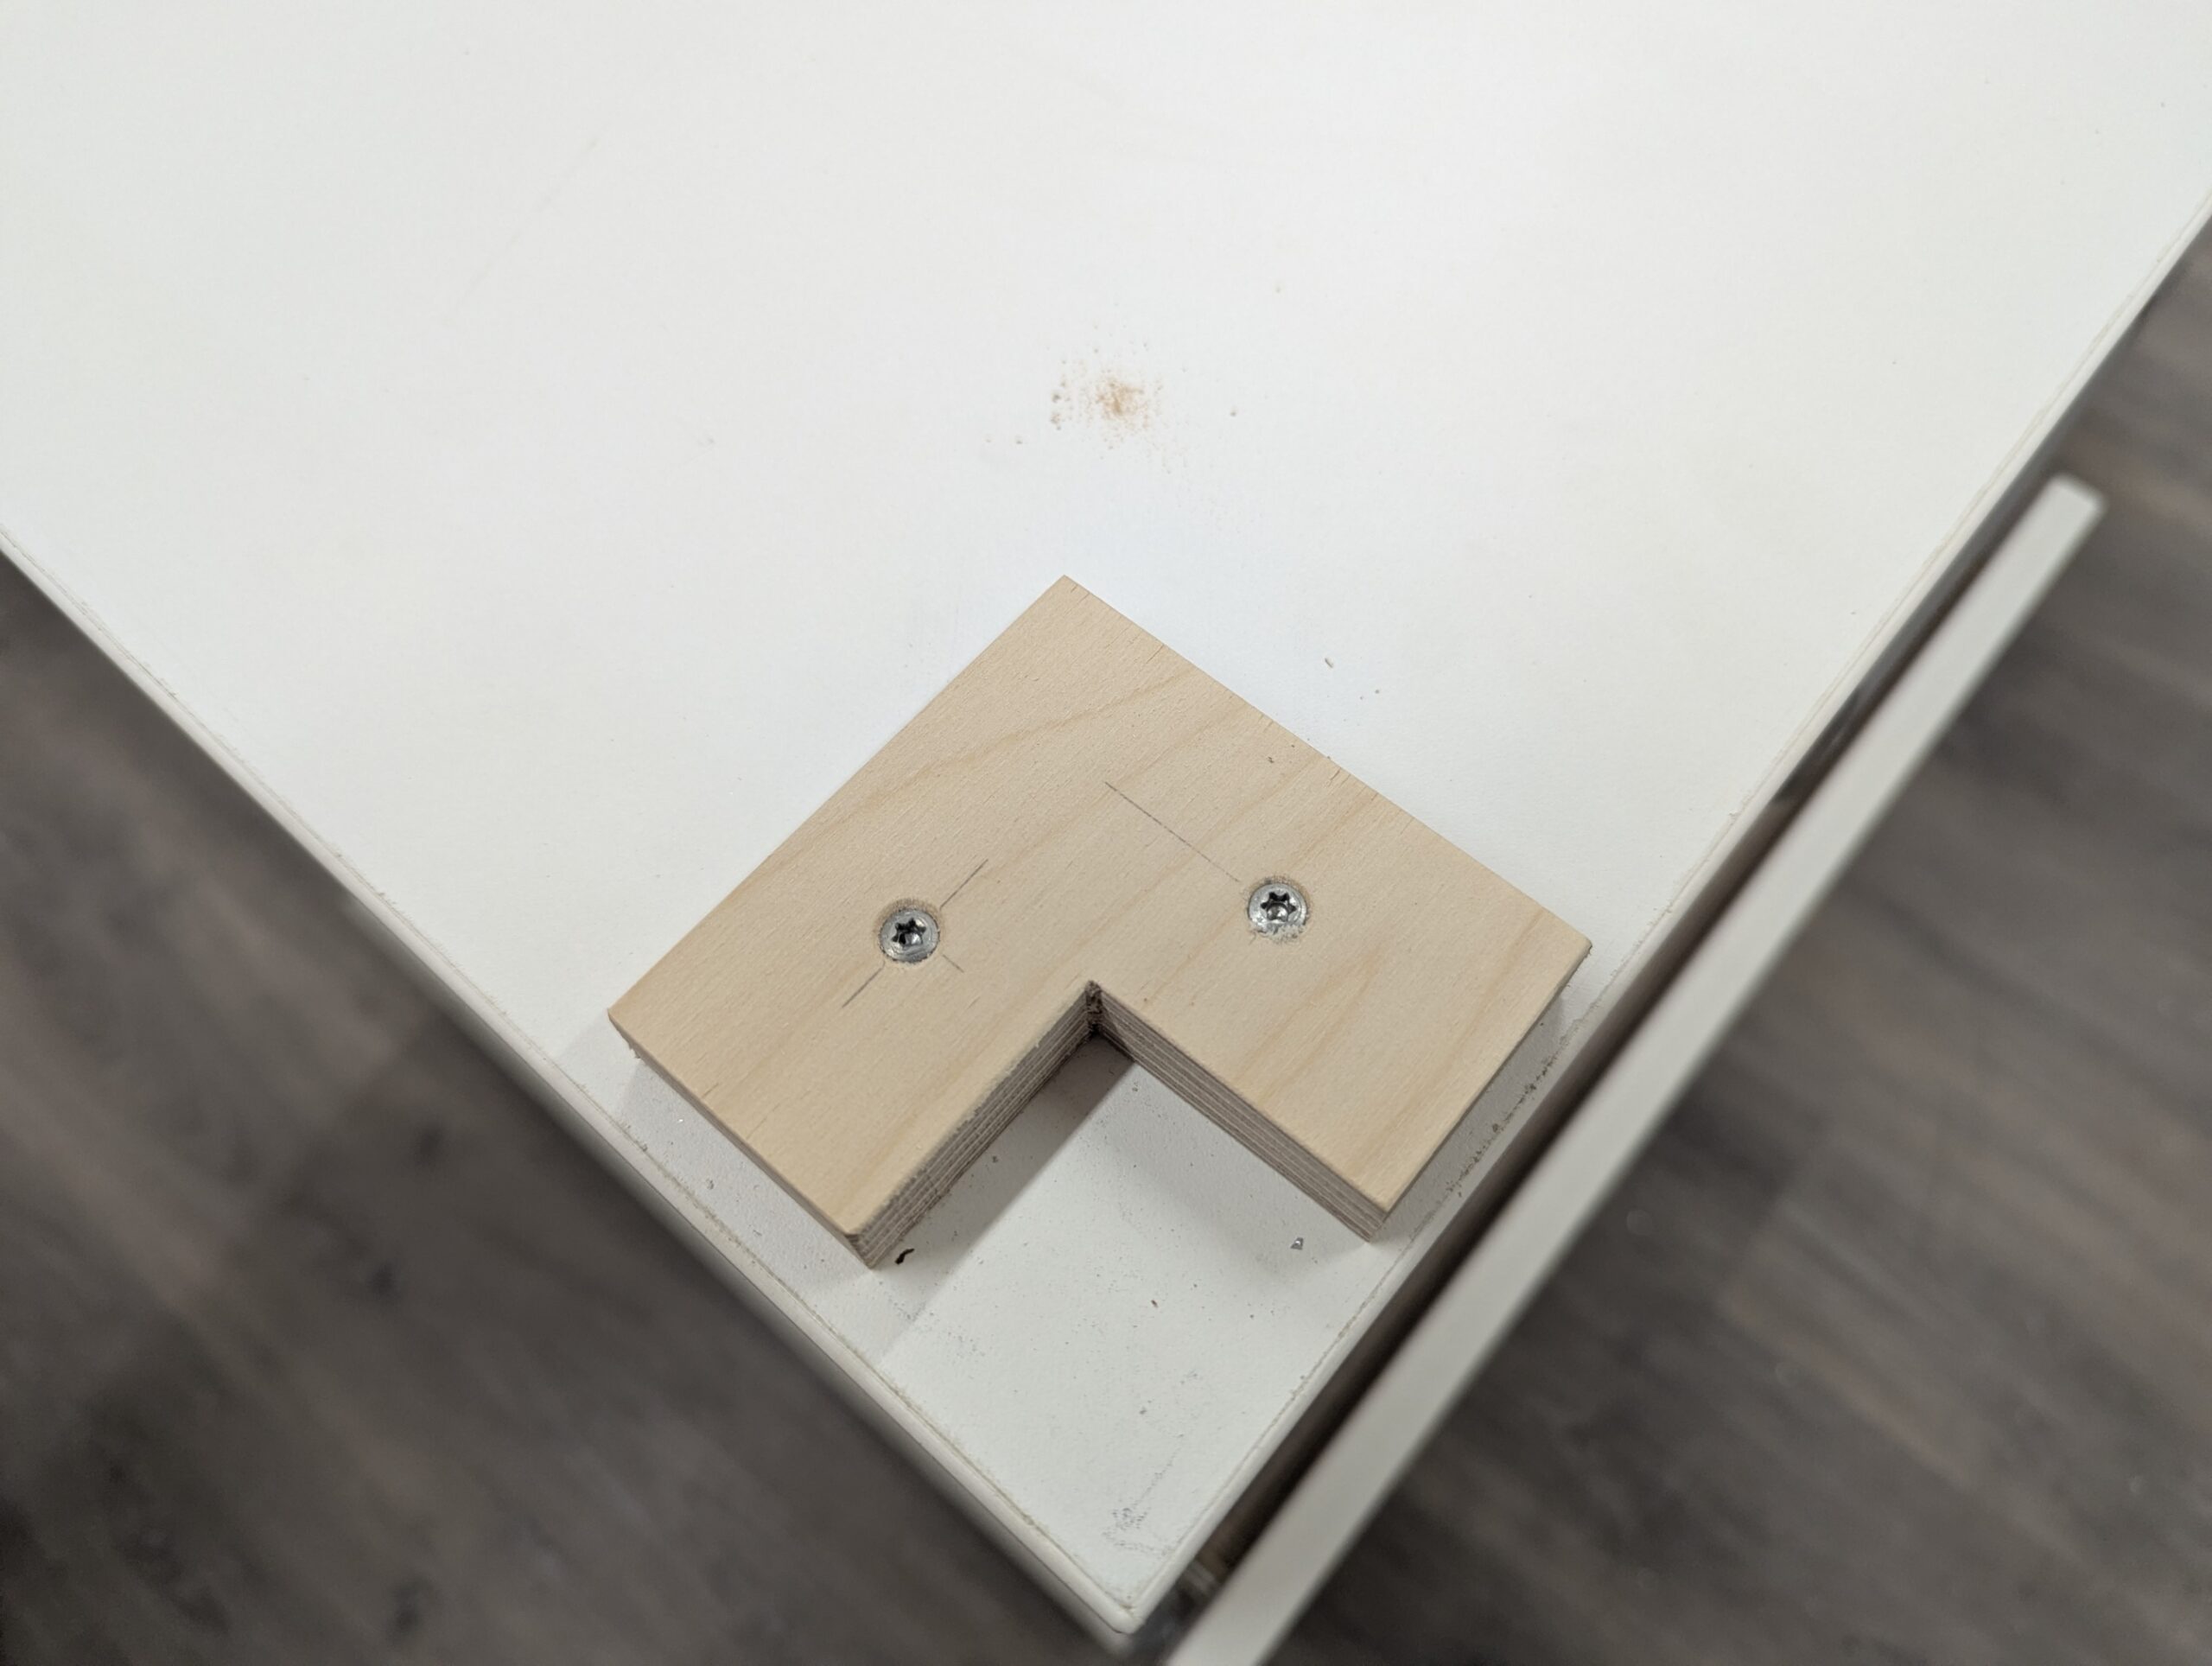
Anschließend habe ich gleich die Tischhalterungen ausgerichtet, die später dafür sorgen, dass die Füße nicht verrutschen können.
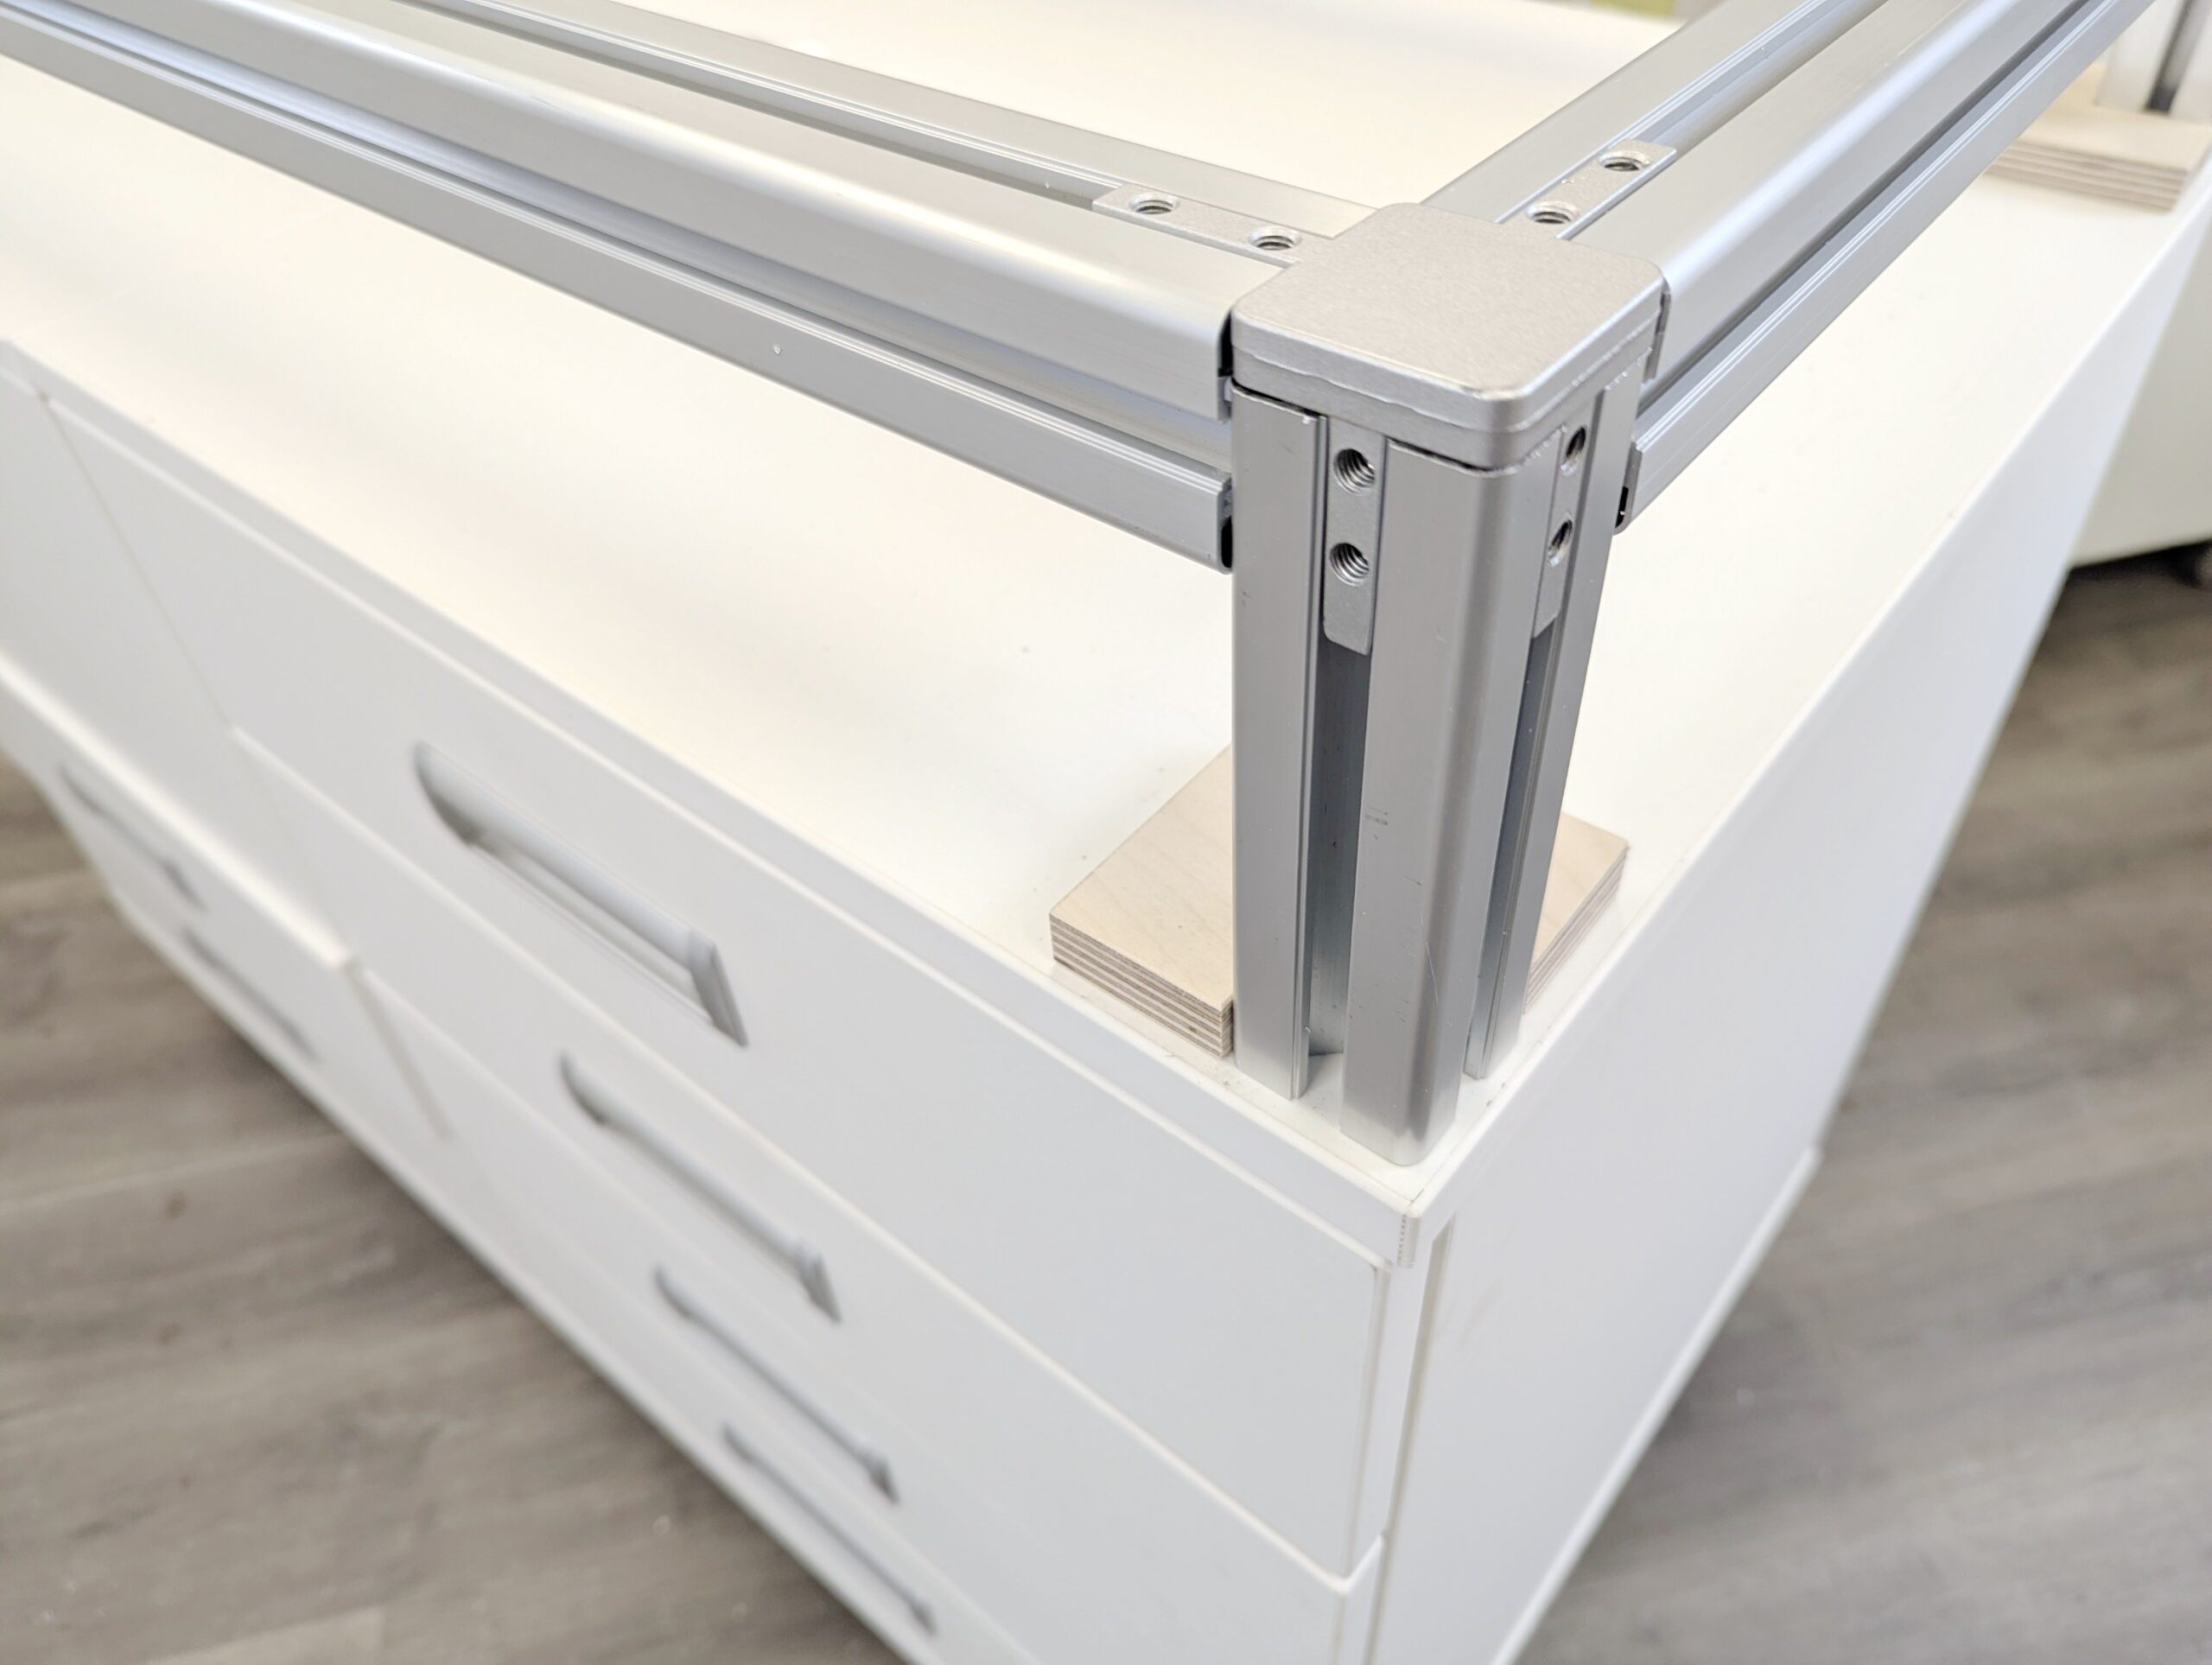
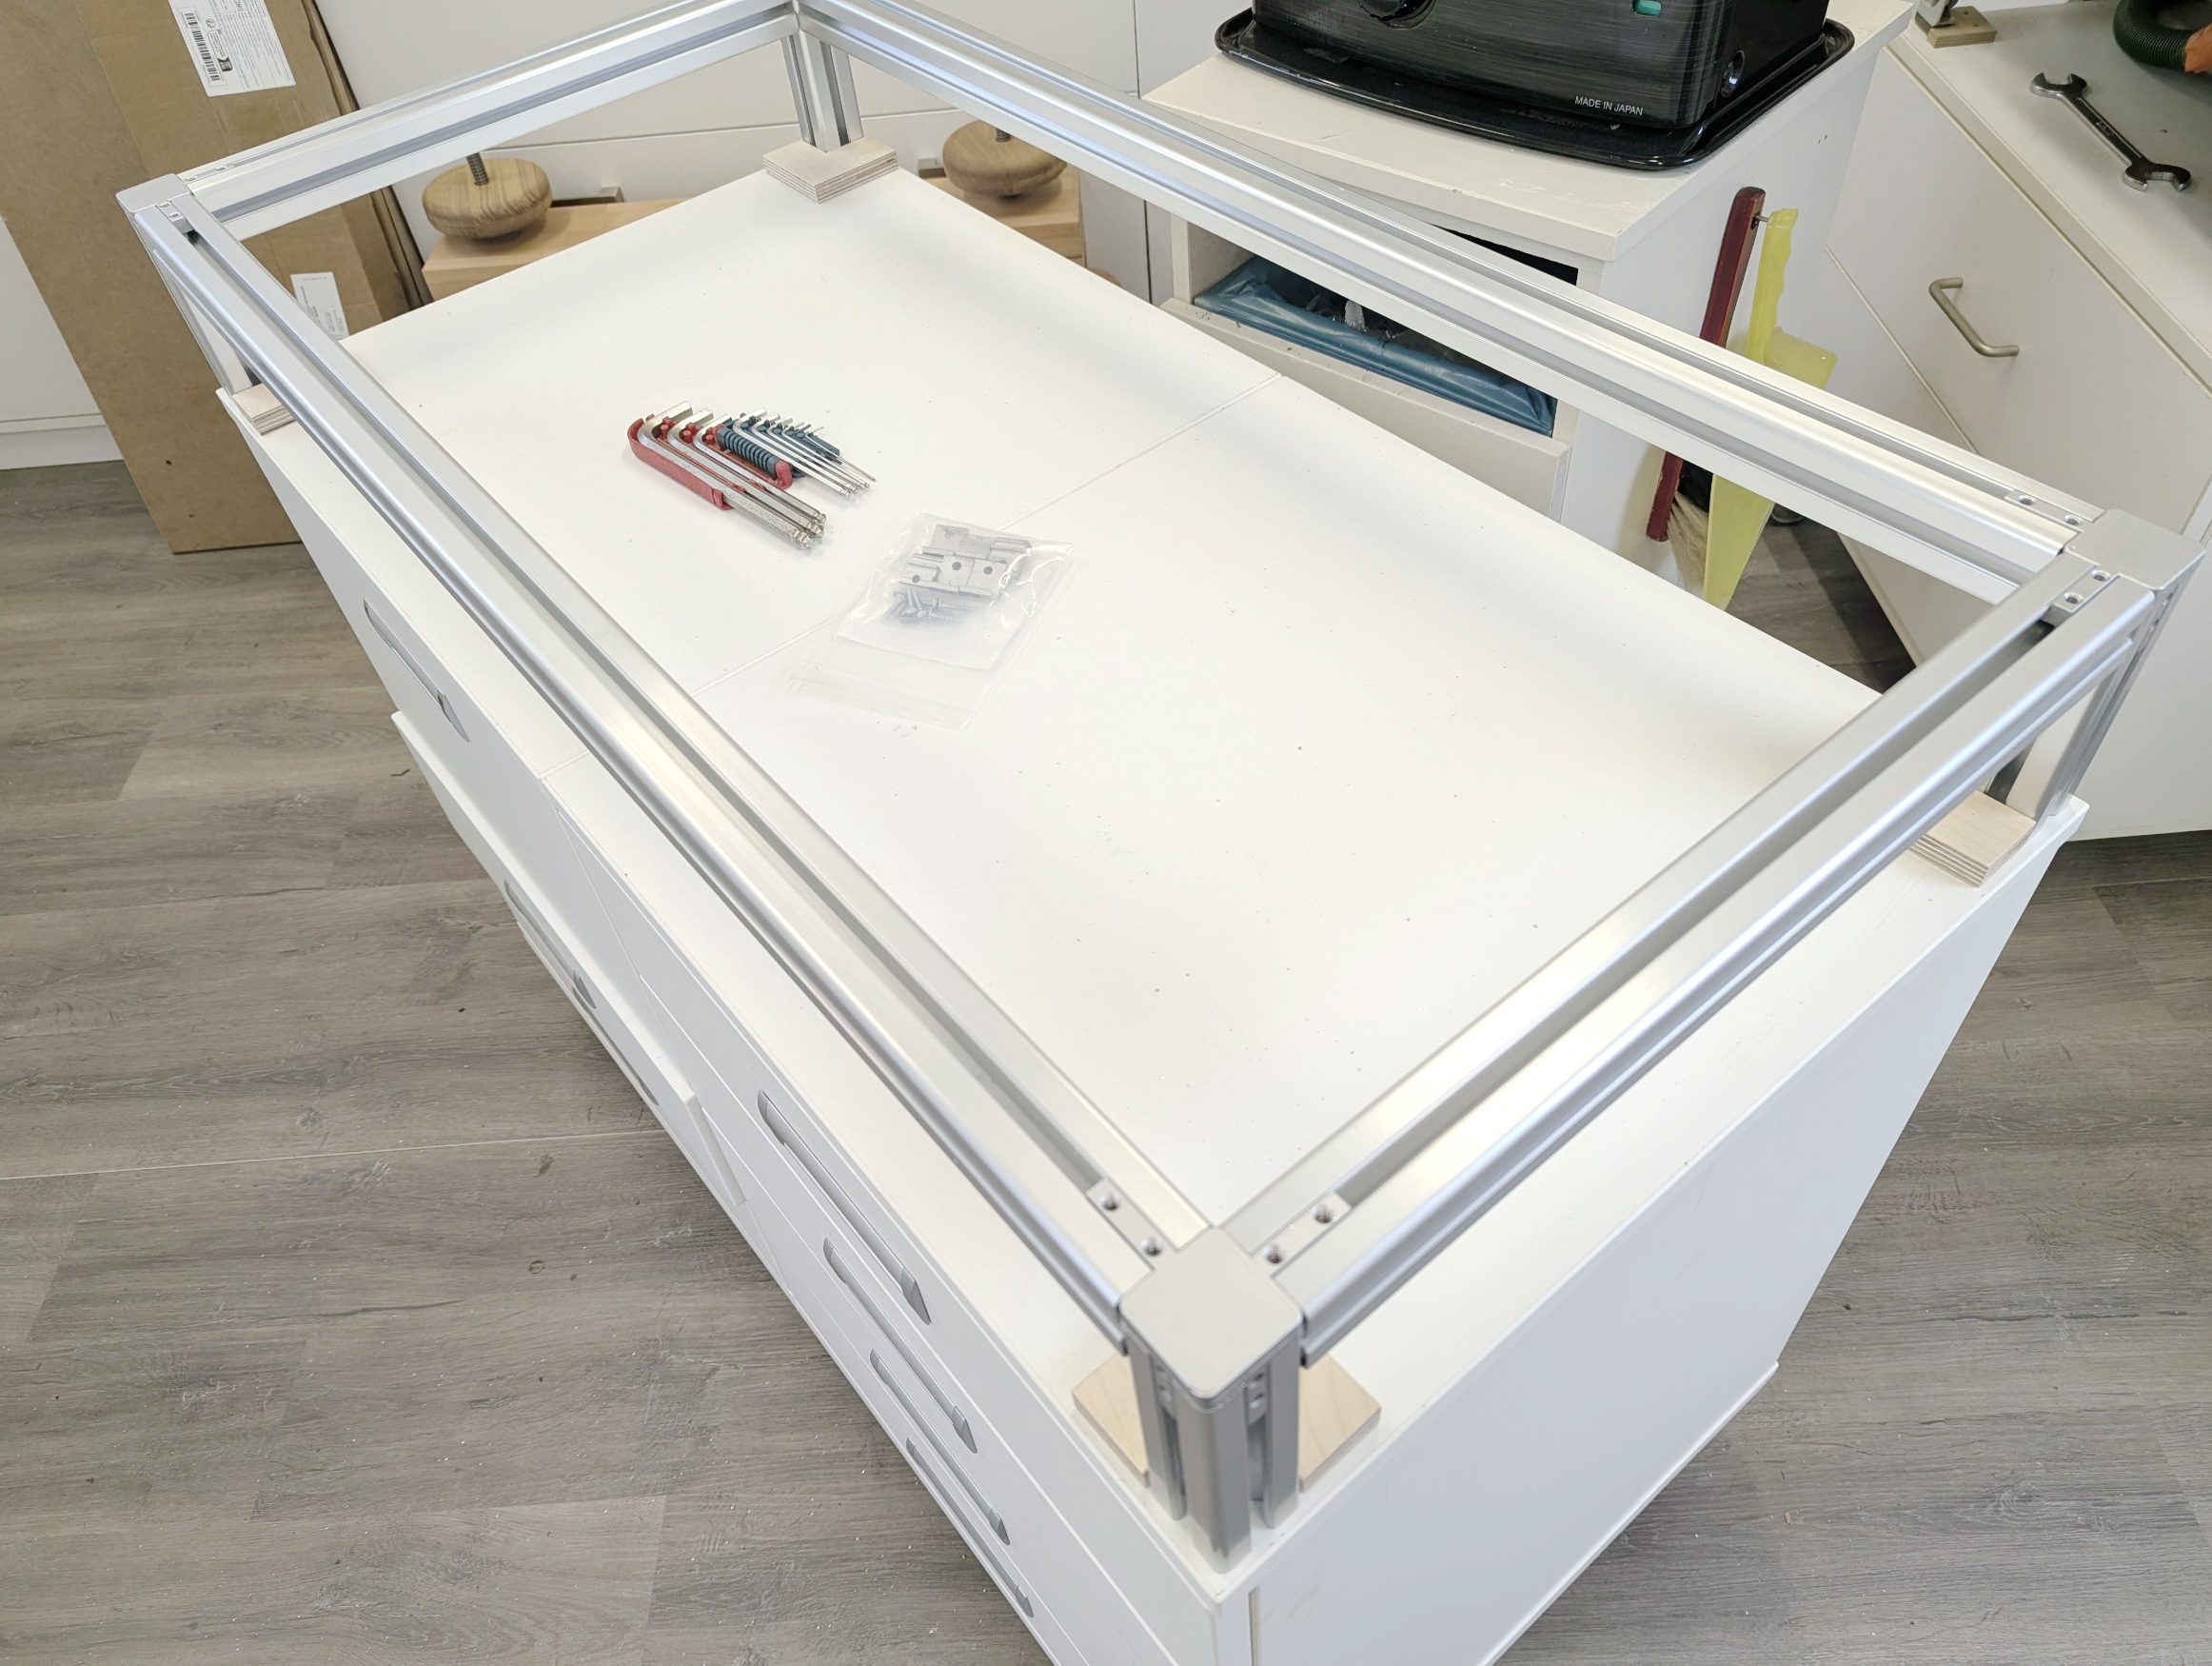
Einfache Halter
Diese Art von Haltern verwende ich bereits seit 12 Jahren an meinem MFT. In dieser gesamten Zeit hat sich weder der Tisch noch der Rahmen auch nur einmal bewegt.
Die Eckhalter sitzen sehr stramm und fixieren den Rahmen zuverlässig an seiner Position.
MDF Arbeitsplatte 27mm
Dies ist die MDF-Arbeitsplatte des misslungenen Tisches für das Moxon-Vise.
Sie ist 27 mm stark und passt überraschend gut. Es sind lediglich noch ein paar Zuschnitte notwendig – danach kann sie direkt verwendet werden.
Leider befinden sich bereits Bohrungen in der Platte, die nicht zum neuen Tisch passen. Aber warum eine neue Platte kaufen und diese hier entsorgen? Das wäre unnötige Verschwendung.
Also wird diese Platte weiterverwendet.
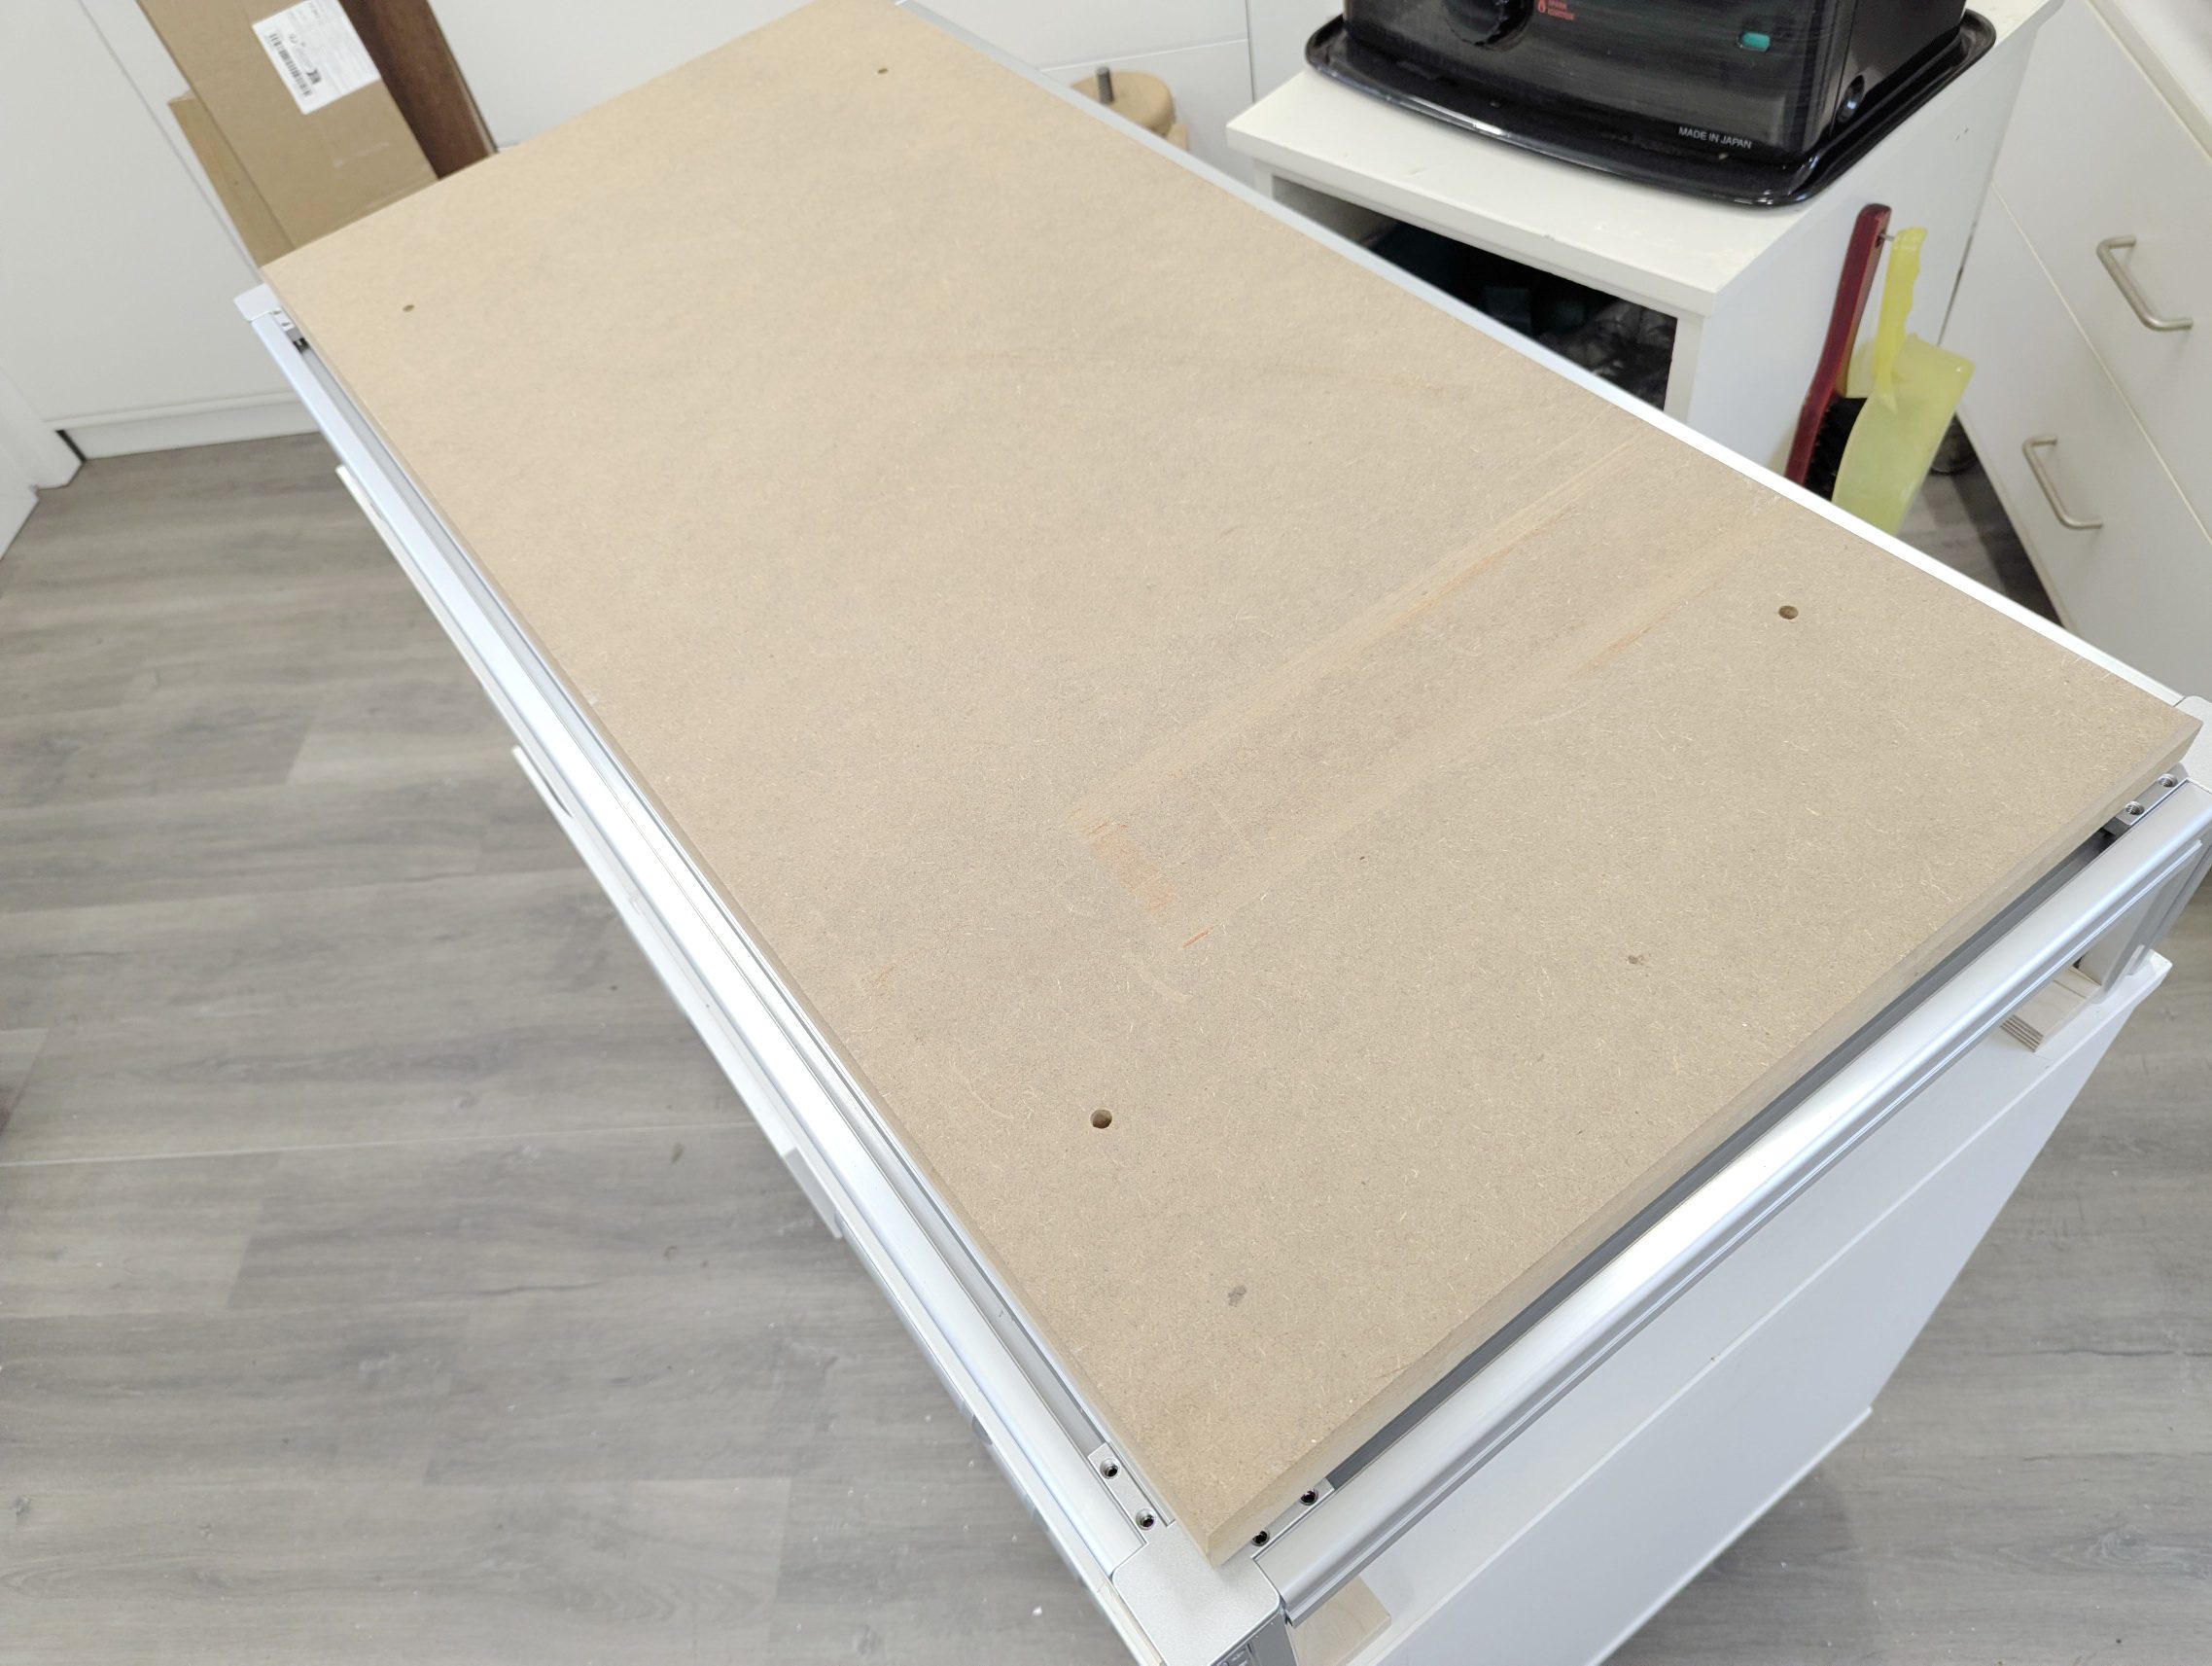
Arbeitsplatte einpassen
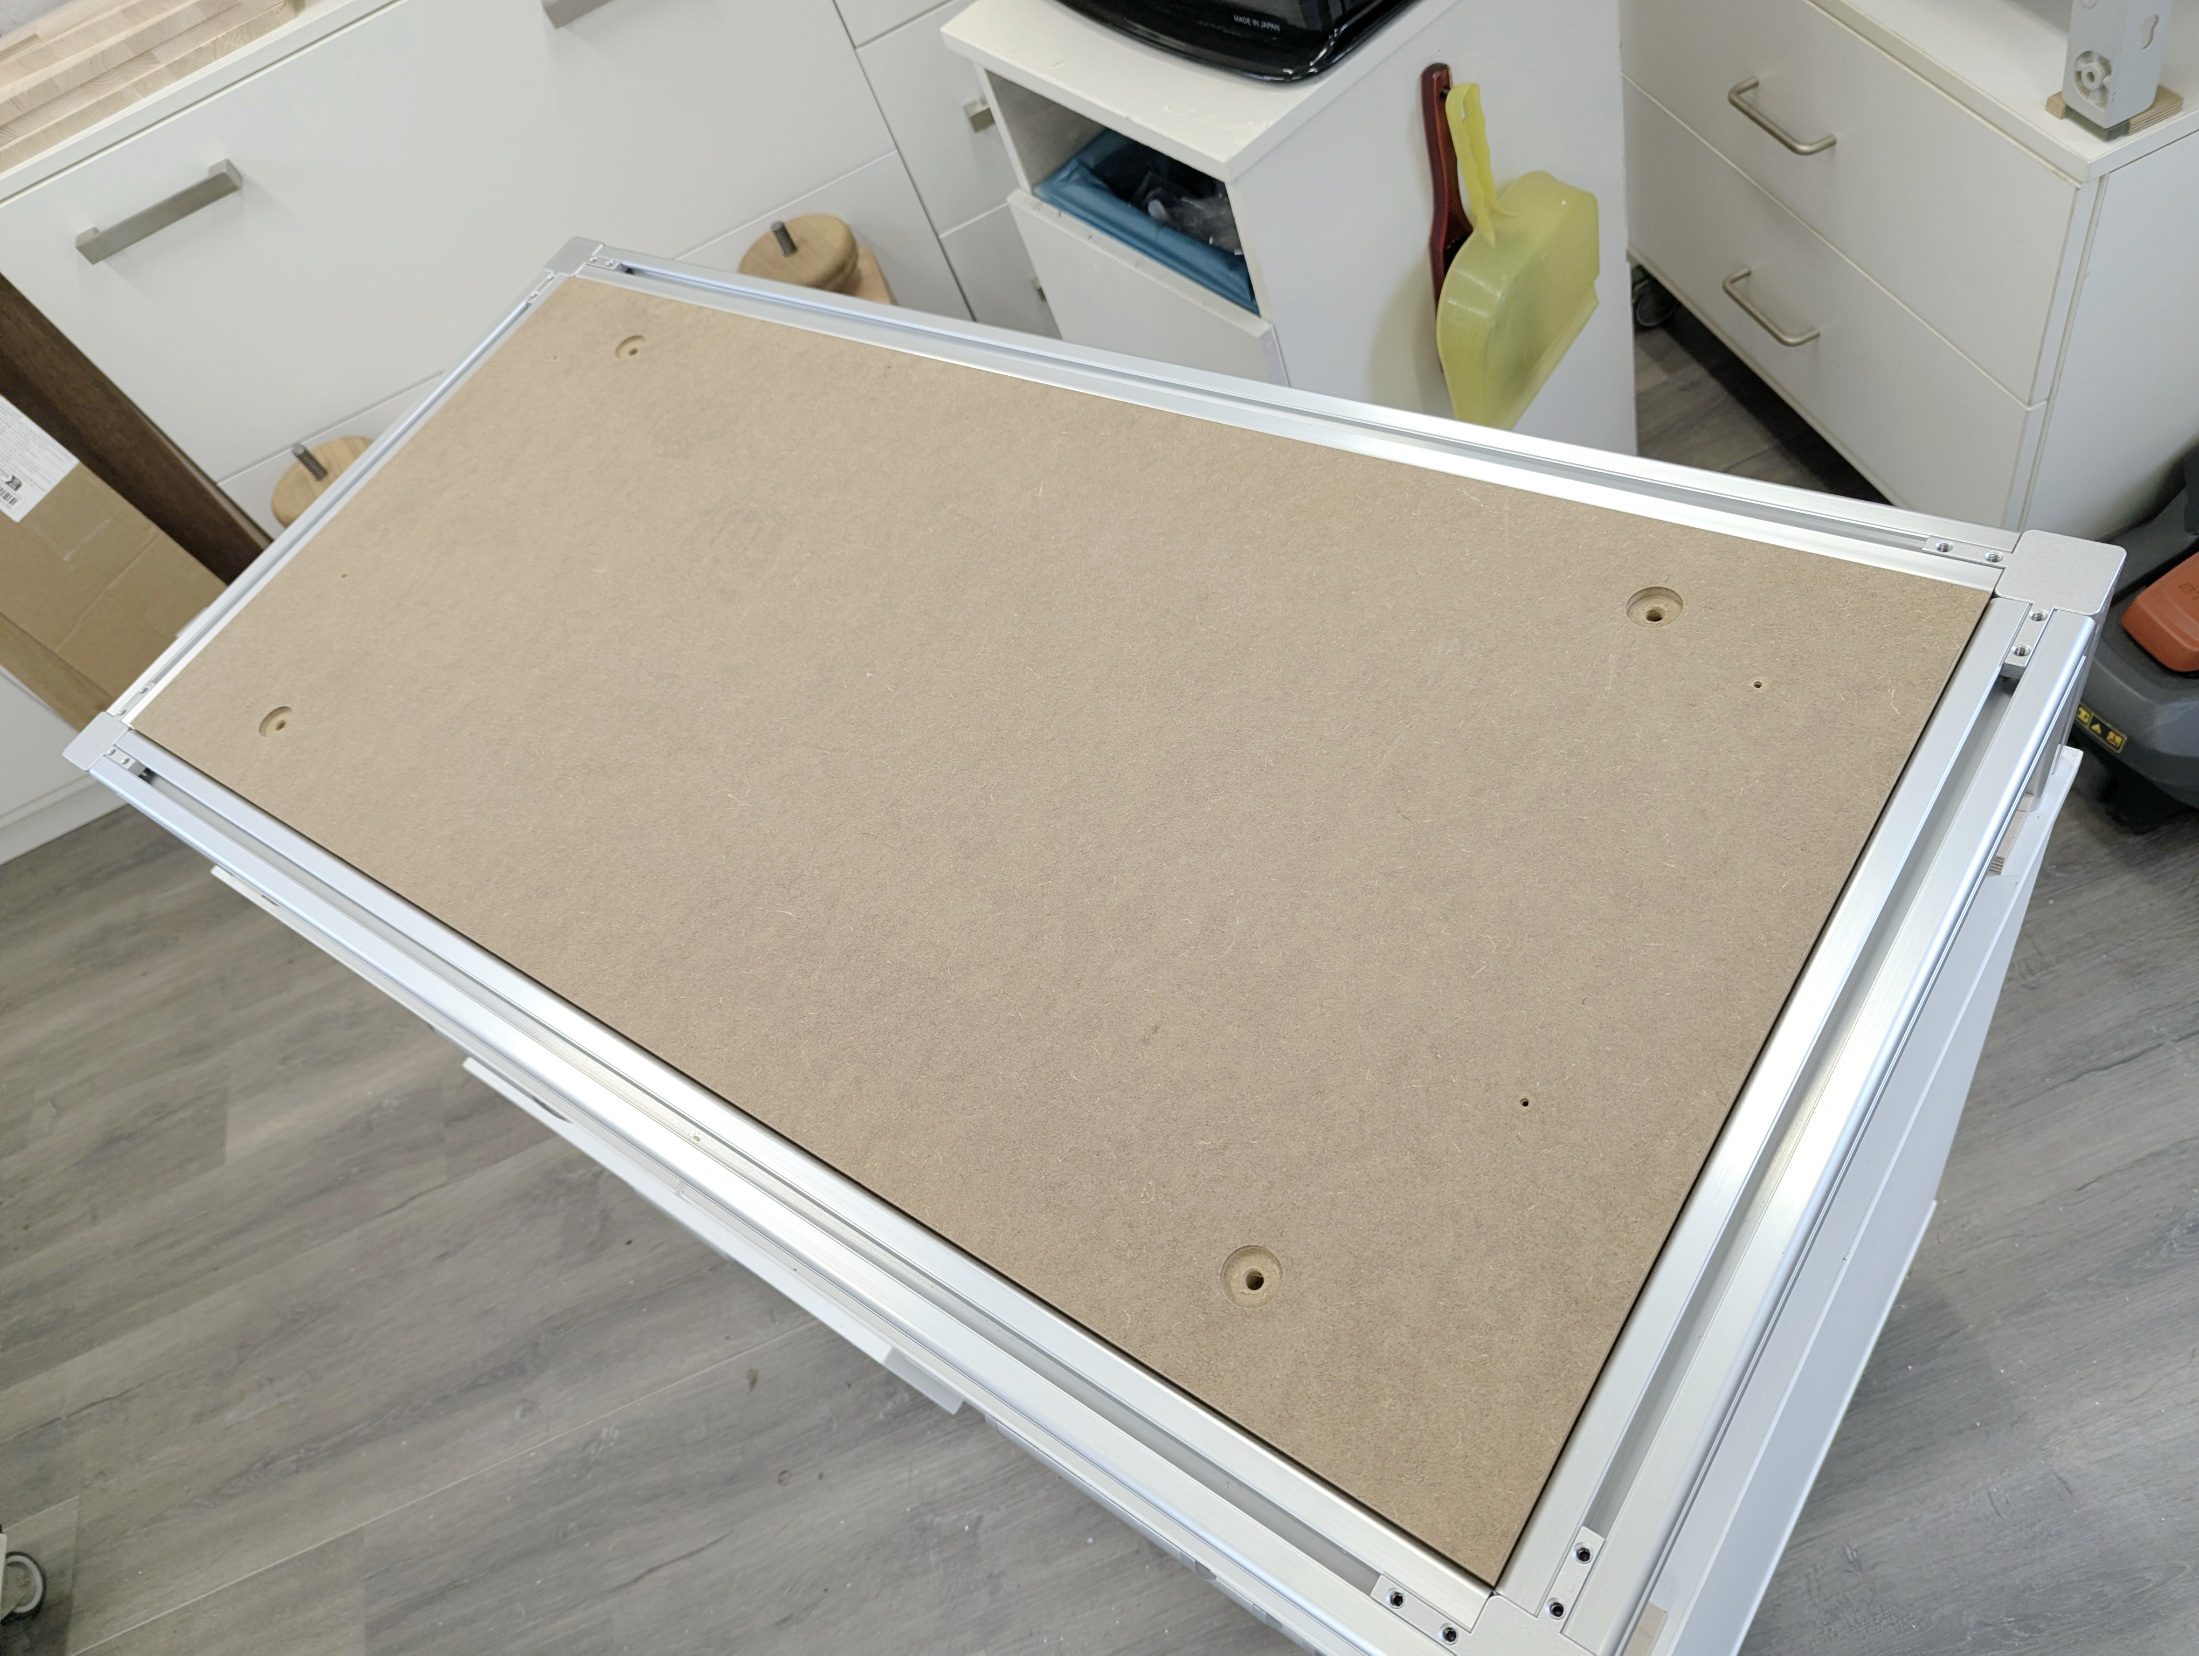
Hier sieht man gut die vorhandenen, eigentlich überflüssigen Bohrungen. Vielleicht gelingt es mir, diese optisch in das neue Lochmuster der Arbeitsplatte zu integrieren.
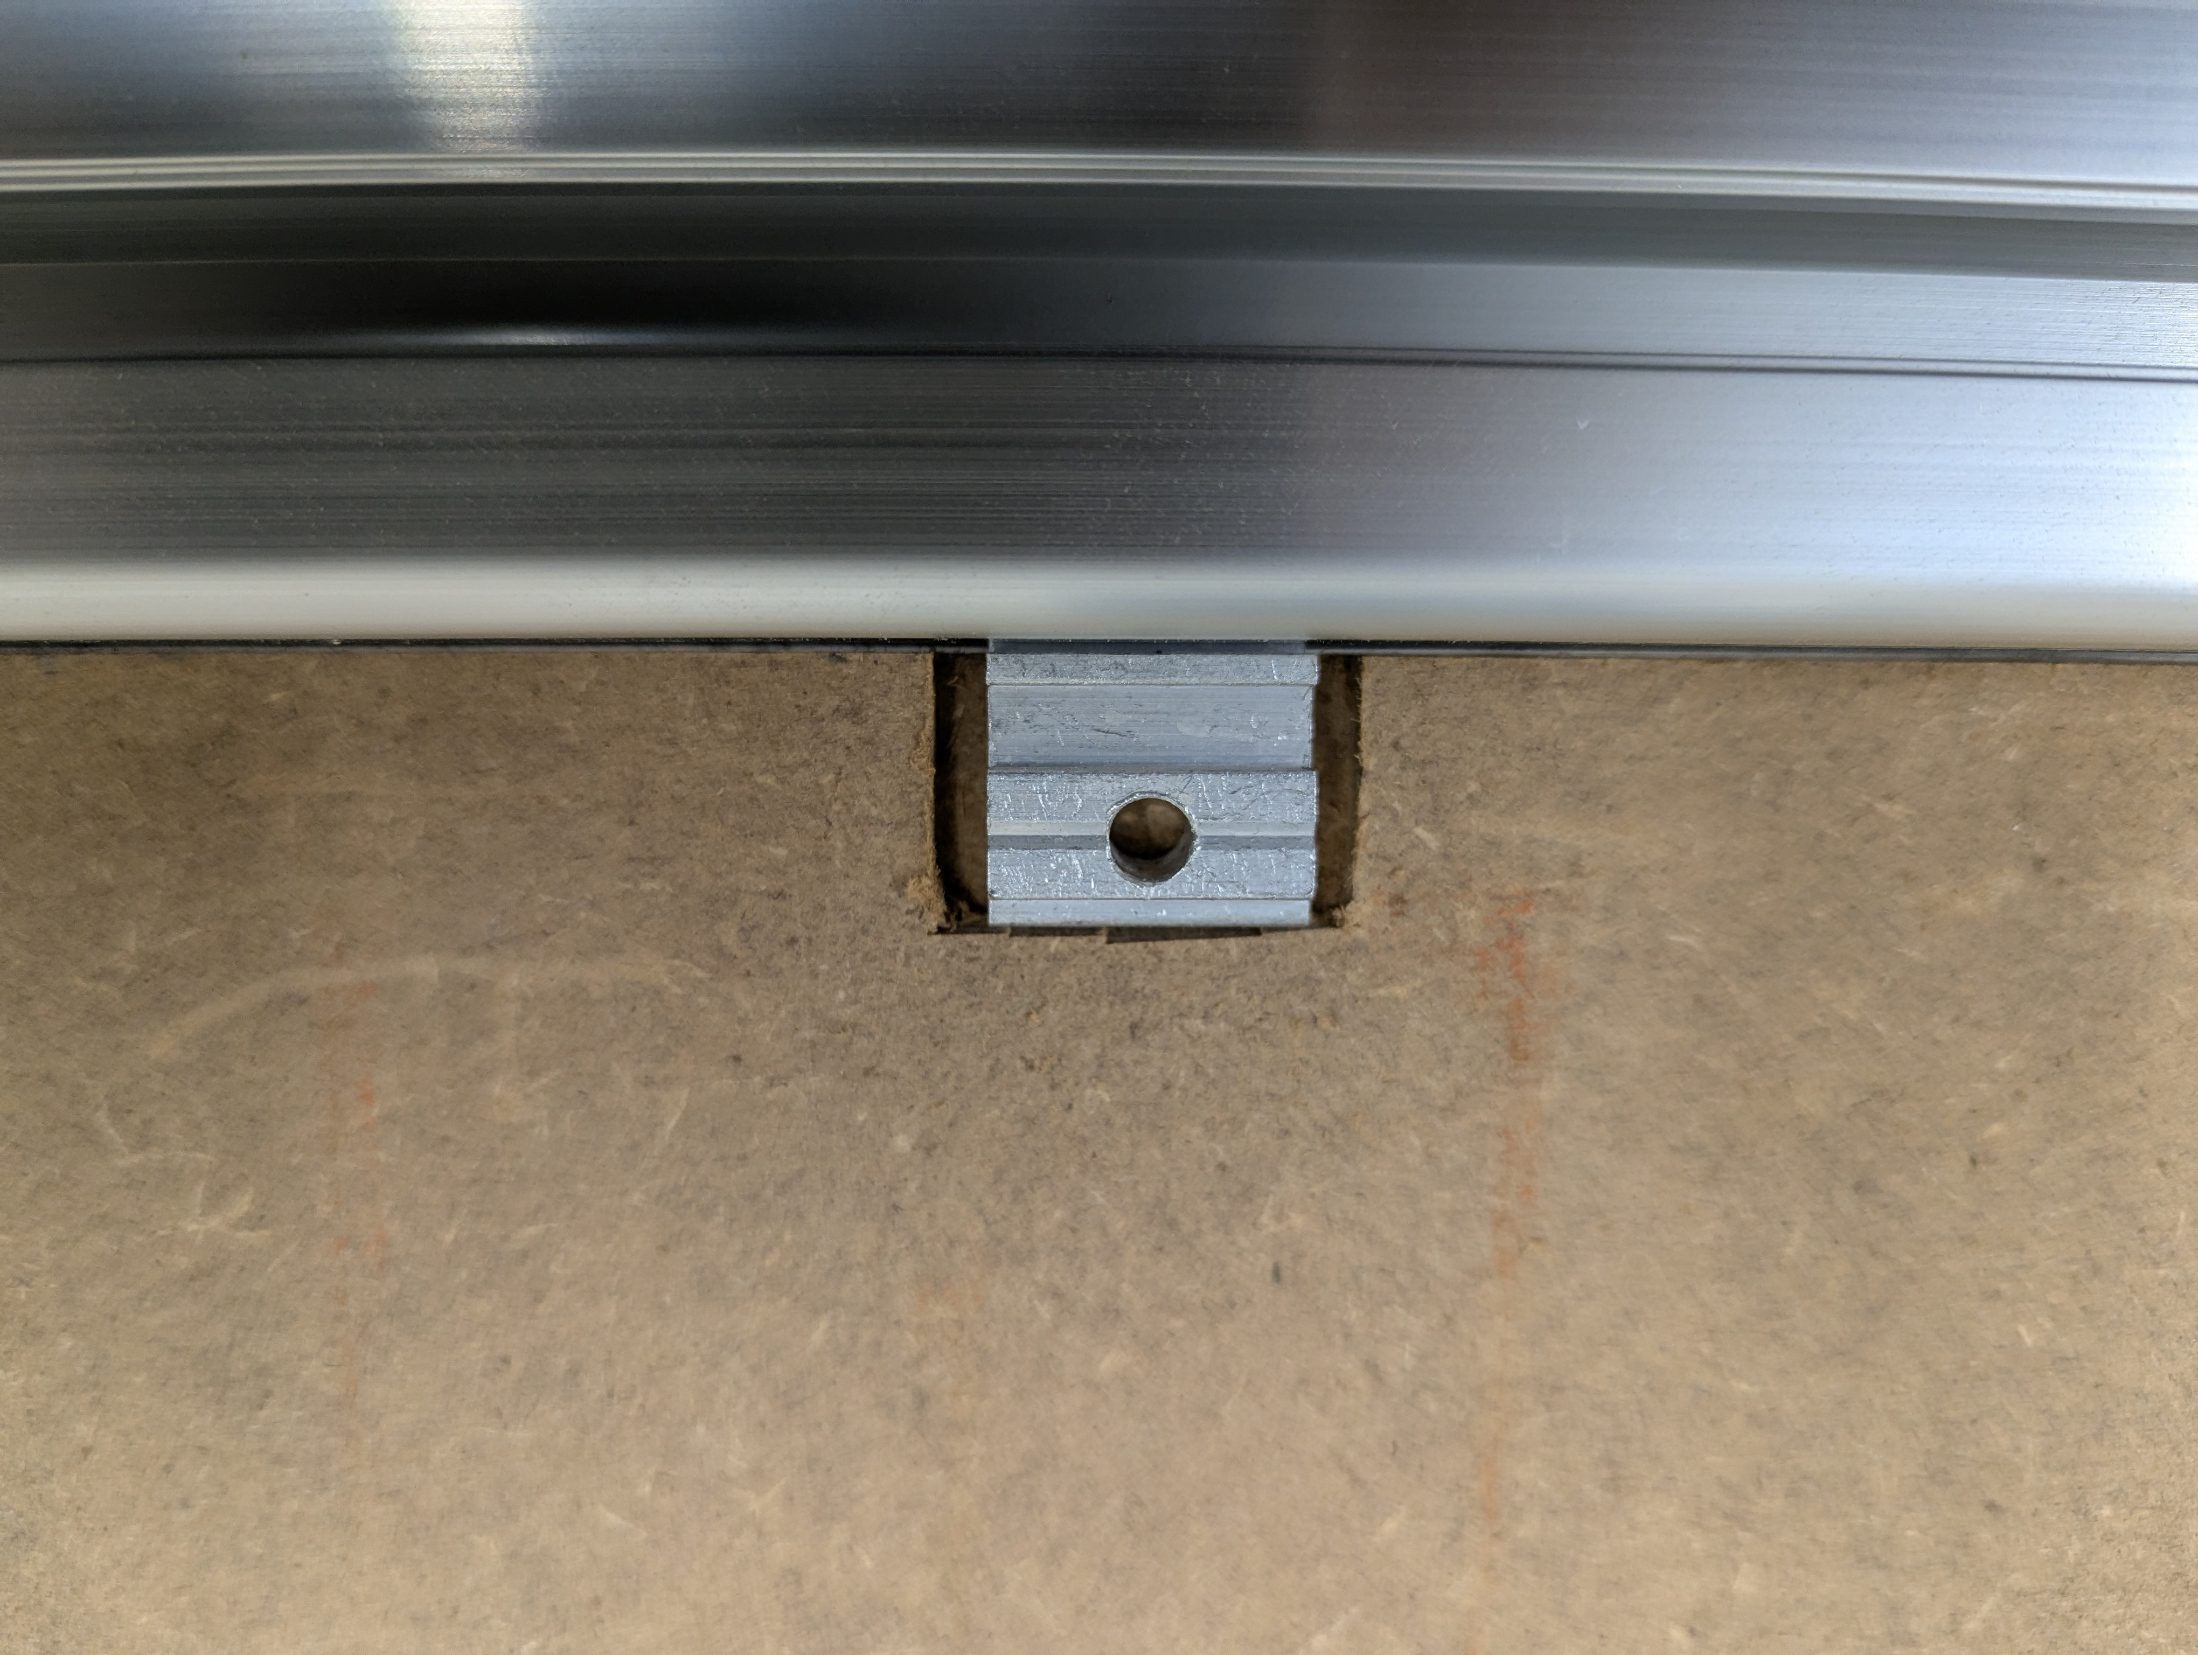
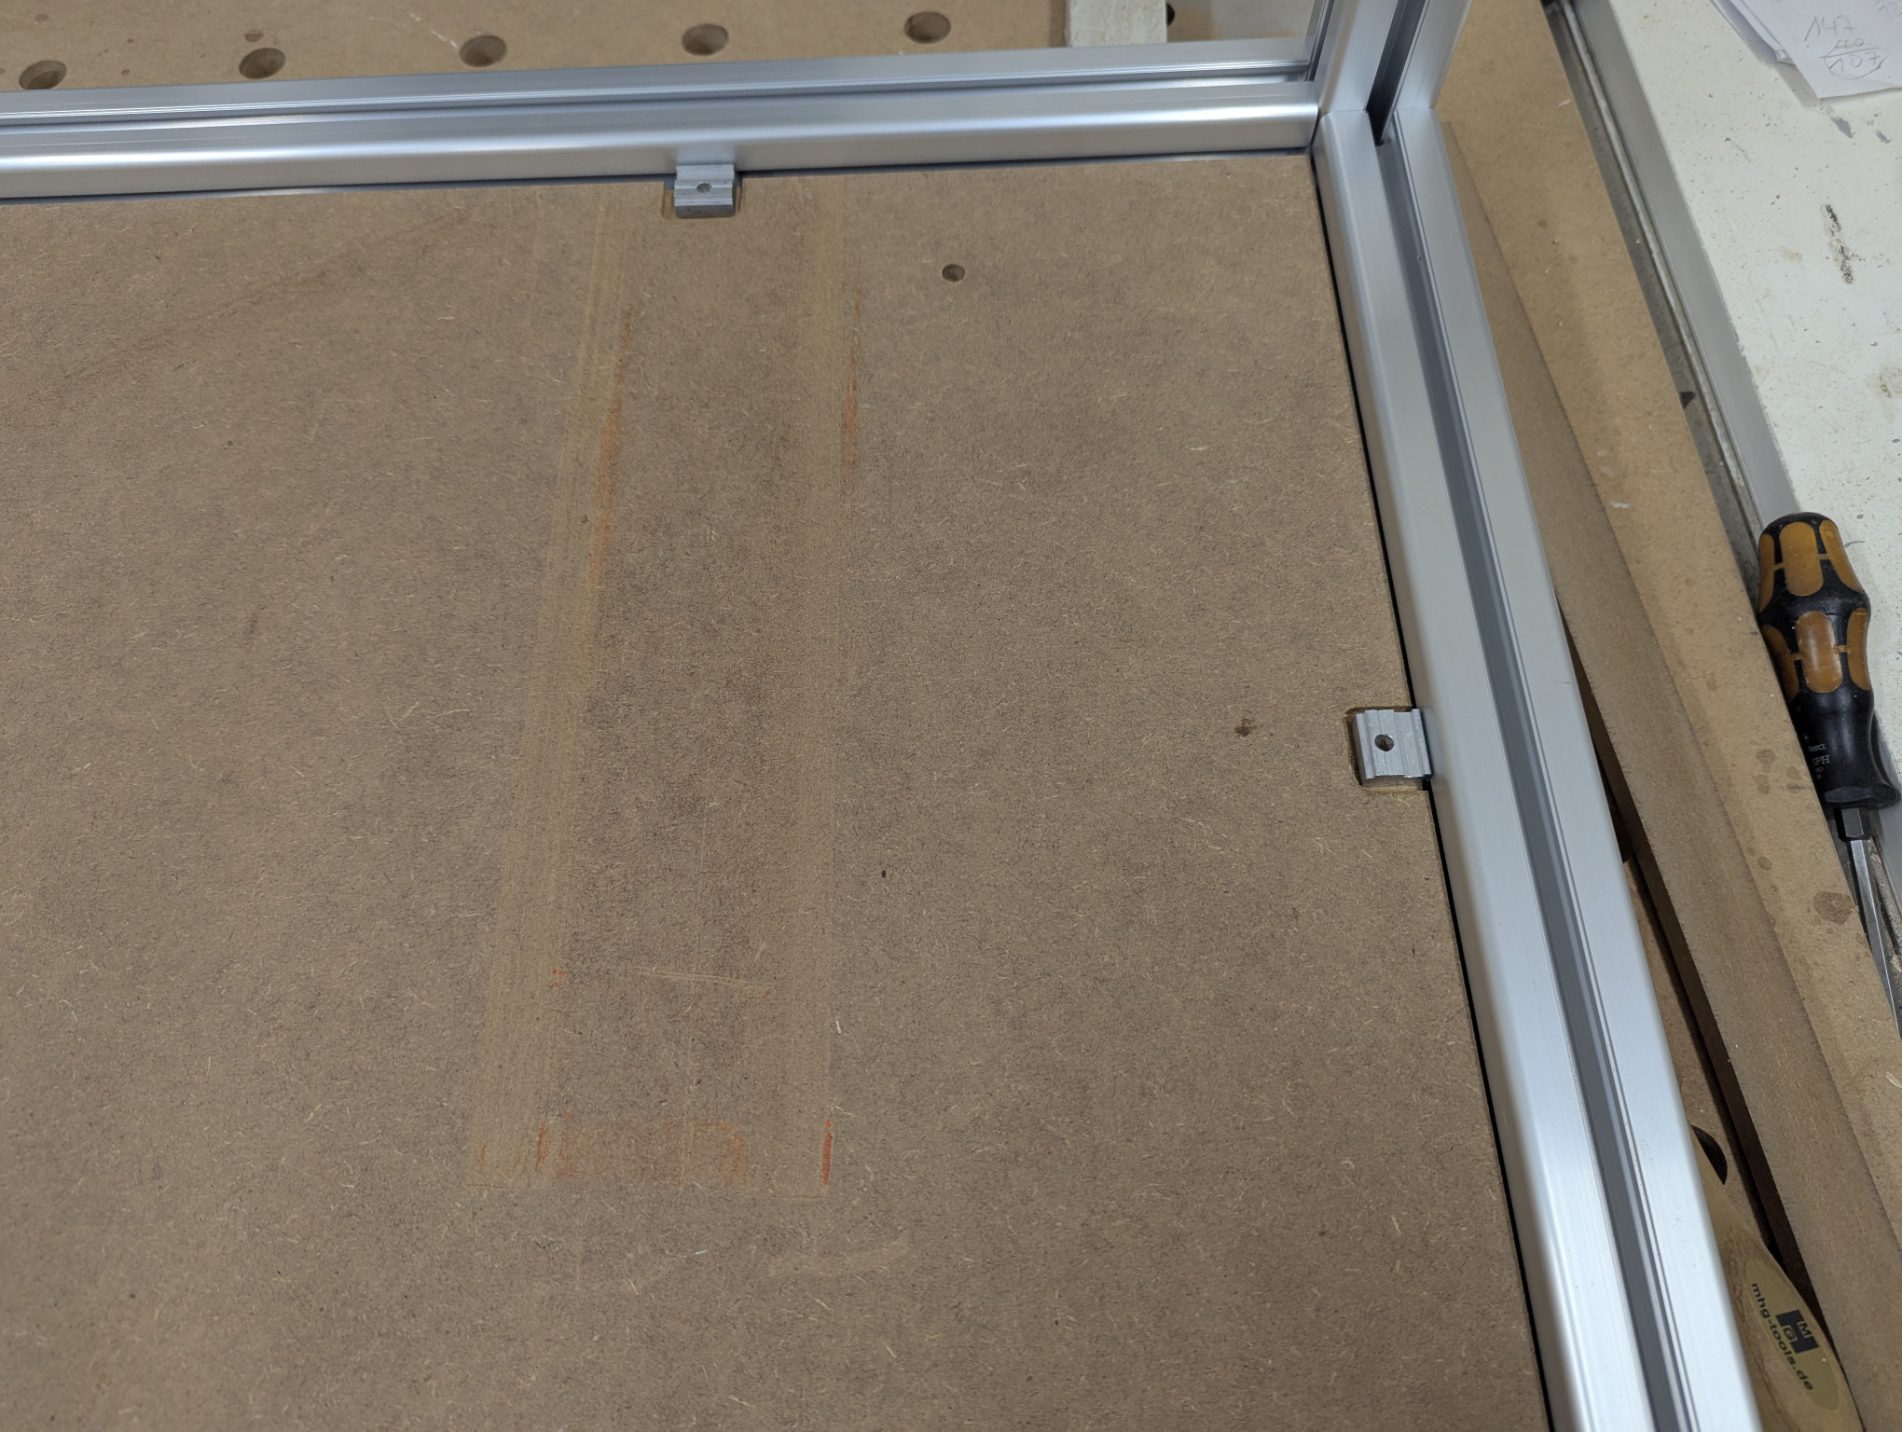
Die Platte selbst liegt auf Haltern auf, die ebenfalls über Madenschrauben am Rahmen befestigt werden.
Anschließend wird die Arbeitsplatte von unten durch diese Halter sicher mit dem Rahmen verbunden.
Arbeitsplatte senken
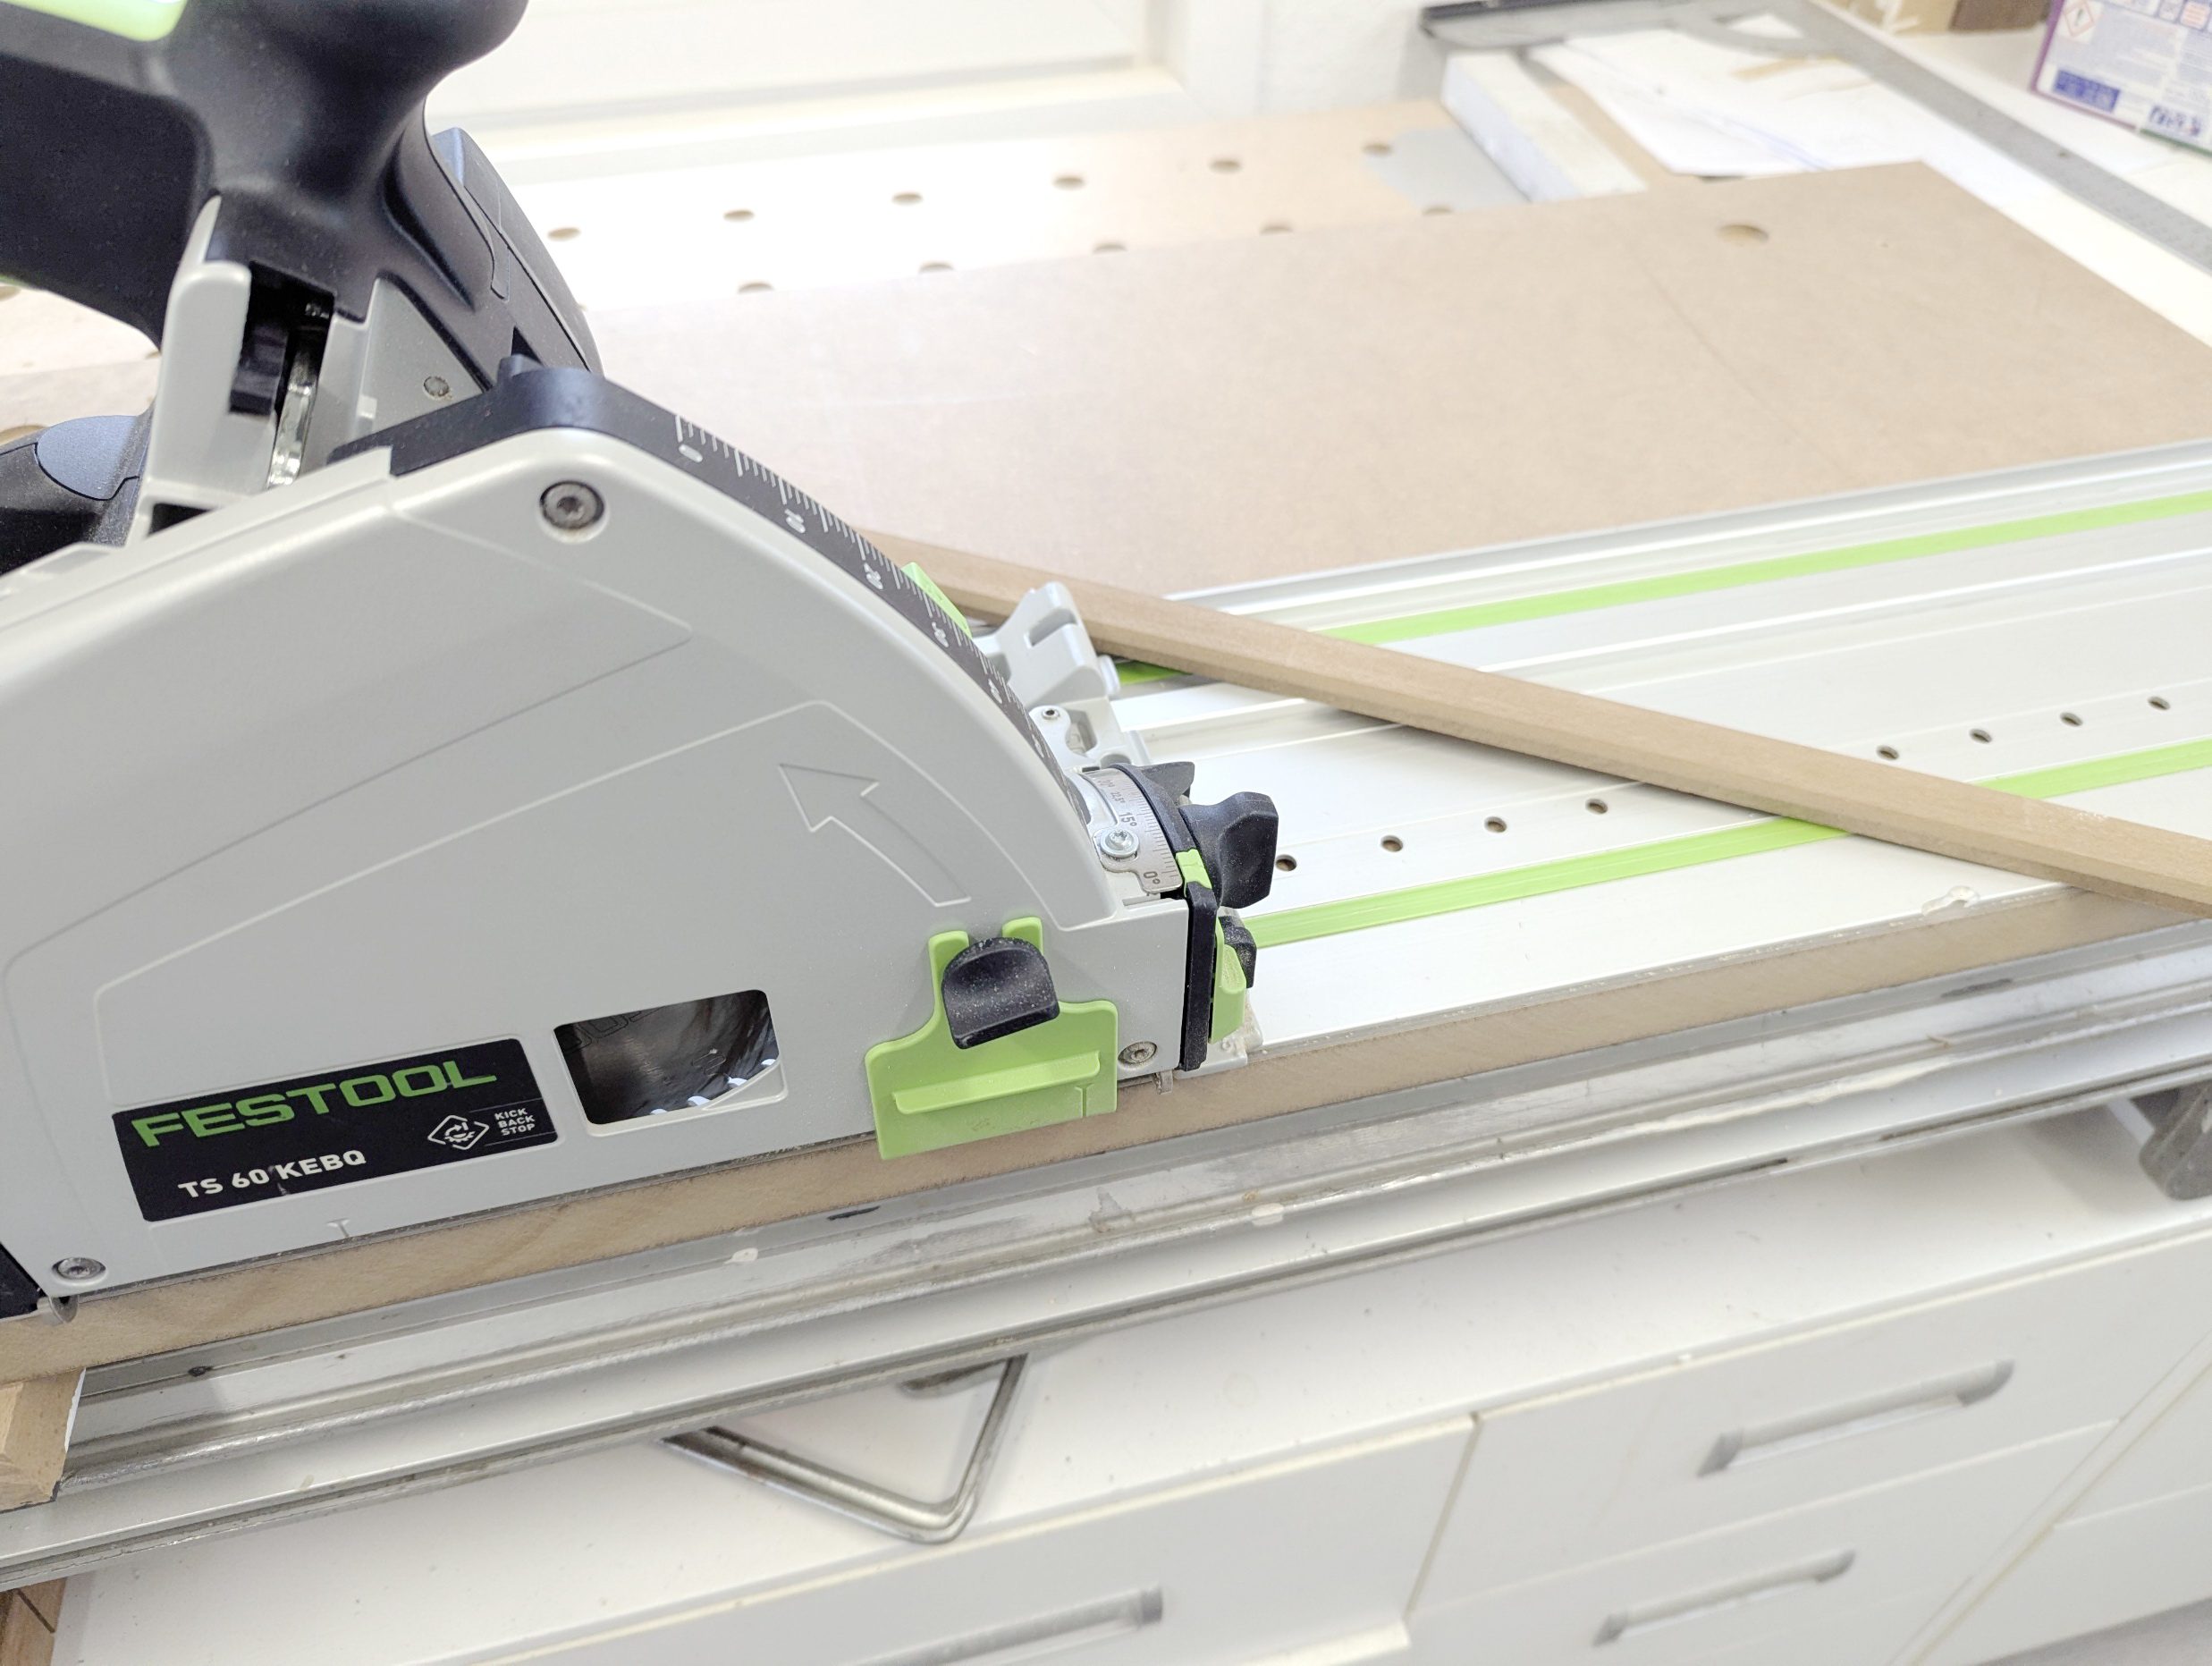
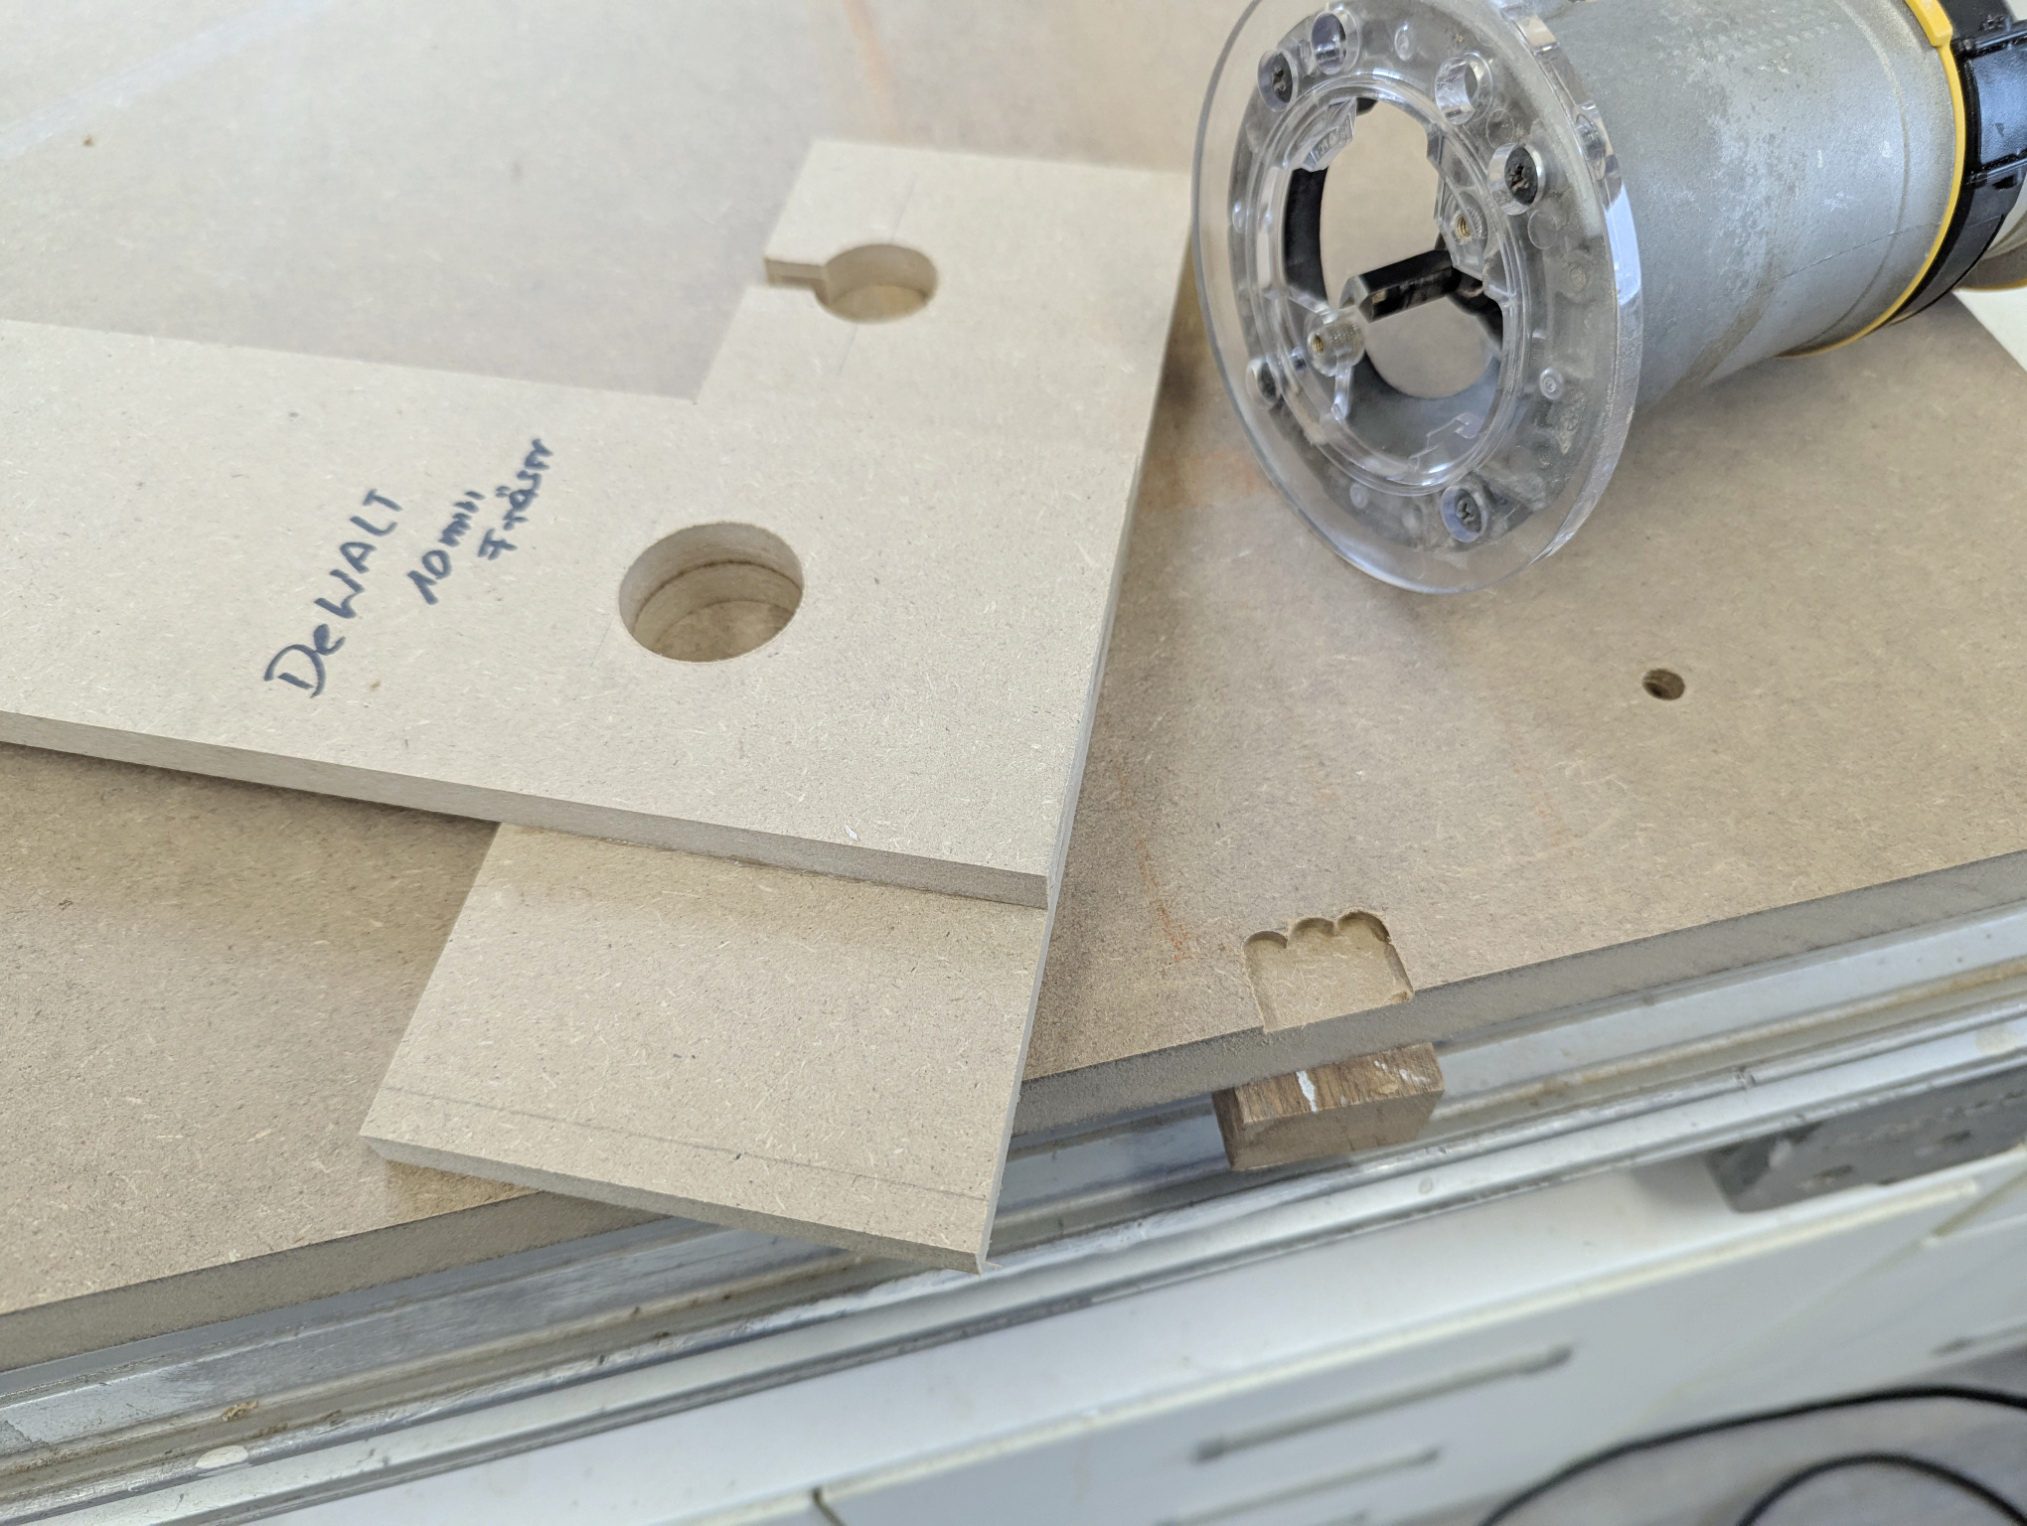
Die Arbeitsplatte ist 27 mm stark. Damit ist sie 4 mm zu dick, um flächig in den Rahmen eingelegt werden zu können.
Zuerst dachte ich daran, einfach eine Fase anzubringen und die Sache damit zu erledigen. Dann kam mir jedoch die Idee, mit der neuen Frässchablone an der Unterseite entsprechende Fräsungen einzubringen. Dadurch konnte ich die Arbeitsplatte 4 mm tiefer in den Rahmen einlassen.
Das ist nicht nur technisch sinnvoll, sondern auch ein kleines Erfolgserlebnis – genau solche Lösungen machen den Reiz beim Selbstbau aus.
Wichtig ist noch zu wissen: Die Festool-Zwingen des MFT/3 werden hier nicht passen. Diese sind für Plattenstärken von maximal etwa 22 mm ausgelegt.
Das ist für mich jedoch kein Problem. Entscheidend ist, dass die anderen Helfer und Stopper weiterhin genutzt werden können.
Zum Abschluss wird die Platte noch von unten mit dem Rahmen verschraubt.
Lochplatte vorbereiten
Es müssen exakt senkrechte Bohrungen werden.
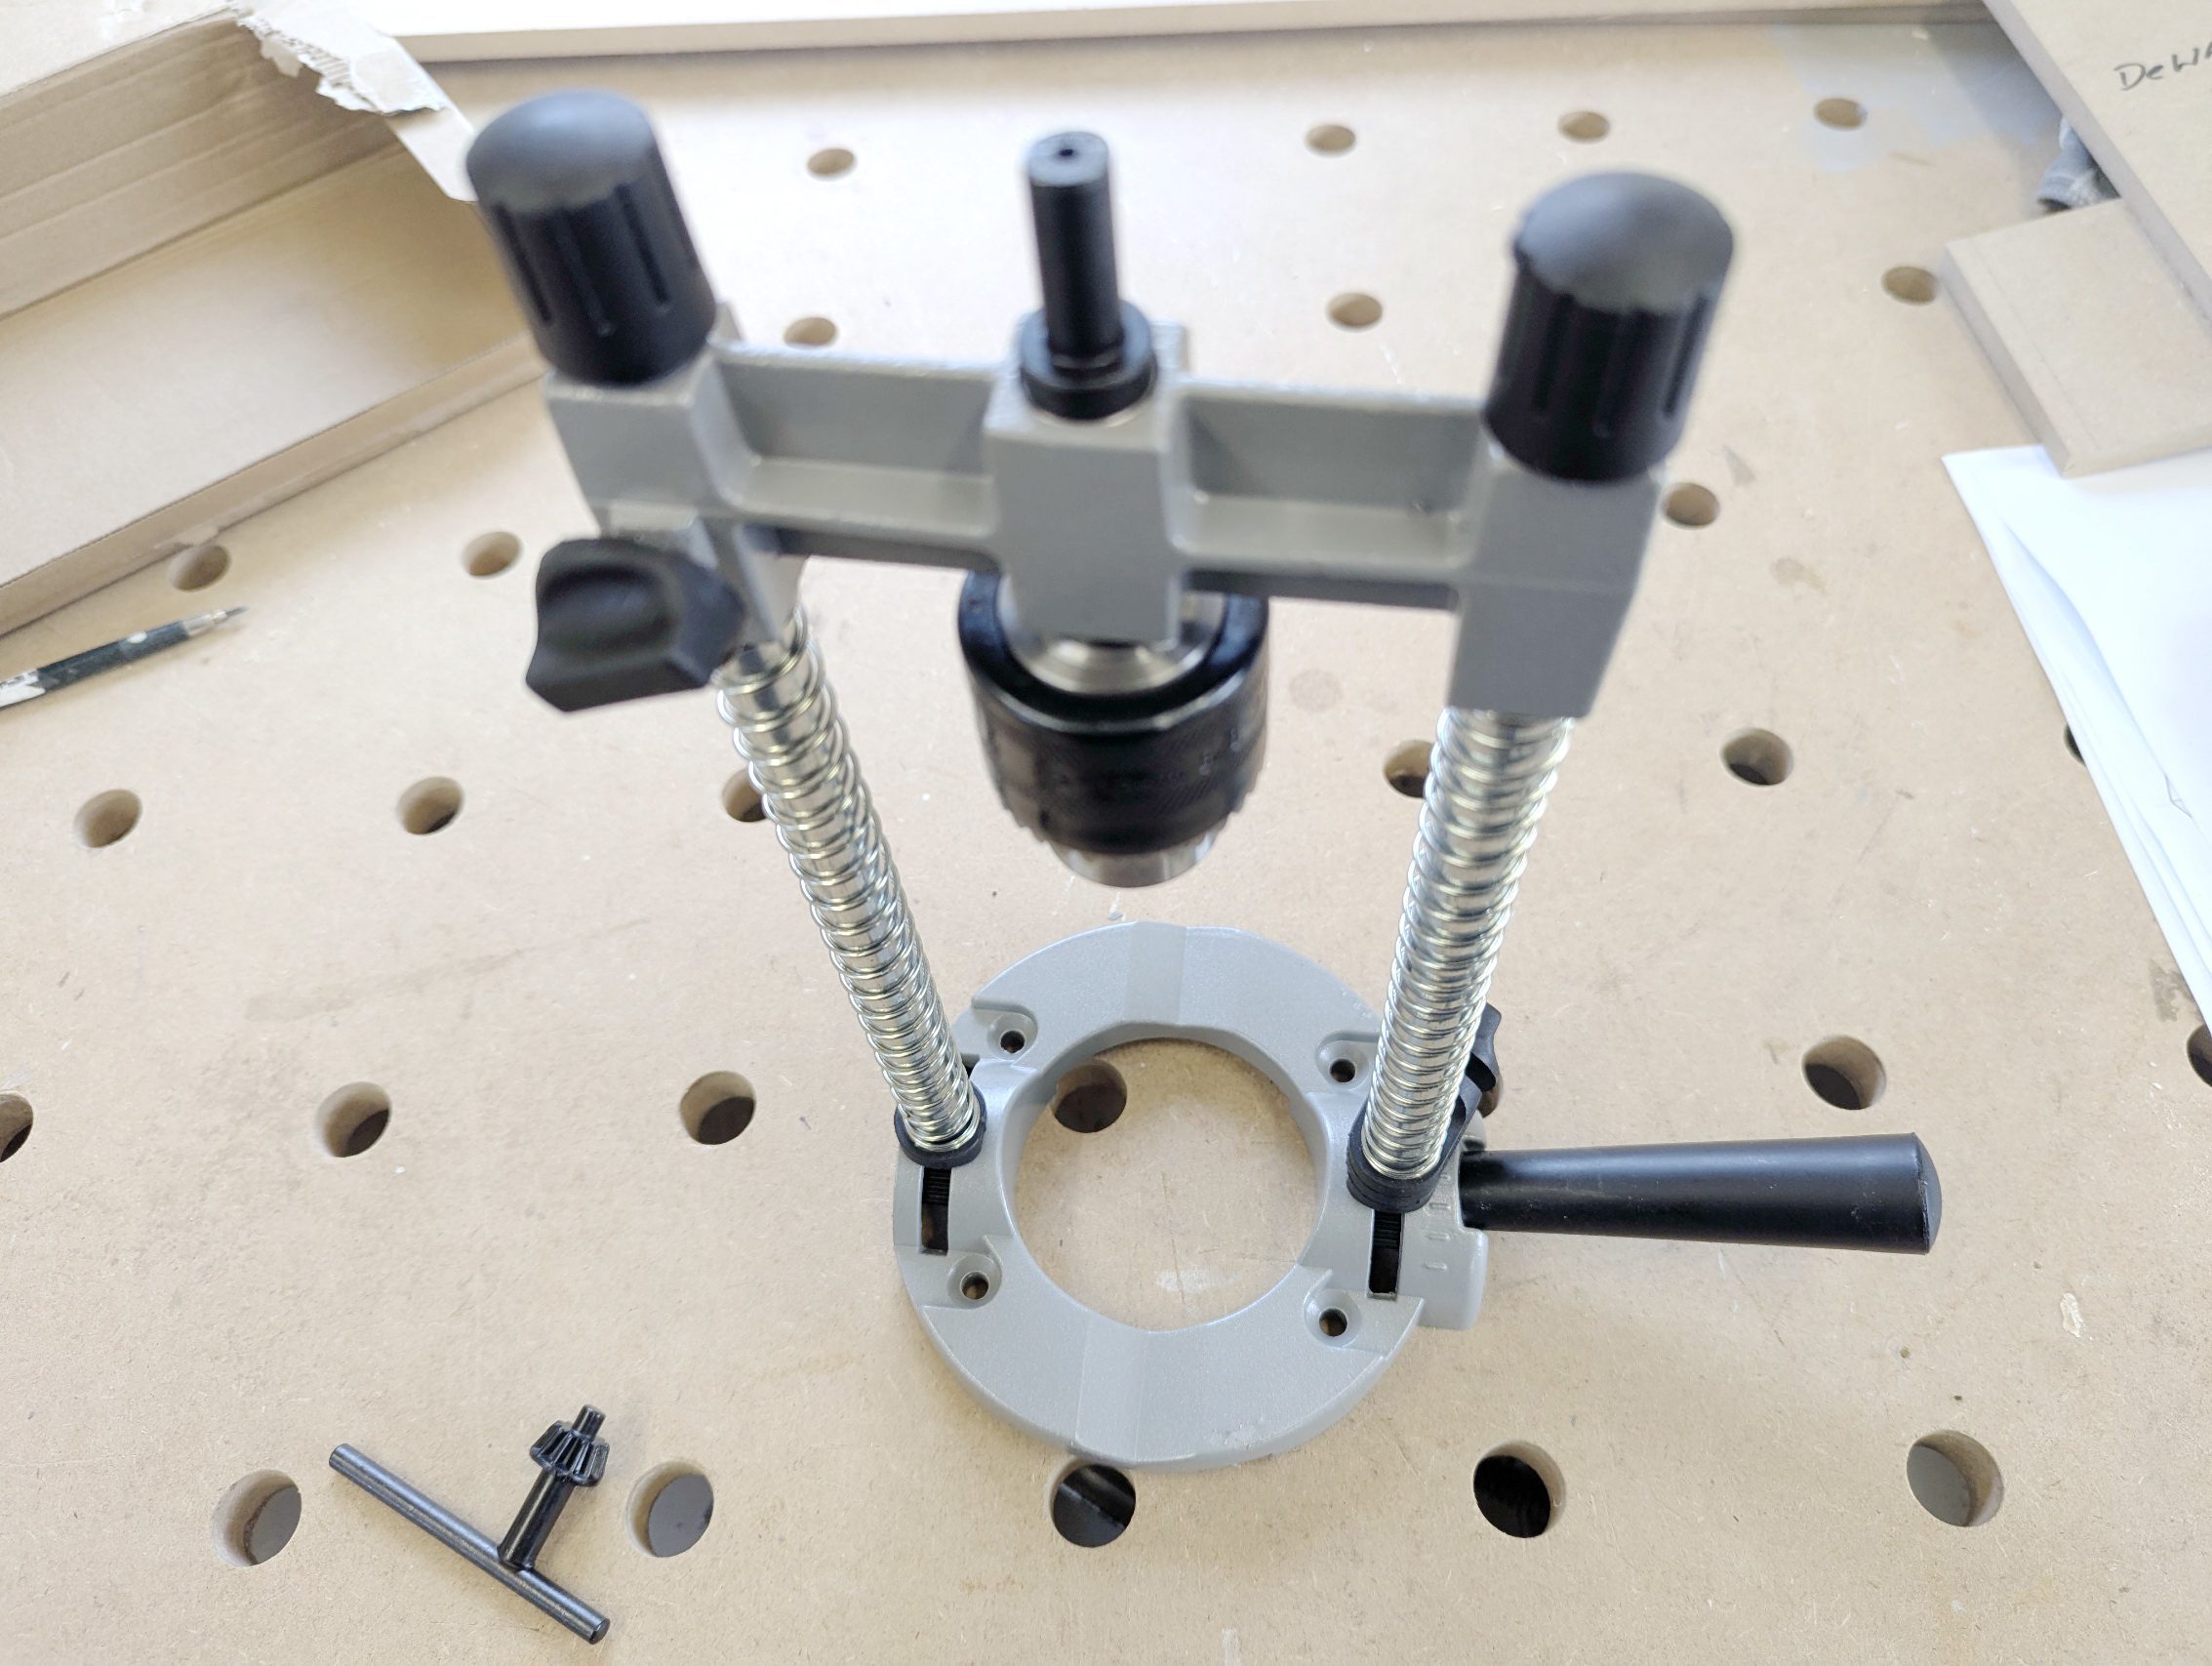
Auf dem normalen Bohrständer ist das aufgrund der zu geringen Ausladung nicht möglich. Genau für diesen Zweck hatte ich mir bei TEMU einen mobilen Bohrständer gekauft. Nun musste er zeigen, ob er die versprochene Leistung tatsächlich erfüllt.
Gebohrt wird mit einem Festool-Forstnerbohrer mit 20 mm Durchmesser. Zusammen mit einer Bohrschablone auf der Unterseite sollten saubere, ausrissfreie Bohrungen entstehen.
Die verwendete Bohrmaschine hat vermutlich insgesamt nicht einmal zehn Minuten Laufzeit hinter sich. Ich hatte sie vor vielen Jahren gekauft und seitdem praktisch ungenutzt in einem Schrank gelagert.
Um die Stabilität des mobilen Bohrständers zu erhöhen, habe ich ihn zusätzlich auf ein Reststück Fichtenholz geschraubt.
Und das Ergebnis? Eine große Enttäuschung.
Der Bohrer läuft sichtbar unrund, wackelt stark und lässt sich nicht zuverlässig zentrieren. Sicher, sobald der Bohrer im Material greift, entsteht letztlich eine senkrechte Bohrung. Aber das ist nicht der Anspruch, den ich an eine solche Vorrichtung stelle.
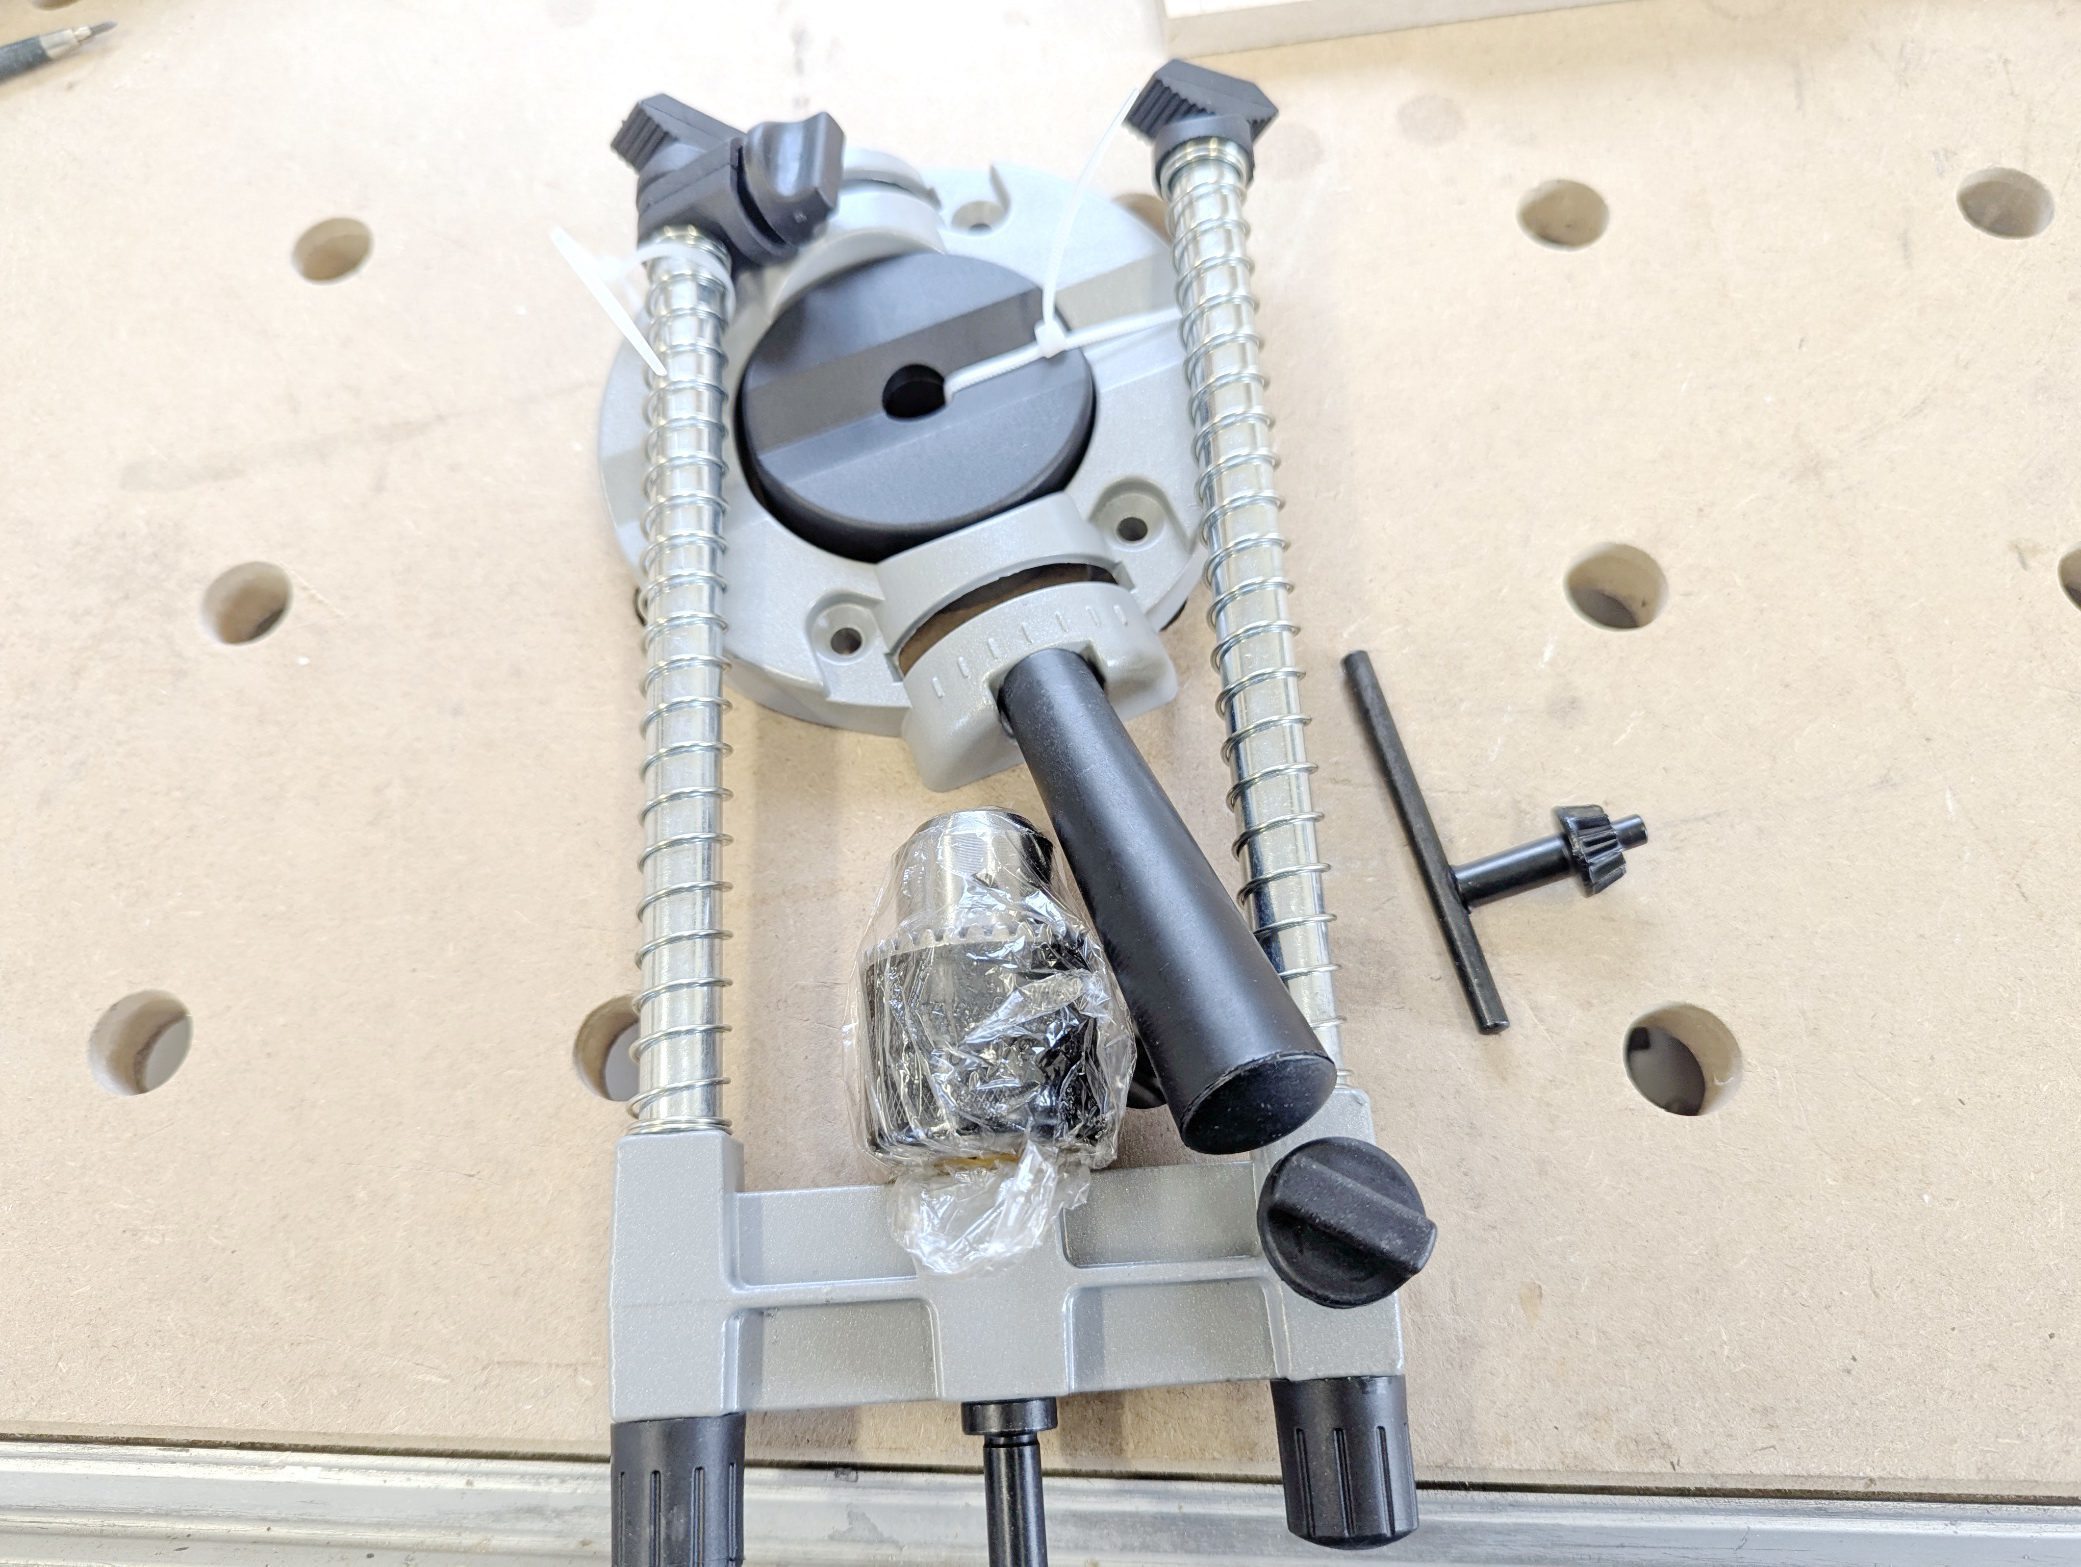
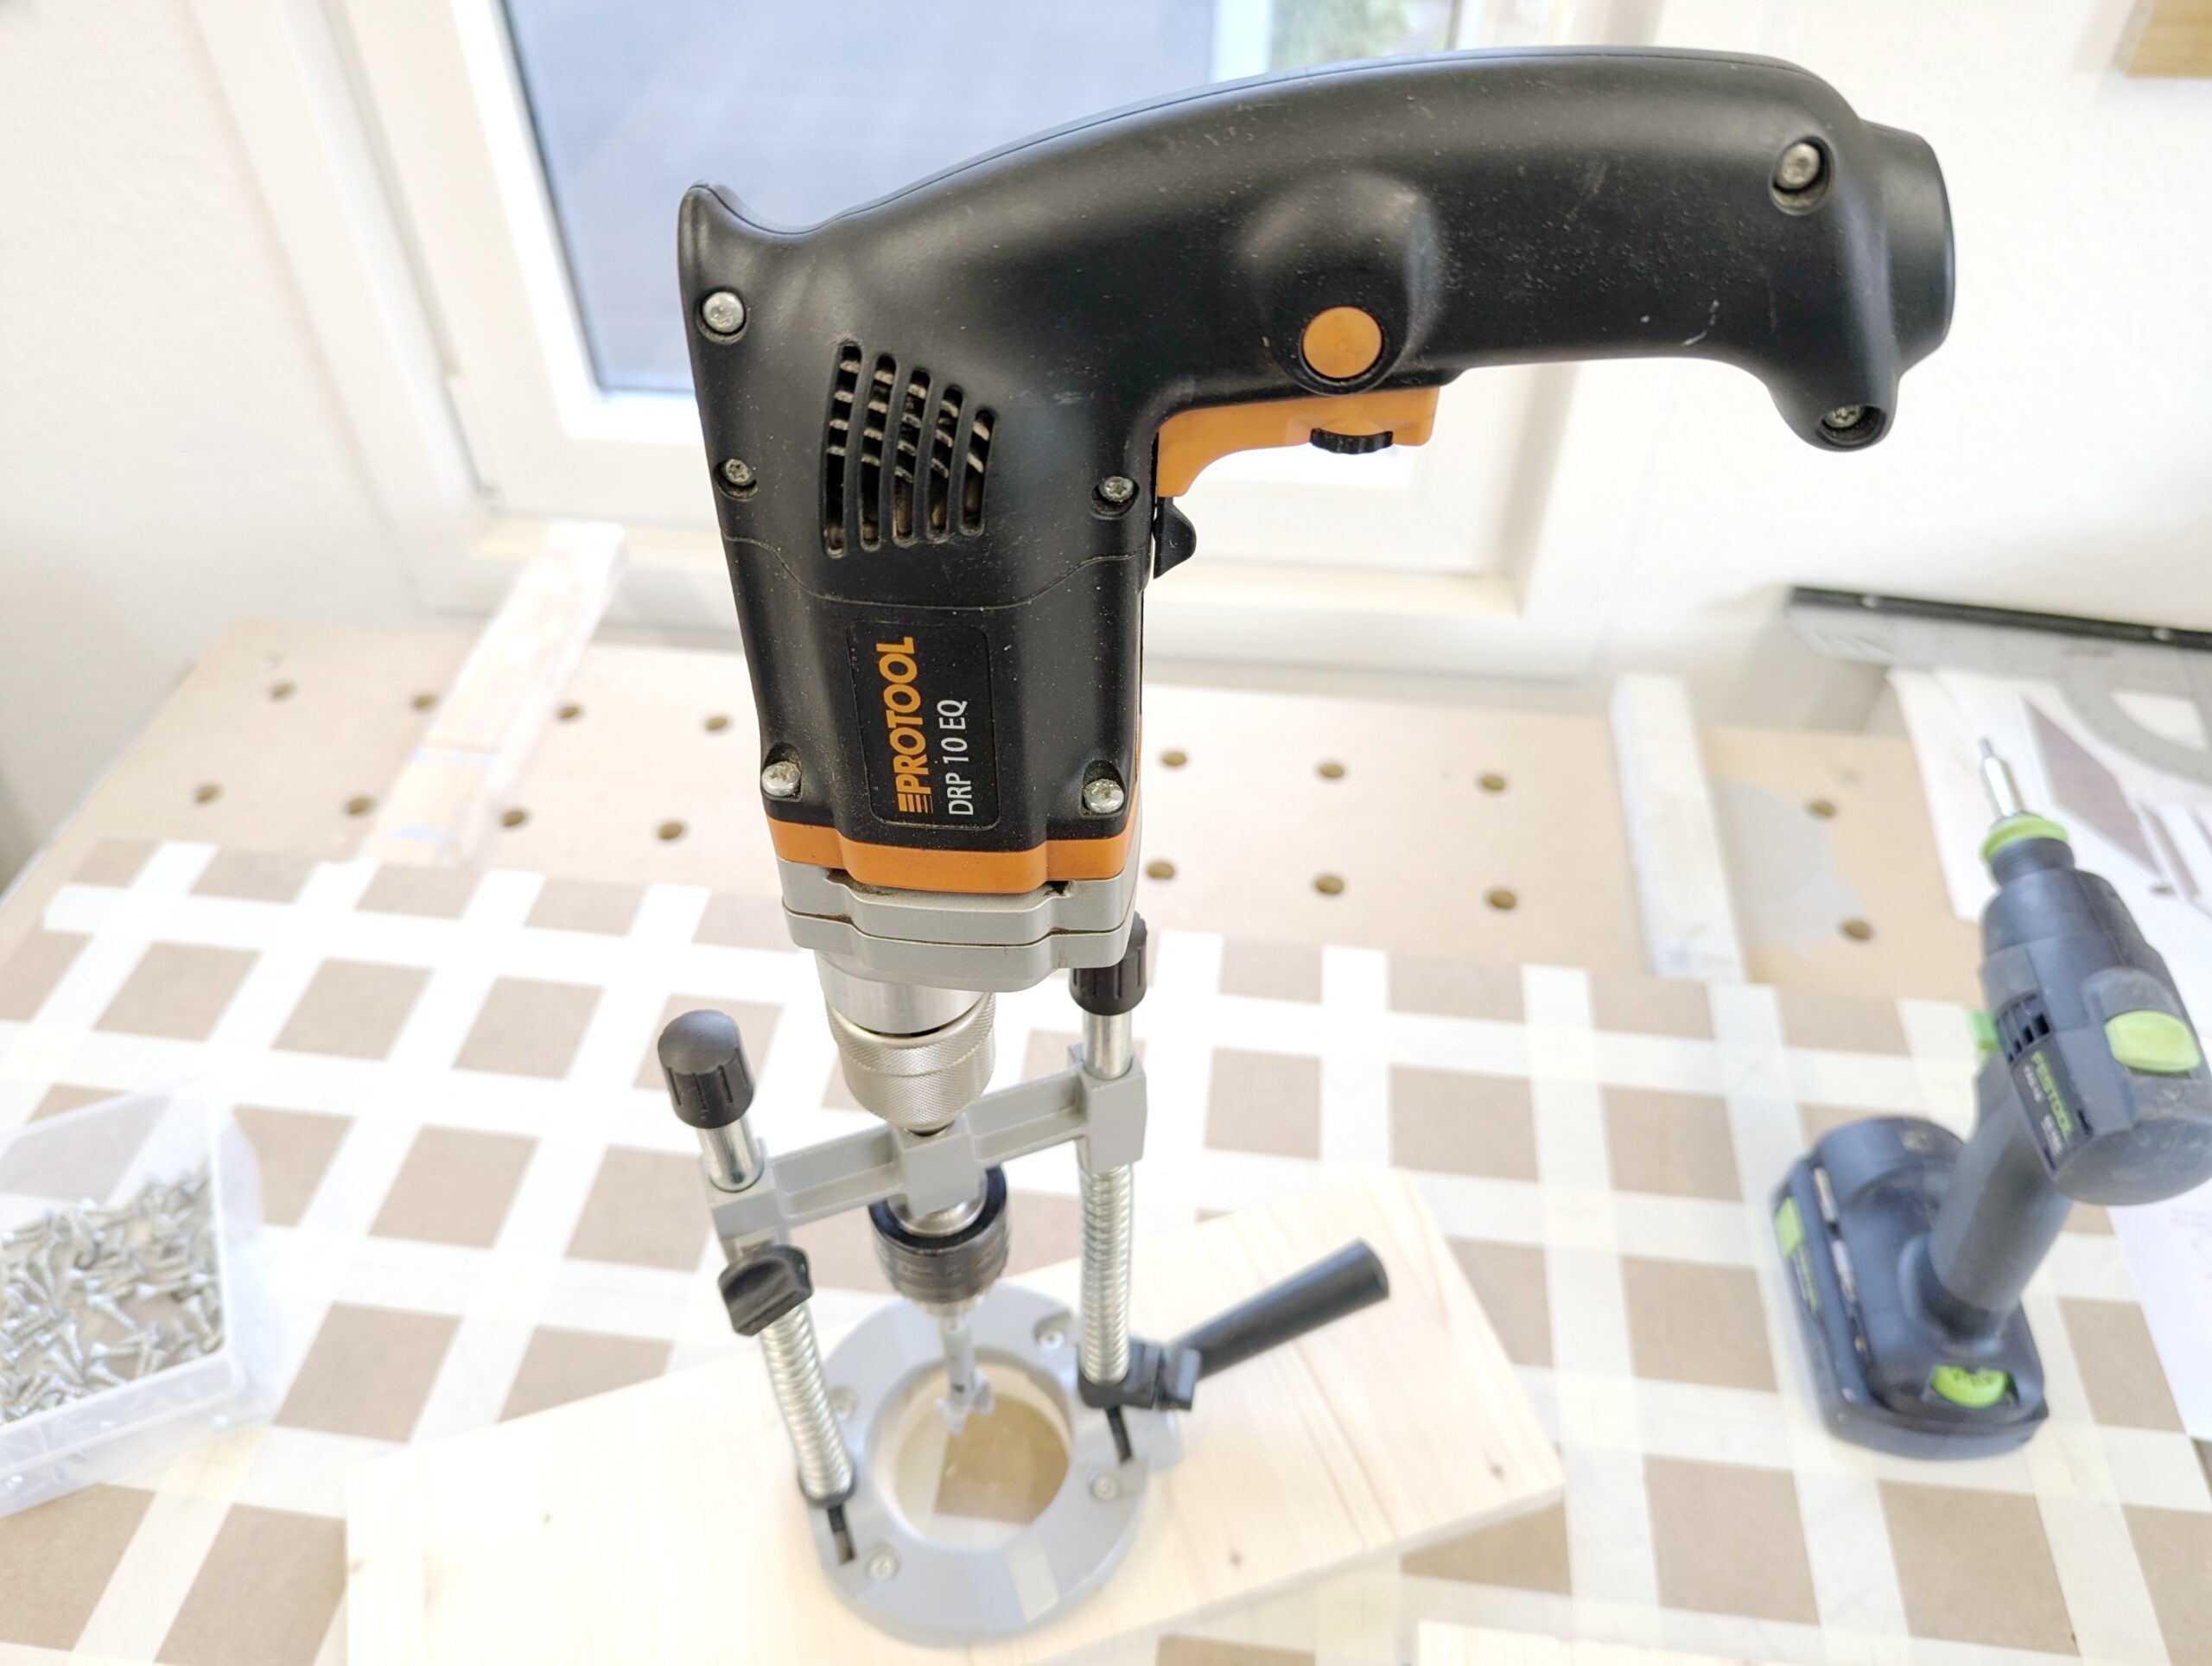
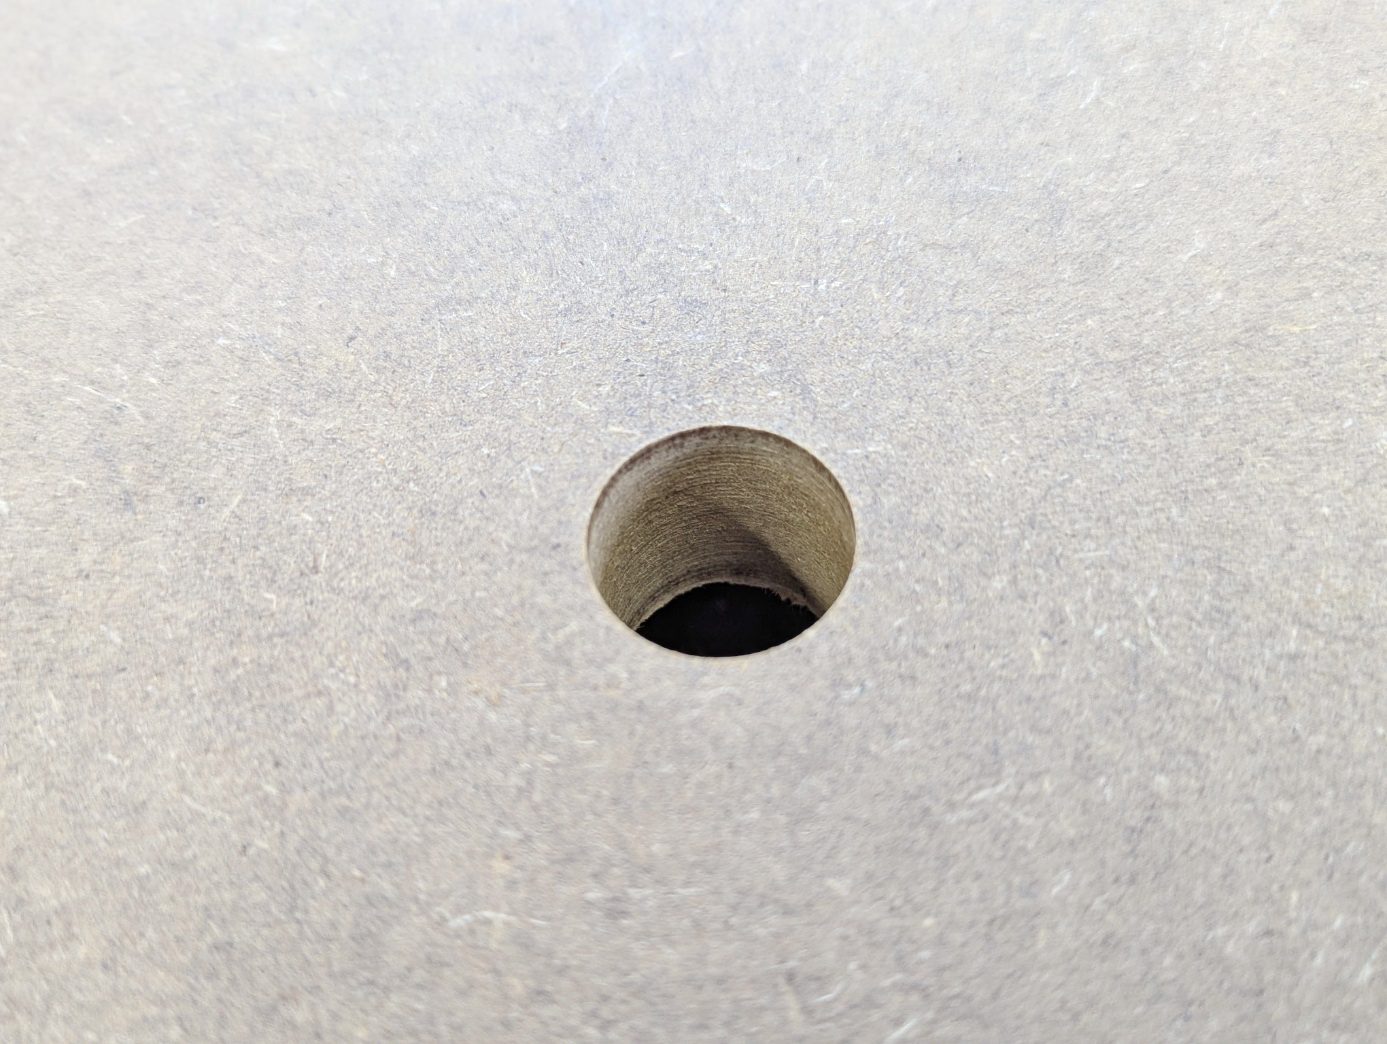
Bohrungen anzeichnen
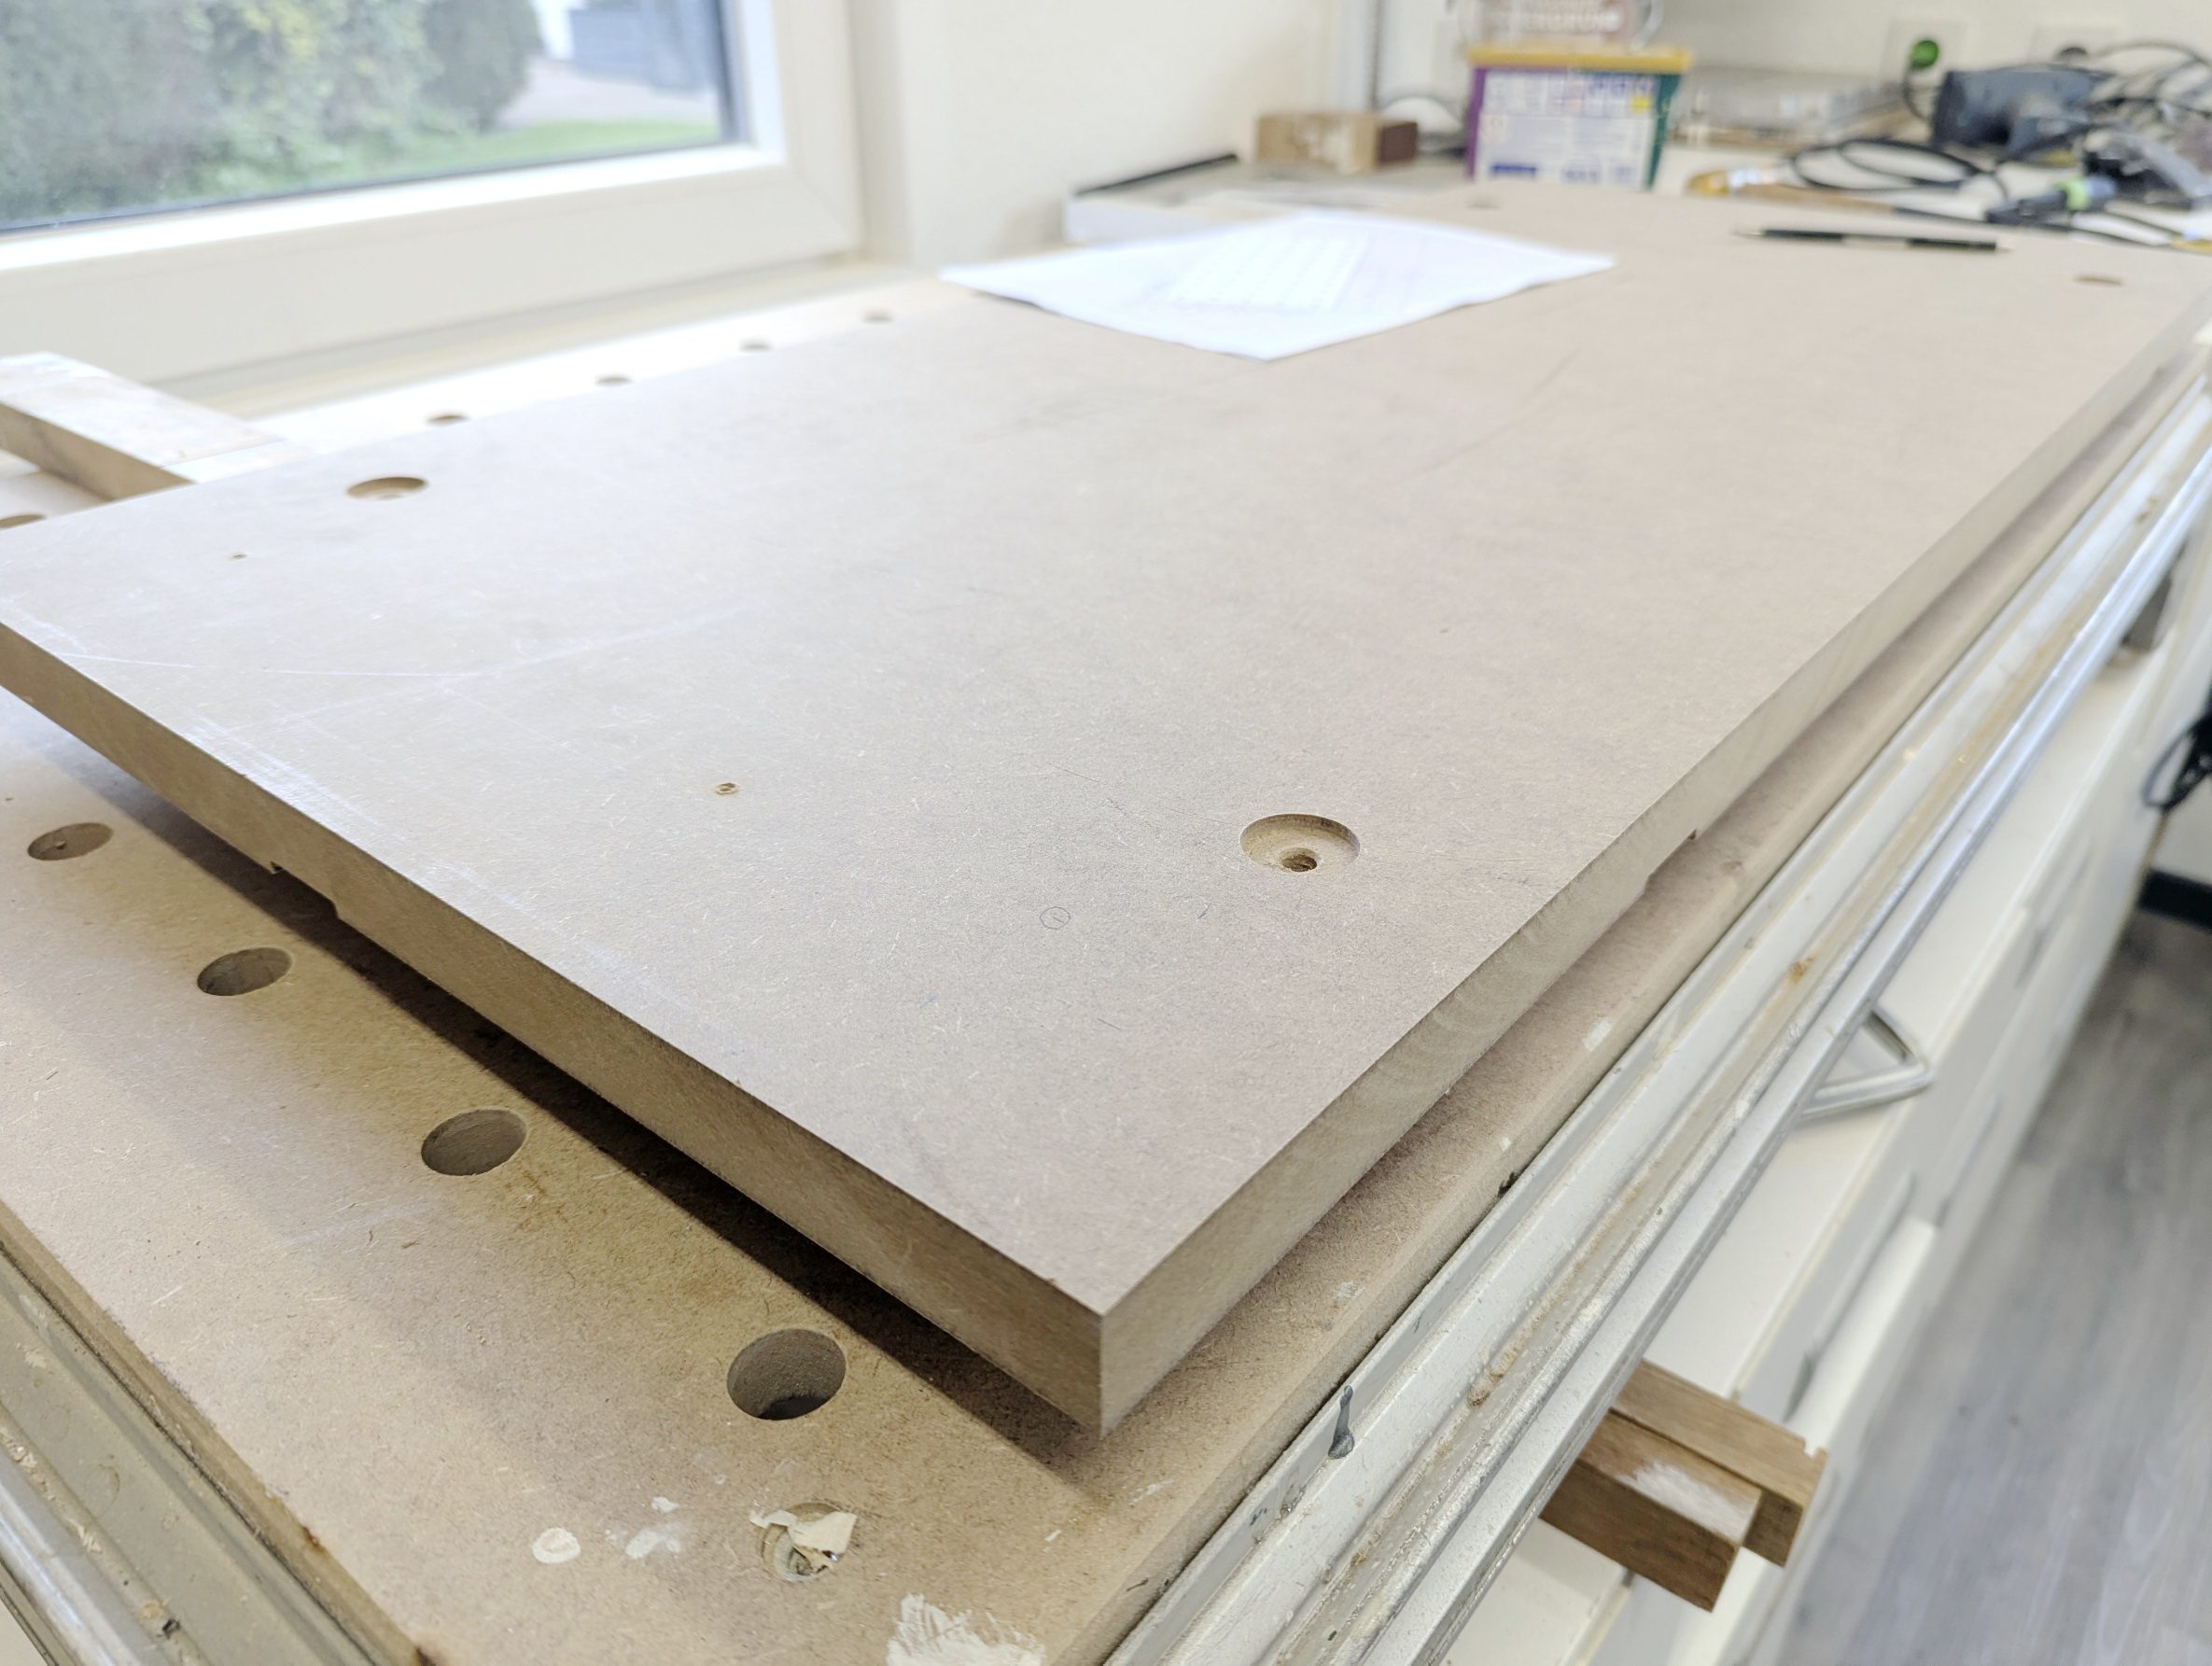
Vier Topfbohrungen vom vorherigen Verwendungszweck befinden sich bereits in der Platte. Besonders auf der Unterseite sieht das natürlich nicht optimal aus.
Also stellt sich die Frage: Was tun?
Ich werde diese Bohrungen einfach in das neue Lochbild integrieren und damit optisch unauffällig machen. Mithilfe von SketchUp konnte ich eine Aufteilung entwickeln, die für mich eine zufriedenstellende Lösung darstellt.
Bei der Vielzahl der vorhandenen Bohrungen fallen die ursprünglichen Topfbohrungen kaum noch auf.
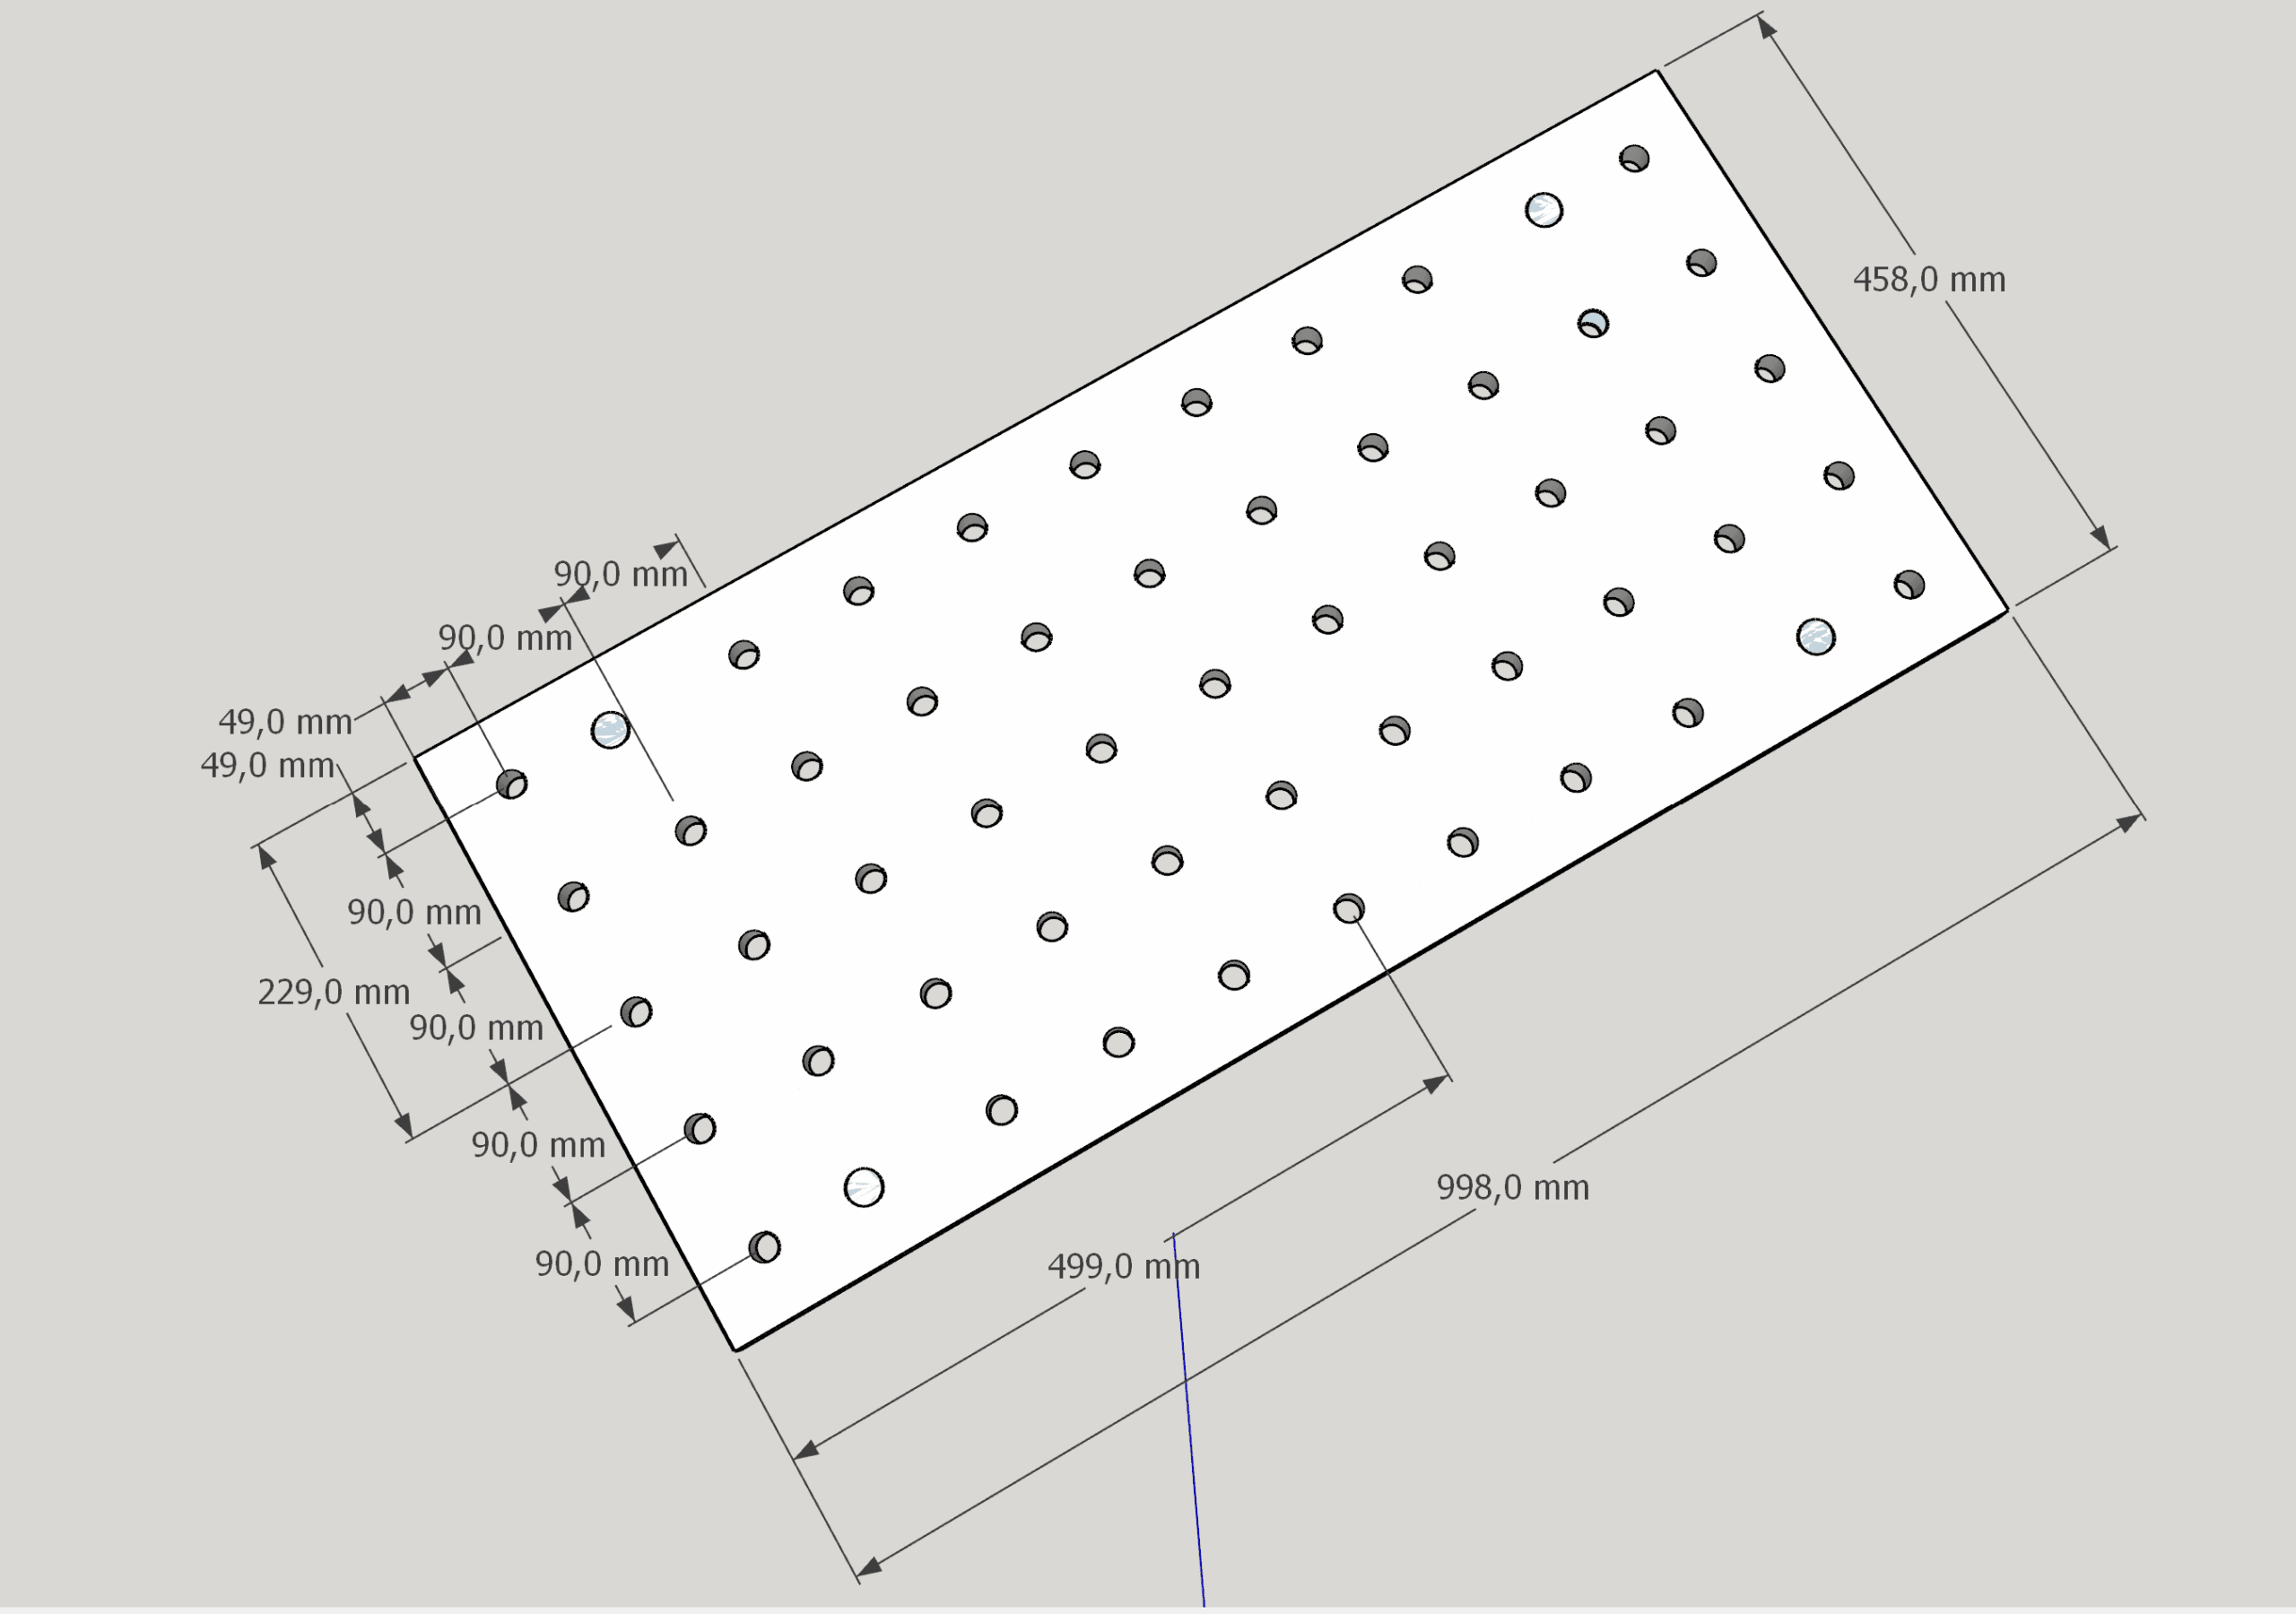
Klebeband zum Anzeichnen
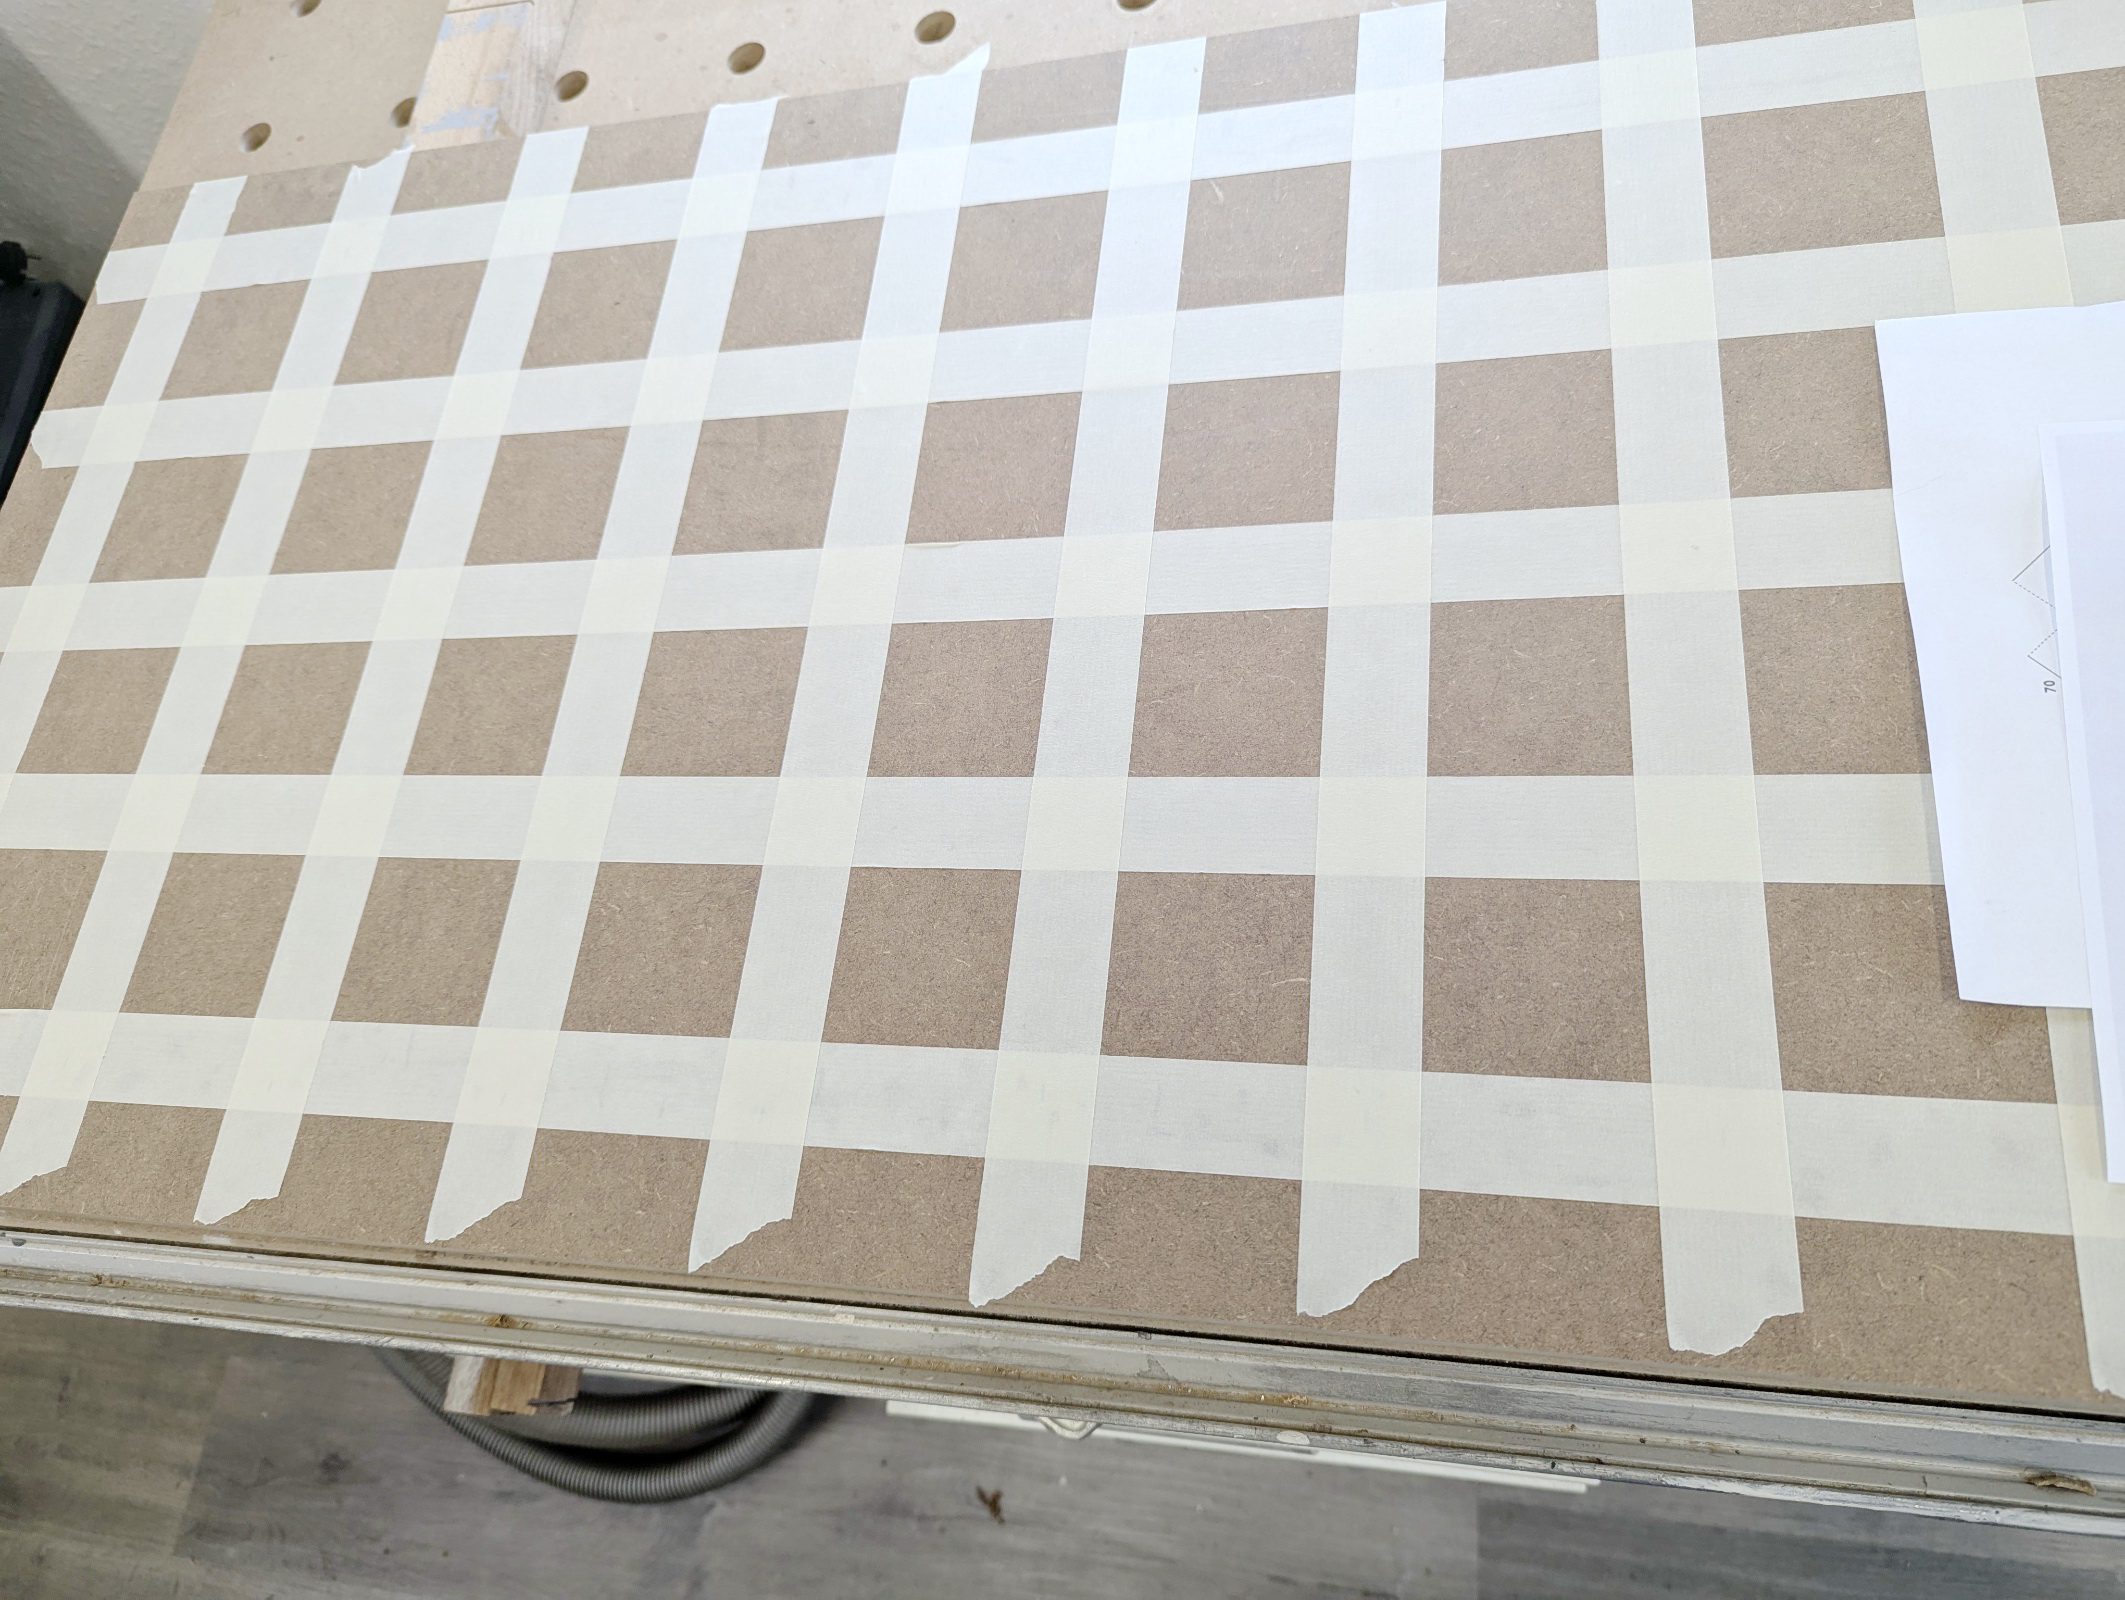
Wenn ich den Lochkreis direkt mit Bleistift auf der MDF-Platte anzeichne, bleiben die Markierungen sichtbar. Einfaches Wegschleifen ist bei MDF keine gute Lösung, da die Oberfläche dadurch schnell beschädigt wird.
Deshalb habe ich die Bohrpositionen zunächst mit Klebeband markiert und die Linien anschließend darauf angezeichnet.
Wichtig: Das Klebeband dient hier ausschließlich als Markierungshilfe. Es verhindert keine Ausrisse beim Bohren.
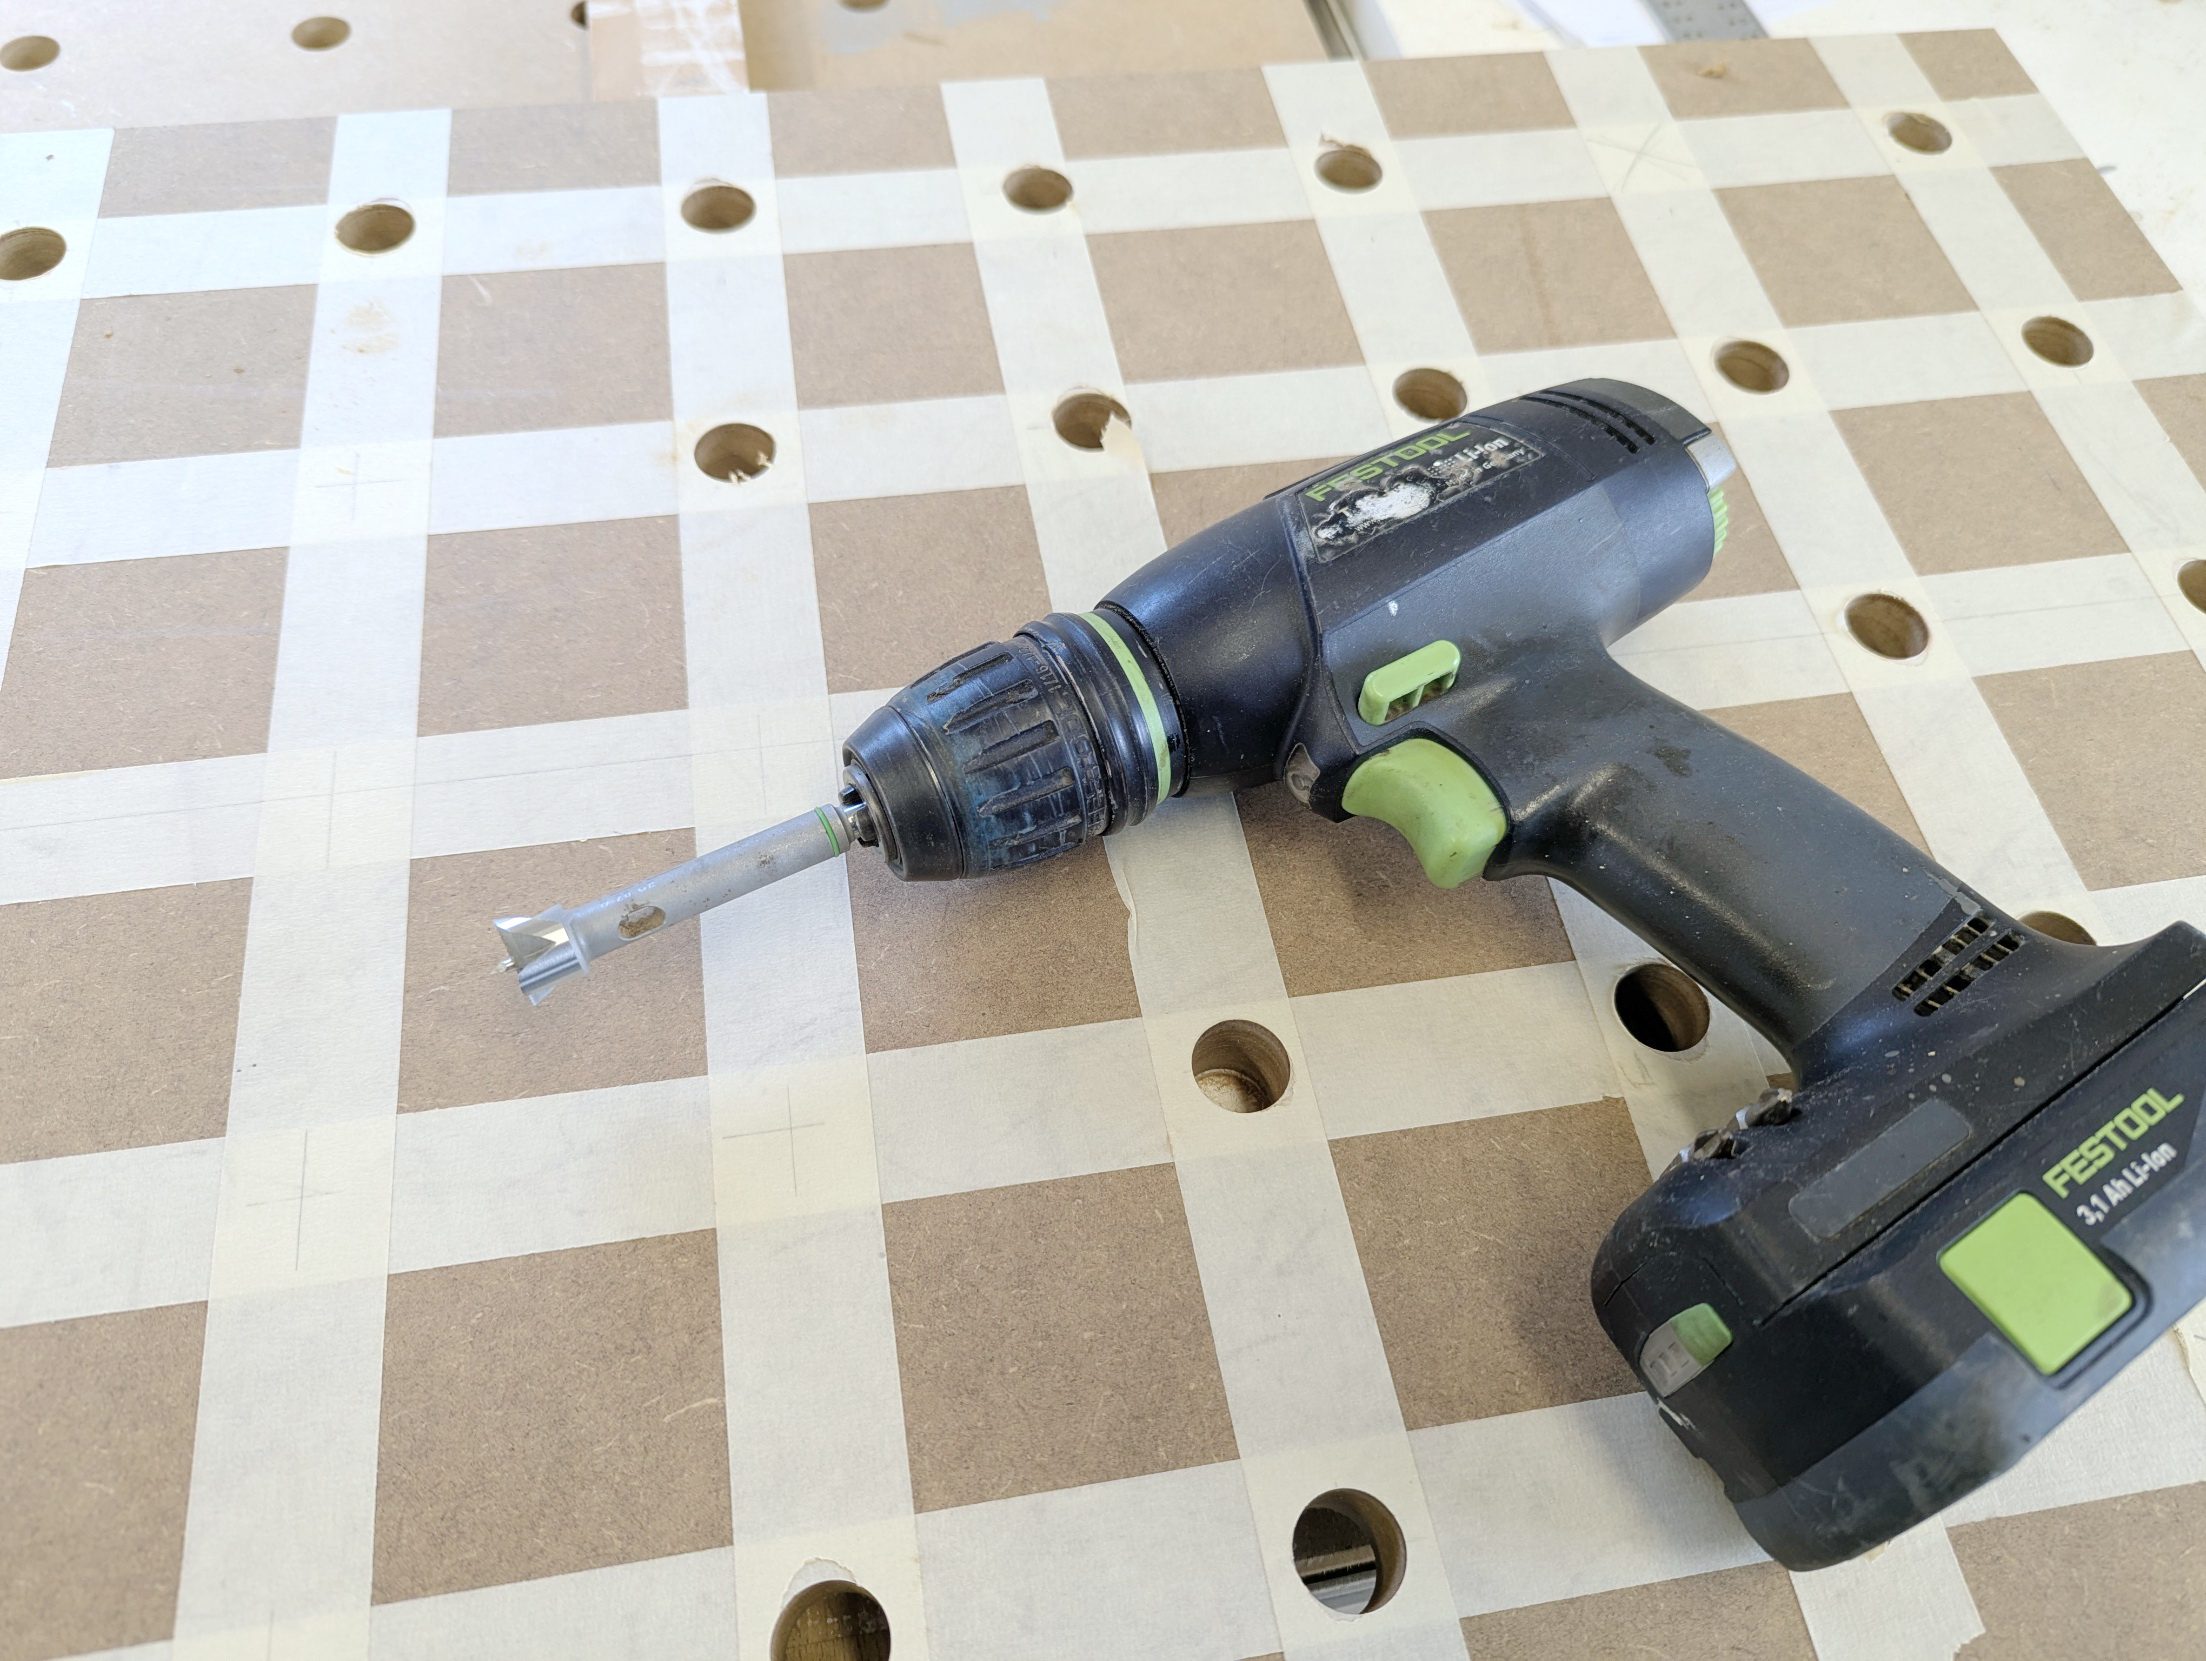
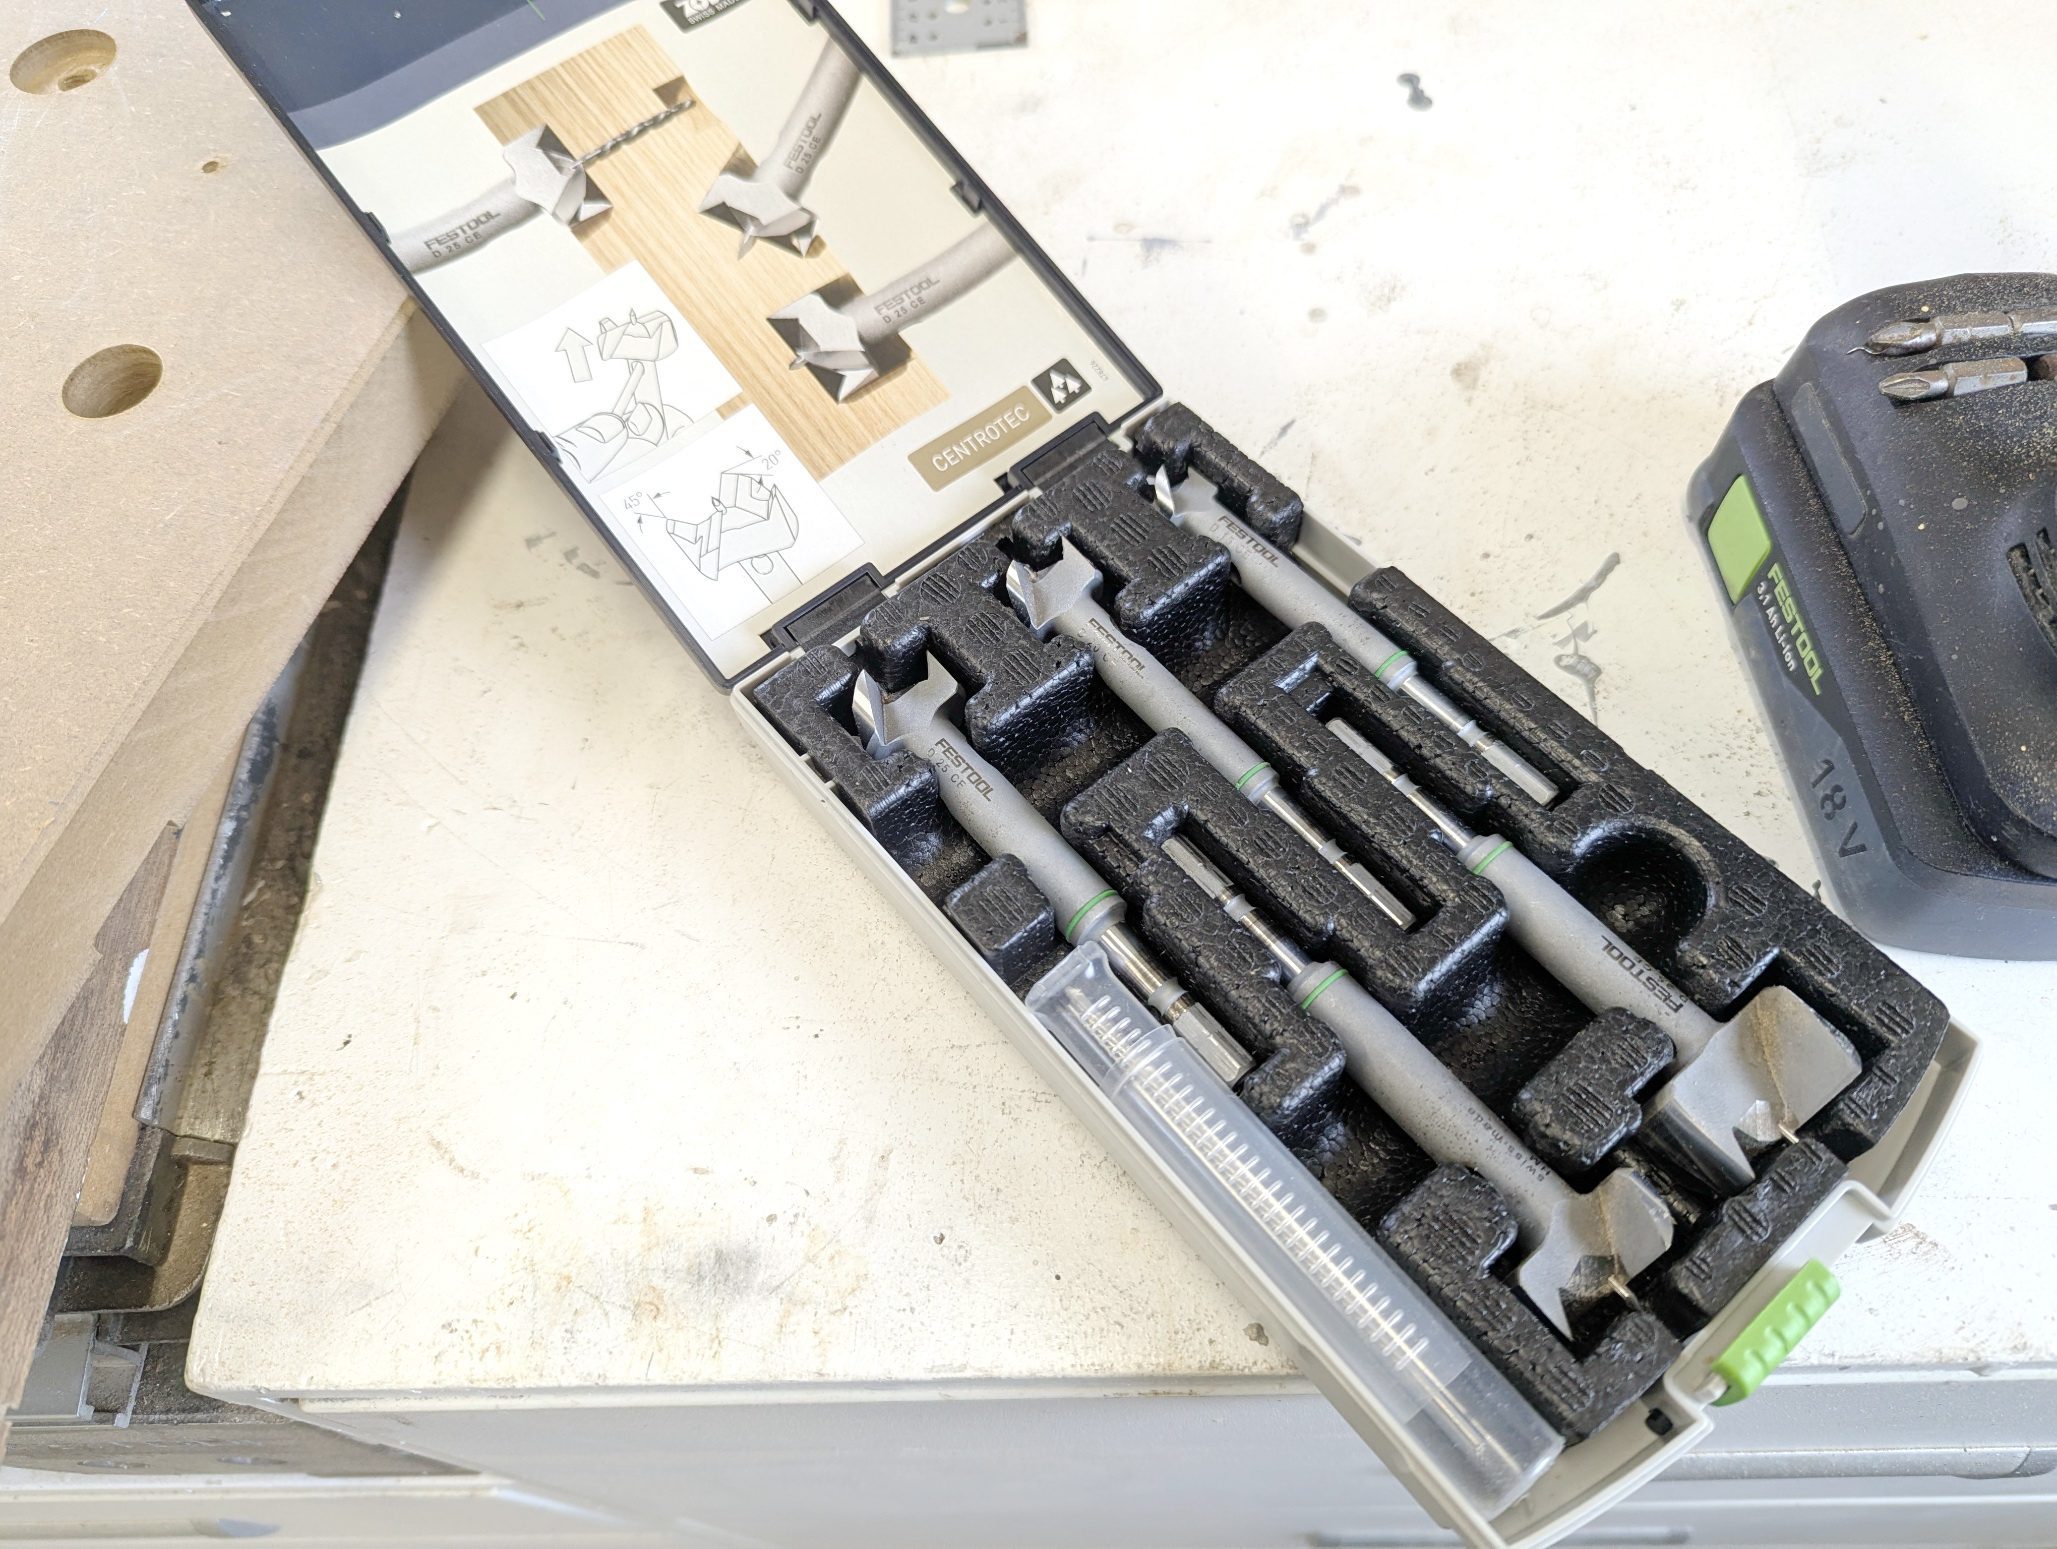
Die Bohrungen am Rand der Platte konnte ich noch mit dem Bosch-Bohrständer einbringen. MDF zu bohren ist allerdings eine echte Herausforderung für die Absaugung, denn dabei entstehen enorme Mengen feiner Späne.
Die restlichen Bohrungen habe ich anschließend von Hand mit dem Akkuschrauber gefertigt.
Sind diese Bohrungen trotzdem senkrecht geworden? Eindeutig ja.
Wer bereits tausende Bohrungen ausgeführt hat, entwickelt dafür ein sehr gutes Gefühl. Schon beim Ansetzen erkennt man, ob der Bohrer sauber geführt wird. Auch während des Bohrens gibt das Verhalten des Bohrers eine Rückmeldung. Nimmt der Bohrer einseitig Material ab, läuft die Bohrung zwangsläufig schräg.
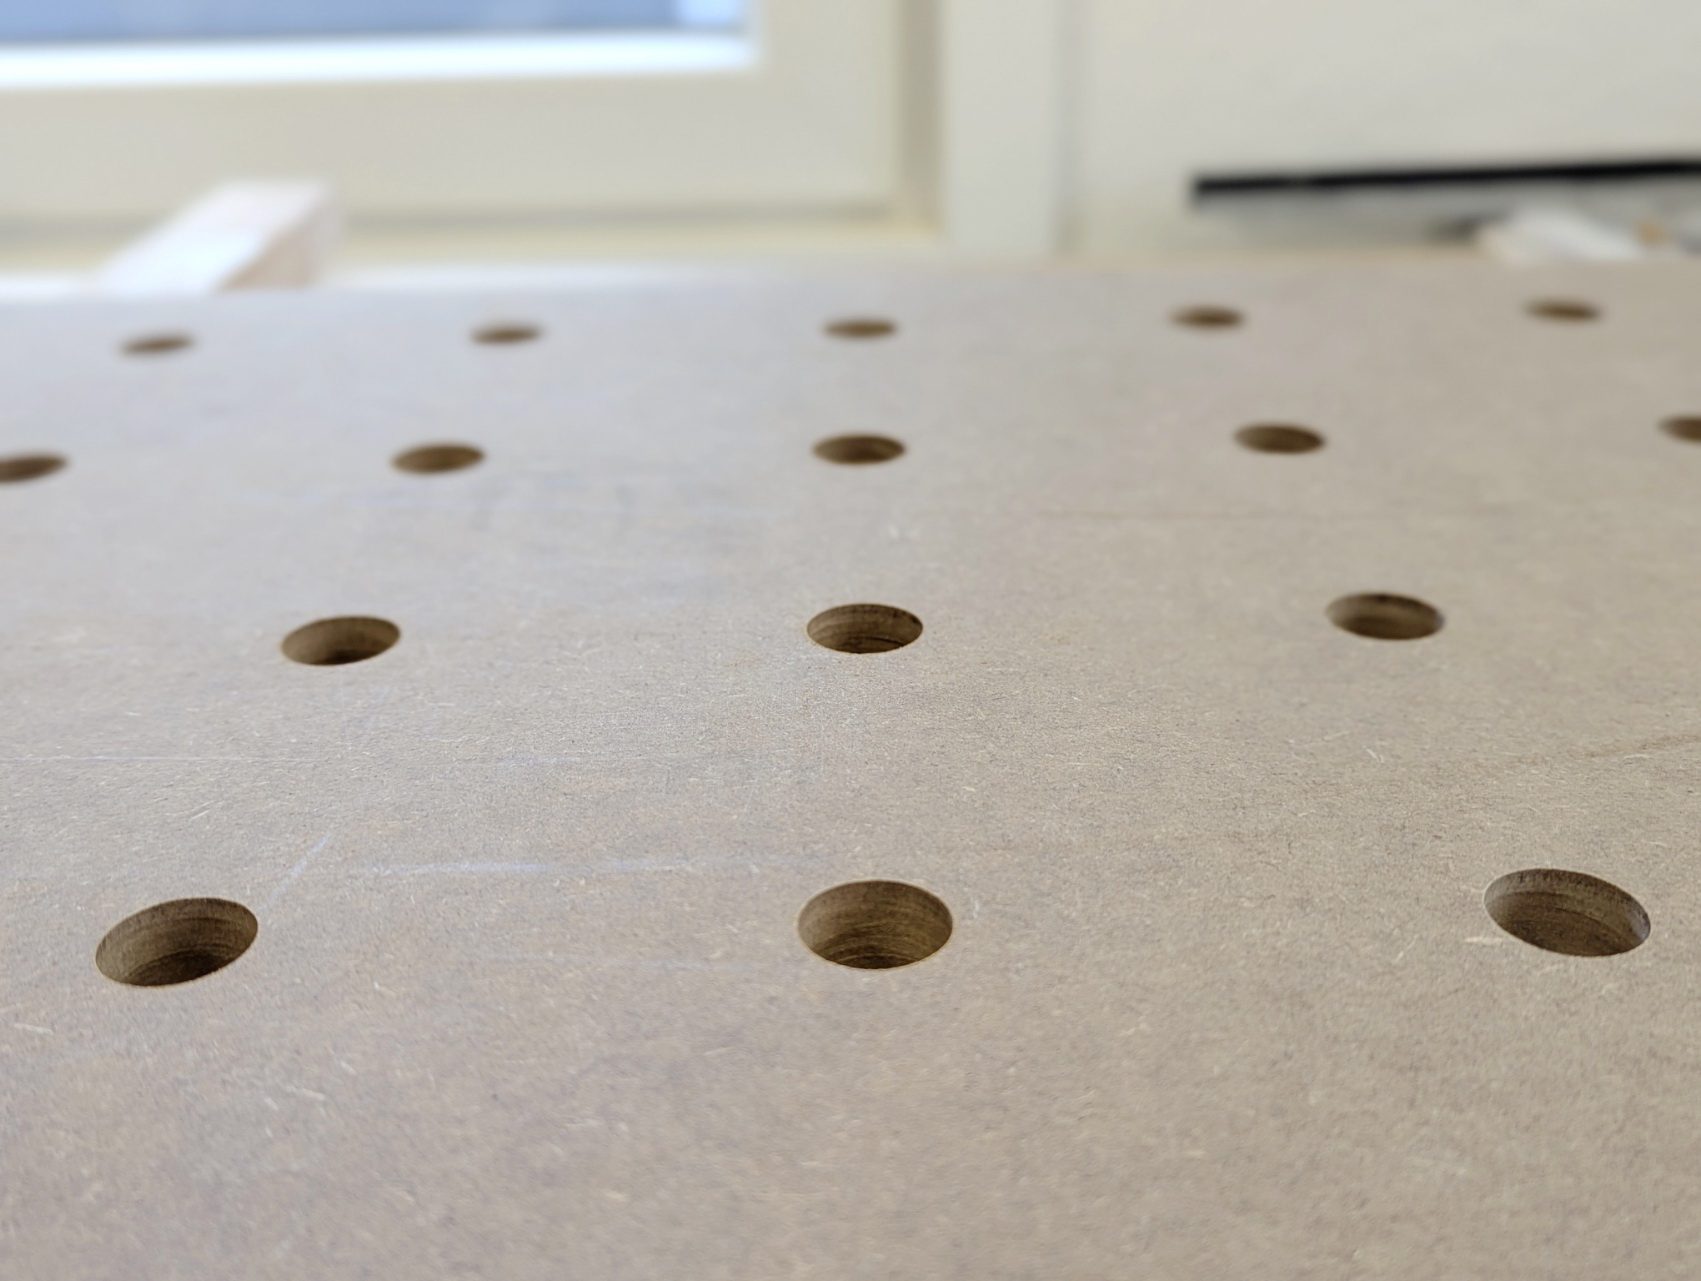
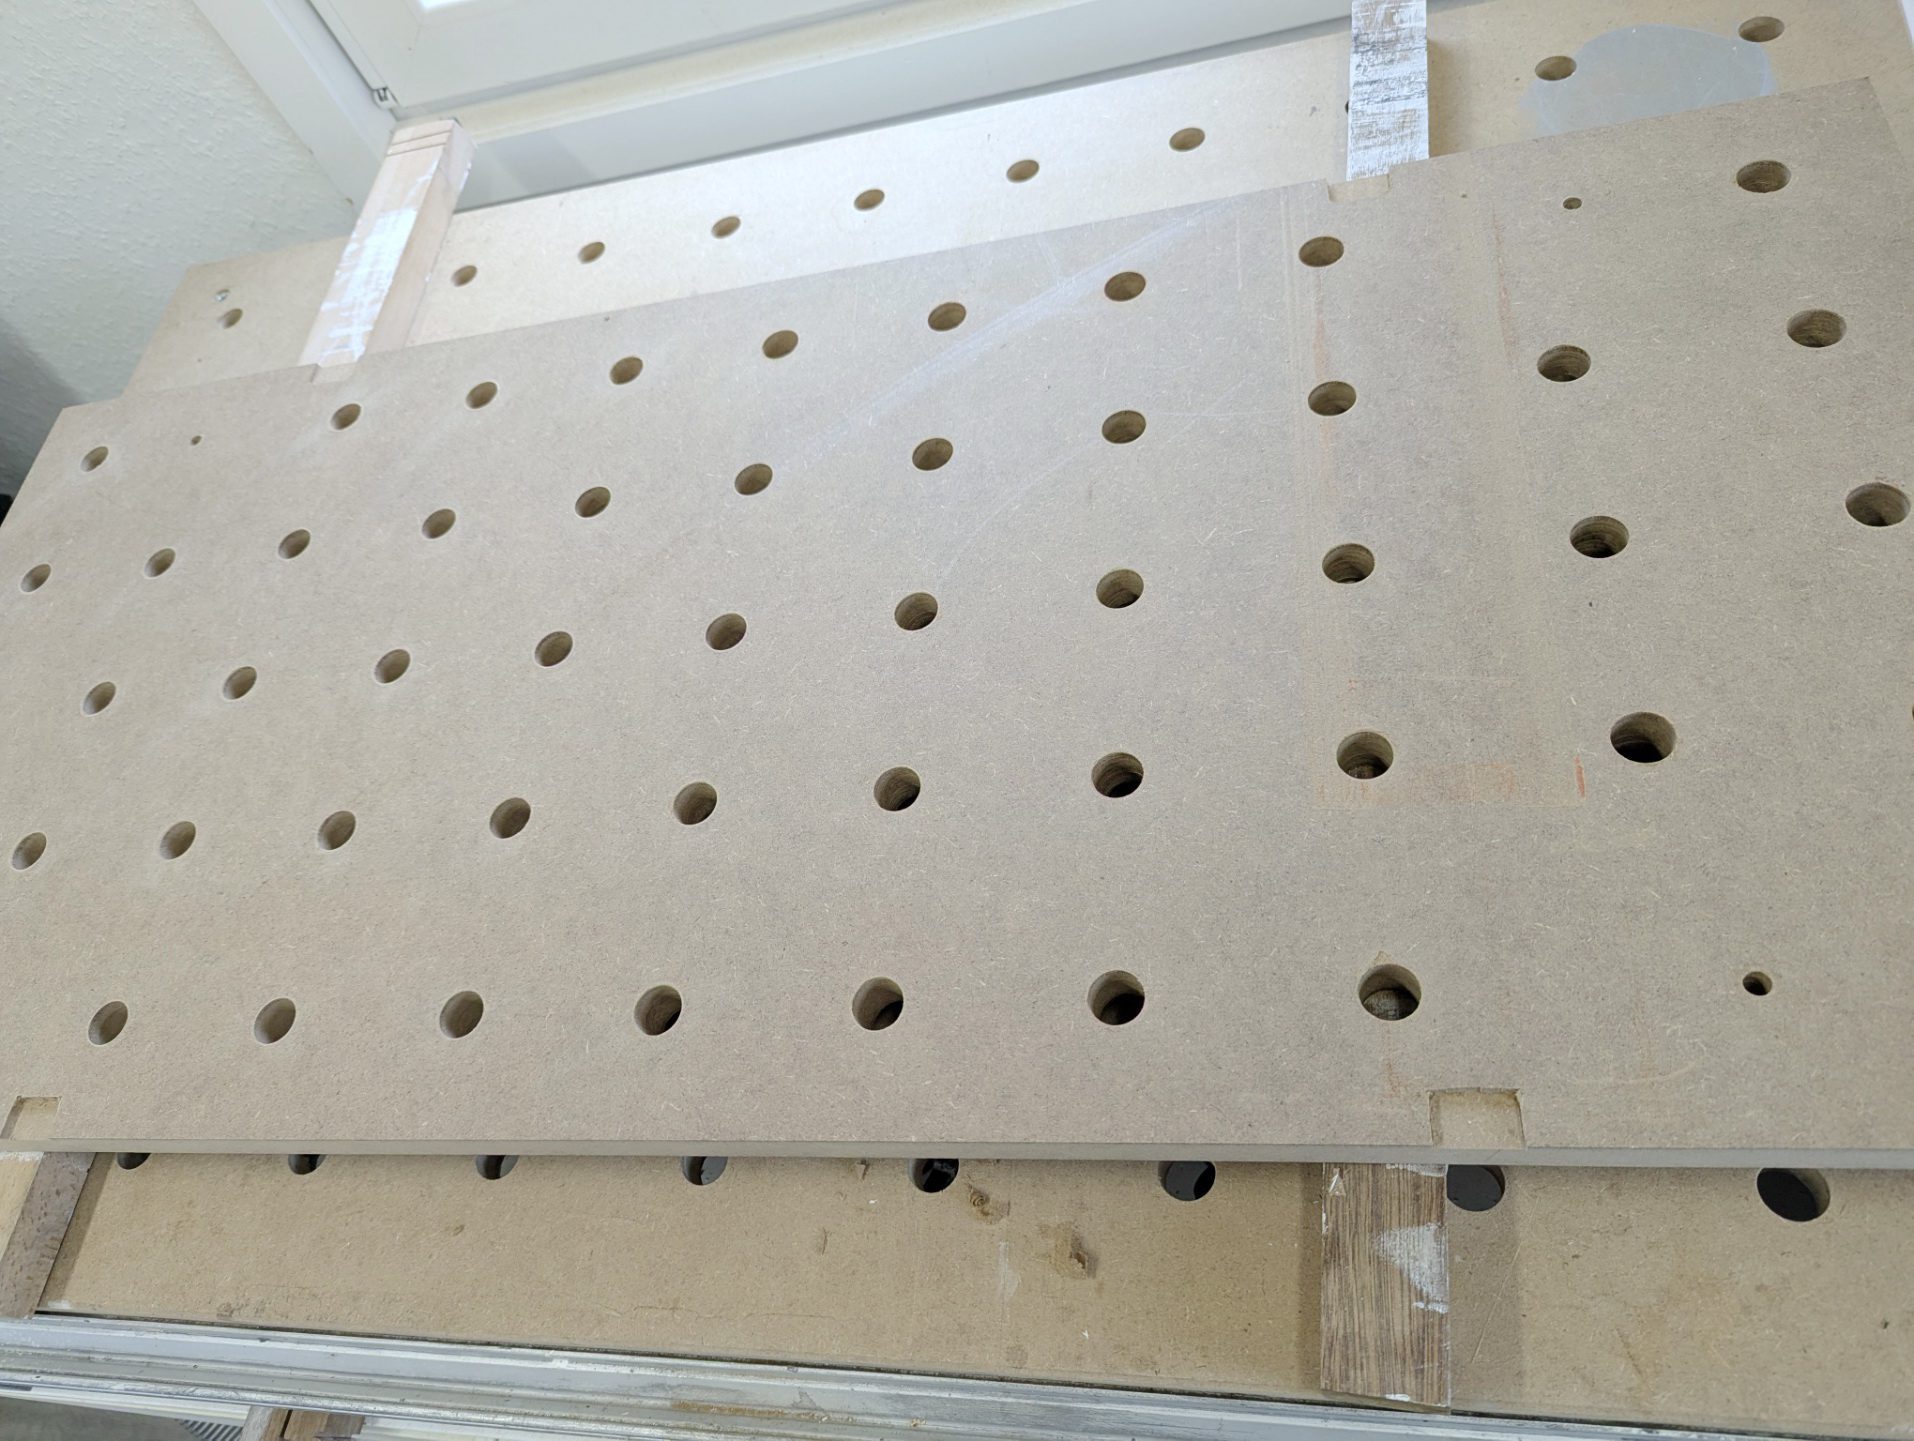
Ergebnis Lochplatte
Links ist die Oberseite der Lochplatte zu sehen – das Ergebnis ist einwandfrei.
Das rechte Bild zeigt die Unterseite der Platte. Auch hier sind keinerlei Ausrisse zu erkennen.
Entscheidend beim Bohren ist eine saubere Auflage beziehungsweise eine Vorlage unter der Platte. Dadurch wird der Austritt des Bohrers unterstützt und ein Ausreißen der MDF-Oberfläche verhindert.
Lochplatte fasen
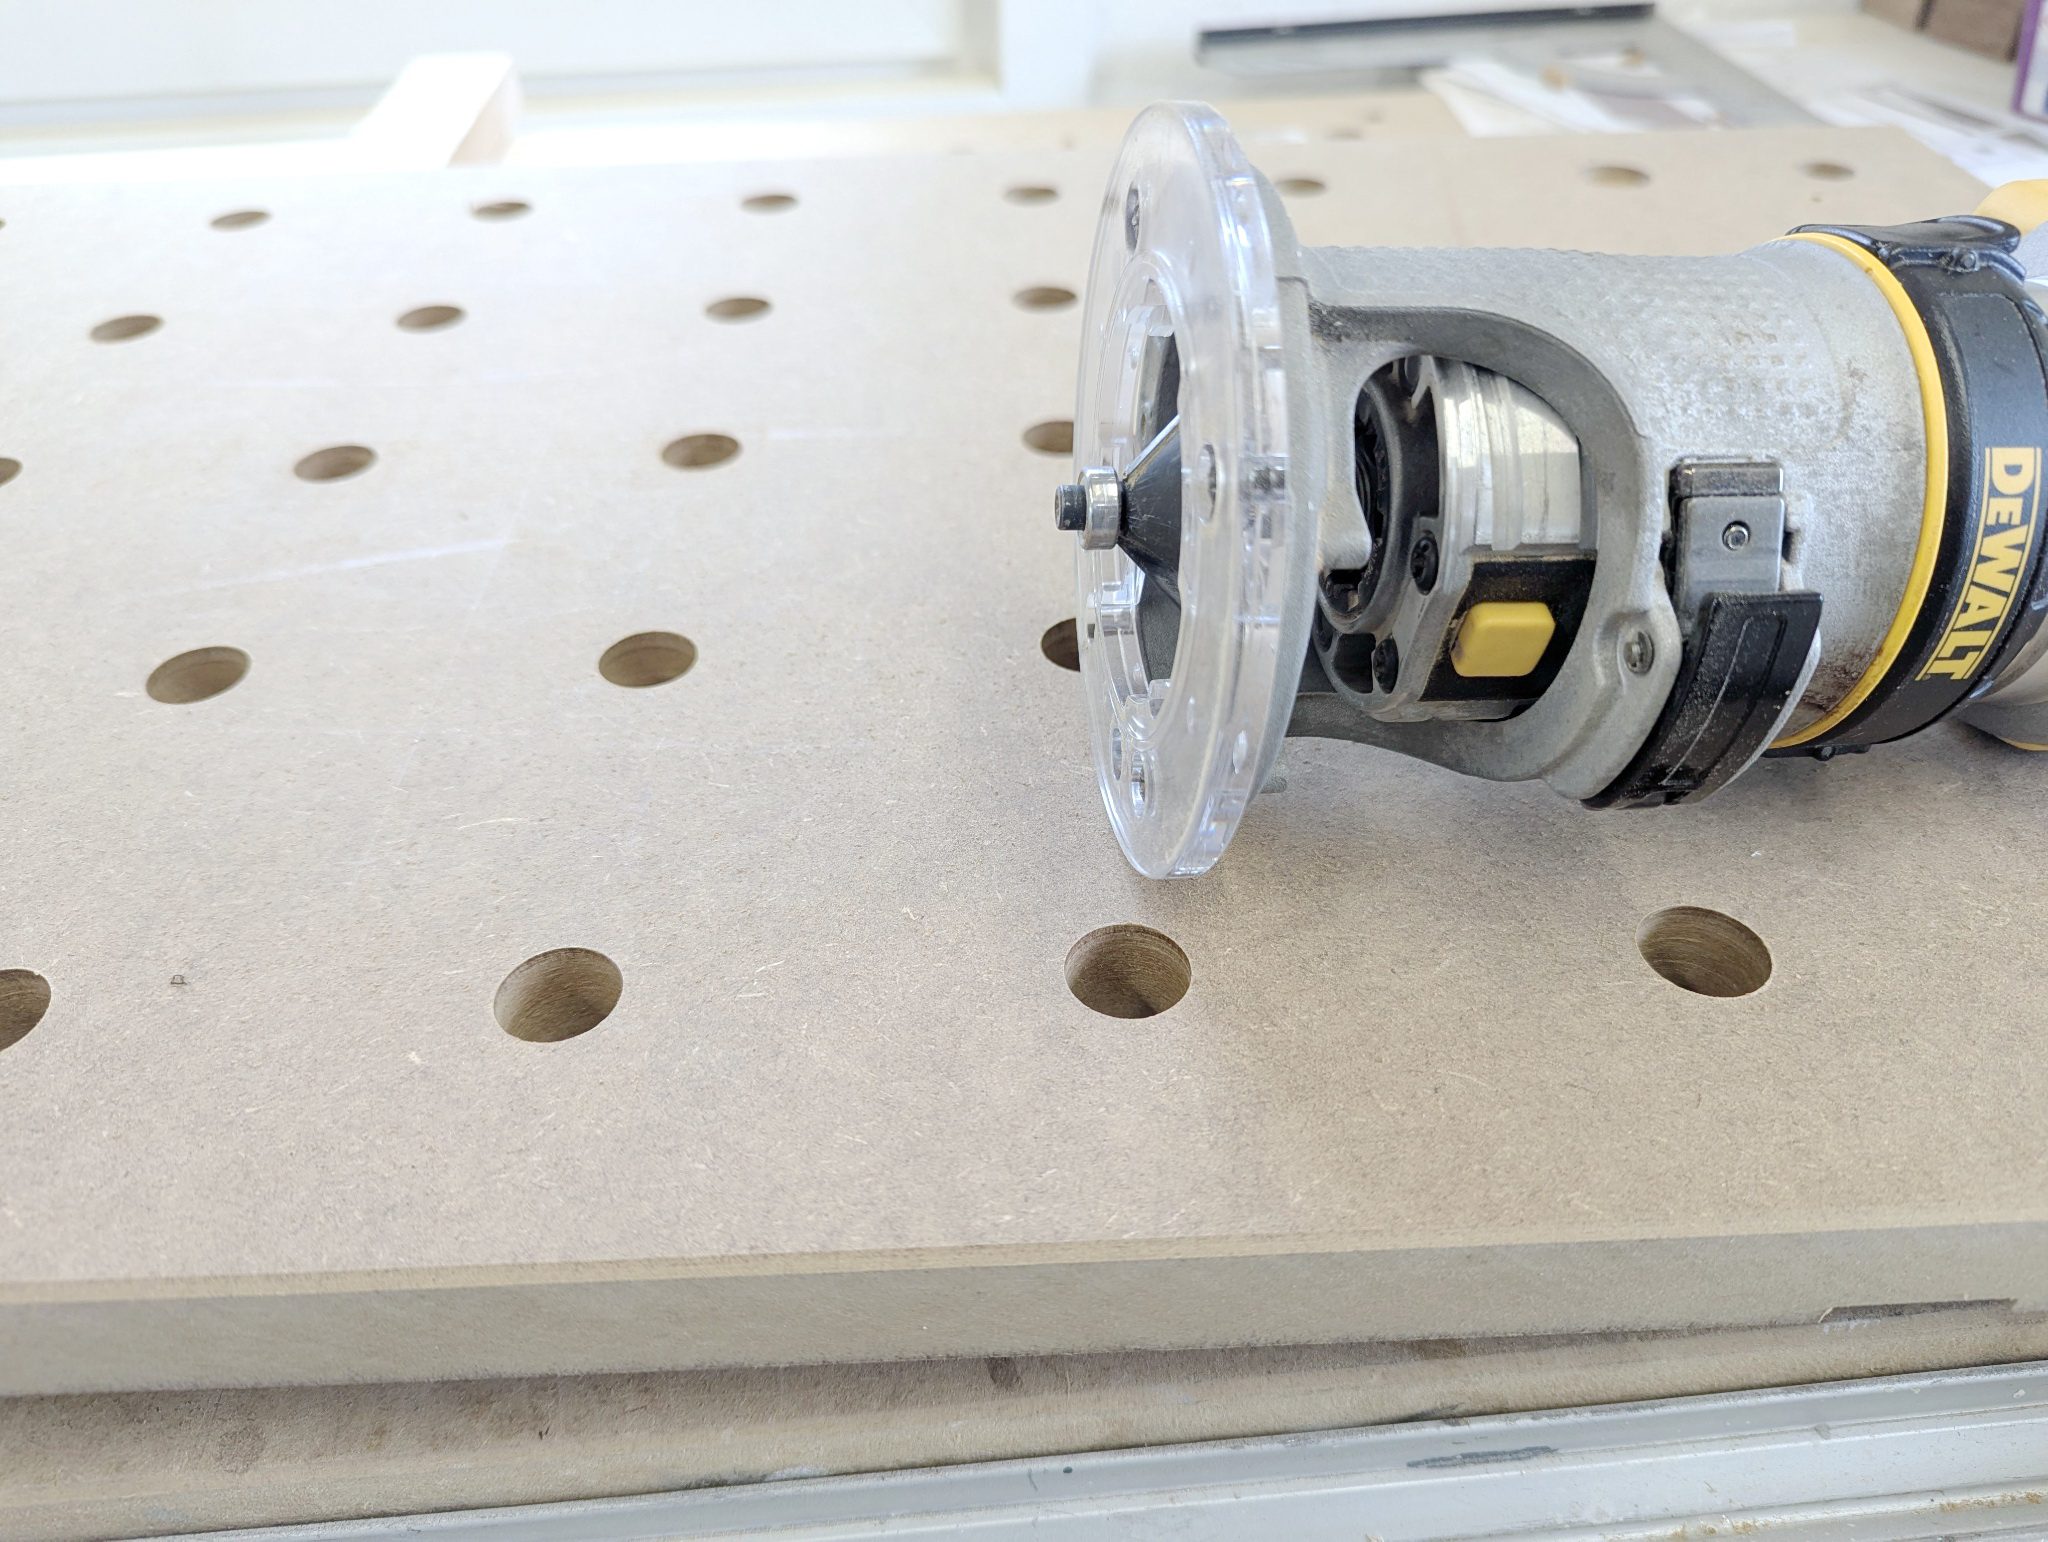
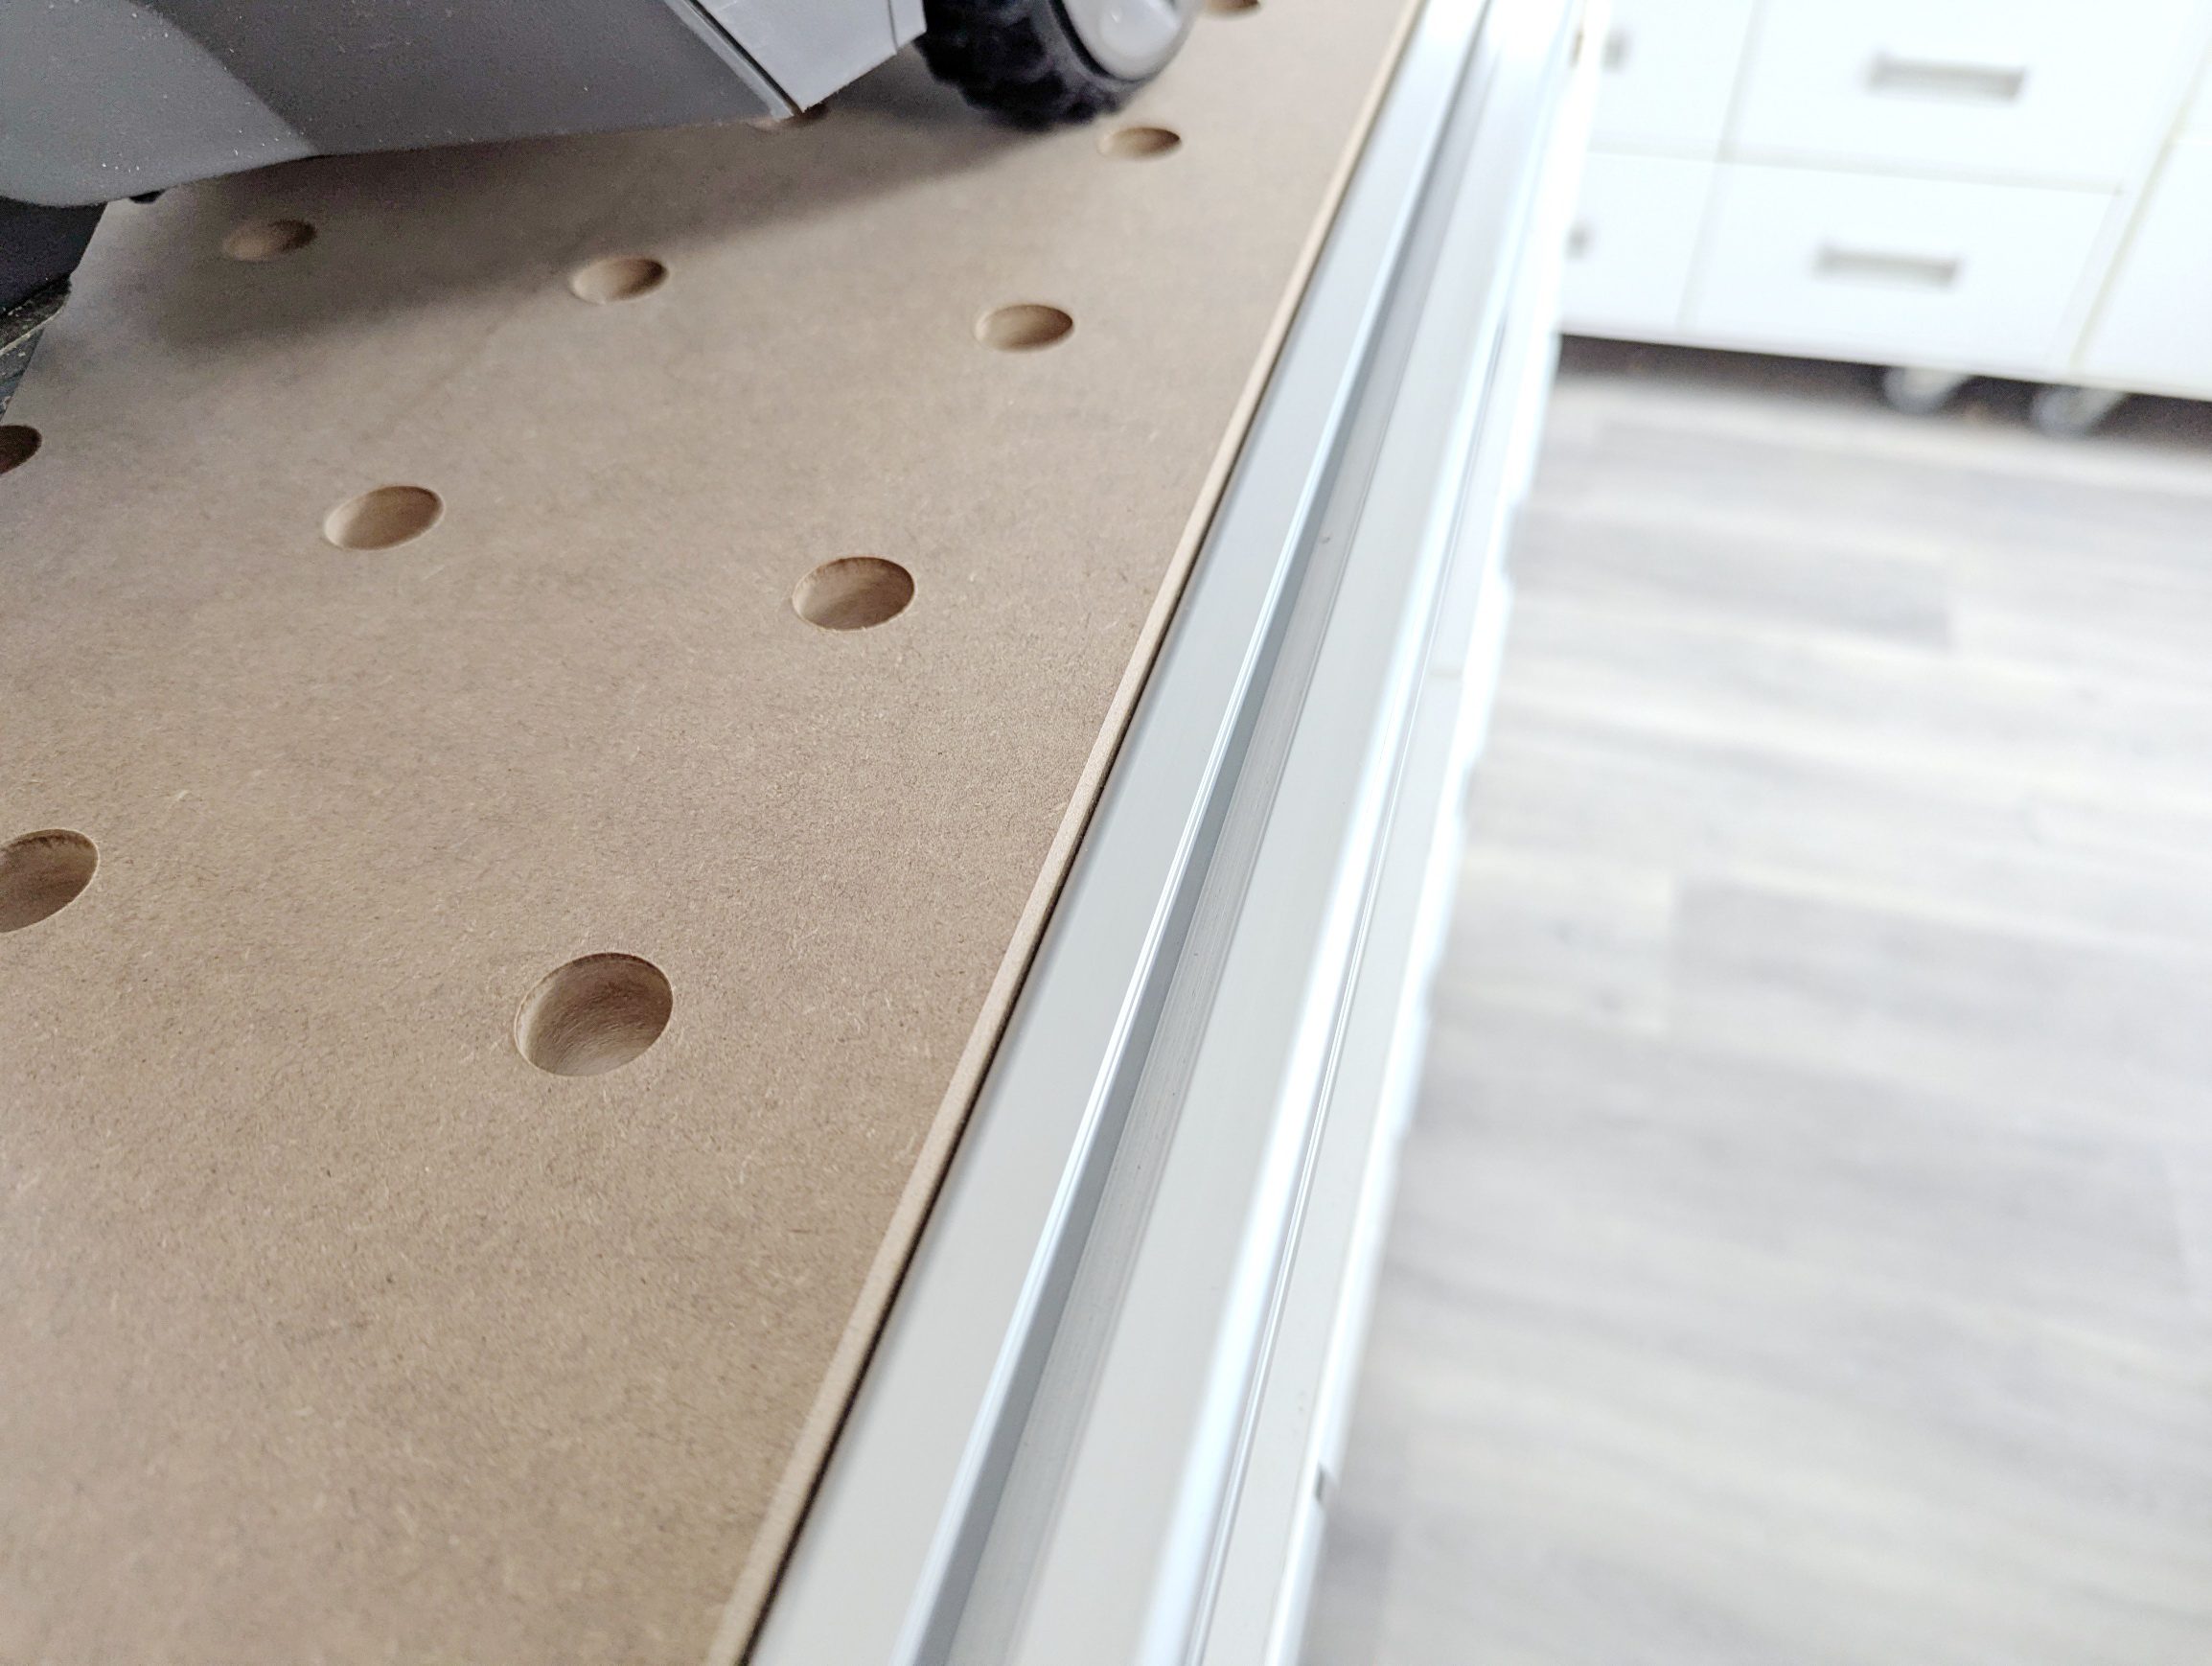
Das Anfasen erledige ich grundsätzlich erst am Ende der Arbeiten. So habe ich die Möglichkeit, eventuell entstandene kleine Beschädigungen oder Macken an den Kanten noch zu beseitigen.
Die Fase erfüllt aber nicht nur einen praktischen Zweck. Sie verbessert auch die Optik der Arbeitsplatte und wirkt ähnlich wie eine Schattenfuge – die Kante bekommt dadurch eine deutlich hochwertigere Anmutung.
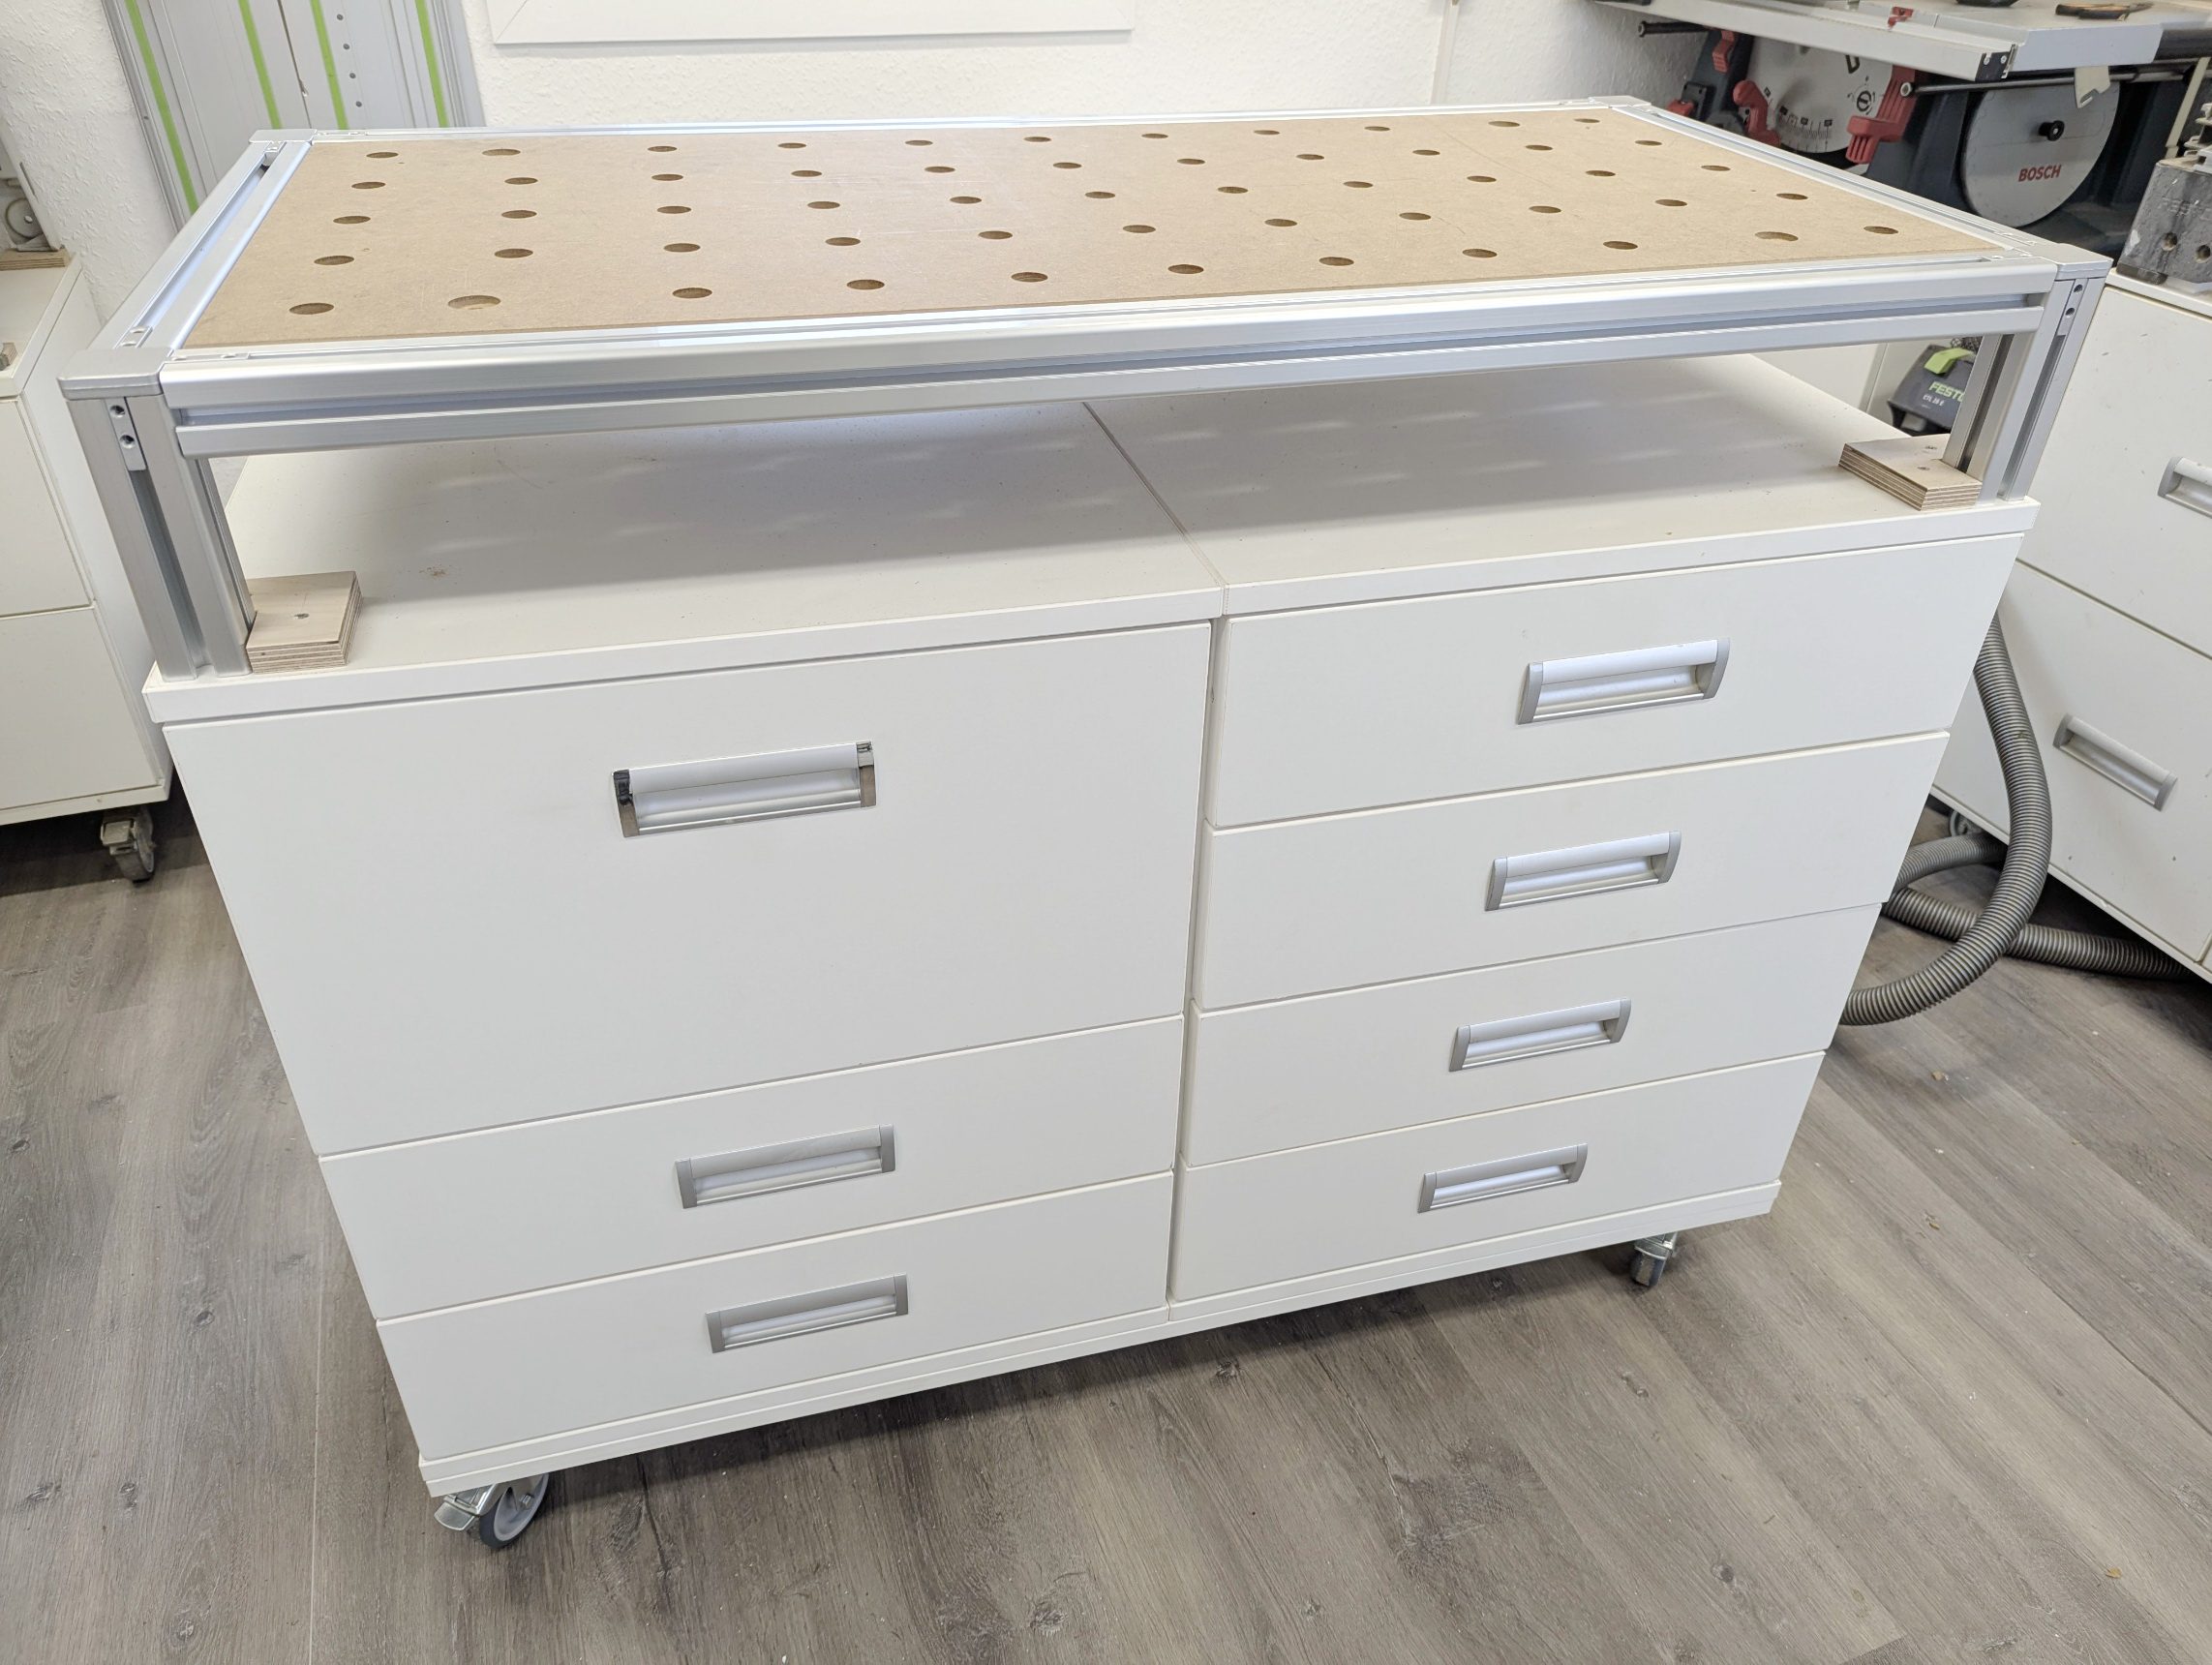
neue Werkbank ist fertig
Das war es auch schon.
Die Werkbank hat durch die Konstruktion bereits ein ordentliches Eigengewicht und ist sehr stabil geworden. Auch den „Hammertest“ hat sie problemlos bestanden.
Genau das war das Ziel: eine robuste, belastbare Arbeitsfläche, die im täglichen Werkstatteinsatz zuverlässig funktioniert.
Endlich ein Gartentisch, der wirklich lange hält
endlich ein haltbarer Gartentisch
Immer wieder war ich überzeugt, nun endlich einen langlebigen Gartentisch gebaut zu haben.
Viel zu oft habe ich auf Holzarten wie Meranti, Bangkirai oder Lärche gesetzt. Natürlich war mir bewusst, dass eine Holzlasur spätestens im nächsten Frühjahr unansehnlich wird und erneuert werden muss.
Trotzdem konnte ich mich nie vom Werkstoff Holz lösen – schließlich bin ich Holzwerker.
Dieser Tisch beispielsweise besteht komplett aus 27 mm starkem Meranti, der Rahmen ist doppelt ausgeführt. Konstruktiv war eigentlich alles in Ordnung. Doch Temperaturschwankungen und Feuchtigkeit sorgten dafür, dass sich das Holz verzog. Das lässt sich nicht verhindern, sondern allenfalls verlangsamen – etwa durch eine Überdachung, die Regen und Schnee fernhält.
Heute benutze ich diesen Gartentisch als Arbeitstisch im Außenbereich.
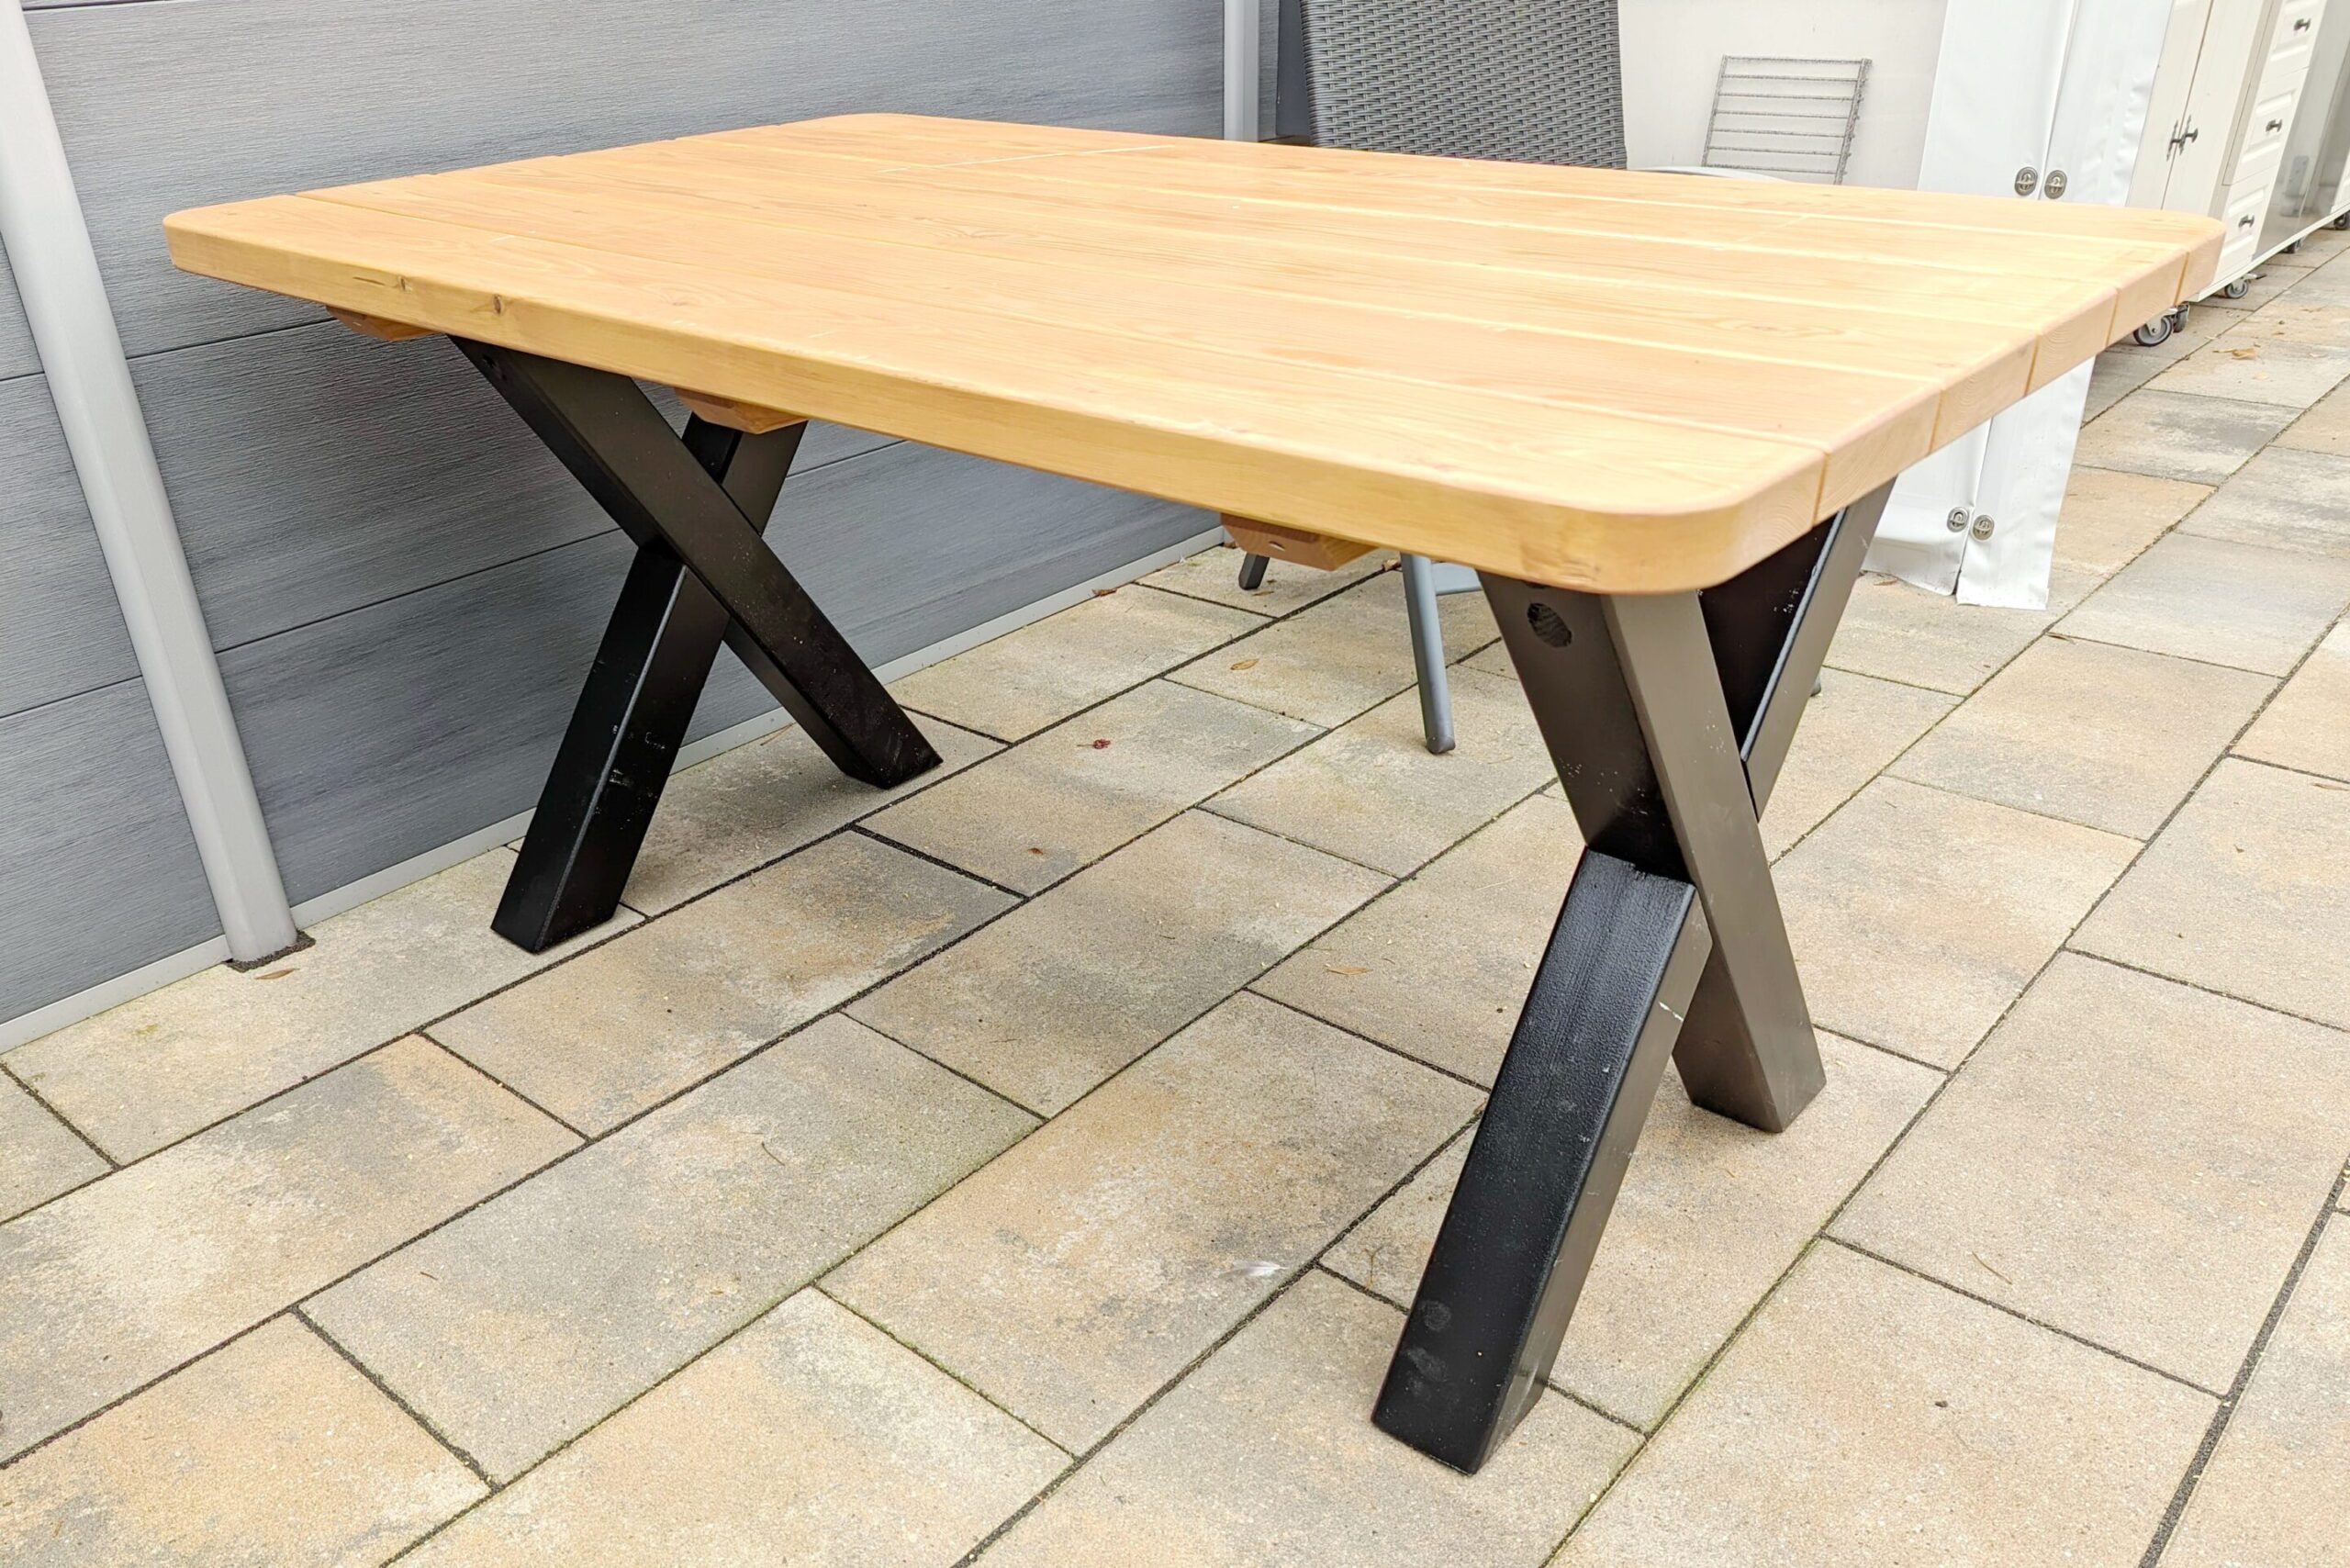
Das letzte Projekt als Gartentisch
Der nächste Gartentisch sollte massiv, langlebig und gleichzeitig optisch ansprechend sein.
Deshalb entschied ich mich diesmal für Lärche. Mein Holzhändler hatte lange abgelagerte, sägeraue Lärchenbretter auf Lager. Diese kaufte ich, und ein befreundeter Schreiner bereitete das Holz für mich vor. Perfekt abgerichtete und gehobelte Bretter ermöglichten eine schnelle und saubere Verarbeitung.
Selbstverständlich behandelte ich die Tischplatte mit einer hochwertigen Lasur, um sie bestmöglich vor Witterungseinflüssen zu schützen.
Doch nach nur zwei Jahren – der Tisch stand das ganze Jahr frei im Garten – zeigten sich die ersten großen Risse in den Planken. Gleichzeitig begann die Lasur großflächig abzublättern.
Wenn ich heute höre, dass Lärche als ideales Holz für den Außenbereich empfohlen wird, sehe ich das aufgrund meiner eigenen Erfahrungen kritisch. Ein Tischlermeister, der sie in seinen Videos uneingeschränkt empfiehlt, hat entweder andere Rahmenbedingungen als ich – oder verfolgt mit seinen „Tipps“ in erster Linie das Ziel, eine zahlende Community aufzubauen.
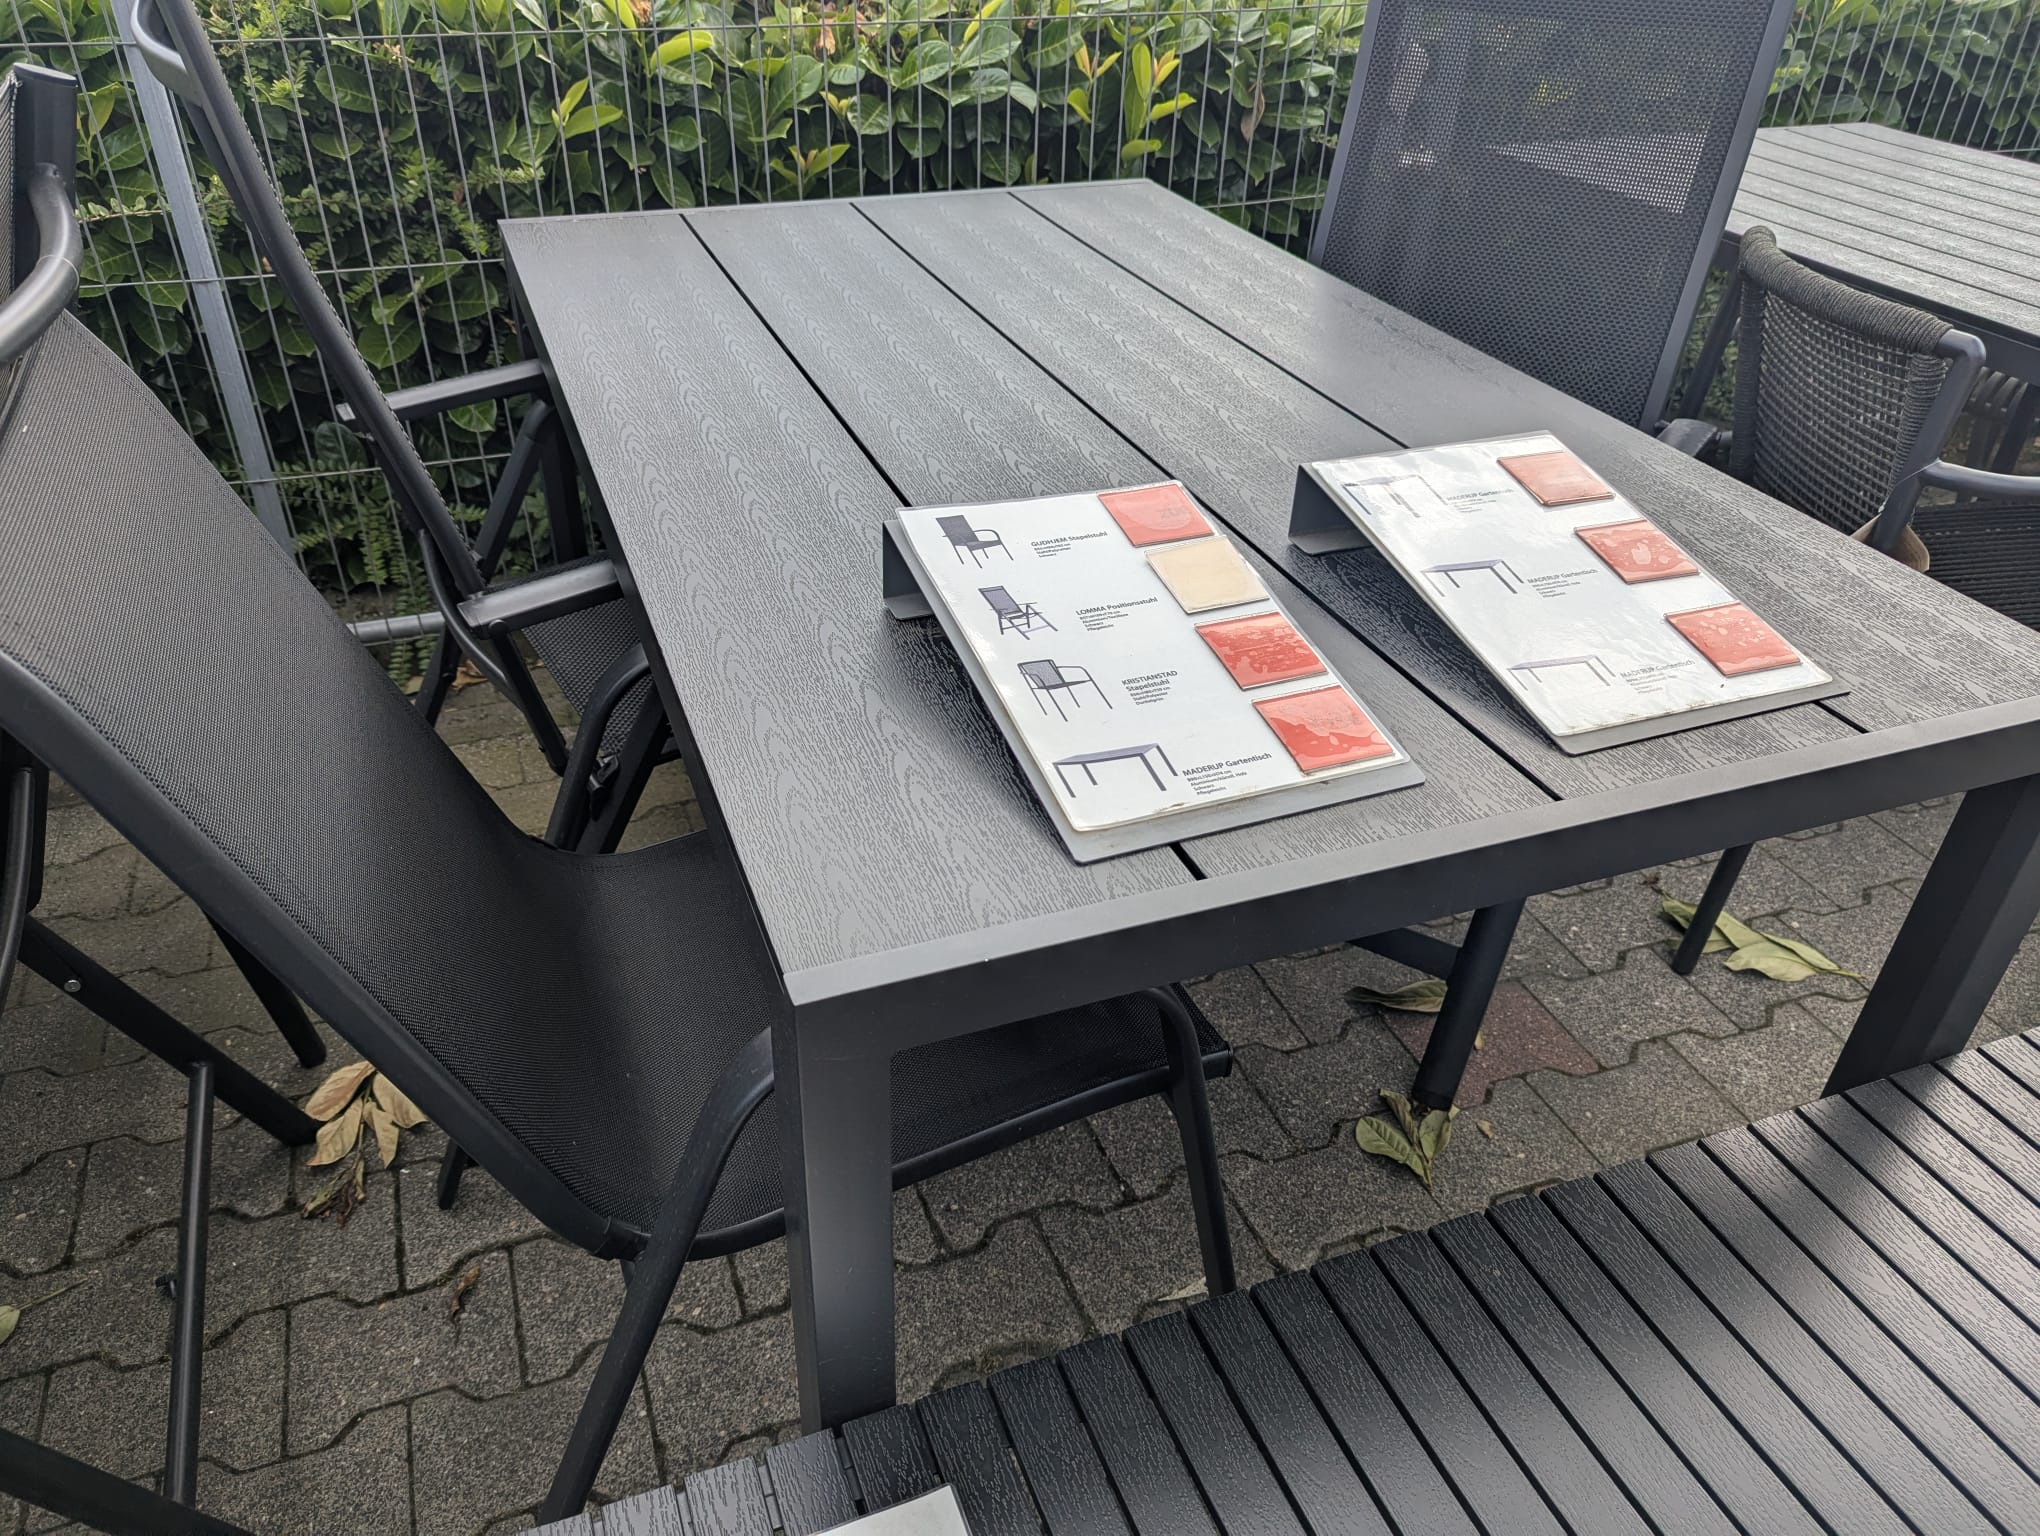
Das muss ein Ende haben
Der Gartentisch aus Meranti kostete mich allein an Material rund 300 Euro. Für den Tisch aus Lärche waren es sogar gut 400 Euro.
Rückblickend war beides hinausgeworfenes Geld.
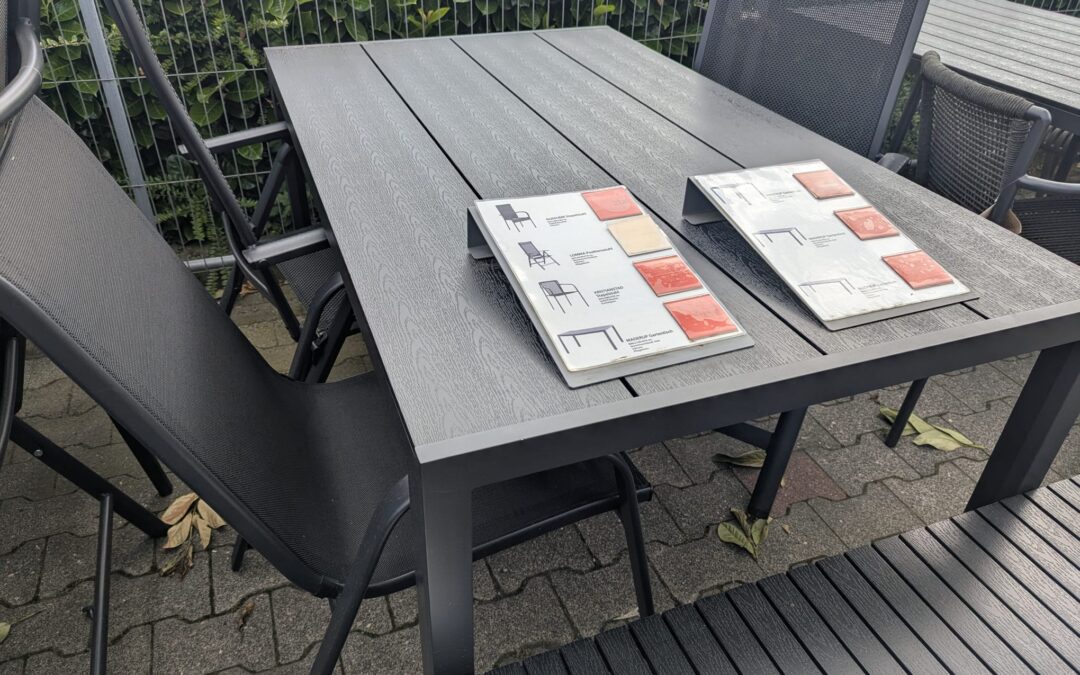
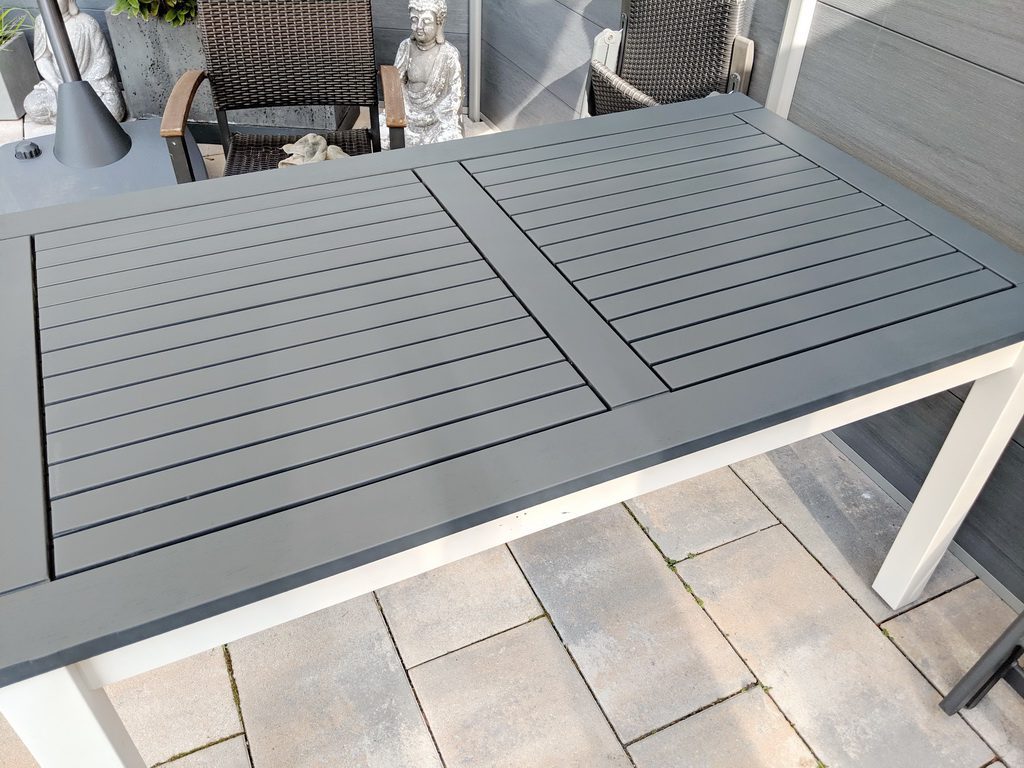
Diese Woche habe ich stattdessen bei JYSK einen Gartentisch für 120 Euro gekauft – mit WPC-Planken und einem Gestell aus Aluminium. Er ist zu 100 % wetterfest und benötigt praktisch keine Pflege.
Natürlich hätte ich diesen Schritt schon viel früher gehen können. Doch als überzeugter Holzwerker kam ein gekaufter Gartentisch für mich einfach nicht infrage.
Heute gehe ich an solche Projekte deutlich nüchterner heran. Vor jedem Selbstbau überlege ich genau, welche Vor- und Nachteile er tatsächlich mit sich bringt. Nicht jedes Projekt wird durch Holz automatisch besser.
Ein Gartentisch aus Holz kann durchaus viele Jahre halten – allerdings nur, wenn er vor Regen und Schnee geschützt steht. Dauerhafte Feuchtigkeit und Frost setzen jedem Holz zu. Das lässt sich durch die Wahl der Holzart oder einer guten Lasur zwar hinauszögern, aber nicht verhindern.
Möbelbeschläge im Praxistest: Meine Erfahrungen aus der Werkstatt
Möbelbeschläge im Praxistest
Heute bin ich auf YouTube eher zufällig über ein Video gestolpert, in dem ein Schreiner den Bau eines hölzernen Schubladenauszugs erklärt.
Mein erster Gedanke war allerdings: Wer braucht so etwas eigentlich? Wer baut sich so einen Holzauszug nach – und vor allem: Welchen praktischen Mehrwert soll das am Ende bringen?
Wie auch immer – vielleicht gibt es tatsächlich den einen oder anderen, der für so etwas einen sinnvollen Einsatzzweck hat. Mir persönlich fällt allerdings keiner ein.
Dafür kann ich aus eigener Erfahrung umso mehr zu wirklich praxisrelevanten Themen beitragen – etwa zu Auszügen, Griffen, Topfbändern oder Stützen. Genau dort liegen für mich die Dinge, die im Werkstattalltag tatsächlich zählen.
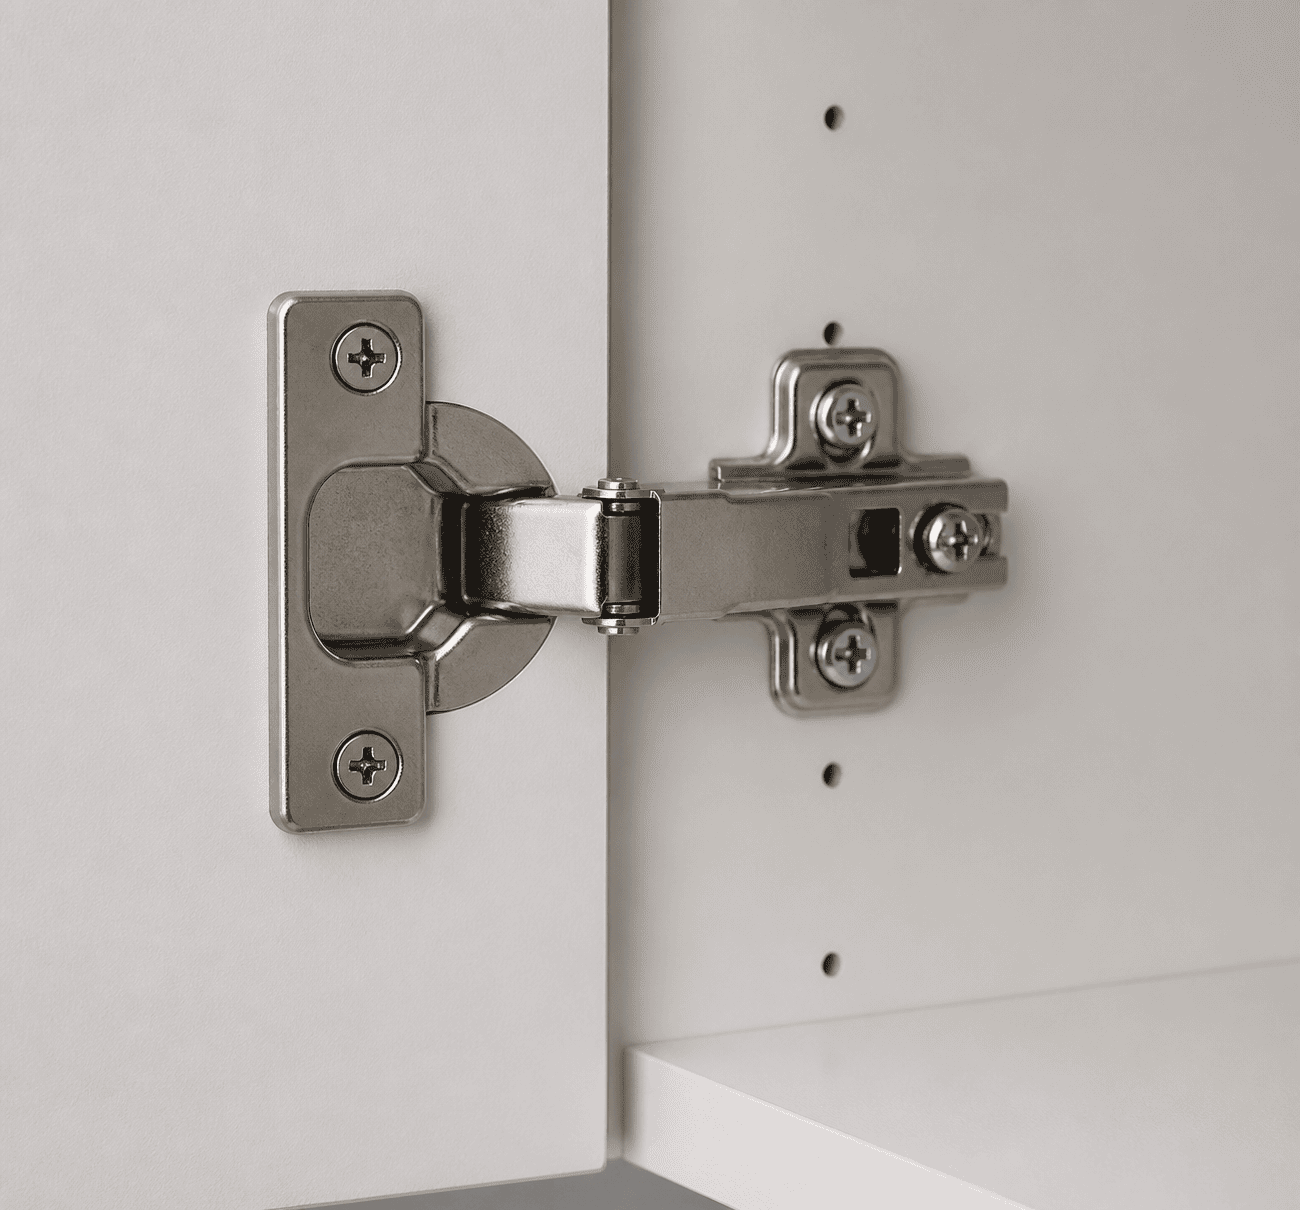
Topfscharniere (Topfbänder)
Jeder Schrank mit Türen braucht Scharniere. Früher kamen dafür häufig sogenannte Klavierbänder zum Einsatz: äußerst stabil, aber auch arbeitsintensiv in der Verarbeitung und beim Spaltmaß nicht gerade unproblematisch. Normale Klappscharniere schieden wegen der geringen Wandstärken vieler Schränke oft von vornherein aus.
Das moderne Topfscharnier – oft auch Topfband genannt – hat keinen einzelnen Erfinder. Die Entwicklung des ersten verdeckt liegenden Scharniers mit Schließautomatik und Topfbohrung geht auf das Jahr 1957 zurück, als das italienische Unternehmen Salice ein entsprechendes Patent anmeldete. In den folgenden Jahrzehnten wurde dieses System vor allem durch den österreichischen Beschlägehersteller Blum sowie weitere deutsche Hersteller entscheidend weiterentwickelt und im Möbelbau praktisch zum Standard gemacht.
Topfband-Arten
- Eckanschlag (Außenanschlag): Die Möbeltür liegt flach auf der Außenseite des Korpus auf. Sie überdeckt die Seitenwand fast komplett. Diese Variante wird bei klassischen Schranktüren am häufigsten verwendet.
- Mittelanschlag (Halbaufschlagend): Zwei Türen schlagen an einer gemeinsamen Mittelwand an. Jede Tür deckt die halbe Stärke der Trennwand ab, was typisch für Kleiderschränke ist.
- Innenanschlag (Einschlagend): Die Tür liegt im Korpus und schließt bündig mit der Schrankvorderkante ab. Sie befindet sich also zwischen den Seitenwänden.
Zusätzliche Unterscheidungsmerkmale bei Topfbändern
Neben dem Anschlag lassen sich Topfbänder durch ihre speziellen Funktionen und Bauweisen unterscheiden:
Öffnungswinkel: Standardbänder öffnen meist in einem Winkel von 95° bis 110°. Für besondere Raumlösungen gibt es Weitwinkelscharniere mit bis zu 165°.
- Kröpfung: Der "Knick" (Kröpfung) im Scharnierarm bestimmt den Anschlag. Ein gerader Arm ist meist für den Eckanschlag gedacht, während stark gekröpfte Bänder für den Innenanschlag genutzt werden.
- Zusatzfunktionen: Topfbänder sind oft mit Dämpfung (Soft-Close) für ein leises Schließen, Clip-Technik zur werkzeuglosen Montage oder mit Selbsteinzug ausgestattet.
- Spezialbänder: Für spezielle Schrankformen existieren Winkelbänder (für z.B. Eckschränke mit 45°- oder 90°-Winkeln) sowie für rahmenlose Konstruktionen.
- Topfdurchmesser: Der Standard für Möbeltüren ist ein Topfdurchmesser von 35 mm. Für kleine Schränke oder sehr dünne Türen werden seltenere 26-mm-Töpfe eingesetzt.
Topfband positionieren
An mein erstes Topfband kann ich mich noch gut erinnern. Als Anfänger habe ich damals natürlich erst einmal nach passenden Videos im Netz gesucht – und auch einige gefunden. Aus heutiger Sicht waren viele davon allerdings vor allem dazu da, interessierten Neulingen möglichst viel teures Zubehör aufzuschwatzen.
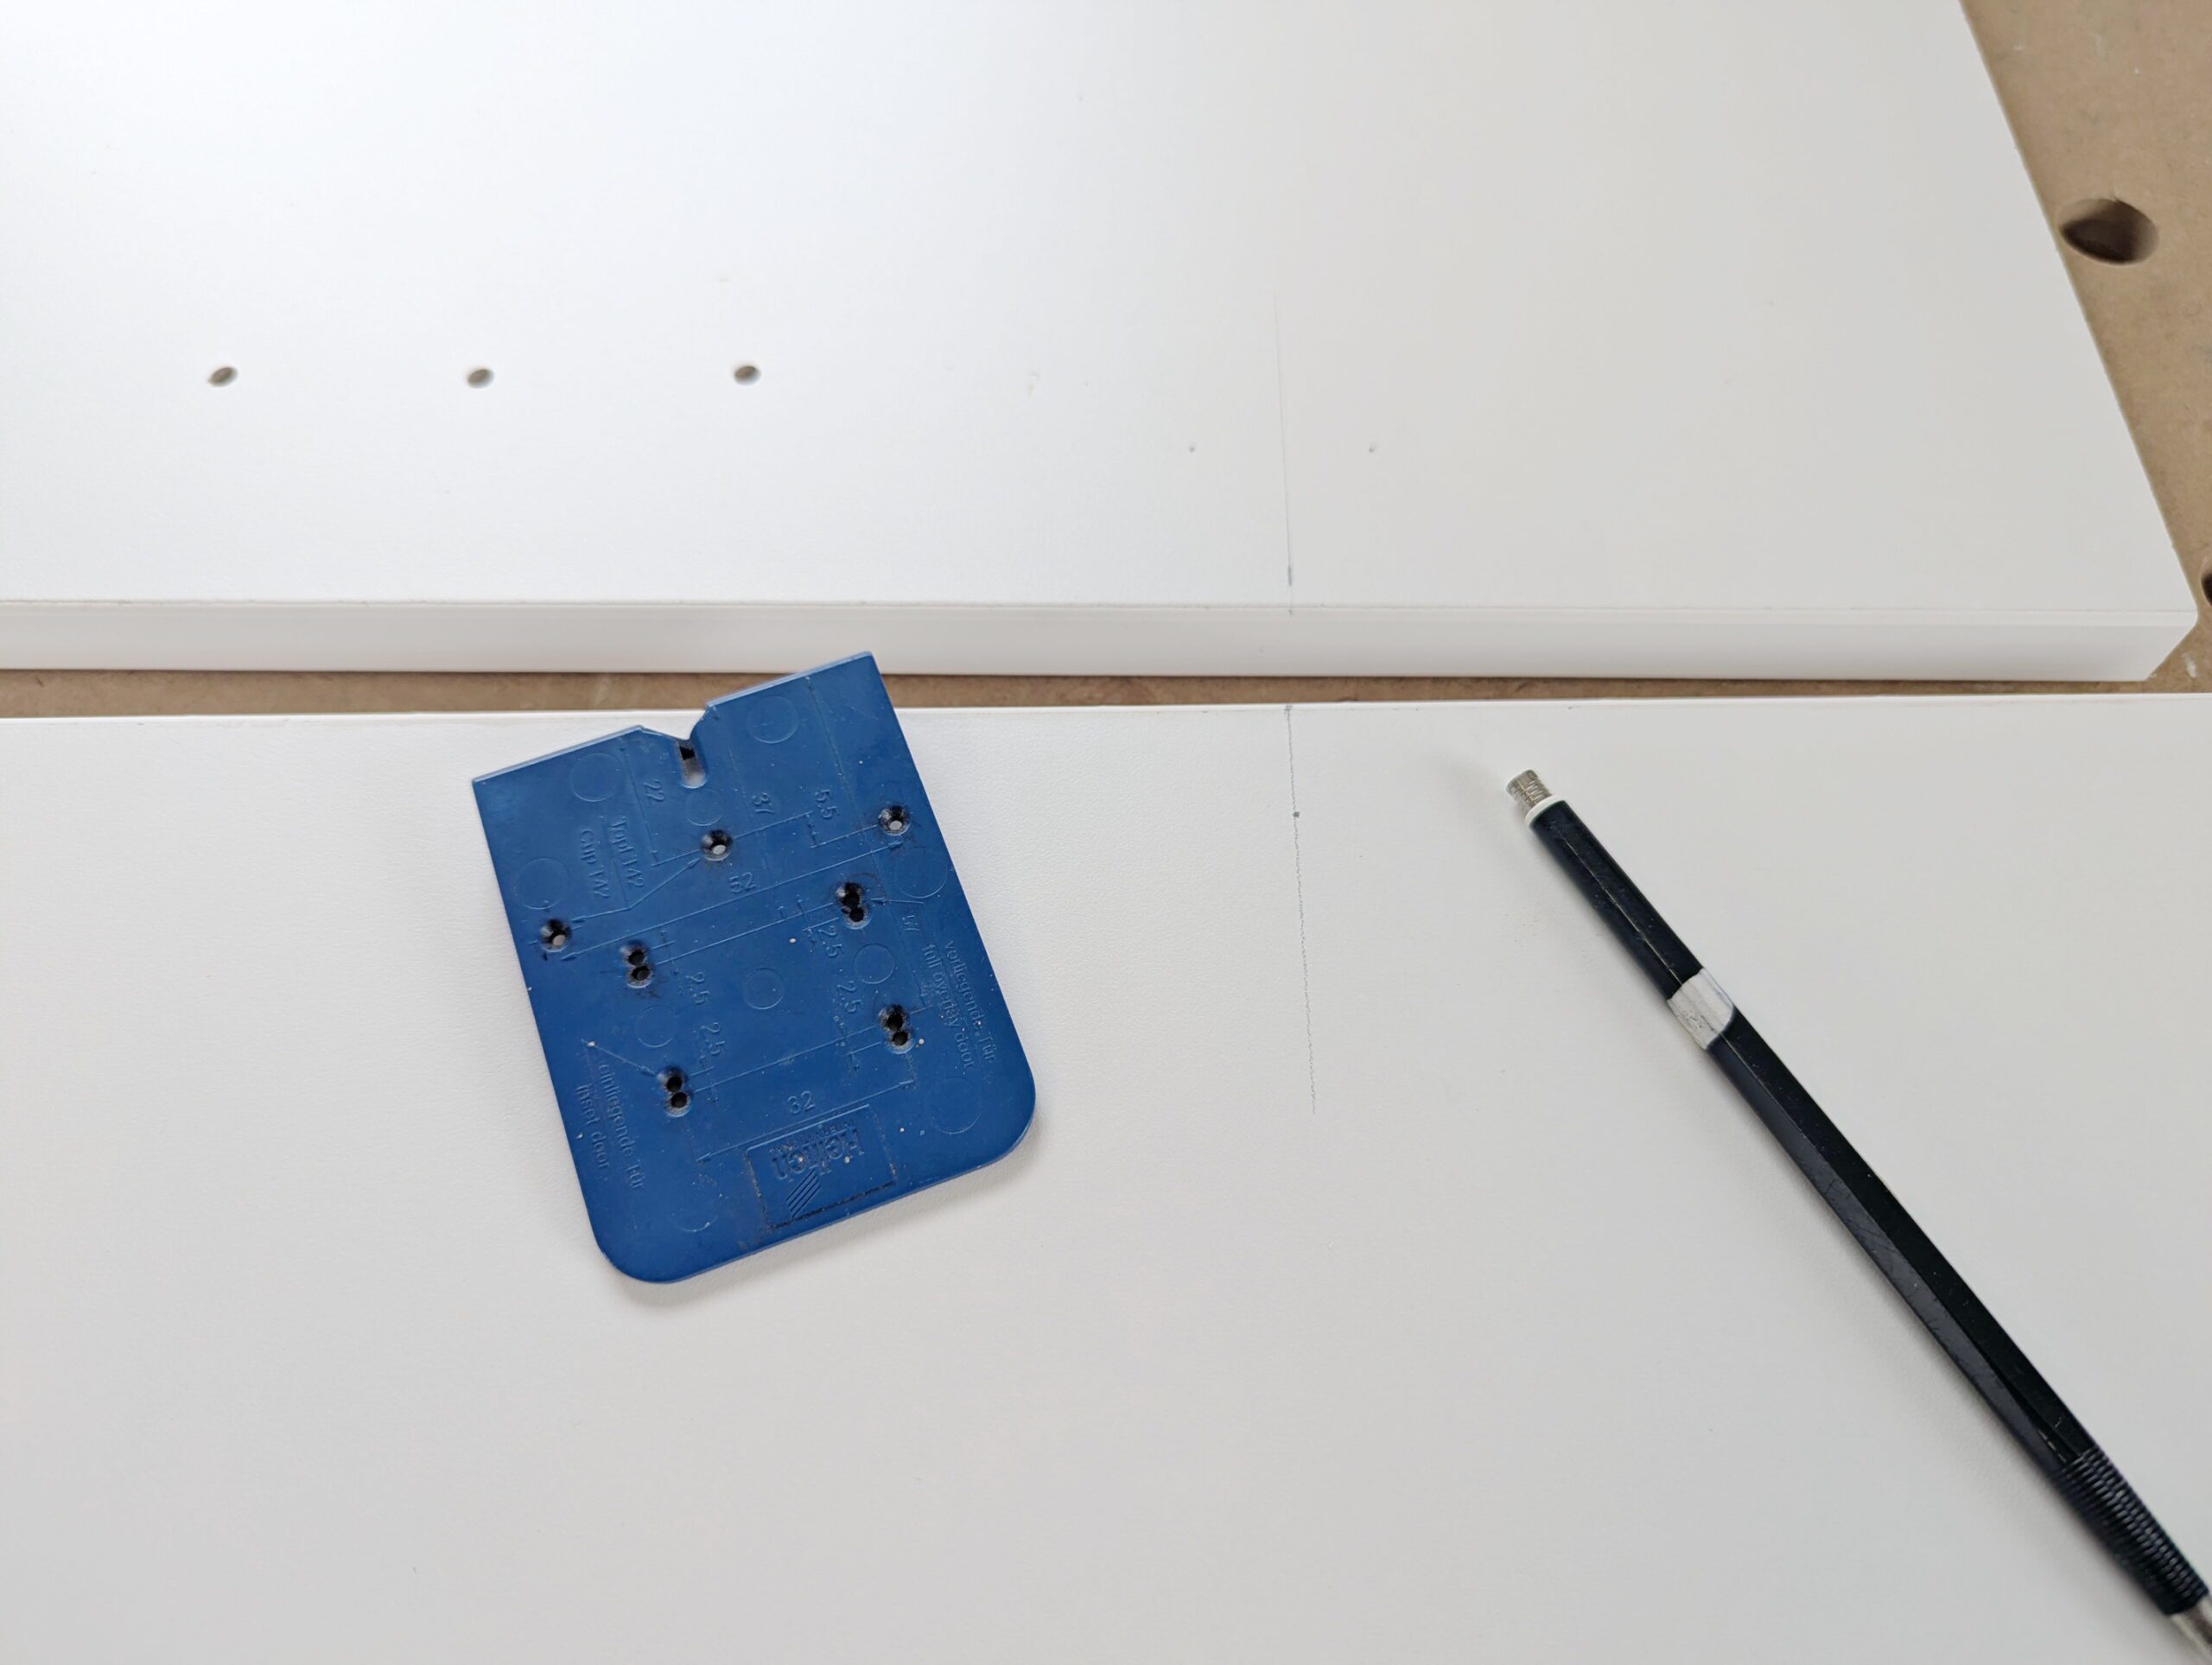
Dabei ist die Sache in Wahrheit erstaunlich einfach. Diese kleine Schablone von Hettich zum Anzeichnen der Bohrungen kostet gerade einmal vier Euro und erfüllt ihren Zweck völlig problemlos. Dafür braucht es weder das viel bemühte „32er-System“ noch irgendwelche aufwendigen Frässchablonen. Sie funktioniert sowohl für anschlagende als auch für einliegende Türen.
Mein damaliger Kauf einer Frässchablone für die Oberfräse samt teurem Fräser war rückblickend betrachtet schlicht überflüssig.
Wer allerdings sehr viele Topfbohrungen herstellen muss – etwa bei einem langen oder hohen Schrank mit zehn oder mehr Bändern –, für den kann eine einfache Frässchablone durchaus sinnvoll sein. Dann geht die Arbeit schneller, gleichmäßiger und man spart sich auf Dauer auch etwas Nerven.
Dafür muss man allerdings kein Vermögen ausgeben. Eine einfache Schablone lässt sich mit wenig Aufwand selbst bauen oder für kleines Geld beschaffen. Der Materialeinsatz liegt oft bei gerade einmal fünf Euro, und in verschiedenen YouTube-Videos wird der Bau solcher Schablonen sehr anschaulich erklärt.
Was aus meiner Sicht jedenfalls nicht nötig ist: für einen 35-mm-Beschlagbohrer von Festool über 100 Euro auszugeben. Der HW S8 D35 liegt inzwischen bei rund 103 Euro – und das ist für diese Arbeit schlicht überzogen. Ein guter Forstnerbohrer mit demselben Durchmesser kostet oft nicht einmal die Hälfte und erfüllt seinen Zweck in der Praxis völlig problemlos.
Was brauche ich im Normalfall an Werkzeug für ein Topfband?
- Forstnerbohrer 35mm Durchmesser
- Holzbohrer 5mm Durchmesser
- Akkuschrauber
- Schablone für das Anzeichnen
- TK-Stift
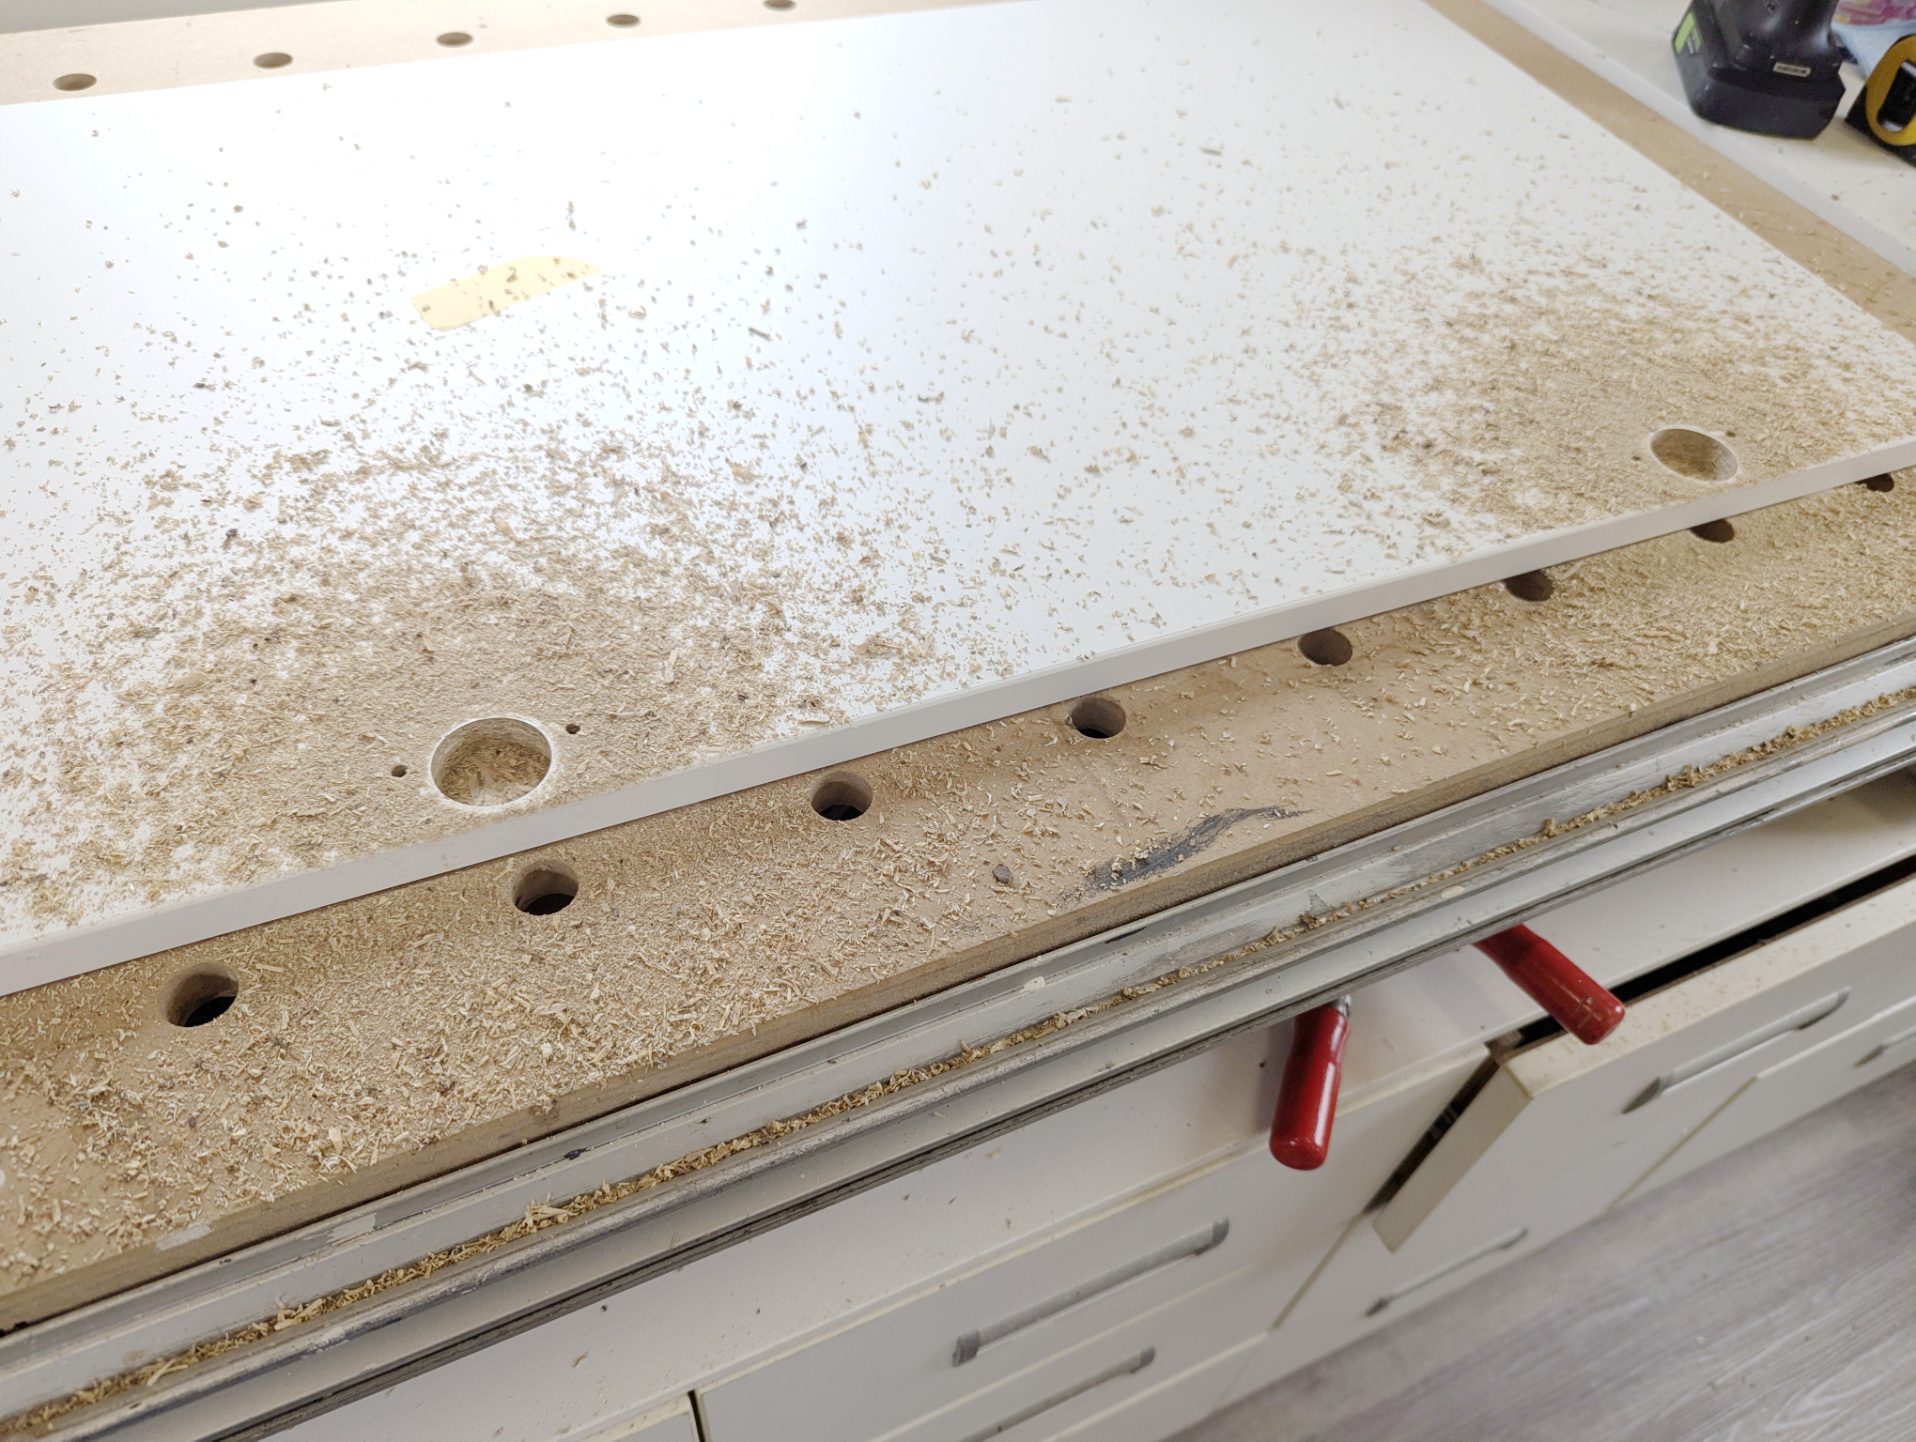
Hier einmal ein Beispiel nach dem Bohren der Topflöcher und der Bohrungen für die Befestigungsschrauben.
Ja, bei beschichteten Spanplatten macht diese Arbeit ordentlich Dreck. Natürlich könnte man versuchen, schon während des Bohrens abzusaugen – ich räume den anfallenden Schmutz allerdings lieber anschließend weg. Bei Vollholz sieht es im Grunde nicht viel anders aus, nur dass dort die Späne meist deutlich größer ausfallen.
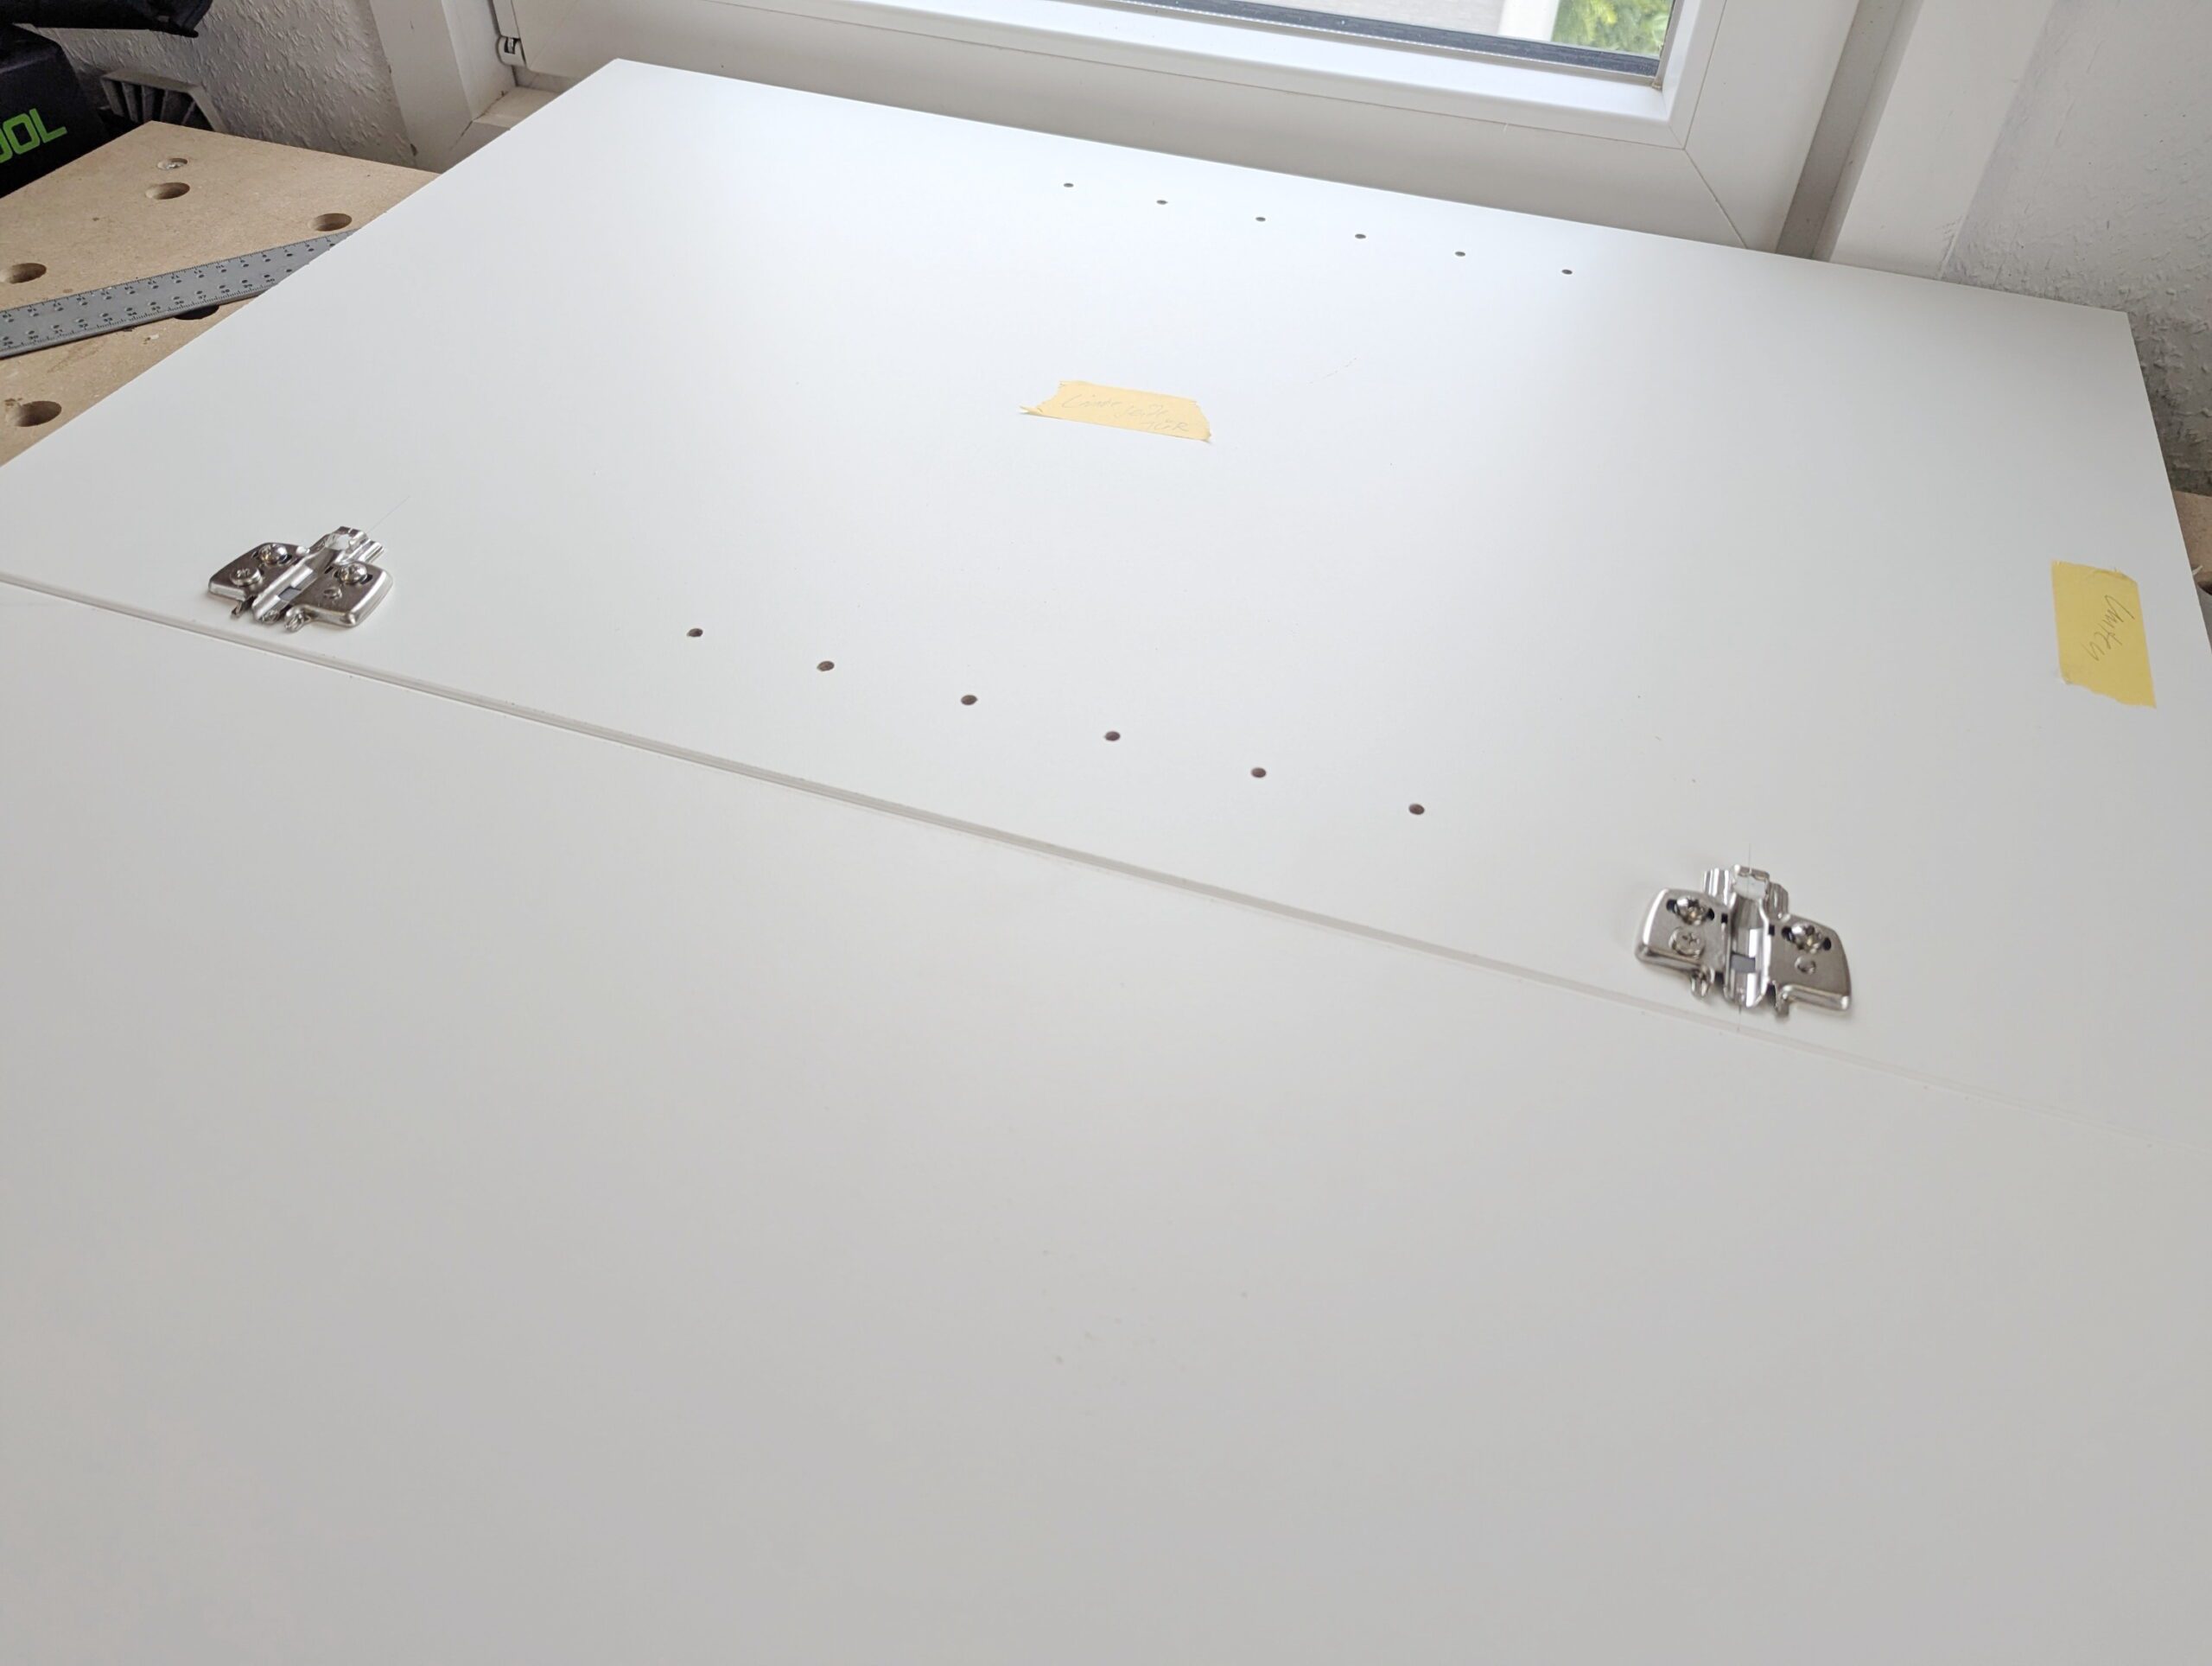
Praktisch ist bei den neuen Hettich-Kreuzplatten, dass die passenden Befestigungsschrauben bereits dabei sind. Das spart nicht nur Zeit, sondern auch die Suche nach den richtigen Schrauben.
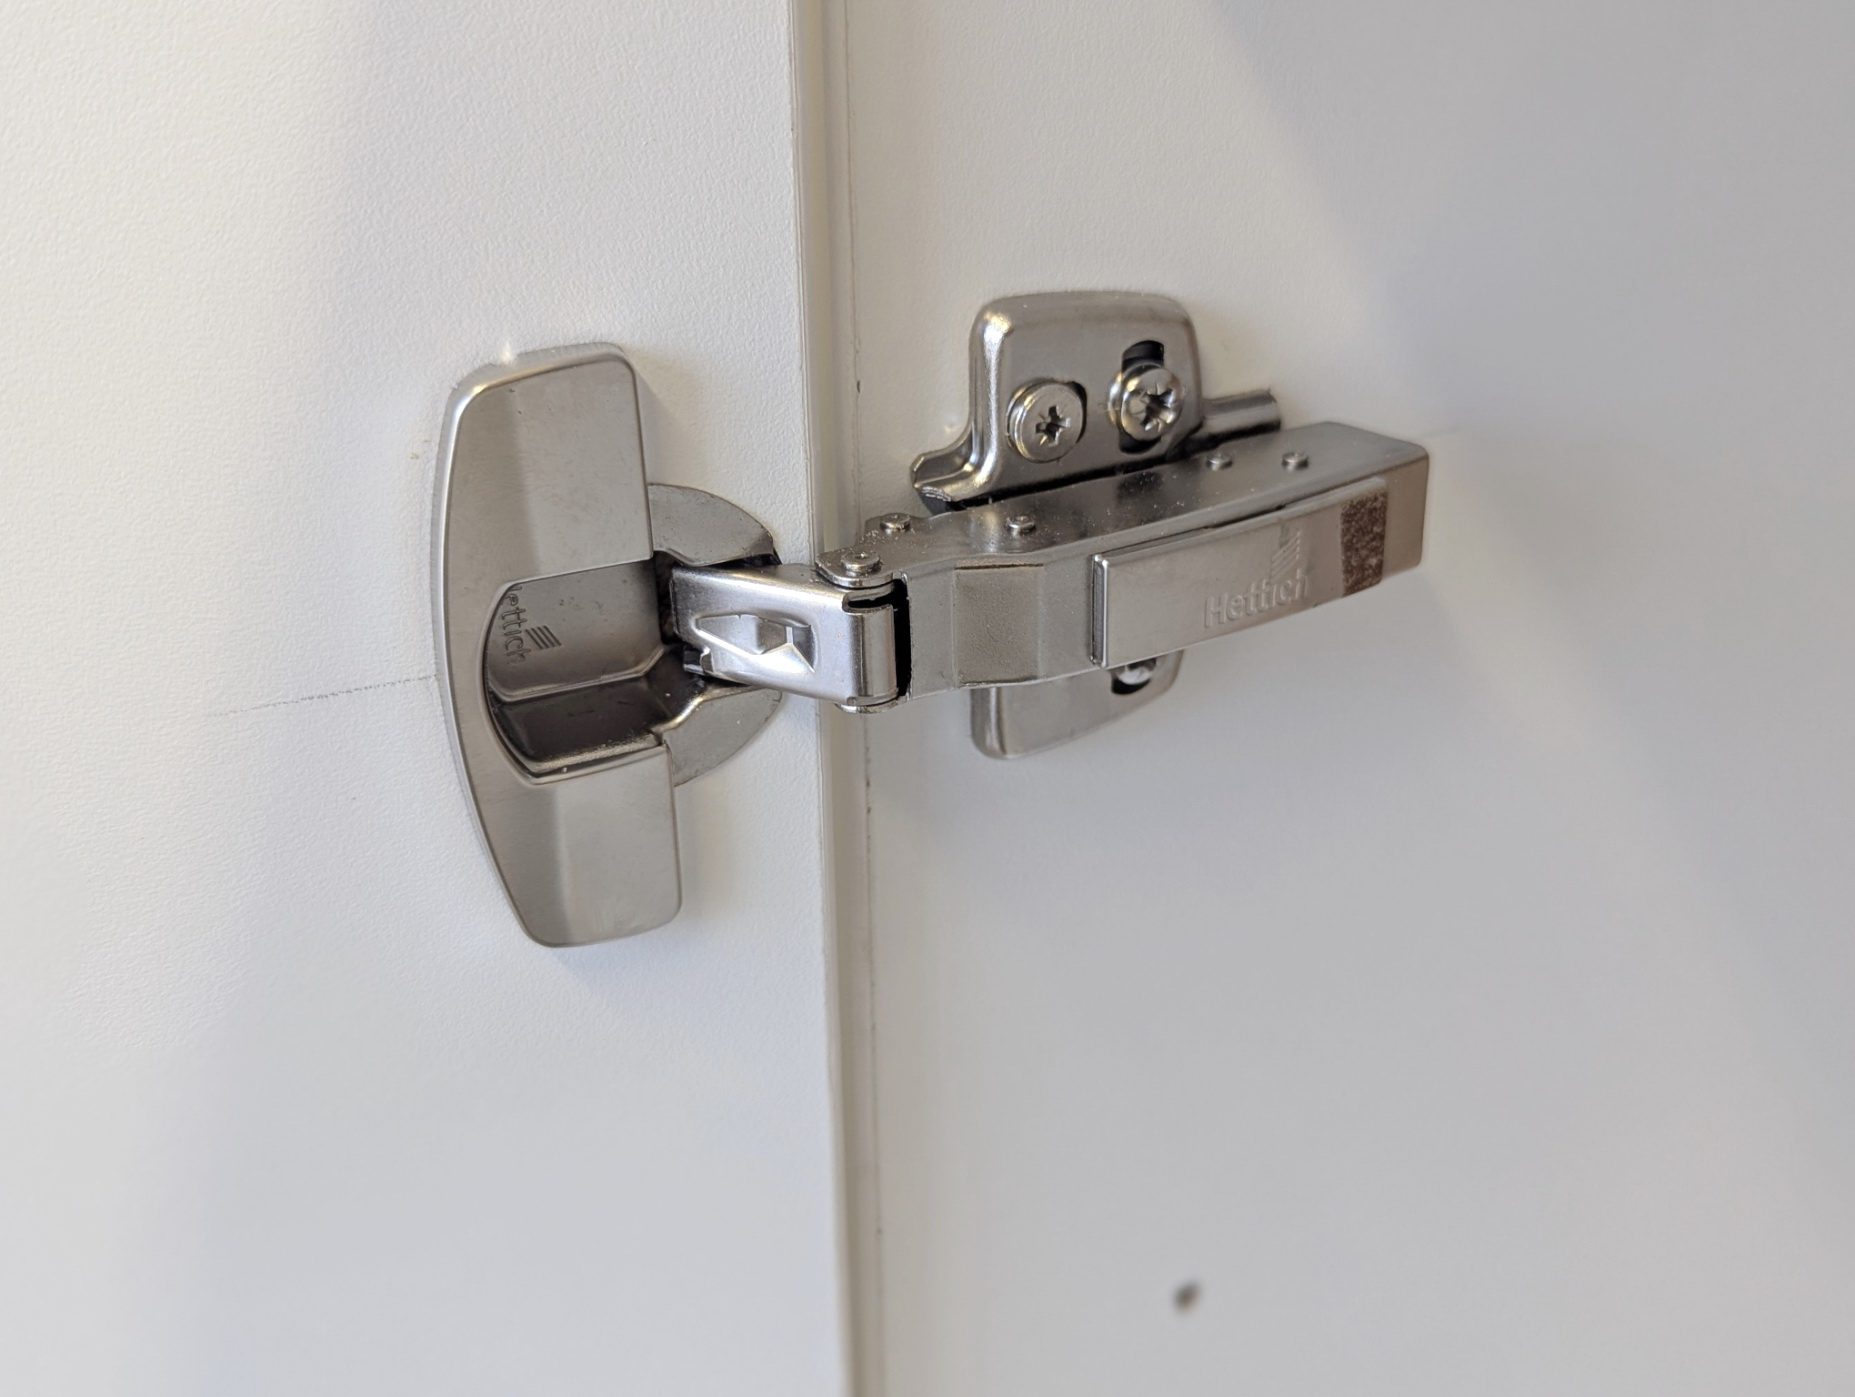
Einstellmöglichkeiten
Natürlich kann es vorkommen, dass ein Topfband einmal nicht auf Anhieb perfekt sitzt. Bei Markenqualität von Hettich oder Blum passiert das zwar eher selten, weil diese Bänder in der Regel bereits so gefertigt sind, dass sie im montierten Zustand sauber zur Kreuzplatte passen.
Trotzdem lässt sich bei Bedarf nachjustieren – sowohl in der Höhe als auch in der Tiefe. Die Einstellung erfolgt über die entsprechenden Schrauben am Band, leider meist noch mit Kreuzschlitz.
Wichtig ist dabei: Nicht wahllos an allen Topfbändern gleichzeitig drehen, solange die Tür noch komplett mit dem Schrank verbunden ist. Immer nur ein Band nach dem anderen verstellen, prüfen und dann erst das nächste anpassen. Sonst verliert man schnell die Übersicht und verschlimmbessert am Ende mehr, als man korrigiert.
Blum und Hettich gehören für mich ganz klar zu den besten Herstellern von Möbelbeschlägen. Das ein oder andere Bauteil mag sich im Detail unterscheiden, doch die Maße für die Befestigung sind im Grunde gleich. Entscheidend ist am Ende nicht die Optik, sondern die Qualität – und genau dort trennt sich die Spreu vom Weizen. Baumarkt-Müll kommt mir jedenfalls nicht mehr ins Haus.
Was gegen No-Name-Beschläge spricht, ist nicht nur die oft miserable Qualität, sondern auch der Preis im Baumarkt. Dort zahlt man erfahrungsgemäß schnell rund 6 Euro pro Topfband – und das oft noch ohne Kreuzplatte und ohne passende Schrauben.
In vielen Onlineshops bekommt man dagegen für knapp 4 Euro bereits Topfbänder von Hettich oder Blum, also echte Markenqualität. Kreuzplatten gibt es häufig schon für rund 80 Cent zusätzlich. Genau deshalb lohnt sich ein genauer Preisvergleich – und vor allem der Verzicht auf billigen Baumarkt-Kram.
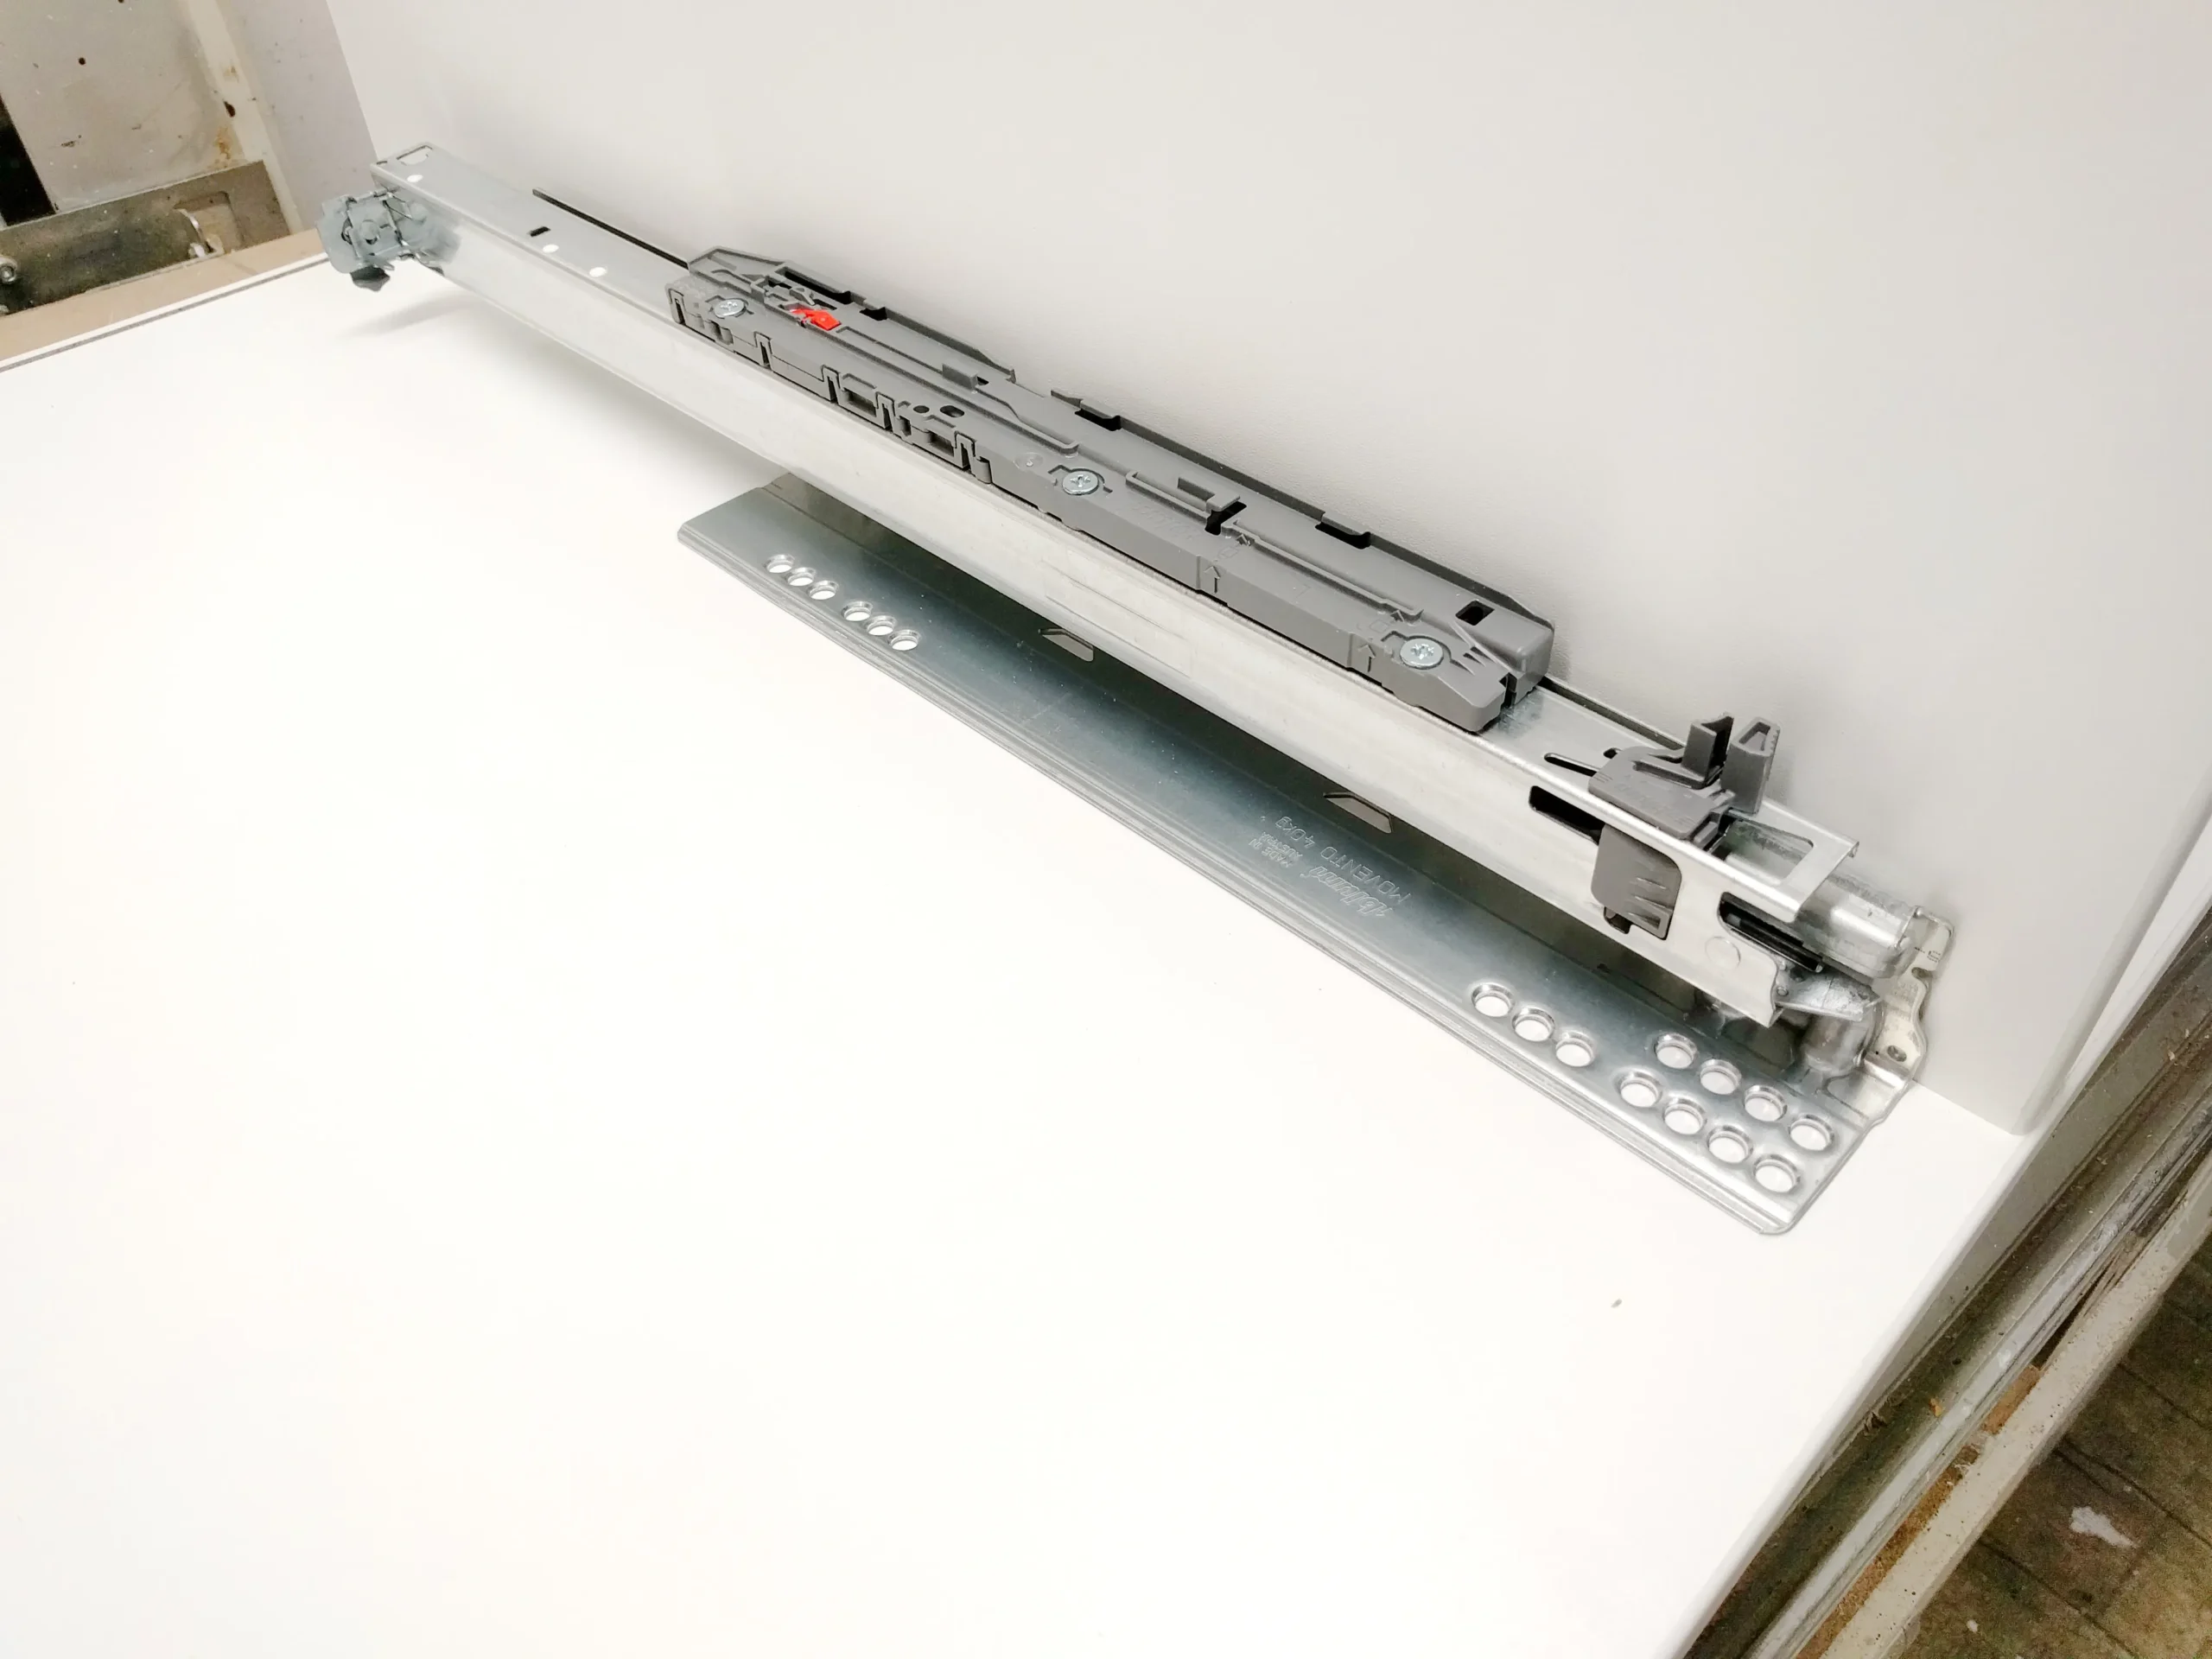
Schubladenauszüge
Wie bereits am Anfang erwähnt, kann ich mir heute keinen sinnvollen Anwendungsfall vorstellen, in dem ein selbst gebauter Holz-Schubladenauszug noch ernsthaft eine Rolle spielen sollte. Für mich fällt so etwas eher in die Kategorie „Mangel an interessanteren Themen“ – oder anders gesagt: Man baut es, weil einem gerade nichts Besseres einfällt, nicht weil es im Alltag wirklich einen praktischen Nutzen hätte.
Auszüge gibt es inzwischen in hunderten Varianten, Längen und Qualitätsstufen. Vom einfachen, robusten Standardauszug für rund 12 Euro bis hin zu aufwendig einzubauenden Komfortauszügen für weit über 40 Euro pro Paar ist alles dabei.
Hier verbaue ich gerade Blum-Auszüge für knapp 30 Euro in einen Werkzeugschrank. Nicht etwa, weil ich ausgerechnet in diesem Schrank unbedingt diese Auszüge bräuchte, sondern schlicht deshalb, weil ich sie noch im Bestand hatte. Bevor so etwas im Regal verstaubt, kann es auch sinnvoll verbaut werden.
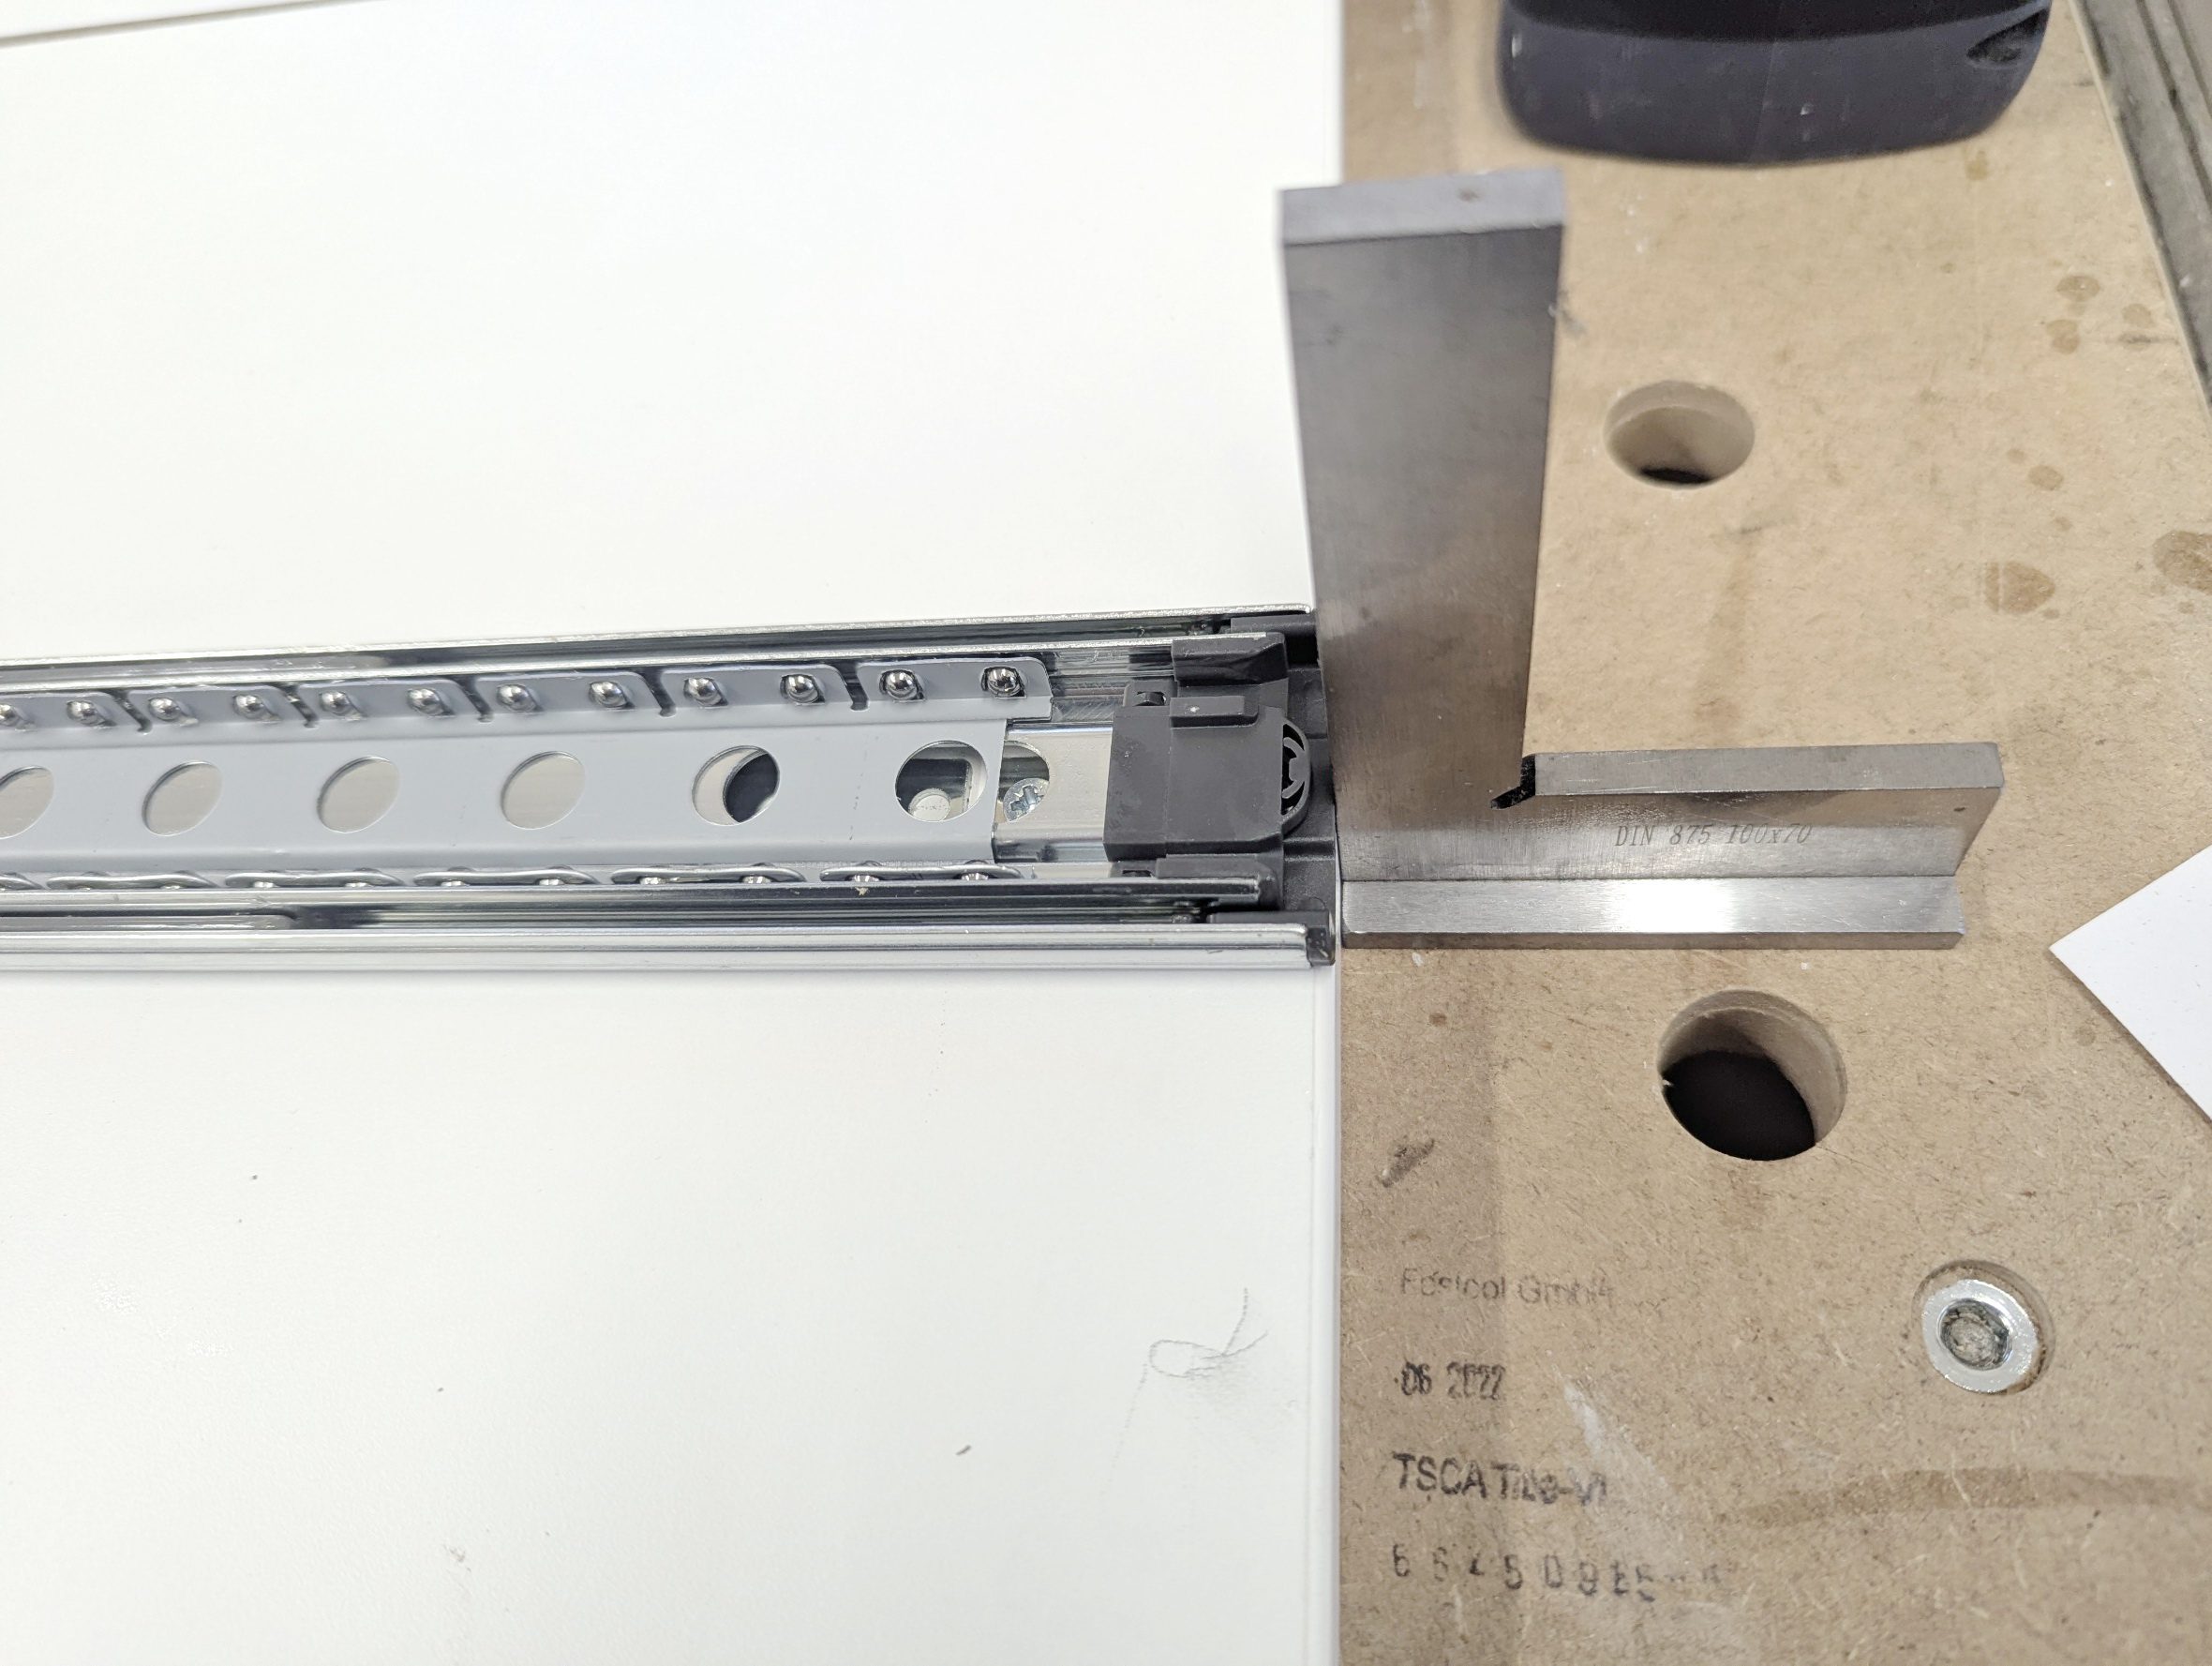
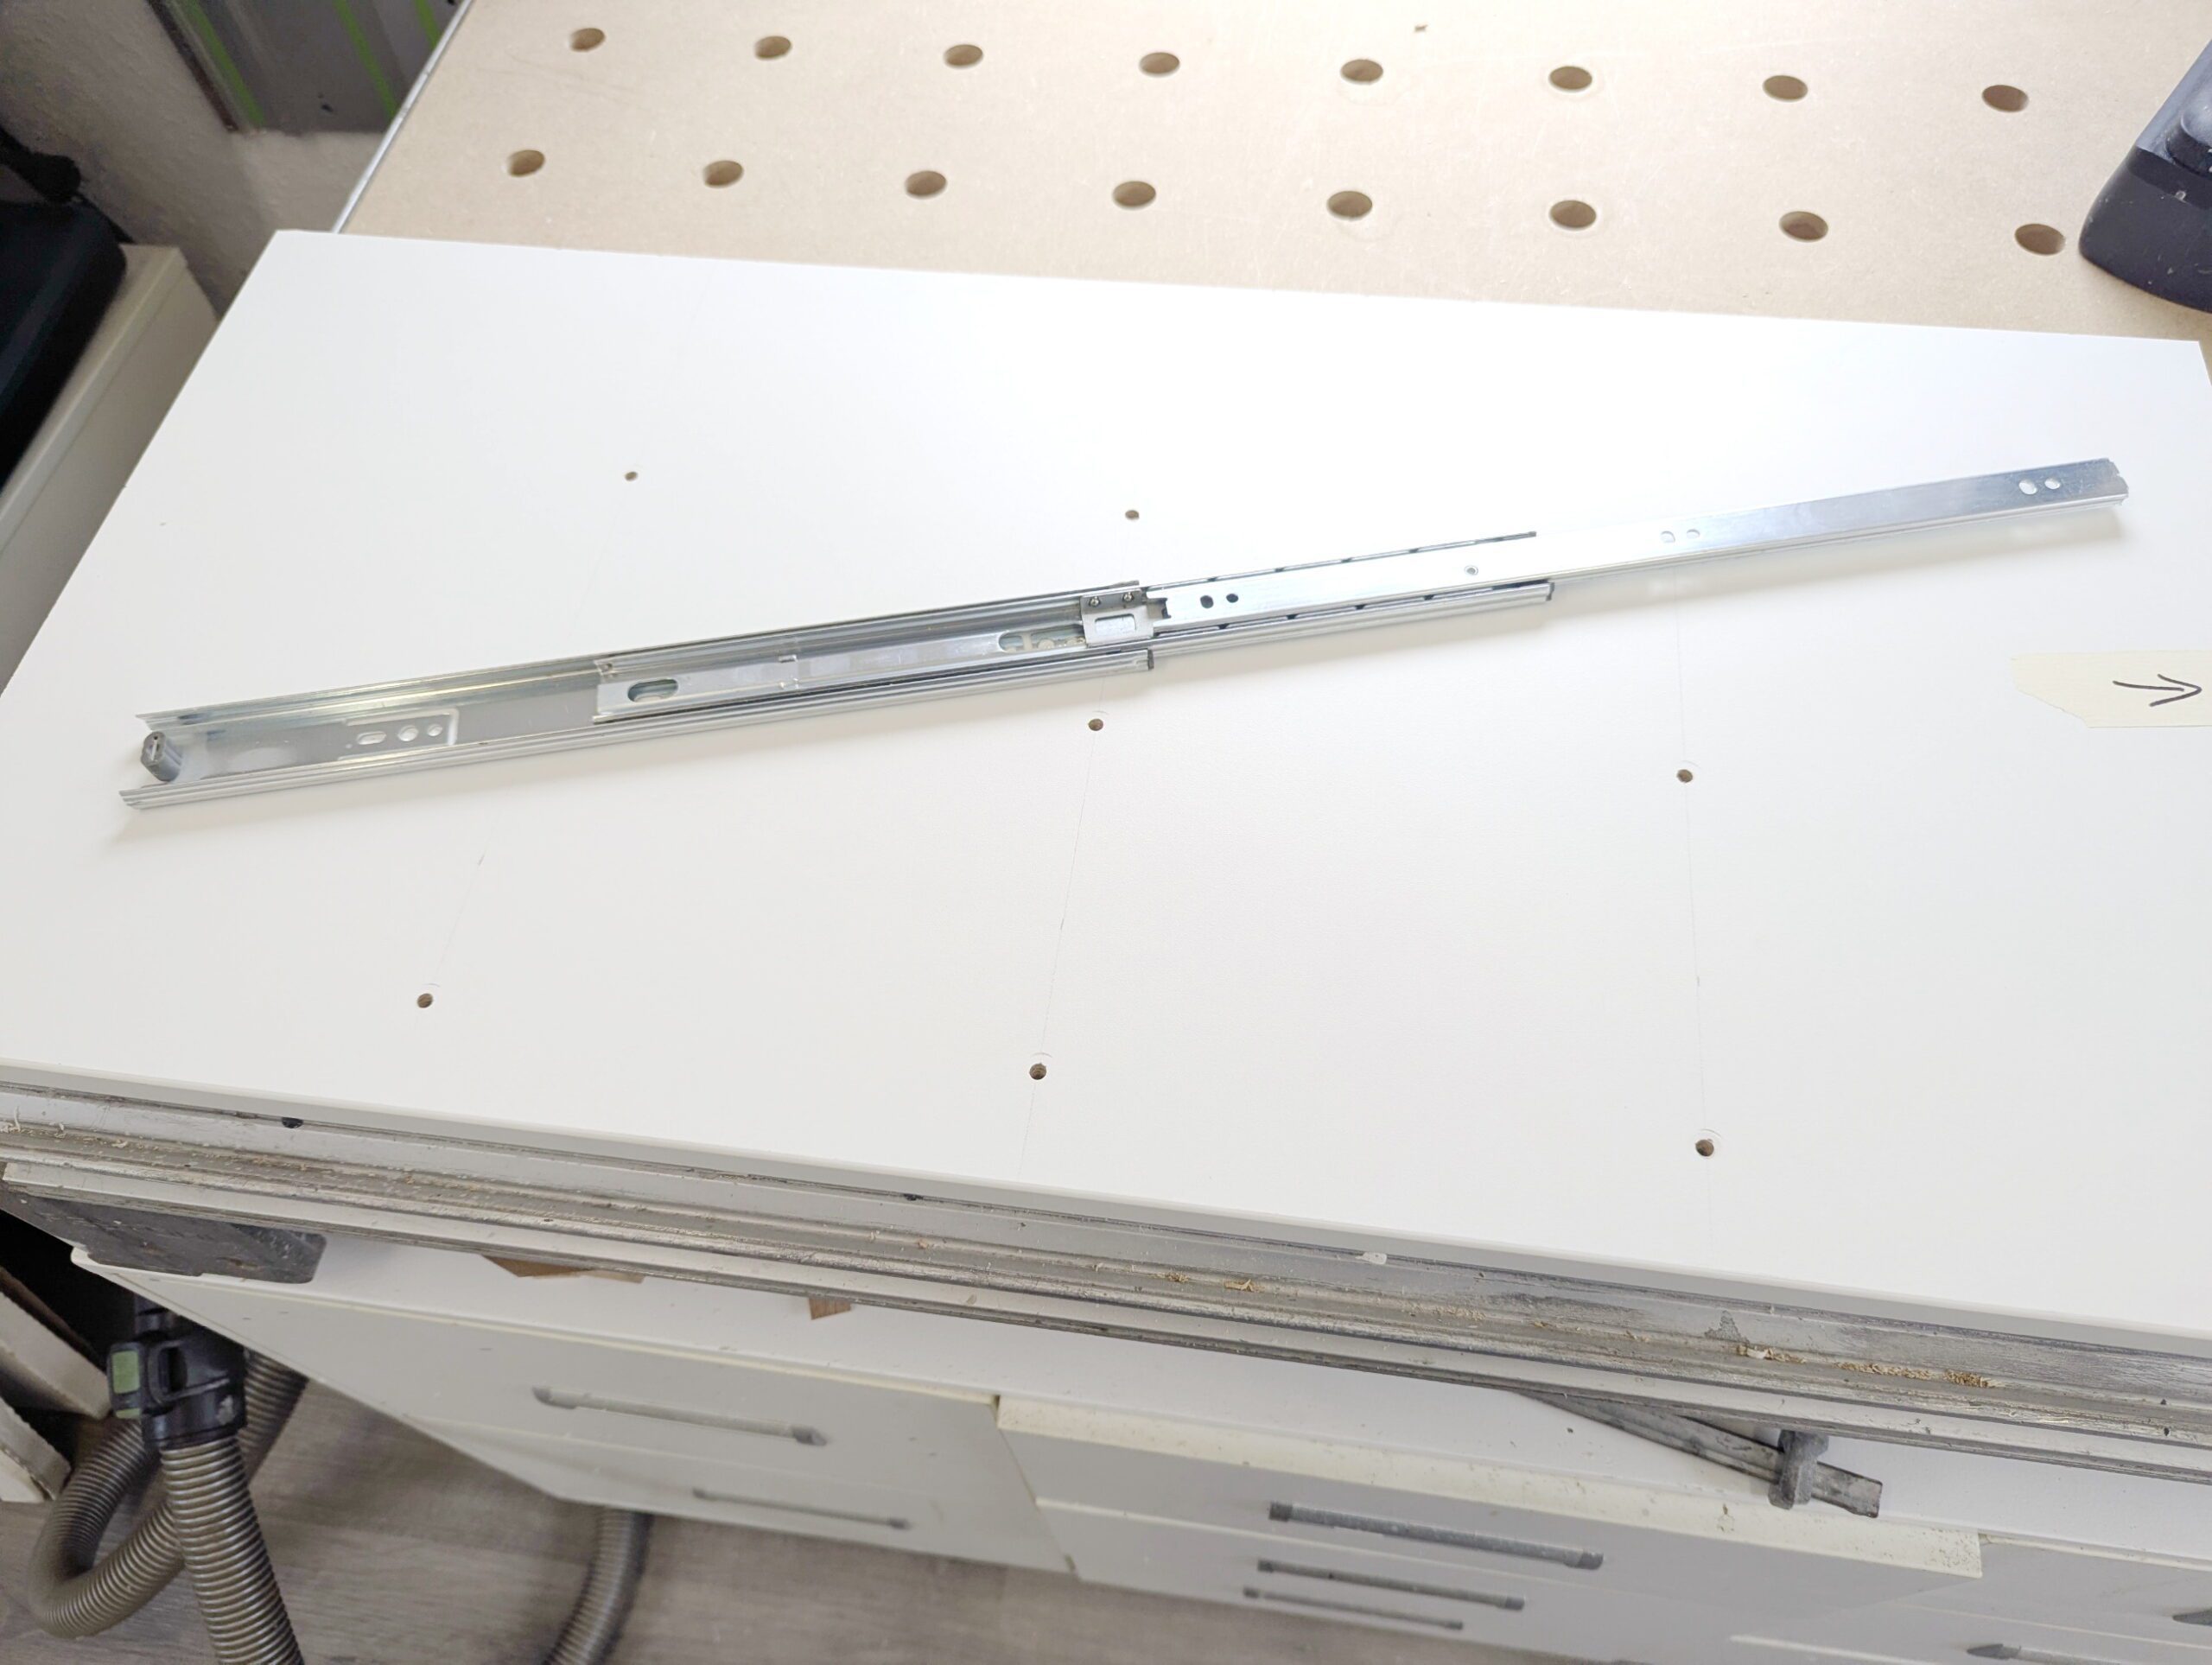
Eine pauschale Empfehlung für bestimmte Schubladenauszüge kann ich nicht geben, denn am Ende entscheidet immer der Einsatzzweck. Für meine Werkstattschränke verwende ich grundsätzlich kräftige Teleskopauszüge von Teleskopschienen24. Dort zählt vor allem die hohe Tragkraft, denn Werkstattschubladen müssen Gewicht aushalten und dauerhaft zuverlässig laufen. Ein weiterer Vorteil ist, dass sich diese Auszüge vergleichsweise einfach montieren lassen.
Und ja: Ich werde ganz sicher nie wieder sogenannte Push-to-open-Auszüge verbauen. Auf dem Papier klingt das immer modern und elegant – in der Praxis sind diese Systeme aber deutlich anfälliger, als man zunächst denkt. Wenn so ein Auszug ausfällt, wird der Austausch schnell zu einer unnötig lästigen und unbequemen Arbeit.
Bei selbst einziehenden Auszügen sollte man deshalb aus meiner Sicht keine Kompromisse machen. Hier würde ich ausschließlich zu Markenware greifen. Nur dann ist die Chance groß, dass man nicht schon nach kurzer Zeit wieder an den Schrank muss, sondern über viele Jahre Ruhe hat.
Wer noch nie Schubladenauszüge eingebaut hat, dem kann ich nur raten, zunächst ein Probestück anzufertigen. So lassen sich mögliche Einbaufehler oder Passprobleme sehr viel schneller erkennen, bevor man sich den eigentlichen Schrank unnötig verdirbt.
Gerade bei Teleskopauszügen ist es entscheidend, den vorgeschriebenen Abstand zwischen Schublade und Schrankwand exakt einzuhalten. Schon ein Millimeter zu viel Spiel kann dazu führen, dass der Auszug nach einigen Bewegungen ausklinkt oder nicht mehr sauber läuft.
Genau deshalb lohnt sich ein Probestück fast immer: Es kostet wenig Material, spart aber im Zweifel eine Menge Ärger.
Teleskopauszüge sind in der Praxis sehr einfach zu verbauen. Die Schublade lässt sich dabei vergleichsweise frei positionieren, ohne dass man an bestimmte komplizierte Mindestmaße gebunden wäre.
Befestigt werden diese Auszüge in der Regel mit sogenannten Euroschrauben am Korpus. Und genau da zeigt sich wieder einmal, wie absurd manche Baumarktpreise inzwischen geworden sind: Ein 1000er-Pack solcher Schrauben kostet online gerade einmal rund 10 Euro. Im Baumarkt habe ich dagegen ernsthaft schon Packungen mit sechs Stück für 4,65 Euro gesehen.
Mehr muss man über das Preisniveau im Baumarkt eigentlich nicht wissen.
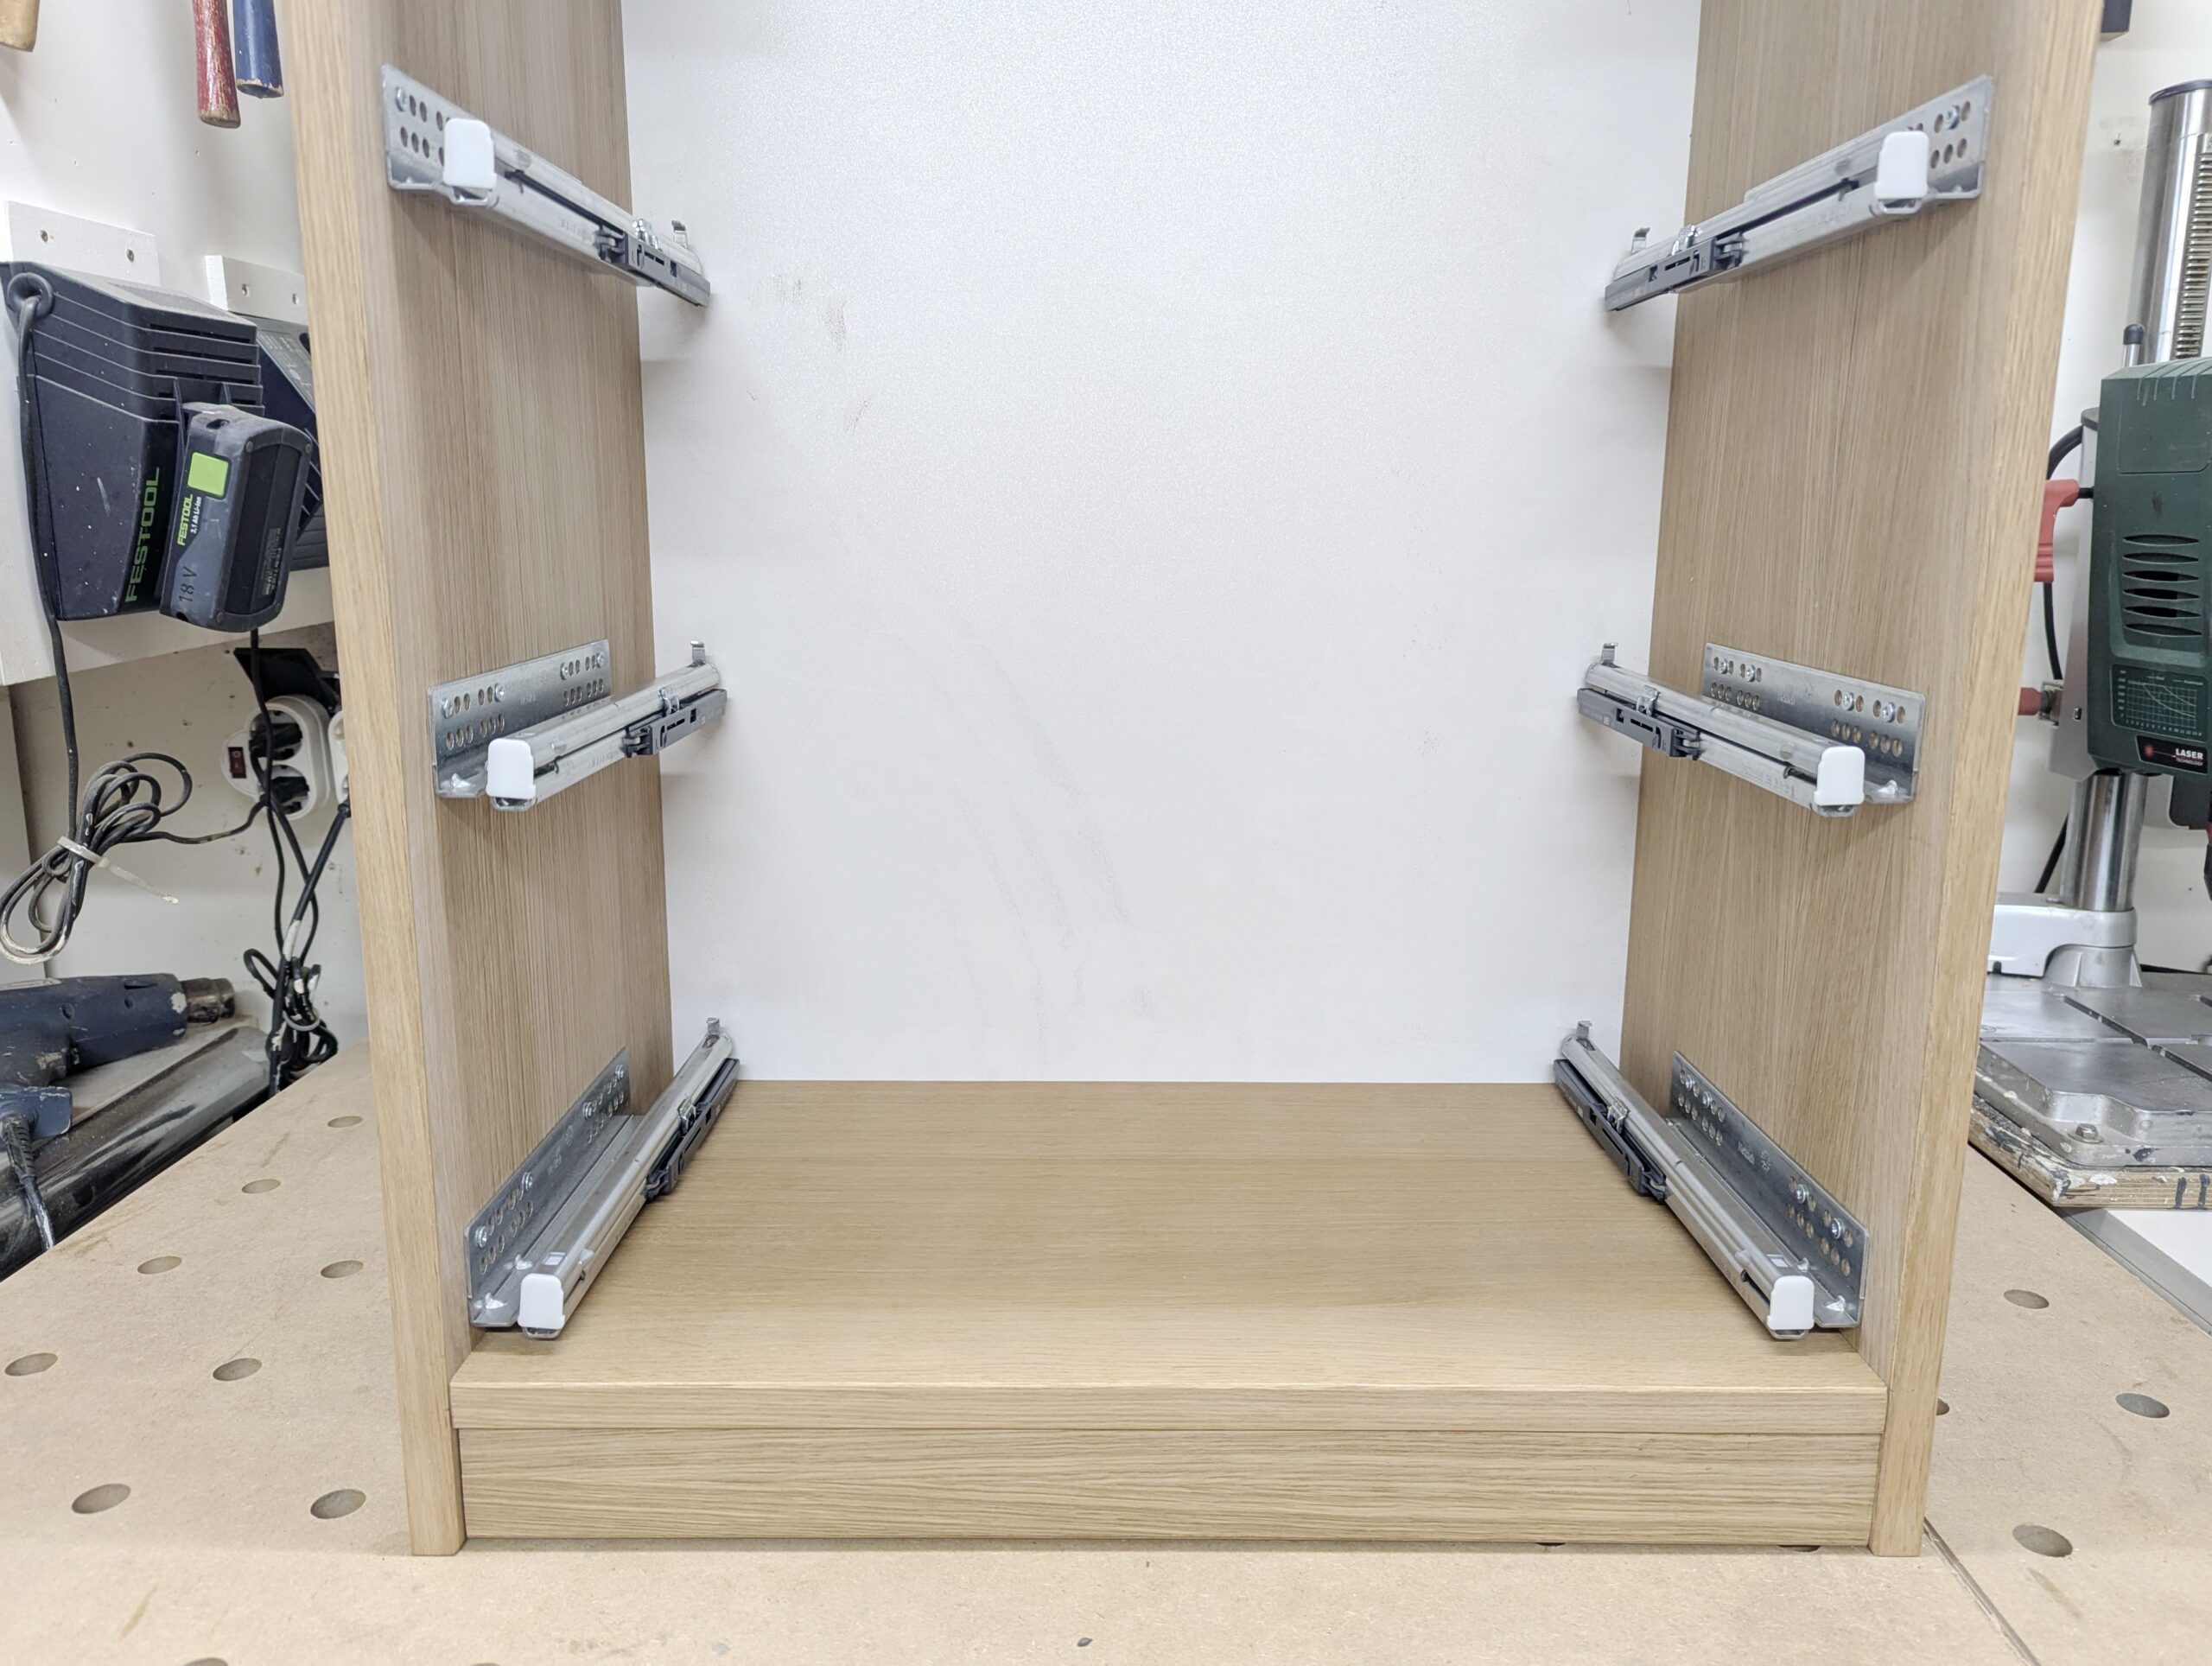
hochwertige Auszüge
Es macht durchaus Spaß, hochwertige Auszüge in einen Schrank einzubauen. Man sollte sich allerdings darüber im Klaren sein, dass man damit an ganz bestimmte Einbaumaße gebunden ist – und zwar nicht nur bei der Schrankkonstruktion, sondern vor allem bei der Schublade selbst. Höhe, Tiefe und Breite müssen exakt zu den Vorgaben des jeweiligen Auszugssystems passen.
Damit nicht genug: Auch die Schublade muss nach den Anforderungen des Auszugs gebaut werden. Je nach System sind bestimmte Schubkastenseitenstärken, Aussparungen im Frontbereich und Bohrungen an der Rückseite für die Führungen erforderlich. Wer hier schludert oder „frei nach Gefühl“ baut, wird mit solchen Auszügen nicht glücklich.
Der Vorteil ist allerdings nicht von der Hand zu weisen: Ist alles sauber gebaut und korrekt montiert, läuft der Schubkasten sehr präzise, ohne zu wackeln und praktisch ohne Spiel. Dazu kommt, dass sich viele hochwertige Auszüge im eingebauten Zustand noch fein justieren lassen – horizontal wie vertikal, meist über kleine Einstellrädchen oder Exzenter.
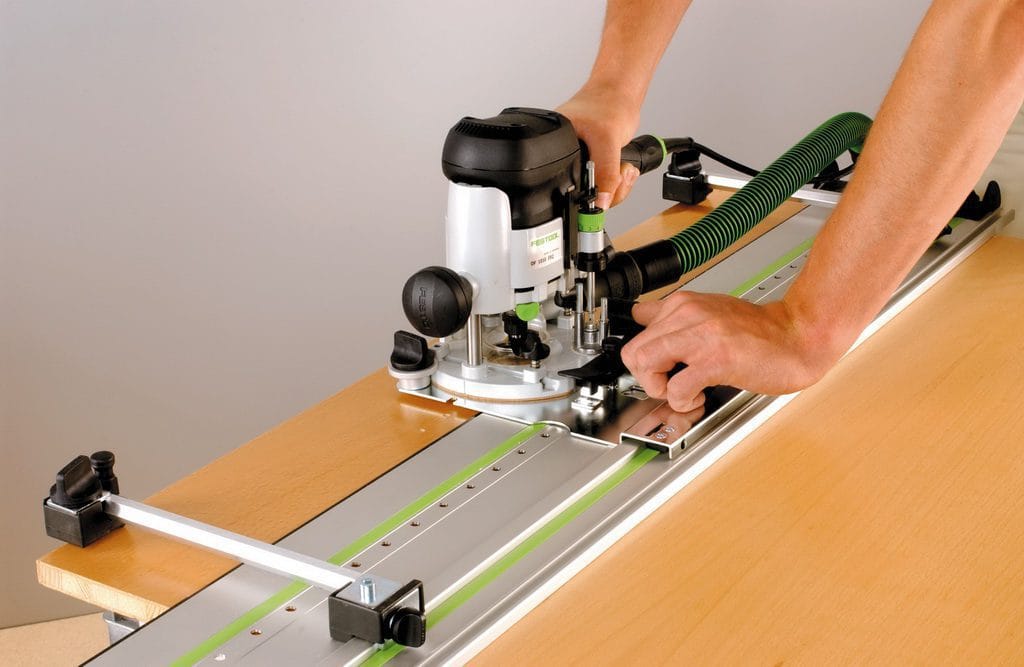
Steckbodenträger System 32
Selbstverständlich hatte ich auch das Festool-Frässystem 32. Damals war ich noch deutlich stärker vom Festool-Virus befallen als heute.
Ohne groß über Sinn oder Unsinn nachzudenken, habe ich dieses System bei nahezu allen früheren Schrankprojekten eingesetzt. Lochreihe von oben bis unten gefräst – einfach, weil man es eben so macht, wenn man das System schon besitzt. Irgendwann habe ich mich allerdings gefragt, warum ich mir diese Arbeit eigentlich antue. Jeder weiß doch, dass ein Einlegeboden in den meisten Schränken später kaum noch umgesetzt wird. Trotzdem werden brav komplette Lochreihen durch den ganzen Korpus gezogen, als gäbe es dafür einen handwerklichen Orden.
Und diese Zahl „32“ hatte auf mich damals fast etwas Magisches. Heute weiß ich: Das war Unsinn.
Ein exakter Abstand von 32 Millimetern zwischen den Bohrungen ist in den allermeisten Fällen schlicht nicht nötig. Wer einen Schrank baut, muss nicht automatisch das komplette Systemdenken der Möbelindustrie übernehmen. Für ein paar Einlegeböden oder einfache Beschläge braucht es keine heilige Lochreihe über die gesamte Schrankhöhe.
Bohrungen Steckbodenträger
Für diese paar Bohrungen brauche ich weder eine Schablone noch irgendein Frässystem. Was man dafür wirklich braucht, ist ein wenig Verständnis für Statik und Hebelwirkung, einen 5-mm-Bohrer und einen Akkuschrauber.
Hier habe ich die Bohrungen ganz schlicht mit einem großen Anlegewinkel im Abstand von 7 cm in der Höhe angezeichnet und anschließend ausreichend Löcher gesetzt. Schon beim Bau war mir klar, dass ich die Position dieses Einlegebodens mit an Sicherheit grenzender Wahrscheinlichkeit nie wieder verändern werde. Warum also eine komplette Lochreihe nach dem 32er-System fräsen, wenn am Ende doch nur wenige Bohrungen tatsächlich gebraucht werden?
Genau dafür brauche ich weder eine Schablone noch ein teures Frässystem.
Normale Hettich-Steckbodenträger sind 24 mm lang. Eine Bohrtiefe von 12 mm ist deshalb völlig ausreichend und in der Praxis mehr als genug.
500 Stück dieser Bodenträger kosten im Onlinehandel rund 25 Euro. Im Baumarkt werden dagegen teilweise ernsthaft 6er-Packs für 4 Euro angeboten. Nur mal so nebenbei – damit man eine Vorstellung davon bekommt, wie absurd manche Preise inzwischen geworden sind.
Natürlich gibt es unzählige Varianten von Bodenträgern. Am Ende erfüllen sie aber alle denselben Zweck: Sie tragen den Einlegeboden. Keiner davon hält den Boden plötzlich besser, nur weil er besonders raffiniert aussieht oder im Baumarkt in einer schicken Blisterverpackung hängt.
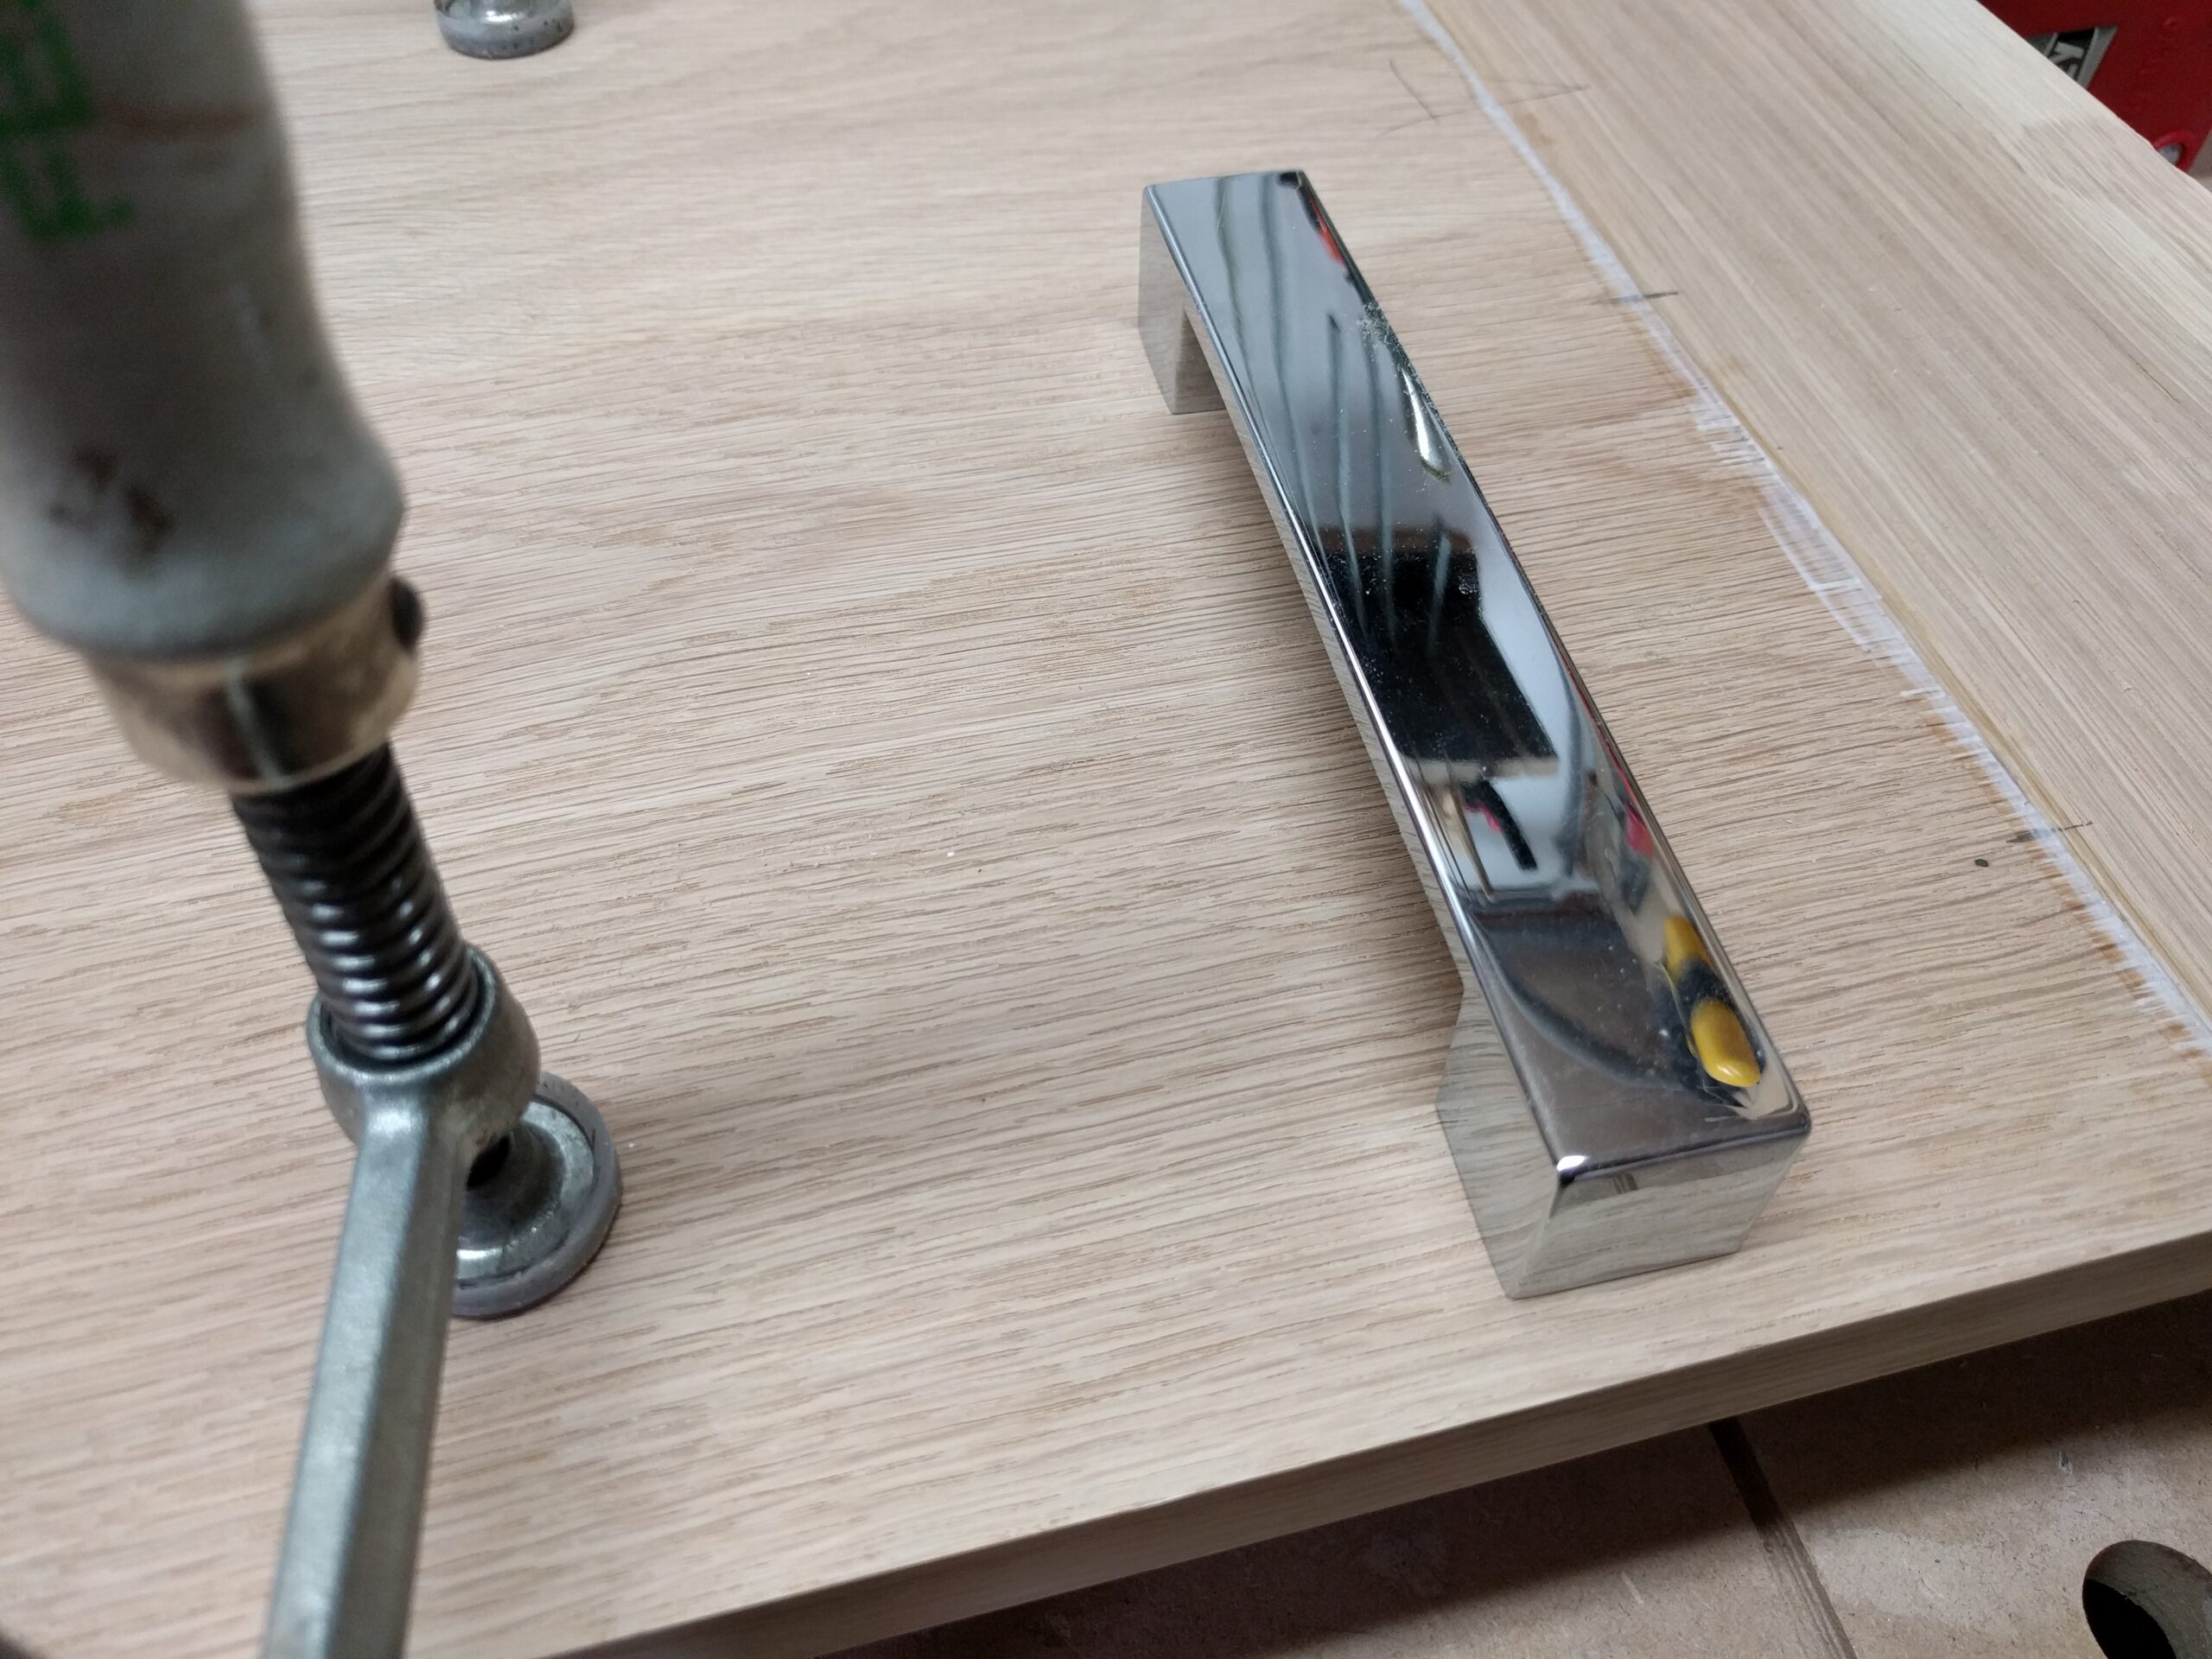
Möbelgriffe
Davon habe ich im Laufe der Jahre sicher schon Hunderte verbaut – und dabei auch einiges an Lehrgeld bezahlt.
Als wir damals unsere neue Küche gekauft haben, mussten wir für jeden einzelnen Griff 39 Euro Aufpreis bezahlen. Heute kann ich darüber nur noch den Kopf schütteln. Damals wussten wir es schlicht nicht besser. Am Ende waren das ganz normale Stahlgriffe, die selbst im Baumarkt kaum mehr als 12 Euro kosten.
Natürlich gibt es bei Möbelgriffen erhebliche Qualitätsunterschiede. Der Griff auf dem Bild besteht aus verchromtem und poliertem Spritzguss. Es gibt äußerlich fast identische Modelle aber auch in einfacher Kunststoffausführung – und genau dort liegt oft der Unterschied, den man auf den ersten Blick nicht erkennt, später aber sehr wohl bemerkt.
Der Markt für Möbelgriffe ist riesig. Gerade deshalb sollte man sich bei der Auswahl Zeit lassen und nicht einfach den erstbesten Griff kaufen. Am Ende entscheidet nicht nur die Optik, sondern auch die Haptik, die Verarbeitung und die Dauerhaltbarkeit darüber, ob man mit einem Griff wirklich zufrieden ist.
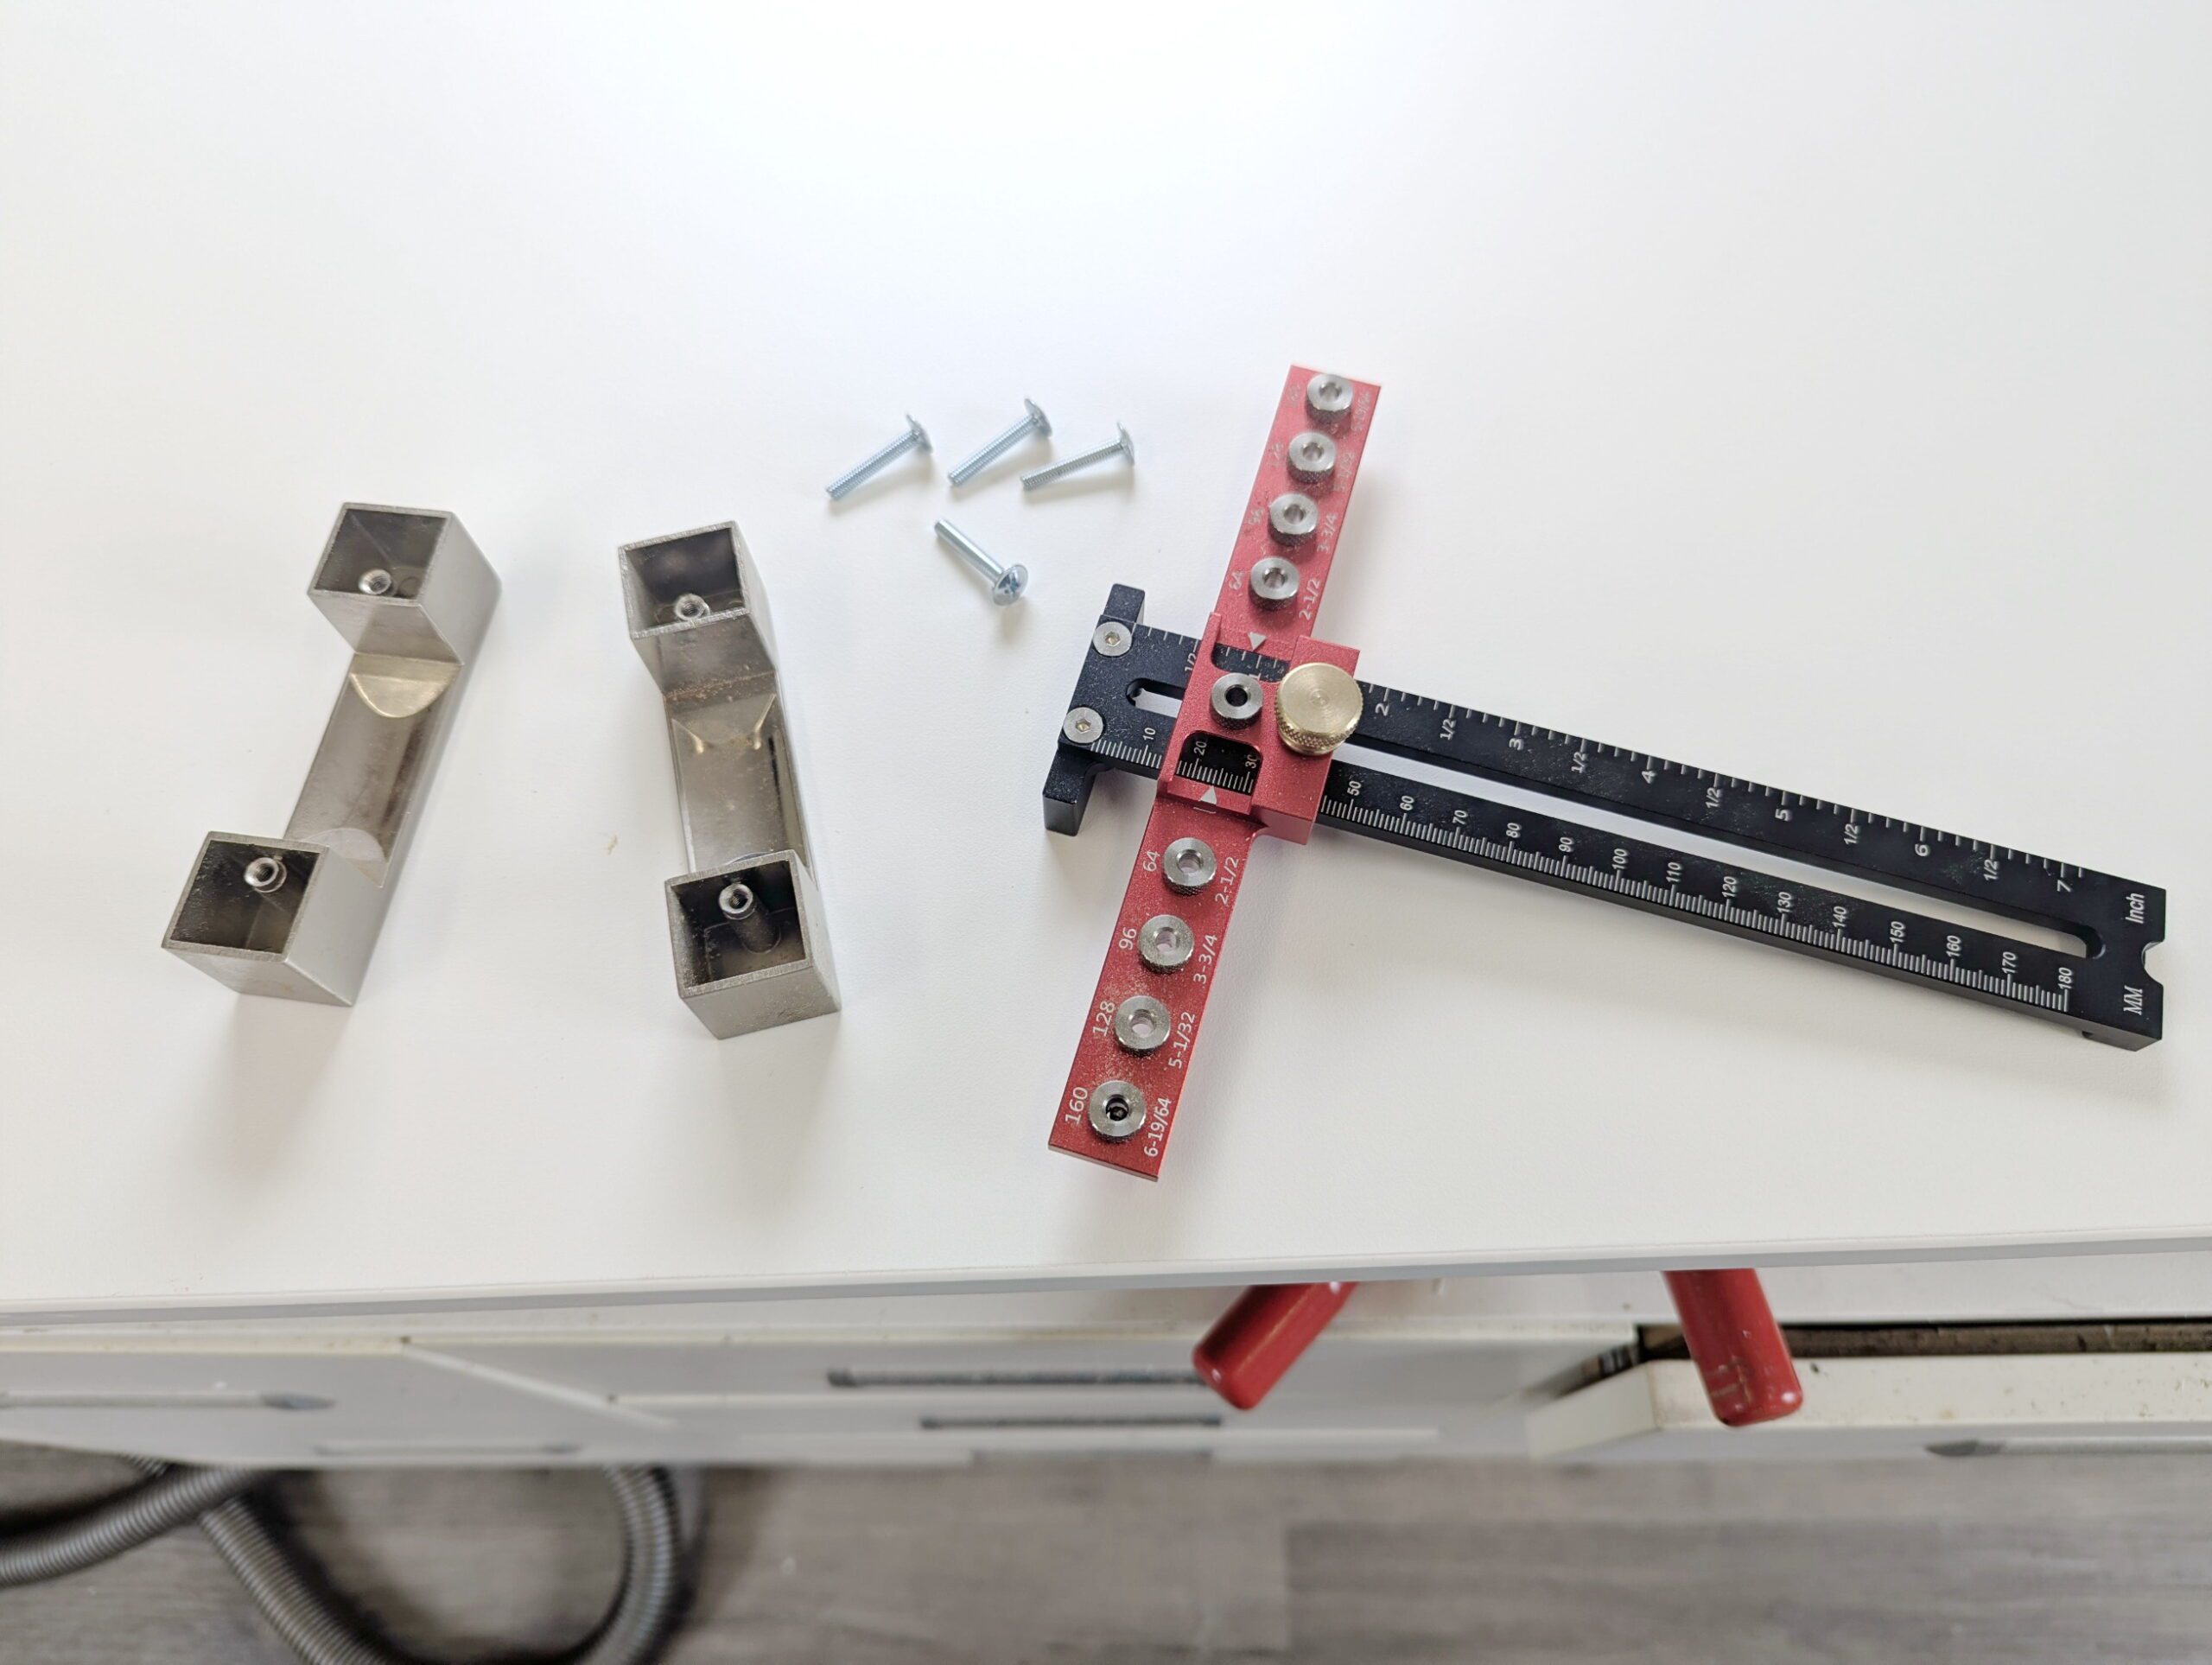
Griffbohrungen
Über Jahre hinweg habe ich die Bohrungen für Möbelgriffe ganz klassisch von Hand gesetzt: anzeichnen, messen, mit dem 4-mm-Bohrer durch die Front – fertig. Das funktioniert grundsätzlich auch, solange man sauber arbeitet. Das Problem ist nur: Liegt man bei einer Bohrung auch nur einen halben Millimeter daneben, wird die Montage des Griffes schnell unerquicklich.
Natürlich könnte man gleich mit 5 mm bohren. Dann passt der Griff im Zweifel zwar leichter, dafür sitzt er unter Umständen auch sichtbar schief. Und genau darauf habe ich keine Lust.
Deshalb habe ich mir irgendwann eine einfache Bohrschablone speziell für Möbelgriffe zugelegt. So etwas wird in den üblichen Werbevideos irgendwelcher „Tischlermeister“ gern für 45 Euro oder mehr angepriesen. Meine Schablone hat bei TEMU gerade einmal 20 Euro gekostet und erfüllt ihren Zweck vollkommen problemlos.
Mehr braucht es dafür aus meiner Sicht nicht.
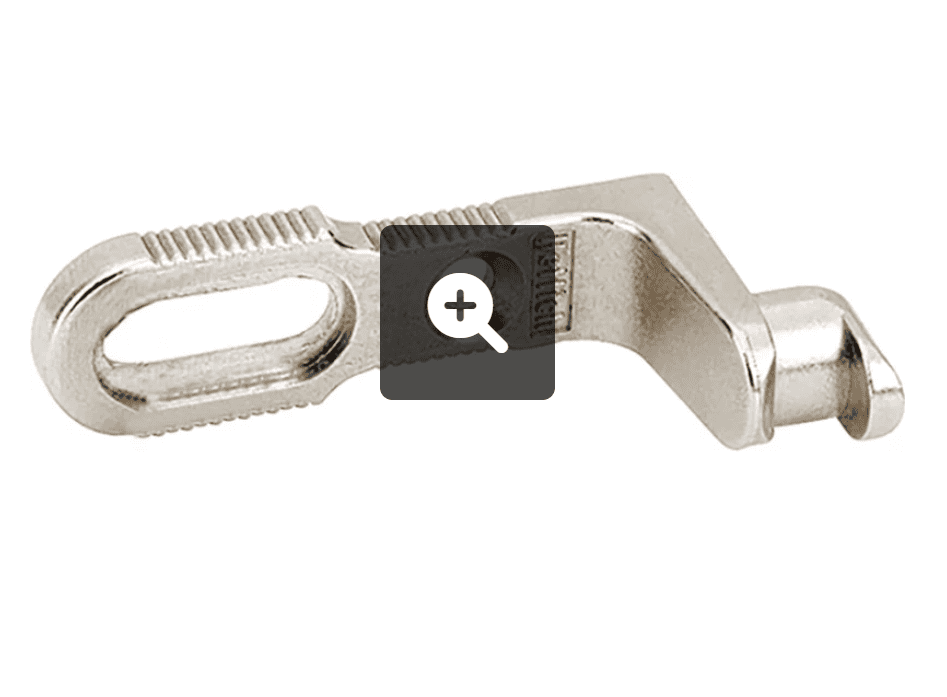
Rückwandverbinder
Wer sich beim Selbstbau eines Schranks an fabrikgefertigten Möbeln orientiert, stößt früher oder später auf die verschiedensten Rückwandverbinder und hält sie schnell für den normalen Standard. Genau das ist aus meiner Sicht ein Irrtum.
Der eigentliche Grund für diese ganzen Rückwandverbinder ist in den meisten Fällen nicht bessere Konstruktion, sondern schlicht möglichst billige Serienfertigung. In industriell produzierten Möbeln wird an jeder Ecke gespart – und dazu gehört eben auch die Rückwandkonstruktion. Einen sauber gefrästen Falz in einem stabilen Korpus oder Rahmen findet man dort eher selten. Und wenn ein vernünftiger Falz vorhanden ist, braucht es zusätzliche Rückwandverbinder in aller Regel überhaupt nicht mehr.
Dasselbe Spiel sieht man bei der Rückwandstärke. Früher waren 5-mm-Rückwände durchaus üblich, heute werden aus reinen Kostengründen oft nur noch 3-mm-Platten verbaut. Technisch notwendig ist das nicht – billig ist es allerdings.
Natürlich ist eine sauber eingelassene Rückwand im Schrankbau deutlich arbeitsaufwendiger als irgendeine billige Lösung mit Rückwandverbindern. Wenn man es ordentlich machen will, versieht man eben nicht einfach stumpf alle Rahmenteile rundum mit einem durchgehenden Falz. Gerade in den Ecken wird es dann etwas aufwendiger – aber genau dort zeigt sich am Ende auch, ob sauber gearbeitet wurde oder nicht.
Der Mehraufwand lohnt sich allerdings. Eine sauber eingelassene Rückwand sieht nicht nur deutlich besser aus, sondern macht den gesamten Schrank auch konstruktiv stimmiger.
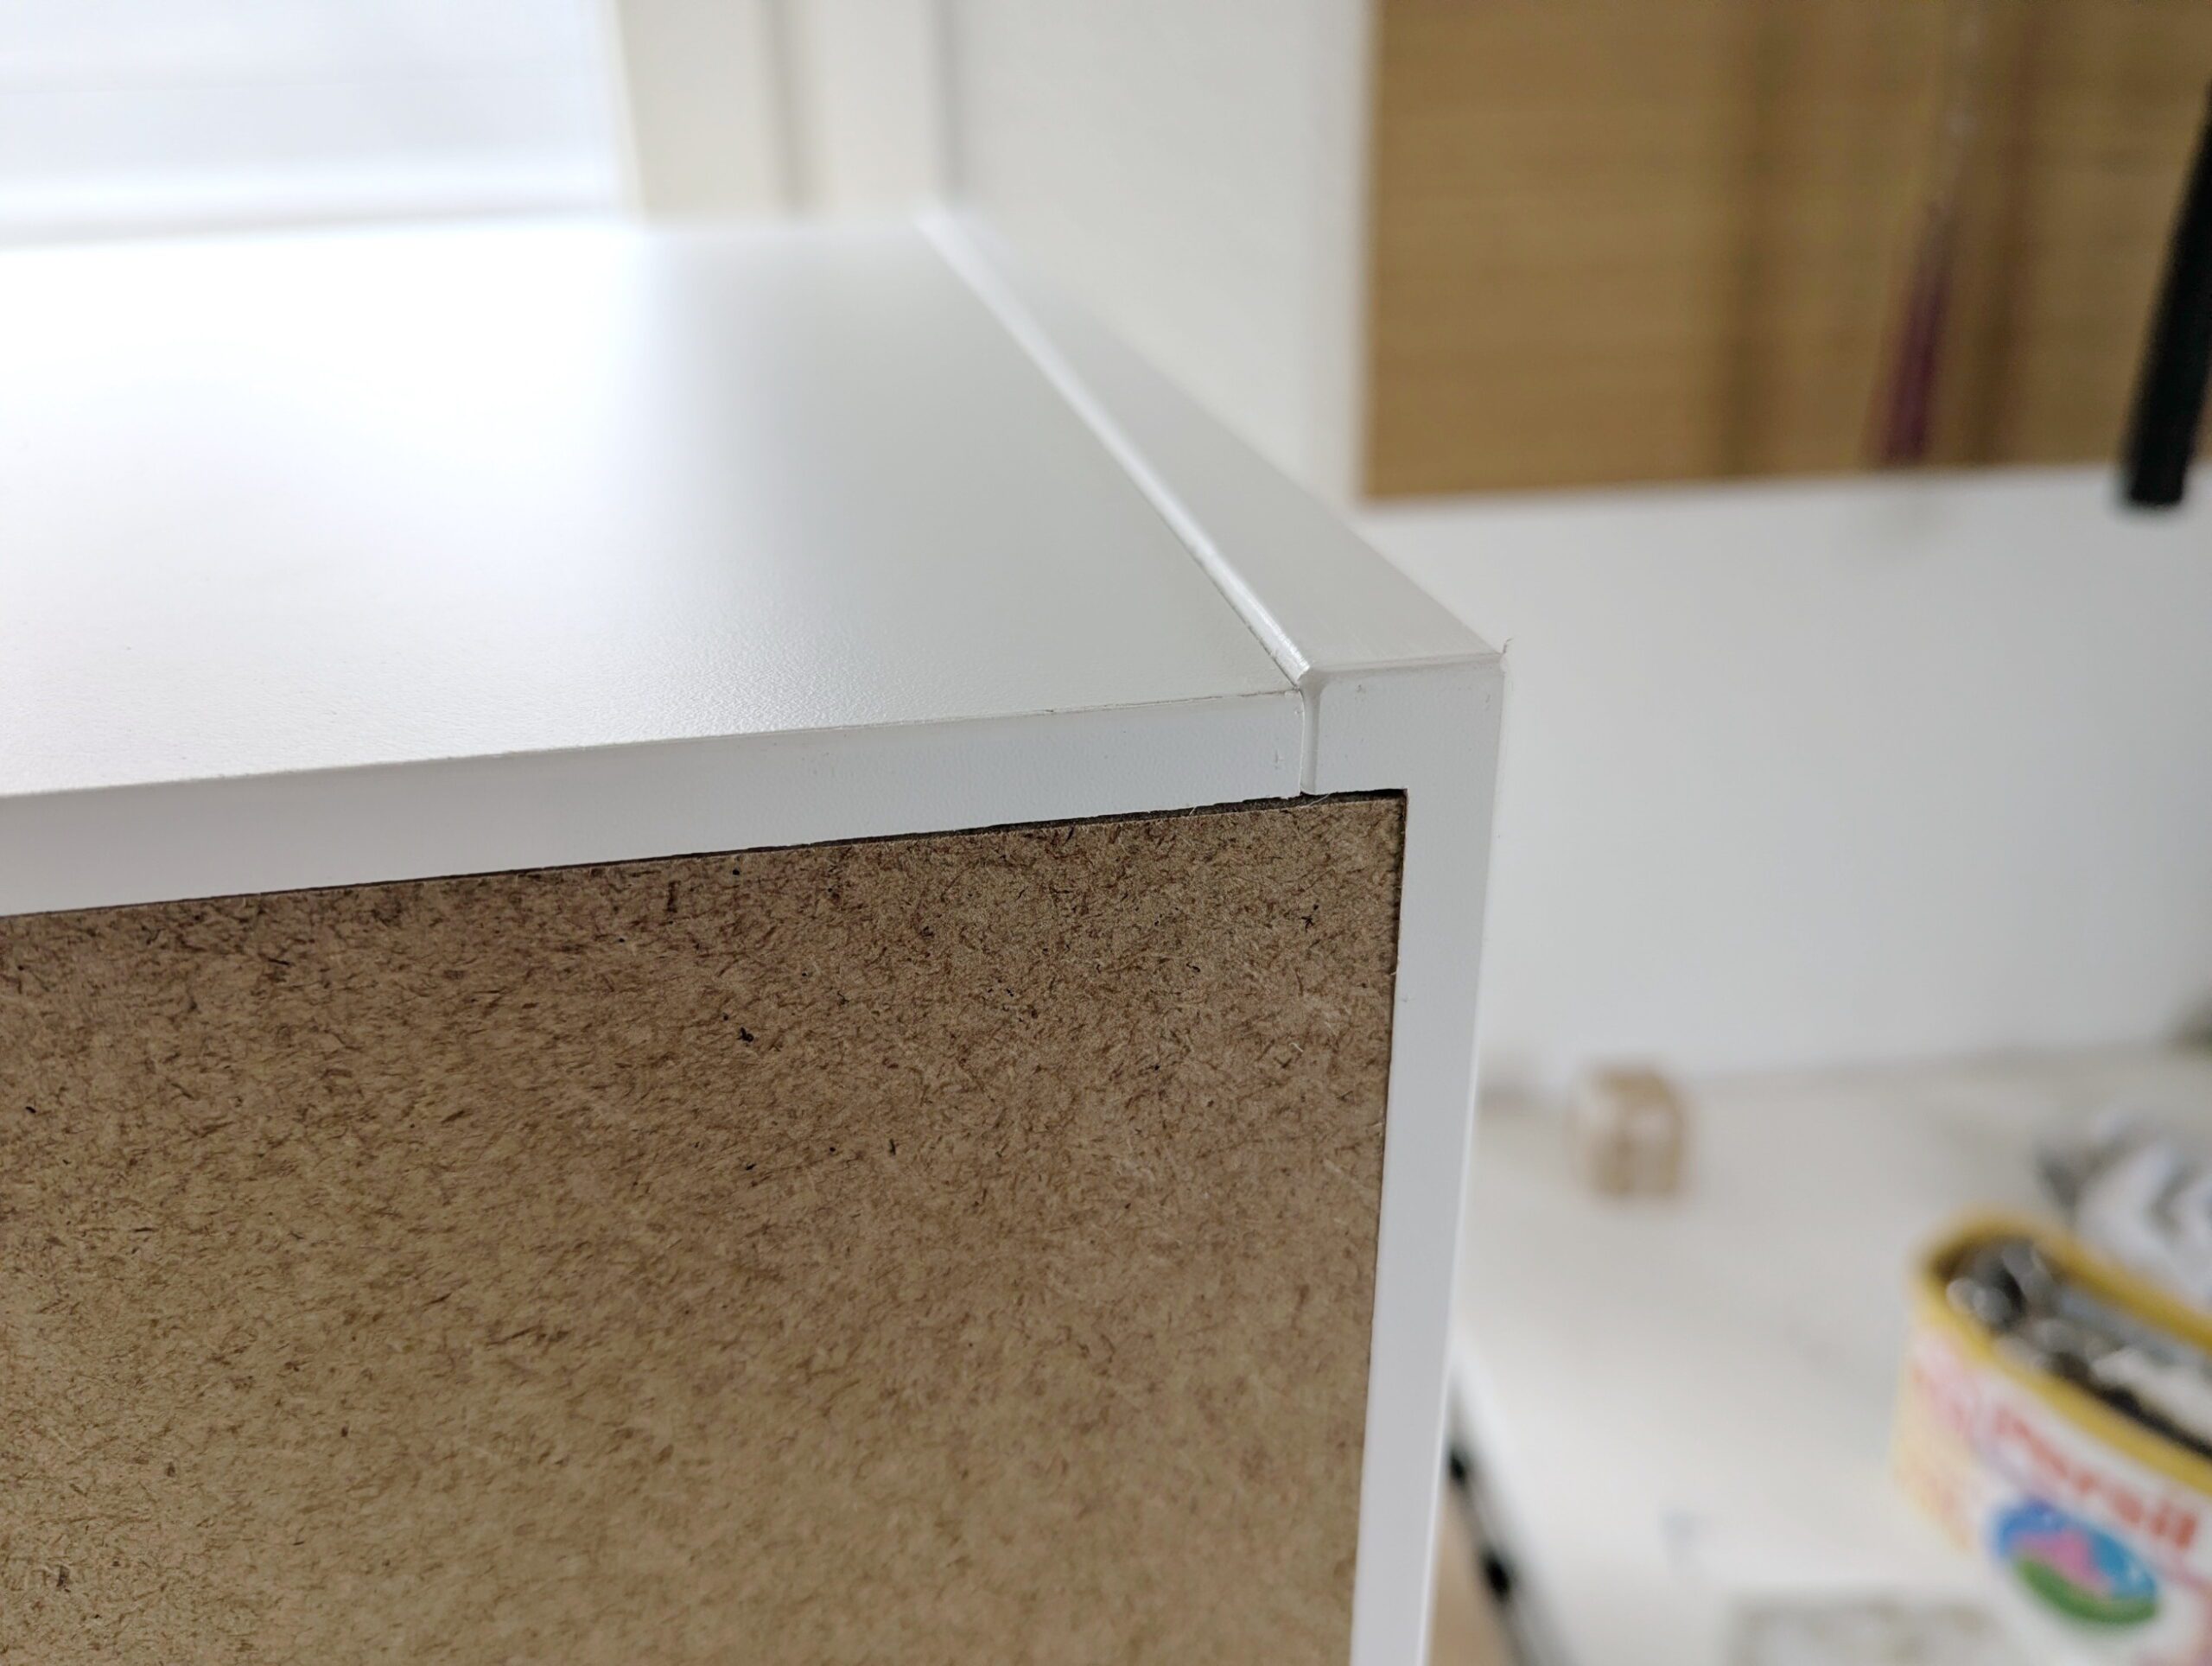
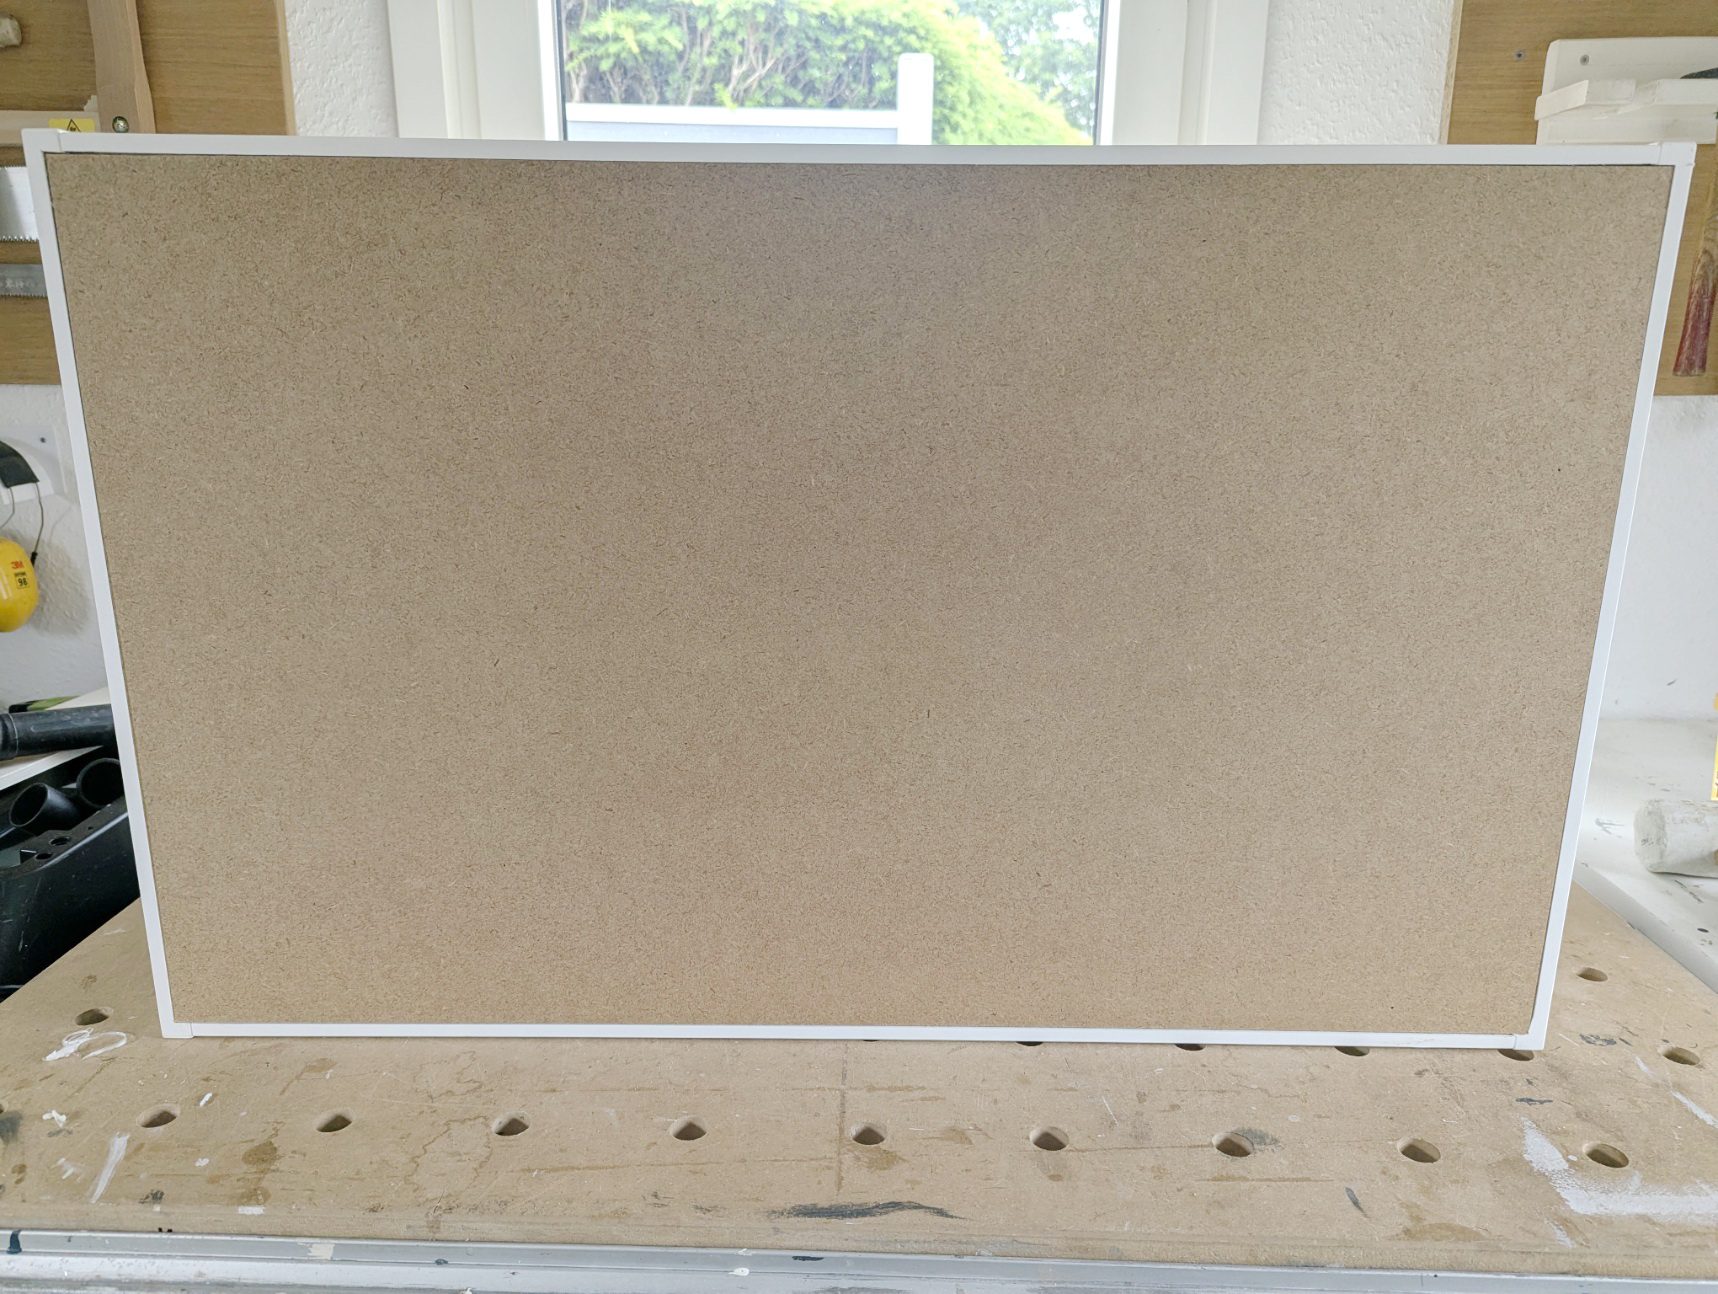
Hier zeige ich nur ein Beispiel. Obwohl es sich lediglich um einen Werkstattschrank handelt, habe ich auch dort die Rückwand sauber eingelassen. Gerade bei solchen Details fängt für mich vernünftiger Möbelbau erst an.
Massive Eichentüren: Qualität und Natürlichkeit
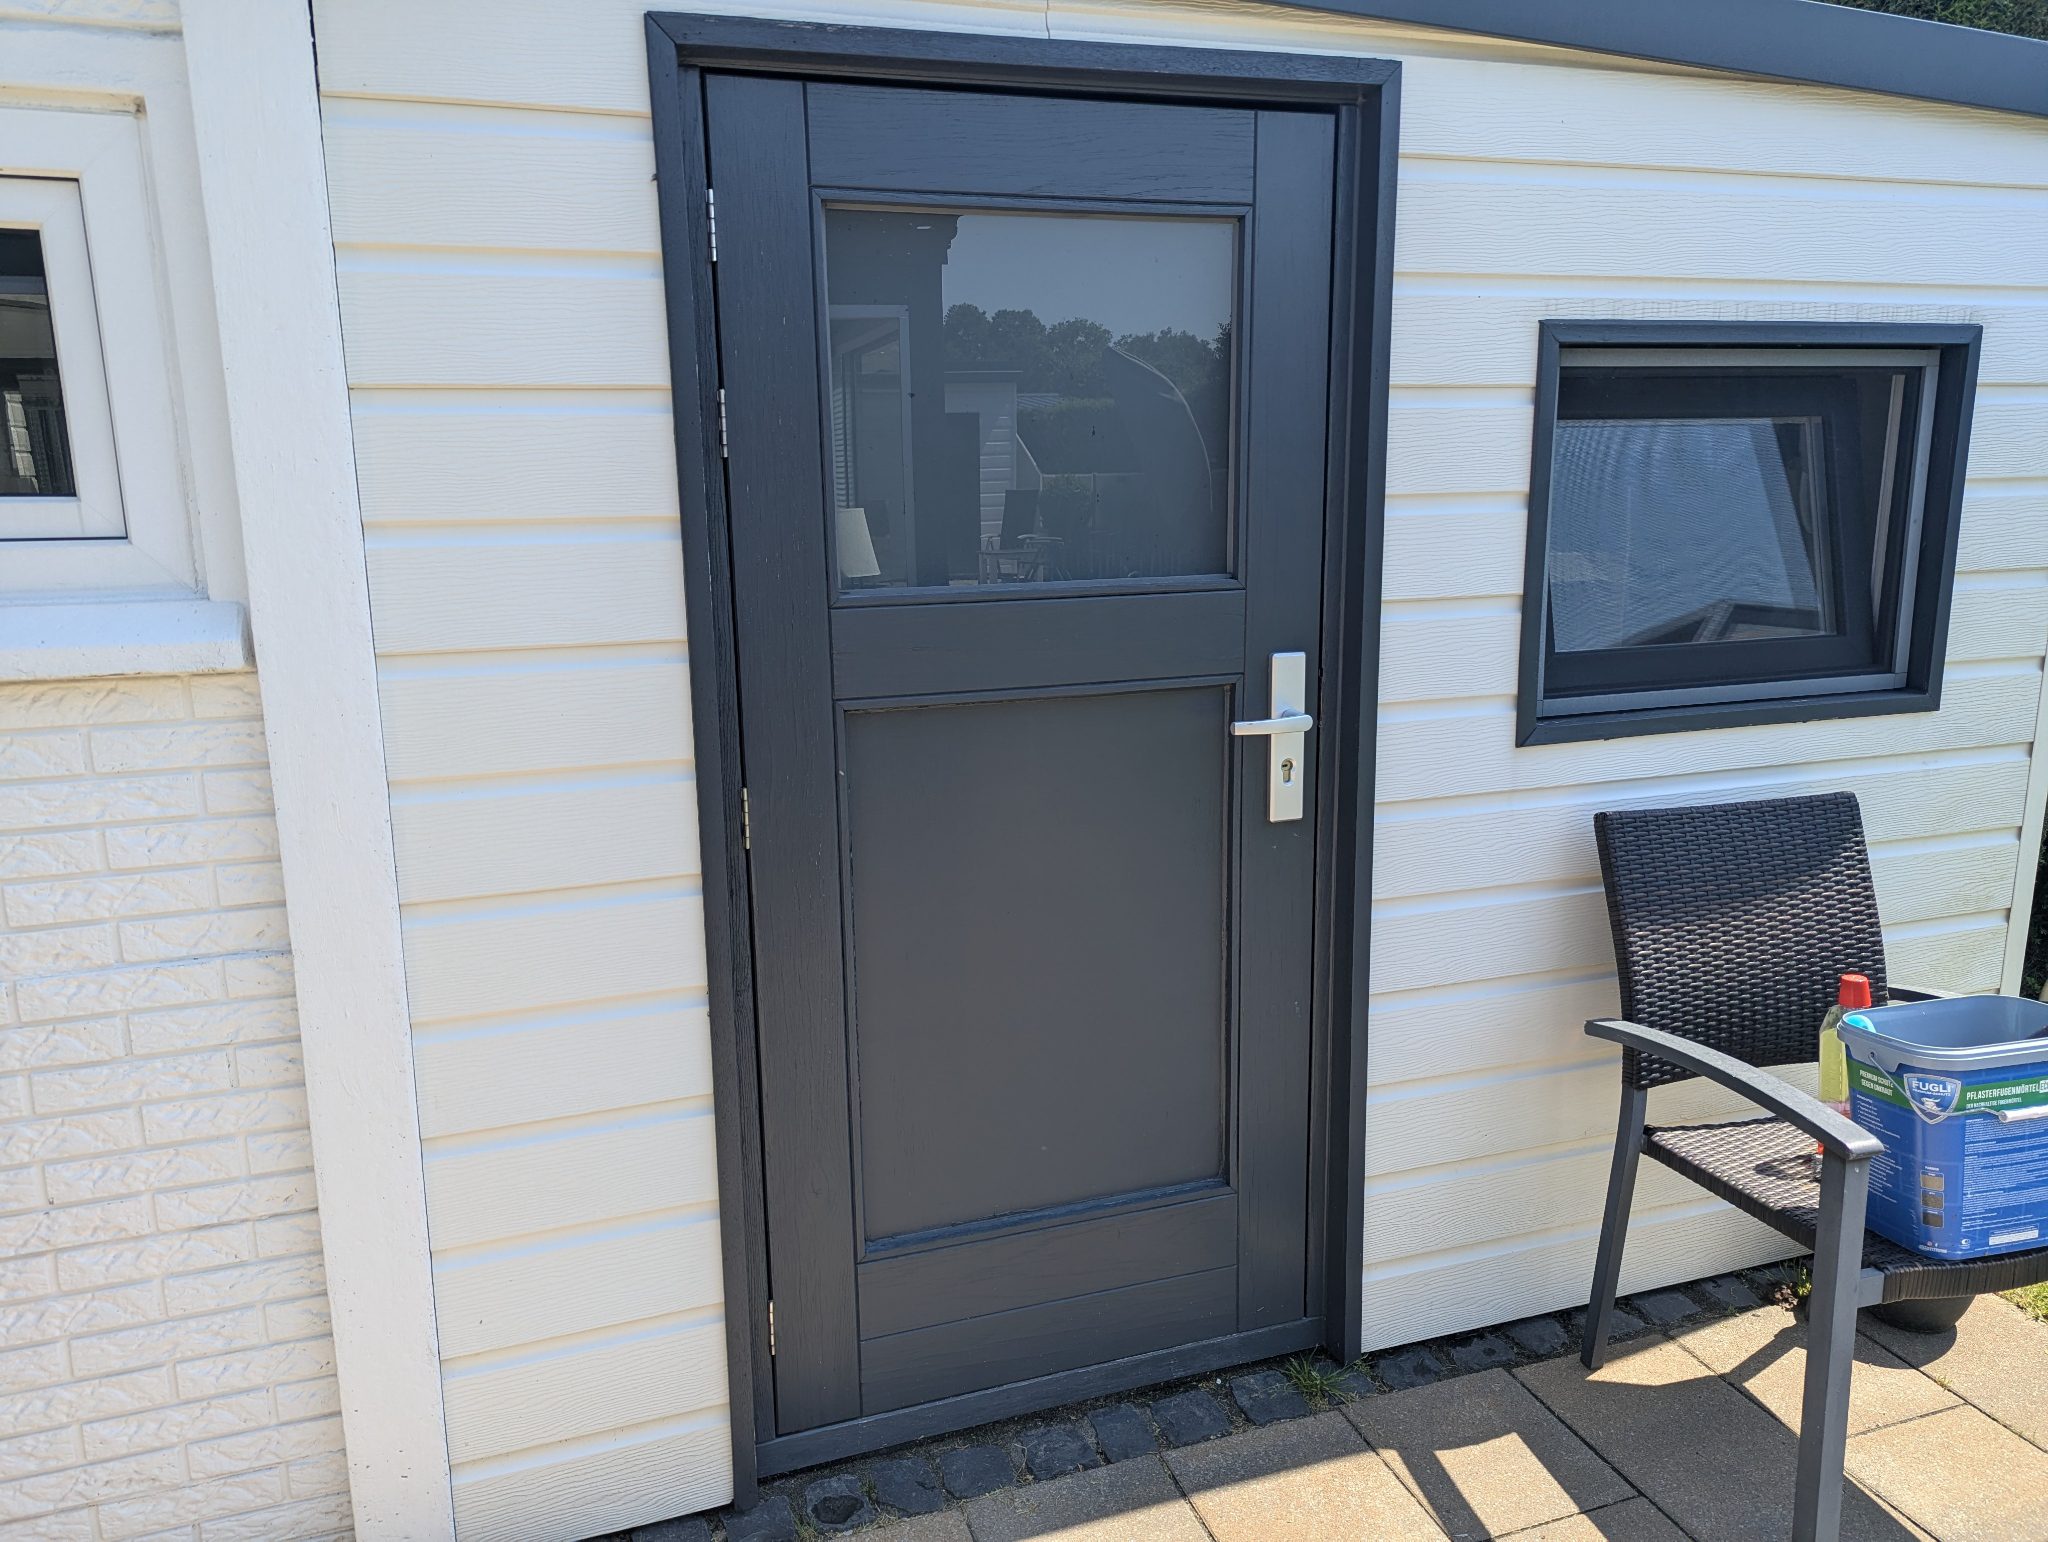
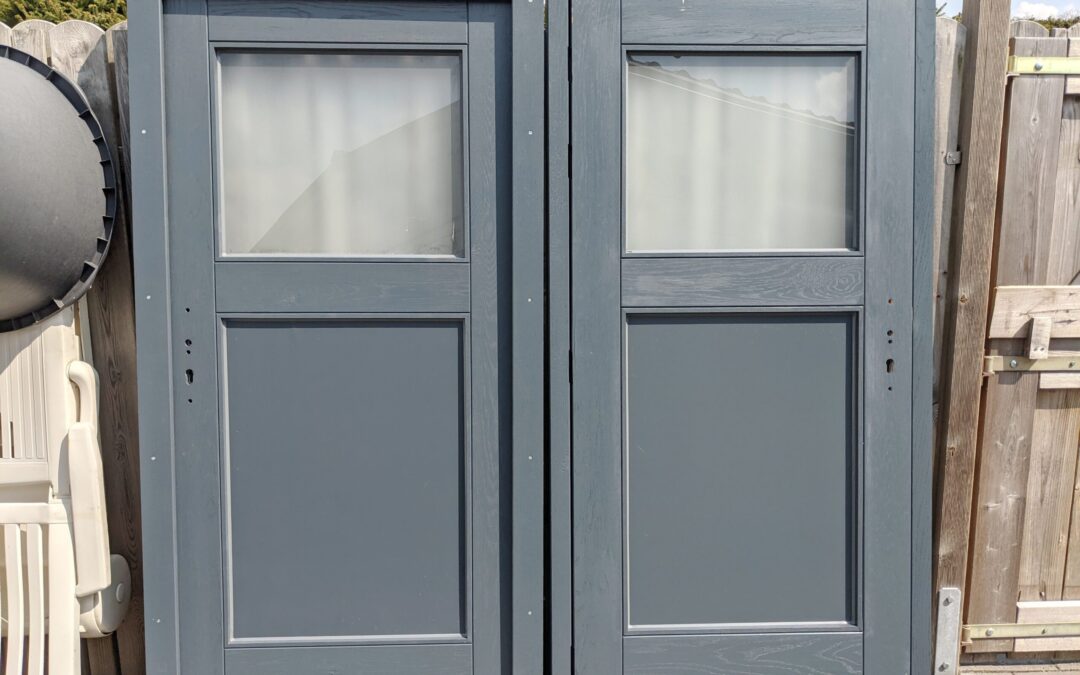
Türen aus massiver Eiche
Beide Schleppschuppen habe ich neu gebaut – breiter und tiefer als die ursprünglichen Gebäude.
Die alten Türen waren zwar noch brauchbar, doch ich wollte etwas Dauerhaftes und Robustes einbauen. Daher fiel meine Wahl auf Eiche. Vorweg gesagt: Heute würde ich die Türen vermutlich nicht mehr selbst bauen.
Glücklicherweise hatte mein Holzhändler Rohware aus nordamerikanischer Weißeiche auf Lager. Die Bretter suchte ich sorgfältig aus, und ein befreundeter Tischler schnitt sie anschließend auf Maß. Das Besäumen, Fügen, Abrichten und Hobeln hätte meine kleine Werkstatt an ihre Grenzen gebracht.
Die Weißeiche fühlt sich anders an als heimische Eiche: Sie lässt sich etwas leichter bearbeiten, ist dabei aber dennoch äußerst widerstandsfähig.
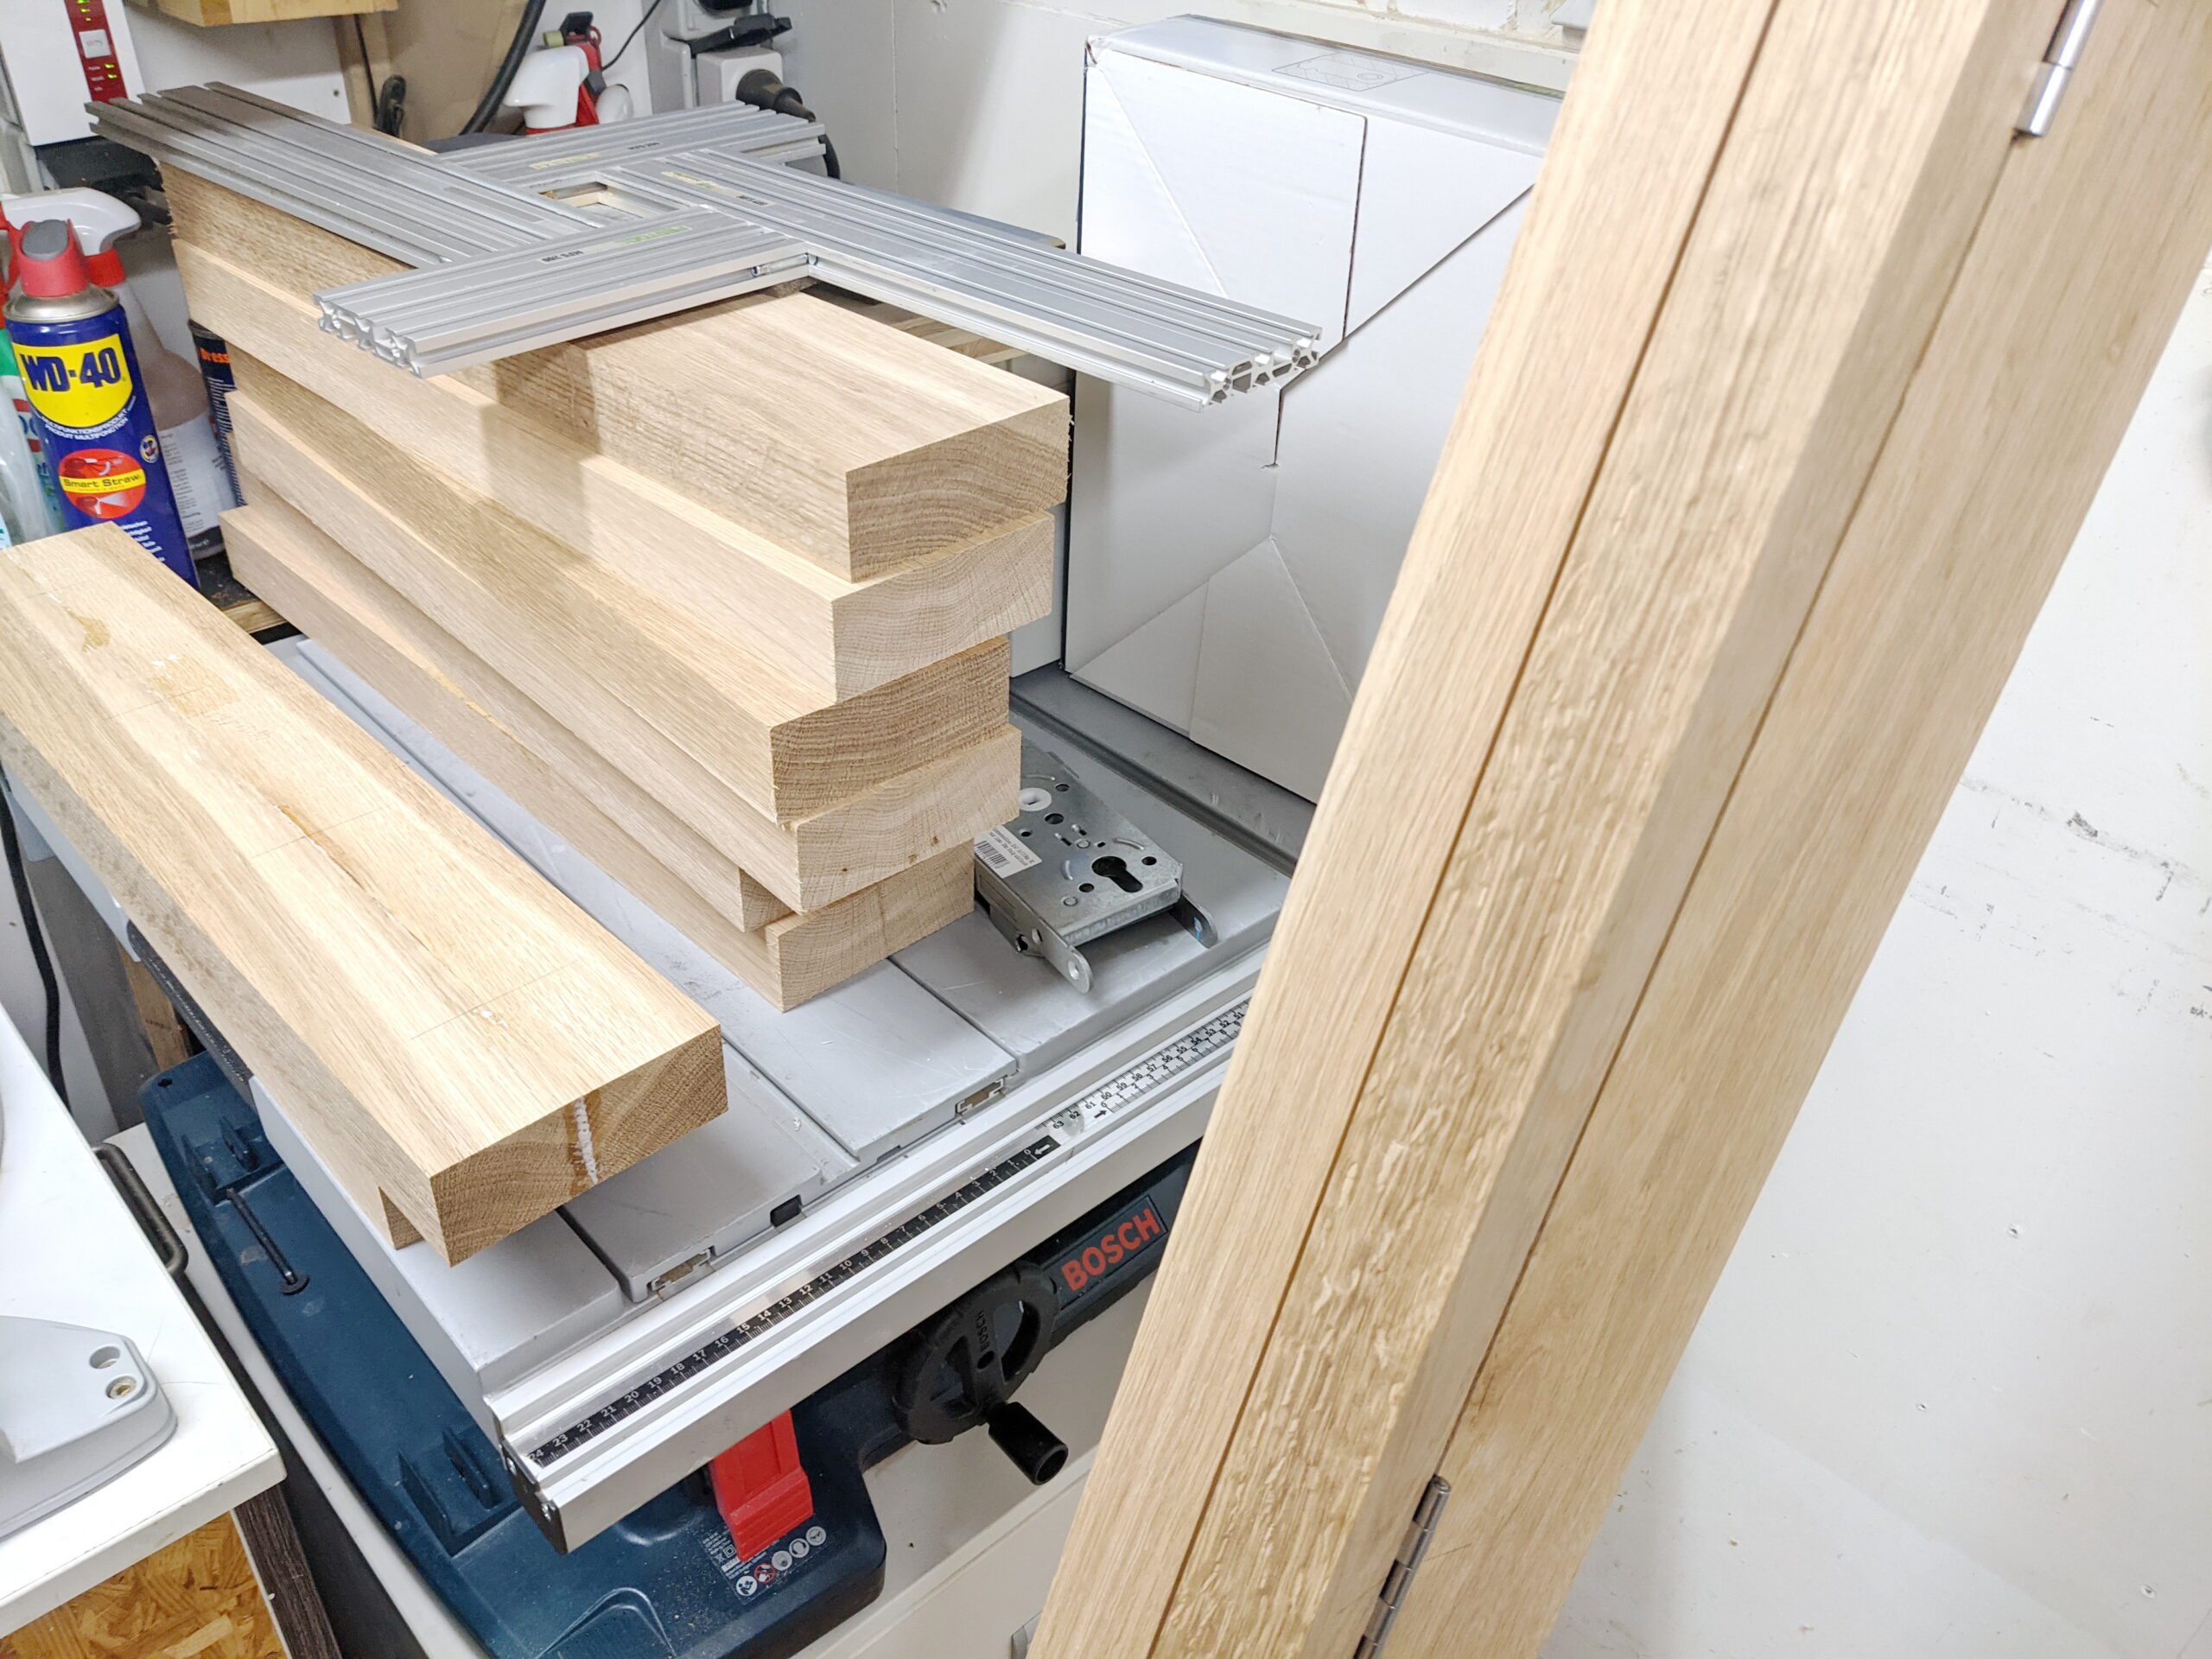
Vorbereitung Beschläge
Der Schreiner hat das Holz hervorragend vorbereitet. Das endgültige Ablängen erfolgt später.
Zunächst müssen die Schlosskästen und Scharniere eingepasst und montiert werden. Danach folgen die Rahmen mit den Türeinlässen sowie die Nuten für die Dichtungen.
Die Holzteile sind bereits gehobelt, jedoch noch nicht geschliffen. Im Internet behauptete ein „Meister“, dass eine gehobelte Oberfläche Lack ebenso gut aufnimmt und hält wie eine geschliffene. Diese Ansicht teile ich nicht – und das aufgrund langjähriger praktischer Erfahrung.
Im Netz wird vieles behauptet. Noch problematischer ist, dass zahlreiche Holzwerker solche Aussagen ungeprüft übernehmen und bei ihren eigenen Projekten anwenden. Meine Erfahrungen zeigen jedoch, dass eine sorgfältig geschliffene Oberfläche für ein hochwertiges und dauerhaftes Ergebnis meist die bessere Grundlage bietet.
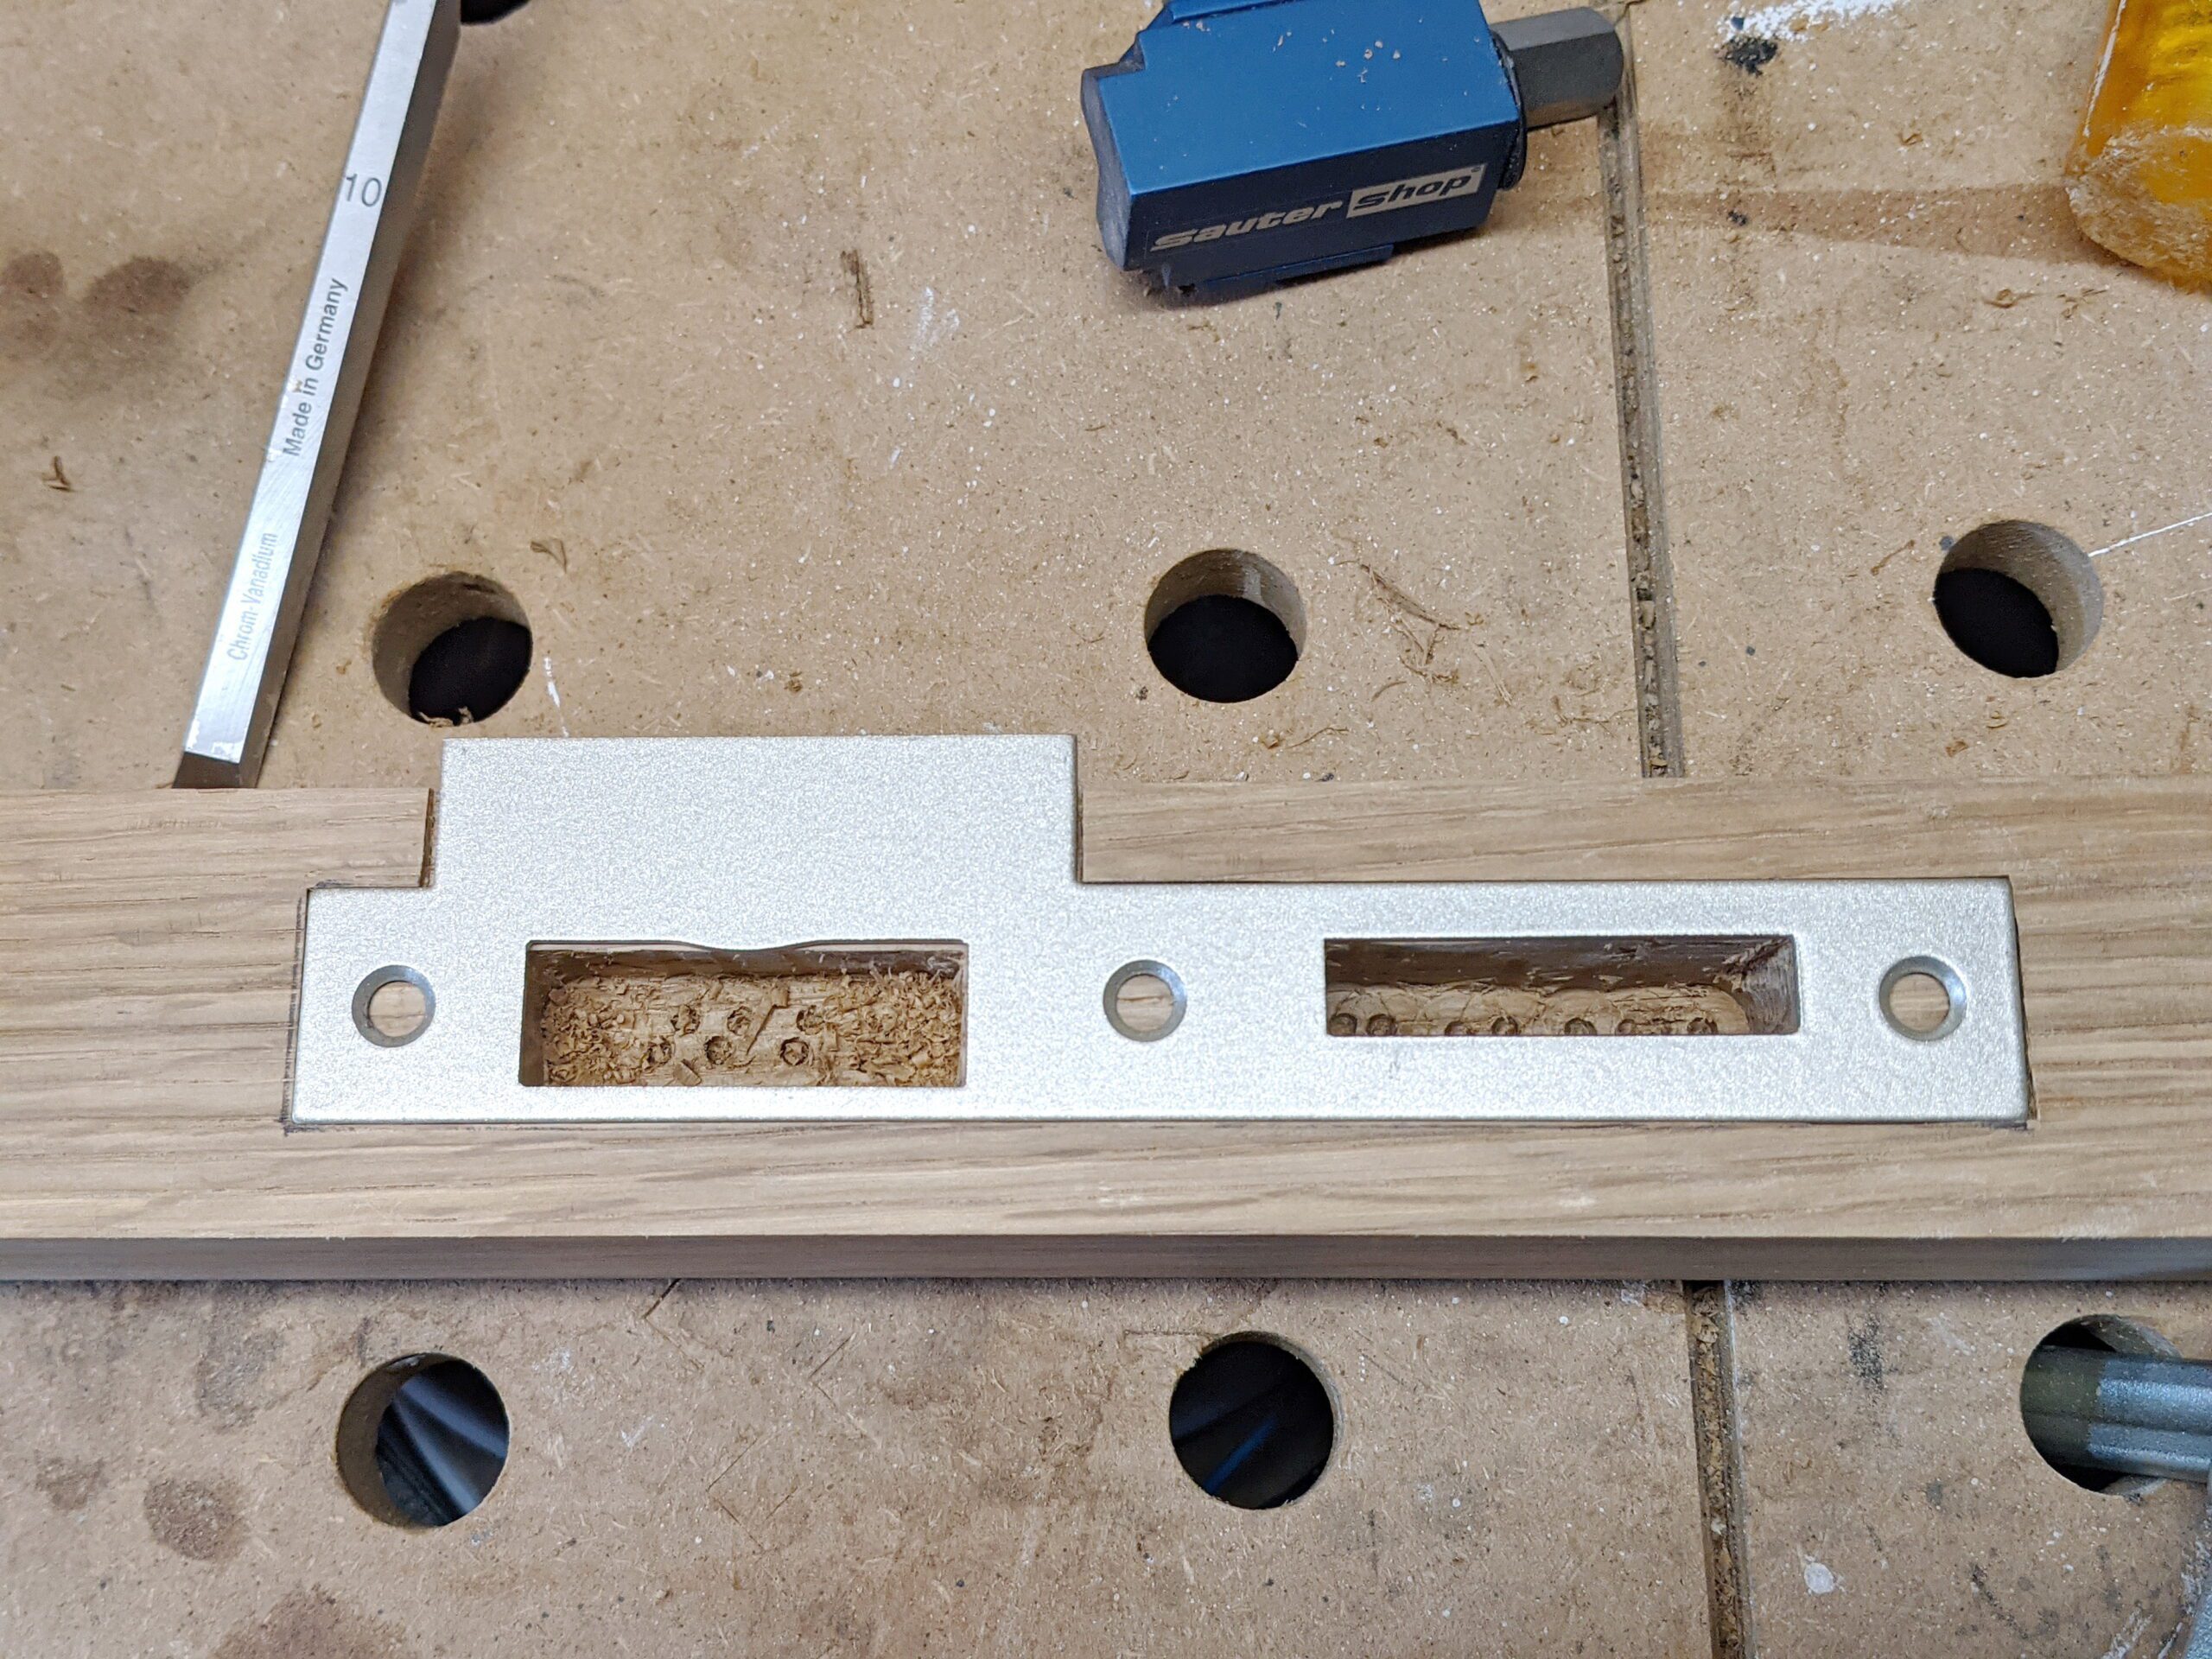
Schließblech einarbeiten
Das Schließblech soll ebenso wie das Kastenschloss exakt mittig sitzen. Dabei arbeite ich grundsätzlich vom Einfachen zum Anspruchsvolleren.
Nachdem ich die Kontur des Schließblechs angezeichnet hatte, fräste ich die erforderlichen 2 mm Materialstärke mit der Oberfräse aus. Für mich ist das die sauberste und präziseste Methode.
Die Ecken konnte ich anschließend mit einer Stanze exakt auf 90 Grad ausarbeiten. Dieses Werkzeug hatte ich seinerzeit recht teuer im Sauter-Shop gekauft. Inzwischen habe ich festgestellt, dass vergleichbare Stanzen bei TEMU deutlich günstiger erhältlich sind und qualitativ keinen erkennbaren Unterschied aufweisen.
Die Bohrungen zeichnete ich anschließend mit einem Körner sauber und zentrisch vor, damit der Bohrer später nicht verlaufen kann.
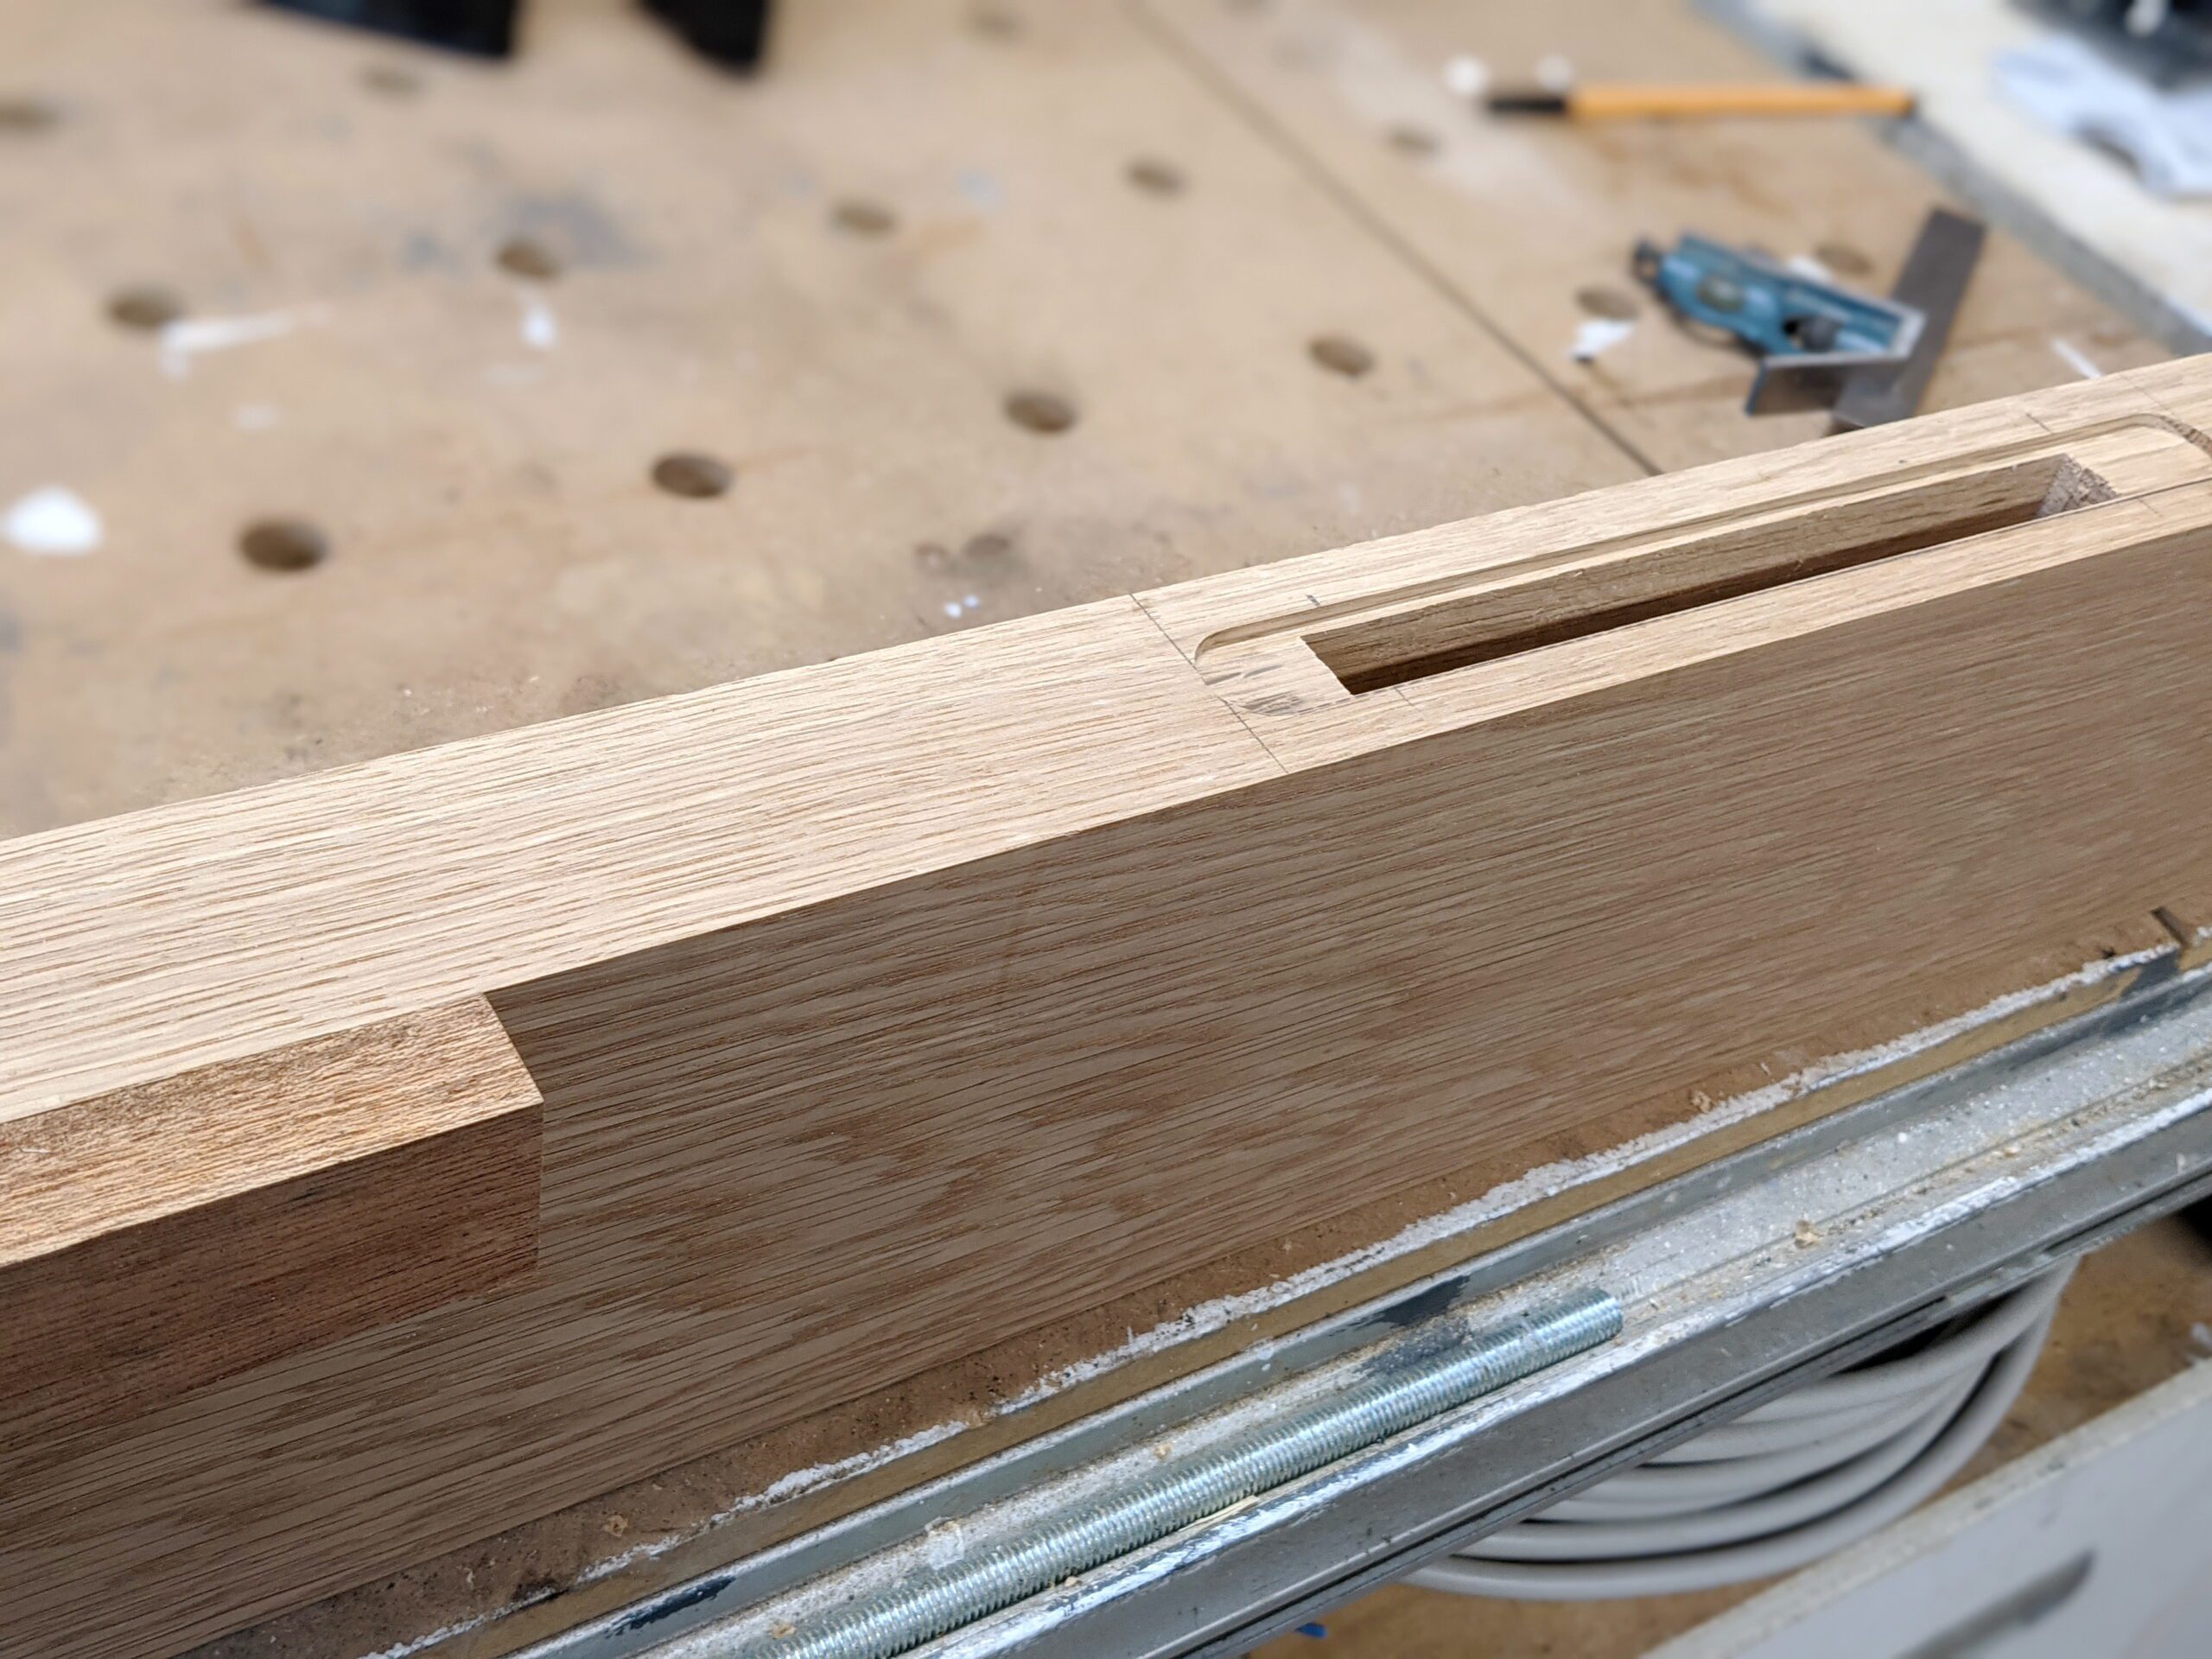
Schlosskasten stemmen
Ohne Kettenstemmer oder Vierkantlochbohrer ist das eine Arbeit für Menschen, die Vater und Mutter erschlagen haben.
Früher habe ich solche Schlosskästen mit neuen Stechbeiteln von Kirschen ausgearbeitet und mich dabei oft über die enorme Anstrengung gewundert. Als Anfänger wusste ich noch nicht, dass neue Beitel dieser Marke keineswegs gebrauchsfertig sind, sondern vor dem ersten Einsatz sorgfältig geschärft werden müssen.
Erst nachdem ich Beitel der Firma MHG gekauft hatte, wurde mir klar, wie angenehm und präzise sich wirklich hochwertige und scharfe Werkzeuge führen lassen.
Die Fläche des Schlosskastens habe ich zunächst mit einem Holzbohrer grob ausgeräumt. So bleibt nur noch die Feinarbeit mit dem Beitel, um Ecken und Wände sauber auszuarbeiten. Wichtig dabei: Noch nicht fräsen! Wird die Fräse zu früh eingesetzt, können die Kanten ausreißen oder unsauber werden. Erst wenn die Grundform sauber vorbereitet ist, lohnt sich der Einsatz der Oberfräse.
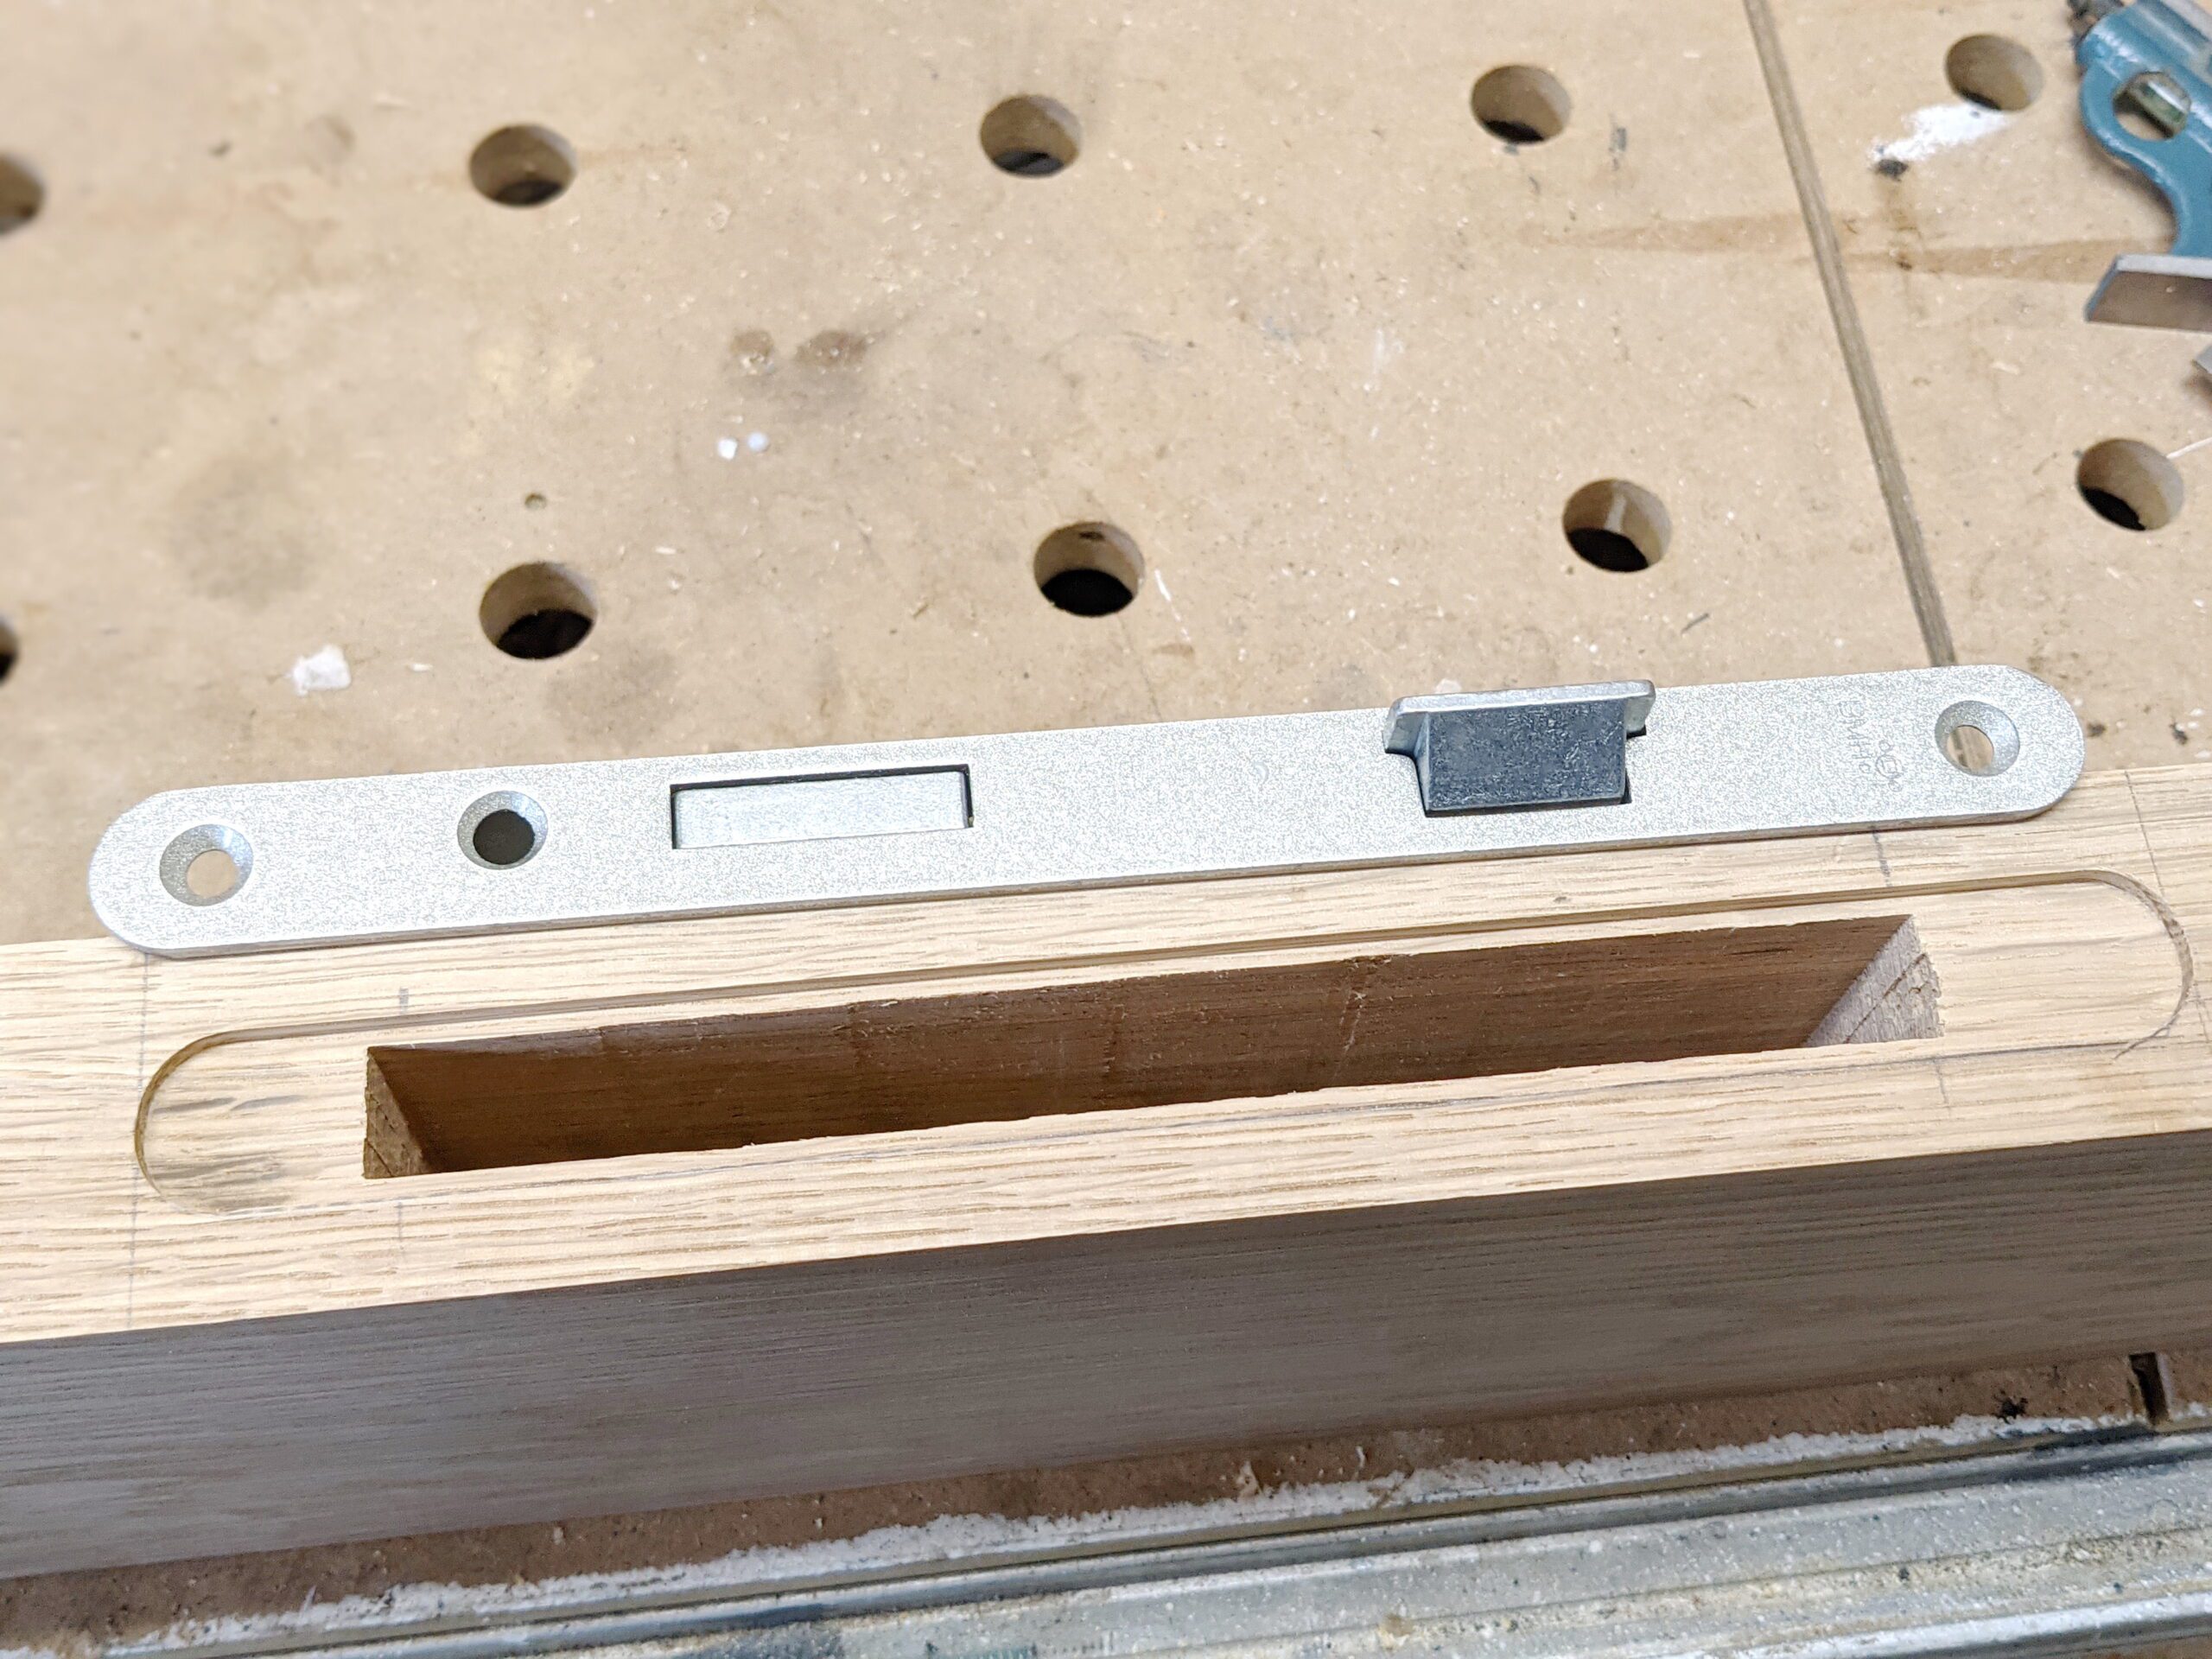
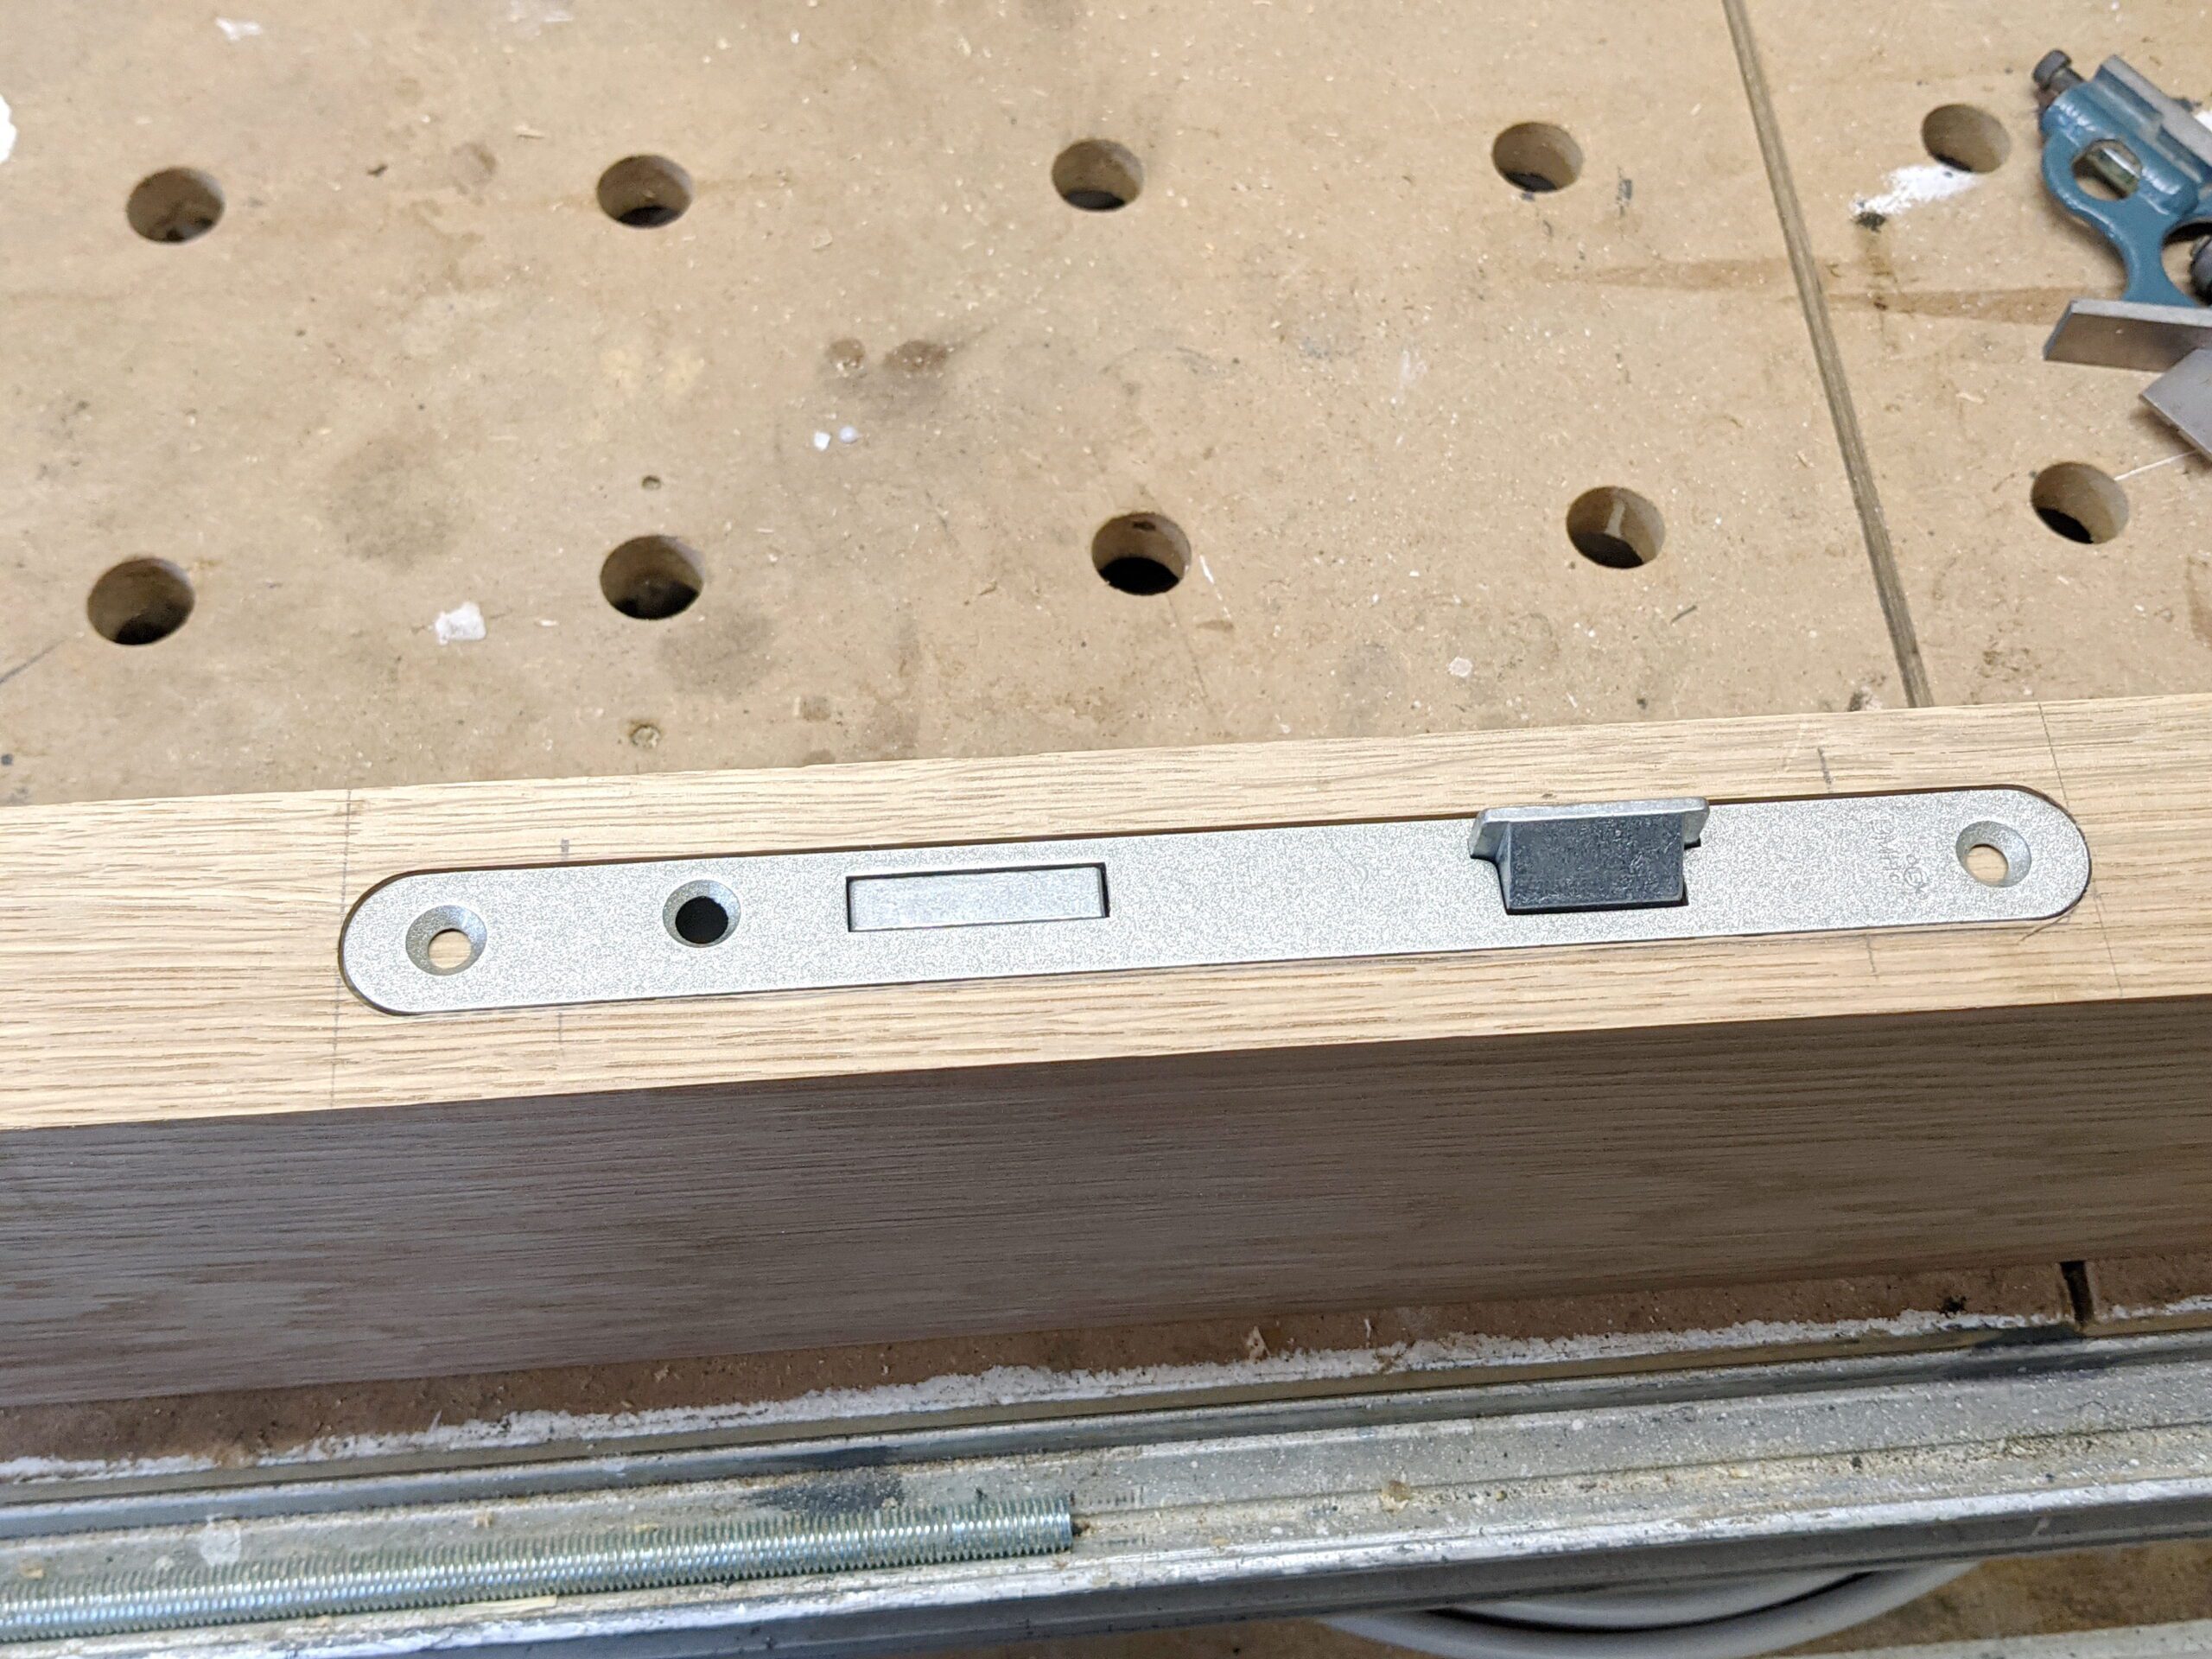
Die Stulpe des Kastenschlosses ist nach Norm 20 mm breit und 2 mm stark. Dadurch lässt sich dieser Bereich sehr einfach mit einem 20-mm-Nutfräser ausarbeiten.
Die eigentliche Herausforderung besteht lediglich darin, den Fräsvorgang exakt am markierten Anfangspunkt zu beginnen und ebenso präzise am Endpunkt zu beenden. Nur so erhält man eine saubere und passgenaue Aufnahme für die Schlossstulpe.
Scharnierpositionen
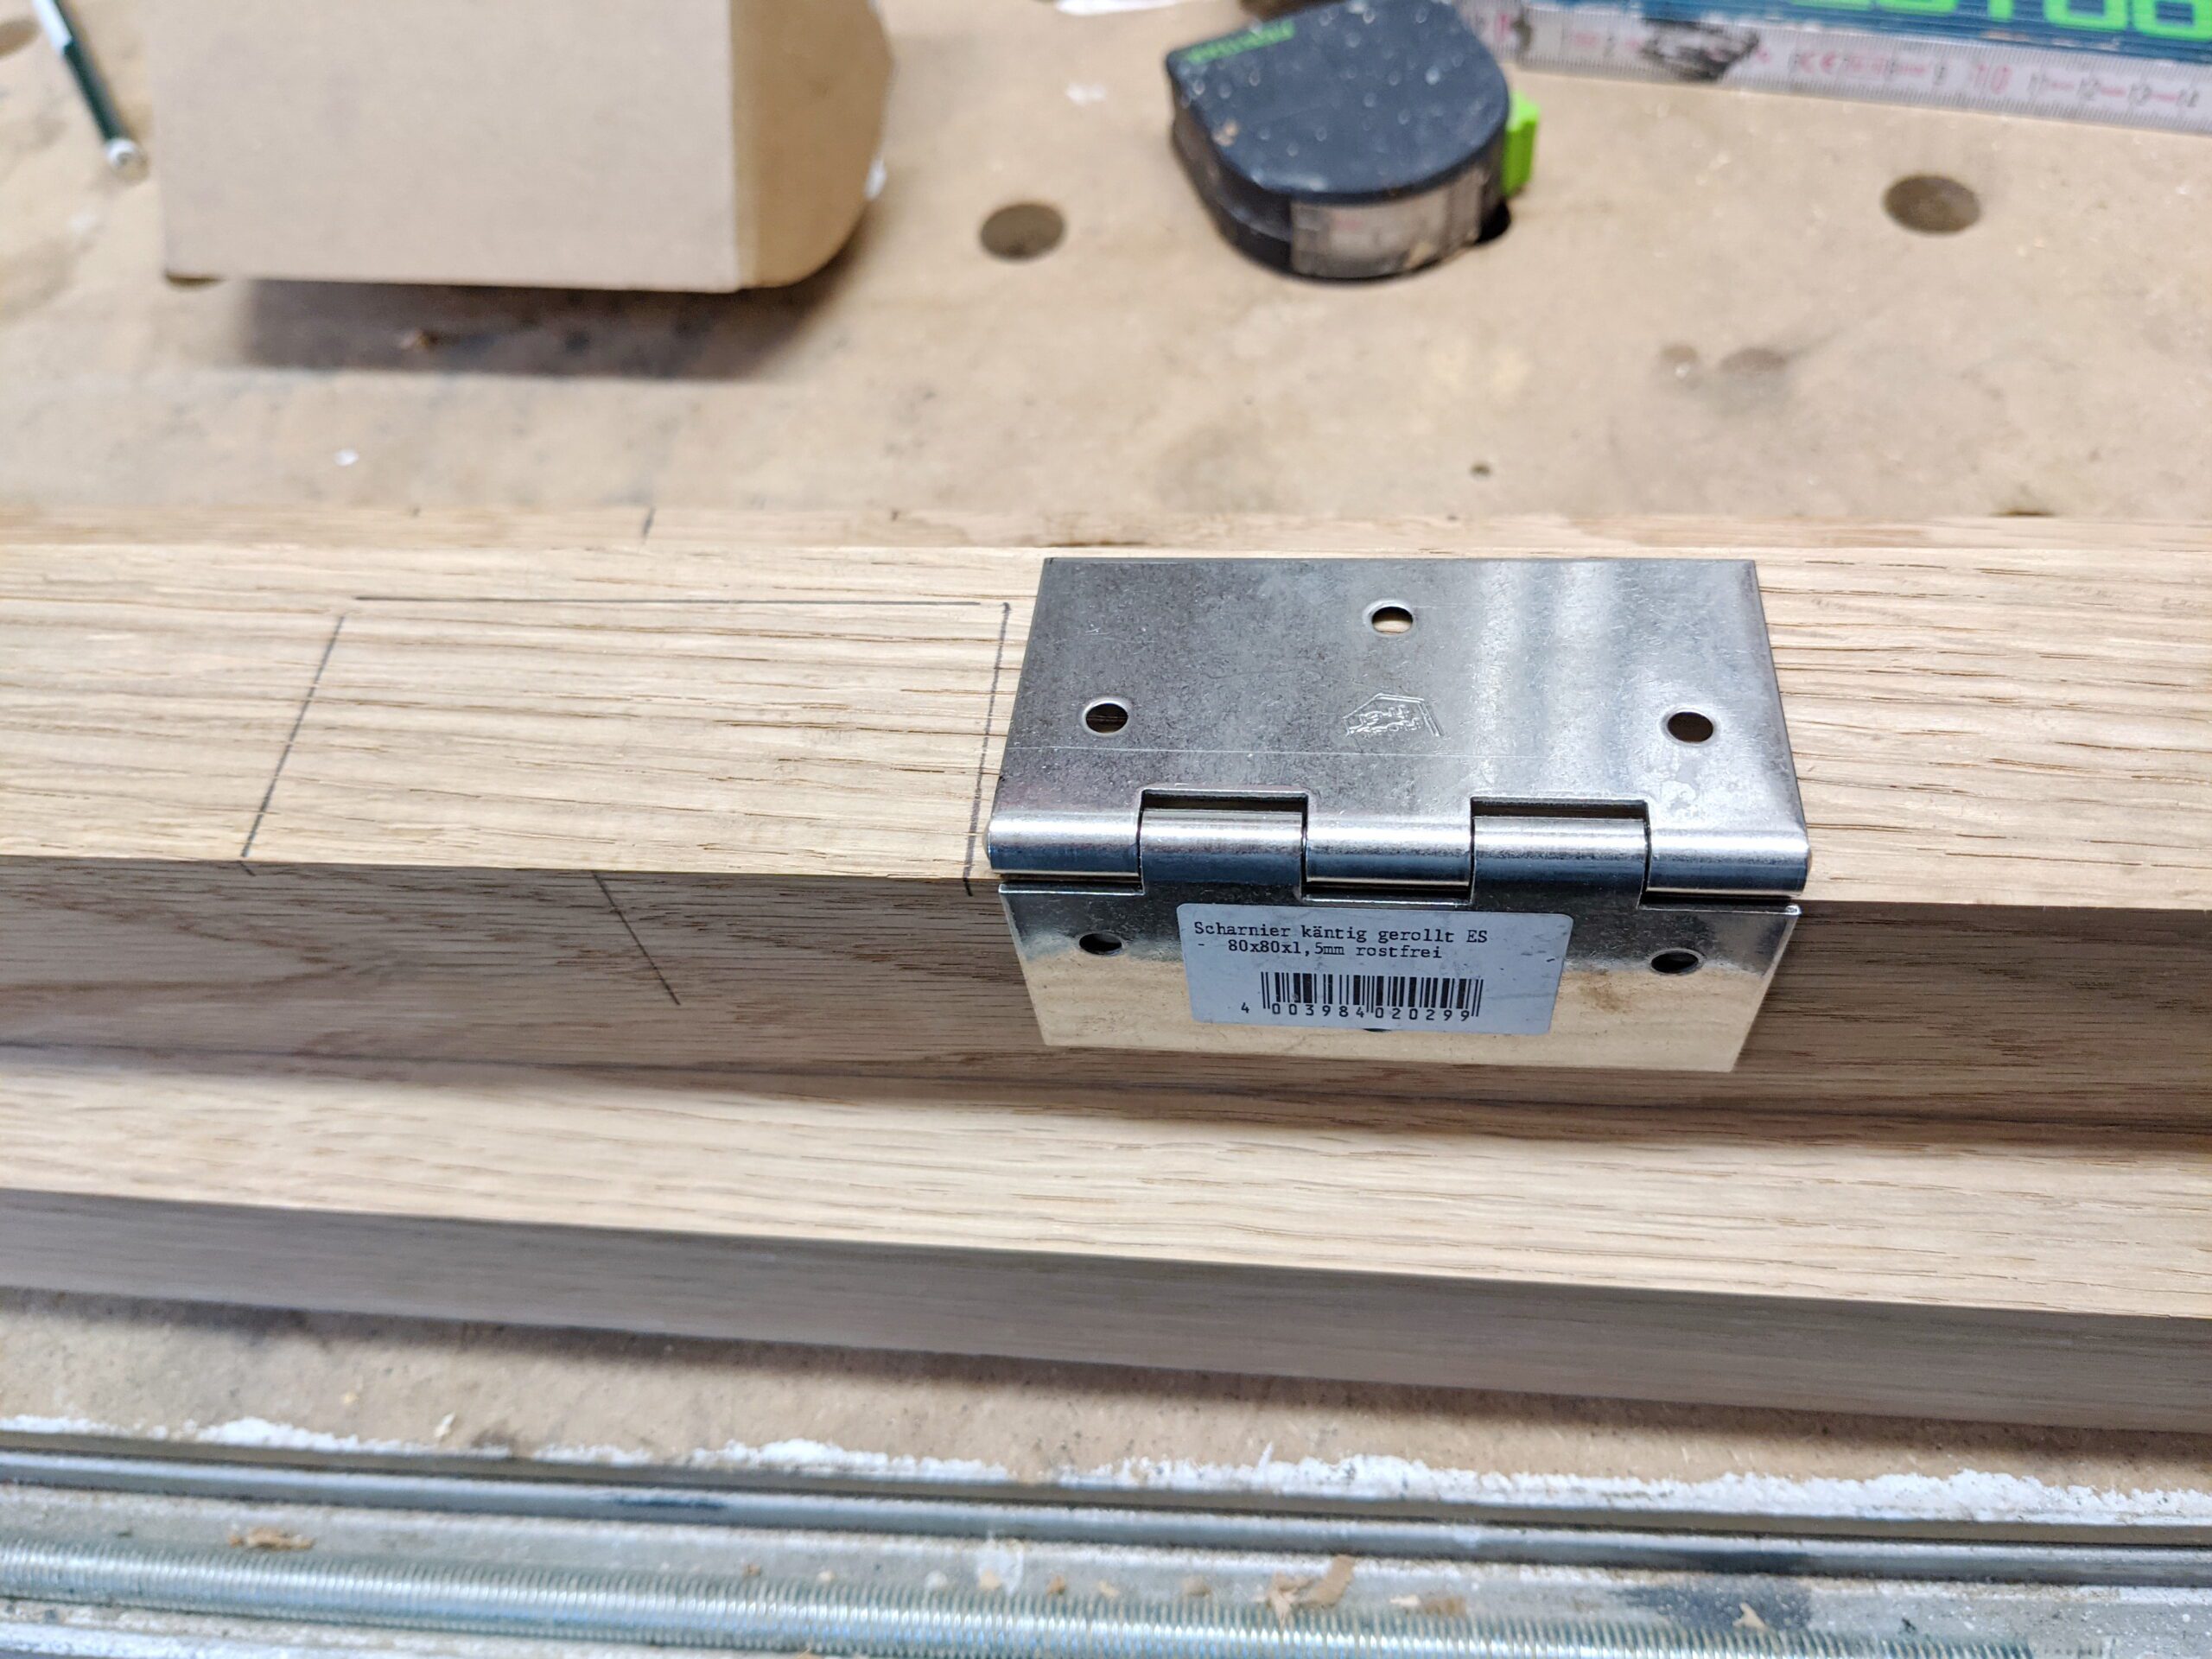
Jede Tür wird von vier Scharnieren getragen. Um das hohe Gewicht sicher aufnehmen zu können, befinden sich zwei davon im oberen Bereich der Tür.
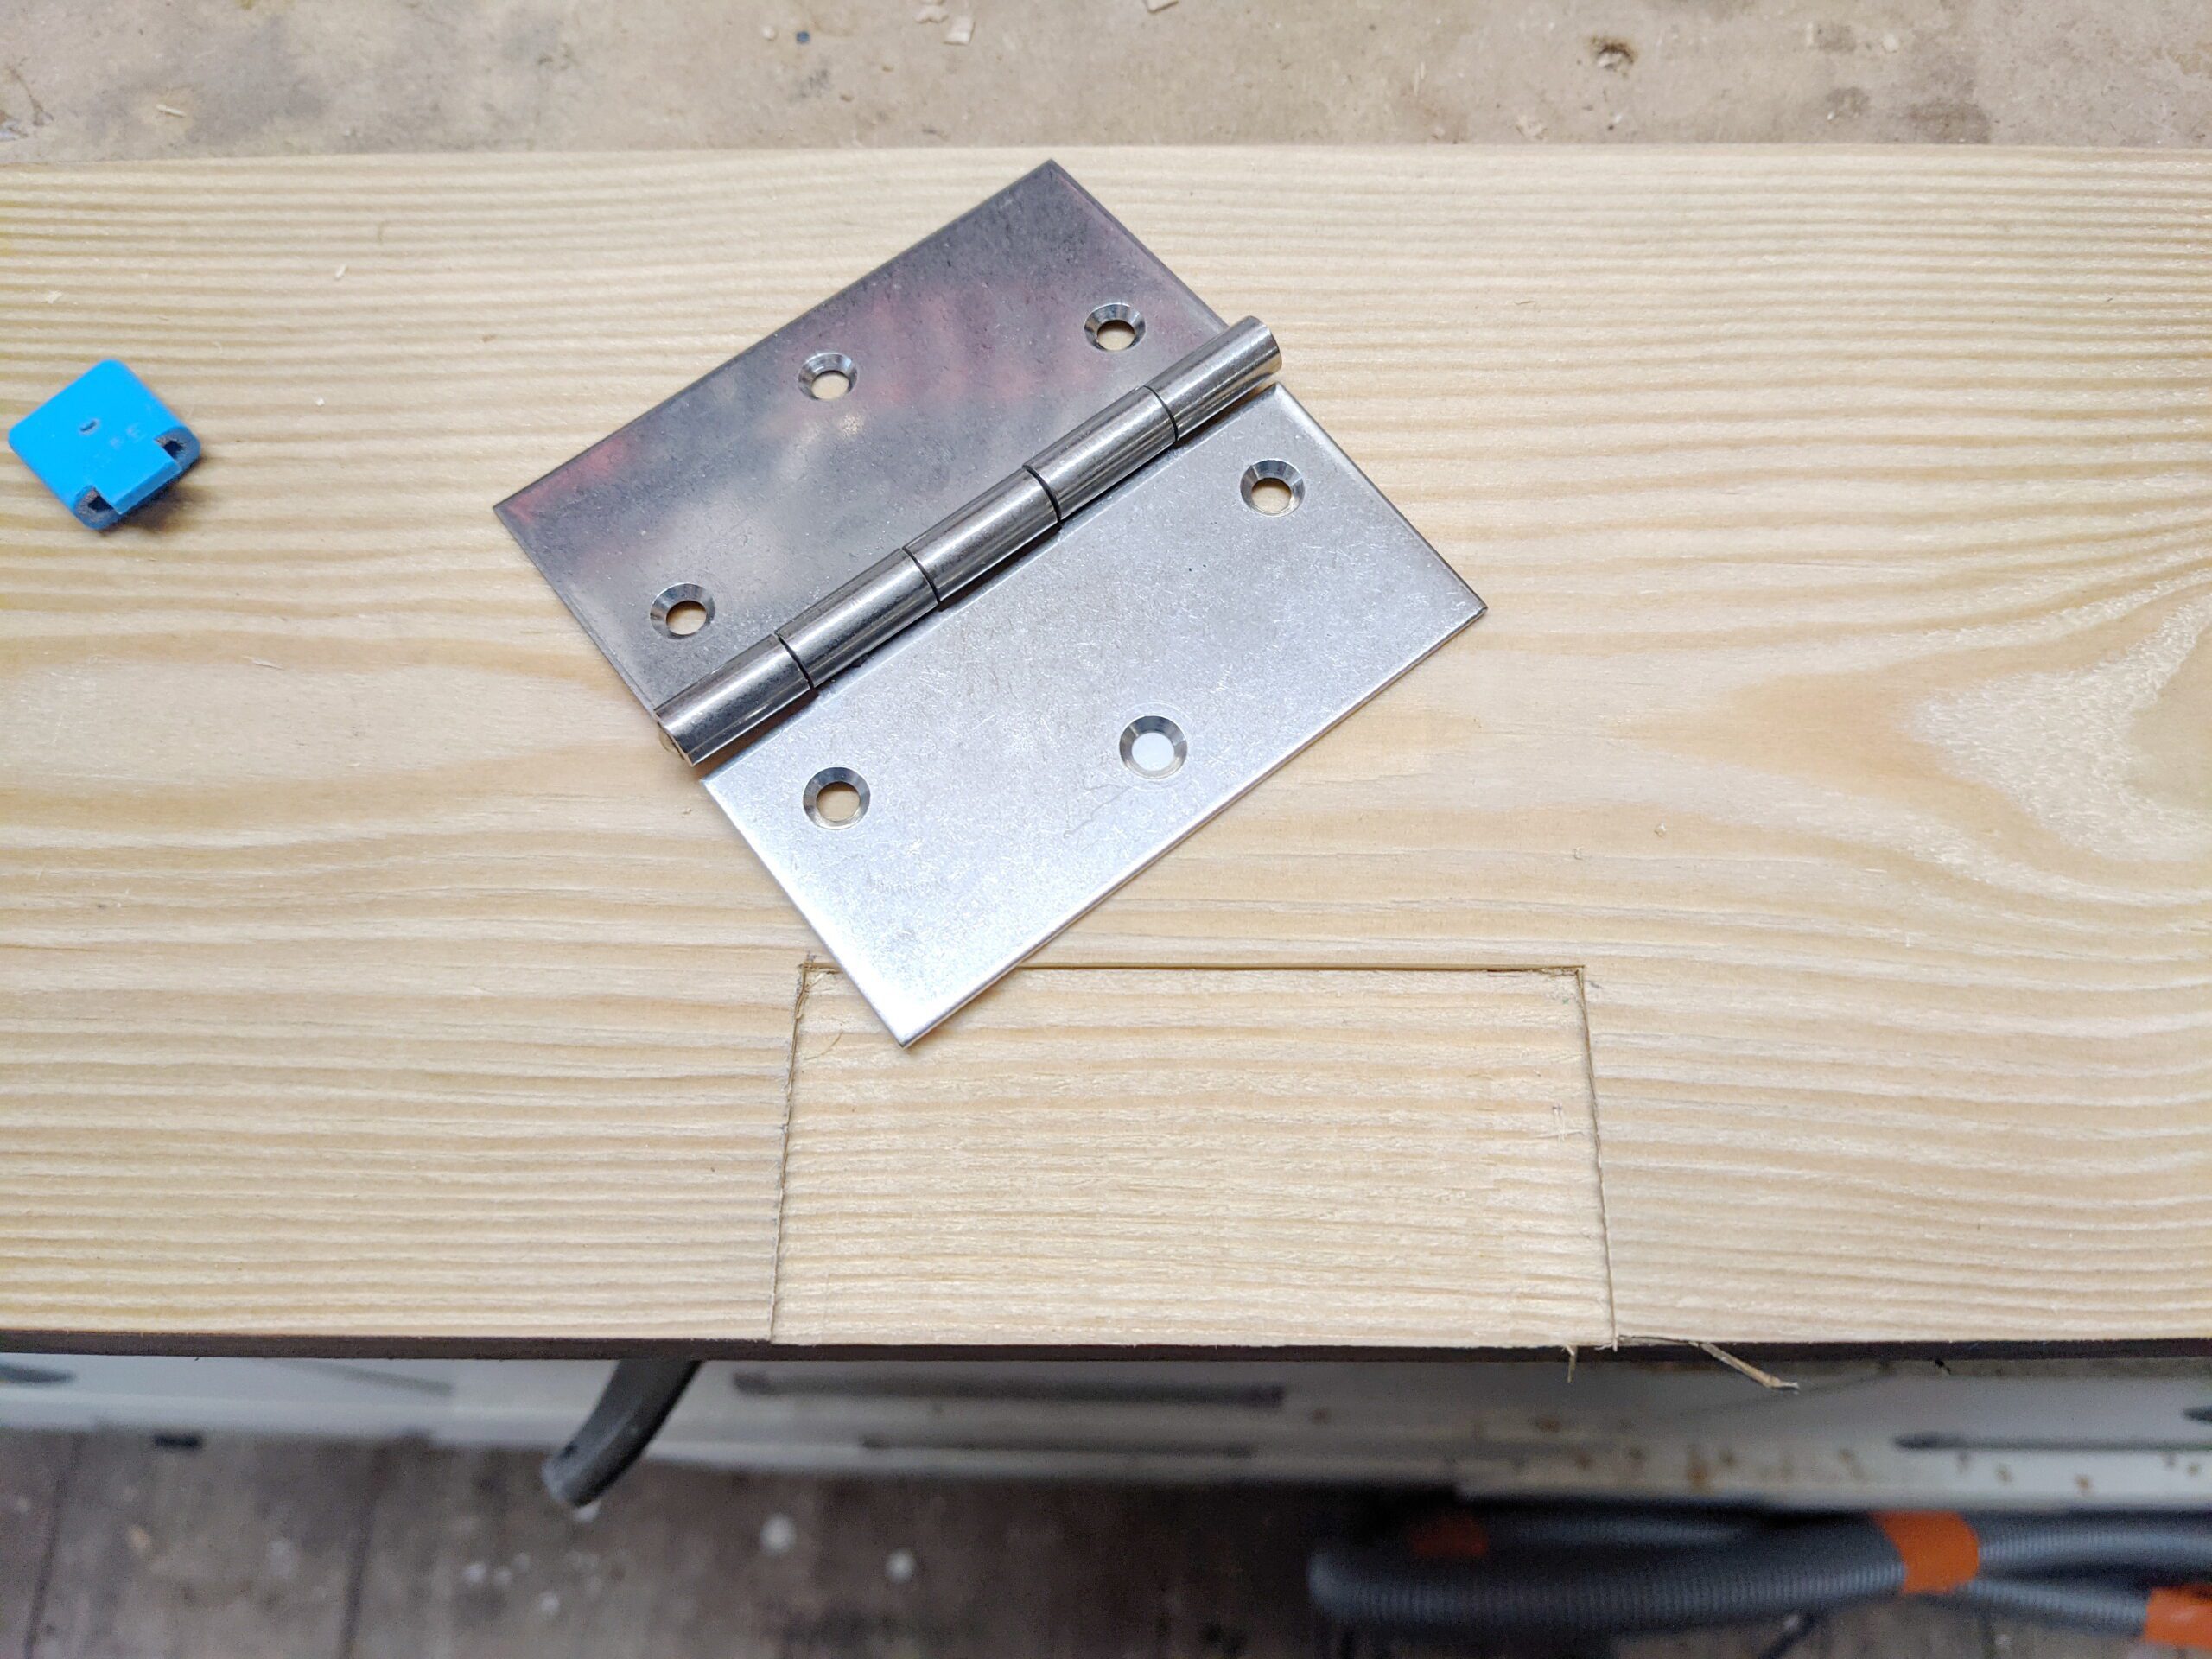
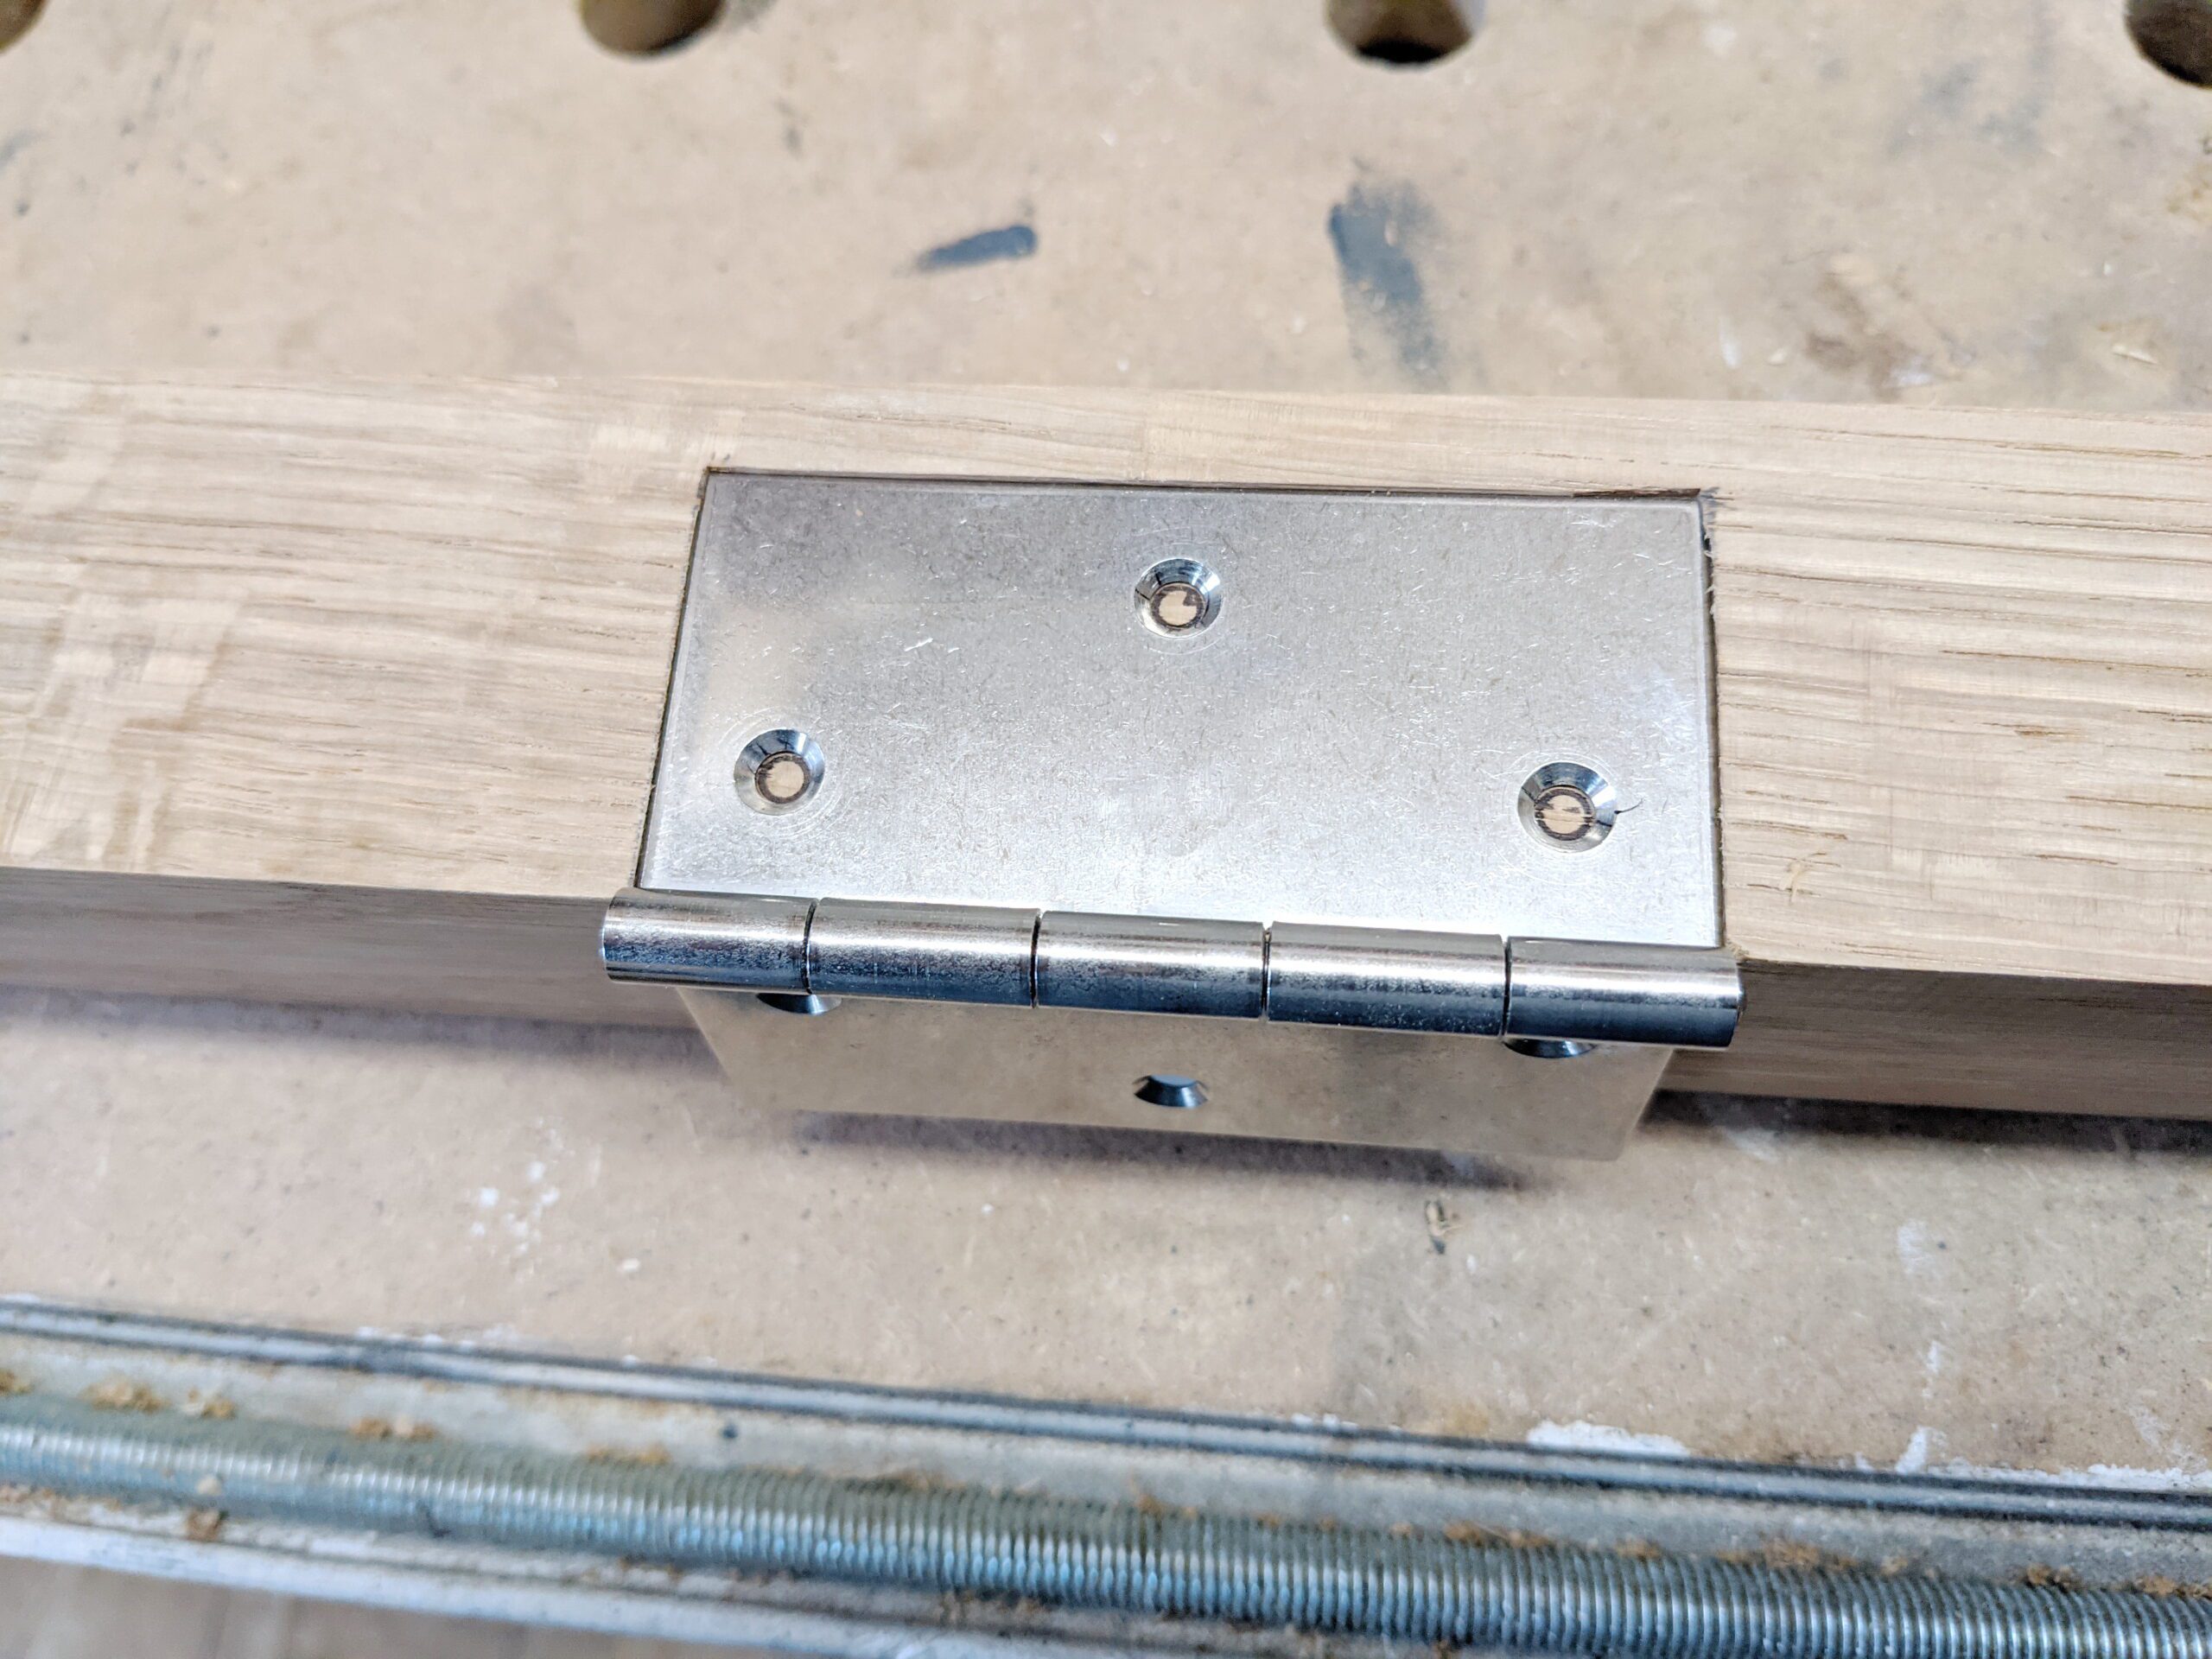
Sowohl auf der Rahmenseite als auch auf der Türseite werden die Scharniere bündig ins Holz eingelassen.
Nach dem Anzeichnen – ich vermeide bewusst den Begriff „Anreißen“ – wird der innere Bereich in der Stärke des Scharnierblatts mit der Oberfräse ausgearbeitet.
Anschließend werden die Ecken mit dem Eckenstemmer sauber auf 90 Grad gebracht. Natürlich lässt sich diese Arbeit auch mit einem scharfen Beitel erledigen. Der Eckenstemmer sorgt jedoch für ein besonders schnelles und sauberes Ergebnis.
Rahmen bauen
Der Türrahmen wird in gedoppelter Bauweise hergestellt und nicht aus massivem Vollholz gefertigt. Aus meiner Sicht wäre Letzteres weder wirtschaftlich noch konstruktiv sinnvoll.
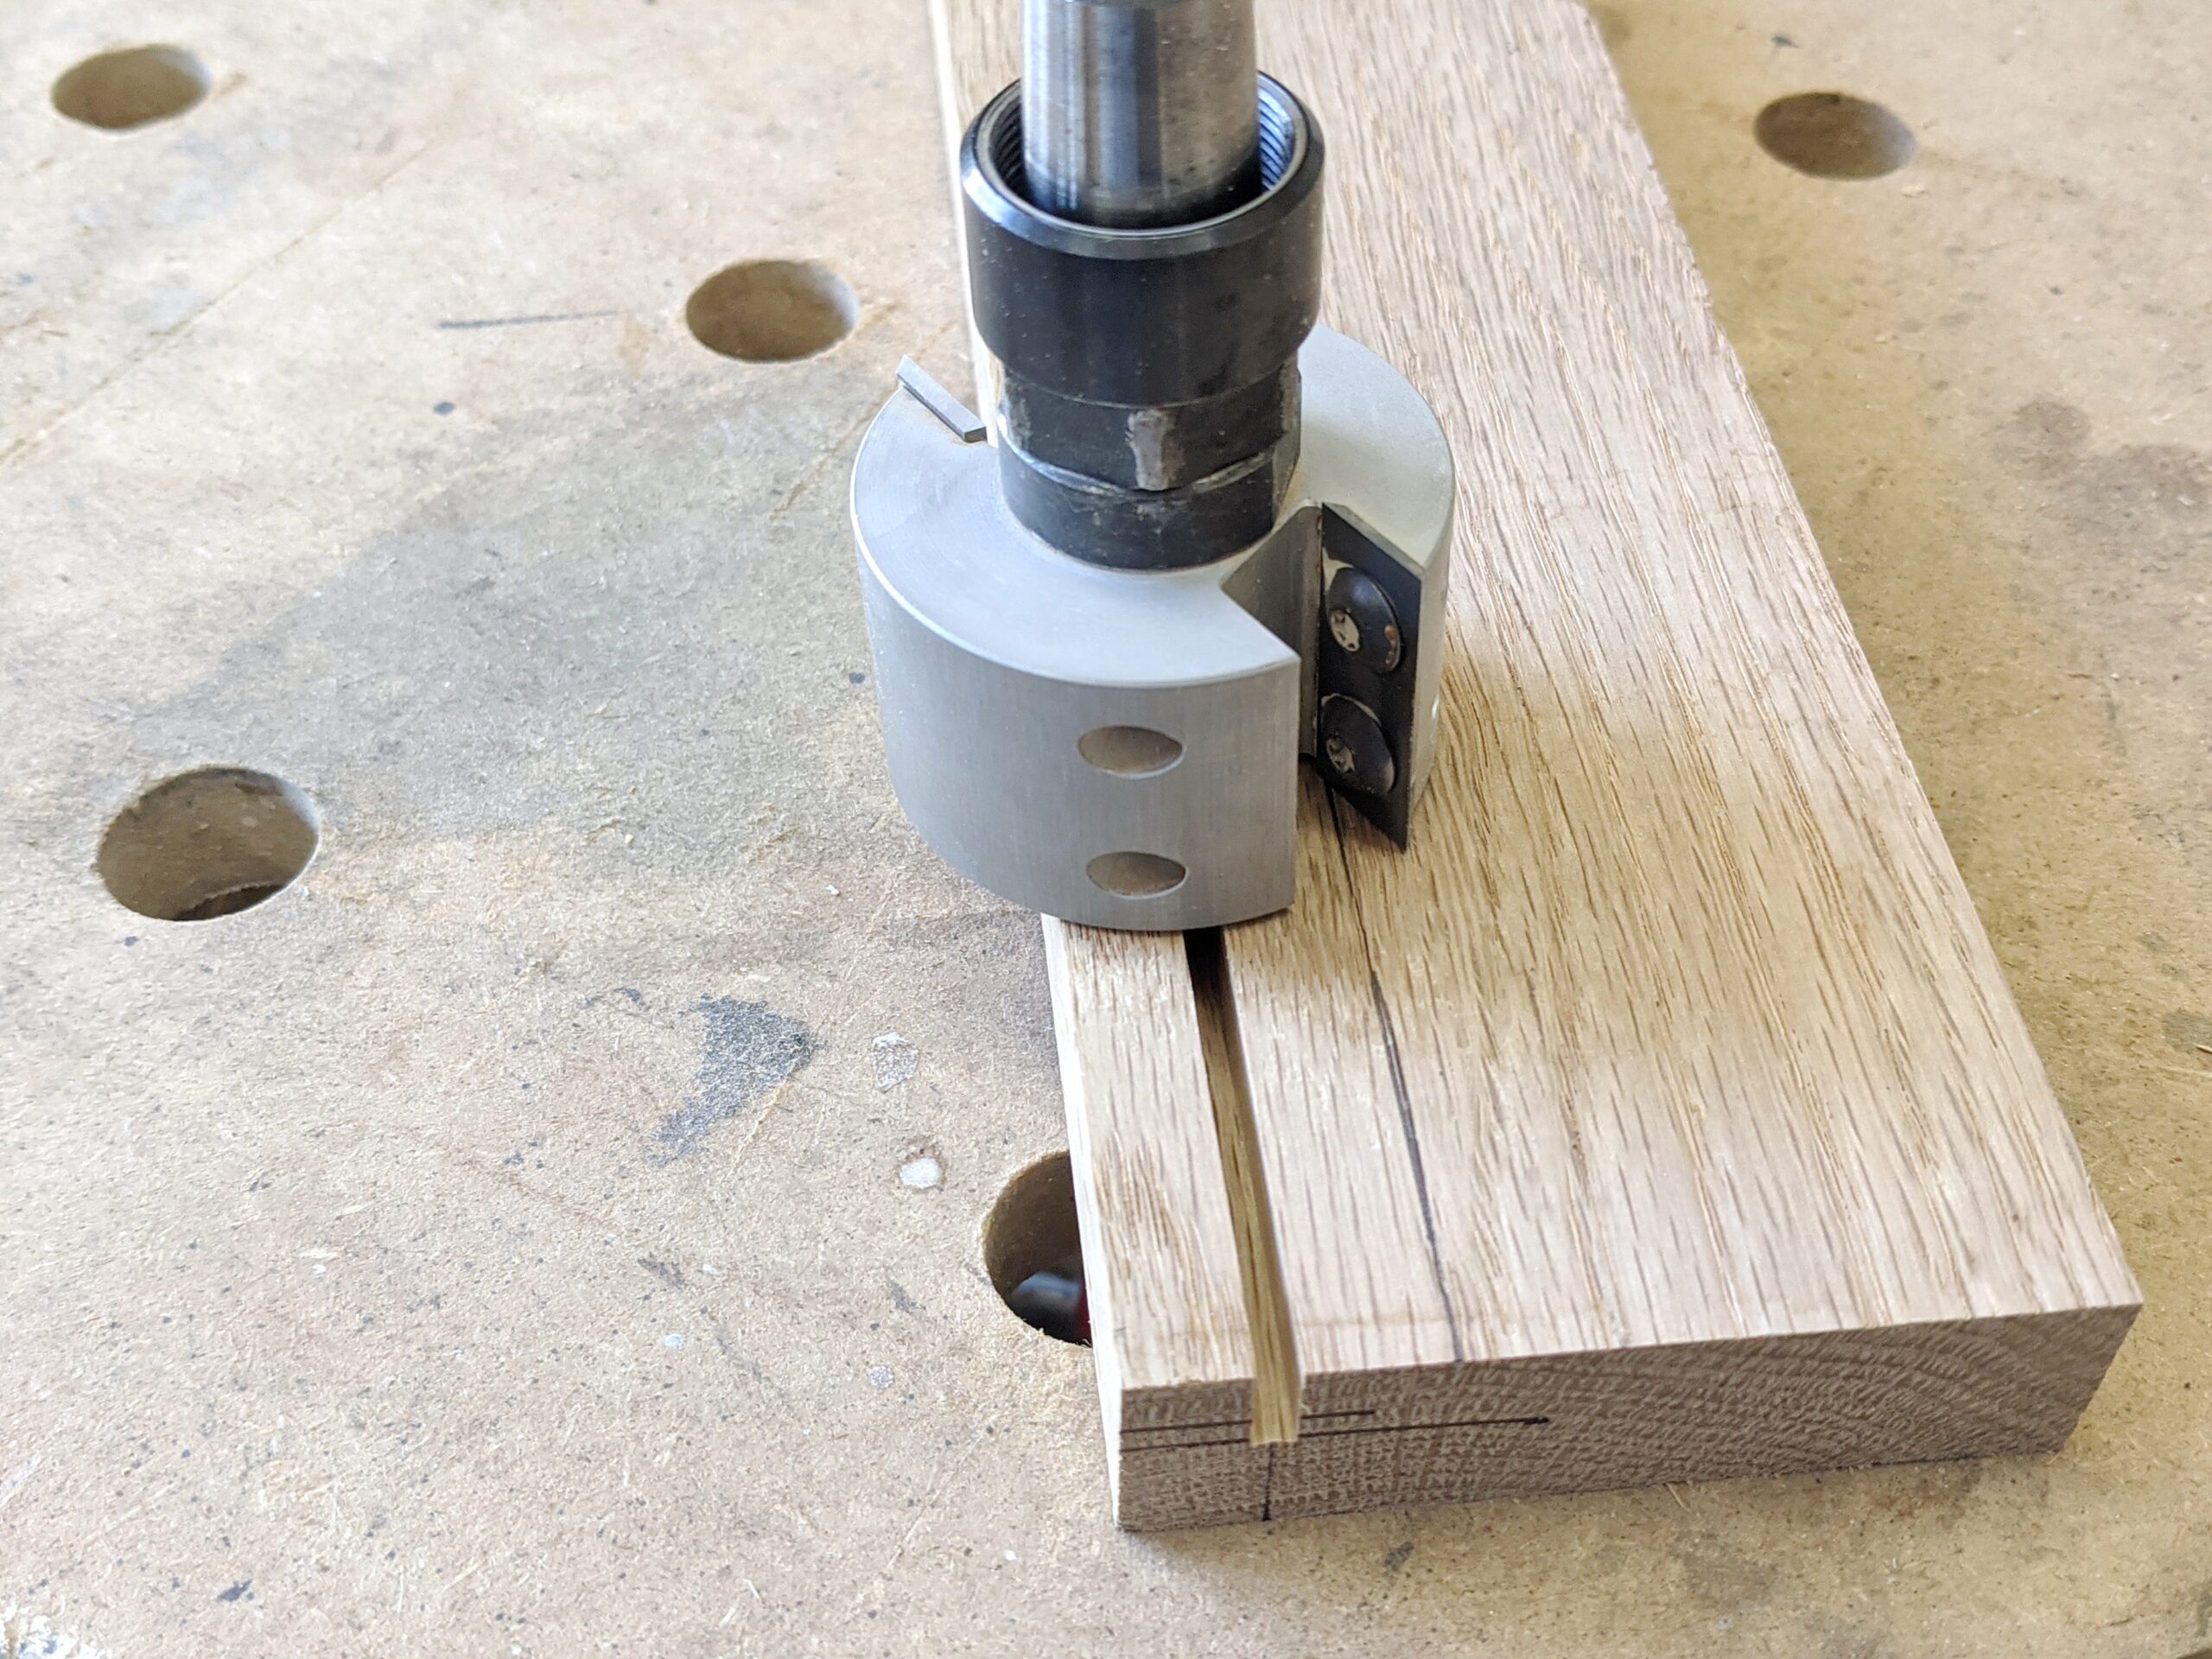
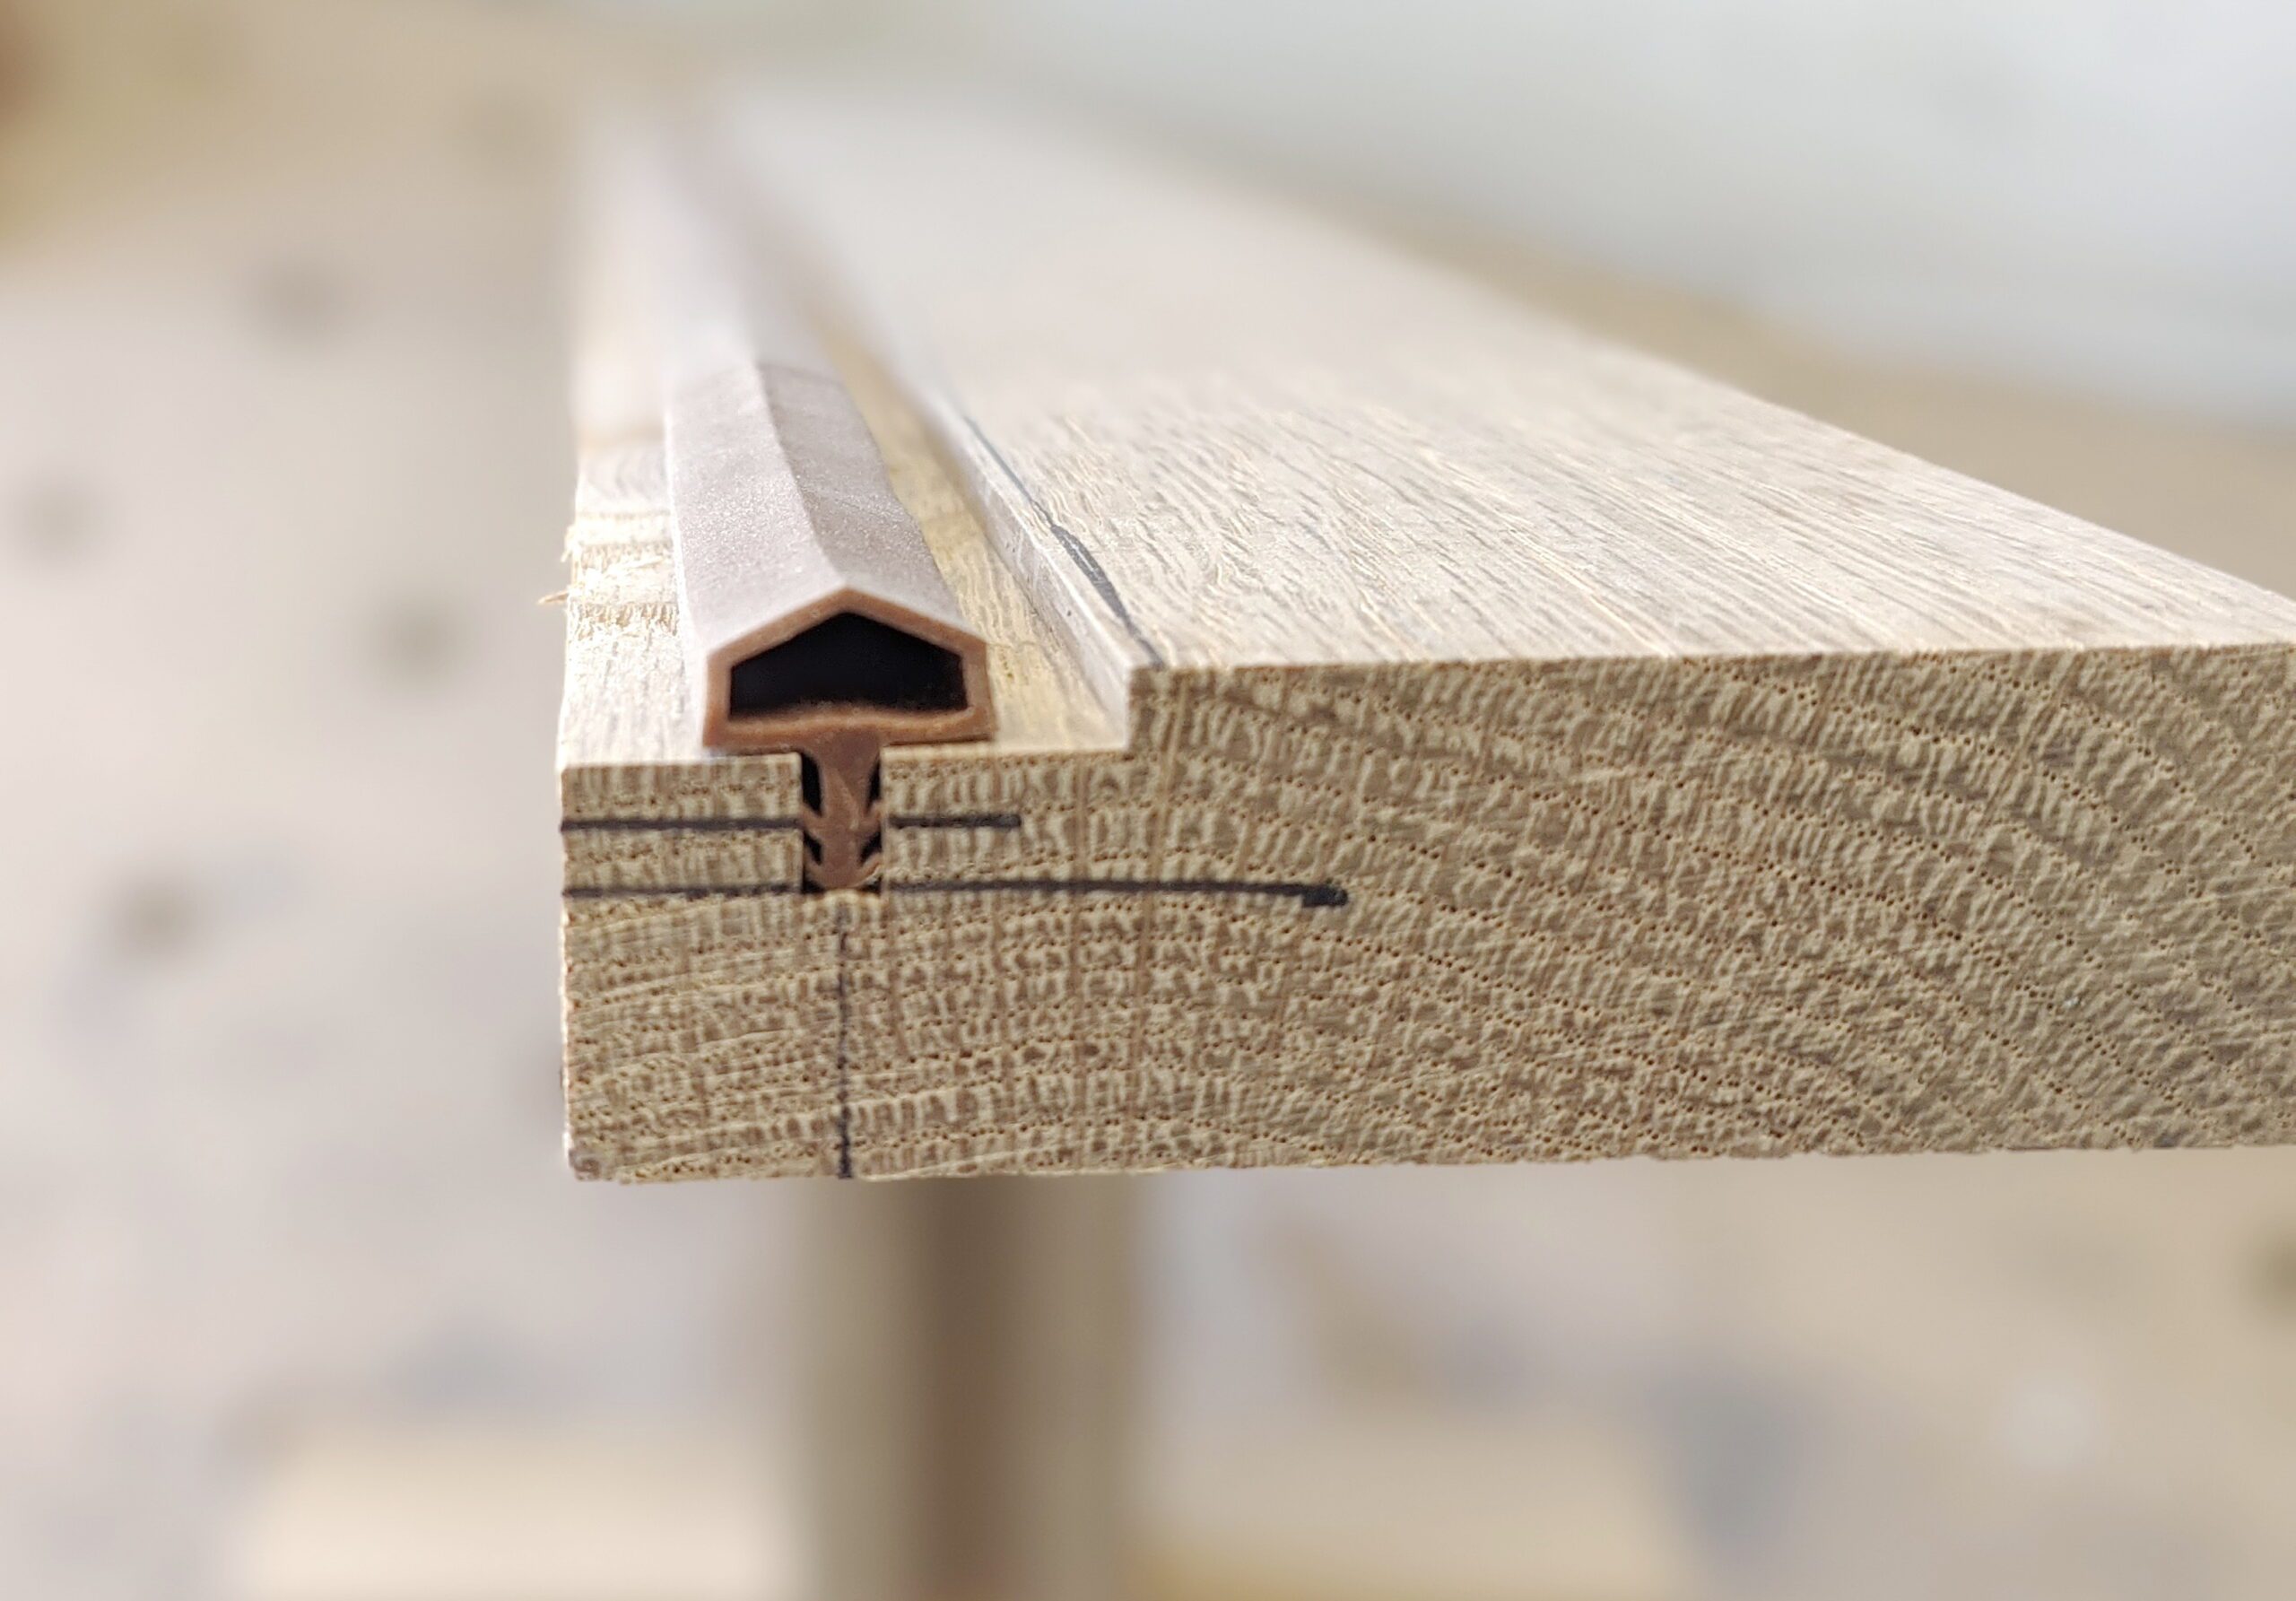
Bevor die Rahmenteile verleimt werden, werden die Nut für die Türdichtung sowie der Falz in das Rahmenbrett eingebracht. Die Nut ist 5 mm breit und 10 mm tief und damit exakt auf das Profil der verwendeten Dichtung abgestimmt.
Den Falz fertige ich mit einem Falzkopf. Als ich dieses Werkzeug zusammen mit der passenden Welle gekauft habe, lag der Preis noch bei rund 100 Euro. Heute werden für dieselbe Kombination bereits etwa 250 Euro verlangt.
Daher lohnt sich durchaus ein Blick auf Anbieter im Ausland. Mit precisionbits.com in den USA habe ich gute Erfahrungen gemacht: Die Preise sind oft deutlich günstiger, und die Lieferung erfolgt überraschend schnell.
Auswahl der Dichtung
Da ich kein Dichtungsspezialist bin, habe ich mich eher pragmatisch für diese Türdichtung entschieden. Im Internet waren 30 Meter für rund 12 Euro erhältlich – ein überschaubares Risiko.
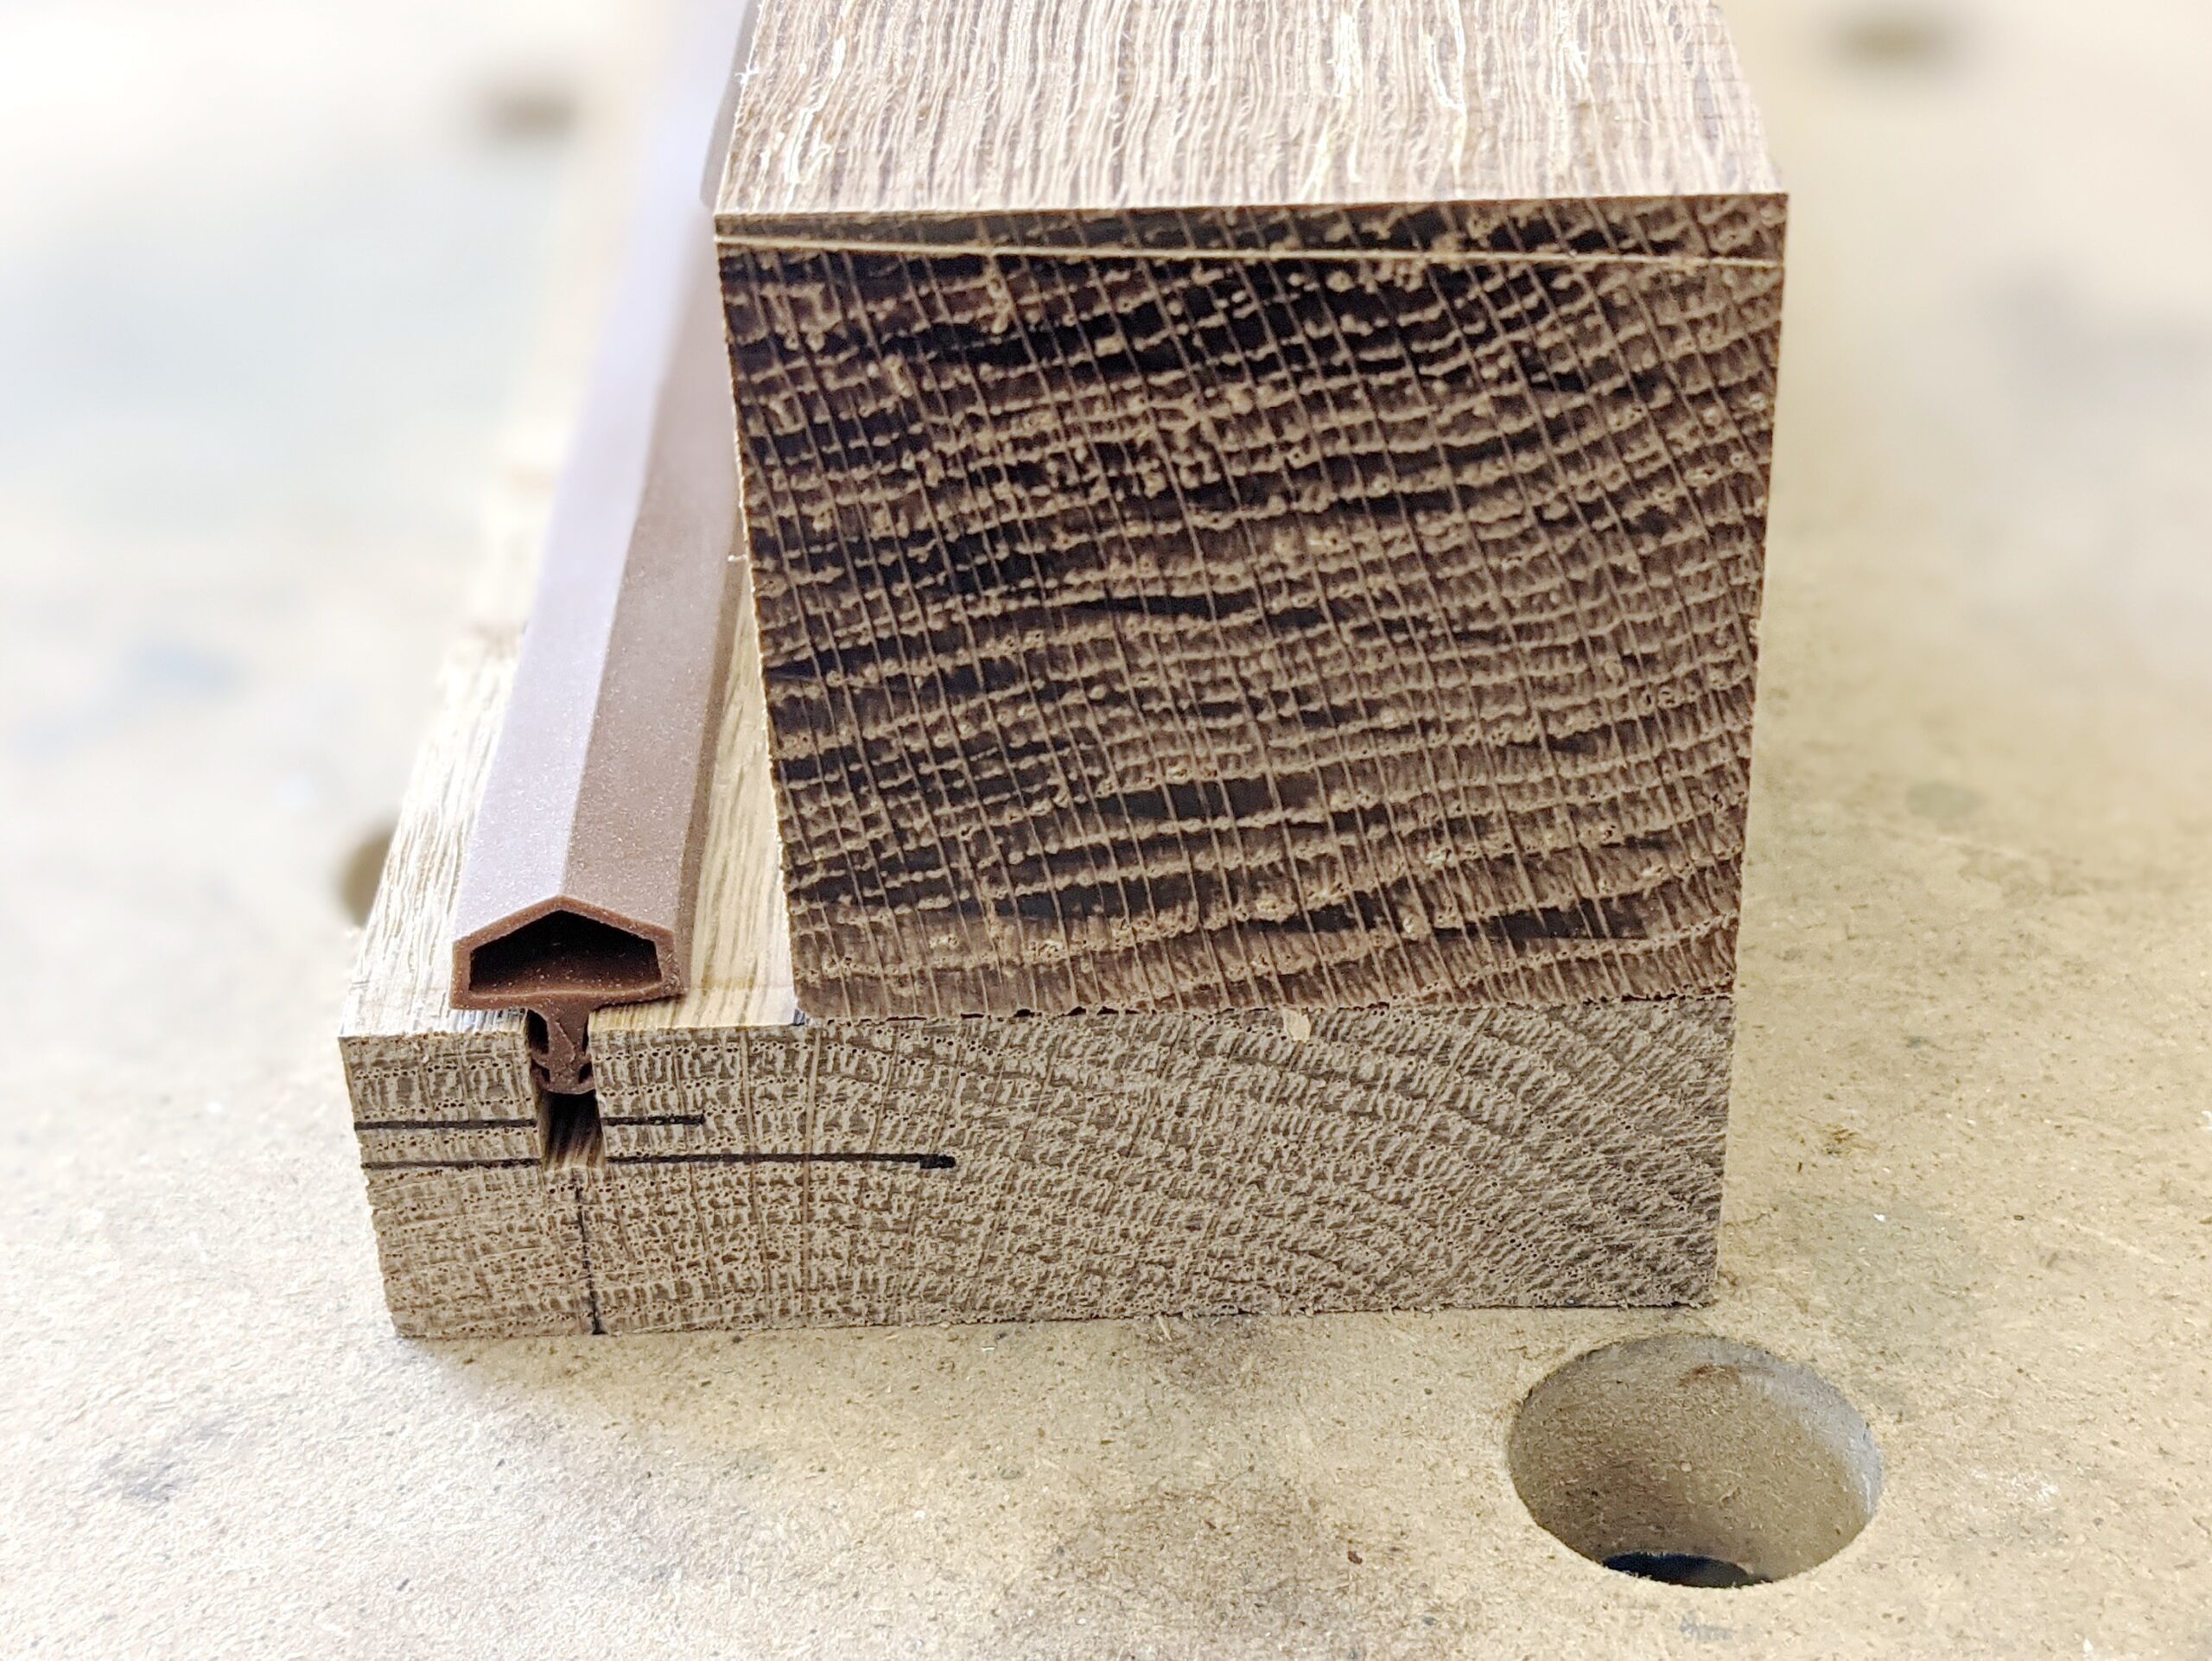
Dank der kleinen Widerhaken sitzt die Dichtung sehr fest in der Nut und verrutscht nicht. Gleichzeitig lässt sie sich bei Bedarf problemlos wieder entfernen und austauschen.
Der Falz ist notwendig, damit die Tür trotz der Dichtungsstärke sauber und plan schließen kann. Erst durch diese Konstruktion liegt die Tür ordentlich am Rahmen an und sorgt für einen weitgehend dichten Abschluss.
Rahmenblatt und Rahmenständer
Hier habe ich den Rahmenständer bereits mit dem Rahmenbrett verbunden. Für diese Verbindung bieten sich verschiedene Möglichkeiten an: Sie kann entweder mit Edelstahlschrauben oder mit Lamellos ausgeführt werden.
Ich habe mich der Einfachheit halber für die Verschraubung entschieden. Selbstverständlich werden die Teile zusätzlich mit D4-Leim verleimt, sodass eine stabile und dauerhaft belastbare Verbindung entsteht.
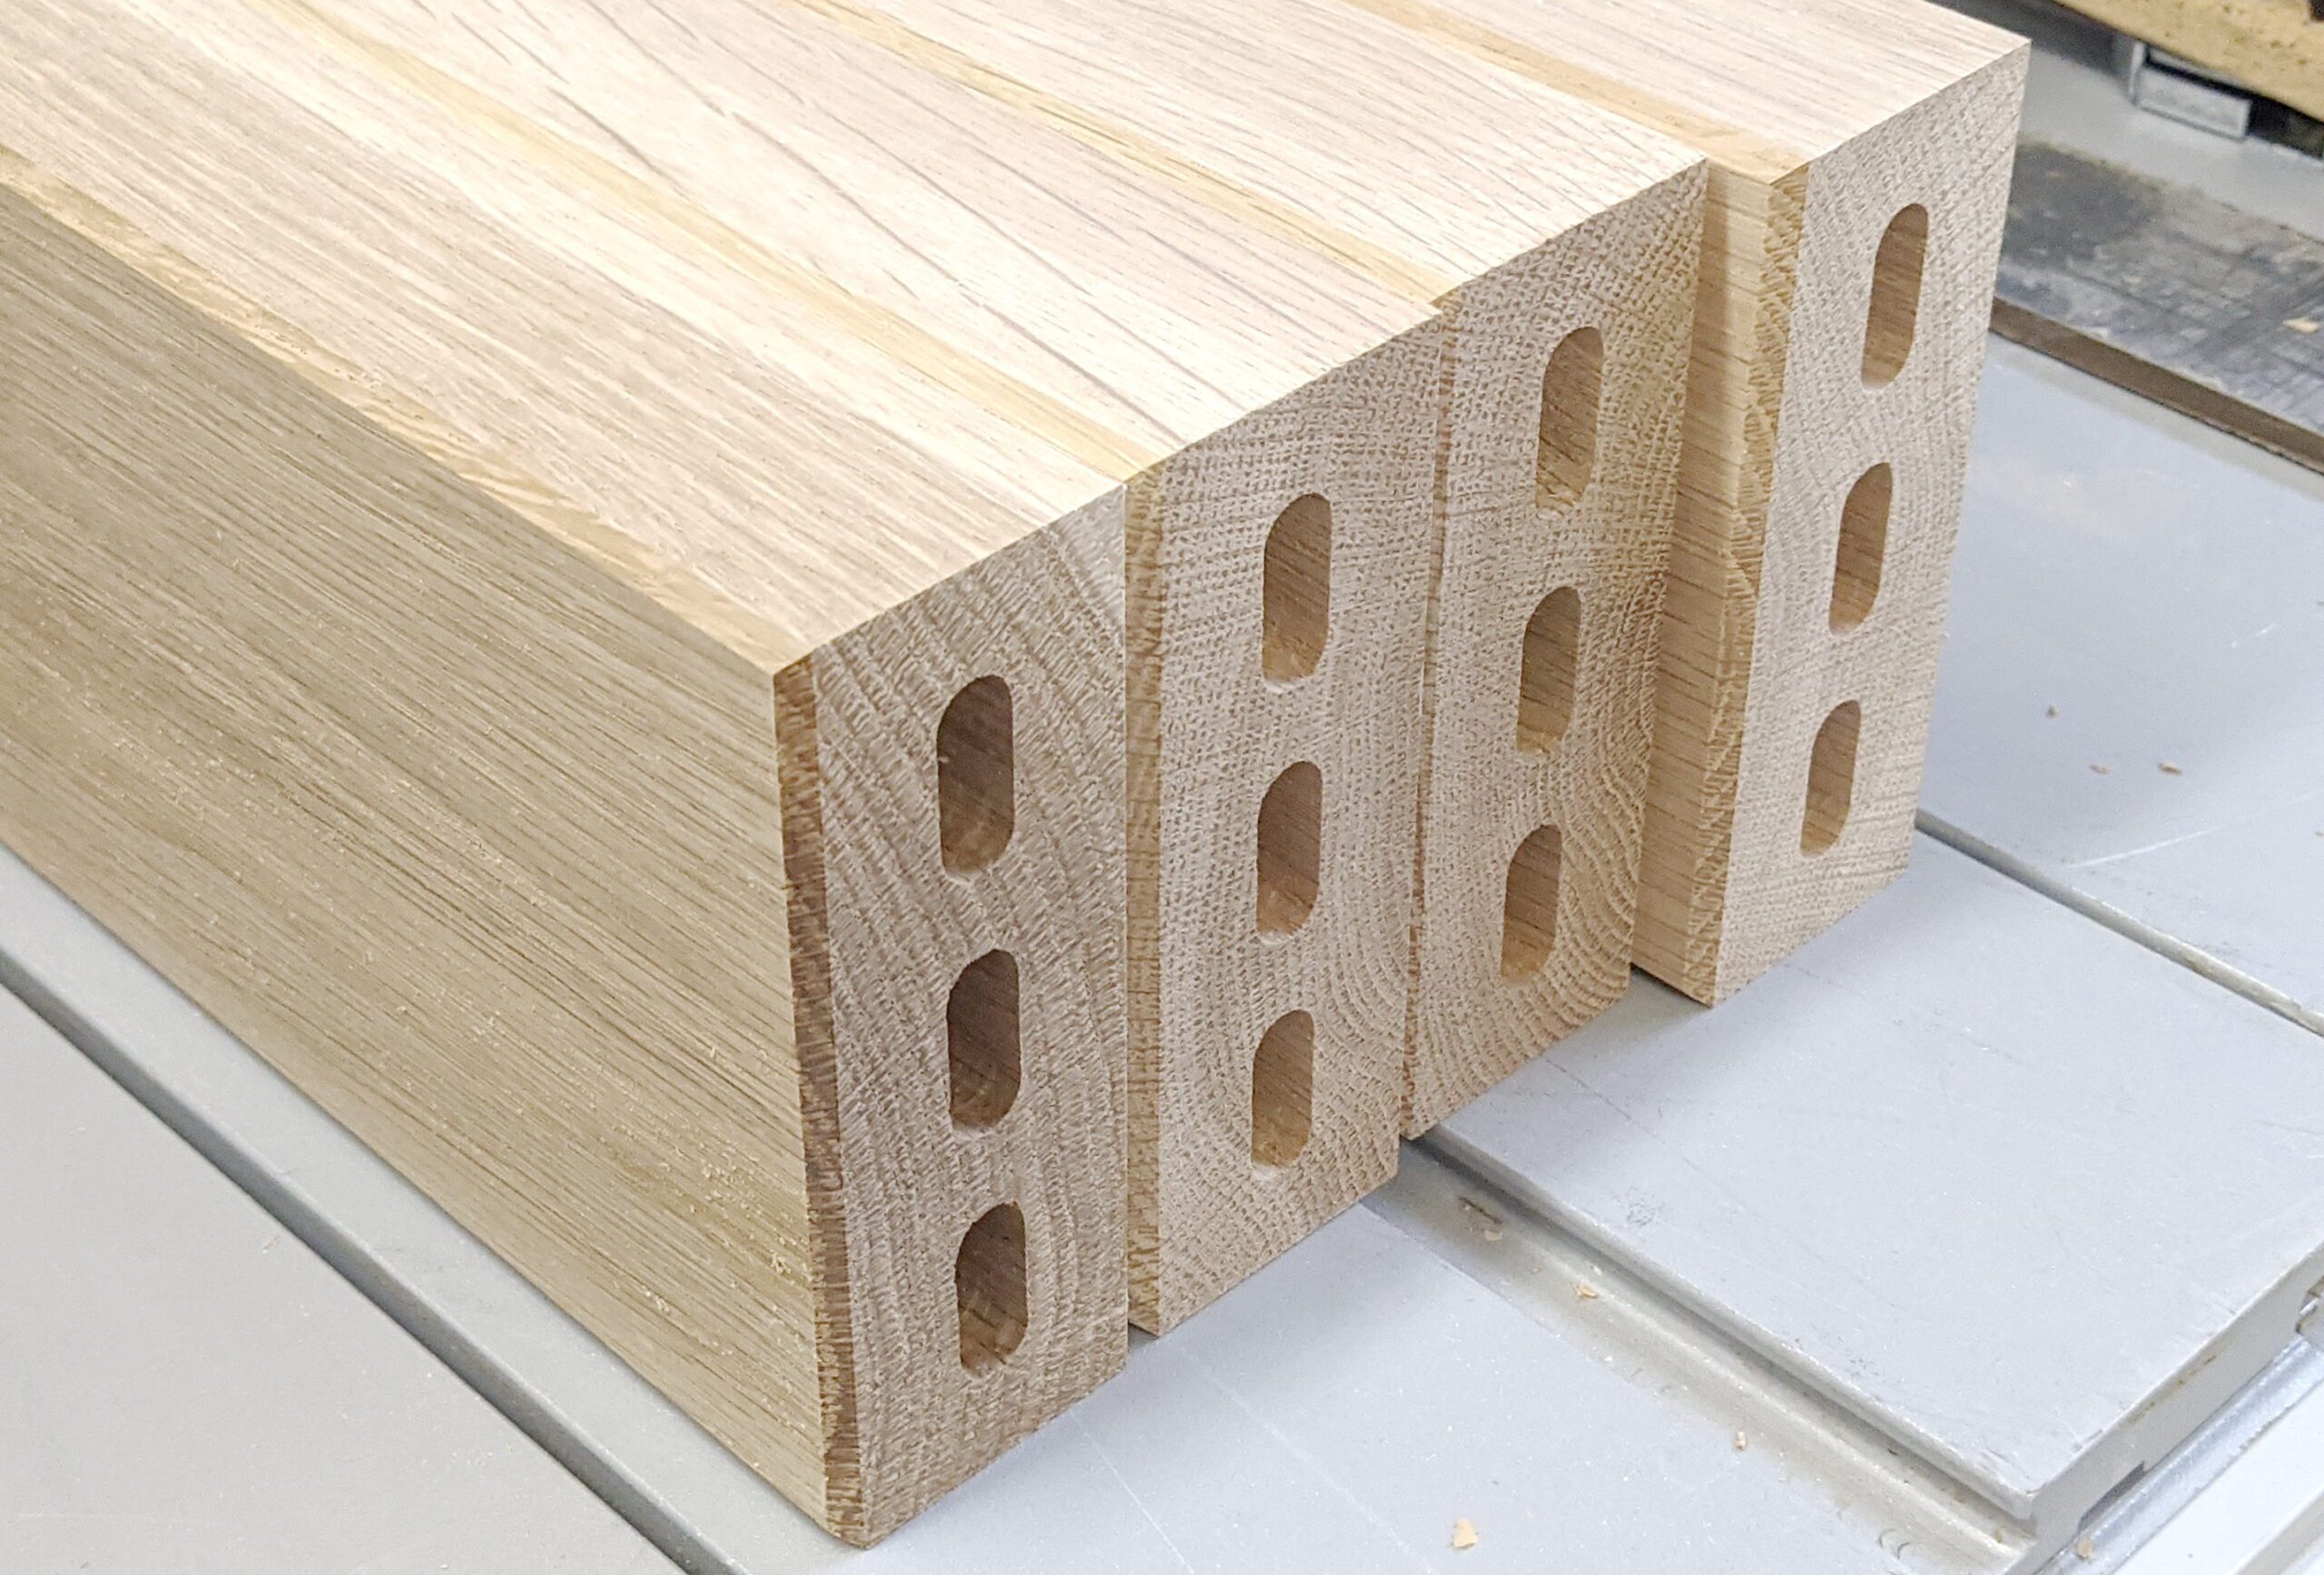
Tür bauen
Die Rahmenverbindungen habe ich mit Festool-Dominos in der Größe 10 × 50 mm ausgeführt. An jeder Verbindung kamen jeweils drei Dominos zum Einsatz.
Heute würde ich mich allerdings nicht mehr für diese Lösung entscheiden. Eine solide Überblattung, gegebenenfalls zusätzlich mit Runddübeln verstärkt, halte ich inzwischen für die bessere und sauberere Konstruktion. Aber genau das macht den Reiz solcher Projekte aus: Man lernt bei jeder Arbeit etwas Neues dazu und sammelt wertvolle Erfahrungen.
Wie auch immer – zu diesem Zeitpunkt waren alle Rahmenteile bereits gefräst und exakt auf Länge zugeschnitten.
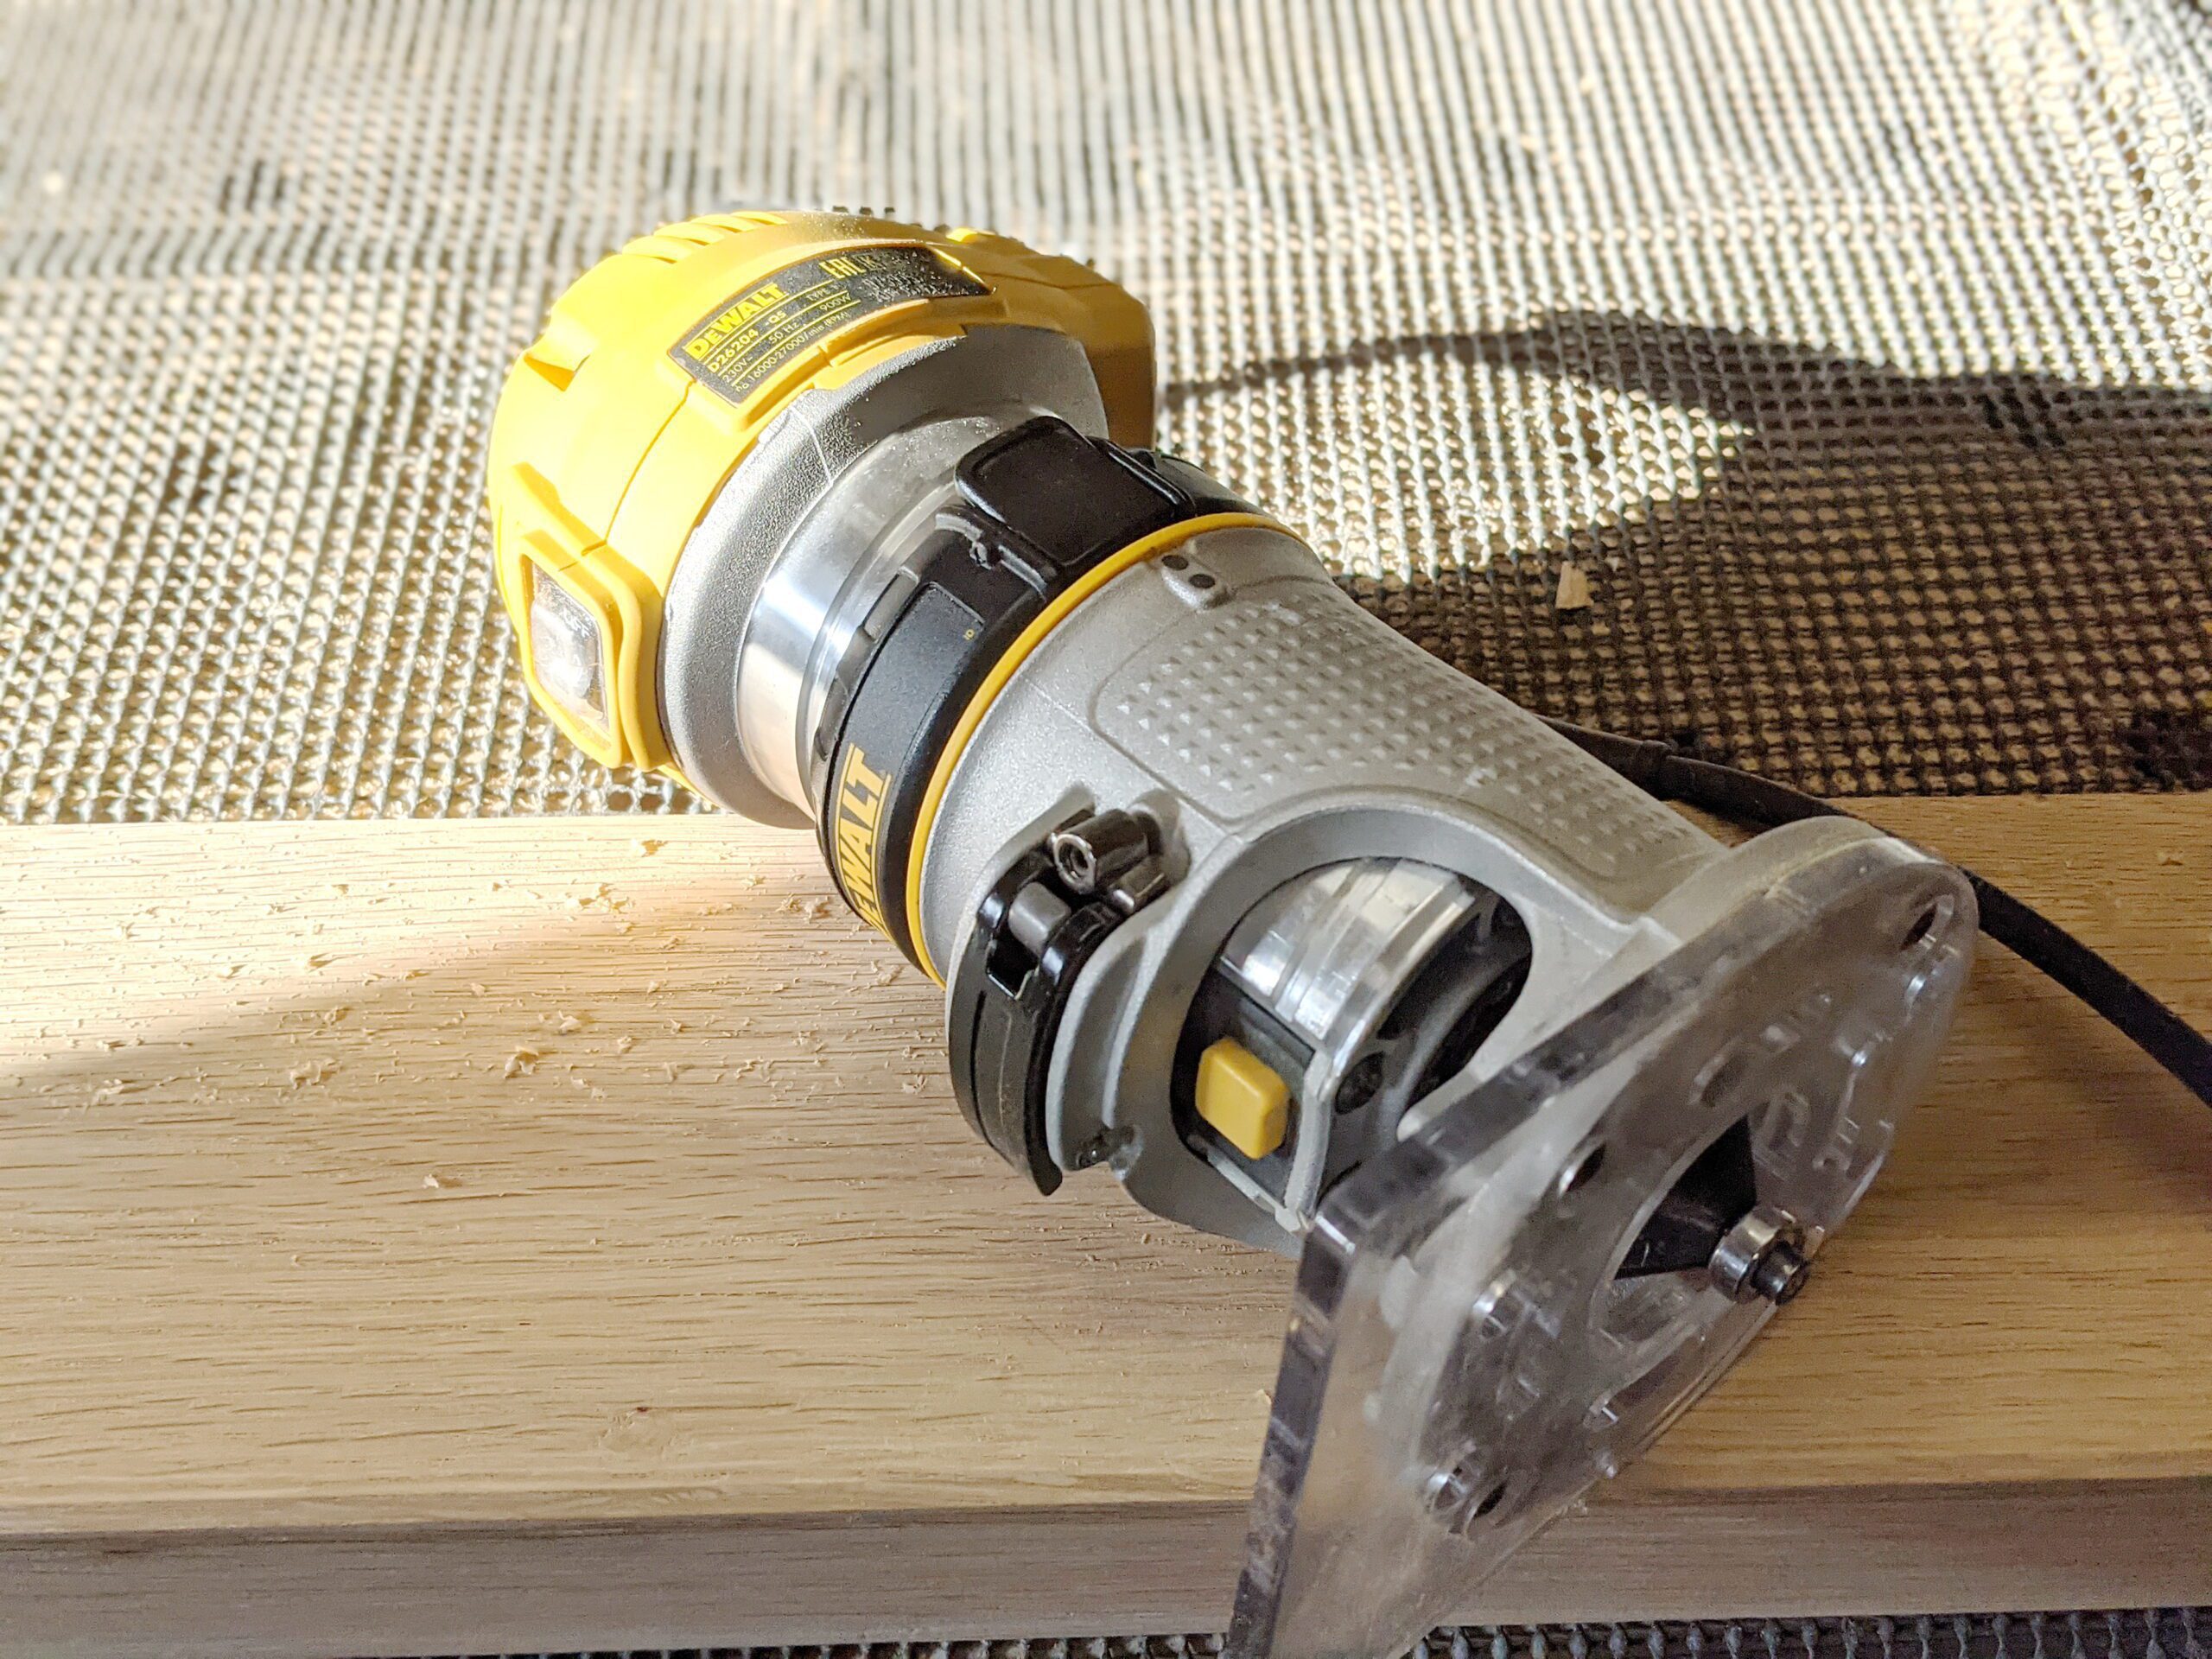
alle Kanten fasen
Das Anbringen der Fasen ist einer der letzten Arbeitsschritte vor dem Schleifen.
Für diese Arbeit eignet sich die kleine DeWalt-Oberfräse hervorragend. Da beim Fasen nur wenig Material abgetragen wird, ist keine hohe Leistung erforderlich. Zudem lässt sich die kompakte Fräse sehr angenehm und präzise mit einer Hand führen.
Ein Nachteil ist die eher mäßige Absaugung. Bei einer kleinen Fase fällt jedoch nur wenig Spanmaterial an, sodass sich die Staub- und Spanbelastung in Grenzen hält.
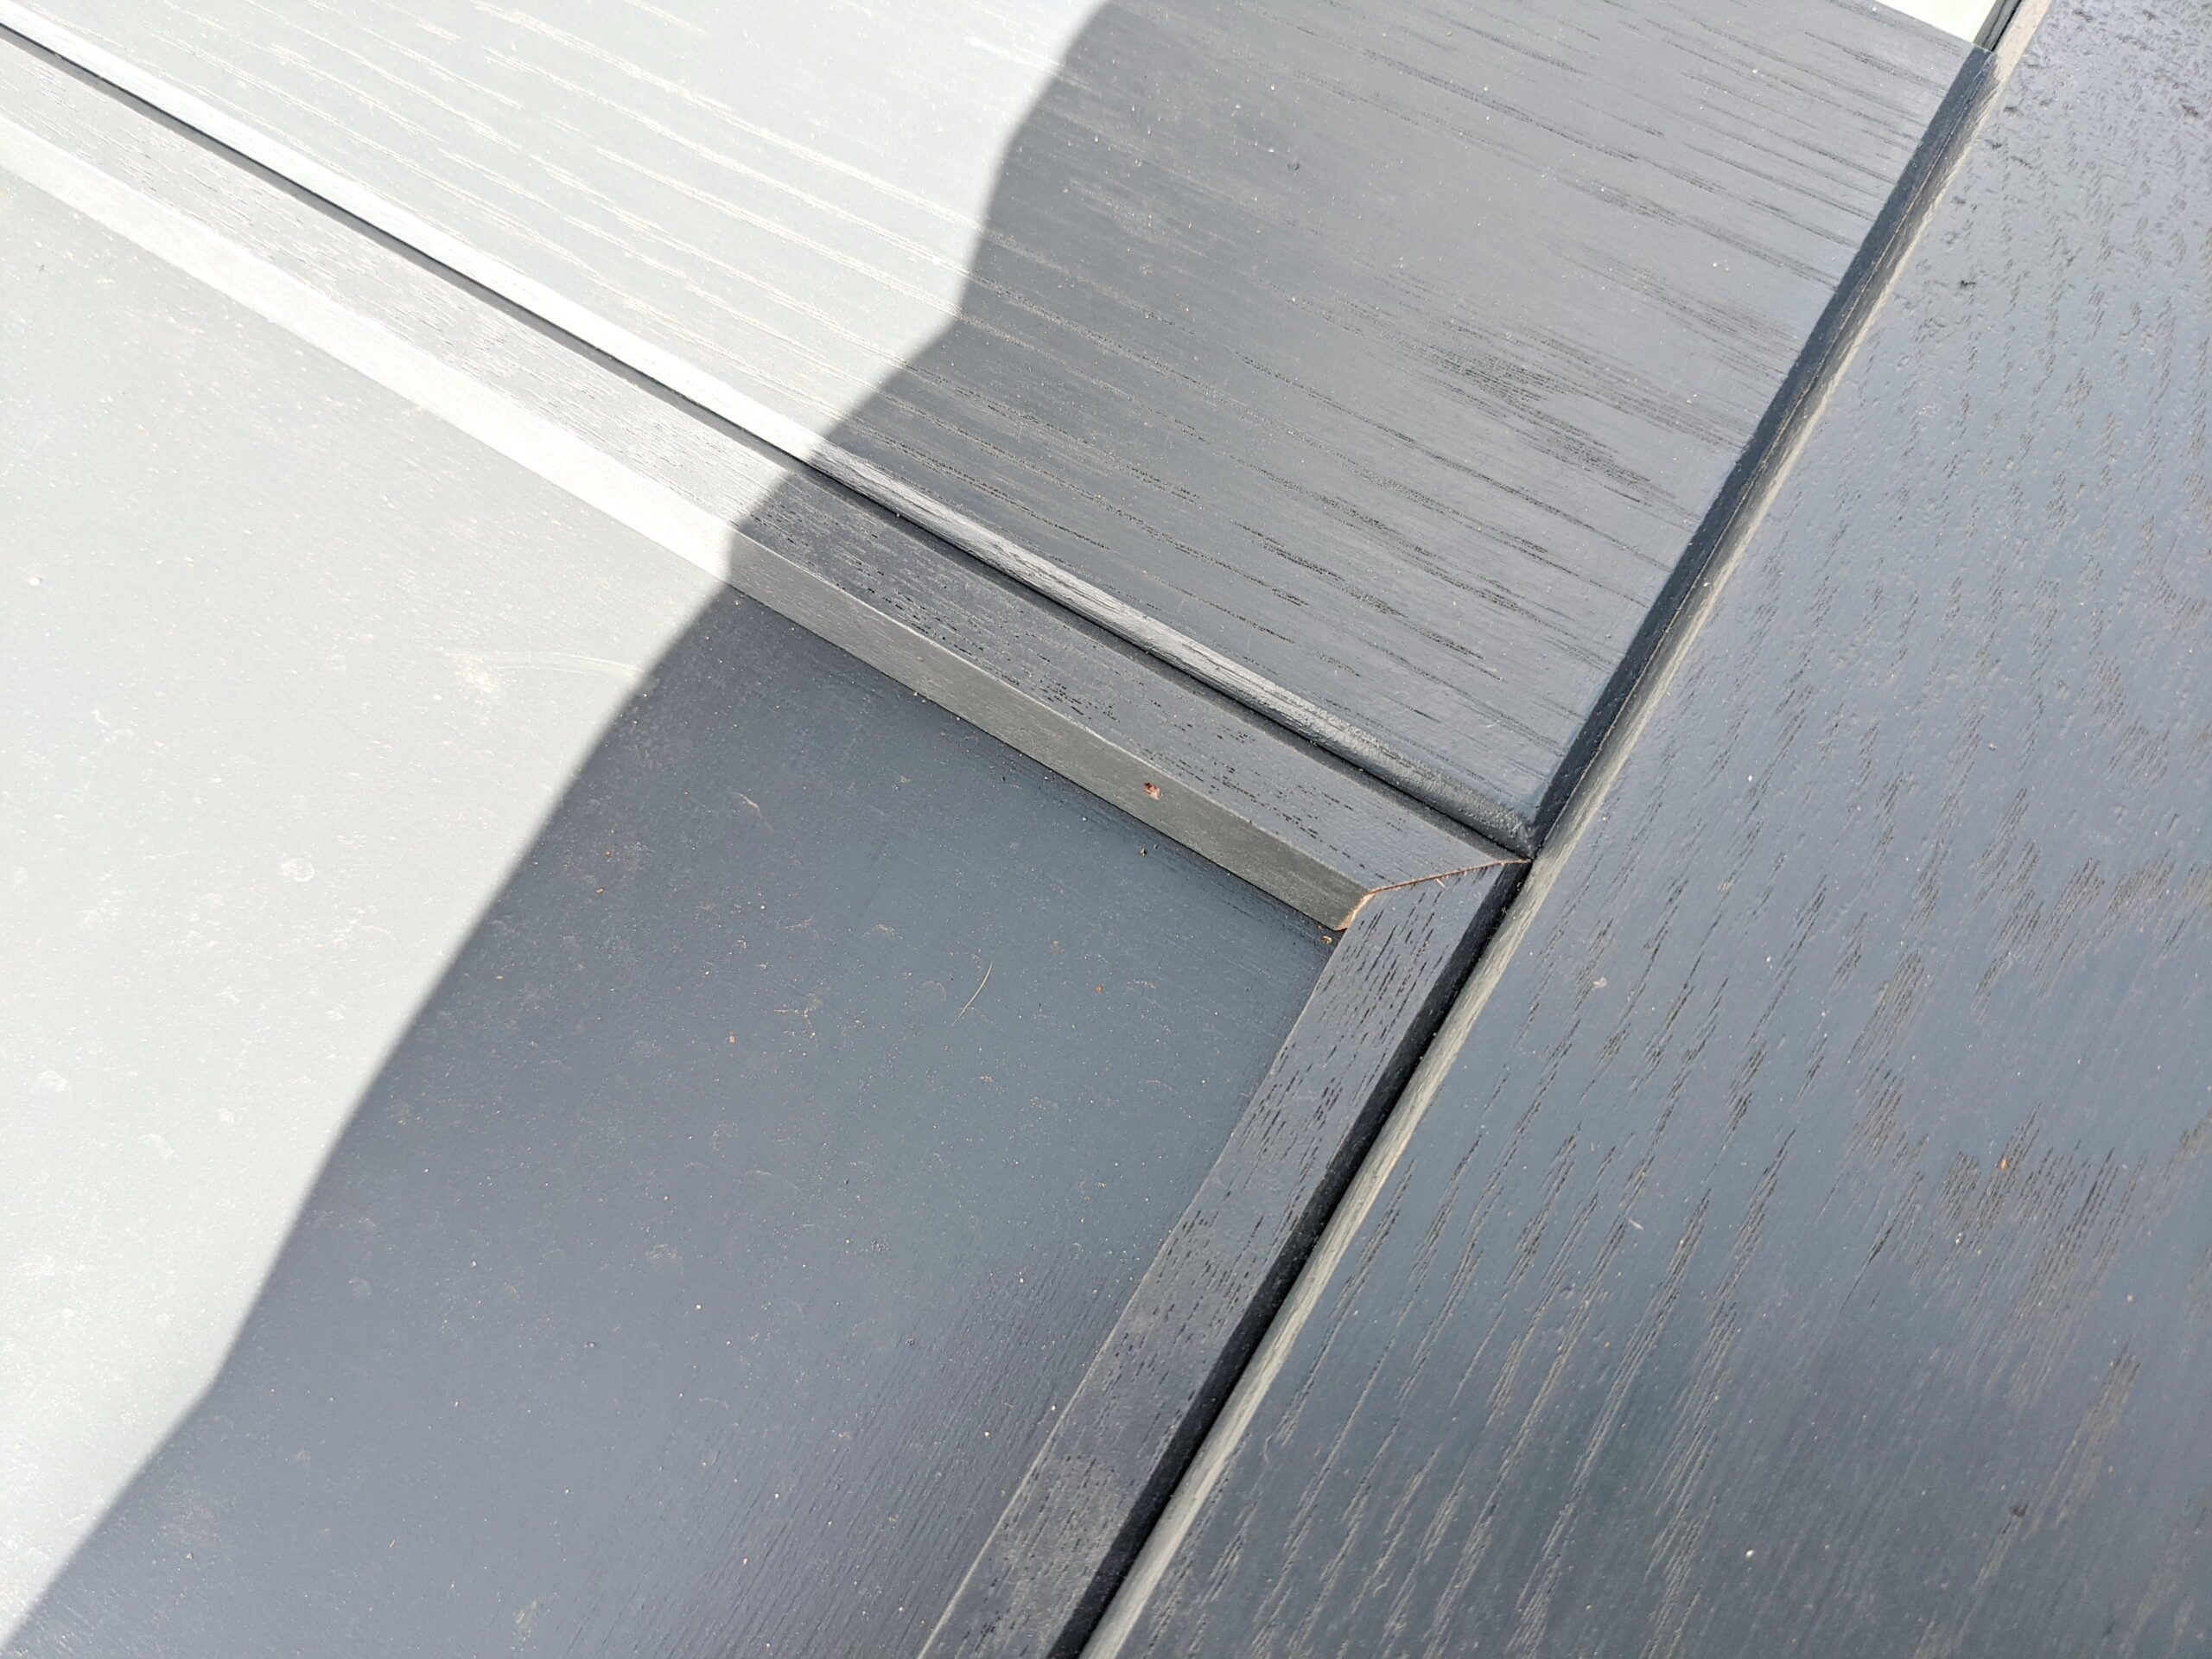
Rahmen für Fenster und Füllung
Fenster und Füllung werden von einem Innen- und Außenrahmen gehalten. Beide Rahmen bestehen selbstverständlich aus demselben Material wie die Tür selbst: Eiche.
Die schmalen Leisten habe ich auf der Tischsäge zugeschnitten und anschließend im Rahmen auf Gehrung eingepasst. Auf dem Bild ist gut zu erkennen, wie präzise die Gehrungen an den Ecken zusammenlaufen.
Selbstverständlich wurden auch diese Kanten mit einer Fase versehen. Dadurch entsteht ein harmonisches Gesamtbild, das optisch sehr gut zur übrigen Tür passt.
Die äußeren Leisten habe ich mit dem Prebena-Druckluftnagler befestigt. So können sowohl die Verglasung als auch die Türfüllung sauber in den Rahmen eingesetzt und sicher gehalten werden.
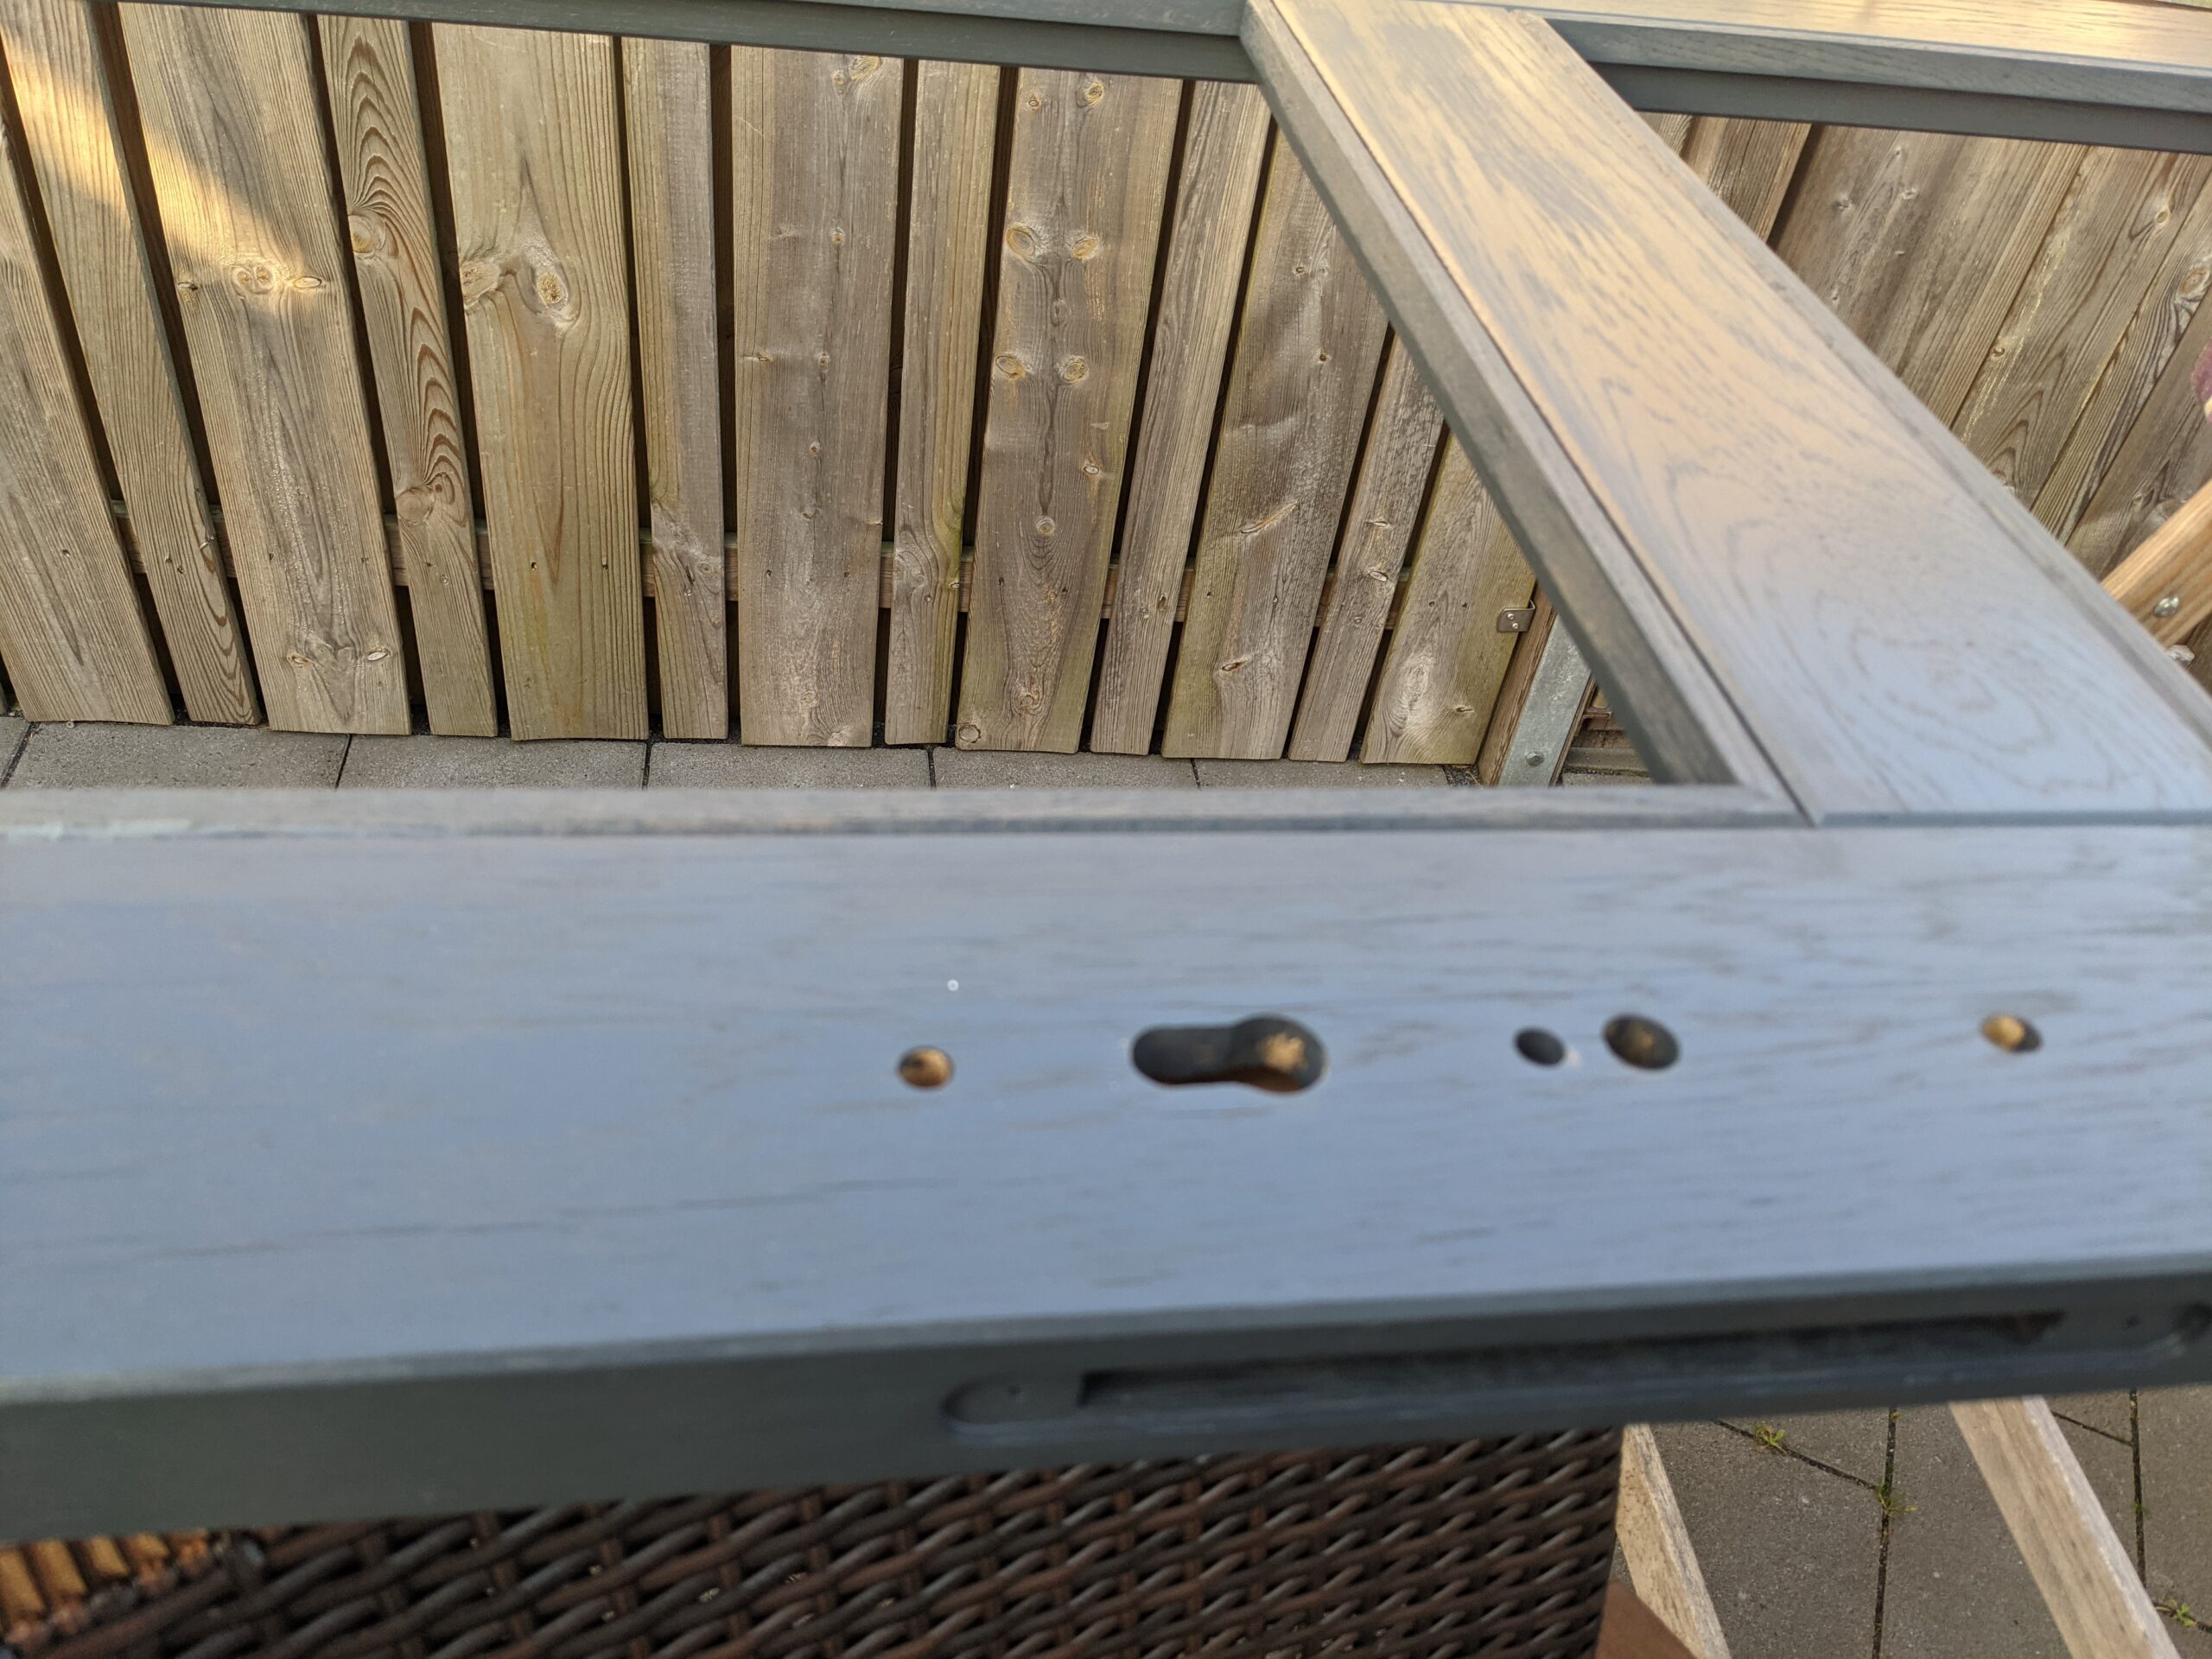
OSMO Landhausfarbe
Das Anbringen der Fasen ist einer der letzten Arbeitsschritte vor dem Schleifen.
Für diese Arbeit eignet sich die kleine DeWalt-Oberfräse hervorragend. Da beim Fasen nur wenig Material abgetragen wird, ist keine hohe Leistung erforderlich. Zudem lässt sich die kompakte Fräse sehr angenehm und präzise mit einer Hand führen.
Ein Nachteil ist die eher mäßige Absaugung. Bei einer kleinen Fase fällt jedoch nur wenig Spanmaterial an, sodass sich die Staub- und Spanbelastung in Grenzen hält.
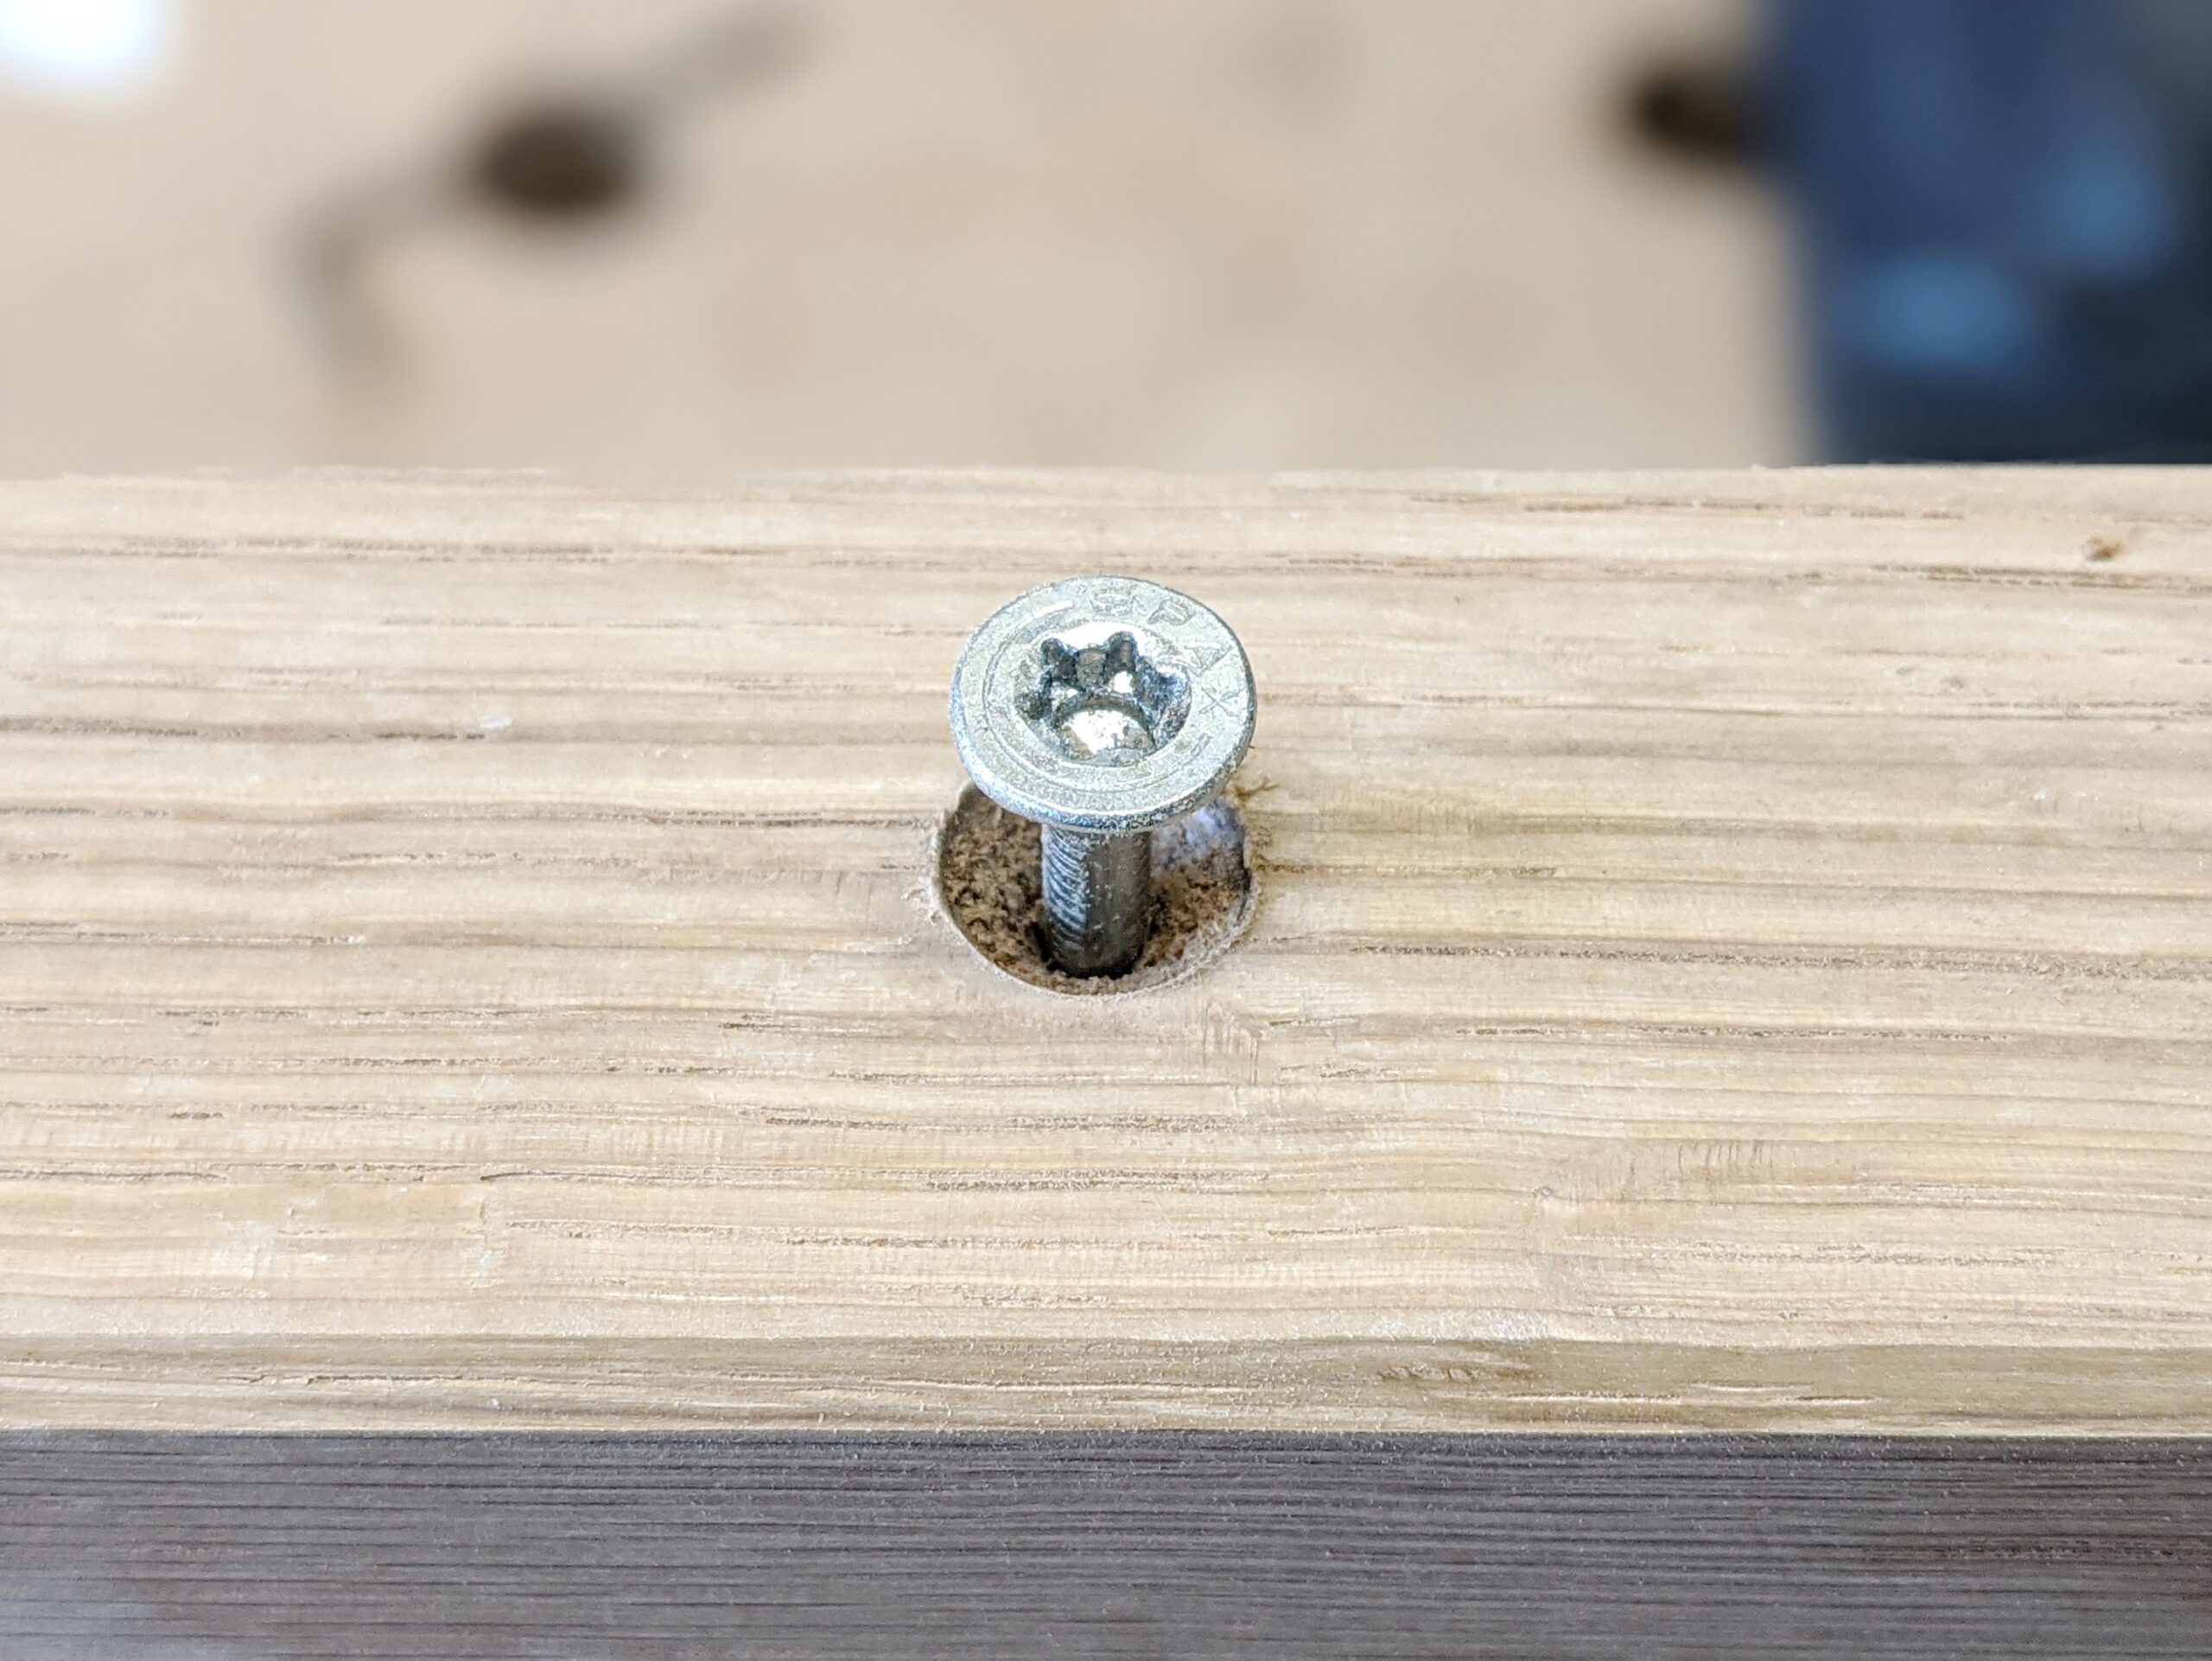
Edelstahlschrauben
Wahrscheinlich werden jetzt viele Leser denken, dass bei solchen Eichentüren selbstverständlich Edelstahlschrauben verwendet werden müssten. Als Anfänger habe ich das genauso gesehen und Edelstahlschrauben eingesetzt – in der Hoffnung, Verfärbungen der Eiche durch gewöhnliche Stahlschrauben zu vermeiden.
Mit der Zeit habe ich jedoch gelernt, dass Edelstahlschrauben nicht in jeder Situation die beste Wahl sind. Im Vergleich zu klassischen Holzschrauben sind sie oft spröder und deutlich bruchanfälliger. Gerade bei hohen Belastungen oder wenn Schrauben stark angezogen werden, ist das ein echter Nachteil. Zudem dauert es bei normalen Holzschrauben im geschützten Einbau ohnehin sehr lange, bis Korrosion tatsächlich ein ernsthaftes Problem wird.
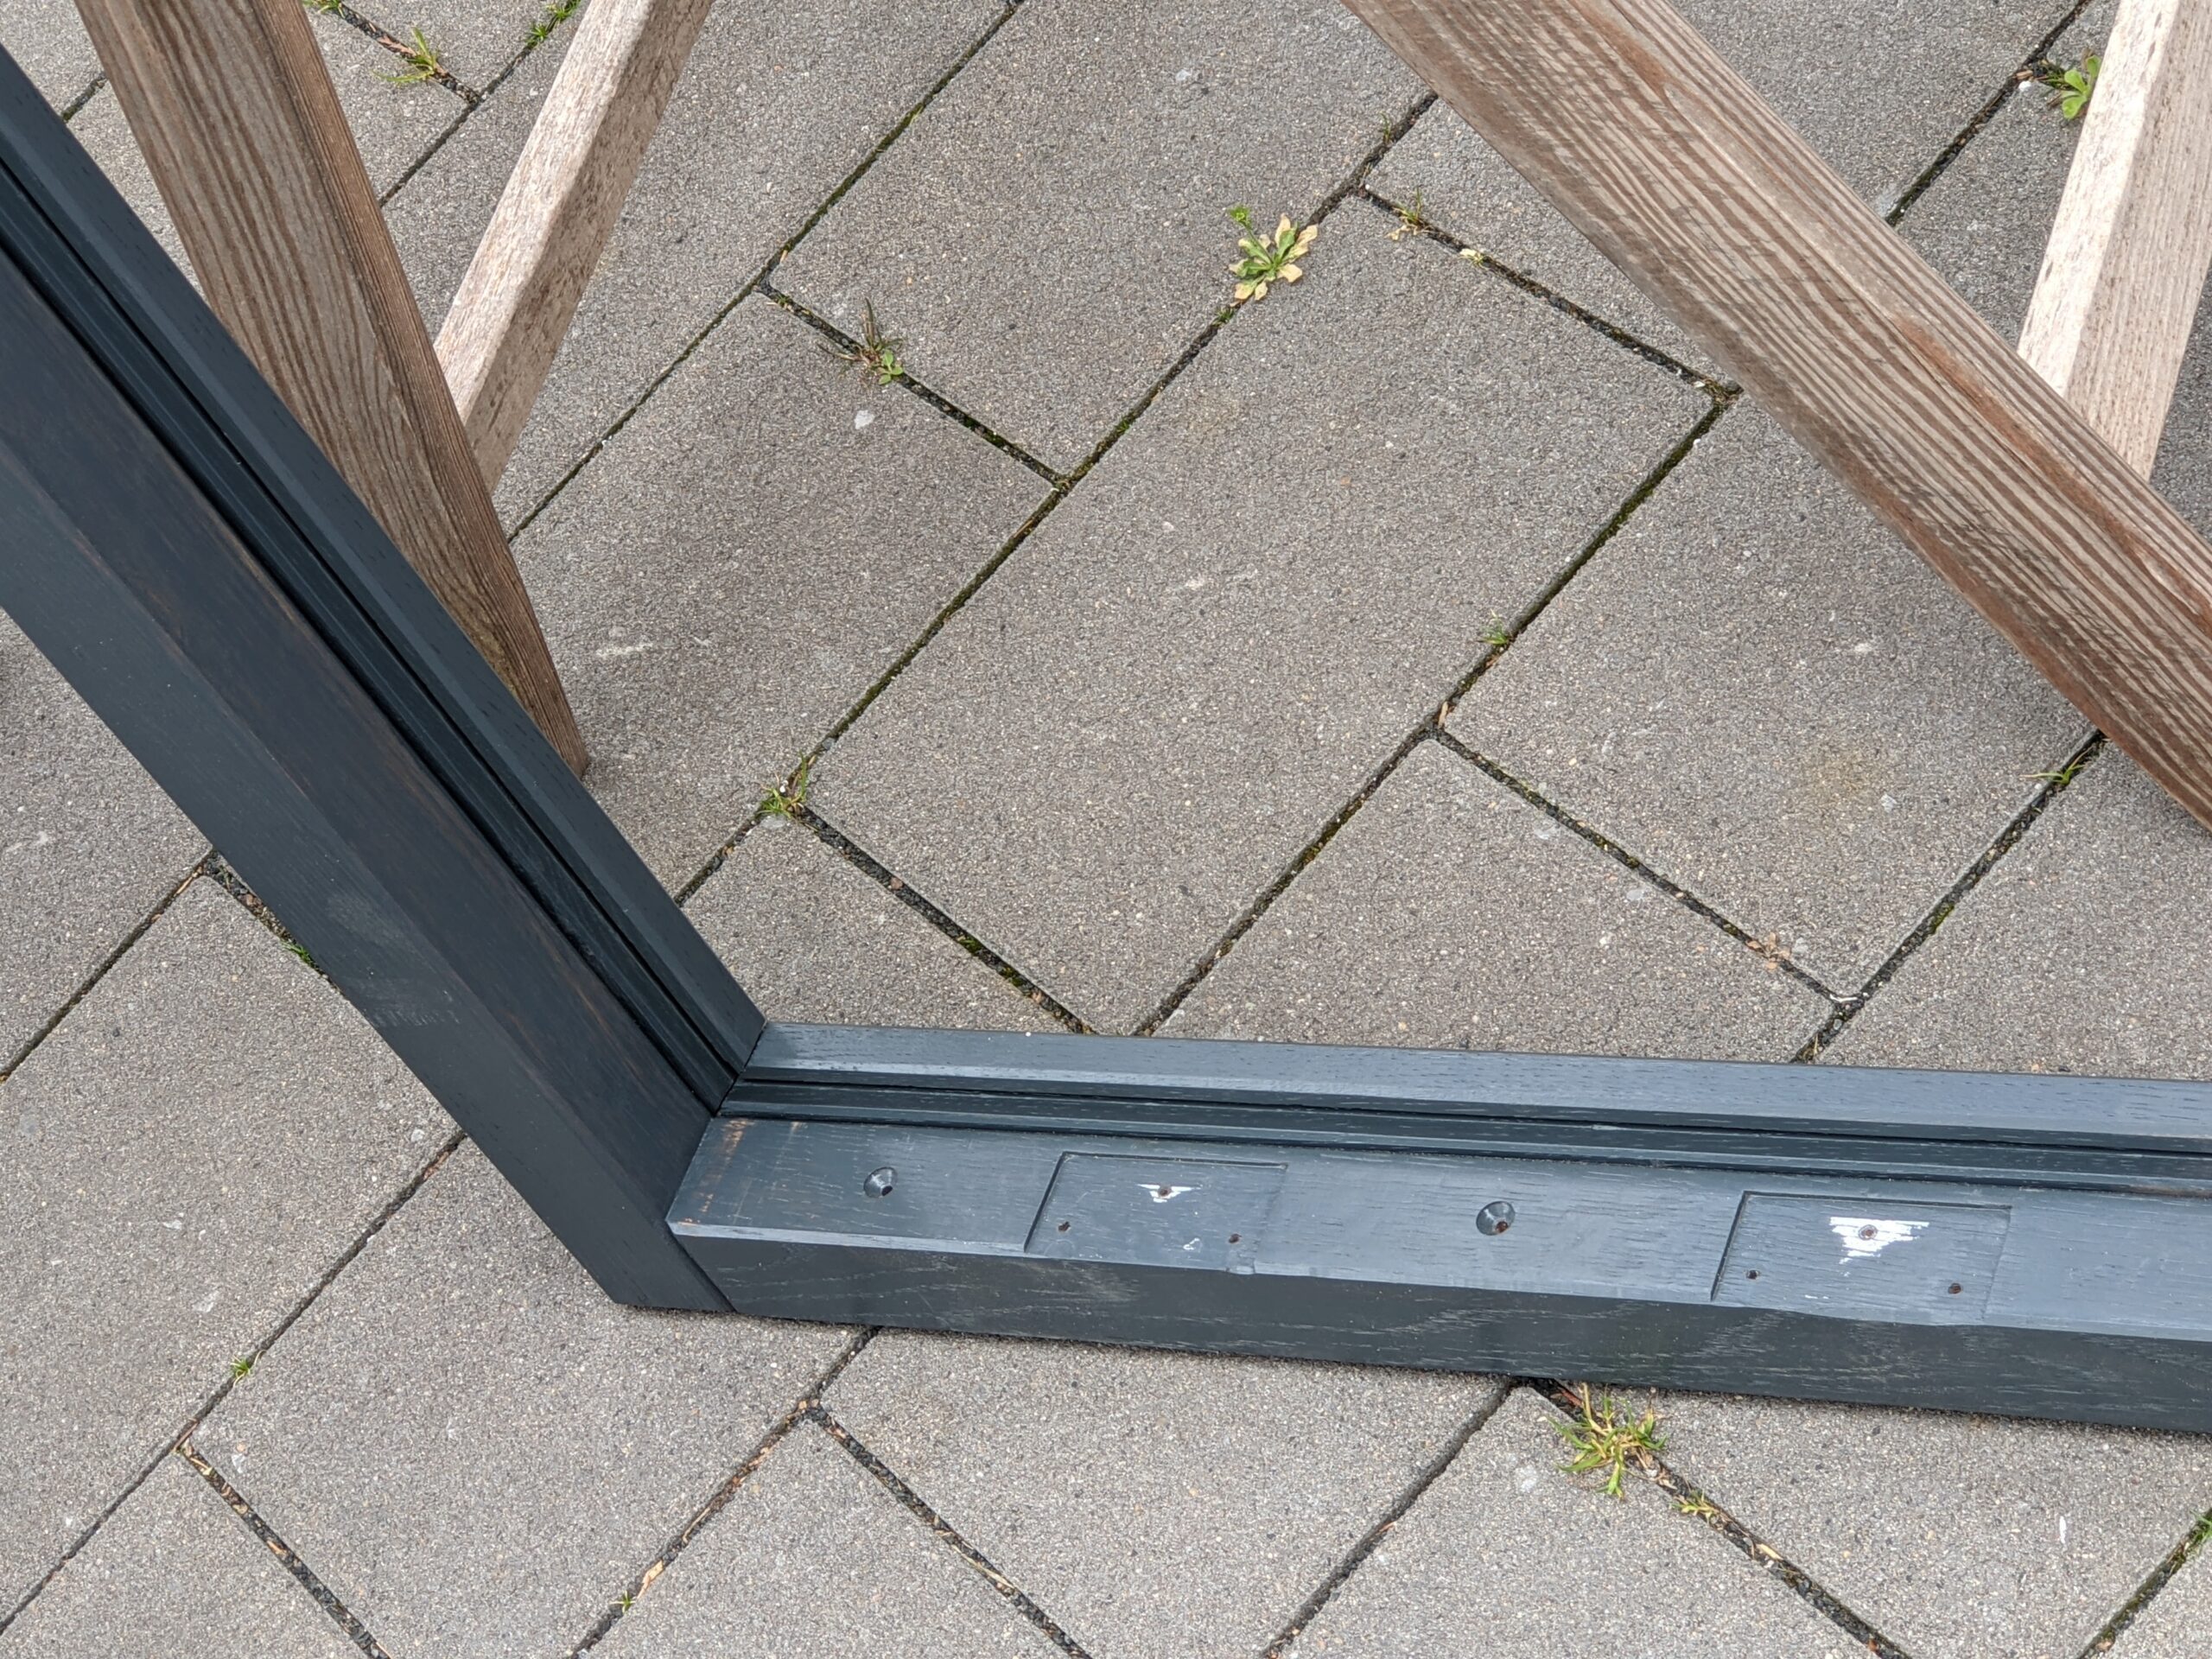
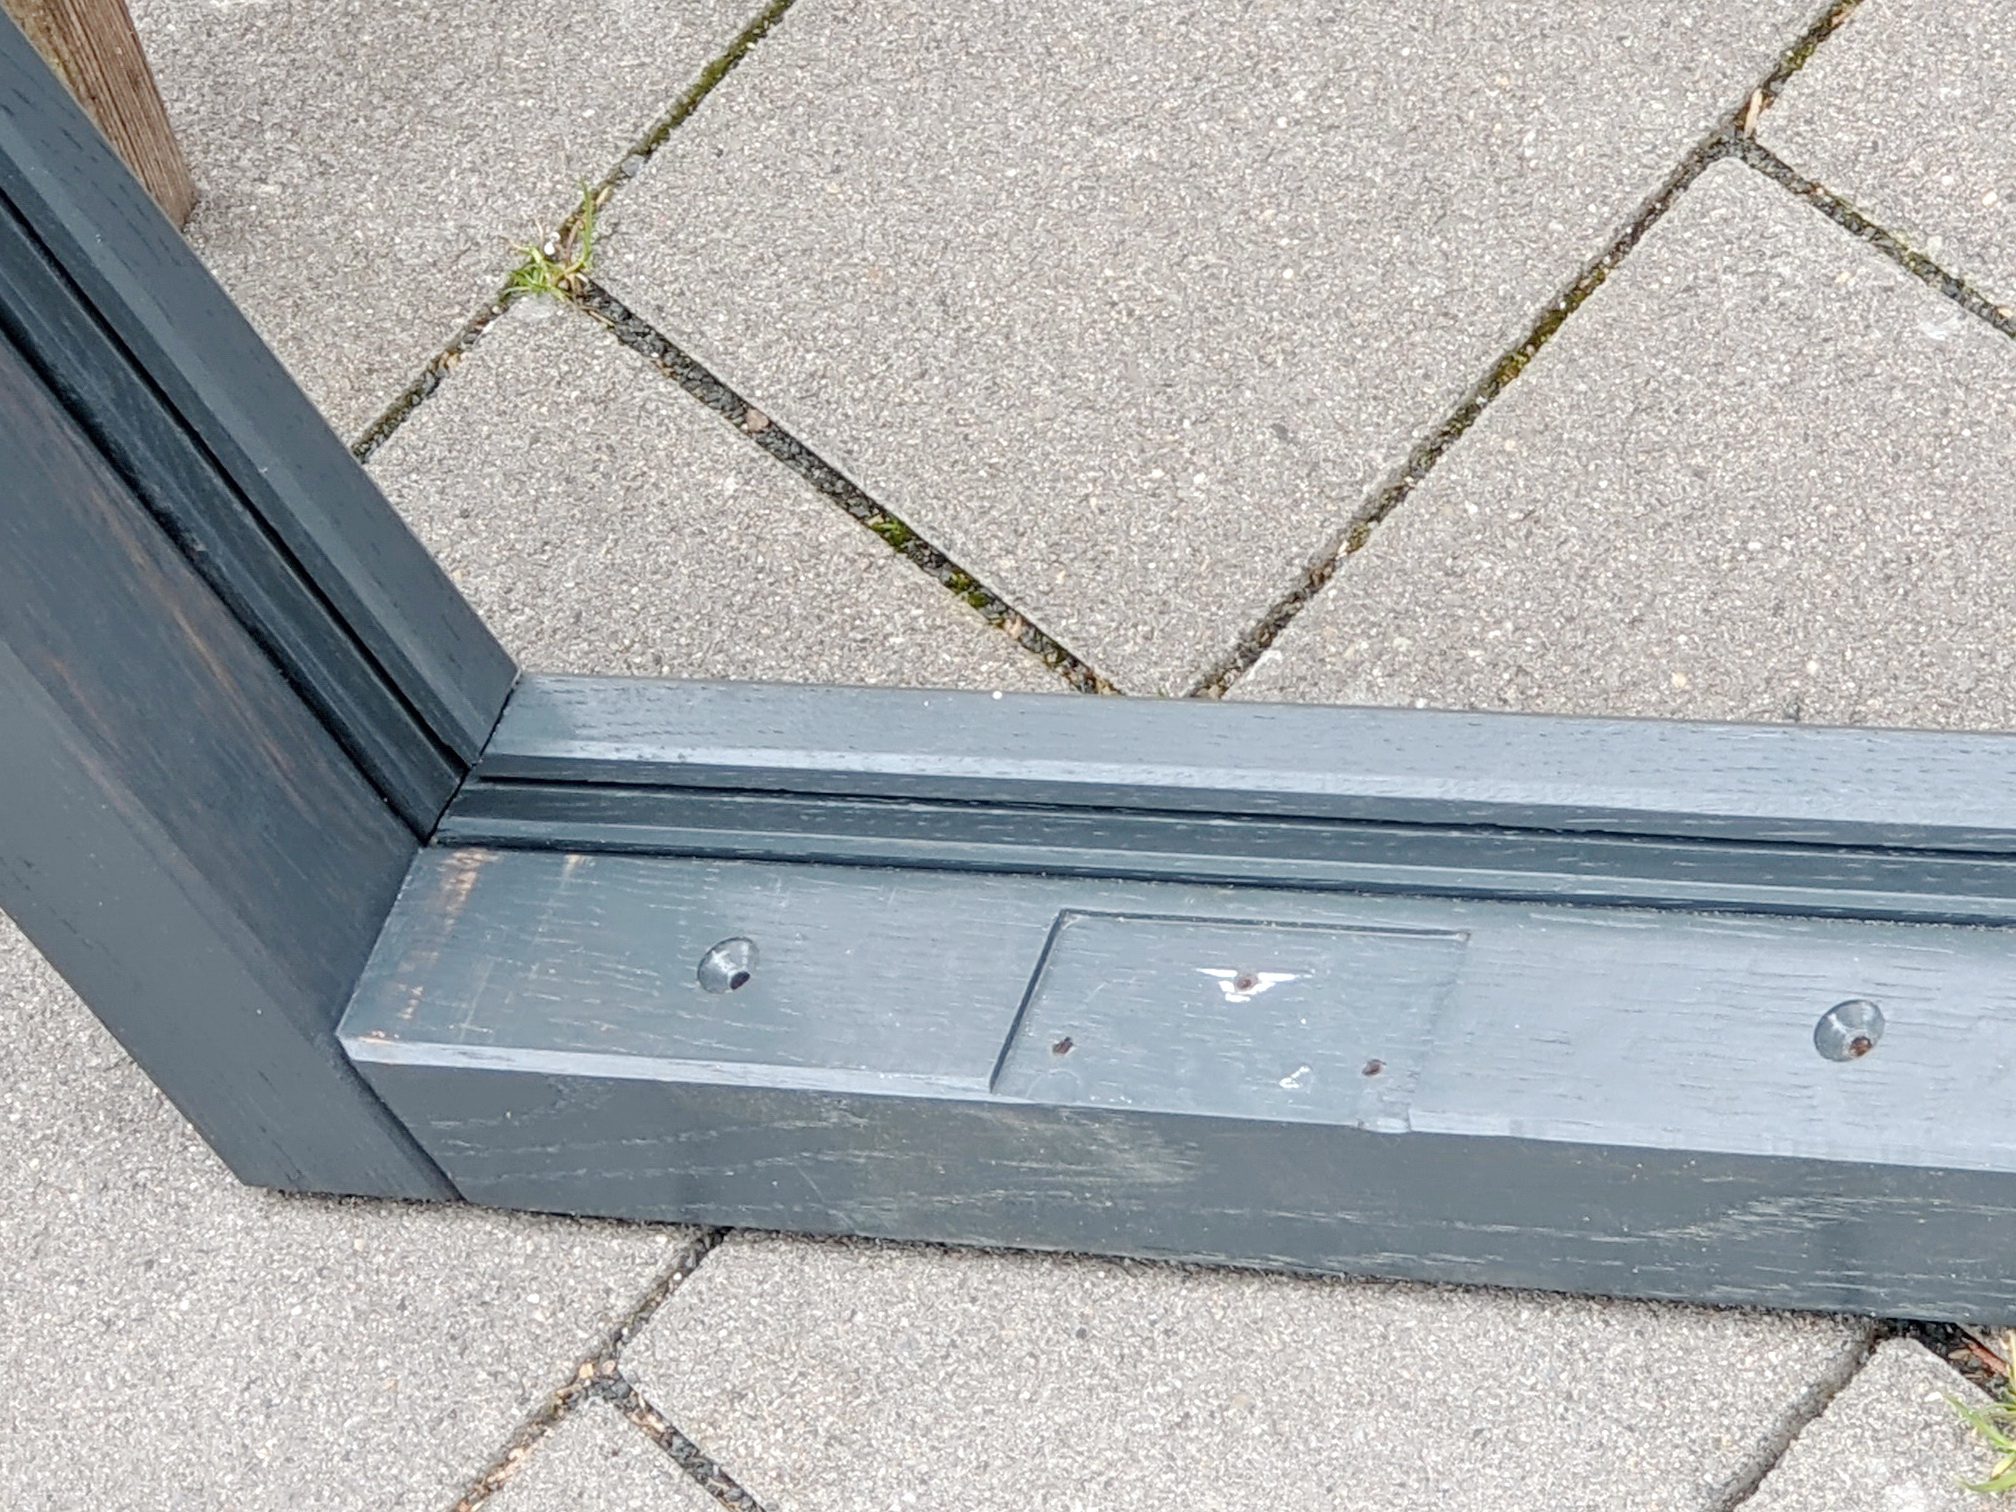
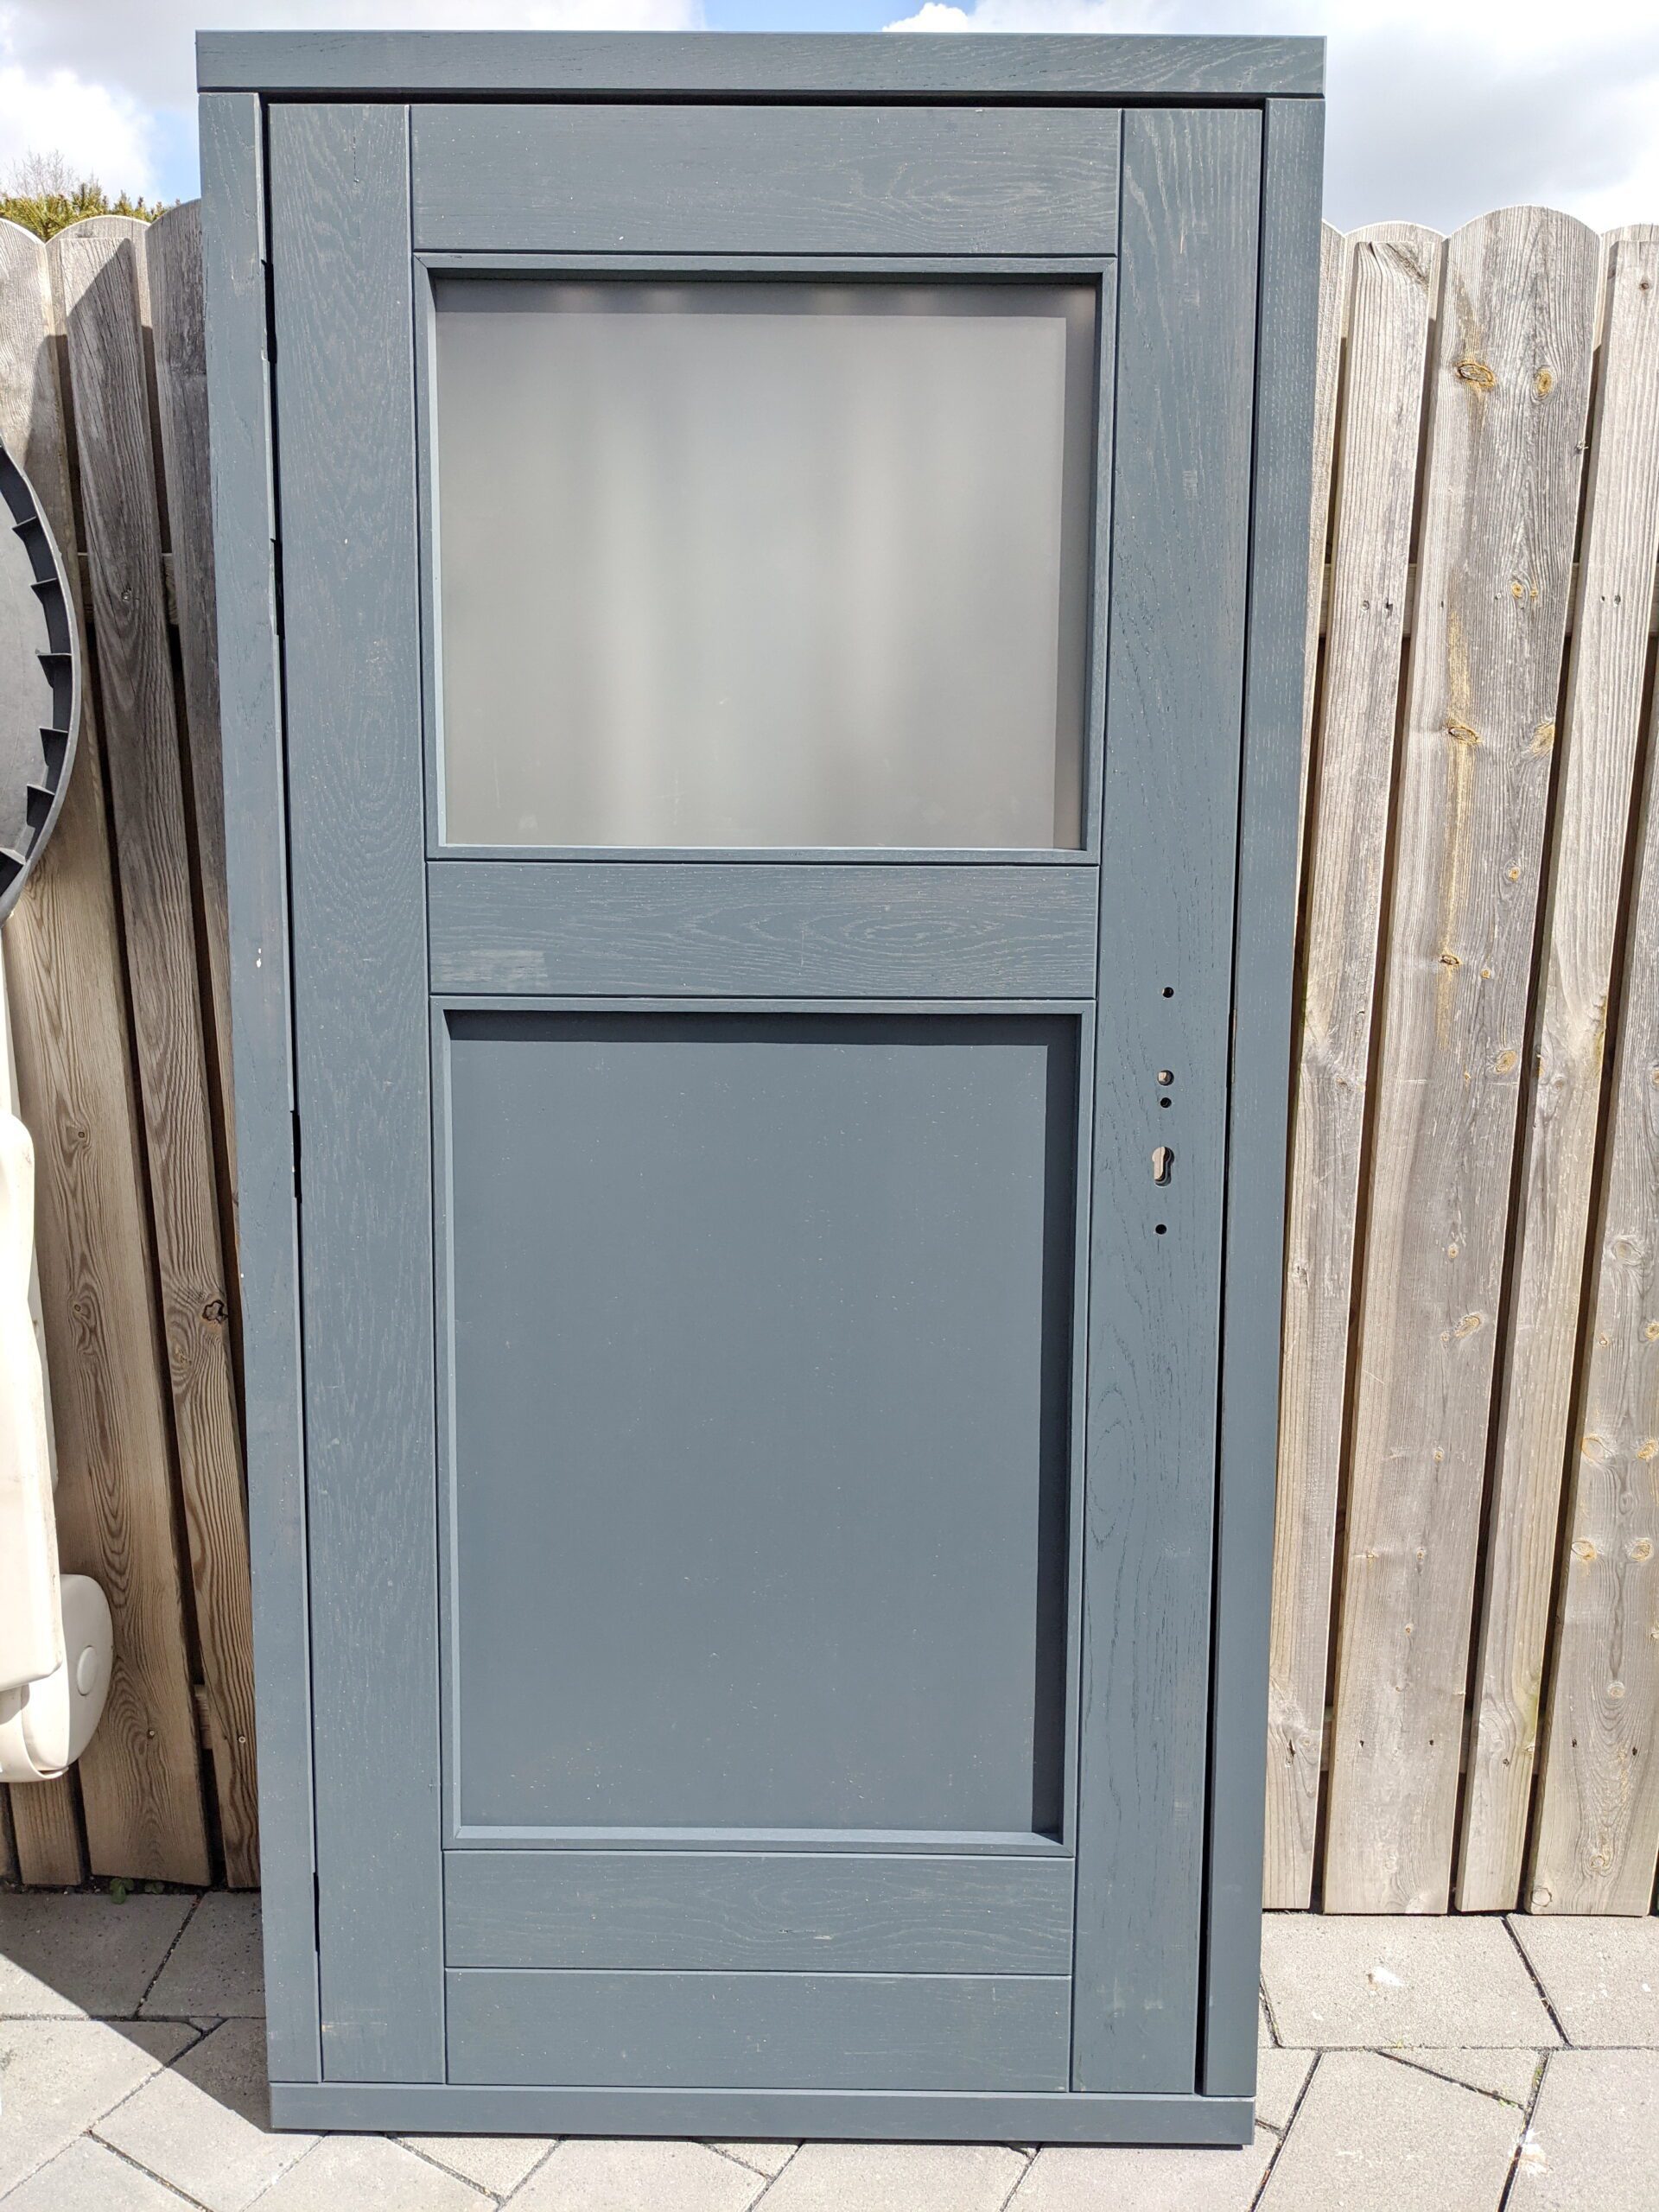
Montage Türen
Rahmen und Tür sind nun vollständig vorbereitet. Alle Beschläge passen, und sowohl die Verglasung als auch die Füllung sitzen sauber im Rahmen. Gleichzeitig tragen sie dazu bei, die Tür im rechten Winkel zu halten. Auch die Spaltmaße stimmen, sodass die Türen insgesamt einen sehr stimmigen Eindruck machen.
Optisch gefallen mir die Türen ausgesprochen gut – allerdings sind diese Eichentüren wirklich enorm schwer.
Den passenden Einbaurahmen im Schuppen habe ich selbstverständlich exakt nach Maß gefertigt. Dadurch ließ sich die Tür trotz ihres hohen Gewichts vergleichsweise problemlos einsetzen.
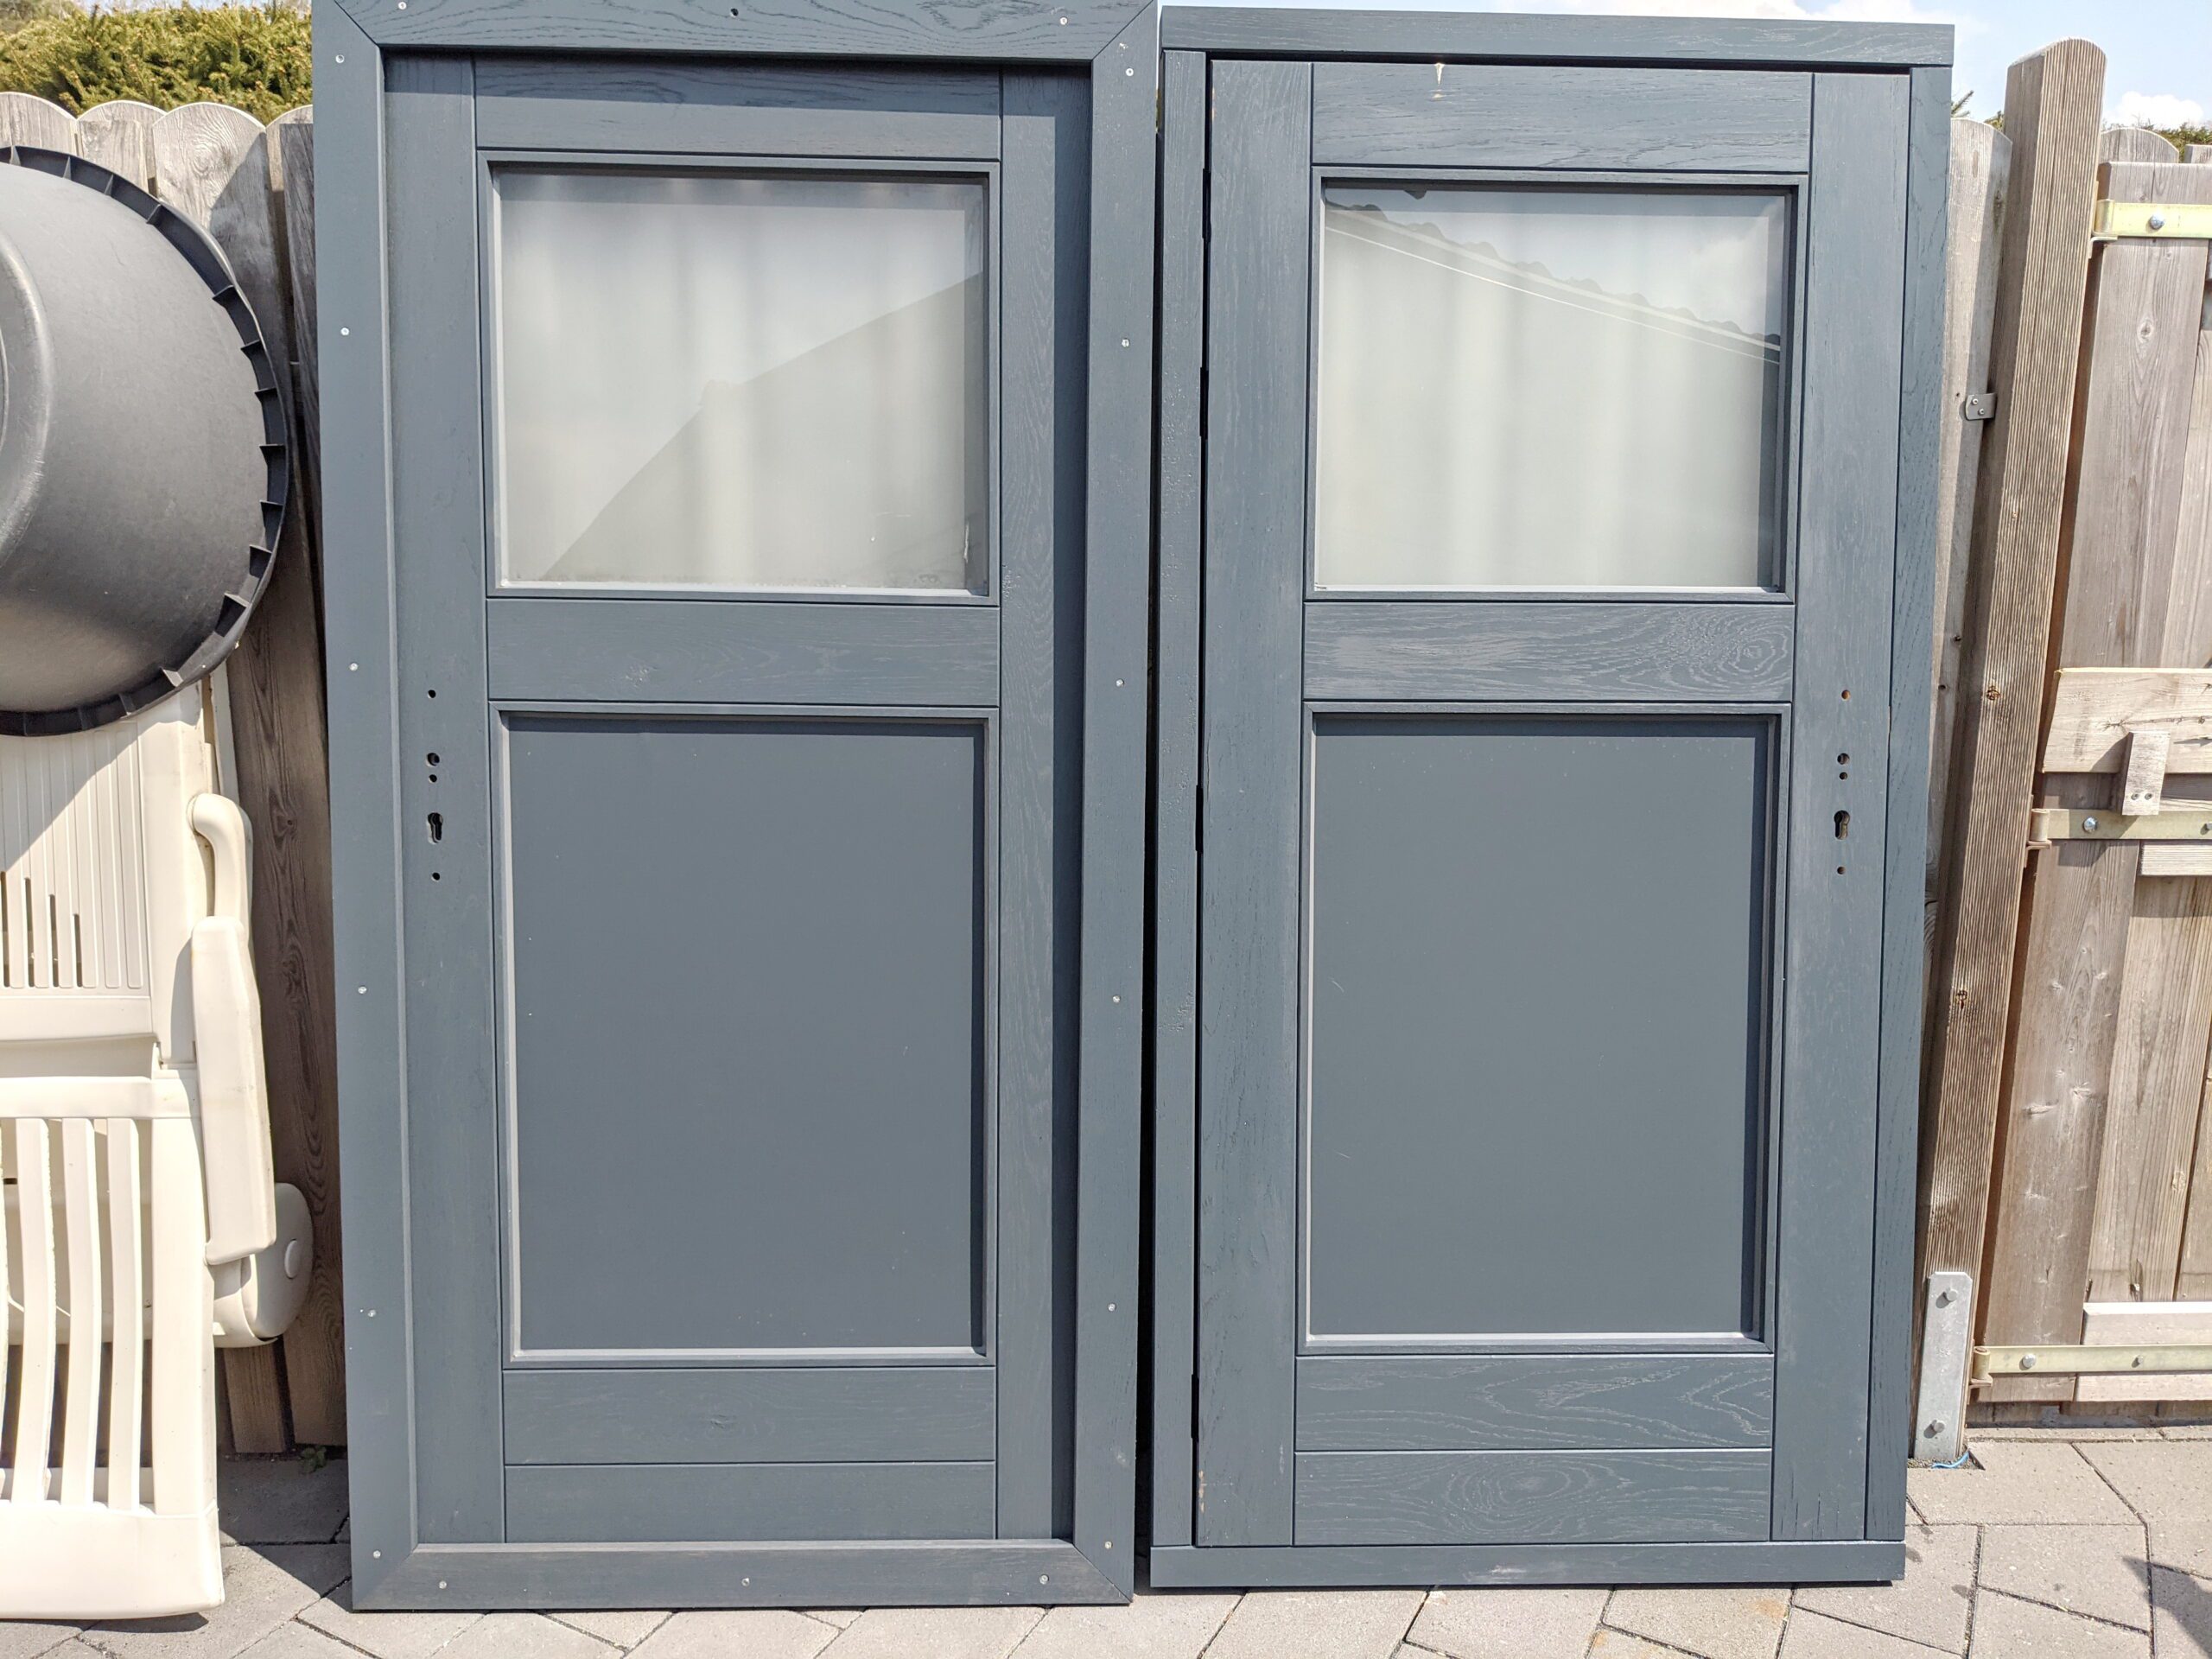
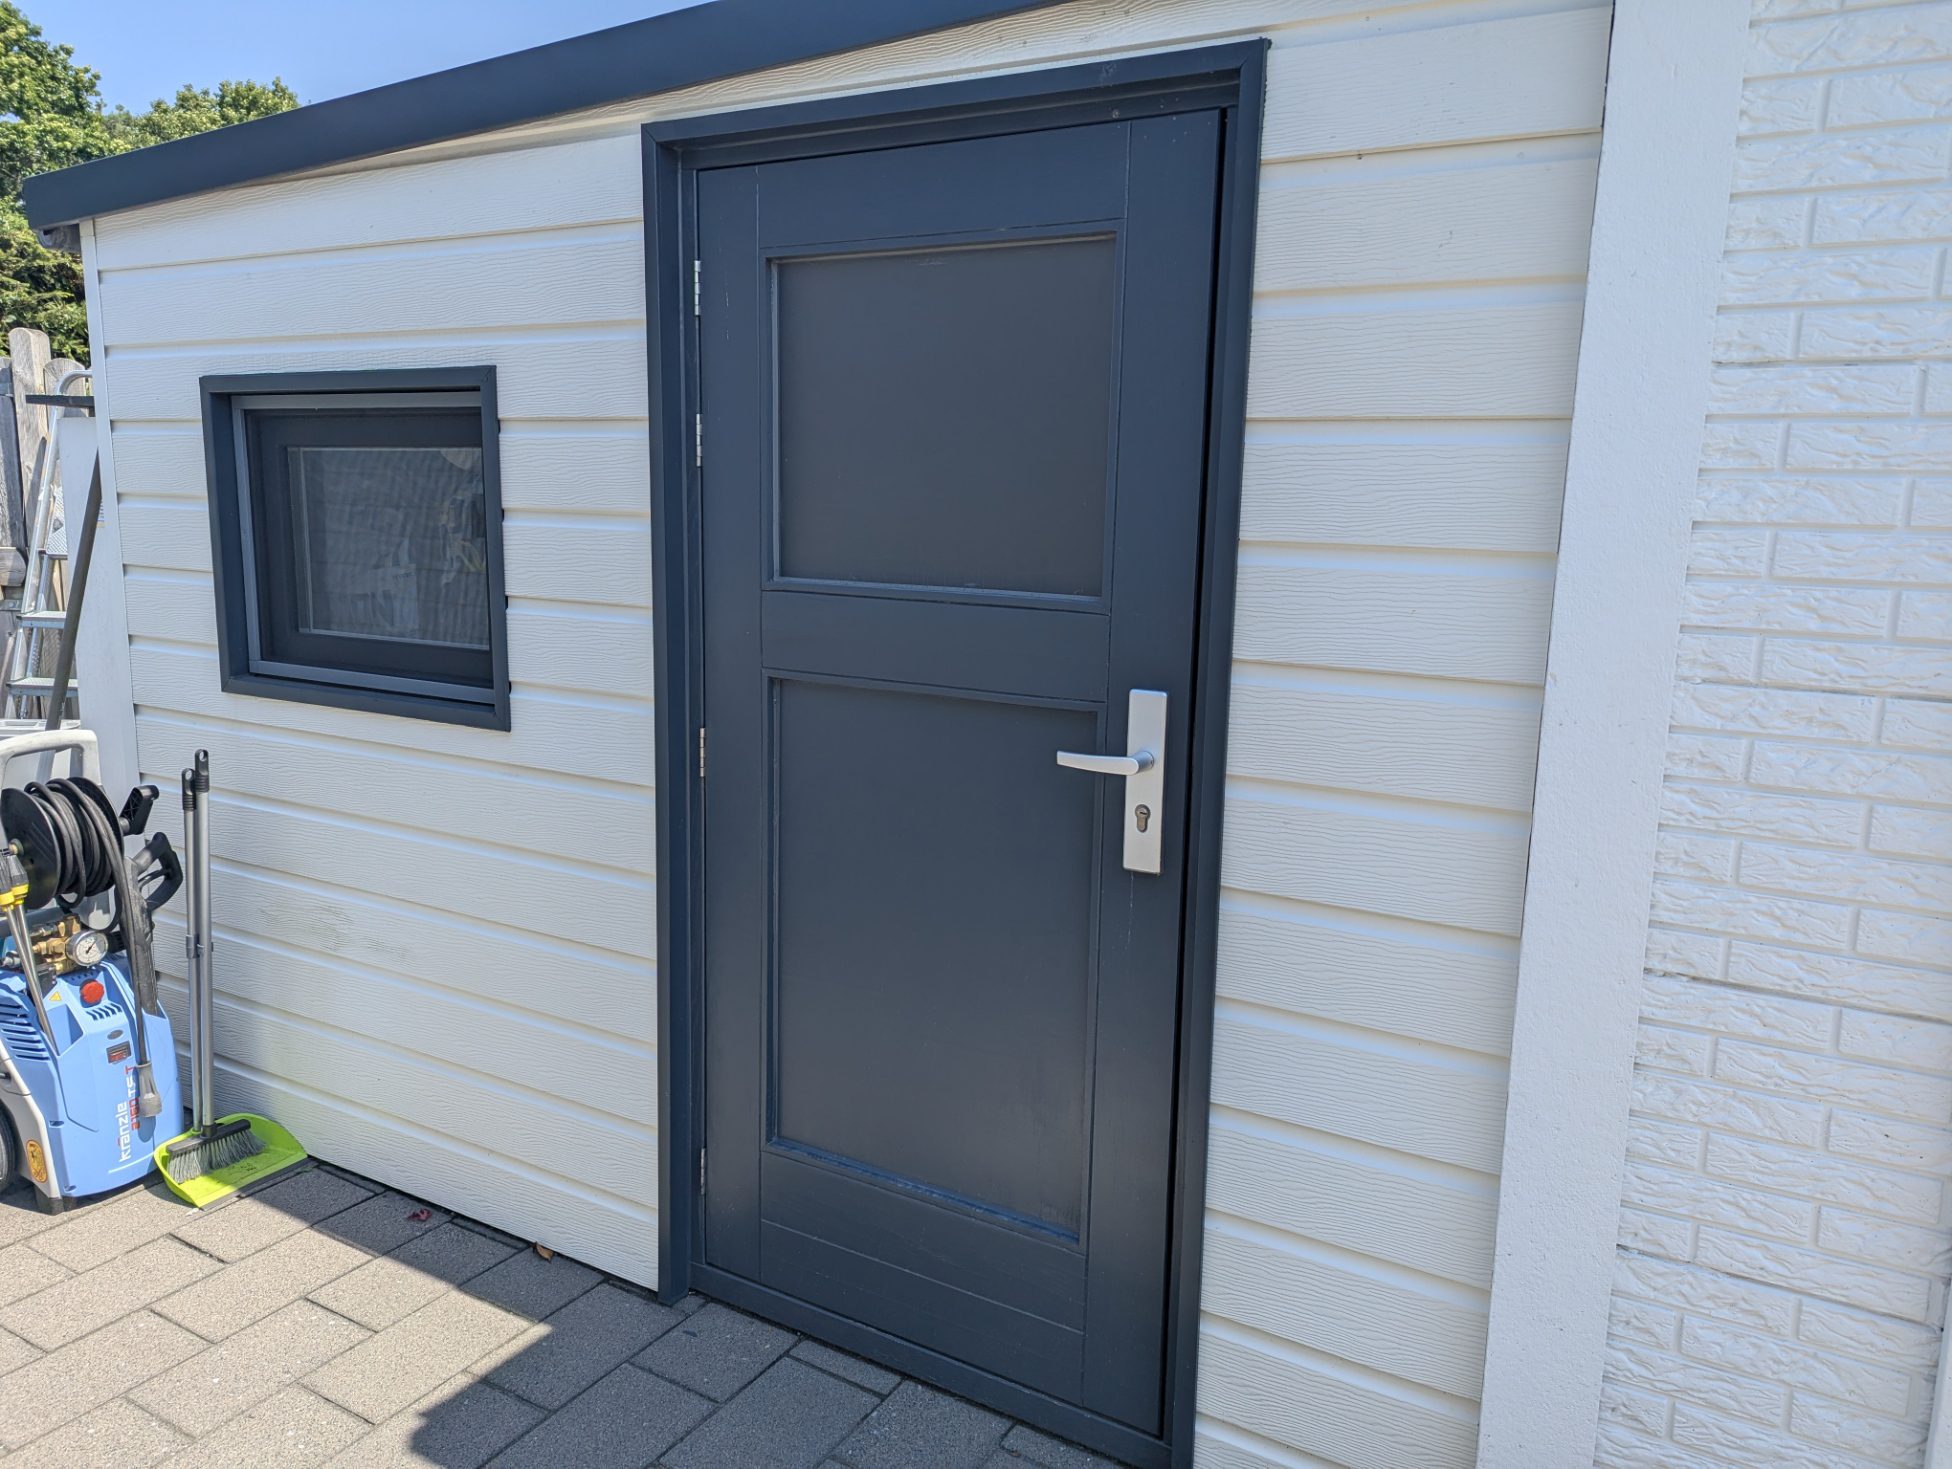
Was würde ich heute anders machen?
Als Holzwerker denkt man natürlich zuerst daran, alles selbst bauen zu wollen. Und in den meisten Fällen funktioniert das auch – zumal bei solchen Projekten oft nicht nur das Ergebnis zählt, sondern auch der Weg dorthin. Genau darin liegt ja ein großer Teil der Freude am Handwerk.
Trotzdem stellt sich im Nachhinein immer die Frage, ob sich der Aufwand tatsächlich gelohnt hat. Gerade beim Bau dieser Eichentüren bin ich mir da heute nicht mehr so sicher. Hätte ich von Anfang an fertige, farblich passende Nebeneingangstüren aus Kunststoff mit Fenster gekauft, hätte ich nicht nur sehr viel Arbeit, sondern vermutlich auch einiges an Geld gespart.
Nordamerikanische Weißeiche in dieser Stärke ist im verarbeitungsfähigen Zustand ausgesprochen teuer – mindestens so teuer wie eine fertige Tür. Hinzu kommt, dass bei einer industriell gefertigten Tür das Risiko von Undichtigkeiten, Passfehlern oder konstruktiven Schwächen deutlich geringer ist.
Wenn ich heute noch einmal vor derselben Entscheidung stünde, würde ich solche Türen vermutlich wieder fertig kaufen – zum Beispiel bei Welthaus Türen und Fenster. In meiner neuen Werkstatt haben sich die dort gekauften Türen und drei Fenster jedenfalls bestens bewährt.